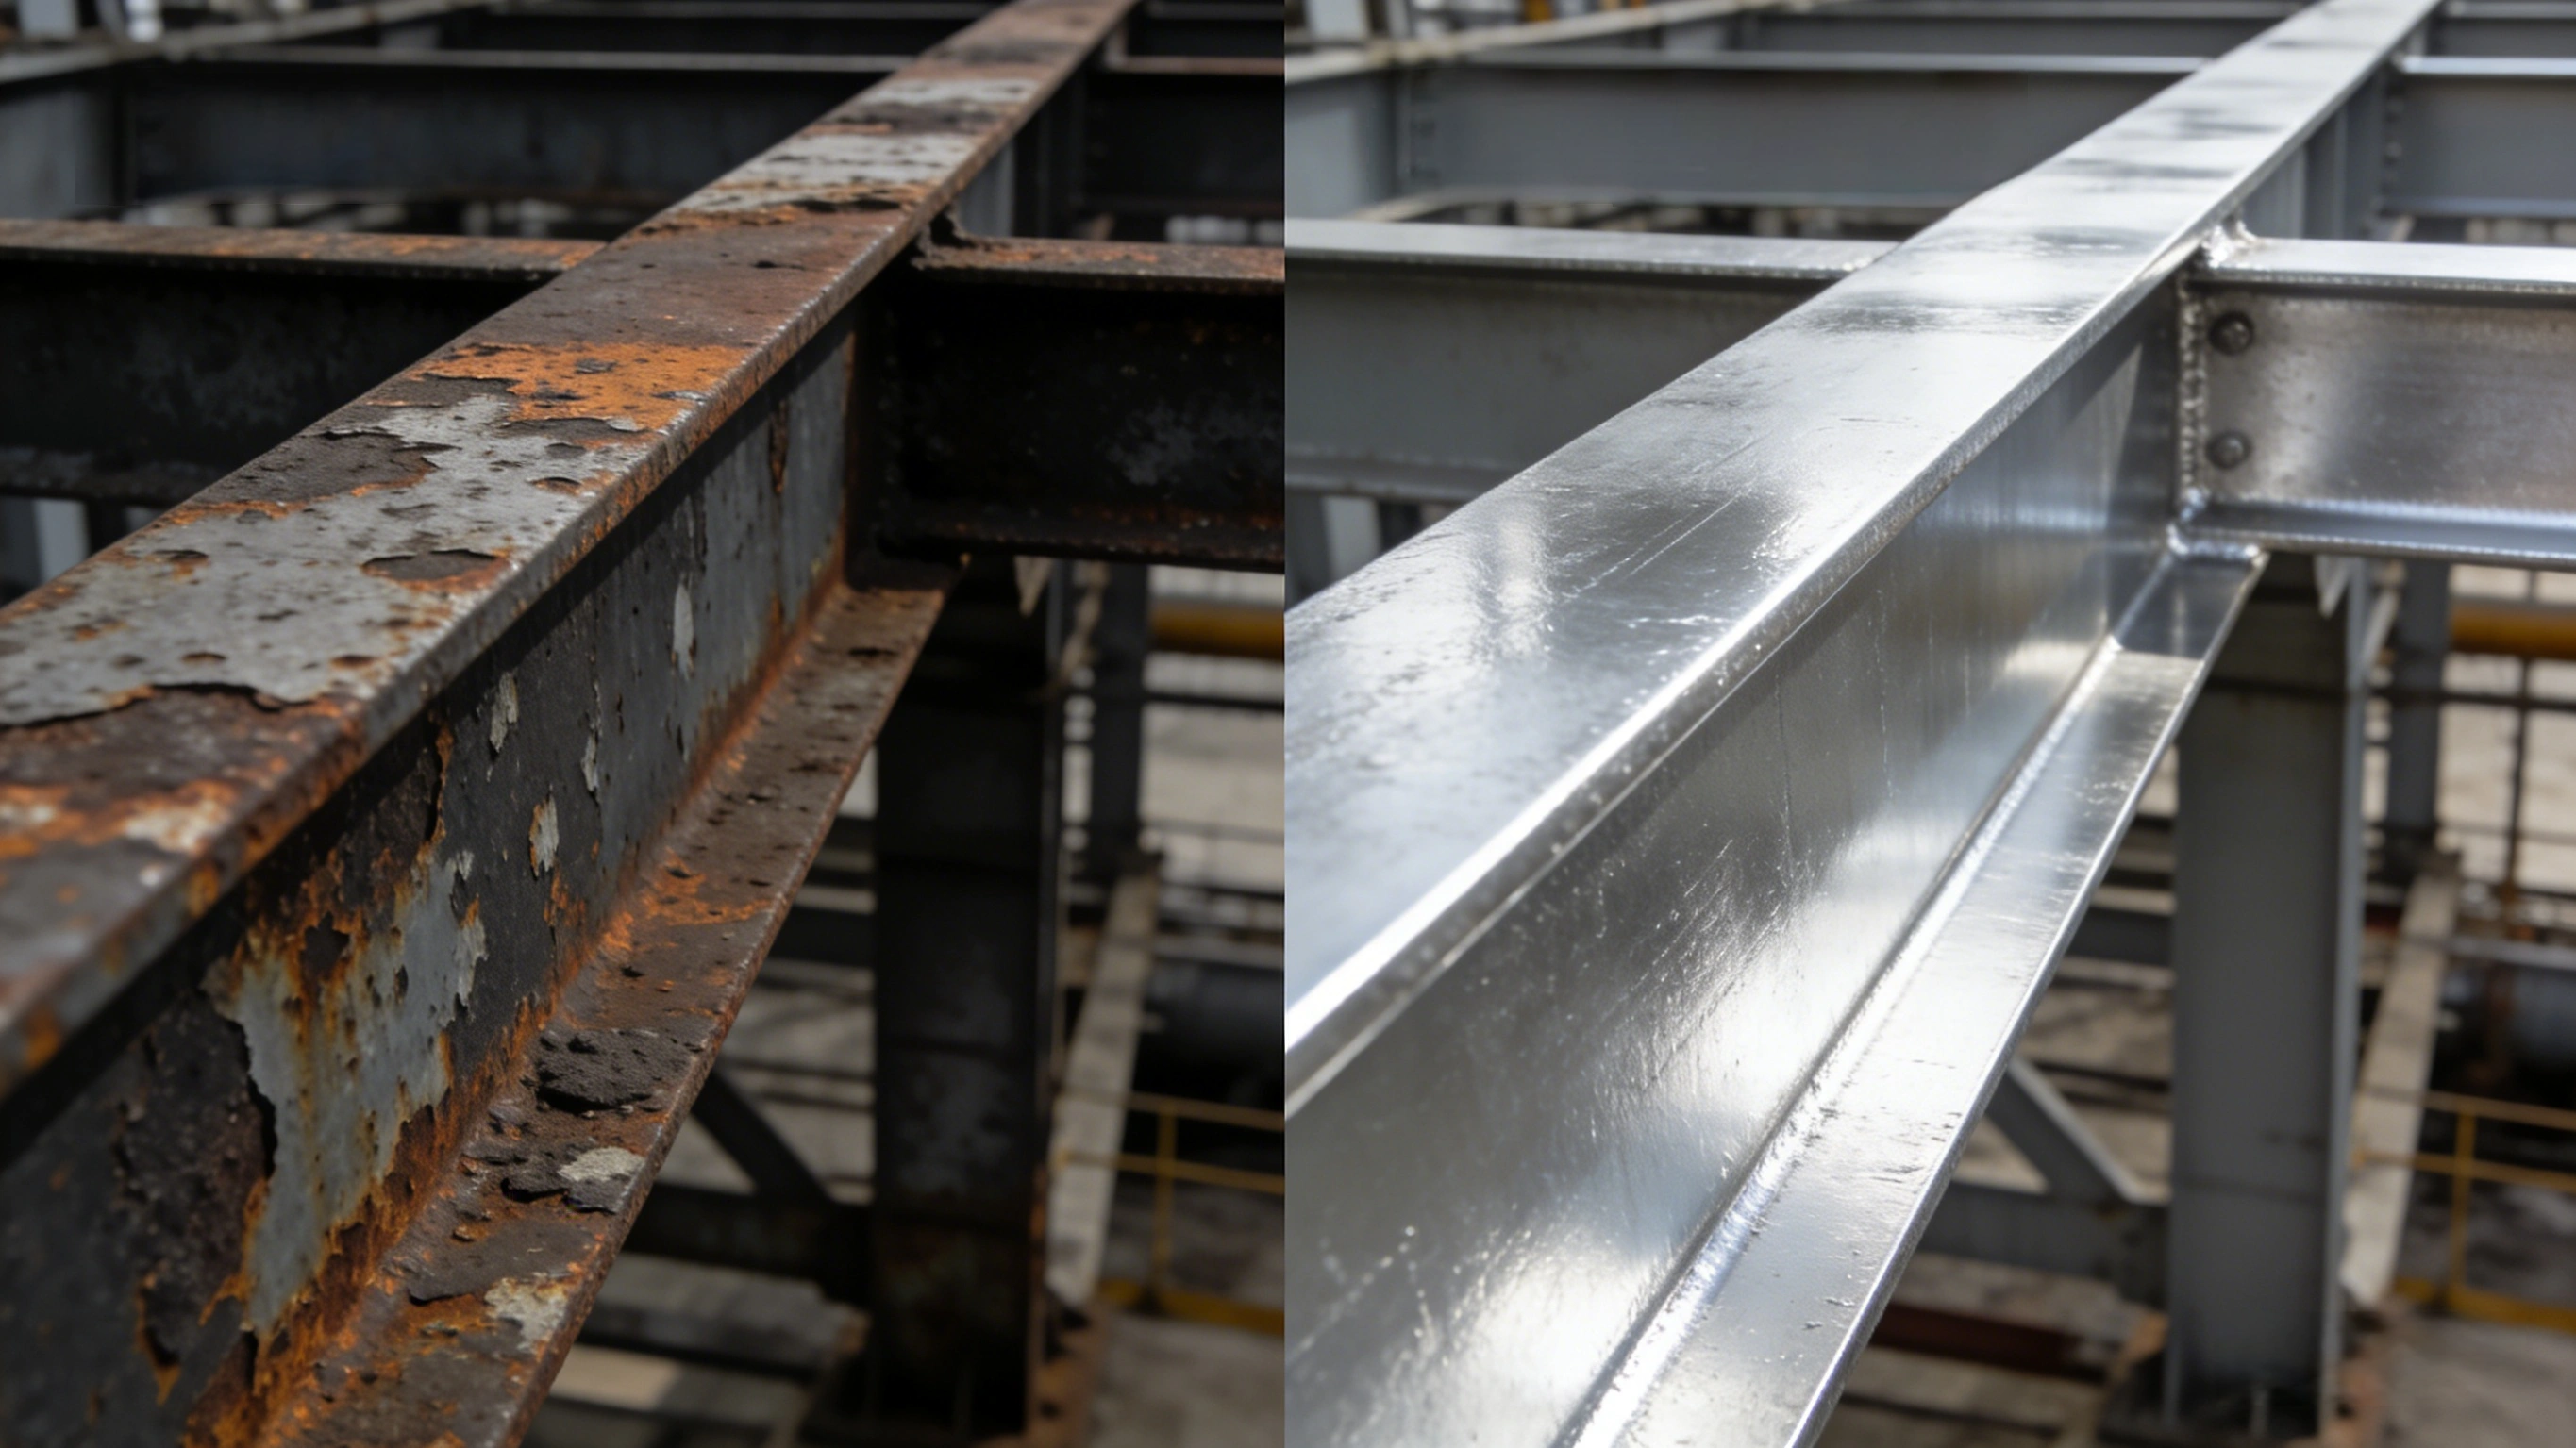
Corrosão em soldas de filete e arestas de tanques designa a corrosão localizada e a falha de revestimento que surgem antes das áreas planas nos pontos de descontinuidade geométrica dos tanques verticais cilíndricos de aço soldado: soldas de filete e raízes de filete, cordão angular anelar da placa de fundo, raízes de bicos de ligação e de anéis de reforço, bordas de chapas cortadas em guilhotina e bordas termocortadas. As causas se acumulam: espessura de película seca (EPS) insuficiente, rugosidade descontínua, defeitos de soldadura não retificados e zonas cegas do ensaio de poros. Não é o nome de um mecanismo de corrosão, mas o conjunto de objetos mensuráveis por trás do fenômeno: o grau de preparação julga-se pela ISO 8501-3, a geometria da solda pela ISO 5817, a espessura de película pela ISO 19840 ou pela SSPC-PA 2, a continuidade do revestimento por detectores de faísca da classe ASTM D5162 e a severidade ambiental pela classificação ISO 12944-2.
O quadro habitual nos parques de tanques litorâneos: entre o 3º e o 5º ano de serviço, a pintura das paredes ainda está intacta e o brilho caiu apenas de leve, mas surgem escorridos de ferrugem de 1 mm a 3 mm de largura na face inferior das soldas de filete, o revestimento da placa de fundo e do cordão angular anelar se eleva em bolhas e se solta, e toda a volta das raízes de visitas e bicos de ligação aparece enferrujada. Quando o isolamento é removido para inspeção, a parede sob a junta circunferencial já tem perda localizada de espessura. A pergunta do proprietário cabe numa frase: o relatório de aceite da EPS está aprovado, por que a corrosão começou justamente nesses pontos? A resposta está na distribuição dos pontos de medição e nos critérios: as medições de rotina caem sobre áreas planas; soldas de filete e arestas nem recebem a mesma densidade de medição nem o mesmo tratamento.
TL;DR: comece pelas conclusões
- Solda e aresta são objetos autônomos: a ISO 8501-3:2025 lista 3 graus de preparação — P1, P2 e P3 — com requisitos próprios; os sistemas de alta durabilidade partem normalmente de P2 e passam a P3 acima de C4 ou quando se busca vida útil longa.
- O arredondamento de bordas é quantificável: P3 exige raio não inferior a 2 mm nas bordas cortadas mecanicamente; nas termocortadas, o tratamento usual é chanfro em 3 passes ou desbaste em 3 passes; abaixo de 3 mm de espessura de chapa o P3 costuma ficar fora do alcance, e o arranjo é negociado entre projeto e processo.
- O limite de mordisagem depende da espessura: na ISO 5817:2023 a mordisagem contínua de nível B vai até 0.05t e não acima de 0.5 mm, C até 0.1t, D até 0.2t; no sistema GB 50205-2020 a solda de classe 2 não ultrapassa 0.05t e 0.5 mm, com comprimento contínuo não superior a 100 mm.
- EPS aprovada não é solda de filete aprovada: a ISO 19840 exige média não inferior ao nominal, leitura pontual não inferior a 80% do nominal e leitura abaixo do nominal em no máximo 20% dos pontos; o IMO PSPC adota a regra 90/10, e a prática de obra chinesa também julga por 90/10 o afinamento de soldas e nós.
- A tensão de ensaio de poros vem da espessura: a ASTM D5162 usa 0.5 mm (20 mil) como fronteira usual entre esponja húmida de baixa tensão e faísca de alta tensão; na alta tensão vale V = M × √T, com M de 3294 ou 7843; 1.5 mm equivale a cerca de 9.6 kV e a baixa tensão opera tipicamente de 5 V a 90 V.
- Rugosidade e sais são armadilhas ocultas na zona soldada: a pintura mede-se por Rz e não por Ra; na mesma superfície Rz vale cerca de 4 a 6 vezes Ra; a maioria dos sistemas pede Rz 40 µm a 75 µm, o PSPC pede 30 µm a 75 µm, a metalização de alumínio exige Sa 3 e Rz não inferior a 75 µm, e os sais solúveis não passam de 50 mg/m² em equivalente de NaCl.
- O stripe coat devolve espessura onde a geometria é desfavorável: a ISO 12944-5 define a stripe coat como a demão extra que engrossa precisamente arestas, soldas e roscas; a cláusula deve trazer lista de locais, material, número de demãos e pontos de medição.
- As situações de serviço se calculam à parte: o forro interno do tanque está fora do escopo de GB/T 30790 e da série ISO 12944; a corrosão sob isolamento, pela lógica da NACE SP0198, focaliza a faixa de cerca de -4 °C a 175 °C de temperatura superficial do metal, e a condensação das paradas desloca o risco para além da faixa.
Por que o revestimento dos tanques falha primeiro nas soldas de filete e nas arestas
O problema das soldas de filete e das arestas não depende de uma variável única: são 3 fatores agindo ao mesmo tempo — a EPS irregular que a tinta forma nas descontinuidades geométricas, a impossibilidade de o meio abrasivo tratar a solda e o metal base no mesmo grau e a geometria estrutural que retém água e fluido na raiz do cordão. Nos cruzamentos das juntas circunferenciais e longitudinais o cordão forma T ou K; entre a raiz do filete e o metal base há um degrau, não um talude, e a face vertical do degrau, limitada pela linha de visada e pelo ângulo da pistola na pulverização, recebe menos tinta do que a área plana. Sobre o meio e a seleção do sistema no interior do tanque, ver Sistemas de revestimento anticorrosivo para o interior de tanques e seleção do meio; este artigo trata apenas da parede externa, da placa de fundo e da geometria das soldas.
Geometria, espessura de película e retenção de meio agem ao mesmo tempo
As arestas convexas afinam porque a tinta se nivela por gravidade e retrai pela tensão superficial; a película seca numa aresta viva de ângulo reto costuma ficar bem abaixo das leituras planas da mesma demão. Nos cantos côncavos e na raiz do filete ocorre o oposto: o acúmulo de líquido e de poeira produz camadas mais espessas, porém porosas, com concentração de tensões de retração na secagem, o que facilita pinholes e microtrincas. Os degraus formados pelo reforço do cordão e pela mordisagem tornam o perfil de ancoragem descontínuo na zona soldada: o abrasivo quica na zona termicamente afetada, mais dura que o metal, e não penetra no entalhe da mordisagem nem na raiz do cordão; é ali, e não nas grandes superfícies, que a aderência mostra primeiro o ponto fraco.
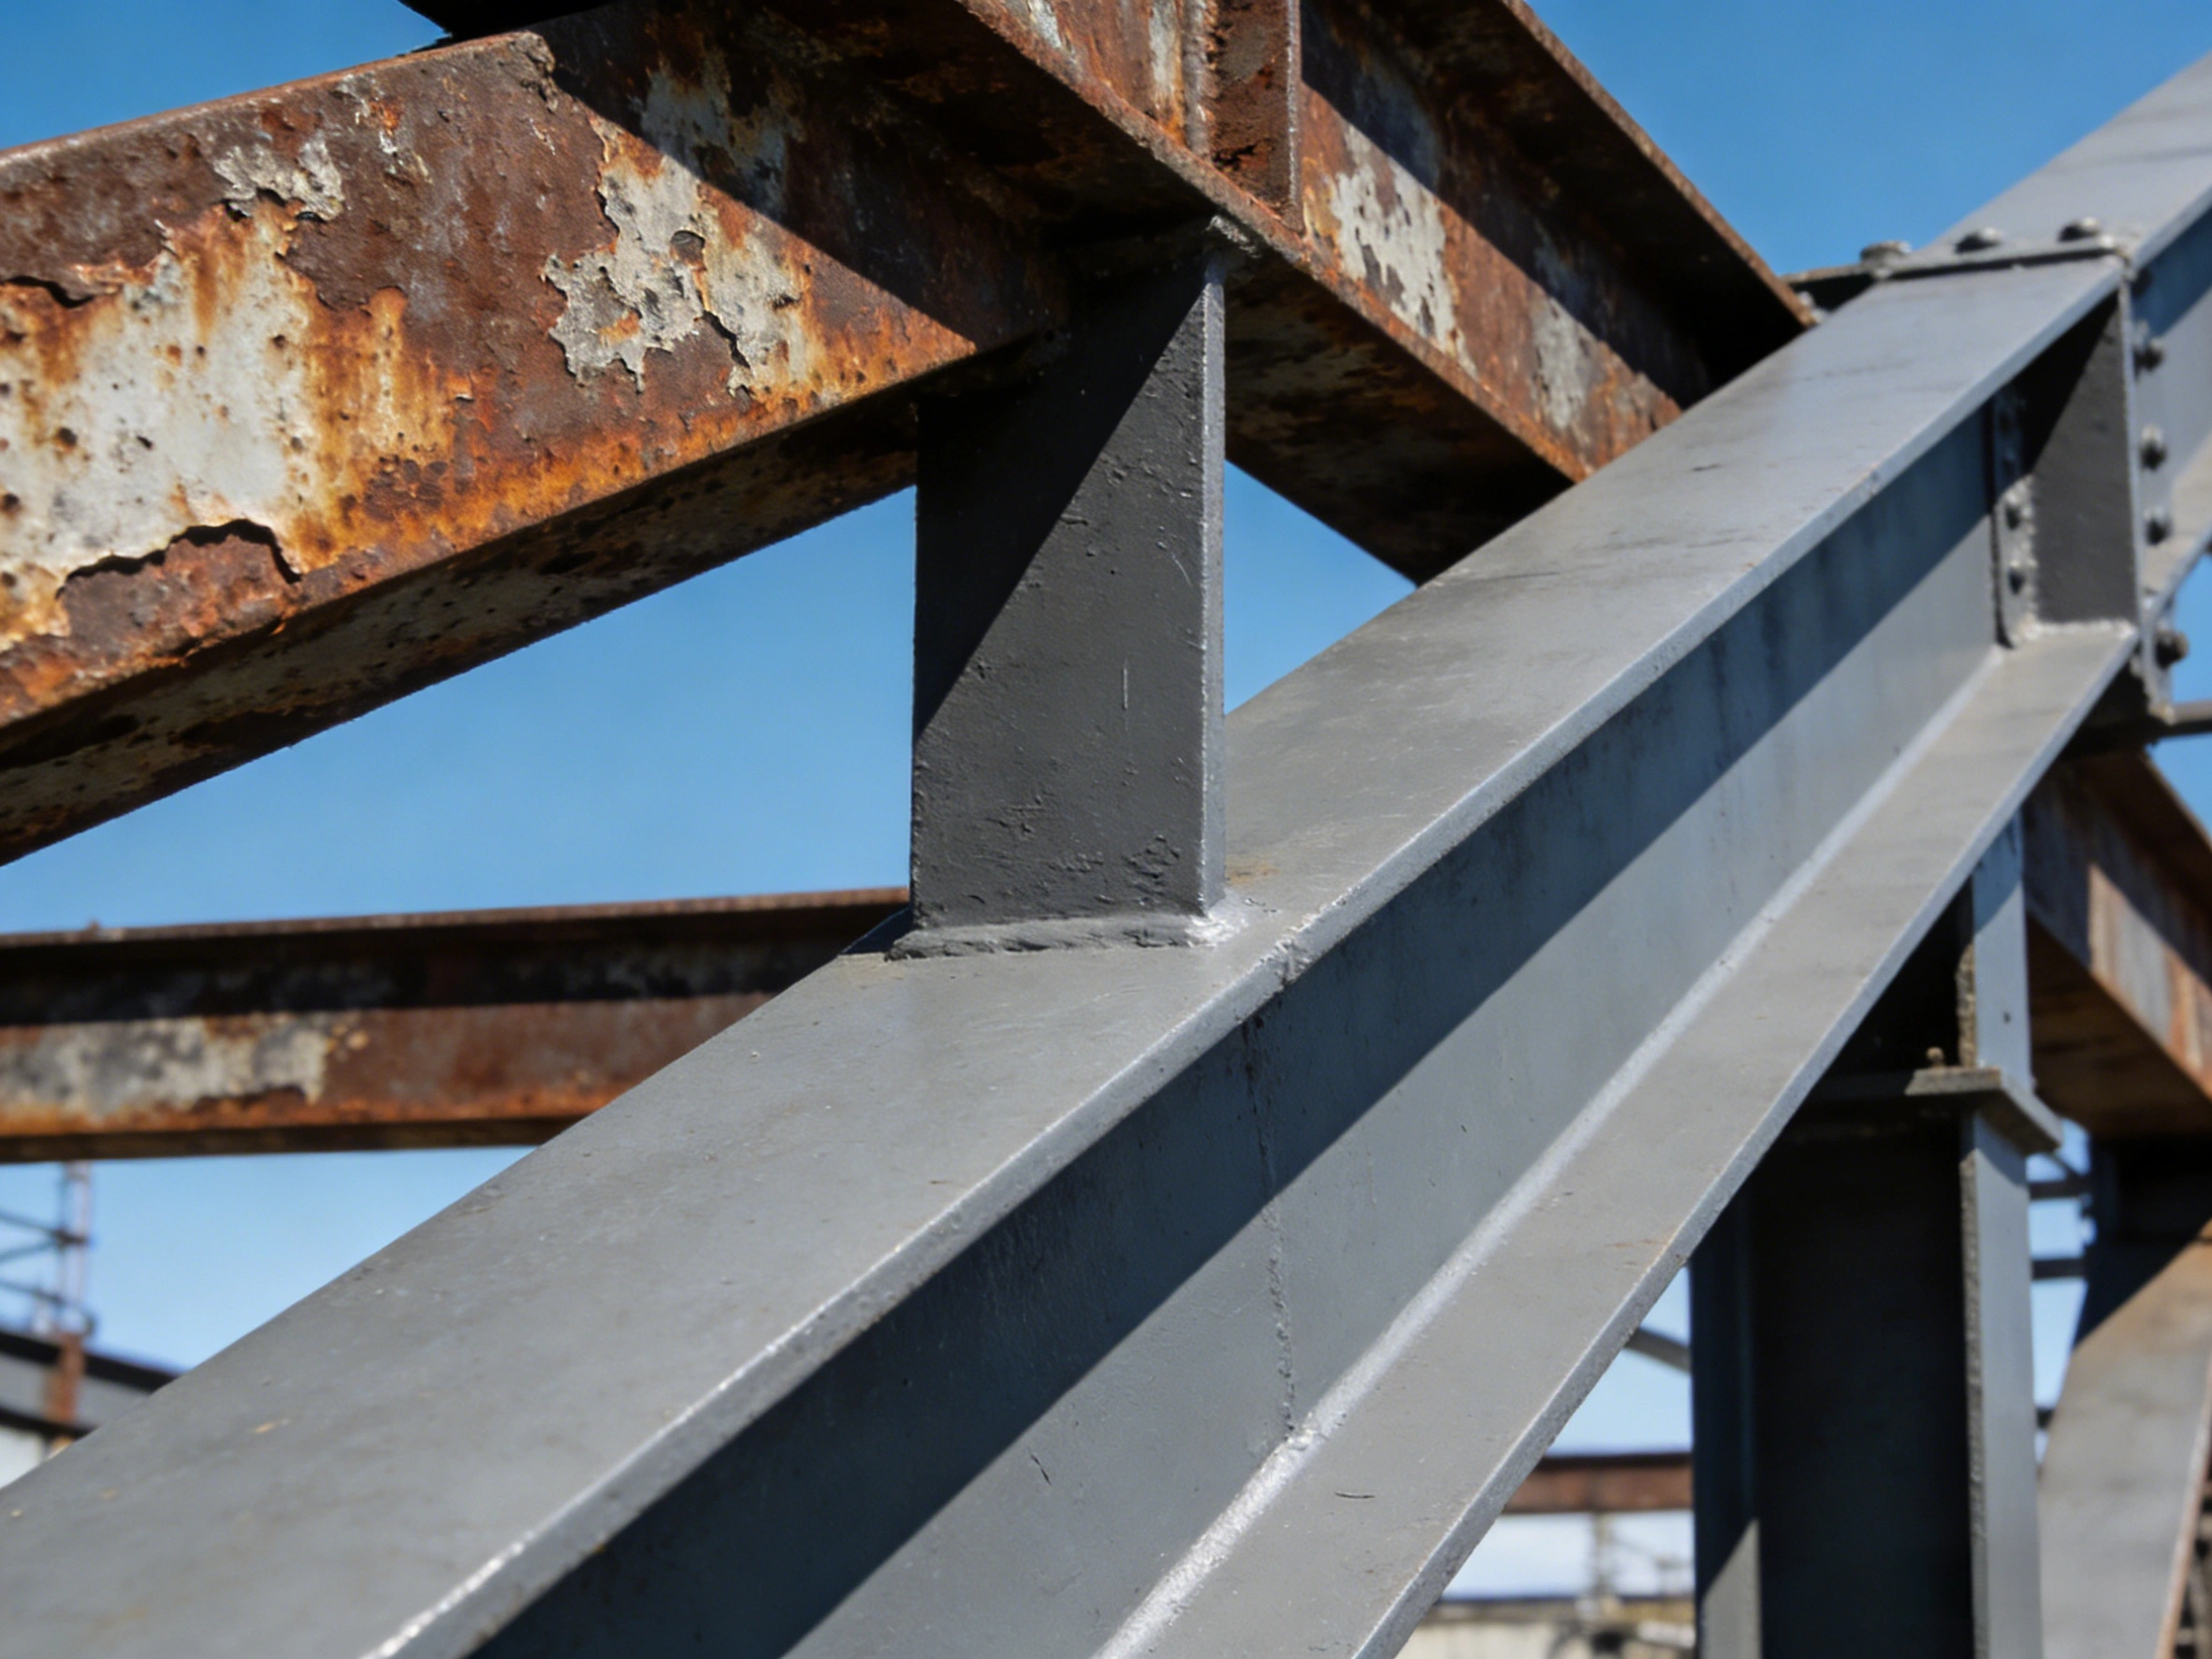
Não misture 3 categorias de locais numa só tabela
Num mesmo tanque há pelo menos 3 categorias de locais que exigem critérios separados: o lado externo exposto à atmosfera (sistema e ciclo de repintura conforme ISO 12944-2), o lado interno em contato com o fluido (as normas de revestimento e de tinta são outras — o escopo de GB/T 30790 e da série ISO 12944 exclui expressamente o forro interno de tanques) e o lado sob isolamento e enterrado (com condensação e meio do solo como agentes dominantes, regido por normas da família NACE SP0198). Colocar tudo na mesma tabela de aceite gera cláusulas que parecem rígidas e, na prática, são inexequíveis.
| Local | Característica geométrica | Ponto fraco do revestimento | Sintoma precursor | Contramedida prioritária |
|---|---|---|---|---|
| Solda de filete e raiz do filete | Degrau em T ou K, com raiz do filete em face vertical | Baixa taxa de chegada da tinta, ancoragem descontínua | Escorrimentos de ferrugem de 1 mm a 3 mm sob a raiz do filete | Polir a transição da raiz do filete, reclassificar contra P2 ou P3 e aplicar stripe coat antes do sistema |
| Cordão angular anelar da placa de fundo | Junção horizontal-vertical com exterior em contato com o solo | Líquido retido, revestimento permanentemente húmido | Elevação da placa de fundo, infiltração e escorrimento de ferrugem | Refazer a rampa de drenagem e as rampas de sobreposição, com pontos de medição próprios por local |
| Bordas cortadas em guilhotina e arestas | Aresta viva de ângulo reto, rebarbas | Afinamento por retorno gravítico, EPS claramente inferior à área plana | Linha de ferrugem ao longo da aresta, avançando para ambos os lados | Raio de arredondamento não inferior a 2 mm, ou tratamento com desbaste em 3 passes |
| Bordas termocortadas e chanfros | Carepa e faixa endurecida coexistindo | Ancoragem rasa, rebote do abrasivo pela dureza elevada | Bolhas e descascamento localizado na face cortada | Segundo jateamento ou desbaste na face cortada; se preciso, ferramenta mecânica até St 3 |
| Raízes de bicos de ligação e anéis de reforço | Confluência de múltiplos cordões, folgas estreitas | Dificuldade de remover resíduo de abrasivo e escória | Anel enferrujado na raiz, alarmes de poros densos | Limpar antes de ensaiar; tratar cada falha com desbaste até 50 mm além do contorno e reinspecionar |
Graus de preparação e geometria da solda: do desenho ao aceite, em grandezas mensuráveis
A ISO 8501-3 é a norma que classifica soldas e bordas em graus próprios. A edição vigente, ISO 8501-3:2025, publicada em agosto de 2025, substitui a edição de 2007; o texto chinês correspondente é GB/T 8923.3-2009, adoção idêntica de ISO 8501-3:2006, com defasagem em relação à edição de 2025. A norma define 3 graus de preparação — P1, P2 e P3 — para soldas, bordas e demais áreas de defeitos: P1 exige apenas remover salpicos soltos e escória, admitindo solda descontínua; P2 exige cordão contínuo, sem arestas vivas nem poros abertos, e remoção de salpicos soltos e fracamente aderidos; P3 exige defeitos praticamente invisíveis, transição lisa entre solda e metal base e raio de arredondamento de bordas cortadas mecanicamente não inferior a 2 mm. A escolha do grau decorre da categoria ambiental e da durabilidade pretendida pela ISO 12944-2, e não da conveniência da obra.
| Grau de preparação | Requisito para o cordão | Borda cortada mecanicamente | Borda termocortada e chanfro | Interface com ISO 5817 e aplicação típica |
|---|---|---|---|---|
| P1 básico | Remover escória e salpicos soltos; admite solda descontínua | Rebarbação simples | Sem retoque obrigatório de chanfro | Próximo do nível D; ambientes de baixa agressividade ou proteção temporária |
| P2 intermediário | Cordão contínuo, sem arestas vivas nem poros abertos, sem salpicos fracamente aderidos | Chanfro de cerca de 1 mm por face | Face termocortada exige limpeza secundária | O nível C é o ponto de partida usual; requisito dominante em ambientes marinhos e industriais — o PSPC exige P2 |
| P3 rigoroso | Defeitos praticamente invisíveis, transição lisa entre solda e metal base | Raio de arredondamento não inferior a 2 mm | Chanfro em 3 passes ou desbaste equivalente; difícil com chapa abaixo de 3 mm | Em sinergia com o nível B; acima de C4, alta durabilidade ou sistemas metalizados |
Mordisagem, reforço do cordão e desalinhamento: 3 grandezas geométricas que definem a espessura do revestimento
O revestimento depende da geometria da solda porque os 3 itens consomem EPS diretamente: a mordisagem é um sulco cuja profundidade pode atingir fração da espessura do metal base e só há proteção se o sulco for preenchido de tinta; o reforço excessivo do cordão cria degrau cuja face superior o jato não alcança; o desalinhamento abre frestas na zona de sobreposição. A ISO 5817:2023 admite 3 níveis para mordisagem contínua: B até 0.05t e não acima de 0.5 mm, C até 0.1t, D até 0.2t; trincas e falta de fusão não são admitidas em nenhum nível. O sistema chinês de aceite de estruturas metálicas (GB 50205-2020, GB 50661-2011) fala em classe de solda: solda de classe 1 não admite mordisagem; classe 2 até 0.05t e não acima de 0.5 mm, com comprimento contínuo não superior a 100 mm; classe 3 até 0.1t e não acima de 1.0 mm. O mesmo local não deve ser reparado mais de 2 vezes, pois o reaquecimento repetido endurece a zona termicamente afetada e ainda degrada o perfil de ancoragem.
- Classifique ainda no projeto: grave P1/P2/P3 no desenho e no procedimento de soldagem, não como ordem falada antes da pintura.
- O ponto de inspeção fica antes da aprovação da solda: os defeitos aparecem tanto no cordão como-de-solda quanto após a limpeza, e uma nova verificação é obrigatória depois do jateamento.
- O desbaste não pode comprometer a integridade da junta: após o retoque, o cordão não pode violar a forma nem as tolerâncias definidas pelo gerente de qualidade de soldagem ou pelo projeto.
- Reparos no mesmo local, no máximo 2: acima disso, exija plano específico aprovado pelo projeto e registre o estado da zona termicamente afetada.
Espessura de película: por que soldas de filete e arestas ficam sistematicamente mais finas
EPS dentro do especificado na área plana não significa EPS dentro do especificado na solda de filete, por duas razões. Uma é a própria formação do filme: nas arestas vivas a tinta escorre e afina; nos cantos côncavos acumula, porém com poros retidos. A outra é a medição: a superfície granalhada tende a superestimar a leitura dos medidores magnéticos de película seca, e o caderno de especificações costuma exigir a dedução da correção de rugosidade — a faixa usual nas fontes públicas é 10 µm a 25 µm; se os pontos de medição forem distribuídos apenas uniformemente sobre a área, soldas de filete e arestas ficam fora da estatística. Para o cálculo de EPS e de fator de perda, ver Espessura de película seca, rendimento teórico e cálculo de fatores de perda; o que falta aqui é repartir os pontos por categoria de local.
Afinamento em arestas convexas e acúmulo de tinta em cantos côncavos
Ao redigir o caderno de especificações, separe duas frases: primeiro a EPS nominal de cada demão e a EPS total do sistema; depois o número de pontos de medição e os critérios de julgamento específicos para soldas de filete, arestas e raízes de bicos de ligação. Sem a segunda frase, a obra apresenta números bonitos medidos apenas na área plana.

As diferenças entre 4 regras de aceite de espessura
| Regra | O que é julgado | Estrutura dos pontos de medição | O que implica para arestas e soldas |
|---|---|---|---|
| ISO 19840 | Média não inferior à EPS nominal; leitura pontual não inferior a 80% do nominal; leituras entre 80% e 100% em no máximo 20% dos casos; sem ultrapassar o teto | Todas as leituras agrupadas por área de inspeção | Qualquer ponto abaixo de 80% num canto gera retrabalho localizado; a média, por favorável que seja, não substitui o critério |
| SSPC-PA 2 | Contagem em camadas pelo método do probe de perfil de superfície; a leitura pontual costuma ser julgada na banda de 80% a 120% do especificado | A média de 3 leituras do mesmo local forma um ponto; vários pontos representam uma área | Ênfase na contagem dos pontos; sem a definição por local, o afinamento das soldas de filete não aparece |
| IMO PSPC 90/10 | 90% dos pontos não inferiores ao nominal; os demais não inferiores a 90% do nominal | Estatística por compartimento inteiro ou tanque inteiro | Mais severa nos cantos: a corrosão em bordas e soldas deve ficar abaixo de 20% da área desses locais |
| Prática de obra chinesa | Corrente nas fontes públicas: 90% dos pontos atingem a espessura de projeto, os 10% restantes não ficam abaixo de 90% do projeto, e o afinamento de soldas e nós é rejeitado | Lotes de inspeção por componente e por local | Segregar soldas e nós em categoria própria é o que permite rejeitar; só funciona se estiver escrito no caderno de especificações |
Pré-aplicação à escova em arestas e cordões (stripe coat): método, ganhos e redação no caderno de especificações
A ISO 12944-5 nomeia cada demão do sistema: o primer é a 1ª demão, o midcoat é qualquer demão entre primer e topcoat, a camada de ligação (tie coat) reforça a adesão entre camadas ou preenche falhas de porosidade e a pré-aplicação à escova em arestas e cordões (stripe coat) é a demão extra destinada justamente a dar mais espessura aos pontos fracos — arestas, soldas e roscas. O valor do stripe coat é devolver espessura onde a geometria é desfavorável, algo que a pulverização nas grandes áreas não consegue fazer sem provocar escorridos.
- Escolha o material certo: use tinta de stripe coat para pincel, sem solvente ou com alto teor de sólidos; não faça camadas espessas com produto de alta volatilidade, que gera pinholes.
- Primeiro o stripe coat, depois a área: aplique 2 demãos em sentidos cruzados cobrindo a raiz do filete e a aresta antes de ir ao spray.
- Registre a película húmida: a leitura com pente de película húmida durante o stripe coat comprova a execução no ato, algo mais fácil de auditar do que a medição magnética posterior.
- Defina tetos: limite a película húmida por demão e a EPS total, para evitar escorrimento, trincas por exotermia e queda de adesão entre camadas.
- Inclua tudo na lista de locais: cruzamentos de juntas circunferenciais e longitudinais, raízes de bicos de ligação, placa de fundo do tanque, bordas cortadas em guilhotina e termocortadas, item a item.
Ganhos e riscos devem ser escritos juntos. O ganho é EPS auditável e menos retrabalho na zona soldada; os riscos são escorridos, pico exotérmico de cura em camadas espessas, solvente retido e queda de adesão entre camadas, sobretudo com produtos high-build sem solvente. A cláusula precisa, portanto, de tetos: espessura de película húmida por demão de stripe coat, número de demãos admitido, EPS total limitada ao nominal do sistema mais um teto rígido como 60 µm e registro obrigatório dos pontos acima do limite. Com lista de locais, material, número de demãos e pontos de medição bem escritos, o stripe coat vira item auditável; uma frase genérica de reforço de bordos e cantos será tratada na obra como opcional e cortada.
Rugosidade e sais solúveis: duas armadilhas ocultas na solda e na zona termicamente afetada
Rugosidade e sais são as duas linhas ocultas de descontrole da zona soldada, e a grandeza do parâmetro precisa estar certa desde o início: as normas de pintura usam Rz (altura pico-vale do perfil de ancoragem); Ra, do uso da usinagem, não substitui; na mesma superfície granalhada Rz vale cerca de 4 a 6 vezes Ra. Os critérios mais usados: a maioria dos sistemas pede Rz 40 µm a 75 µm; o IMO PSPC fixa a rugosidade após jateamento em 30 µm a 75 µm; a metalização por spray térmico de alumínio (TSA) exige Sa 3 e Rz não inferior a 75 µm; os padrões de comparação da ISO 8503-1 têm valores nominais de 25 µm, 60 µm, 100 µm e 150 µm para grana G e de 25 µm, 40 µm, 70 µm e 100 µm para esfera S, e a GB/T 13288 classifica em fina, média e grossa. Sais solúveis são convertidos em equivalente de cloreto de sódio pela ISO 8502-9, com limite de 50 mg/m² no PSPC.
- Meça Rz, não Ra: Rz é o desnível médio pico-vale, correlacionado diretamente com a aderência; Rz vale cerca de 4 a 6 vezes Ra, e os dois não são convertíveis para aceite.
- Não misture os padrões de comparação: a morfologia da grana G e da esfera S é diferente, e os valores nominais da ISO 8503-1 são 25 µm, 60 µm, 100 µm e 150 µm contra 25 µm, 40 µm, 70 µm e 100 µm.
- Guarde a prova com fita: na fita de replicação (ISO 8503-5, método C da ASTM D4417) subtraia os 50 µm do suporte da leitura, meça 2 pontos a 3 pontos por área e adote a média, com registro em papel.
- Meça os cantos à parte: bordos e a vizinhança das soldas saem mais rasos no jateamento e precisam de estatística separada da área plana.
Por que a zona da solda costuma ficar mal granalhada
Há 4 razões físicas para a zona da solda sair mal jateada: o abrasivo só produz ancoragem eficaz com ângulo de incidência entre 45° e 90°, e o sulco da raiz do filete e o fundo do cordão estão de costas para a biqueira; solda e zona termicamente afetada são mais duras que o metal base e o quicar do grão deixa o sulco mais raso; a mordisagem e os poros alojam escória e, sem desbaste prévio, o jateamento não limpa; os danos secundários (fixação para soldagem, endireitamento a quente) costumam atingir áreas já tratadas. A resposta é inserir o grau de preparação como ponto de inspeção antes da aprovação da solda e reinspecionar após o jateamento, completando com desbaste local ou ferramenta mecânica até St 3 quando necessário. Avaliar o pó como grau 1 pela ISO 8502-3 segue a mesma lógica: o resíduo de abrasivo e a poeira em volta da solda são mais difíceis de remover do que na área plana.
Ensaio de continuidade e poros: seleção de tensão, limites de método e falhas não detectadas na zona soldada
O limite de cada método de ensaio de continuidade é dado pela espessura do filme. A ASTM D5162 define: esponja húmida de baixa tensão para películas totais em geral até 0.5 mm (20 mil), faísca de alta tensão acima de 0.5 mm; entre 0.25 mm e 0.5 mm a alta tensão também pode ser usada, mas com tensão corretamente calculada, ajustada e aceita pelo fabricante da tinta. A fórmula usual da alta tensão é V = M × √T (T = EPS em mm); pelos dados do anexo, M = 3294 quando T não ultrapassa 1 mm e M = 7843 quando T é maior que 1 mm — 1.5 mm equivale a cerca de 9.6 kV; a esponja húmida de baixa tensão trabalha tipicamente de 5 V a 90 V. O número de falhas admitidas deve ser acordado antes do ensaio, porque o critério depende da espessura, do projeto e da condição de serviço. Para combinar EPS e poros no aceite de tanques, ver Aceite de obras de pintura: medição de EPS e ensaio de poros segundo ISO 12944 e SSPC-PA 2.
| Método | EPS total aplicável | Tensão ou sonda | Cuidados na zona soldada e nos remates | Critério de julgamento |
|---|---|---|---|---|
| Esponja húmida de baixa tensão (ASTM D5162, método A) | Em geral não acima de 0.5 mm | Tipicamente 5 V a 90 V | Segura para revestimentos em serviço e encharcados; indicada para tanques operando e películas finas | Alarme é falha; o teto de ocorrências deve ser acordado antes do ensaio |
| Faísca de alta tensão (método B) | Predominantemente acima de 0.5 mm | Faixa de equipamento de cerca de 2.3 kV a 30 kV; V = M × √T, com M = 3294 ou 7843 | Entre 0.25 mm e 0.5 mm exige cálculo prévio e anuência do fabricante; em revestimentos antigos há risco de perfurar áreas sãs | Localizar a falha, marcar, reparar e reinspecionar |
| Remates de campo e método de vácuo | Forros espessos ou locais com geometria restrita | Sonda de escova de cobre ou de carbono, caixa de teste a vácuo | Velocidade de varredura da sonda limitada a cerca de 0.3 m/s; aterramento confiável | Verificação a 100% dos remates, com registro de falhas em ciclo fechado |
4 razões para a taxa elevada de falhas não detectadas na zona da solda
A taxa elevada de falhas não detectadas na zona soldada não é problema de instrumento, e sim de geometria e de elétrica: a distância entre a sonda e a face de aço varia na raiz do filete, de modo que a ruptura é exigida em tensão mais alta nas saliências e passa despercebida nos rebaixos; com o circuito de aterramento deficiente a sensibilidade cai, e os pontos de ligação à malha de terra do tanque precisam de verificação dedicada; a porosidade superficial da solda e a escória residual disparam alarmes falsos contínuos; aplicar alta tensão diretamente sobre revestimento em serviço corre o risco de perfurar áreas sãs — a D5162 adverte expressamente, e o cuidado é maior com forros que estiveram imersos ou encharcados. As rotinas de campo incluem ainda velocidade da sonda limitada a cerca de 0.3 m/s, verificação a 100% dos remates e, em tanques operando, prioridade para esponja húmida de baixa tensão ou caixa de vácuo.

Reparo de poros e reinspeção: fechar o ciclo
A reinspeção tem de fechar o ciclo: marque cada falha com folga de no mínimo 50 mm além do seu contorno, estenda o desbaste até a área sã formando rampa de sobreposição, repinte conforme o sistema até a espessura de projeto original e teste de novo com a mesma tensão; há ainda uma exigência corrente nas fontes públicas — o reparo deve chegar a 120% da espessura do revestimento original antes da reinspeção. Para saber se a aderência foi afetada, faça o ensaio de tração arrancamento com um grupo de medições na área reparada e outro na área vizinha; os critérios e os modos de ruptura estão em Aceite de aderência de revestimentos anticorrosivos: critérios numéricos e modos de ruptura no ensaio de tração. O registro das falhas deve trazer local, data, tensão, quantidade e responsável pelo tratamento, para que, na 2ª parada de manutenção, se possa distinguir defeito de execução de degradação em serviço.
Meio interno, atmosfera externa e sob isolamento: 3 situações de serviço calculadas à parte
Os fatores dominantes nas 3 situações de serviço são diferentes e os critérios não podem ser transpostos um para o outro. No lado do fluido interno interessam imersão, ciclos térmicos e a alternância seco/húmido na linha de interface líquido-gás; bolhas e inchamento aparecem sobretudo na zona de acúmulo de água da primeira cinta e nas raízes de bicos de ligação; esse lado segue os critérios próprios de forro e de contato com alimentos — com requisitos de migração e de limpeza, ver Tintas de revestimento interno para tanques de grau alimentício e conformidade de migração. No lado atmosférico externo, o sistema se escolhe pela classificação ISO 12944-2; as taxas de perda de espessura no primeiro ano para aço de baixo carbono divulgadas nas fontes públicas são de cerca de 25 µm a 50 µm em C3, de cerca de 50 µm a 80 µm em C4 e de cerca de 80 µm a 200 µm em C5; a EPS nominal total dos sistemas, nos exemplos da GB/T 30790.5, é de cerca de 280 µm para C4 com alta durabilidade, cerca de 240 µm com primer rico em zinco e cerca de 320 µm quando C5 busca vida útil de mais de 15 anos, com o teor de pó de zinco na fração não volátil do primer rico em zinco não inferior a 80%. O exterior da placa de fundo e as parcelas enterradas costumam coexistir com proteção catódica, e o revestimento deve ser selecionado pela resistência ao destacamento catódico; ver Destacamento catódico de revestimentos: mecanismo, normas de ensaio e compatibilização com proteção catódica.
| Situação de serviço | Base dominante | Mecanismo de falha | Pontos-chave do revestimento |
|---|---|---|---|
| Lado do fluido interno | Critérios próprios de forro e de contato com alimentos (GB/T 30790 e ISO 12944 não abrangem forro de tanque) | Imersão, inchamento, alternância seco/húmido na interface líquido-gás | Selecionar o sistema pelo fluido; bolhas e inchamento julgados em categoria própria |
| Lado atmosférico externo | Classificação ISO 12944-2 e exemplos de sistemas da GB/T 30790.5 | Acúmulo de sais, condensação e gizamento por UV combinados | Faixas de cerca de 280 µm de EPS total em C4, cerca de 240 µm com primer rico em zinco e cerca de 320 µm em C5; bordos e cantos recompostos por stripe coat |
| Sob isolamento e enterrado | NACE SP0198, ISO 19277, HG/T 5178-2017 | Entrada de água e ciclos de condensação entre cerca de -4 °C e 175 °C | Stripe coat ou camada metalizada antes nas arestas de interrupções da cobertura e passagens de tubos; a camada térmica não substitui a anticorrosiva |
A corrosão sob isolamento (CSI/CUI) é a categoria mais esquecida nas falhas de arestas de tanques e galerias de tubos: as fontes públicas de NACE SP0198 indicam que, entre cerca de -4 °C e 175 °C de temperatura superficial do aço carbono, quando a água entra no isolamento e há ciclos repetidos de seco e húmido, a taxa de corrosão fica claramente acima do estado seco; abaixo dessa faixa a água congela e acima a superfície tende a secar — o risco cai dos dois lados, mas a condensação nas paradas e nos resfriamentos desloca o risco real para além dos limites da faixa. A HG/T 5178-2017 orienta a seleção do sistema por faixa de temperatura, e o quadro de ensaios e avaliação segue a ISO 19277:2018. Na prática do sistema de pintura isso significa duas coisas: primeiro, as arestas de interrupções do revestimento de proteção, das sobreposições e das passagens de tubos devem receber stripe coat ou camada metalizada por spray térmico; segundo, o revestimento térmico não substitui o revestimento anticorrosivo. Sobre o sistema de zinco-alumínio por spray térmico com selante, ver Processo e sistema de metalização por spray térmico de ligas de zinco e alumínio; sobre vida útil e ciclo de manutenção em ambiente marinho de alta salinidade, em termos quantitativos, ver Vida útil de projeto e ciclo de manutenção de estruturas de aço CX em ambiente marinho de alta salinidade.
Dados-chave de consulta rápida (com unidades)
- Raio de arredondamento de bordas cortadas mecanicamente: não inferior a 2 mm (exigência P3 da ISO 8501-3:2025).
- Teto de profundidade de mordisagem contínua: 0.05t e não acima de 0.5 mm (nível B da ISO 5817:2023).
- Piso de leitura pontual de EPS: não inferior a 80% do nominal (ISO 19840); 90% dos pontos atingem o nominal e os 10% restantes não ficam abaixo de 90% do nominal (regra 90/10 do PSPC).
- Espessura de fronteira do ensaio de poros: 0.5 mm, ou seja, 20 mil (ASTM D5162).
- Fórmula da alta tensão: V = M × √T, com M = 3294 (T não superior a 1 mm) ou M = 7843 (T superior a 1 mm), T em mm; 1.5 mm equivale a cerca de 9.6 kV.
- Faixas usuais de perfil de ancoragem: Rz 40 µm a 75 µm; no PSPC, 30 µm a 75 µm; na metalização de alumínio, Sa 3 e Rz não inferior a 75 µm.
- Limite de sais solúveis: não superior a 50 mg/m² em equivalente de NaCl (conversão pela ISO 8502-9).
- Janela de aplicação do primer após o jateamento: as fontes públicas indicam a aplicação em 4 h a 6 h; havendo florescimento de ferrugem, o tratamento volta à estaca zero.
- Exemplo de sistema para C4: EPS nominal total de cerca de 280 µm; com primer rico em zinco, cerca de 240 µm; em C5 com vida útil buscada acima de 15 anos, cerca de 320 µm (valores de exemplo da GB/T 30790.5).
- Um dos critérios de revestimento são diz respeito diretamente às bordas: o IMO PSPC admite ferrugem pontual em menos de 3% da área, mas a corrosão em bordas e soldas deve ficar abaixo de 20% desses locais.
Registos de aceite e elementos de rastreabilidade
O grau de rastreabilidade da documentação de aceite decide quem paga o retrabalho daqui a 3 anos. Um conjunto de registos executável abrange no mínimo os itens abaixo, e cada um deles deve trazer valores medidos, e não apenas a menção de que foi executado.
- Registo medido do grau de preparação de soldas e bordas: identificação do local, método de retoque, grau P atingido e inspetor responsável.
- Registo do stripe coat: nome e lote do material, número de demãos, leituras de película húmida, horário da aplicação, temperatura, humidade relativa e desvio em relação ao ponto de orvalho.
- Medições de rugosidade e de sais: método (padrão de comparação, fita de replicação ou rugosímetro), faixa de Rz, sais em mg/m² e área de amostragem.
- Estatística de EPS por categoria de local: média, piso pontual e proporção de conformidade, em grupos separados para área plana, solda de filete, aresta e raiz de bico de ligação.
- Registro do ensaio de poros: tensão, tipo de sonda, velocidade de varredura, quantidade e localização das falhas, resultado do reparo e da reinspeção.
- Reverificação de aderência e de aspecto: valores do ensaio de tração e modo de ruptura, e grau de degradação avaliado pela série ISO 4628.
Lista de verificação dos locais de maior incidência de falhas
- Placa de fundo do tanque e cordão angular anelar: a ascensão capilar pelo lado exterior e a água acumulada no passeio de drenagem concentram os pontos de início da corrosão.
- Parte inferior da primeira cinta, cerca dos 500 mm, e anel de fundação em torno do tanque: ação dupla de alternância seco/húmido e impacto mecânico.
- Raízes de bicos de ligação, anéis de reforço e visitas: geometria soldada desfavorável, dano térmico secundário frequente, filme fino e resíduo de abrasivo acumulado.
- Soldas do anel de rigidez, guarda-corpos e corrimãos do topo do tanque: pisoteio e acúmulo de água durante a manutenção em altura.
- Interrupções do cobertura, sobreposições e passagens de tubos: as principais vias de entrada de água e de condensação, foco de CSI/CUI.
- Cruzamentos de juntas circunferenciais e longitudinais: a geometria T ou K escapa tanto à pistola quanto à sonda de ensaio, elevando a taxa de falhas não detectadas.
- Vizinhança da escada do teto flutuante, colunas-guia e serpentina de aquecimento: soma de desgaste e retenção de meio, com perda de espessura a confirmar por medição de espessura de parede.
Perguntas frequentes
A solda de filete precisa ser desbastada até ficar nivelada com o metal base?
Não necessariamente: depende do grau de preparação e da categoria ambiental escolhidos. P2 exige apenas cordão contínuo, sem arestas vivas nem poros abertos, e não pede o nivelamento completo do reforço do cordão; já P3 exige transição lisa e defeitos praticamente invisíveis. O critério de julgamento é saber se o revestimento consegue formar, na raiz do filete, um filme contínuo com a espessura nominal — e não se o acabamento parece nivelado. Na prática, faz-se uma verificação de retoque após a aprovação da solda e antes do jateamento, outra após o jateamento, e registra-se a solda, a raiz do filete e a faixa de 50 mm ao redor como uma única unidade de aceite.
Por que o mesmo conjunto de medições é aprovado pela SSPC-PA 2 e reprovado pela ISO 19840?
As duas regras têm estruturas estatísticas diferentes. A ISO 19840 restringe ao mesmo tempo a média, o piso de leitura pontual e a proporção de leituras abaixo do nominal: qualquer ponto abaixo de 80% do nominal dispara retrabalho localizado; a SSPC-PA 2 usa a sondagem de perfil de superfície com contagem em camadas, e o julgamento parte da combinação entre pontos e áreas, trabalhando normalmente na banda de 80% a 120%. Se o contrato citar apenas uma delas, ou misturar as duas, empreiteiro e proprietário sairão cada um com a sua conclusão de aprovação. O procedimento correto é especificar 1 das regras no caderno de especificações técnicas e definir o número de medições de cada categoria de local.
Quanto mais alta a tensão de ensaio de poros, mais segura a verificação?
Não. Abaixo do limiar de ruptura a tensão deixa passar os poros; em excesso, perfura áreas sãs do revestimento e cria defeitos novos justamente onde soldas e arestas já estão afinadas. A ASTM D5162 manda determinar primeiro a tensão a partir da EPS total e da resistência dielétrica do meio; a fórmula do anexo dá V = M × √T, com M = 3294 quando T não ultrapassa 1 mm e M = 7843 quando T é maior que 1 mm, e a alta tensão entre 0.25 mm e 0.5 mm depende de aceitação do fabricante da tinta. O número de falhas admitidas também deve ser acordado antes do teste; sem isso, o resultado do ensaio não serve para julgar nada.
Em tanque em serviço, pode refazer o ensaio diretamente com faísca de alta tensão?
Com cautela. A D5162 adverte que a alta tensão sobre revestimentos que estiveram imersos ou encharcados costuma induzir erro por condutância de permeação e contaminação superficial, podendo até perfurar pontos que estavam sãos. A rotina para tanques em operação prioriza esponja húmida de baixa tensão ou caixa de teste a vácuo, combinada com medição ultrassônica de espessura do metal base para confirmar a perda; quando a alta tensão for indispensável, restrinja a área, reduza a tensão e registre linha a linha, para não transformar área sã em falha nova.
O primer rico em zinco exige selante ou camada de ligação sobre as soldas de filete?
Depende do sistema e das demãos seguintes. A superfície de primer epóxi rico em zinco desenvolve sais de zinco quando exposta por tempo demais após o jateamento, e a segregação do pó de zinco em superfícies rugosas torna irregulares os caminhos condutivos da zona soldada; muitos sistemas incluem, após o primer rico em zinco, uma demão de selante epóxi ou camada de ligação para estabilizar a interface, antes do midcoat. Pelos critérios da GB/T 30790.5 e da ISO 12944-5, o teor de pó de zinco na fração não volátil do primer rico em zinco é não inferior a 80%, e a espessura e o sistema se definem junto com a categoria ambiental e a durabilidade; a espessura das soldas de filete e das arestas continua dependendo do stripe coat, e o selante não substitui essa etapa.
Qual a diferença de tratamento entre borda termocortada e borda cortada mecanicamente?
Na borda cortada em guilhotina o problema principal é rebarba e aresta viva de ângulo reto, e o tratamento é chanfrar ou arredondar, com P3 exigindo raio não inferior a 2 mm; a borda termocortada traz carepa, camada endurecida e escória grudada — o abrasivo quica na superfície endurecida e o sulco sai raso, por isso exige limpeza ou desbaste secundários, seguidos da reavaliação da rugosidade. Os parâmetros de julgamento são diferentes: na primeira se olha o raio geométrico; na segunda, a profundidade de ancoragem Rz e o grau de limpeza, ambos em simultâneo. Resumir tudo a uma frase de que a borda foi tratada mascara a diferença.
A corrosão sob isolamento se resolve com mais espessura de película?
Não. O motor da CSI/CUI é a água que entra no isolamento e os ciclos repetidos de seco e húmido, somados à condensação das paradas; a espessura apenas retarda, não corta o caminho da água e dos cloretos até o aço. A sequência eficaz é vedar primeiro as interrupções do revestimento de proteção, as sobreposições e as passagens de tubos e só então escolher o sistema: entre epóxi-fenólico, silicone modificado ou alumínio por spray térmico conforme a faixa de temperatura, exigindo a metalização de alumínio tratamento prévio com Sa 3 e Rz não inferior a 75 µm. Camada de isolamento térmico e camada anticorrosiva são dois serviços distintos; confundidos, saem estragados os dois.
O forro interno do tanque pode ser aceito pela ISO 12944 ou pela GB/T 30790?
Não diretamente. A série GB/T 30790 e a série ISO 12944 tratam de sistemas de pintura de proteção anticorrosiva aplicados sobre aço em ambiente atmosférico, e o escopo não abrange materiais de película espessa com EPS acima de 2 mm nem forro de tanque. A parede interna segue os critérios de imersão e de compatibilidade com o meio: ensaios de resistência a líquidos e de difusão conforme o fluido, avaliação de migração quando houver contato com alimentos e ensaios de poros e medições de espessura pelas normas de engenharia de revestimentos de forro, por exemplo GB 50393 e os códigos de execução e aceite aplicáveis.
Referências e notas sobre critérios
Abaixo, as normas e documentos efetivamente citados no texto ou usados como base dos critérios; as edições são as indicadas ao longo do artigo. Os valores marcados como baseados em fontes públicas (compilações de laboratórios de ensaio, análises setoriais, modelos de plano de obra) não reproduzem cláusulas literais das normas e devem ser conferidos item a item na edição vigente antes do uso em projeto.
- ISO 8501-3:2025 — Graus de preparação de soldas, bordas e outras áreas de defeitos superficiais (publicada em 2025, substitui a edição de 2007); correspondente chinês GB/T 8923.3-2009 (remete a ISO 8501-3:2006).
- ISO 5817:2023 — Soldagem por fusão: níveis de qualidade de descontinuidades em aço, níquel, titânio e suas ligas (níveis B, C e D).
- Série ISO 12944 (revisões de 2017 a 2018): -2 classificação de ambientes, -3 considerações de projeto, -4 tipos de superfície e preparação, -5 sistemas de pintura de proteção anticorrosiva, -6 ensaios de desempenho em laboratório, -9 estruturas offshore e correlatas; correspondente chinês: série GB/T 30790.
- ISO 19840 — critérios de aceite de espessura de película seca; SSPC-PA 2 — medição e verificação de espessura de revestimentos com instrumento de sondagem de perfil de superfície.
- ASTM D5162 — prática padrão para detecção de descontinuidades (poros) em revestimentos não condutivos sobre substrato metálico; ASTM D7854 — ensaio de poros com esponja húmida de baixa tensão; NACE/AMPP SP0188 — prática de ensaio de faísca para detecção de poros.
- ISO 8503-1, -2, -5 — padrões de comparação e métodos de avaliação da rugosidade de superfícies de aço jateadas; GB/T 13288 — avaliação da rugosidade de superfícies de aço antes da pintura; ASTM D4417 — método da fita de replicação.
- ISO 8502-3 — avaliação do grau de poeira; ISO 8502-9 — determinação de sais solúveis pelo método de Bresle.
- IMO PSPC — norma de desempenho de revestimentos de proteção (obrigatória pela SOLAS): raio de borda de 2 mm ou desbaste em 3 passes, Sa 2.5 com rugosidade de 30 µm a 75 µm, sais de 50 mg/m², regra 90/10.
- NACE SP0198-2017 — controle de corrosão sob isolamento; ISO 19277:2018 — avaliação de revestimentos para CUI; HG/T 5178-2017 — tintas anticorrosivas para superfícies metálicas sob isolamento térmico.
- GB 50205-2020 — padrão de aceite da qualidade de obras de estruturas metálicas; GB 50661-2011 — código de soldagem de estruturas metálicas; GB 50128-2014 — código de construção de tanques verticais cilíndricos de aço soldado; GB 50393 — padrão técnico de proteção anticorrosiva de tanques de petróleo de aço; SY/T 0063-2020 — métodos de ensaio de integridade (falhas) de revestimentos anticorrosivos de tubulações.
Last updated: 2026-11-09. Este texto foi compilado pela equipe técnica da Kexin New Materials (Guangdong) Co., Ltd., para comunicação técnica de projetos B2B; o escopo de fornecimento abrange apenas os termos EXW e FOB. Os critérios aqui descritos servem para ilustrar o quadro normativo e a lógica quantitativa; em cada projeto prevalecem o documento de projeto, a ficha técnica da tinta e o texto vigente das normas.