Três tecnologias-chave para a seleção científica de tintas para plásticos: garantir durabilidade e textura com base no substrato, desempenho e processo!
No design de aparência de componentes plásticos industriais e produtos eletrônicos de consumo, a pintura por revestimento costuma ser o elo final que determina a percepção de valor do produto. Cor, toque, resistência ao desgaste e confiabilidade a longo prazo estão praticamente definidos no sistema de tintas e no processo de pintura. No entanto, muitas empresas escolhem tintas com base em "experiência" ou "intuição", resultando em problemas como trincas, descascamento, riscos, perda de cor, perda de brilho, bolhas e migração de cor, com custos elevados de retrabalho em lote.

Para evitar esses erros na raiz, é necessário voltar às três variáveis fundamentais da seleção científica de tintas: compatibilidade com o substrato, padrões de desempenho, viabilidade do processo. Não se trata de princípios abstratos, mas de uma lógica técnica passível de execução prática.
I. A base determina a premissa de escolha da tinta: sem a identificação correta do substrato, todas as consequências são apenas falhas adiadas.
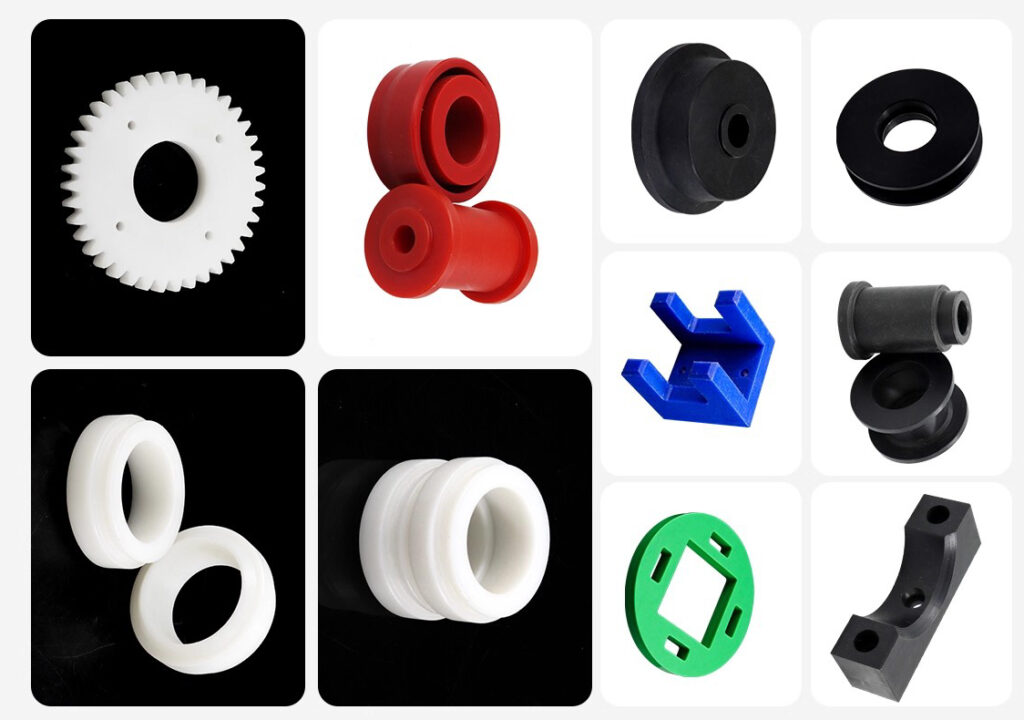
A polaridade, a temperatura de deformação térmica e a atividade superficial de diferentes substratos plásticos são totalmente diferentes, o que determina diretamente se o sistema de pintura é viável e se a adesão é confiável.
ABS / PC são materiais de polaridade média a alta, e o sistema de tinta plástica comum da indústria já pode estabelecer uma adesão estável;
PP / PE são materiais de baixa polaridade; se não forem feitos tratamento especial de primer ou corona/chama, qualquer tinta aplicada posteriormente "acabará por descascar".
Uma regra de ferro que deve ser lembrada:
Para substratos que não se compreende — primeiro fazer amostra e teste de aderência (cinquenta cruzamentos), não iniciar diretamente a produção em massa.
O ambiente industrial não é um local que permite erros experimentais; a identificação do substrato é o primeiro passo e o único com capacidade de eliminar riscos.
II. Escolha o sistema conforme o desempenho e a aplicação: nem todas as tintas para plástico nascem para o mesmo campo de batalha
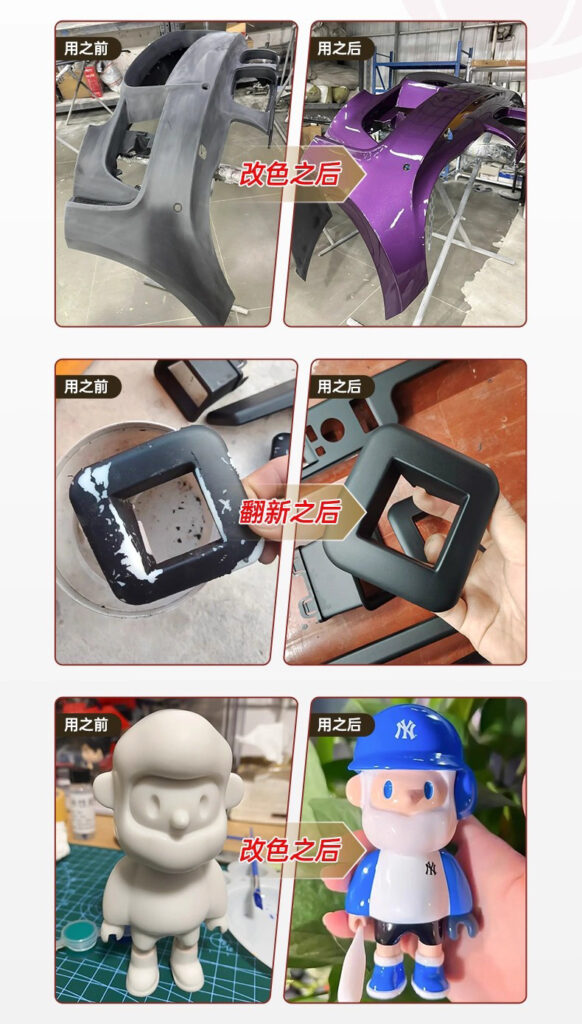
Tinta para plástico não serve apenas para "colorir", ela atende primeiramente à situação de uso.
Exemplo:
- Consumo diário e rápido: tinta acrílica de componente único é suficiente para atender às necessidades de aparência e volume.
- Carcasas de ferramentas, fontes de alimentação e equipamentos eletrónicos: requerem resistência a riscos e desgaste, sendo preferível o sistema PU de quatro componentes
- Cenário de uso externo: é obrigatório adotar um sistema de cura UV para resistir ao envelhecimento por radiação ultravioleta e intempéries
- Toque e aparência premium: tintas de borracha, tintas metálicas, tintas peroladas e sistemas foscos exigem linha dedicada e processo especializado para produção
Usar o sistema errado não é "imperfeito" — é um fracasso inevitável.
III. O processo decide o sucesso: a capacidade de produção em massa não está na formulação, mas na execução
Mesmo escolhendo corretamente o substrato e o sistema, se o processo de pulverização e cura sair do controle, a falha ainda ocorrerá.
Os principais pontos de controle do processo central na pintura de peças plásticas são basicamente de três tipos:
1)Controlo de limpeza — Ambiente sem poeira ou com baixa poeira para evitar que partículas fiquem incorporadas no filme de tinta
2)Consistência da pulverização — A distância do pistola, a velocidade de passe e o controlo da espessura do filme afetam o nivelamento e a aparência
3)Integridade da cura — Temperatura/tempo insuficientes causam reticulação incompleta; descasque e bolhas posteriores são um "erro de relatório atrasado"
Muitas tragédias de retrabalho em fábricas não se devem à má tinta, mas sim a processos sem registro, sem padrão e não reproduzíveis.
4. A validação pré-produção é o "fusível" — não testar é esperar pela explosão.
Antes de qualquer produção em massa, devem ser aprovados no mínimo três tipos de validação:
- Teste de aderência em grade (Cross-hatch)
Garantir que o filme de tinta esteja firmemente aderido e não se desprenda - Teste de resistência a álcool/suor/óleo de silicone/desgaste
Verifica a confiabilidade a longo prazo em ambiente de uso real - Diferença de cor e avaliação de aparência sob luz padrão
Evitar que diferenças de lote ou defeitos invisíveis cheguem ao mercado
Estas não são formalismo de laboratório, mas sim o meio de menor custo para evitar perdas na ordem de milhões.
V. Conclusão: a tinta certa dobra o valor do produto; a errada desperdiça tudo.
A pintura por pulverização de plástico pode parecer ser o "último processo", mas na verdade é a válvula que decide se o produto atinge a "qualidade de nível comercial".
Escolha da tinta = adaptação ao substrato + correspondência de desempenho + viabilidade do processo
Os três são indispensáveis; qualquer negligência se voltará contra o futuro na forma de custos, reclamações ou falhas.

Quando você consegue examinar o projeto com essa lógica científica de seleção de tintas,
o que obtém não é apenas "cor",
mas o controle global sobre durabilidade, textura, custo e reputação.