В процессе производства пластиковых изделий выбор и нанесение покрытия являются ключевыми этапами, определяющими внешний вид, тактильные свойства и срок службы продукции. Особенно в электронных устройствах, корпусах бытовой техники, автомобильном интерьере и декоративных элементах потребительских товаров окраска пластика давно перестала быть просто операцией «нанесения цвета» и стала важным средством повышения качества и добавленной стоимости продукта.
Однако многие производственные предприятия при выборе пластиковых покрытий часто обращают внимание лишь на цвет и цену, игнорируя общую согласованность соответствия подложке, требований к эксплуатационным свойствам и технологии нанесения. В результате на поверхности изделий возникают такие дефекты, как вспучивание, отслаивание, царапины, побеление — в лёгких случаях это ухудшает внешний вид, в тяжёлых приводит к полной выбраковке партии.
Чтобы поддерживать стабильно высокое качество в условиях жесткой рыночной конкуренции, необходимо овладеть тремя техническими принципами научного выбора краски: адаптация к основанию, соответствие характеристик, проверка технологии. Эти три аспекта в совокупности составляют техническую основу «выбора системы пластиковых покрытий».
I. Совместимость с основанием: обеспечение надёжной адгезии с самого начала
Основание является предпосылкой прочного сцепления покрытия. Различные пластиковые материалы имеют существенно отличающуюся поверхностную энергию, что напрямую влияет на адгезию покрытия.
Например:
- ABS, PC, PVC и другие материалы с выраженной полярностью можно напрямую использовать с обычной системой красок для пластика, адгезия стабильна.
- PP, PE относятся к слабополярным пластикам, и если не провести коронную обработку, обработку пламенем или нанесение специального грунта, то краска очень легко отслаивается и осыпается.
- Для деталей с неопределенным материалом необходимо провести тест на адгезию решеткой (крестообразный надрез) и тест на протирание спиртом, и только после подтверждения совместимости системы запускать в серийное производство.
Правильная идентификация основания — это отправная точка для успешного подбора лакокрасочного материала. Любая «экспертная оценка», игнорирующая этот этап, обернётся затратами в производстве.
II. Соответствие свойств: определение рецептурной системы исходя из эксплуатационных требований
Различные сценарии применения продукции предъявляют разные требования к характеристикам, и нельзя использовать одну-единственную систему, чтобы «охватить всё».
- Предметы повседневного обихода, корпуса бытовой техники: для достижения привлекательного внешнего вида и тактильных ощущений можно использовать однокомпонентную акриловую систему, что обеспечивает высокую эффективность нанесения.
- Промышленное оборудование, электронные инструменты: требуют износостойкости, устойчивости к царапинам, необходимо использовать двухкомпонентную PU-систему.
- Продукция для наружного применения: рекомендуется использовать УФ-отверждаемые покрытия, обладающие превосходной атмосферостойкостью и устойчивостью к ультрафиолету.
- Премиальные внешние детали: такие как металлический перламутр, резиновое покрытие, матовый эффект и т.д., требуют отдельной линии распыления и эксклюзивных рецептур.
Основная логика выбора характеристик заключается в следующем: подбор рецептуры осуществляется исходя из условий эксплуатации изделия и требований к сроку службы.
III. Валидация процесса: ключевой фактор перехода от «теоретической осуществимости» к «стабильному серийному производству»
Даже самая высококачественная рецептура без научной проверки технологии может оказаться неэффективной в серийном производстве. Основные этапы контроля технологии нанесения покрытий на пластик включают следующие пункты:
- Предварительная обработка поверхности: перед распылением необходимо обязательно провести обезжиривание, удаление пыли и устранение статического электричества, чтобы обеспечить чистоту основания без остатков.
- Условия распыления:Рекомендуется использовать среду с постоянной температурой, постоянной влажностью и низким содержанием пыли, чтобы предотвратить прилипание частиц или образование пузырьков.
- Контроль толщины пленки: расстояние от краскопульта, скорость распыления и параметры давления должны быть стабильными, чтобы избежать эффекта апельсиновой корки и подтеков.
- Процесс отверждения: в зависимости от различий систем (например, акрил, ПУ, УФ и др.) выбирать разумные интервалы температуры и времени, чтобы лаковая пленка полностью сшивалась и отверждалась.
Многие проблемы с качеством обусловлены не дефектами рецептуры, а отсутствием стандартизации технологических параметров. На этапе серийного производства следует создать отслеживаемую технологическую документацию и записи контроля качества, чтобы обеспечивать стабильность на основе данных.
IV. Верификационные испытания: последний рубеж подтверждения качества
Перед началом серийного производства следует провести как минимум три вида испытаний для подтверждения целостности и надежности системы:
- Адгезия (тест решёткой): проверка сцепления лакокрасочного покрытия с основанием.
- Тест на стойкость к спирту и истиранию: имитация повседневного трения и химического воздействия.
- Контроль цветовых отклонений и блеска: используйте эталонные образцы при стандартном освещении для обеспечения согласованности партий.
Эти проверки — не дополнительные затраты, а наиболее эффективная страховка от последующих переделок и ущерба для бренда.
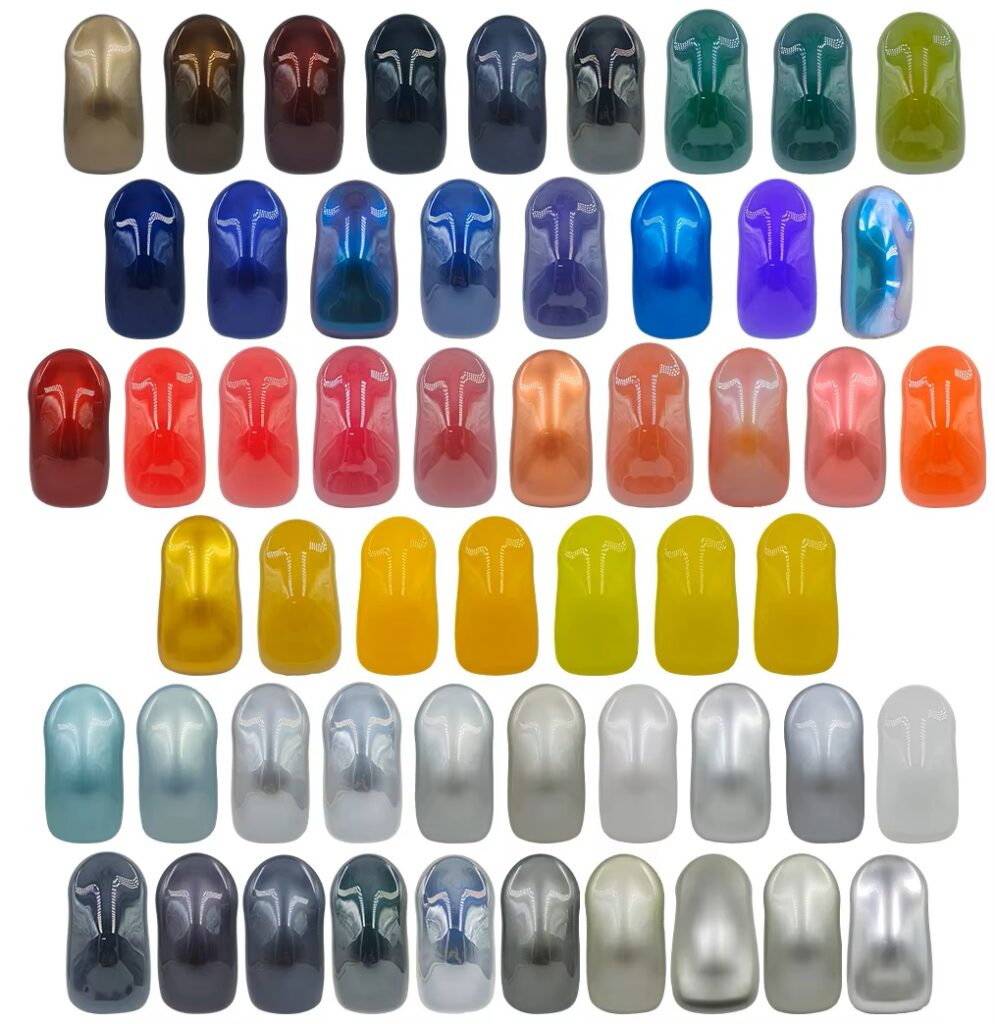
V. Заключение: научный выбор краски — это часть системы качества.
Научный выбор пластиковых покрытий — это системное взаимодействие технологий, материалов и управления. Оно касается не только внешнего вида, но и напрямую определяет срок службы и ценность изделия.
Правильная логика такова:
Определить основу → Подобрать характеристики → Проверить технологию → Контролировать процесс → Сформировать стандартизированную систему.
Овладев этой методикой, вы сможете совершить переход от опытного производства к научно обоснованному изготовлению, обеспечив каждому пластиковому изделию стабильное качество, превосходную долговечность и премиальную визуальную текстуру.