Три ключевые технологии научного выбора пластиковых покрытий: обеспечение долговечности и текстуры на основе субстрата, свойств и технологии нанесения!
В дизайне внешнего вида промышленных пластиковых деталей и потребительской электроники финишное покрытие распылением зачастую становится последним звеном, определяющим воспринимаемую ценность изделия. Цвет, тактильные ощущения, износостойкость и долговременная надёжность практически полностью закладываются в систему покрытия и технологию распыления. Однако многие предприятия выбирают краску, полагаясь на «опыт» или «интуицию», и в итоге сталкиваются с растрескиванием, отслаиванием, царапинами, выцветанием, потерей блеска, вздутием пузырей, миграцией красителя и другими дефектами, а массовая переделка обходится чрезвычайно дорого.
Чтобы устранить эти ошибки в корне, необходимо вернуться к трём фундаментальным переменным научного выбора краски: совместимость с основанием, эксплуатационные стандарты, технологическая осуществимость. Это не абстрактные принципы, а техническая логика, которую можно применить на практике.
I. Основание определяет предпосылки выбора краски: без правильной идентификации материала все последствия — лишь отсроченный «взрыв» проблем.
Полярность, температура тепловой деформации и поверхностная активность различных пластиковых оснований полностью различаются, что напрямую определяет, применима ли система распыления и надежна ли адгезия.
ABS / PC относятся к материалам со средней и высокой полярностью, и в отрасли стандартная система красок для пластика уже обеспечивает прочную адгезию;
PP / PE являются материалами с низкой полярностью, и без специального грунтования или коронного/пламенного обезжиривания любая последующая краска «рано или поздно отслоится».
Непреложное правило, которое нужно запомнить:
Непонятное основание — сначала сделать пробный образец и проверку на адгезию (решётку), нельзя сразу запускать в серийное производство.
Промышленная площадка — не место для проб и ошибок, а идентификация основания — это единственный первый шаг, обладающий способностью обезвредить «мины».
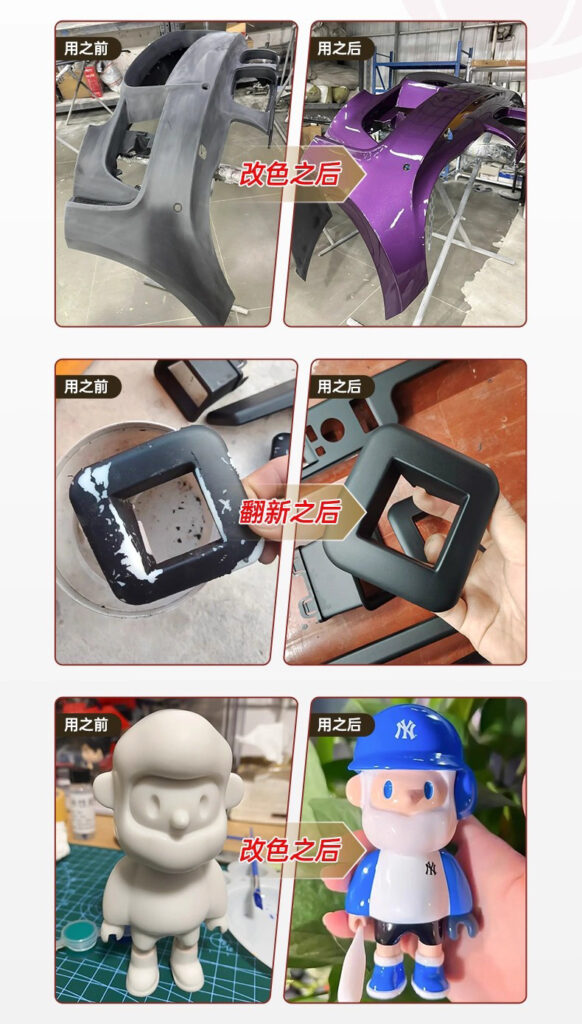
II. Выбор системы по эксплуатационным свойствам и назначению: не все краски для пластика созданы для одного и того же фронта работ.
Пластиковые лакокрасочные покрытия нужны не только для «окраски», в первую очередь они служат ситуации использования.
Пример:
- Товары повседневного спроса: однокомпонентная акриловая краска уже удовлетворяет требованиям к внешнему виду и объёму производства
- Корпуса инструментов, источников питания и электронных устройств: требуется стойкость к царапинам и истиранию, предпочтительна четырёхкомпонентная ПУ-система
- Сценарии наружного применения: необходимо использовать UV-отверждаемую систему для защиты от ультрафиолета и климатического старения
- Премиальные тактильные ощущения и внешний вид: резиновое покрытие, металлик, перламутр, матовые системы требуют выделенных линий и специальных технологических процессов
Неправильная система — это не «несовершенство», а неизбежный провал.
III. Технология определяет успех: возможность серийного производства зависит не от рецептуры, а от исполнения.
Даже если правильно выбраны основание и система, при потере контроля над процессом распыления и отверждения всё равно может произойти отказ.
Основные точки контроля технологического процесса окраски пластиковых деталей можно разделить на три типа:
1) Контроль чистоты — беспылевая или малопыльная среда предотвращает внедрение частиц в лакокрасочную пленку
2) Однородность распыления — расстояние от пистолета, скорость движения и контроль толщины слоя влияют на растекание и внешний вид
3) Полнота отверждения — недостаток температуры/времени приводит к неполной сшивке, а отслаивание и вздутие краски в дальнейшем — это «отложенная ошибка»
Многие трагедии с переделкой на заводах происходят не из-за плохой краски, а из-за отсутствия записей о технологии, отсутствия стандартов и невозможности воспроизведения.
IV. Валидация перед серийным производством — это «предохранитель»: не проверишь — жди взрыва.
Перед любым запуском в серийное производство необходимо пройти не менее трех видов валидации:
- Тест на адгезию методом решётки (Cross-hatch)
Обеспечивает прочное сцепление покрытия без отслоения - Тест на стойкость к алкоголю/поту/силиконовому маслу/износу
Проверка долгосрочной надёжности в реальных условиях эксплуатации - Оценка цветовых различий и внешнего вида при стандартном освещении
Предотвращение попадания партийных различий или скрытых дефектов на рынок
Это не формализм в лаборатории, а самый дешёвый способ избежать убытков на миллионы.
V. Резюме: правильно подобранное покрытие удваивает ценность продукта; неверный выбор — и всё напрасно.
Пластиковое напыление может показаться «последней технологической операцией», но на самом деле это клапан, определяющий, сможет ли изделие достичь «товарного уровня качества».
Выбор краски = адаптация к основе + соответствие характеристикам + технологическая осуществимость
Все три элемента обязательны; любая оплошность в будущем обернётся дополнительными затратами, жалобами или отказом изделия.
Когда вы сможете оценивать проект с помощью этой научной логики выбора краски,
вы получите не просто «цвет»,
а глобальный контроль над долговечностью, текстурой, затратами и репутацией.