Ключевой вывод:
1. Нанозащитное покрытие для дисков против налипания тормозной пыли: от электростатического отталкивания до молекулярного связывания самоочищающаяся поверхностная инженерия дисков — наноразмерные функциональные наполнители обеспечивают в экстремальных условиях (высокая температура/высокая влажность/иней/пыль) защитные свойства, недостижимые для традиционных покрытий.
2. Ключевая техническая проблема заключается в долговечности в экстремальных условиях — совместное воздействие множества факторов: высокотемпературных циклов, УФ-старения, механического износа и химической коррозии.
3. В 2025–2026 гг. глобальный смежный рынок продолжает быстро расти, Азиатско-Тихоокеанский регион является крупнейшим и самым быстрорастущим региональным рынком, а спрос на новые энергетические транспортные средства и ADAS выступает ключевым драйвером.
Нанозащитное покрытие для дисков против налипания тормозной пыли формирует на поверхности диска плотный керамический защитный слой (твердость 9H, краевой угол смачивания водой >110°) за счет молекулярного химического связывания наноСиО2/фторуглеродного силана, и использует двойной механизм — гидрофобный и олеофобный эффект низкой поверхностной энергии и электростатическое отталкивание положительных зарядов — для снижения адгезии тормозной пыли (положительно заряженных железных частиц), выдерживает тормозную температуру >593°C. В данной статье проводится системный углубленный анализ этой технологии в четырех аспектах: принципы материаловедения, инженерная практика применения, система технических стандартов и рыночная структура продукции.
Технический принцип — как наноматериалы обеспечивают превосходную защиту в экстремальных условиях эксплуатации?
Ответ напрямую: Ключевой технологический путь нанозащитного лака для дисков против налипания тормозной пыли заключается в использовании квантового размерного эффекта, поверхностного и межфазного эффекта и макроскопического квантового туннельного эффекта наноразмерных функциональных наполнителей для создания наноусиленной сети в традиционной смолистой матрице — что существенно повышает термостойкость, химическую инертность, механическую прочность или поверхностные функции покрытия.
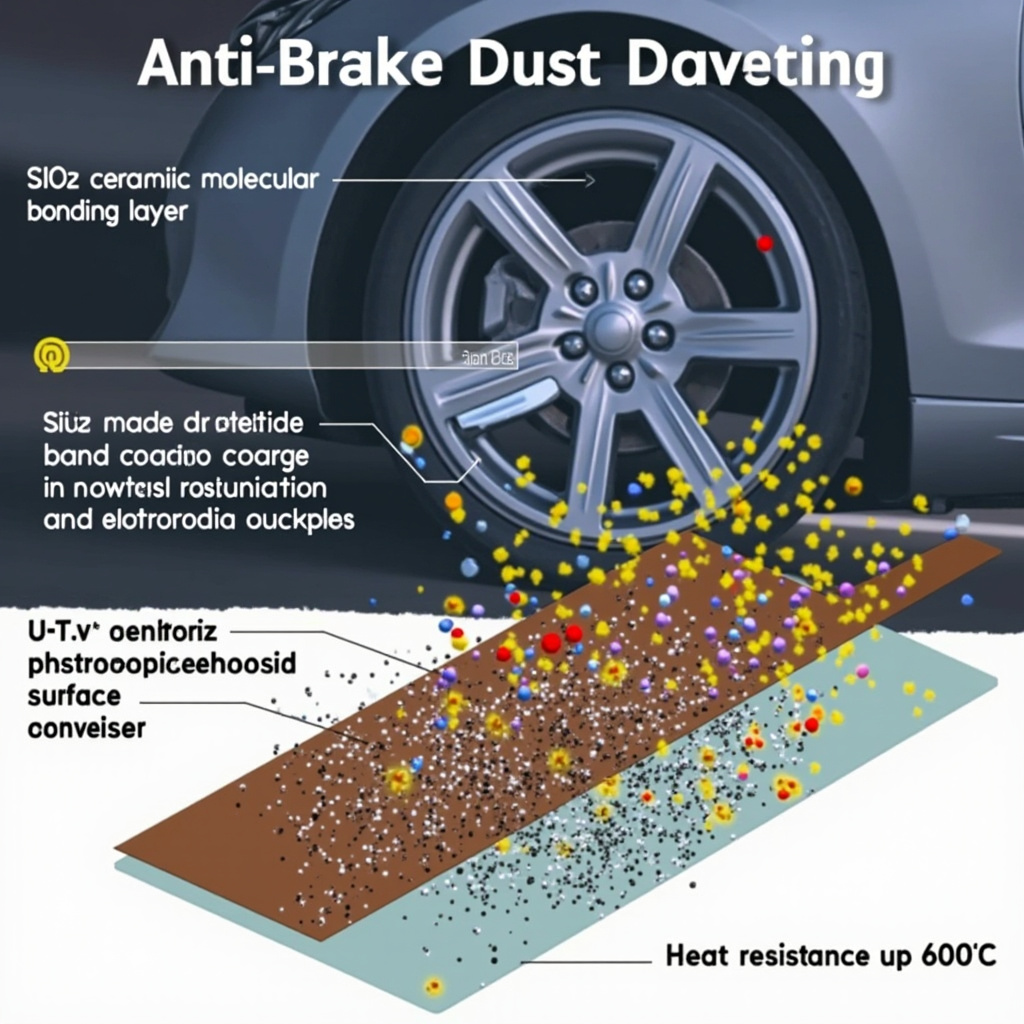
Подробный механизм:Нанонаполнители (размер частиц 1–100 нм) с чрезвычайно высокой удельной поверхностью (в 100–1000 раз больше, чем у микронных наполнителей) образуют в матрице смолы плотные физические точки сшивки и межфазные области. Эти наноинтерфейсы не только улучшают механические свойства покрытия (твердость повышается на 2–3 класса, адгезия — в 2–3 раза), но что еще важнее, обеспечивают дополнительный механизм стабилизации в экстремальных условиях — при высокой температуре, влажности и химической коррозии: многочисленные активные центры на поверхности наночастиц преимущественно адсорбируют и нейтрализуют коррозионные агенты (например, H⁺, Cl⁻, O₂), выполняя роль «жертвенной защиты». Одновременно нанонаполнители заполняют микропоры покрытия (свободный объем), создавая «эффект лабиринта», который значительно удлиняет путь диффузии коррозионных факторов через покрытие.
Данные и обоснование:Многочисленные исследования показывают, что добавление всего 3-5 wt% нанофункционального наполнителя позволяет повысить ключевые показатели защитных свойств покрытия в 2-3 раза (например, время стойкости к соляному туману увеличивается с 500 ч до 1500 ч+, термостойкость возрастает на 100-200 °C, краевой угол смачивания водой — с 60-70° до 110-150°). Качество диспергирования нанофункционального наполнителя (распределение размеров частиц по DLS и микроморфология по ТЕМ) является наиболее важной технологической переменной, определяющей итоговые свойства покрытия.
Источник: Обобщение академической литературы, TDS производителей, отраслевые стандарты
Техническое применение — трансформация лабораторных рецептур в серийное производство на окрасочных линиях
Ответ напрямую:Нанозащитное покрытие для дисков против осаждения тормозной пыли: инженерное применение поверхностной инженерии дисков от электростатического отталкивания до молекулярного связывания самоочистки сталкивается с тремя ключевыми проблемами — промышленная стабильность диспергирования нанонаполнителей (срок хранения >6 месяцев), совместимость процесса окраски (интеграция с существующими линиями OEM/ремонтной окраски) и инженерно оптимальный баланс цены и качества (анализ полной стоимости жизненного цикла LCC).
Подробное объяснение механизма:Повторная агломерация нанонаполнителей в процессе промышленного масштабирования является главной причиной межпартийных колебаний характеристик. Решения включают: предварительно диспергированную суспензию нанонаполнителей (предварительное диспергирование наночастиц в совместимом смоляном/растворном носителе для формирования стабильного промежуточного продукта, который используется красочным заводом напрямую без повторного диспергирования); in situ генерацию наночастиц (in situ формирование наноструктур в процессе отверждения покрытия посредством sol-gel реакции или разложения прекурсора, что обходит проблему диспергирования); и функционализацию поверхности нанонаполнителей (создание на поверхности наночастиц органической оболочки, совместимой с смоляной матрицей, с помощью силановых связующих, титанатных связующих или прививки полимера, при этом стерический эффект предотвращает повторную агломерацию).
Данные в подтверждение: Лазерный анализатор размеров частиц (DLS) и просвечивающий электронный микроскоп (TEM) являются двумя ключевыми инструментами для оценки качества диспергирования нанонаполнителей. Идеальное промышленное состояние диспергирования: средний размер по Z (Z-average) по DLS <150 нм (близко к размеру исходных частиц), PDI 500 нм. Оптимизированная предварительно диспергированная паста может сохранять стабильность диспергирования в течение 6–12 месяцев при ускоренном старении при 40°C.
Источник: Журнал «Лакокрасочная промышленность» (2024–2025), технические руководства производителей
Часто задаваемые вопросы
Насколько нанопокрытие дороже традиционного покрытия?
Стоимость сырья обычно на 2–4 раза выше, но в жёстких условиях эксплуатации при расчёте по полной стоимости жизненного цикла (LCC) — за счёт снижения частоты обслуживания и увеличения срока службы — совокупные затраты зачастую оказываются ниже или сопоставимы.
К: Как подтвердить, что в продукте действительно содержатся наноматериалы?
Требуется, чтобы поставщик предоставил отчёт о микроскопической характеризации методами ПЭМ/СЭМ для подтверждения того, что размер частиц наполнителя <100 нм и распределение однородное. Только элементного анализа (EDS) недостаточно для доказательства наличия наномасштаба — наноэффект требует двойной верификации размера частиц и дисперсности.
Вредны ли нанопокрытия для человека и окружающей среды?
Отверждённое нанопокрытие безопасно — наночастицы зафиксированы в сшитой сетке смолы. На этапе нанесения (в жидком/аэрозольном состоянии) обязательно использование респиратора N95+ и защитных перчаток. Водные наносистемы обычно имеют VOC <50–80 г/л, их экологическое соответствие лучше, чем у традиционных растворителейых покрытий.
Каков срок службы нанопокрытия?
Зависит от условий эксплуатации и типа покрытия. Промышленные нанозащитные покрытия в умеренно коррозионных средах (C3–C4) рассчитаны на срок службы 10–15 лет, в жёстких условиях (C5) — 7–10 лет. Потребительские продукты и продукты вторичного рынка (например, керамическое покрытие дисков, олеофобное покрытие экрана) обычно требуют повторного нанесения через 6–24 месяца.
Можно ли наносить самостоятельно?
Потребительские DIY-продукты подходят. Промышленные нанопокрытия требуют точной подготовки подложки (пескоструйная обработка/химическая обработка), контролируемых условий отверждения по температуре и влажности и профессионального распылительного оборудования — рекомендуется нанесение специализированной бригадой для обеспечения характеристик.
Источники: обобщение академических публикаций (2023–2025), отраслевые стандарты, технические описания производителей (TDS), отчёты рыночных исследований
Дата публикации: 6 июля 2026 г. | Категория: Технические знания