—
title: Кейс антикоррозийной окраски внешнего моста: система защиты стальных конструкций в морской атмосфере
slug: app-bridge
focuskw: окраска мостов
metadesc: Внешний мост находится в высококоррозионной морской среде C5-M. В этой статье на основе ISO 12944 и GB/T 30790 анализируются антикоррозийная система окраски стальных коробчатых балок, канатов и опор, комплект толщины пленки, подготовка поверхности и ключевые моменты приемки и строительства.
categories: Технические знания
—
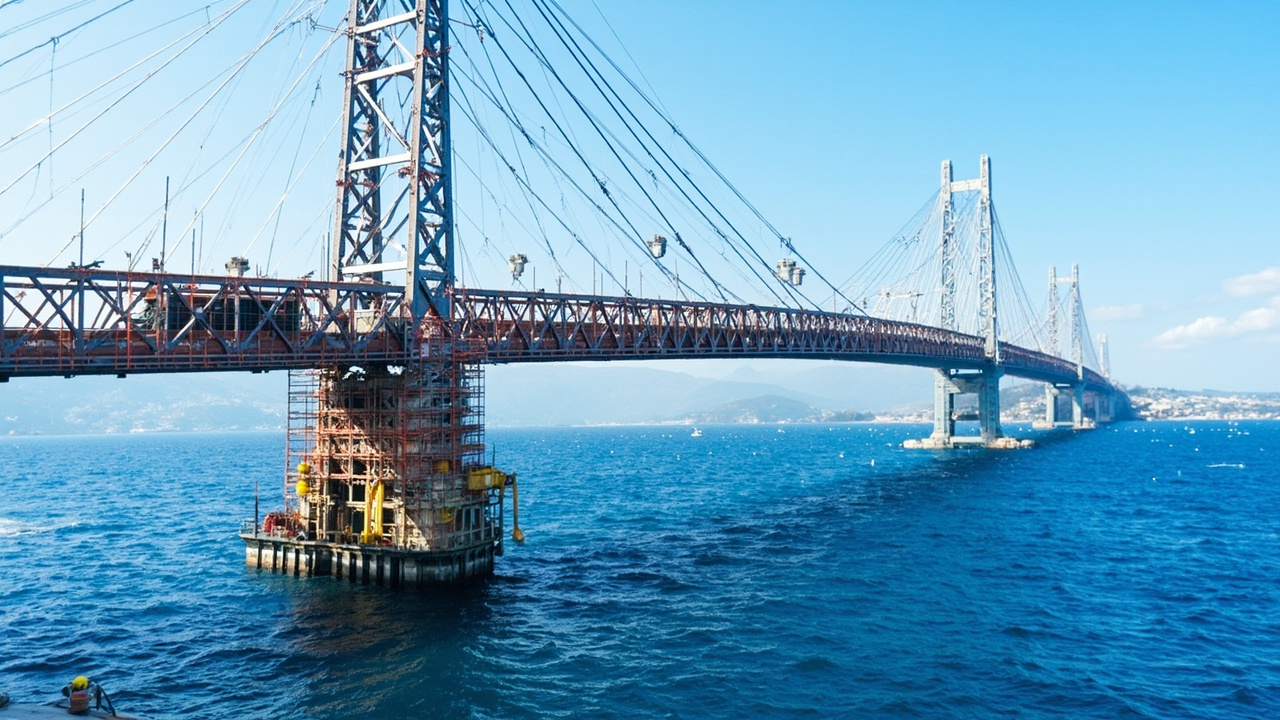
Внешний мост — одна из самых суровых категорий коррозионных сред в транспортной инфраструктуре. Сочетание переносимых морским ветром хлорид-ионов, высокой влажности, чередования сухого и влажного состояния и ультрафиолетового излучения делает скорость коррозии стальных конструкций намного выше, чем в inland. Согласно классификации коррозионных сред в ISO 12944-2:2018, зона брызг и морская атмосферная зона внешнего моста обычно классифицируются как C5-M (высокая коррозия, морская среда), агрессивность которой в несколько раз выше, чем у обычной промышленной атмосферы C4. Именно поэтому окраска моста — это не «нанести слой краски», а комплексная инженерная система защиты, основанная на стандартах, с толщиной пленки в качестве ядра и логикой межслойной совместимости.
Как технический поставщик промышленного тяжелого антикоррозийного покрытия, Кэсинь Новые Материалы (kexinMaterials) накопили опыт комплектации систем в защите стальных коробчатых балок и канатов во многих проектах через реки и моря. В этой статье, в сочетании с серией ISO 12944, серией GB/T 30790, эквивалентно принятой в нашей стране, а также общепринятой практикой строительства и приемки в мостостроении, подробно разбираются ключевые технические моменты антикоррозийной окраски внешнего моста, чтобы помочь проектировщикам, строителям и эксплуатационным организациям превратить «суждение по опыту» в «цитируемые стандартные данные». Общую логику комплектации стальных конструкций можно также найти в Общем проектировании антикоррозийной комплектации стальных конструкций.
I. Коррозионная среда и классификация внешнего моста
Чтобы выбрать правильную систему окраски, сначала нужно понять среду. ISO 12944-2:2018 классифицирует атмосферную коррозионную среду на пять уровней от C1 (очень низкая) до C5 (очень высокая), с добавлением «M» для обозначения воздействия морской среды или противогололедных солей. Разные части внешнего моста соответствуют разным уровням:
– Морская атмосферная зона (выше проезжей части, подвержена воздействию морской соли и тумана): обычно C5-M;
– Зона брызг и приливно-отливная зона (полоса изменения уровня воды): коррозия наиболее интенсивна, часто выходит за рамки обычной классификации ISO 12944, требует специального усиления или сочетания с катодной защитой;
– Подводная зона: в основном полагается на барьерное действие покрытия в сочетании с протекторной анодной / внешней токовой катодной защитой;
– Внутренняя часть коробчатой балки (закрытая, высокая влажность, легкое образование конденсата): хотя напрямую не подвержена соляному туману, но из-за высокой внутренней влажности и плохой вентиляции часто обрабатывается как внутренняя среда C4–C5, и предъявляет более высокие требования к вентиляции при строительстве и равномерности толщины пленки.
Классификация среды — не пустая теория. ISO 9223 дает метод определения уровня коррозии на основе загрязняющих веществ (диоксид серы, скорость осаждения хлоридов) и доли времени с определенной температурой и влажностью. При проектировании часто используются полевые образцы или данные коррозии соседних конструкций для корректировки. Уровень коррозии напрямую определяет «сколько толщины пленки нужно, сколько слоев краски использовать, какую смолу выбрать» — это отправная точка всей системы окраски.
Более того, хлорид-ионы в морской атмосфере не только разрушают металл на начальном этапе, но и продолжают мигрировать к границе покрытие/металл в течение всего срока службы покрытия. Как только в покрытии появляются микропоры, царапины или слабые места адгезии, скопление хлорид-ионов ускоряет образование локальных коррозионных элементов. Именно поэтому проектирование окраски внешнего моста не может стремиться только к «целостности внешнего вида», а должно одновременно учитывать «долгосрочный барьерный эффект» и «способность к самовосстановлению дефектов (например, катодная защита цинксодержащей грунтовки)».
II. Типичная комплектная система: логика трех слоев грунт—средний—финиш
Основная комплектация стальных конструкций внешнего моста следует классической трехслойной структуре «эпоксидная цинксодержащая грунтовка + эпоксидная промежуточная краска с железной слюдкой + алифатическая полиуретановая финишная краска», что в высокой степени согласуется с системой C5-M, рекомендованной ISO 12944-5:2008 (и GB/T 30790.5):
1. Эпоксидная цинксодержащая грунтовка (Zinc-rich epoxy primer): содержание цинкового порошка обычно контролируется в соответствии с требованиями стандарта к цинксодержащим грунтовкам (содержание цинкового порошка в сухой пленке краски обычно регламентируется системой, для распространенных высокоцинковых систем на уровне 80%), за счет «жертвенного анода» цинка обеспечивает катодную защиту стали и электрохимическую защиту дефектов поверхности (например, пропусков окраски, повреждений). Когда покрытие локально повреждено и обнажает железо, цинк корродирует первым, тем самым замедляя распространение ржавчины стальной основы.
2. Эпоксидная промежуточная краска с железной слюдкой (Micaceous iron oxide intermediate, MIO): чешуйки оксида железа располагаются параллельно, образуя «барьерный лабиринт», значительно удлиняя путь проникновения коррозионных агентов, а также обеспечивая хорошую межслойную адгезию и накопление толщины для финишной краски. Ее пластинчатая структура также подавляет визуальное просвечивание дефектов нижнего слоя.
3. Алифатическая полиуретановая финишная краска (Aliphatic polyurethane topcoat): атмосферостойкая, сохраняет глянец, устойчива к ультрафиолету, противостоит старению от морского УФ и солевого тумана, определяет срок службы внешнего вида моста. По сравнению с ароматическим полиуретаном, алифатическая система при длительном УФ-облучении меньше желтеет и медленнее мелится.
Согласно ISO 12944-5, в среде C5-M при использовании вышеупомянутой системы «цинксодержащая грунтовка + эпоксидная железная слюдка + полиуретановая финишная краска», минимальное значение общей толщины сухой пленки (DFT) обычно не ниже 320 µm (конкретно зависит от номера системы и TDS продукта). Эта цифра установлена не произвольно: она является минимальной гарантией толщины пленки для цели защитного срока службы 15–25 лет после проверки лабораторной циклической коррозией (процедура ISO 12944-9 / ISO 20340) и длительной экспозиции. Следует подчеркнуть, что «нижний предел» толщины пленки не равен «оптимуму», в реальных проектах часто выбирают значения ближе к верхнему пределу для резерва на обслуживание.
III. Сравнение различий комплектации для разных частей
Механизмы коррозии разных частей внешнего моста различаются, поэтому комплектация также требует дифференцированного проектирования. В таблице ниже обобщены ключевые моменты систем дляЧасто задаваемыеных частей:
| Часть | Уровень коррозии | Рекомендуемая комплектация | Типичный диапазон DFT | Ключевые контрольные точки |
|---|---|---|---|---|
| Наружная поверхность стальной коробчатой балки | C5-M | Эпоксидная цинксодержащая + эпоксидная железная слюдка + алифатическая полиуретановая | 280–360 µm | Межслойная совместимость, атмосферостойкость финиша |
| Внутренняя часть стальной коробчатой балки | C4 (внутренняя высокая влажность) | Эпоксидная цинксодержащая + эпоксидная толстослойная/железная слюдка | 200–280 µm | Вентиляция, защита от конденсата, отсутствие пропусков |
| Башня-пилон (выше зоны брызг) | C5-M | Та же, что у наружной балки, или усиленная эпоксидная система | 320–400 µm | Доступность для строительства, равномерность толщины |
| Зона брызг / приливно-отливная зона | Экстремальная | Тяжелое антикоррозийное эпоксидное + возможно с катодной защитой | ≥500 µm (по проекту) | Чередование сухого/влажного, механический удар |
| Канаты (параллельная проволока) | C5-M | Оцинкованная/эпоксидная проволока + обмотка/внешняя защита | По структуре каната | Полная герметизация, защита от щелевой коррозии |
| Стальной анкерный ящик / опорные узлы | C5-M | Толстослойное эпоксидное + полиуретановое | 320–400 µm | Обволакивание кромок, цинкование |
Необходимо подчеркнуть: DFT в таблице — это «типичный диапазон», а не абсолютное фиксированное значение, на практике следует руководствоваться проектной документацией и TDS используемого продукта. Любое изменение комплектации должно пройти оценку совместимости и проверку адгезии (например, метод решетки по GB/T 9286, метод отрыва по ASTM D4541), нельзя заменять какой-либо слой на ощупь. Для таких предельных зон, как зона брызг, простого увеличения толщины органического покрытия может быть недостаточно, часто требуется сочетание с металлизацией (напыление алюминия/цинка) или катодной защитой, формируя двойную линию защиты «покрытие + электрохимия».
IV. Особенности защиты внутренней части стальной коробчатой балки
Внутренняя часть стальной коробчатой балки — это область окраски моста, которую легче всего упускать из виду, но где легче всего возникают проблемы. Она закрыта, плохо вентилируется, легко образует конденсат из-за суточных перепадов температур; как только грунтовка нанесена неравномерно или толщина пленки недостаточна, внутренняя коррозия распространяется от точек к поверхности. В инженерной практике обычно принимают:
– Внутри используют двухслойную систему эпоксидная цинксодержащая грунтовка + эпоксидная железная слюдка/толстослойная промежуточная краска, DFT контролируется в 200–280 µm;
– При строительстве принудительная вентиляция, контроль относительной влажности ≤85% и температуры стального листа выше точки росы более чем на 3℃ (согласно условиям строительства ISO 12944-4);
– Для ребер жесткости, сварных швов, кромок и других мест «потери толщины» используют предварительное окрашивание (stripe coat) для обеспечения покрытия кромок;
– Перед запечатыванием балки проводят выборочное измерение толщины влажной/сухой пленки внутри и визуальный осмотр, чтобы избежать невозможности дополнительной окраски после герметизации.
Это отличается от обычных строительных стальных конструкций: внутренняя часть коробчатой балки практически недоступна для обслуживания, поэтому «сделать правильно сразу» важнее, чем «поздний ремонт». На практике также следует обратить внимание: внутри коробчатой балки часто остаются сварочный дым и масло, перед пескоструем необходимо завершить обезжиривание и удаление пыли; если после герметизации обнаружен пропуск окраски, часто можно обработать только локально через люк, качество трудно гарантировать, поэтому окончательная проверка перед герметизацией должна быть записана как ключевой контрольный узел в карте процесса.
V. Защита канатов и ортотропных плит
Канаты современных вантовых и висячих мостов в основном представляют собой пучки параллельной проволоки с горячим цинкованием или эпоксидным покрытием, снаружи дополнительно обмотанные защитой или покрытые внешним покрытием. Отказ канатов часто происходит из-за «щелевой коррозии» — вода просачивается вдоль анкерной головки или слоя обмотки и действует длительно в закрытой среде. Меры защиты включают: герметизация анкерной головки, лента обмотки каната + внешнее полиуретановое/фторуглеродное покрытие, регулярная проверка натяжения каната и внешнего вида.
Ортотропная плита (проезжая часть) из-за повторяющейся нагрузки от колес и усталостных напряжений требует от покрытия «гибкость + износостойкость + ударостойкость к камням». Финишная краска часто выбирается алифатическая полиуретановая или даже фторуглеродная, чтобы обеспечить долгосрочное сохранение глянца и устойчивость к загрязнению. Покрытие в местах усталостных трещин легко растрескивается вместе с основой, поэтому предъявляются более высокие требования к межслойной адгезии и относительному удлинению при разрыве. Для ортотропной плиты под асфальтовым покрытием стального моста также часто требуется согласование интерфейса «окраска + асфальтовое покрытие», необходимо избегать конфликта адгезии между системой окраски и последующим покрытием.
VI. Подготовка поверхности: Sa2.5 — это нижняя граница
Независимо от того, насколько передовая система, подготовка поверхности определяет более 60% срока службы окраски. ISO 8501-1:2007 определяет степени струйной очистки как Sa1, Sa2, Sa2.5, Sa3. Основные несущие элементы внешнего моста почти единогласно требуют Sa2.5 (очень тщательная струйная очистка): на поверхности стали нет видимых масел, загрязнений, окалина, ржавчина и старое покрытие в основном удалены, остаточные следы — лишь точечные или полосчатые легкие цветовые пятна.
Контроль комплектации также включает:
– Шероховатость поверхности (глубина якорного профиля): согласно ISO 8503, обычно контролируется 40–80 µm, обеспечивая адгезию и не чрезмерно расходуя краску; слишком высокая шероховатость приведет к недостаточной толщине пленки на пиках, слишком низкая — к недостаточному механическому зацеплению.
– Растворимые соли (хлориды, железосодержащие соли): на ремонтируемых морских деталях превышение хлорид-ионов «проникнет» через покрытие и вызовет пузырчатую ржавчину, необходимо проверять по ISO 8502-6/-9 и контролировать хлорид-ионы ниже критического значения (многие нормы требуют ≤50 mg/m², конкретно см. в проектной спецификации).
– Масло и пыль: оценивать уровень пыли по ISO 8502-3, чтобы не влиять на адгезию; абразив для пескоструя предпочтительно медный шлак, стальная дробь и т.п., категорически запрещено использование морского песка (с солью).
После обработки следует как можно быстрее (обычно в течение 4 часов, во влажной среде еще быстрее) нанести заводскую грунтовку или первый слой краски, чтобы предотвратить повторную ржавчину. Для поверхностей высокопрочных болтов с трением, требующих сохранения коэффициента скольжения, также следует избегать загрязнения покрытием поверхности трения, часто используется локальное маскирование или специальная обработка.
VII. Технология строительства и управление толщиной пленки
Окраска внешнего моста в основном сочетает «заводскую окраску + местную подкраску/окраску замыкания»:
1. На заводе: стальные балки до сборки проходят пескоструйную обработку и нанесение грунта, среднего слоя, даже частично финиша; в основном используется безвоздушное распыление, обеспечивая равномерность толщины и эффективность.
2. На месте: замыкание, сварные швы, поврежденные участки подвергаются вторичной обработке поверхности (часто локальный пескоструй или механическая зачистка до St3/ Sa2.5 локально), затем наносится компенсирующее покрытие по комплектации.
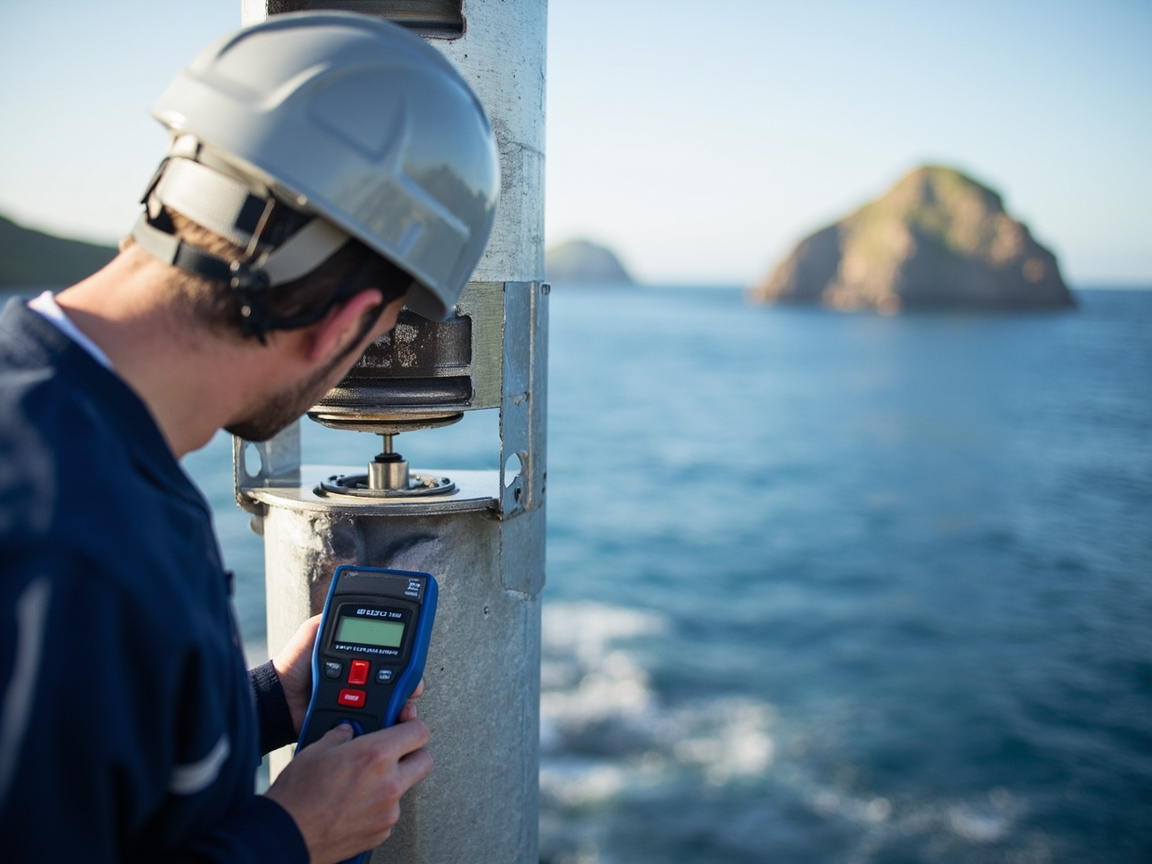
3. Управление толщиной пленки: влажная пленка контролируется немедленно гребенкой WFT, сухая — выборочно магнитным/вихретоковым толщиномером (ISO 2808); по «правилу 90/90» ISO 12944 — например, 90% измеренных точек не ниже заданного DFT, и все точки не ниже 90% от заданного значения.
Окно среды — ключевой момент: ISO 12944-4 требует, чтобы температура стального листа была выше точки росы не менее чем на 3℃, относительная влажность обычно ≤85% (конкретно по TDS продукта), при дожде, снеге, сильном ветре, низкой температуре (ниже 5℃ или нижнего предела продукта) следует остановить работу или принять меры по нагреву и осушению. Морское строительство также сталкивается с быстрой скоростью осаждения солевого тумана, стыковка процессов должна быть компактной, пескоструй и окраска должны выполняться в одну смену, чтобы избежать ночной повторной ржавчины.
VIII. Стандарты и приемка: превращение «красиво» в «данные»
Приемка внешнего моста должна опираться на количественные данные,常用ные стандарты включают:
– Адгезия: метод решетки по GB/T 9286 (0/1 класс — отлично), метод отрыва по ASTM D4541 (требования по проекту,Часто задаваемыено ≥5 MPa);
– Толщина пленки: ISO 2808, GB/T 13452.2;
– Солевой туман / циклическая коррозия: ISO 9227 (нейтральный солевой туман NSS), ASTM B117, циклическая коррозия ISO 12944-9, программа старения ISO 20340;
– Внешний вид: без потеков, пропусков, кратеров, пузырей, равномерный цвет;
– Сертификация системы покрытия: для крупных мостов часто требуется, чтобы система красок прошла лабораторную проверку третьей стороной по ISO 12944-9 / ISO 20340 (например, комбинация 4200 ч циклической коррозии + УФ-старения).
Следует пояснить: вышеупомянутые «часы» солевого тумана и циклической коррозии — этоЧасто задаваемыеные пороги проверки в отрасли, конкретные значения приемки зависят от технической спецификации проекта и отчета третьей стороны для выбранной системы, не следует устанавливать цифры самостоятельно вне отчета. В инженерных спорах чаще всего возникает спор о том, «можно ли приравнять часы солевого тумана к годам службы» — ответ отрицательный, ускоренные испытания используются только для относительного сравнения, определение срока службы должно учитывать полевые образцы и стандартные уровни долговечности.
IX. Ориентация защиты типичных проектов
Ссылаясь на несколько известных отечественных внешних/черезречных мостов (только для пояснения технической ориентации, без ссылки на неопубликованные данные проектов): мост через Ханчжоувань, мост Гонконг-Чжухай-Макао, мост Цзяочжоувань в Циндао и др., для главных балок и башен-пилонов普遍но используется система «эпоксидная цинксодержащая грунтовка + эпоксидная промежуточная с железной слюдкой + алифатическая полиуретановая/фторуглеродная финишная краска», с отдельным усилением зоны брызг и внутренней части балки. Общей чертой таких проектов является: стандарт прежде всего, толщина пленки важна, зональная комплектация, документирование процесса. Это полностью согласуется с методологией ISO 12944 / GB/T 30790.
С точки зрения технической эволюции, в последние годы финишные краски мостов имеют тенденцию к фторуглеродным, полисилоксановым, чтобы еще больше продлить周期 перекраски и снизить затраты на обслуживание за полный срок службы; в области грунтовок продолжается совершенствование водных эпоксидных цинксодержащих, низко-VOC систем, чтобы соответствовать экологическим лимитам типа GB 30981-2020. Но как бы материалы ни обновлялись, принцип «соответствие системы, контролируемость процесса, обоснованность приемки» остается неизменным.
X. Стратегия обслуживания и перекраски
Даже если однократная окраска достигает проектного срока службы 15–25 лет, необходимо建立 замкнутый цикл обслуживания: инспекция — оценка — локальный ремонт — общая перекраска:
– Инспекция: ежегодно проверять меление финиша, потерю глянца, точки ржавчины, потерю толщины пленки;
– Локальный ремонт: для поврежденных точек по технологии «шлифовка — подгрунтовка — промежуточный — финиш», обращать внимание на совместимость старого и нового покрытия;
– Общая перекраска: когда финишная краска массово мелится, точки ржавчины сливаются в пятна, после оценки проводится общая перекраска финиша или полное перекрашивание;
– Запись: создавать архив окраски для каждого пролета, каждого элемента, сравнивать с исходными данными толщины и адгезии.
Кэсинь Новые Материалы (kexinMaterials) в комплектации мостов придерживаются подхода пакетной поставки «система покрытия + границы технологии + руководство по обслуживанию»: не только дают параметры материалов трех слоев грунт-средний-финиш, но и четко указывают нижний предел DFT для каждой части, окно температуры и влажности при строительстве и интервал перекраски, чтобы у эксплуатационной организации было на что опираться, снижая ранний отказ из-за путаницы в комплектации. Обзор всей системы стандартов можно найти в Обзоре системы стандартов промышленного покрытия.
XI.Часто задаваемыеные заблуждения при выборе
Заблуждение первое: чем толще пленка, тем надежнее. Неверно. Толщина сверх технологического верхнего предела увеличит внутреннее напряжение, легко растрескается и расходует материал; следует контролировать в диапазоне по ISO 12944 и TDS.
Заблуждение второе: менять только финиш, не меняя систему. Неверно. Финиш и нижний слой должны быть совместимы, замена между системами часто приводит к межслойному отслаиванию, перед изменением необходимо проверить адгезию.
Заблуждение третье: внутренняя часть коробчатой балки недоступна, поэтому неважна.Нет. Однажды закрытое внутреннее пространство при возникновении коррозии чрезвычайно трудно обслуживать, поэтому следует тщательно выполнять работы и контроль в соответствии с уровнем C4.
Заблуждение четыре: после пескоструйной обработки можно красить на следующий день — проблем нет. Неверно. В условиях влажной морской среды обратная коррозия наступает очень быстро, первое покрытие следует нанести в установленное время (обычно ≤4 ч).
Заблуждение пять: часы солевого тумана можно писать как угодно. Неверно. Приемочные значения солевого тумана/циклической коррозии должны базироваться на отчетах о сторонней верификации применяемой системы, нельзя задавать их на основе впечатлений.
Двенадцать. Технико-экономический компромисс при окраске морских мостов
В инженерной практике схема окраски никогда не строится по принципу «чем дороже, тем лучше» или «чем толще, тем лучше», а представляет собой технико-экономический компромисс в течение всего жизненного цикла. Проектный срок защиты моста обычно составляет 15–25 лет, это означает, что стоимость одной качественной окраски должна сопоставляться с затратами, которых она позволяет избежать на поздних этапах (ремонт, перекрытие движения, аварийные случаи), а не только со стоимостью исходных материалов. Многие проекты на этапе тендера чрезмерно занижают цену за единицу покрытия, но игнорируют целостность комплекса, доступность выполнения работ и прирост срока службы от промежуточного контроля; в итоге через несколько лет после открытия движения возникает ранняя коррозия, и совокупные затраты за жизненный цикл оказываются выше.
С точки зрения выбора материалов: переход финишного покрытия с обычного алифатического полиуретана на фторуглеродное или полисилоксановое повышает начальные затраты, но значительно продлевает межремонтный цикл; для сверхкрупных морских переходов общественные издержки от одного перекрытия моста для перекраски часто многократно превышают разницу в стоимости материалов. Что касается грунтовки: водная эпоксидная цинконаполненная и высокосухая эпоксидная цинконаполненная имеют свои плюсы и минусы по VOC и привычкам нанесения, решение должно приниматься комплексно с учетом пределов GB 30981-2020 и условий площадки, а не только по цене за единицу.
Экономичность организации работ также критична. Заводская окраска имеет контролируемые условия, высокую эффективность и стабильное качество, она должна быть основной; же на месте доокраска ограничена погодой и пространством, отличается большим разбросом качества и высокой стоимостью. Поэтому «максимально выполнить больше слоев на заводе, сократить высотные работы на месте» — универсальная стратегия, совмещающая качество и стоимость. Для таких недоступных мест, как внутренность коробчатых балок, лучше вложиться на заводе, чем оставлять риск после герметизации.
Наконец, цифровизация и прослеживаемость меняют экономическую модель окраски мостов. Сохранение в электронном архиве для каждого элемента степени пескоструйной обработки, толщины пленки, адгезии, параметров среды не только поддерживает определение ответственности при гарантийных спорах, но и через накопление данных оптимизирует комплектацию и технологические границы последующих проектов, формируя технологический актив для постоянного снижения себестоимости. Именно в этом — экономическая отдача идеи «сначала стандарт, фиксация процесса».
Тринадцать. Практика управления данными о качестве окраски мостов
Качество окраски моста не должно ограничиваться «выглядит ровным», оно должно опираться на извлекаемые данные. В инженерии обычно по элементам и участкам создают номера точек измерения толщины пленки, заносят в базу данных проектную и фактическую толщину сухой пленки каждой точки, дату работ и параметры среды, формируя базу «один пролет — один архив, один элемент — одна кривая». Ценность такого управления данными особенно проявляется при последующем обслуживании и разрешении споров: когда на пролете появляется точка ржавчины, эксплуатирующая организация может сразу вызвать исходную кривую толщины пленки, определить — недокрасили при работе или это позднее повреждение, и выбрать локальный ремонт или комплексную оценку, а не решать по внешнему виду.
Выборочный контроль адгезии также должен быть институционализирован. Помимо обычной оценки по методу решетки, для основных несущих элементов целесообразно создать количественную базу по методу отрыва и архивировать результаты всех проверок. Отчеты о сторонней верификации солевого тумана и циклической коррозии должны сохраняться долгосрочно как часть сдаточной документации; их фактические часы и режимы отказа — ключевое доказательство оценки срока службы системы, намного весомее любых устных обещаний. Корень многих инженерных споров — именно отсутствие этой прослеживаемой цепочки верификации, что затрудняет определение ответственности.
Архив обслуживания — замкнутый контур управления полным жизненным циклом моста. Создание непрерывного реестра ежегодных осмотров, тенденции потери толщины пленки, степени меления финишного покрытия, записей локального ремонта позволяет перевести решение о перекраске с «по впечатлению» на «по данным». Когда потеря толщины достигает критической доли проектного запаса или базовая адгезия системно снижается, можно инициировать оценку общей перекраски, избегая пассивной реакции после расширения структурного повреждения — это и безопасно, и оптимизирует затраты.
Цифровой осмотр меняет эту парадигму. Сочетание автоматического распознавания видимых дефектов на основе компьютерного зрения и мониторинга температуры, влажности и конденсации на базе IoT позволяет эксплуатирующей организации предупреждать риск коррозии до его роста, сдвигая окно обслуживания с «после отказа» на «до отказа». Для крупных морских переходов эффект сложного процента от таких data-активов делает отдачу от исходных вложений в окраску намного выше самих материалов, а также откликается на базовую методологию «сначала стандарт, фиксация процесса» — это неизбежное направление будущей эксплуатации мостов.
В полном жизненном цикле морского моста качество первичной окраски определяет нагрузку на обслуживание в последующие десятилетия. Многие проекты на этапе тендера чрезмерно занижают цену за единицу покрытия, но игнорируют прирост срока службы от целостности комплекса и промежуточного контроля; в итоге через несколько лет после открытия движения возникает ранняя коррозия, и затраты оказываются выше. Поэтому решение об окраске должно основываться на стоимости жизненного цикла, а не на начальной цене материалов, а показатели качества должны быть вписаны в исполнимые договорные условия, чтобы стандарт, толщина пленки и приемка стали жесткими ограничениями, а не мягкими рекомендациями.
Часто задаваемые вопросы
Часто задаваемые вопросы
В: Почему морские мосты обычно проектируют по C5-M?
О: C5-M — это в ISO 12944-2 комбинированный уровень «очень высокая коррозия + море/противогололедные соли». Морские мосты постоянно подвергаются воздействию соленого морского тумана, высокой влажности и ультрафиолета, скорость коррозии там намного выше, чем внутри страны, поэтому основные несущие элементы повсеместно комплектуют системами и толщинами по C5-M, чтобы соответствовать цели проектного срока защиты 15–25 лет.
В: Какова обычно общая толщина сухой пленки в условиях C5-M?
О: Согласно ISO 12944-5, при системе «эпоксидная цинконаполненная грунтовка + эпоксидная слюдистожелезная промежуточная краска + алифатическая полиуретановая финишная краска» минимальное значение общей DFT обычно не ниже 320 µm (зависит от конкретного номера системы). Фактически ориентируйтесь на проектную документацию и TDS продукта; в зонах брызг и т.п. экстремальных местах толщина выше, часто дополнительно усиливается металлизацией или катодной защитой.
В: В чем основная роль эпоксидной цинконаполненной грунтовки?
О: Основная роль — «катодная защита»: высокое содержание цинкового порошка в пленке формирует на поверхности стали жертвенный анод; когда покрытие локально повреждено и обнажает железо, цинк корродирует первым, защищая сталь; кроме того, цинк дает некоторый экранирующий эффект и самовосстановление в местах дефектов — это первый рубеж тяжелой антикоррозийной комплектации.
В: Почему поверхностная подготовка должна быть до Sa2.5?
О: Степень струйной очистки напрямую определяет адгезию покрытия и срок службы. Sa2.5 (очень тщательная струйная очистка) требует удаления окалины, ржавчины, старой краски в основном, допускаются лишь легкие пятна цвета — это минимальное требование для основных несущих элементов моста; более низкая степень резко сокращает срок защиты и повышает риск ранней коррозии.
В: Почему нужно контролировать растворимые соли (хлорид-ионы)?
О: Если на поверхности ремонтируемых в морской среде элементов остаются хлорид-ионы, они через покрытие вызывают «пузырчатую ржавчину» и нитевидную коррозию. Обычно по серии ISO 8502 проводят контроль и удерживают хлорид-ионы ниже критического значения, заданного проектом (распространенная цель — ≤50 мг/м²), при превышении обязательна промывка водой или повторная пескоструйная обработка.
В: Почему внутри стальных коробчатых балок проблем больше?
О: Внутри коробчатых балок замкнутое пространство, плохая вентиляция, легко конденсируется влага, а позднее обслуживание почти недоступно. Если нанести неравномерно или недостаточная толщина пленки, коррозия распространяется внутри. Поэтому внутри следует тщательно работать по уровню C4, принудительно вентилировать, до герметизации выполнить контроль толщины пленки и внешнего вида, устранить риск пропусков до закрытия.
В: Что такое правило «90/90» при приемке по толщине пленки?
О: Распространенный подход: 90% точек измерения толщины не ниже заданной DFT, и все точки не ниже 90% от заданной DFT (конкретные пороги — по нормам проекта). Это правило учитывает равномерность и нижний предел, не допуская локальной тонкости как очага коррозии, — общая мерка приемки по ISO 12944.
В: Какие особые требования к окраске в зоне брызг?
О: Зона брызг — переменное увлажнение/высыхание, высокое содержание кислорода, сильное механическое воздействие потока, коррозия наиболее интенсивна, часто выходит за обычное разделение ISO 12944. Требуется тяжелое антикоррозийное эпоксидное толстослойное покрытие, вплоть до катодной защиты, DFT часто ≥500 µm (по проекту), и важно проектирование обволакивания кромок и ударопрочности.
В: Что делать, если при перекраске моста старое и новое покрытия несовместимы?
О: Сначала провести проверку межслойной адгезии (GB/T 9286, ASTM D4541). При несовместимости нужно полностью удалить старый слой до подходящей поверхности и затем наносить по комплектации; нельзя просто наносить новую краску поверх неизвестной старой, иначе возможен сплошной отслаивание.
В: Как решить — локальный ремонт или общая перекраска?
О: Создать архив ежегодных осмотров и окраски: если финишная краска лишь локально мелит, ржавые точки изолированы — локальный ремонт; когда ржавые точки сливаются в пятна, толщина пленки массово потеряна, адгезия упала — оценивать общую перекраску. Решение должно базироваться на данных, а не на внешнем виде, с расчетом остаточного срока службы.
Дополнительное чтение
- Судовая окраска и защита балластных танков: от IMO PSPC до выбора систем покрытий IMO
- Антикоррозийная защита городских коммуникационных тоннелей: комплектация стальных конструкций и внутренней среды замкнутых пространств
- Общая теория промышленных защитных систем покрытий: уровни коррозии и проектирование комплектации по ISO 12944
– Проектирование универсальной антикоррозийной комплектации стальных конструкций: принцип комплектации «грунт—середина—финиш» и логика толщины пленки от мостов к общим стальным конструкциям.
– Обзор системы стандартов промышленных покрытий: системное разъяснение иерархии и границ применимости ISO 12944, GB/T 30790, ASTM и др. стандартов.
– Ключевые моменты антикоррозийной окраски башен offshore-ветроэнергетики: та же морская среда C5-M, сравнение защиты башен и зоны брызг с мостами.