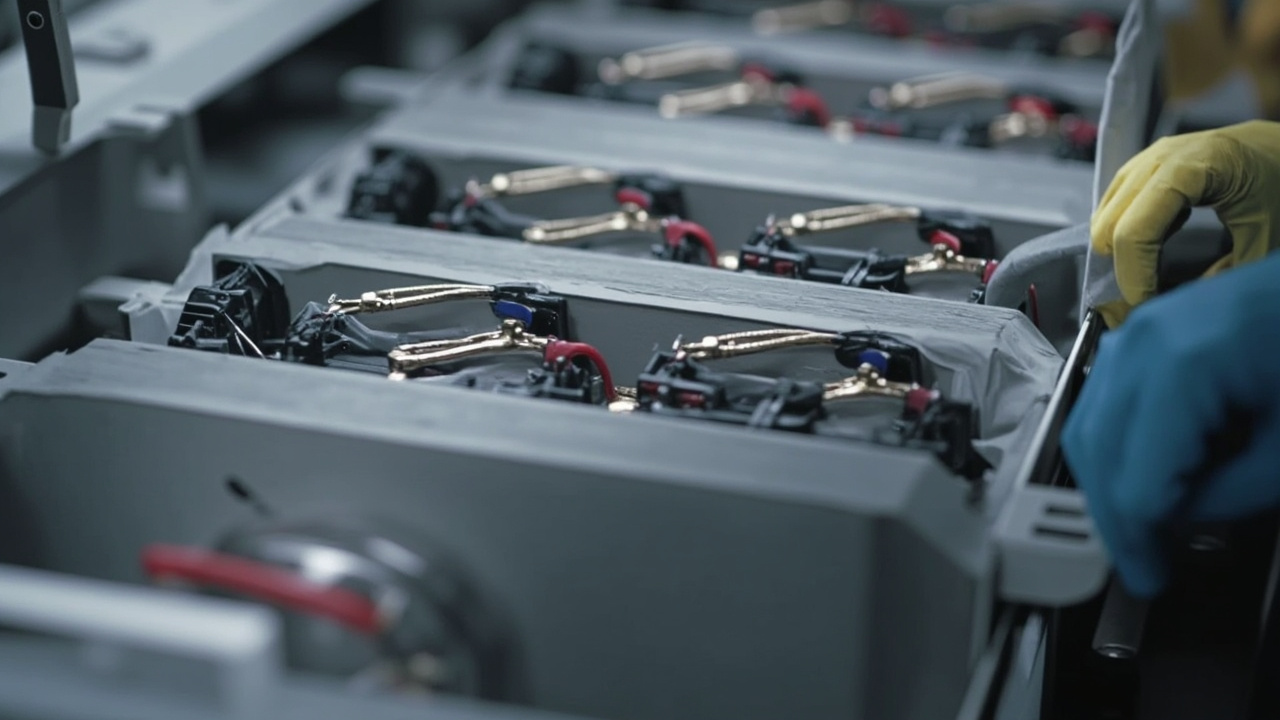
“Сердцем” нового энергетического транспортного средства является аккумуляторный блок тяговой батареи, а самым легко упускаемым из виду, но наиболее важным для безопасности элементом внутри батарейного блока являются слои “покрытия”. Между элементами необходима изоляция для предотвращения короткого замыкания, корпус модуля должен выдерживать напряжение, верхняя крышка и днище pack должны обеспечивать теплоизоляцию для замедления теплового разгона, а busbar и сборные провода должны иметь изоляционное покрытие. Значительная часть этих функций возложена на специальные покрытия — они подобны “невидимому слою безопасности” батареи. В этой статье внимание сосредоточено на изоляционных покрытиях и покрытиях для теплового управления тяговых батарей, разъясняются зоны применения, материальные системы, стандарты и выбор, чтобы помочь инженерам по батареям и окраске сформировать системное понимание.
Компания Кэсинь Синьцайляо (Гуандун) ООО имеет исследовательско-внедренческую базу в области экологичных защитных покрытий для новой энергетики; функциональные покрытия для изоляции элементов, теплоизоляции модулей и защиты pack прошли проверку баланса электрической прочности и теплостойкости в нескольких проектах. Производственная линия базы в Фошане совмещает порошковые и жидкие системы и способна обеспечивать стабильные поставки в соответствии с серийным ритмом автопроизводителей.
一、Почему батарее нужна защита уровня покрытия
Тяговая батарея — это высоковольтная система (зачастую 300–800 В), и любая потеря изоляции может привести к короткому замыканию, дуге, возгоранию. Одновременно батарея крайне чувствительна к теплу: нормальная работа 15–45℃, при тепловом разгоне температура может мгновенно подскочить до 500–1000℃ и распространяться по принципу “домино”. Покрытие страхует на трех уровнях: во-первых, изоляция — блокирует проводящие пути между элементами и между элементом и корпусом; во-вторых, теплоизоляция — при тепловом разгоне замедляет передачу тепла соседним отсекам, выигрывая время для эвакуации и пожаротушения; в-третьих, огнестойкость — само покрытие не поддерживает горение и подавляет пламя. Эти три типа функций часто накладываются на одно и то же или соседние покрытия. С точки зрения системной инженерии, покрытие — это барьер с наименьшей стоимостью, наиболее полным покрытием и лучше всего адаптирующийся к сложным формам: в отличие от слюдяных плит или войлока из аэрогеля, которым нужна резка и подгонка, оно обволакивает металл и элементы без слепых зон способом “жидкость превращается в твердое тело”, и именно в этом коренная причина зависимости от решений уровня покрытия при массовом производстве защиты батарей. Если смотреть глубже, коэффициент использования внутреннего пространства батарейного блока чрезвычайно высок, элементы, busbar и сборные провода плотно прилегают друг к другу, традиционные твердые изоляционные детали часто “не вставляются” или “не приклеиваются плотно”, тогда как жидкое покрытие может наноситься на отдельные детали до сборки или локально подкрашиваться после сборки узла, гибкость намного выше, чем у вырубных деталей. Именно поэтому в таких конструкциях, как CTP/CTC (cell-to-chassis), где элементы интегрируются напрямую в поддон или даже кузов, доля покрытия, напротив, растет — потому что мест для размещения независимых изоляционных деталей становится меньше, и больше ответственности за изоляцию ложится на “тонкий слой, нанесенный на поверхность детали”. Для автопроизводителя покрытие также означает упрощение BOM и сокращение операций, и только это при миллионных объемах производства дает заметную экономию и преимущество в ритме.
二、Высоковольтная безопасность и механизм потери изоляции
Потеря высоковольтной изоляции — это не всегда “прямой пробой”. В сложных условиях эксплуатации батарейного блока изоляционные материалы проходят через множественные пути деградации: прежде всего электрохимическая коррозия — пары электролита или просочившаяся жидкость проникают через микропоры покрытия, под действием электрического поля происходит ионная миграция, постепенно снижающая объемное удельное сопротивление; затем механическое растрескивание под напряжением — при циклах заряда-разряда элемент расширяется на 1%–3% по объему, и если гибкость покрытия недостаточна, появляются микротрещины, в вершинах трещин концентрируется поле, пробивное напряжение резко падает; далее частичный разряд (Partial Discharge, PD) — когда внутри покрытия есть пузырьки, примеси или расслоение на границе, локальная напряженность поля превышает порог пробоя газа и возникает устойчивый разряд, длительная электроэрозия в конечном итоге пробивает изоляцию. Понимание этих механизмов позволяет целенаправленно проектировать толщину покрытия, выбирать смолу, согласованную с основанием, и разрабатывать программу старения. Кэсинь Синьцайляо на этапе валидации модели часто рекомендует клиентам сделать “коэффициент сохранения диэлектрической прочности после старения” ключевым приемочным показателем, а не смотреть только на начальное значение. Конкретнее, распределение электрического поля в покрытии неравномерно, в местах поворотов проводника, краев, резких изменений толщины пленки возникает концентрация напряженности, в инженерии это называют “краевым эффектом”, и именно поэтому проблемы чаще всего возникают на срезах busbar и у основания полюсных выводов элементов. Проектирование пути утечки (creepage) и электрического зазора (clearance) также должно опираться на покрытие — когда два проводника разного потенциала изолированы только поверхностью покрытия, удельное поверхностное сопротивление и степень загрязнения определяют риск поверхностного разряда, влага или загрязнение электролитом значительно сокращают эффективный путь утечки. Поэтому проектирование высоковольтной изоляции нельзя сводить к расчету “достаточна ли толщина”, нужно также считать “достаточно ли длинен путь по поверхности и достаточно ли чиста поверхность”. На уровне модуля и pack инженеры часто используют эквивалентную изоляционную схему, обозначая расчетную напряженность поля (кВ/мм) на каждом ключевом интерфейсе, а затем обратным расчетом определяют минимальную толщину пленки в каждом месте; этот нисходящий метод, исходящий из трех элементов “поле — толщина пленки — материал”, уже стал общей практикой ведущих заводов по производству батарей.
三、Расшифровка показателей диэлектрической прочности и объемного удельного сопротивления
Двумя фундаментальными показателями изоляционного покрытия являются диэлектрическая прочность (пробивная прочность, ед. кВ/мм) и объемное удельное сопротивление (ед. Ом·см). Диэлектрическая прочность характеризует максимальное электрическое поле, которое покрытие может выдержать на единицу толщины без пробоя; для тяговых батарей обычно требуется 10–30 кВ/мм, что для реальных участков соответствует требованию отсутствия пробоя при AC 1–3 кВ или эквивалентном DC уровне. Объемное удельное сопротивление отражает способность материала “препятствовать току утечки”; качественное изоляционное покрытие требует порядка 10^12–10^16 Ом·см. Следует учитывать, что эти два показателя после выдержки в электролите, при высокой температуре и влажности значительно снижаются, поэтому в инженерии нельзя смотреть только на datasheet сырья, необходимо подтверждать запас методом “повторного измерения после старения”. Кроме того, часто учитываются поверхностное удельное сопротивление и диэлектрическая проницаемость: поверхностное сопротивление влияет на поверхностную утечку, слишком высокая диэлектрическая проницаемость дает дополнительный нагрев при высокочастотных импульсах, что особенно чувствительно в режиме быстрой зарядки. В методах испытаний пробивную прочность обычно определяют по ГБ/Т 1408 промышленным пробоем (AC) или по IEC 60243 кратковременным пробоем, образцы должны быть изготовлены по стандарту с контролем равномерности толщины; объемное удельное сопротивление по ГБ/Т 1410 измеряют мегаомметром при высоком напряжении по стационарному току утечки. Приемка часто разделяет “типовые испытания” (полный набор, разрушающие или длительные пункты) и “заводской контроль” (выборочный hipot, толщина пленки, внешний вид), с разной периодичностью и строгостью. Распространенная ошибка — “использовать диэлектрические данные сырьевой смолы вместо реального измерения покрытия”: после отверждения смолы в пленку плотность сшивки, границы наполнителя, доля пузырьков меняют диэлектрическое поведение, поэтому должно использоваться реальное измерение окончательно отвержденного покрытия. Для многослойных композитных покрытий также отдельно измеряют диэлектрическое поведение на границе сцепления слоев, поскольку граница расслоения — часто слабое место. В отчетах об образцах Кэсинь Синьцайляо одновременно приводит начальные значения и сравнение после электрического старения при 85℃/85%RH, чтобы клиенту было удобно оценить запас.
四、Полная карта зон применения изоляционного покрытия
Если разобрать батарейный блок, ключевые зоны, требующие изоляционного/теплоуправляющего покрытия, по порядку таковы: ① изоляционное покрытие корпуса элемента (алюминиевый корпус, стальной корпус или внешняя поверхность алюминиево-пластиковой пленки мягкого пакета); ② изоляция и теплоизоляция торцевой плиты, боковой плиты модуля и внутренней стороны верхней крышки; ③ покрытие проводников busbar (сборная шина) и FPC/сборной шины; ④ все токопроводящие детали внутри pack, создающие возможную малую длину пути утечки — штампованные детали, кронштейны, гайки; ⑤ теплоизоляционный огнестойкий слой на внутренней стороне верхней крышки pack и внешней стороне днища; ⑥ изоляционный интерфейс между водоохлаждающей пластиной и корпусом. У каждой зоны свой уровень напряжения, тепловая нагрузка, механическая деформация, поэтому нельзя “одним покрытием на всё”, а нужно建立 таблицу соответствия зона—функция—толщина пленки—материал. Инженерная команда Кэсинь Синьцайляо при получении проекта первым делом составляет такую “карту изоляционных интерфейсов”.
五、Изоляционное покрытие уровня элемента (cell-level)
Элемент — это первый рубеж изоляционной защиты. Перед установкой в модуль на поверхность корпуса призматического алюминиевого элемента часто распыляют изоляционную краску толщиной 20–80 µm, цель — блокировать проводящее короткое замыкание между корпусами, а также между корпусом и жидкостной охлаждающей пластиной. Мягкий (pouch) элемент больше полагается на собственную изоляцию алюминиево-пластиковой пленки, но при укладке модуля всё же требуется подкраска боковых сторон и зоны выводов. Самая большая трудность изоляции элемента — “тонко и равномерно”: слишком толстая пленка отнимает пространство и добавляет вес, слишком тонкая — легко дает поры. В технологии чаще используют распыление или окунание, зону полюсных выводов нужно обходить или потом наклеивать изоляционную пластину. Алюминиевый корпус элемента обычно уже прошел формирование и сортировку перед окраской, на поверхности могут остаться микроследы электролита или жировые отпечатки пальцев, поэтому чистота предварительной обработки напрямую определяет адгезию; на линии обычно используют безпылевое протирание + плазму или обезжиривание спиртом. Преимущество окунания — “одновременное нанесение пленки на шесть граней без теней”, подходит для правильных призматических корпусов; распыление легче контролирует локально (обход полюсных выводов, оставление сварного шва). Для цилиндрических элементов изоляция чаще обеспечивается внешней синей пленкой (PET изоляционная пленка), а не жидким покрытием, но в месте стыка верхней крышки и корпуса всё же возможна подкраска. Алюминиево-пластиковая пленка мягкого элемента сама уже является изоляционным барьером, точка риска — выводы: если после сварки многослойных металлических выводов они оголены, нужна точечная окраска или термоусадочная трубка. Низковязкая эпоксидная изоляционная система Кэсинь Синьцайляо для алюминиевых корпусов элементов достигает отсутствия пробоя при AC 2.5 кВ при толщине 30 µm, сочетая экономию пространства и надежность, и адаптирована к автоматическим линиям окунания нескольких клиентов.
六、Изоляция и теплоизоляция уровня модуля
Модуль — это совокупность элементов и первый “отсек” на пути распространения теплового разгона. Торцевая и боковая плиты модуля должны одновременно изолировать (блокировать электрический контакт с корпусом и соседним модулем) и теплоизолировать (замедлять распространение локального теплового разгона на весь блок). Обычно сначала наносят грунтовку изоляционной краской, затем накладывают теплоизоляционное огнестойкое покрытие, диапазон толщины пленки 100–500 µm. Для структуры CTP (cell-to-pack) понятие модуля ослабляется, элементы напрямую соединяются с поддоном pack, и тогда ответственность за изоляцию и теплоизоляцию смещается на покрытие корпуса элемента и покрытие днища pack. Как бы ни эволюционировала структура, логика трехуровневой защиты “элемент—модуль—pack” неизменна, просто уровни сжимаются или перераспределяются. Еще один практический аспект изоляции и теплоизоляции модуля — “ремонтопригодность”: модуль как заменяемый узел при разборке, транспортировке, ремонте не должен терять покрытие пластами, иначе запас изоляции при повторной сборке снизится. Поэтому покрытие модуля помимо хороших начальных характеристик должно выдерживать многократное перемещение и легкие удары. В теплоизоляционном проектировании толщина пленки торцевой и боковой плит модуля часто выше, чем у корпуса элемента, поскольку торцевая плита примыкает к соседнему модулю и является главным каналом теплового распространения; а внутренняя сторона верхней крышки обращена к внутреннему пространству всего блока и несет ответственность за “внутриотсековую пожарную защиту”. Некоторые премиальные решения вставляют между модулями независимые теплоизоляционные вставки (слюда или аэрогель), формируя с покрытием “сочетание мягкого и твердого”, тогда толщина пленки покрытия может уступить вставке, общее облегчение. Кэсинь Синьцайляо в модульных решениях выступает за “распределение бюджета толщины пленки по пути теплового распространения”, используя материал там, где он нужнее всего.
七、Изоляция Busbar и сборных проводов
Busbar и провода сбора напряжения/температуры (FPC, жгуты) — это зоны с наибольшей плотностью проводников и наибольшей разницей потенциалов в батарейном блоке, а также зоны с высокой аварийностью изоляционного покрытия. Требования к покрытию проводника: полное обволакивание оголенного металла без пузырей и пор, без растрескивания при вибрации и изгибе. FPC-шины из-за ровной поверхности, необходимости тонкого слоя и быстрого ритма линии чаще используют УФ-отверждаемые изоляционные чернила; более толстые алюминиевые/медные шины busbar обычно покрывают термореактивным эпоксидным или порошковым эпоксидным составом. Часто упускаемая из виду деталь здесь — “краевое покрытие”: срез проводника острый, если покрытие не смачивает его хорошо, образуя закругленное обволакивание, концентрация напряженности на краю легко вызывает разряд, поэтому покрытие должно обладать хорошей реологией и адгезией.
八、Теплоизоляция и огнестойкость верхней крышки и днища Pack
Внутренняя сторона верхней крышки и наружная сторона днища pack представляют собой «внешнюю линию обороны» всего пакета. Когда в каком-либо модуле внутри происходит тепловая разгерметизация, верхняя крышка должна в течение определенного времени не прогорать насквозь и не передавать тепло в пассажирский отсек; днище же должно блокировать наземные источники тепла и предотвращать распространение тепловой разгерметизации вниз. Толщина такого покрытия обычно составляет 200–1000 µm, в основе — низкотеплопроводные неорганические наполнители (полые стеклянные микросферы, порошок аэрогеля, керамические микрошарики) в сочетании с антипиренами типа гидроксида алюминия/гидроксида магния. В схемах верхней крышки pack компания Кэсинь Синьцайляо часто применяет комбинацию «эпоксидная теплоизоляционная огнезащитная краска + локальное армирование слюдой»: при толщине 600 µm коэффициент теплопроводности удается снизить ниже 0.12 W/(m·K), а также пройти верификацию UL94 V-0 и GB 38031 по тепловому распространению. Следует отметить, что покрытие верхней крышки работает в несимметричном режиме «одностороннее воздействие огня, одностороннее рассеивание тепла»: температура огневой стороны резко растет, а на противопожарной стороне (со стороны пассажирского отсека) требуется контролируемый рост температуры, поэтому покрытие должно быть не только низкотеплопроводным, но и формировать на огневой стороне стабильный углеродный или керамический слой, чтобы избежать прогорания насквозь. «Время прогорания» покрытия — ключевой показатель пожарной безопасности всего автомобиля, часто оцениваемый совместно с системой предупреждения о тепловой разгерметизации и конструкцией сброса давления. Наружная сторона днища также должна учитывать удары камней, солевой туман и проезд по воде; одной теплоизоляционной краски может быть недостаточно, требуется композит с грунтовкой (эпоксидная антикоррозийная) и верхним слоем (теплоизоляционным огнезащитным), формирующий «сэндвич-структуру» «антикоррозия — теплоизоляция — огнезащита». Кроме того, верхние крышки pack в основном представляют собой алюминиевые или стальные штампованные детали, на поверхности которых есть штамповочное масло и риски от волочения; предварительная обработка и адгезия грунтовки определяют, не отслоится ли все покрытие пластами при вибрации и тепловых циклах — это легче всего недооценить на ранней стадии серийного производства.
IX. Системы порошкового покрытия (эпоксидный/полиэфирный порошок)
Порошковое покрытие — представитель изоляционного решения «без растворителя, равномерной толщины пленки, экологичного», особенно подходящего для серийной изоляции конструкционных элементов вроде корпусов, кронштейнов, поддонов. Принцип заключается в том, что эпоксидную или полиэфирную смолу с отвердителем и наполнителем превращают в сухой порошок, который наносится на изделие электростатическим распылением, а затем при 160–220℃ оплавляется в пленку. Преимущества: легко контролируемая толщина (один слой 80–300 µm), отсутствие ЛОС, хорошее покрытие кромок; недостатки — требуются линия порошковой окраски и печь-туннель, а покрытие сложных внутренних полостей зависит от заземления изделия и доступности пистолета. Эпоксидный порошок отличается отличной адгезией и электрической прочностью, полиэфирный — гибкостью и атмосферостойкостью, их часто комбинируют по месту. Для таких крупных токопроводящих деталей, как аккумуляторный поддон, порошковое решение весьма конкурентоспособно по совокупной стоимости и экологичности.
X. Жидкое изоляционное покрытие (эпоксидное/полиуретановое)
Жидкое изоляционное покрытие в основном представлено растворимым или водным эпоксидным и полиуретановым; оно гибко в нанесении (распыление, окунание, кисть — всё подходит) и подходит для различных мест: элементов, модулей, жгутов. Эпоксидный изоляционный лак обладает сильной адгезией, хорошей электрической прочностью и химической стойкостью, но склонен к хрупкости и пожелтению; полиуретановый изоляционный лак гибкий, вибростойкий, стойкий к изгибу, лучше подходит для интерфейсов с расширением и деформацией, но имеет чуть более низкую термостойкость (обычно длительно <150℃). В инженерии часто делают композит «эпоксидная основа + полиуретановый верхний слой», совмещая адгезию и гибкость. Водная модификация — явная тенденция: снижение ЛОС для выполнения требований экологичности и охраны труда в окрасочном цехе, но водные системы более чувствительны к предварительной обработке и окну сушки, требуя технологического сопровождения.
XI. UV-отверждаемые изоляционные чернила
UV-изоляционные чернила на основе акрилатных олигомеров отверждаются за секунды под ультрафиолетом и являются первым выбором для высокоскоростного серийного тонкого покрытия FPC/жгутов. Их преимущество — «быстро, тонко, ровно»: толщину пленки можно контролировать в 15–60 µm, линейную скорость — до нескольких метров в минуту, и не требуется печь-туннель. Недостатки тоже очевидны: UV — прямой свет, теневые зоны (задняя сторона закрытого проводника, глубокие пазы) не отверждаются, нужно переключаться на двойное отверждение (UV+термо) или локальную подкраску; к тому же акриловая система уступает эпоксидной по длительной термо- и стойкости к электролиту. Поэтому UV-чернила в основном позиционируются для сценариев жгутов «низкое напряжение, тонкий слой, быстрая линия», а не для высоковольтной основной изоляции.
XII. Силиконовые и органосиликатные изоляционные системы
Органосиликатное (силиконовое) покрытие благодаря очень широкому температурному диапазону (-50℃ до 200℃ длительно, кратковременно выше), отличной гибкости и электроизоляции занимает нишу на высокодеформируемых интерфейсах (например, мягкие элементы, эластичные прокладки busbar). Силикон может отверждаться при комнатной температуре (RTV) или при нагреве (HTV), буферизируя расширение элементов и подавляя микротрещины. Недостатки: низкая механическая прочность, легкое осаждение пыли, необходимость праймера для адгезии к металлу, а также высокая удельная цена. В местах, где «нужна и изоляция, и поглощение деформации», органосиликат часто используется как эластичный слой в композитной системе.
XIII. Керамизирующиеся и неорганические изоляционные покрытия
Керамизирующееся покрытие — возникшая в последние годы идея «пассивной огнезащиты»: в нормальном состоянии органический полимер обеспечивает изоляцию и гибкость, а при высокой температуре (около 600℃ и выше) органическая составляющая разлагается, и неорганические наполнители (волластонит, слюда, стекловолокно) спекаются в твердую керамическую оболочку, блокирующую пламя и тепло. Такие покрытия в экстремальных условиях тепловой разгерметизации сохраняют структурную целостность и являются сильным кандидатом для верхних крышек pack и межмодульных перегородок. Чисто неорганические покрытия (например, силикатные) жертвуют гибкостью ради предельной термостойкости, чаще применяются для локального армирования. Компания Кэсинь Синьцайляо уже имеет резерв рецептур в направлении керамизирующейся теплоизоляционной огнезащиты, цель — объединить «обычную изоляцию + экстремальную керамизацию».
XIV. Теплоуправляющие покрытия: теплопроводные vs теплоизоляционные
Покрытия теплового менеджмента оба называются «тепловым менеджментом», но направления могут быть противоположными, необходимо различать два типа: ① теплопроводный — быстро отводит рабочее тепло элементов, в покрытие добавлены высокотеплопроводные наполнители оксид алюминия, нитрид бора, нитрид алюминия, коэффициент теплопроводности 1–5 W/(m·K), применяется на теплопроводном интерфейсе между боковой стороной элемента и жидкостной пластиной охлаждения; ② теплоизоляционный — «запирает» тепло рядом с источником разгерметизации, доминируют низкотеплопроводные наполнители, применяется для предотвращения распространения. Оба сосуществуют и дополняют друг друга в одном батарейном пакете: в нормальной работе рассеивание идет через теплопроводное покрытие, при тепловой разгерметизации — изоляция через теплоизоляционное. Смешивание их — частая ошибка выбора: нанесение теплоизоляционного слоя на интерфейс, требующий рассеивания, вызовет тепловое накопление, и наоборот. В реальном батарейном пакете теплопроводное покрытие чаще выступает в роли «теплопроводного интерфейсного материала (TIM)» между большой гранью элемента и жидкостной пластиной, требуя не только хорошей теплопроводности, но и определенного сжатия-восстановления для заполнения микронеровностей между элементом и холодной пластиной, а также электрической изоляции (во избежание риска под напряжением холодной пластины). Это породило особую категорию «изолирующая теплопроводность» — наполнители из изолирующего нитрида бора, оксида алюминия, а полимерная матрица также выбирается из высокоизолирующей эпоксидной/органосиликатной, позволяя покрытию одновременно иметь теплопроводность 1–5 W/(m·K) и удельное сопротивление >10^12 Ω·cm. Теплоизоляционное покрытие — прямо противоположно: наполнители меняются на низкотеплопроводные полые структуры и максимально снижают теплопроводность непрерывной смоляной фазы. Интересный инженерный компромисс — «зональное проектирование»: в одном pack рабочая зона элементов использует теплопроводность, а высокорисковые интервалы разгерметизации — изоляцию, различиями рецептур покрытия реализуется «где надо — проводи, где надо — изолируй». Компания Кэсинь Синьцайляо на нескольких моделях автомобилей практиковала зональные теплопроводные/теплоизоляционные схемы, совместно с тепловым моделированием заказчика определяя целевой коэффициент теплопроводности каждой зоны.
XV. Теплоизоляционные наполнители: аэрогель, полые микросферы, керамические микрошарики
Ядро теплоизоляционного покрытия — наполнитель. Полые стеклянные микросферы (HGM) легкие, низкотеплопроводные, легко диспергируются — выбор по соотношению цена/качество; керамические микрошарики термостойчее; порошок аэрогеля (SiO2 аэрогель) имеет коэффициент теплопроводности до уровня 0.015 W/(m·K), это самое тонкое и легкое решение при том же эффекте, но высокая стоимость, хрупкость, гигроскопичность, требуется поверхностная модификация и хорошая совместимость со смолой. Дозировка наполнителя (объемная доля 30%–60%) и гранулометрическое распределение напрямую определяют коэффициент теплопроводности и толщину пленки; в инженерии нужен баланс между «низкой теплопроводностью» и «вязкостью для нанесения, низким растрескиванием». Технология поверхностной модификации порошка аэрогеля компании Кэсинь Синьцайляо позволяет ему стабильно диспергироваться в эпоксидной системе без чрезмерного загустения. По поводу распределения: практичный прием — «крупные шары заполняют пустоты, мелкие — щели» — комбинация полых микросфер разных размеров позволяет при той же объемной доле получить более низкую теплопроводность и более плотную упаковку, сокращая каналы радиационного теплопереноса внутри покрытия; но слишком большой разброс размеров также принесет осаждение и нестабильность нанесения, требуя тиксотропных агентов и диспергаторов. Помимо теплопроводности, критичны электрические свойства наполнителя: наполнитель для изоляционной теплоизоляции сам должен быть высокоизолирующим (стекло, керамика, SiO2), ни в коем случае нельзя вводить токопроводящие примеси; а теплопроводные наполнители (нитрид бора, оксид алюминия) хоть и изолируют, но при наличии свободных металлических ионов загрязнят смолу, нужно контролировать ионное содержание для совместимости с электролитом. Маслопоглощение наполнителя определяет степень «съедания» смолы; высокомаслопоглощающий наполнитель требует больше смолы для смачивания, косвенно увеличивая толщину пленки и стоимость, при выборе нужно досконально изучить таблицу физических свойств наполнителя.
XVI. Поглощающие теплоту фазового перехода и замедляющие тепловую разгерметизацию покрытия
Покрытие с фазовым переходом (PCM) встраивает «поглощение тепла» в защиту: в покрытие внедрены микрокапсулы фазового перехода с высокой энтальпией плавления (например, парафиновые, эфирные), когда локальная температура превышает точку фазового перехода, материал поглощает тепло и переходит в другую фазу, поглощая большое количество скрытой теплоты, сглаживая рост температуры и отодвигая время достижения критической точки тепловой разгерметизации. Часто комбинируется с теплоизоляционными наполнителями, формируя двойной буфер «сначала поглощает тепло, затем изолирует». Недостаток — при длительных циклах фазовый материал может протечь или деградировать, требуются микрокапсульная инкапсуляция и герметичный дизайн, а окно температуры фазового перехода должно совпадать с путем тепловой разгерметизации батареи. Такие покрытия подходят как гибридный «активно-пассивный» защитный слой межмодульных перегородок или верхней крышки.
XVII. Огнезащитные системы: гидроксид алюминия, гидроксид магния, расширяющийся графит
Огнезащита не полагается на «не горит», а на «подавление дыма, замедление горения, образование углеродного слоя». Гидроксид алюминия (ATH) и гидроксид магния (MDH) — основные неорганические антипиреновые наполнители, при нагреве разлагаются с выделением воды и металлических оксидов, разбавляя горючий газ и поглощая тепло, при этом дым низкий и нетоксичный; расширяющийся графит при огне резко вспучивается, образуя червеобразный углеродный слой, физически изолируя кислород и тепло; также есть фосфорные, азотные синергисты. Соотношение антипирена должно быть совместимо с основой, избыток жертвует механикой и адгезией. UL94 V-0 — распространенный порог огнестойкости, но для батареи важнее «не поддерживает горение при тепловой разгерметизации, не добавляет энергию», поэтому верификацию огнезащиты нужно совмещать с GB 38031 по тепловому распространению и сценарием прокола, а не изолированно смотреть на малый образец UL94. В инженерии огнезащитные системы часто делают «синергичной комбинацией»: ATH/MDH дают эндотермическую дегидратацию, расширяющийся графит — физический углеродный слой, фосфорно-азотные — способствуют карбонизации и улавливают радикалы; трое в пропорции по основе и условиям позволяют без избыточной добавки достичь V-0 и снизить плотность дыма. Стоит отметить, что антипиреновые наполнители в основном неорганические порошки, повышают твердость и хрупкость покрытия, для деформируемых интерфейсов, требующих гибкости, нужно осторожно применять или переходить на гибкий механизм горения (например, кремнийорганический). Токсичность дыма — тоже измерение безопасности пассажиров: сама тепловая разгерметизация батареи дает токсичный дым, а если покрытие при горении выделяет галогеноводород — это усугубляет, поэтому безгалогенная огнезащита — явное направление отрасли. Компания Кэсинь Синьцайляо в рецептурах придерживается безгалогенного пути, в основе — гидроксиды и расширяющиеся системы, избегая вторичного вреда от галогенов.
XVIII. Таблица сравнения материальных систем
| Система | Преимущества | Ограничения | Применимые части |
|---|---|---|---|
| Эпоксидный изоляционный лак | Сильная адгезия, хорошая электрическая прочность, отличная стойкость к жидкости | Довольно хрупкий, желтеет | Изоляция элементов/модулей, грунтование |
| Полиуретановая изоляция | Гибкость, вибростойкость, стойкость к изгибу | Чуть более низкая термостойкость (<150℃) | Жгуты, эластичные интерфейсы |
| Порошковый эпоксид | Равномерная толщина, без растворителя, хорошие кромки | Требует оборудование отверждения и печь-туннель | Серийные корпуса/поддоны |
| UV-изоляционные чернила | Секундное быстрое отверждение, тонко, ровно | Теневые зоны трудно отвердить, слабая термостойкость | Тонкое покрытие FPC/жгутов |
| Органосиликатное покрытие | Широкий температурный диапазон, высокая гибкость | Низкая прочность, нужен праймер | Мягкие пакеты/деформируемые интерфейсы |
| Теплоизоляционная огнезащитная краска | Теплоизоляция и огнезащита в одном | Большая толщина пленки | Внутренняя стенка pack / верхняя крышка |
| Аэрогелевое покрытие | Крайне низкая теплопроводность, легкое и тонкое | Высокая стоимость, хрупкость, гигроскопичность | Премиальная теплоизоляция |
| Керамизирующееся покрытие | Экстремальное формирование керамики, сохранение структуры | В обычном состоянии довольно твердое | Верхняя крышка/армирование перегородок |
XIX. Проектирование толщины пленки и контроль в µm
Толщина покрытия — это ключевая переменная для изоляции и теплоизоляции, но «чем толще, тем лучше» — неверно. В плане изоляции пробивное напряжение приблизительно линейно возрастает с толщиной покрытия, но толстая пленка приводит к растрескиванию, подтекам, увеличению веса и затратам; в инженерной практике по классу напряжения участка рассчитывают минимально необходимую толщину покрытия с запасом (обычно 2–3 раза). В плане теплоизоляции тепловое сопротивление пропорционально толщине покрытия, но чрезмерная толщина занимает пространство, увеличивает вес и снижает технологичность нанесения. Типичные диапазоны толщины: изоляция элемента 20–80 µm, проводка 15–60 µm, изоляция и теплоизоляция модуля 100–500 µm, верхняя крышка/podдон pack 200–1000 µm. Методы контроля включают измеритель влажной пленки, онлайн-лазерное измерение толщины, разрушающее микроскопическое сечение; на серийных линиях следует обеспечивать замкнутый контур контроля толщины покрытия на каждом изделии или выборочно. В серийном производстве источников колебаний толщины покрытия как минимум четыре: дрейф вязкости покрытия с температурой, нестабильность давления и траектории краскопульта, различия в заземлении/заряде изделия (порошок), а также изменение растекания из-за температуры изделия. Поэтому стабильный диапазон параметров окраски важнее «однократного соответствия» — при передаче технологии клиентам Кэсинь Синьцайляо (Kexin New Materials) предоставляет «полосу регулируемых параметров», а не единичное значение, чтобы линия оставалась в зоне допуска при колебаниях оборудования. Еще один часто упускаемый момент — «нелинейность» толщины покрытия и характеристик: когда толщина ниже определенного критического значения, вероятность пор резко возрастает, надежность изоляции обвально падает; при превышении верхнего предела резко растут риски растрескивания и подтеков. Нахождение точки перегиба этой «S-кривой» — суть проектирования толщины покрытия. Для критических главных изоляционных деталей рекомендуется использовать статистическое управление процессом (SPC) для мониторинга CPK толщины покрытия, а не только проверять соответствие отдельных точек.
Двадцать. Технология и параметры отверждения (термоотверждение/УФ/порошок)
Отверждение определяет конечные характеристики покрытия. Термоотверждаемая эпоксидная краска обычно используется при 120–180℃, 10–30 мин; при недостаточной температуре сшивание неполное, снижаются электрическая прочность и стойкость к жидкостям; УФ-отверждение требует согласования световой интенсивности (мДж/см²) и линейной скорости, при недоотверждении поверхность липкая, при переоблучении — пожелтение и хрупкость; порошковое покрытие в печи 160–220℃, 5–15 мин для оплавления и растекания. Окно отверждения также должно быть совместимо с основой — FPC не выдерживает высоких температур, требуется низкая температура или УФ; алюминиевый корпус выдерживает более высокие температуры. При поставке рецептуры Кэсинь Синьцайляо прилагает «рекомендации по окну отверждения», передавая клиенту кривые температура—время—характеристики для справки инженеров линии. Полноту отверждения нельзя оценивать только по «поверхностной сухости и нелипкости», а следует использовать дифференциальную сканирующую калориметрию (DSC) для измерения остаточного тепла реакции или косвенно судить по остатку растворителя/твердости/стойкости к протирке растворителем. Недоотвержденное покрытие имеет низкую плотность сшивки, объемное удельное сопротивление и стойкость к электролиту снижаются, и оно легко продолжает реагировать при последующих тепловых циклах, давая усадку и трещины; при пережоге смола становится хрупкой, адгезия падает. Для порошкового покрытия оплавление и сшивание происходят одновременно, равномерность кривой температуры печи (нагрев, выдержка, охлаждение) определяет серийную однородность, прибор отслеживания температуры печи (тестер температуры печи) — обязательный диагностический инструмент. Для УФ-систем важно «глубокое отверждение» — при толстой пленке или большом содержании наполнителя ультрафиолет недостаточно проникает, поверхность твердая, а низ мягкий, требуется двойное отверждение или корректировка соотношения фотоинициаторов. Превращение отверждения из «опыта» в «кривые и данные» — предпосылка стабильности серийного производства покрытий.
Двадцать один. Оборудование для окраски и автоматизация
Серийное производство аккумуляторных покрытий невозможно без автоматизации. Элементы и модули в основном используют роботизированное электростатическое распыление или распыление турбинкой (spin bell), обеспечивая равномерность толщины и покрытие кромок; корпуса/поддоны — порошковая электростатическая линия + автоматическая рекуперация; проводка — УФ-типографская прокатка/распыление + УФ-туннель отверждения; окунание подходит для массового равномерного покрытия правильных мелких деталей. Онлайн-контроль (толщинометрия, визуальные дефекты, электропроверка) и подключение к MES — основа прослеживаемости качества. Опыт линии Кэсинь Синьцайляо в Фошане показывает, что такт окраски должен совпадать с тактом сборки элементов/модулей, иначе даже отличное покрытие застрянет на этапе «невозможности набрать объем».
Двадцать два. Предварительная обработка и адаптация к основе
70% характеристик покрытия зависит от предварительной обработки. Алюминиевый корпус требует обезжиривания, микротравления или пассивации для удаления оксидной пленки и масла; стальные детали — удаления ржавчины, фосфатирования или цирконирования; никелевые/медные шины busbar — обезжиривания и активации; FPC — плазменного или химического шероховатия для повышения адгезии; алюминиево-пластиковая пленка мягкого пакета требует избегать набухания от растворителя. Поверхностная энергия, шероховатость и чистота основы напрямую определяют адгезию и долгосрочную надежность. Кэсинь Синьцайляо со стороны рецептуры делает «пакет соответствия основа—покрытие» под конкретную основу клиента, включая рекомендуемую технологию предобработки и грунтовку, чтобы избежать ситуации «покрытие годное, а основа подводит». В частности для аккумуляторных деталей: если пассивная пленка алюминиевого корпуса слишком толстая, она прерывает адгезию, нужно контролировать процесс пассивации; сварочный шлак и неравномерность цинкового слоя стального поддона вызывают локально слабую адгезию, требуются шлифовка и предобработка; медные шины busbar легко окисляются и покрываются пленкой, окно работы должно быть коротким или с грунтовкой; полиимидная основа FPC имеет низкую поверхностную энергию, требует плазменной обработки или обработки нафталиннатрием для улучшения смачивания. Более скрытый риск — «миграция загрязнений»: перекрестное загрязнение ванн предобработки, масло с перчаток, пыль цеха, попадающая на поверхность перед окраской, — всё это после отверждения формирует слабый интерфейс, откуда при тепловом цикле пойдут трещины. Поэтому управление чистотой должно охватывать всю цепочку «от последнего шага перед окраской до отверждения», а не только участок предобработки. Для случаев, когда уже изолированный элемент повреждается зажимами при сборке модуля, Кэсинь Синьцайляо рекомендует добавить страховочную операцию «локальное подкрашивание после сборки + электропроверка».
Двадцать три. Онлайн-контроль и QC (hipot, диэлектрик, толщинометрия)
«Три набора» контроля качества: электрическая прочность (hipot, ступенчатое повышение напряжения до заданного значения без пробоя), сопротивление изоляции (мегаомметр/измеритель высокого сопротивления для объемного удельного сопротивления), толщина покрытия (онлайн-лазер или измеритель влажной пленки). Hipot обычно использует AC или DC, порог по классу напряжения участка с запасом, пробой — в брак. Далее можно выборочно проверять диэлектрическую прочность (кВ/мм), характеристики после солевого тумана/влажного тепла, адгезию (решетка, отрыв). Для главных высоковольтных изоляционных деталей рекомендуется 100% электропроверка; для некритичных — выборочно. Кэсинь Синьцайляо внедряет «сохранение образцов партии + отслеживание старения», замыкая данные отгрузки и обратную связь по отказам после установки у клиента. Установка порога электропроверки требует «запаса, но без ложного брака»: слишком низкий порог забракует годные изделия и снизит выход; слишком высокий пропустит скрытые дефекты. В инженерии обычно по «расчетной напряженности × толщина покрытия × коэффициент безопасности (2–3 раза)» обратно рассчитывают испытательное напряжение, затем корректируют по историческим данным отказов. Помимо электропрочности и сопротивления, всё больше линий внедряют машинное зрение для проверки внешнего вида (подтеки, пропуски, включения), онлайн-лазерную толщинометрию и оценку покрытия кромок, формируя триединство «электрика + форма + толщина». На уровне данных рекомендуется загружать в MES результаты электропроверки, толщину и номер партии каждого изделия для прослеживаемости — при отзыве по изоляции на уровне автомобиля можно быстро локализовать партию и смещение техпроцесса. Это также одно из жестких требований автопроизводителей к поставщикам покрытий и окраски уровня tier1.
Двадцать четыре. Проверка тепловых циклов и термоудара
За жизненный цикл батарея проходит тысячи циклов заряда-разряда и сезонные перепады температур, покрытие многократно расширяется и сжимается в диапазоне -40℃ до 85℃ (и шире), при недостатке гибкости трескается. Методы проверки включают термоудар (быстрая смена температур), тепловой цикл (медленная смена), комплексное старение температура—влажность—напряжение. Критерии — сохранение диэлектрической прочности и адгезии после цикла, отсутствие видимых трещин, отсутствие расслоения. Часто недооценивается «старение под напряжением» — цикл влажного тепла при рабочем напряжении лучше вскрывает пути электрохимической коррозии. Кэсинь Синьцайляо рекомендует включить старение под напряжением в обязательные проверки модели автомобиля.
Двадцать пять. Частичные разряды и контроль пористости
Для главной высоковольтной изоляции пропуск одной поры или пузыря может в эксплуатации перерасти в частичный разряд и даже пробой. Помимо hipot, можно внедрить детекцию частичных разрядов (PD, мониторинг величины разряда пКл при заданном напряжении, превышение порога — брак) и контроль пористости (ванна с солевым раствором под напряжением или искровый дефектоскоп). Такие средства особенно важны для верхних крышек pack, торцевых плит модулей и других больших площадей тонкой изоляции. Перенос PD-контроля с «после» на «онлайн» — эффективный рычаг повышения надежности изоляции батарейного пакета, а также скрытый барьер tier1 у ведущих автопроизводителей. Стратегия образцов для проверки тепловых циклов также критична: нельзя тестировать только «новые детали», нужно тестировать состояние «после циклов заряда-разряда, выдержки в электролите, даже легкого механического повреждения», поскольку реальное покрытие работает в условиях деградации. Неоднократно подтвержденная закономерность — отказы покрытия чаще всего происходят в точке перегиба «материал уже состарился + наложение условий эксплуатации», оценка только по новым деталям сильно завышает запас. Поэтому в проверках модели автомобиля Кэсинь Синьцайляо рекомендует установить «ступенчатое ускоренное старение»: сначала выдержка в электролите, затем влажное тепло под напряжением, в конце термоудар, накладывая уровни, наблюдать кривые сохранения диэлектрики и адгезии, найти число циклов соответствующее точке перегиба, затем пересчитать в эквивалент ресурса автомобиля. Такое «ступенчатое старение» лучше вскрывает реальные риски, чем单一 цикл, и убедительнее для评审 автопроизводителя.
Двадцать шесть. Таблица типичных дефектов и мер
| Дефект | Причина | Мера |
|---|---|---|
| Пробой изоляции | Тонкая пленка/поры/примеси | Увеличить толщину, устранить поры, очистить среду |
| Слабая адгезия | Масло на основе/расслоение от набухания | Усилить предобработку, выбрать гибкую систему |
| Недостаток теплоизоляции | Высокая теплопроводность/тонкая пленка | Добавить теплоизоляционный наполнитель, увеличить толщину |
| Отказ при контакте с жидкостью | Слабая стойкость к электролиту | Сменить стойкую к жидкости смолу, провести проверку выдержкой |
| Несоответствие горючести | Мало антипиренового наполнителя | Повысить долю антипирена, добавить синергист |
| Подтеки при толстом слое | Низкая вязкость/слишком толстый за один проход | Увеличить тиксотропность, тонкие слои в несколько проходов |
| Микротрещины | Недостаток гибкости/набухание | Сменить на эластичную систему, снизить градиент толщины |
| Частичный разряд | Пузыри/расслоение/кромки | PD-контроль, оптимизировать смачивание и загиб кромок |
| Пожелтение и хрупкость | УФ-переоблучение/термоокисление | Контроль отверждения, добавить антиоксидант |
Двадцать семь. Примеры устранения неисправностей (трещины, поры, PD)
Три наиболее типичных вида отказов на практике: первый — микротрещины изоляционной краски элемента, корень чаще в том, что циклическое расширение алюминиевого корпуса превышает удлинение при разрыве покрытия, мера — перейти на полиуретан с высоким удлинением или снизить градиент толщины и добавить грунтовку; второй — поры в теплоизоляционном слое модуля, от плохого распыления или агломерации наполнителя, мера — оптимизировать параметры распыления и диспергирование наполнителя, добавить онлайн-визуальный контроль; третий — частичный разряд на кромке busbar, корень в острой кромке реза и неполном покрытии, мера — скорректировать реологию для формирования закругленного покрытия кромки и повысить долю PD-контроля. «База отказов», обобщенная Кэсинь Синьцайляо при внедрении многих моделей, стала базовой линией для заблаговременного избегания рисков в новых проектах.
Двадцать восемь. Системы стандартов (GB 38031, ISO, UL94, IEC)
Аккумуляторные покрытия принимаются не изолированно, а по обязательным стандартам автомобиля и батареи. Ключевые внутри страны: GB 38031 (требования безопасности тяговых аккумуляторов для электромобилей, включая тепловое распространение, укол, внешний огонь и т.д.), серия GB/T 31467; на международном уровне — ISO 6469 (электробезопасность), IEC 62619/62660 (безопасность и циклы батарей), UN 38.3 (транспорт); горючесть часто по UL94, GWIT/GWFI (раскаленная проволока). Саму изоляцию можно оценивать по GB/T 1408 (пробивное напряжение), GB/T 1410 (удельное сопротивление), IEC 60243 и др. В инженерии нужно отобразить «характеристики покрытия» на «проверку уровня батарейного пакета», поскольку окончательная ответственность — за безопасность всего пакета, а не отдельного покрытия; Кэсинь Синьцайляо в проектной документации помечает соответствующие пункты стандартов построчно. Дополним несколько часто спрашиваемых деталей стандартов: требование «тепловое распространение» GB 38031 означает, что после теплового разгона одного элемента весь пакет в оговоренное время не воспламеняется, не взрывается и дает предупреждение; покрытие как пассивный замедляющий слой должно сохранять структурную целостность в этом временном окне, поэтому при проверке образцы покрытия часто испытывают вместе с пакетом уколом/нагревом; GB/T 31467.3 касается сохранения изоляции после вибрации и механического удара; ISO 6469-3 регламентирует сопротивление изоляции высоковольтной системы и защиту от контакта; UN 38.3 хотя и про транспортную безопасность,但其 пункты укола, сжатия, тепловой камеры также косвенно испытывают покрытие в экстремальных условиях. Внутренние стандарты автопроизводителей часто строже национальных, например на одном немецком заводе изоляция busbar требует нулевого разряда при определенном PD-пороге и 1000 часов влажного тепла под напряжением. При подготовке решения обязательно сначала получите перечень корпоративных стандартов клиента, сопоставьте по пунктам, чтобы избежать неловкости «национальный стандарт прошли, а корпоративный — нет».
Двадцать девять. Экология и нормы VOC
Экологическое соответствие покрытий становится всё более строгим. Растворимые системы сталкиваются с давлением в виде выбросов ЛОС и проблем охраны здоровья, в то время как водное, порошковое и УФ-отверждение — это три основных пути снижения углеродного следа. Внутренние выбросы ЛОС при окраске регулируются «Законом об охране атмосферного воздуха» и местными лимитами, а автозаводы также включают «долю покрытий с низким содержанием ЛОС» в оценку цепочки поставок. Для заводов по производству батарей стоимость герметизации цехов и обработки отходящих газов также должна учитываться при выборе. Расположение производственной линии Kexin New Materials в Фошане в области порошковых и водных систем как раз отвечает этой тенденции соответствия, помогая клиентам снижать углеродный след и риски соответствия на этапе окраски.
XXX. Цепочка поставок и локализация
Ранее покрытия для аккумуляторов силовых установок в значительной степени зависели от импортных смол и высококачественных наполнителей, в последние годы ускорилась замена отечественными аналогами: эпоксидные/полиуретановые матрицы, антипирены ATH/MDH, полые микросферы в основном локализованы, а высококачественные наполнители, такие как аэрогелевый порошок и нитрид бора, также прорываются. Ценность локализации — не только снижение затрат, но и сроки поставки и локализованное техническое обслуживание: в период наладки линий заводов по батареям требуется быстрый отклик поставщика покрытий на тонкую настройку рецептуры. Kexin New Materials как местное предприятие обладает географическим преимуществом в скорости реагирования и кастомизации, может соответствовать гибкому ритму разработки автопроизводителей. С точки зрения устойчивости цепочки поставок, «узкие места» батарейных покрытий сосредоточены в основном в двух типах: во-первых, стабильность партий высококачественных наполнителей (размер частиц и теплопроводность аэрогелевого порошка, чистота и ионное содержание нитрида бора), во-вторых, баланс стойкости к жидкостям и температуре специальных смол (например, стойкая к электролиту эпоксидная смола, гибкий полиимидный прекурсор). Локализация быстро наверстывает упущенное в этих двух аспектах, но при переходе на отечественные материалы инженерам необходимо проводить «эквивалентную верификацию» — не просто сменить марку, а заново прогнать три комплекта: диэлектрические свойства, стойкость к жидкостям, старение, подтвердив отсутствие дрейфа кривой характеристик. Kexin New Materials при внедрении отечественных наполнителей проводит трёхэтапное подтверждение: лабораторные испытания — средние испытания — серийное производство, и включает ключевые физические свойства (водопоглощение, ионное содержание, распределение размеров частиц) во входной контроль, чтобы избежать срыва всей партии покрытия из-за колебаний сырья. Для автопроизводителей выбор местного поставщика покрытий с «собственными возможностями разработки рецептур + контролируемой цепочкой поставок» более выгоден для стабильности серийного производства, чем простое сравнение цены за единицу.
XXXI. Практика производственной линии Kexin New Materials в Фошане
Kexin New Materials (kexinMaterials), расположенная в Фошане, фокусируется на функциональных защитных покрытиях для новой энергетики, охватывая изоляционные, теплоизоляционные, огнезащитные и теплопроводные системы. Её база в Фошане обладает двойными возможностями порошковой и жидкой линий, может осуществлять серийную поставку изоляции элементов, теплоизоляции модулей и огнезащиты верхней крышки pack в соответствии с ритмом производства моделей. На практике Kexin подчеркивает методологию «трёх карт»: карта изоляционных интерфейсов (участок — функция), карта окна отверждения (температура — время — характеристики), карта сопоставления отказов (дефект — причина — решение), превращая опыт в воспроизводимый инженерный метод. Несколько проектов подтвердили её комплексный баланс по электрической прочности, стойкости к электролиту и термоудару.
XXXII. Фреймворк выбора и дерево решений
Сталкиваясь с множеством систем, рекомендуется использовать дерево решений для сужения: шаг первый — определить участок (элемент/модуль/busbar/pack), уровни напряжения, деформация и тепловая нагрузка сильно различаются; шаг второй — определить приоритет функций (изоляция в основном, теплоизоляция в основном или теплопроводность в основном), избегая путаницы направлений; шаг третий — определить технологические ограничения (может ли линия использовать порошок/УФ, верхний предел температуры печи, такт); шаг четвёртый — определить границы экологичности и стоимости (водное/порошковое снижение ЛОС, локализация для снижения затрат); шаг пятый — провести верификацию «повторным тестированием после старения» и оставить запас. Kexin New Materials часто встраивает этот фреймворк в раннее техническое взаимодействие с клиентами, сокращая дистанцию от образцов до серийного производства. При внедрении фреймворка стоит подчеркнуть несколько моментов опыта: во-первых, не поддаваться на «самую высокую характеристику по одному параметру» — некое покрытие с чрезвычайно высокой диэлектрической прочностью, но плохой гибкостью, на расширяющемся интерфейсе легко трескается, следует оценивать комплексно по весу участка; во-вторых,建立 механизм «короткий список кандидатов + отсев при повторном старении» — первоначально выбрать 3–4 поставщика или 3–4 рецептуры, сравнить коэффициент сохранения в одинаковых условиях старения, это гораздо надёжнее, чем однократное измерение начальных значений; в-третьих, считать стоимость по «эффективной защите на единицу площади», а не по «цене за килограмм» — дорогой аэрогель при достижении той же теплоизоляции при меньшей толщине плёнки может иметь более низкую совокупную стоимость; в-четвёртых, зарезервировать совместимость линии — даже если рецептура лучшая, но если существующая линия клиента не может отверждать или распылять, нужно оценить затраты на модернизацию. Подход Kexin New Materials: сначала бесплатно выдать рекомендации по соответствию «участок — функция — процесс», затем отправить образцы для параллельной верификации, устраняя риски выбора заранее.
XXXIII. Новые вызовы быстрой зарядки и высоконикелевых систем для покрытий
Быстрая зарядка (выше 4C) и высоконикелевый NCM (NCM811 и выше) выталкивают батареи к более высокой рабочей температуре и более жёсткому риску теплового разгона. Влияние на покрытие двойное: в рабочем состоянии жарче, требуется более эффективный теплопроводный интерфейс; в состоянии разгона яростнее, требуется, чтобы теплоизоляционный огнезащитный слой лучше держал удар. Одновременно высоконикелевые системы более чувствительны к утечке электролита, порог стойкости покрытия к жидкостям повышается. Импульсное электрическое поле от тока быстрой зарядки также требует низкой диэлектрической проницаемости и низких потерь для снижения дополнительного нагрева. Kexin New Materials для высоконикелевых платформ быстрой зарядки разрабатывает композитное решение «низкодиэлектрический теплопроводный низ — керамизирующийся теплоизоляционный верх». Подробнее, логика этого композита: нижний слой прилегает к элементу, отвечает за повседневный отвод тепла и изоляцию, требует низкой диэлектрической проницаемости (снижение нагрева от диэлектрических потерь при импульсном поле) и высокой теплопроводности (быстрый отвод тепла быстрой зарядки к холодной плите); верхний слой обращён к соседнему отсеку, отвечает за теплоизоляцию и образование керамики при разгоне, требует низкой теплопроводности и высокотемпературной керамизации. Межслойное соединение двух слоёв — техническая трудность: слои с большой разницей модулей легко расслаиваются при тепловых циклах, нужен градиентный переходный слой или гибкий промежуточный слой для моста. Помимо материалов, быстрая зарядка меняет и «ритм верификации»: автопроизводители сжимают циклы верификации ради скорейшего выхода на рынок, поставщик покрытий должен использовать модели ускоренного старения для надёжного прогноза срока службы, а не ждать полного пробега автомобиля. Kexin New Materials при работе с проектами быстрой зарядки уже включила моделирование связи «коэффициент заряда — подъём температуры — деградация покрытия» в раннее моделирование, заранее фиксируя высокорисковые интерфейсы.
XXXIV. Тенденция интегрированных многофункциональных покрытий
Отрасль переходит от «одна функция — одно покрытие» к «композитному дизайну одно покрытие — много функций»: одно и то же покрытие совмещает изоляцию — теплоизоляцию — огнезащиту, даже добавляя теплопроводность или поглощение тепла, сокращая операции, снижая вес и затраты. Пути реализации включают многослойное градиентное нанесение (низ изоляция, средний теплоизоляция, верх огнезащита) и single-coat многофункциональную рецептуру (комбинация наполнителей для совмещения изоляции и теплоизоляции в одном теле). Трудность — баланс характеристик между многими функциями: например, высокое количество наполнителя повышает теплоизоляцию, но жертвует гибкостью и адгезией, требуя модификации смолы и оптимизации градации. Резерв Kexin New Materials в многофункциональных градиентных покрытиях как раз отвечает этой главной линии снижения затрат и повышения эффективности.
XXXV. Безопасный резерв и объёмный огненный барьер
Одноточечная защита недостаточна для экстремального теплового разгона, консенсус отрасли — «безопасный резерв»: защита на трёх уровнях элемент-модуль-pack, покрытие взаимодействует со слюдяной плитой, аэрогелевым войлоком, огнезащитным клеем, клапаном сброса, формируя объёмный огненный барьер. Роль покрытия — «вездесущий базовый барьер» — оно не обязательно само выдерживает всю тепловую нагрузку, но выигрывает критическое время до срабатывания других пассивных элементов. Концепция проектирования должна сместиться от «оптимум одного слоя» к «системному запасу», на каждом уровне оставляя буфер отказа. Kexin New Materials в общении по решениям неоднократно подчеркивает: покрытие — звено в цепи резерва, а не замена конструктивным элементам.
XXXVI. Прогноз: технологический путь на ближайшие пять лет
Заглядывая на пять лет вперёд, защитные покрытия для батарей будут эволюционировать по четырём главным линиям: ① высокотемпературная керамизация и композит с аэрогелем для противостояния кратковременному тепловому разгону уровня 1000℃; ② высокая теплоизоляция при низкой толщине плёнки для удовлетворения облегчения и сжатого пространства CTP/CTC; ③ водное/порошковое/УФ всестороннее снижение ЛОС, драйвер — соответствие; ④ цифровизация — данные рецептуры покрытия, толщины плёнки, электропроверки подключаются к отслеживанию полного жизненного цикла батареи. Одновременно по мере созревания новых систем, таких как твердотельные батареи, натрий-ионные батареи, спрос на покрытия также сместится (например, требования к стойкости к электролиту для твердотельных батарей снизятся, но потребность в межфейсовой изоляции и тепловом управлении остаётся жёсткой). Kexin New Materials делает ставку на долгосрочную главную линию «функциональная интеграция + безопасный резерв + локализованное гибкое обслуживание», будет продолжать инвестировать в разработку защитных покрытий для новой энергетики. Напоследок практический совет для инженеров по батареям и окраске: относитесь к покрытию как к «системному компоненту с тем же сроком службы, что у элемента», а не как к «необязательной поверхностной обработке». Это означает, что с этапа проектирования нужно включать изоляционные интерфейсы, бюджет толщины плёнки, окно отверждения, верификацию старения в процесс разработки всего автомобиля, а не делать это наспех перед серией. Только когда поставщик покрытий, завод батарей и OEM на раннем этапе согласуют стандарты и сценарии, этот «невидимый слой безопасности» сможет по-настоящему держать планку в миллионах циклов и экстремальных условиях. Kexin New Materials (kexinMaterials) готова быть локализованным партнёром в этой цепи и вместе с отраслью сделать защиту батарей новой энергетики более надёжной, лёгкой и зелёной.
Часто задаваемые вопросы (FAQ)
Q1: Нужно ли каждому слою элемента изоляционное покрытие?
Не обязательно каждому, но ключевые токопроводящие интерфейсы (корпус элемента, торцевая плита модуля, busbar, жгуты) должны иметь изоляционное покрытие, формируя многоуровневую защиту от короткого замыкания. Конкретно определяется по дизайну батарейного пака и уровню напряжения.
Q2: Может ли теплоизоляционное покрытие остановить тепловой разгон?
Не «остановить», но «замедлить» — при разгоне одиночного элемента замедляет передачу тепла соседнему отсеку, выигрывая время и окно для пожаротушения, это звено безопасного резерва, а не панацея.
Q3: Стойкое ли изоляционное покрытие к электролиту?
Должно быть стойким. Литиевый электролит хронически разъедает обычные покрытия, вызывая падение изоляции, нужно выбирать стойкую к жидкостям смолу (например, специальный эпоксид/полиимид) и проводить долгосрочную верификацию замачивания.
Q4: Как выбрать УФ-изоляционные чернила и эпоксидную краску?
Для тонкого покрытия проводов/FPC, нужна быстрая линия — выбирайте УФ; для толстой изоляции элемента/модуля, нужна сильная адгезия — выбирайте эпоксид/полиуретан. Определяется по участку и линии.
Q5: В чём плюс аэрогелевого покрытия?
Крайне низкая теплопроводность, при том же эффекте теплоизоляции плёнка тоньше и легче, подходит для чувствительных к весу батарейных паков, но стоимость высока, хрупкое, требует сопутствующей защиты.
Q6: Какие сильные стандарты должно пройти батарейное покрытие?
В основном обязательные стандарты безопасности батарей (например, GB 38031), огнезащита (UL94 и др.), электрическая прочность и изоляция, а также собственные автопроизводителя термоудары и проверки игольчатым проколом, перед серией нужно прогнать полный комплект.
Q7: Чем толще плёнка, тем лучше изоляция?
Тенденция верна, но толстая плёнка приносит растрескивание, подтёки, увеличение веса и стоимость, следует по уровню напряжения участка вывести минимальную толщину плёнки и оставить 2–3-кратный запас, а не слепо утолщать.
Q8: Почему рекомендуется верификация старения под напряжением?
Обычный температурно-влажностный цикл без приложения напряжения трудно выявляет хроническое падение изоляции из-за электрохимической коррозии; старение под напряжением ближе к реальным условиям авто, может заранее обнаружить скрытые угрозы.
Q9: Нужна ли проверка частичным разрядом?
Для высоковольтных главных изоляционных деталей (верхняя крышка, торцевая плита) весьма необходима, может выявить игольчатые поры, пузыри, неполное краевое покрытие и прочие скрытые дефекты, которые может пропустить hipot, рекомендуется постепенно переносить на онлайн-контроль.
Q10: Не хуже ли водное покрытие, чем растворимое?
Разрыв в характеристиках сокращается, и водное более экологично, низкий ЛОС; ограничение — более чувствительно к предварительной обработке и сушке, требует технологического сопровождения, какую марку и систему выбрать — следует сочетать с условиями линии.
Q11: Какие особые требования к покрытию у моделей с быстрой зарядкой?
Более высокая рабочая температура требует более эффективного теплопроводного интерфейса и лучшей стойкости теплоизоляции/огнезащиты, импульсное поле требует низкой диэлектрической проницаемости и низких потерь, высоконикелевые системы требуют также более сильной стойкости к жидкостям.
Q12: Какую поддержку может предоставить Kexin New Materials?
Кэсинь Новые Материалы (kexinMaterials) на производственной линии в Фошане охватывает порошковые и жидкие многосистемные решения, способна предоставить инженерную поддержку и серийные поставки — от карты изоляционных интерфейсов и окна отверждения до сопоставления отказов.Дополнительное чтение
- Огнезащитное покрытие для систем накопления энергии — огнезащитная и теплоизоляционная комплектация для аккумуляторных систем.
- Защитное покрытие для полупроводниковой упаковки — продвинутые сценарии высоконадёжной изоляционной защиты.
- Сопутствующее покрытие PVD — концепция совместного проектирования металлизации и изоляции.