Введение: Коррозия - хронический рак промышленного имущества””
Экономический ущерб, причиненный коррупцией, вызывает потрясения.По оценкам публичных исследований, ежегодные прямые экономические потери в результате коррупции в мире составляют около 3-4% ВВП; в Китае этот показатель также составляет сотни миллиардов долларов.Еще более скрыто, что коррозия прогрессирует: стальные ящики моста, резервуары на химической фабрике или подземные трубопроводы часто тихо истощаются без предупреждения до утечки, обрушения или остановки, что значительно превышает первоначальные инвестиции в защиту.””
Тяжелые защитные покрытия (Heavy-duty Protective Coatings) - это высокоэффективные защитные системы, предназначенные для защиты от суровых коррозионных сред, таких как C4, C5, CX и погружение.Основное отличие от обычных промышленных красок заключается не в том, что одна краска сильнее, а в систематизации - посредством научного сочетания праймеров, промежуточных красок и лаков для формирования комплементарного комбинированного барьера.””Исходя из механизма коррозии, в данной статье будут систематически объясняться стандарты, комплект, обработка поверхности, толщина пленки, строительство и примеры, чтобы помочь лицам, принимающим решения в области инженерного строительства, создать возможности выбора тяжелой антикоррозионной модели.
Новые материалы компании Guestxin (Фошань, Гуандун) специализируются на промышленных защитных покрытиях, предлагая полную матрицу тяжелых антикоррозионных продуктов от водной / растворительной эпоксиды, полиуретана, фтороуглерода до неорганических, богатых цинком, поддерживая бесплатную пробную проверку в соответствии с экологическим уровнем.
Глава 1 Коррозионный механизм: что защищает покрытие
Чтобы выбрать краску, сначала нужно понять суть коррозии.Коррозия стали в естественной среде в основном является электрохимической:
- Бесчисленное количество микроэлементов образуется на поверхности стали из-за неравномерного состава / напряжения;
- Железо в анодной области теряет электроны (Fe → Fe2 + + 2e−), кислород в катодной области получает электроны с водой для образования OH−;
- В конечном итоге образуется Fe (OH) 2 → Fe (OH) 3 → Fe2O3 · nH2O (ржавеющая);
- Ржавчая пористость, не защищающая, коррозия продолжает продвигаться внутрь.
Три пути защиты покрытий:
- Экранирование: плотная пленка препятствует доступу воды, кислорода и ионов к поверхности стали (физический барьер).
- Ингибирование коррозии: антиржавчатый пигмент (фосфат цинка, триполифосфат алюминия и т. д.) реагирует с металлом, образуя пассивную пленку.
- Катодная защита: Цинк в обогащенном цинком прайме более активен, чем железо, предпочтительная коррозия жертвует собой защитой стали (электрохимическая защита).
По-настоящему превосходная система тяжелой защиты, как правило, состоит из трех компонентов: обогащенный цинком праймер для катодной защиты + эпоксидная промежуточная покрытие для экранирования + полиуретан / фторуглеродная покрытие для погодных закрытий.””Однослойные продукты сложно сочетать все три одновременно.
ISO 12944: Общий язык для тяжелой антикоррозионной защиты””
[[Img1]]
Стандарт ISO 12944 «Кроророзионная защита стальных конструкций от красок и лаков - системы защитных покрытий» является глобальной базой для проектирования и приемки тяжелых антикоррозионных конструкций.Он отвечает на три основных вопроса: насколько плоха окружающая среда?Сколько времени нужно защищать?С какой системой?
2.1 Классификация коррозионной среды (C1-CX)
| Класс | Описание среды | Типичная сцена | Пример годовой коэффициент коррозии (углеродная сталь) |
|---|---|---|---|
| C1 | Низкая (в сухой камере) | Очистка помещений, офисов | < 1,3 мкм / год |
| C2 | Низкий уровень (сельские) | Сельское строительство | 1.3-25 |
| C3 | Средняя (городская / промышленная) | Городские сооружения, мастерские | 25-50 |
| C4 | Высокий (промышленный / прибрежный) | Химические заводы, прибрежные объекты | 50 - 80 |
| С5-И | Очень высокая (высокая промышленная влажность) | Высокозагрязняющая промышленность | 80-200 |
| C5-M | Очень высокий (океан) | Мосты, пристани | 80-200 |
| CX | Экстремальные (морские / полярные) | Океанские платформы, полярные районы | > 200 |
| Im1 | Погружение (пресноводные почвы) | Подземные трубы | - |
| Im2 | Погружение (морская вода) | Подводные стальные конструкции, порты | - |
| Im3 | Загорождение (почвы) | Подземные резервуары, трубопроводы | - |
2.2 Прочности защиты и толщина пленки
В стандарте ISO 12944 - 2 определены классы оценки долговечности: низкая (L, > 2 года), средняя (M, 5-15 лет), высокая (H, 15-25 лет) и очень высокая (VH, > 25 лет).Дизайн толщины пленки напрямую связан с долговечностью - в случае с C5-M, как правило, требуется 240-320 мкм для высокой прочности общей толщины сухой пленки (DFT), а не простое покрытие слоем эпоксида.””
Инженерная ошибка: многие проекты используют одну краску для справки с средой C5, в результате 2 - 3 года ржавчины.””Нет короткого пути для тяжелой коррозии, толщина пленки и комплект являются жесткими показателями.
Глава III Проектирование комплексной системы: трехуровневая логика нижнего-среднего-поверхности
Золотая конструкция с тяжелой антикоррозией представляет собой трехслойную комплектацию, ответственность каждого слоя четко определена:””
3.1 Primer (пример): основание
- Эпоксидный обогащенный цинком грунтер: содержание цинка ≥70% (высокая энергия ≥80%), катодная защита + сильное сцепление, это тяжелая антикоррозия предпочтительный грунтер.Применимо для C4-CX, Im2.Недостатки: высокие требования к поверхностной обработке, невозможность покрытия (невыносимость погоде).
- Водное неорганическое обогащение цинком: температурная стойкость 400 °C +, износостойкость, сверхпрочная антикоррозия, подходит для мостов и высокотемпературных трубопроводов.
- Эпоксидный фосфат цинка: без цинка экологически чистый тип, умеренная коррозия и обслуживание.
3.2 Промежуточная краска (Intermediate): барьер и утолнение
- Эпоксидная железная средняя краска: заполненная пластинным оксидом железа мика, продлевая путь диффузии влаги и газа (эффект лабиринта), очень высокая цена-эффективность, является основой тяжелой антикоррозией.””
- Иногда эпоксид толстого палпа (бесплатное железо) используется непосредственно для среднего / праймера с высокой толщиной пленки.
3.3 Покрытие (Topcoat): покрытие с выгодными условиями
- Полиуретанная краска (липарическая): выгодная, светлая и устойчивая к ультрафиолетовым излучениям, является основной краской C4-C5.
- Фтороуглеродная краска (FEVE / PVDF): сверхвысокая погода (20-30 лет), самоочистка, высококачественная завесовая стена и морские работы.
- Полисилоксанная краска: высокое содержание твердых веществ, низкое содержание ЛОС, отличная погодная стойкость, экологическая тенденция выбора.
Классический комплект (класса C5-M, H):
Водное / растворительное неорганическое обогащенное цинком основание (75 мкм) + среднее эпоксидное железное облако (2×100 мкм) + полиуретанная поверхность (2×40 мкм) = DFT около 315 мкм, проектный срок службы 25 лет.
Глава IV. Технология смоловой системы
4.1 Эпоксидные смолы
Бисфенол А / F эпоксидная смола + аминный отверждающий агент, высокая плотность скрестивания, сильная адгезия, отличная химическая стойкость.Температура стеклоперехода (Tg) и степень пересечения определяют термостойкость и стойкость.Используется для покрытия и промежуточного покрытия.
4.2 Полиуретаны
Гидроксиакриловой кислот / полиэфир + лифатический изоцианат (тример HDI), погодные условия от лифатической структуры не легко фотолизировать.Соотношение NCO / OH влияет на отверждение и свойства.
4.3 Фторуглерод
Фтороолефино-винилэфирный кополимер FEVE обладает очень высокой энергией связи C-F (485 кДж / mol), что придает сверхвысокую погодную стойкость.Содержание и строительность являются объектом инженерного внимания.
4.4 Полисилоксины
Гибридная неорганическая-органическая, Si-O сеть обеспечивает погодную стойкость и жесткость, высокое содержание твердых веществ с низким содержанием ЛОС, является экологически чистой новой звездой.
Глава 5 Поверхностная обработка: 50% успеха
[[Img2]]
Консенсус в отрасли: половина срока службы покрытия зависит от обработки поверхности. & #” 8221; какая бы хорошая краска ни была, обработка не на месте также бесполезна.
5.1 Категория пескового взрывания (ISO 8501 - 1 / GB 8923)
- Sa1: мягкая обработка, исключительно для удаления свободных привязок.
- Sa2: тщательно обработанный, остатки остаются только пятенными.
- Sa2.5 (почти белый класс): обязательное требование к тяжелой антикоррозии, 95% поверхности имеют натуральный металлический цвет.
- Sa3: Белый класс, 100% металлический натуральный цвет, экстремальная среда.
5.2 Шроховатость
Шероховатость поверхности (глубина профиля) после песобласти обычно требует Ry 40-75 мкм (GB / T 13288), обеспечивая механическое прикусение.Слишком грубые пузыри легко остаются, слишком тонкие правила недостаточны для адгезии.
5.3 Чистота
- Растворимые соли: остатки хлорированных ионов (от морского ветра, пот рук) могут проникать через покрытие и вызывать пузырьки осмотра.Тяжелая антикоррозия требует содержания соли поверхности ≤ 20-50 мг / м2 (испытания по ISO 8502 - 6 / 9) с промывкой пресной водой высокого давления при необходимости.
- Масляные загрязнения / пыль: необходимо убрать, в противном случае сокращение пористов, потеря адгезия.
5.4 Новые технологии обработки поверхностей
- Сверхвысокое давление (UHP): без пыли, сохраняет привязку, подходит для обслуживания действующих объектов, но требует быстросушивающего праймера для защиты от ржавчины.
- Лазерная чистка: точная, экологическая, снижаемая стоимость.
Глава 6 Принципы проектирования толщины пленки
- Общая ДФТ определяется классом окружающей среды и долговечностью (см. главу II).
- Толщина пленки одного пути: ограничение подвешивания, эпоксидный железо облака один путь может быть 80 - 150 мкм, краска 40 - 60 мкм.
- Измерения: контроль строительства с помощью карты влажной пленки, выборка сухой пленки продемонстрирована магнитным / вихребным толщинемером, по меньшей мере 1 точка на 10 м2, соответствует правилу 90 / 10 (90% точек измерения ≥ расчетное значение, остальные ≥ 90% расчетное значение).””
- Угловое укрепление: угловые уголки стали, толщина пленки сварного шва недостаточна, требуется предварительное покрытие (полосочное покрытие).
Глава VII Строительство и контроль качества
7.1 Окно среды.
- Температура основы ≥5°C и выше точки росы на 3°C (предотвращение конденсации);
- Относительная влажность ≤ 85% (обогащенный цинком праймер иногда требуется ≤ 75%);
- Скорость ветра умеренная, чтобы избежать слишком быстрого высыхания.
7.2 Метод покрытия
- Бесгазовое распыление (основное, высокая эффективность, равномерная толщина пленки);
- Смешанная газораспыление (высокая декоративная краска);
- Окраска кисти / роликовой (уголь, ремонт).
7.3 Интервал повторной покрытия
Межслойные покрытия должны выполняться в пределах минимального-максимального интервала переоборудования.””Слишком короткий интервал задержки растворителя, слишком длинный требует вытягивания волос.Чем ниже температура, тем длиннее промежуток времени (особенно зимой).
7.4 Сохранение
Полное отверждение эпоксида / полиуретана занимает 7-28 дней (в зависимости от температуры) при избежании воздействия химических веществ и механических повреждений.Более длительный срок сохранения водных систем.
Глава VIII Типичные примеры инженерных работ
Пример 1: Стальная ящиковая балка моста (класса C5-M, VH)
Комплект: неорганическое обогащенное цинком основание (75 мкм) + эпоксидный железо облако (2×120) + поверхность фторуглерода (2×40), DFT около 395 мкм.Песочный блеск Sa2,5, соленость ≤20 мг / м2, точка росы + 3°C. 2000 ч циклического солевого распыля + 5000 ч проверки QUV.Проектируемый срок службы 30 лет, без капитального ремонта 15 лет.
Пример 2: Наружная стенка прибрежного резервуара для хранения химических веществ (C5-I)
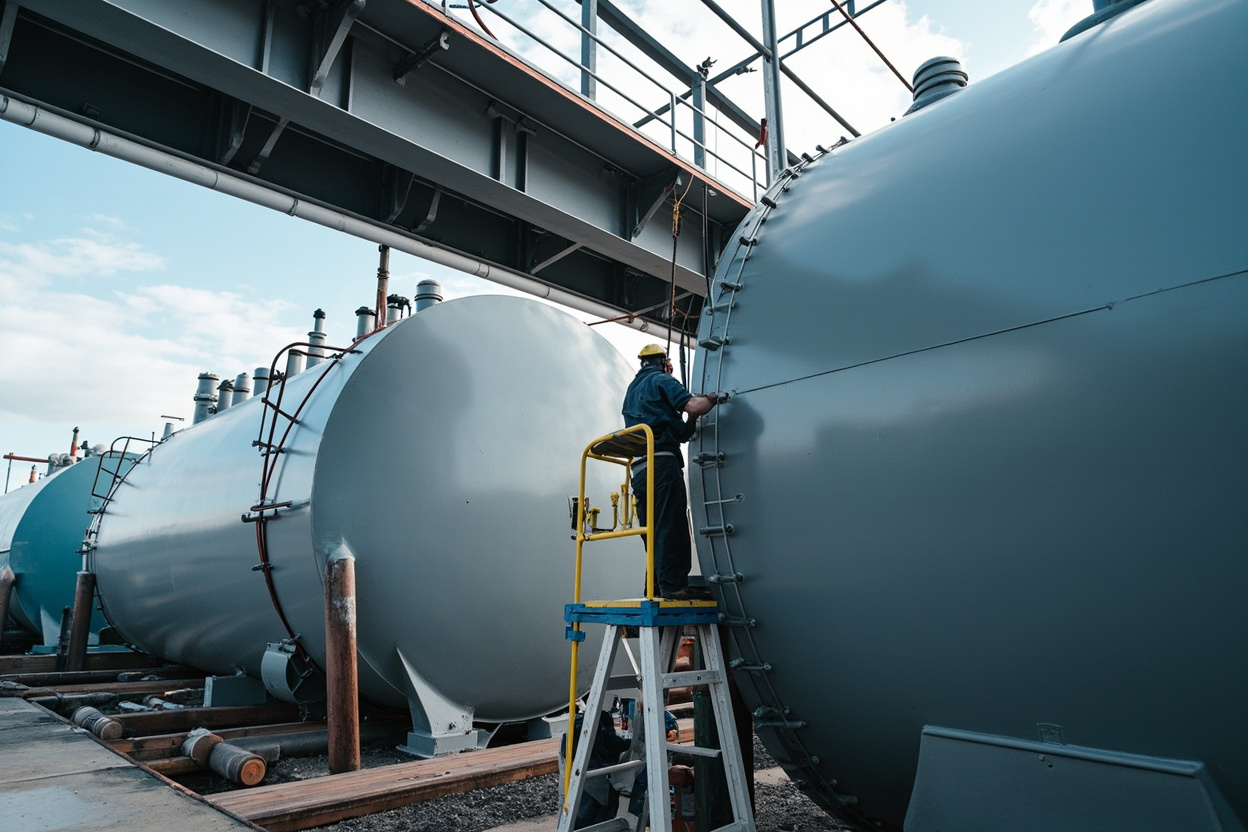
Комплект: эпоксидный обогащенный цинком дно (75) + эпоксидный железо облако (150) + полиуретанная поверхность (80) DFT 305μm.Трудность - взрывозащитная и высокая работа в резервуаре, применяется бесгазовое распыление + взрывозащитное оборудование, окно строительства избегает высокой влажности в сезон дождей.
Случай 3: Подземный нефтепровод (Im3)
Наружная стена: расплавленный эпоксидный порошок (FBE) или эпоксидный угольный асфальт + катодная защита; внутренняя стена: эпоксидные покрытия для снижения износа.Обратите внимание на качество катодного отсечения и покрытия.
Пример 4: Осеровосчислительная колонна теплоэлектростанции (высокая температура и высокая влажность + химикаты)
Окружающая среда ОСГ (FGD) содержит SO2, Cl-, высокую влажность, большие колебания температуры.Использование высокотемпературной виниловой фольмовой покрытием или специальной эпоксидной покрытием, подчеркивая проницаемость и термоударность.
Глава 9 Стратегия технического обслуживания и переоборудования
Тяжелая корзировка не навсегда.””Научное поддержание включает в себя:
- Периодические проверки: каждые 1 - 3 года визуальный контроль + измерение толщины + выборочный контроль сцепления, создание файла коррозии активов.
- Раннее техническое обслуживание: обнаруженные места ржавчины своевременно локально шлифовали и покрывали, чтобы предотвратить расширение.
- Решение о повторной покрытии: когда площадь ржавчи > 5% - 10% или потеря толщины пленки > 30%, запустить полную переокраску.
- Степень обработки поверхности: предварительная обработка может быть ниже, чем новая (например, Sa2 / St3), но должна быть удалена ослабленная старая краска и ржавча.
Глава 10 Прогнозирование продолжительности жизни и тенденции в области цифровизации
- Модель скорости коррозии: оценка остаточного срока службы на основе данных окружающей среды (температура, влажность, Cl−, SO2).
- Цифровая обработка покрытий: система управления покрытиями BIM +, отслеживание всего жизненного цикла.
- Интеллектуальные покрытия: встроенные сенсорные оптические волоконные / проводящие сети, мониторинг коррозии и отсечения в режиме реального времени.
- Зеленый тяжелый антикоррозионный: высокое содержание твердых веществ, без растворителей, водный, сочетание производительности и соответствия ЛОС.
Глава XI Дерево принятия решений по выбору типа
- Экологический класс? (C1-CX / Im) → Установленная прочность и толщина пленки
- Выдерживается ли выдержка?→ Выбор PU / фтороуглерод / полисилоксан покрытия
- Устойчивость к химическим веществам / погружению?Епиоксидные преимущественно
- Высокая температура?→ неорганические обогащенные цинком / кремниевые
- Доступность к поверхностной обработке?→ Определение типа и комплектации покрытий
- Условия строительства (температура и влажность, оборудование)?→ фиксированный растворитель / водный
- Компромиссы между бюджетом и сроком службы → ГФУ дорогостоящий, но длительный срок службы
Глава XII. Количественная перспектива коррозионной электрохимии
Понимание скорости коррозии помогает научной классификации.Эпипирические формулы скорости коррозии углеродистой стали в морской воде могут быть определены методом линейной поляризации или потери тяжести.При средней солености морской воды 3,5% и растворенном кислороде около 6-8 мг / л, например, скорость коррозии голых сталей обычно составляет 80-200 мкм / год, что означает, что стальные листы толщиной 10 мм могут ржавить 50-100 лет в окружающей среде CX - но это только голые стали; при наличии квалифицированной системы тяжелой защиты от коррозии, коррозия подавлена почти до остановки.
Потенциал катодной защиты является теоретическим основанием для обогащенных цинком праймеров””Стандартный электродный потенциал цинка составляет около -0,76 В (vs SHE), железа -0,44 В, цинк является более отрицательным и поэтому служит жертвенным анодом.Когда покрытие частично повреждено, сталь подвергается воздействию, окружающий порошок цинка продолжает подавать электроны через проводящие пути в покрытии, поляризуя поверхность железа до зоны, свободной от коррозии (обычно защитный потенциал стали ≤ -0,85 В против CSE).Это причина ржавчины в поврежденных местах, а также основополагающая замена обогащенного цинком праймеров в суровой среде.””
Глава XIII Глубинный анализ режима отказа покрытий
Неудача тяжелой антикоррозионной защиты редко является единственной причиной низкого качества покрытия, в большинстве случаев это сочетание многих факторов:””
- Пузырьки (Blistering): пузырьки осмотра (поверхностная соли / растворимые вещества) + пузырьки катодного отрыва (обогащенный цинком + влажное).Меры: контроль соли, выбор низкопроницаемой влажной краски, осмотрительность в комплекте катодной защиты.
- Распространение ржавчины (Creepage): после царапины распространяется от поврежденного края под здоровым покрытием.Сильная связь с адгезией, типом праймера, обогащенный цинком может значительно подавлять.
- Порошковка / потеря блеска: недостаточная погодная стойкость покрывающей краски (эпоксидное обнаженное использование, ухудшение состояния акриловой кислоты), ультрафиолетовая деградация пленкообразующего вещества.Меры: использование липиатного ПУ / фториуглерода.
- Раскрытие: толщина пленки слишком высока, деформация основы, разница температуры расширение и охлаждение превышают расширение покрытия.Меры: контролировать толщину пленки одного канала, выбирать высоту удлиненной краски.
- Межслойный отрыв: переограничение интервала, межслойное загрязнение, несовместимость комплектных комплектов.Контрмеры: строго соблюдать интервал, очистить, проверить комплект.
- Соль цинка / белая ржавча: краска, богатая цинком, реагирует при высокой влажности с цинком, образуя соль цинка (балочный карбонат цинка), которая расширяется объемом и поднимает покрытие.Меры: контролировать толщину пленки и отвердание, своевременно окрашивать.
ГЛАВА XIV. Панорамная картина критериев испытаний и приемки
Тяжелая антикоррозия - это проект, подлежащий приемке данных.””Ключевые семейства стандартов:
- Поверхностная обработка: ISO 8501 - 1 (ограничение ржавчивания), ISO 8503 (широкость), ISO 8502 (чистота поверхности / соленость), NACE / SSPC (стандартный класс).
- Свойства покрытия: ISO 12944 - 6 (лабораторные характеристики), ISO 9227 (солевой туман), ISO 4624 (целесость на растяжение), ASTM D4587 (QUV), GB / T 1771 (солевой туман).
- Толщина пленки: ISO 2808, GB / T 13452.2, в соответствии с нормами 90 / 10 или 85 / 15.
- Тест утечки: искровый тест (Holiday test), необходим для резервуара, внутренней стенки трубопровода, напряжение устанавливается по толщине пленки (например, опыт 5 В / мкм).
- Инспекционная квалификация: сертифицированные инспекторы NACE CIP, FROSIO, обязательный надзор третьей стороны для крупных проектов.
Часто игнорируемый момент: испытание на солевой туман ≠ фактический срок службы.Солевой туман имитирует только одну солевую среду, циклическая коррозия (прохезия + УФ) ближе к реальности.При выборе типа следует рассматривать отчет о совокупности циклического солевого тумана + старения, а не изолированные данные о солевом тумане за 1000 ч.””
Глава XV Синергия катодной защиты и покрытия
В погруженной (Im1-Im3) и морской среде тяжелые антикоррозионные покрытия часто применяются в сочетании с катодной защитой при приложенного тока (ICCP) или жертвенным анодом, создавая двойную защитную линию, основанную на покрытии и катодной защитной нижней части.””В данный момент требования к покрытию изменяются:
- Покрытие должно иметь низкую влажность, высокую изоляцию (уменьшение защитного тока);
- Осторожное сочетание обогащенных цинком праймеров с внешним током (может вызвать водород хрупкость / чрезмерную защиту), часто заменяется эпоксидом без цинка;
- Контроль точек утечки и регулярные измерения потенциала становятся необходимыми для эксплуатации и обслуживания.
Такой комбинированный вариант органического покрытия + электрохимической защиты является стандартной практикой для трансатлантических трубопроводов, стальных трубопроводов на терминалах, балластных отходов (используется нормами ИМО PSPC).””
Глава XVI Практика строительного оборудования и параметров.
- Бесгазовая распылительная машина: отношение давления 1: 28 - 1: 45, выходное давление 150 - 350 бар, сосоль 0,38 - 0,53 мм (обычно используется 0,43 - 0,48 для тяжелой антикоррозионной толщины).Недостаточное давление → плохая распыляемость, неравномерная толщина пленки; слишком высокое → отскок отходов.
- Двухкомпонентный пропорциональный насос (Graco ProMix и т. д.): точный соотношение двух компонентов эпоксида / PU (ошибка < 2%), динамическое смешивание компонентов A / B, избежание плохого отверждения.
- Оборудование для поверхностной обработки: резервуар для пескоразрывки (0,5-3 м3), вода сверхвысокого давления (UHP 1000-2500 бар), вакуумная рекуперационная пескоразрывка (экологическая).
- Мониторинг окружающей среды: температурный и влажно-увлажный прибор + прибор точки росы + термометр поверхности, регистрация трех параметров в режиме реального времени, остановка за пределами окна.
- Толщина пленки и обнаружение утечки: влажная пленка, магнитный толщиномер, искродетектор утечки, проверка по работе.
Глава XVII Экономичность и затраты на жизненный цикл (LCC)
При принятии решений о тяжелой антикоррозионной защите следует учитывать стоимость всего срока службы, а не стоимость покрытия на квадратный метр:””””
LCC = материалы + строительство + потери при остановке работы + техническое обслуживание + переокраска + остаточная стоимость
Например, на морском объекте С5-М, в варианте А используется обычный эпоксидный комплект (DFT 200μm, срок службы 8 лет) с низкой единичной ценой, но в течение 30 лет требуется повторная покрытие 3 раза, при каждом остановке потери огромны; в варианте В используется обогащенный цинком + эпоксид + фторуглерод (DFT 320μm, срок службы 25 лет) с высокой единичной ценой, но только 1 раз повторная покрытие в течение 30 лет.Общая бухгалтерская книга B, как правило, ниже, и риски более поддаются контролю.Вот почему более дорогой, длительный срок службы, как правило, является более разумным выбором в области тяжелой антикоррозии.””
Глава 18 Дополнительные данные о инженерных примерах
Пример 5: Внешняя емкость емкости СПГ (низкая температура + атмосфера)
Внешняя стена подвергается двойной проверке низкотемпературного сокращения и атмосферы океана.Используется эпоксид обогащенный цинком + эпоксид железа + полиуретан, акцент делается на низкотемпературной гибкости и межслойной сцепленности, сопровождается низкотемпературным испытанием на изгиб (-40°C без трещины).
Пример 6: Морская ветроэнергетическая башня (CX, зона волнового про溅ения)
Коррозия в зоне блеска волн является наиболее серьезной (сухо-мокрое перемещение + высокая соленость + УФ).Нижняя часть башни выполнена сверхпрочными эпоксидными стеклянными чешками + полиуретаном, под водяной линией соединяется жертвенный анод; болтовое соединение предварительно покрыто + уплотнительный кром для предотвращения коррозии трещин.
Случай 7: Ремонт городских мостов (активные, ограниченные пространства)
Использование струи воды UHP (без пыли, сохранение привязки) вместо песобразки, сочетание с эпоксидной грунтовой покрытием для быстрого сушки (30 мин. сушки на поверхности) для сокращения времени закрытого трафика; поверхностная краска с низким содержанием ЛОС полисилоксана, экологически безопасная и погодной.
Глава XIX Возможности и вызовы в области тяжелой антикоррозионной защиты на водной основе
По мере ужесточения правил о ЛОС, тяжелая антикоррозия на водной основе переходит от альтернативы к основной.””””Технические маршруты:
- Водный эпоксид обогащенный цинком / эпоксидный грунт: был достигнут уровень защиты C4-C5, адгезия и стойкость к химическим веществам близки к растворителю, это прорыв в тяжелой антикоррозионной защите на водной основе.
- Водный неорганический обогащенный цинком: характеристики сопоставимы с растворителем, отличная термостойкость и антикоррозия, но строительное окно и отвердание больше ограничены влажностью.
- Поверхность водоносного полиуретана / фториуарного углерода: погодные условия, отверждение требует контроля температуры и влажности.
Проблема заключается в том, что температура пленкообразования и вспышка ржавчины водных систем более заметны в морской среде с высокой влажностью, необходимо обеспечить контроль температуры и влажности на месте; кроме того, требования к поверхностной обработке и стройной дисциплине для тяжелой коррозии на водных основаниях даже выше, чем растворители.””””Однако его преимущества безопасности (негорючего), низкого запаха и низкого уровня опасных отходов позволяют ему быстро проникнуть в обслуживание мостов, кораблей и резервуаров.Серия продуктов с тяжелой антикоррозией на водной основе из новых материалов была проверена в нескольких прибрежных проектах и может обеспечить полный комплект на водной основе в соответствии с стандартом ISO 12944.
Глава XX Перечень распространенных ошибок выбора и строительства (Руководство по уклонению от ямы)
- Для решения проблемы с средой C5 с помощью одной краски → следует сделать три слоя нижней и средней поверхности и достичь дизайна DFT.””
- Богатый цинком грунтер голый используется в качестве краски → обязательно порошкообразование, должен быть окрашен концом.
- Не обнаруживается содержание соли на поверхности → осмарозное пенирование, тяжелая антикоррозия должна измеряться Cl−.
- Время переоборудования → межслойный отрыв, строго соблюдать окно технической инструкции.
- Применение строительства при низкой температуре зимой → эпоксидное отверждение очень медленно или даже не удается, необходимо повысить температуру или перейти на формулу низкой температуры отверждения.
- ☑ игнорировать предварительное покрытие углов → толщина углов шва недостаточна для первой ржавчи, необходимо покрыть полосой.
- Использование неправильных критериев испытания → изолированные данные солевого тумана вводят в заблуждение, следует рассматривать комбинацию циклической коррозии + старения.
- Только по сравнению с единичной ценой → рассчитывать стоимость всего срока службы, комплект длительного срока службы более экономичен.
- Несовместимость краски покрытия грунтов → подкус, откипание, должно быть проверено той же системой.
- Высокая влажность строительства богатый цинком → белая ржавча / соль цинка, влажность или выбор быстросушимого типа.
Примечание этого списка на площадке окраски позволит избежать 80% распространенных неисправностей.
Глава XXI. Рекомендуемые комплектные комплекты для различных отраслей
| Отрасль / отделение | Экология | Рекомендуется комплект (низу → среднее → поверхность) | Целевой DFT | Цель жизни |
|---|---|---|---|---|
| Мост-мост стальной ящичной балки | C5-M | Неорганический обогащенный цинком 75 + эпоксид железа 2×100 + фторуглерод 2×40 | 315 мкм | 25-30 лет |
| Внешняя стенка химических резервуаров | С5-И | Эпоксид обогащенный цинком 75 + эпоксид железа 150 + полиуретан 80 | 305 мкм | 15 - 20 лет |
| Стальная конструкция прибрежных заводов | C4 | Эпоксидный обогащенный цинком 60 + средний эпоксид 120 + полиуретан 60 | 240мкм | 15 лет |
| Подземный нефтепровод | Im3 | FBE эпоксидный порошок 300 - 500 (внешняя стена) + катодная защита | - | 30 лет |
| Колонна отселения серы (FGD) | Химическое + тепло | Виниловый прокладка 2×1000 + | ≥ 2 мм | 10 - 15 лет |
| Охлаждающая башня теплоэнергетической станции | C4-C5 | Эпоксид обогащенный цинком + эпоксид железа + полиуретан (погодные условия) | 280 мкм | 15 лет |
| Область волнных блесков морской платформы | CX | Сверхпрочный эпоксидный стеклянный чешуй + полиуретан | 400 мкм + | 20 лет. |
| Городские мосты (ремонт) | C4 | УПГ Водяная струя + быстрый эпоксид + полисилоксан | 240мкм | 15 лет |
Три основных правила разработки комплекта:
- Чем более суровой окружающей среды, тем тяжелее грунтер (предпочтительно обогащенный цинком / неорганический обогащенный цинком), толщина пленки;””
- Необходимо выбирать лифитный PU / фтороуглерод / полисилоксан, не использовать эпоксидную обнаженную поверхность;
- Погружение / химическая среда основной состав эпоксидной системы, поверхностная краска фокусируется на плотной проницаемости, а не на погодных условиях.
Глава 22 Предыдущие и будущее тяжелых антикоррозионных технологий
- Графеномодифицированные покрытия: небольшое количество графена (< 1%) может значительно продлить путь диффузии кислорода и воды, улучшить экранирование и ингибирование коррозии, это текущая горячая точка исследований, но стабильность дисперсии и стоимость по-прежнему являются инженерным порогом.
- Самовосстанавливающиеся покрытия: микрокапсулированные ингибиторы коррозии (например, 8-гидроксихинолин), которые высвобождаются после царапины для восстановления; или самовосстанавливающиеся с помощью обратимой связи (Дильс-Альдер).
- Интеллектуальные покрытия для мониторинга: встроенные проводящие нанопроводы / оптические волокна, сигнализация о повреждениях и коррозии в режиме реального времени, движение к говорящим покрытиям.””
- Ультравысокое содержание твердых веществ / без растворителей: твердое содержание > 95% или даже 100%, почти нулевые ЛОС, один раз может достичь толстой пленки, это основное направление зеленой тяжёлой антикоррозии.
- Биосодержащие смолы: кедофенлы и производные растительного масла заменяют нефтяную основу, снижаяный углеродный след.
- Цифровые двойники: BIM + модели коррозии + данные патрулирования, прогнозирующие остаточный срок службы и оптимизирующие сроки повторной покрытия.
Эти технологии переходят от лаборатории к инженерным технологиям, и в следующем десятилетии тяжелая антикоррозия будет трехкратной эволюцией производительности × зеленой × интеллектуальной.””
Вывод: тяжелая антикоррозия - это система, а не продукт””””
Успех и провал тяжелой антикоррозионной краски никогда не является единственной характеристикой определенной краски, а в окружающей среде - комплектный дизайн - обработка поверхности - контроль толщины пленки - строительная дисциплина - управление техническим обслуживанием в закрытом цикле.Расслабление любого звена будет безжалостно усиливаться.
Новые материалы компании предоставляют полную матрицу тяжелых антикоррозионных продуктов и техническую поддержку, от неорганических обогащенных цинком, обогащенных цинком эпоксидов, эпоксидных железных облаков до полиуретана, фторуглерода, полисилоксана, могут быть разработаны для вас в соответствии со стандартом ISO 12944, и поддерживают бесплатную пробную проверку и проверку солевого тумана.Защита осуществляется впереди, чтобы активы могли работать еще на десять лет.
Для дальнейшей технической поддержки выбора модели, не стесняйтесь связаться с нами.
Промышленная антикоррозионная краска: как выбирать систему для стальной конструкции, резервуара и трубопровода?· Технологическая система водных промышленных красок и технологии покрытия