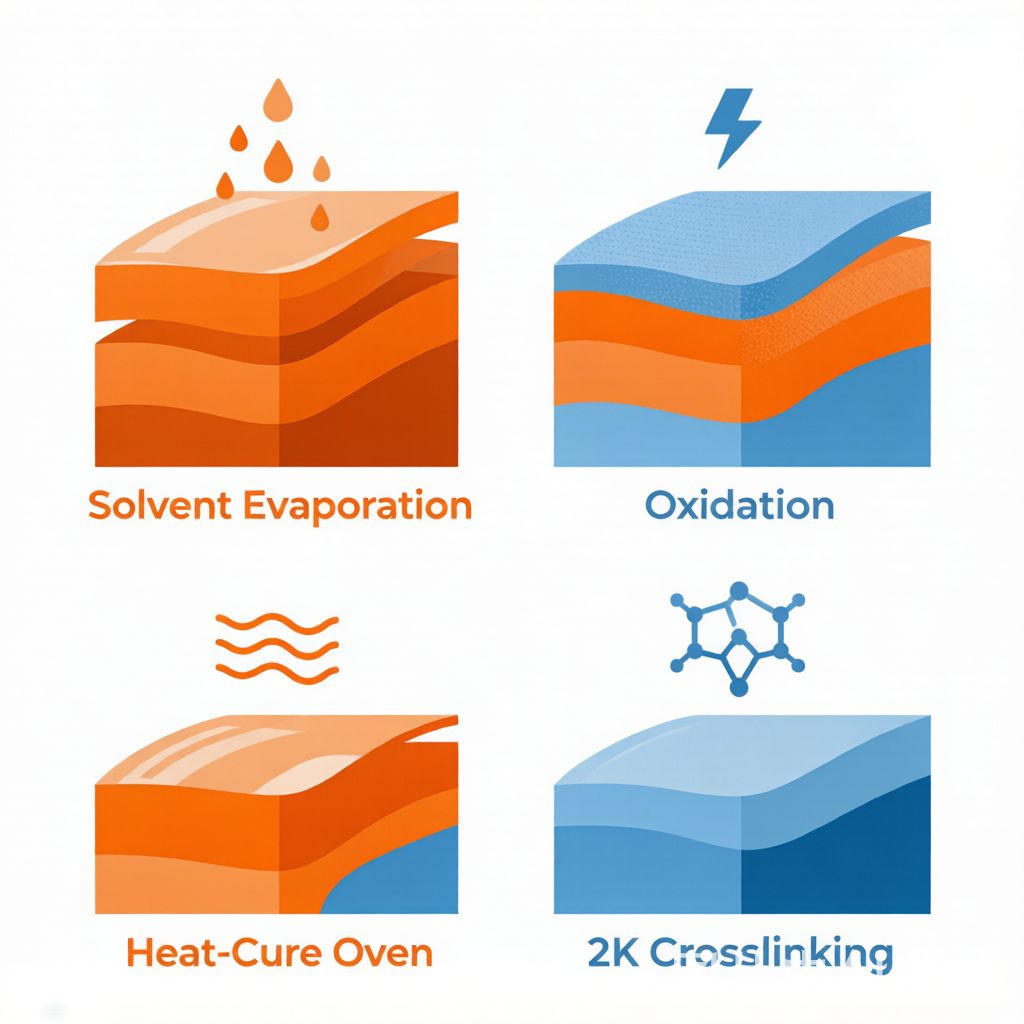
“Почему краска твердеет?” Ответ — не так просто ”испарилась вода”. Превращение автомобильной краски из жидкой массы в прочную, износостойкую и атмосферостойкую плёнку покрытия основано на различиях в механизме плёнкообразования. По сути сушки и отверждения автомобильные покрытия делятся на два основных типа: физическая сушка (испарительная) и химическое отверждение; последнее включает окислительный, термоотверждаемый и двухкомпонентный реакционный (2K) типы. Поняв механизм, можно правильно выбрать краску, использовать нужный отвердитель и избежать ”вечно не сохнущей” или ”твёрдой, но растрескивающейся” поверхности.
I. Что такое «плёнкообразование»?
При нанесении краска представляет собой текучую жидкость, а после формирования плёнки — сплошную, плотную и прочно сцепленную с основанием твёрдую плёнку. Эта плёнка должна одновременно обладать: адгезией к основанию, атмосферостойкостью для противостояния окружающей среде, твёрдостью и эластичностью для выдерживания трения. Способ плёнкообразования определяет предел этих характеристик — при простом физическом высыхании трудно достичь свойств термоотверждаемых красок или 2K-красок.
II. Четыре основных способа пленкообразования
2.1 Летучий тип (физическое высыхание)
Смола уже «сформировалась», а при нанесении просто испаряется растворитель/вода, оставляя частицы смолы, которые сплавляются в плёнку. К этому типу относятся водные краски, нитроцеллюлозные краски (NC), некоторые однокомпонентные акрилы. Особенности: быстрое высыхание, обратимость (при повторном контакте с растворителем размягчаются), относительно низкая твёрдость и химическая стойкость.
2.2 Окислительный тип (самоокислительная сшивка)
Содержащие высыхающие масла или ненасыщенные связи смолы (например, алкидные краски) вступают в реакцию с кислородом воздуха, постепенно сшиваясь и отверждаясь. Не требуют отвердителя, но сохнут медленно и сильно зависят от температуры и влажности; часто встречаются в некоторых промышленных ремонтных красках и устаревших покрытиях.
2.3 Термоотверждаемые (печные краски)
Смола вступает в реакцию сшивания с образованием плёнки при высокой температуре (обычно выше 120–140℃). Заводское автомобильное покрытие (OEM) наносится в конвейерных камерах горячей сушки, образуя плотную плёнку с отличными характеристиками. В условиях ремонта сложно воспроизвести такую высокую температуру, поэтому появились 2K-системы с отверждением при низкой или комнатной температуре.
2.4 Двухкомпонентные реакционные (2K)
Основное лакокрасочное покрытие (смола + пигмент) и отвердитель (изоцианат/аминные соединения) вступают в химическую реакцию только после смешивания в определённой пропорции, образуя при комнатной температуре трёхмерную сетку сшивки. Это основной тип для автомобильных ремонтных лакокрасочных материалов (лаки, 2K эмали), сочетающий в себе эксплуатационные характеристики и нанесение при комнатной температуре.
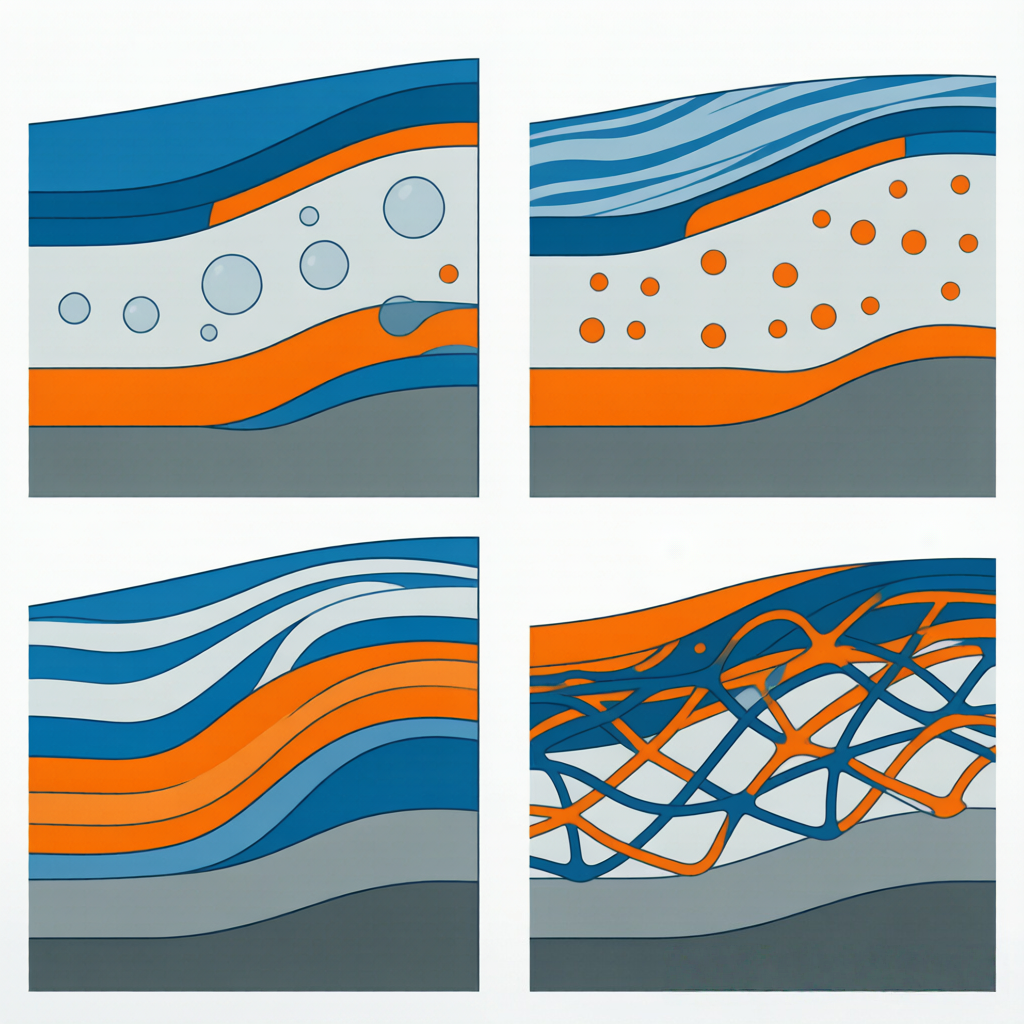
| Способ плёнкообразования | Движущая сила | Типичные виды красок | Твёрдость/долговечность | Условия нанесения |
|---|---|---|---|---|
| Испарительный тип (физический) | Испарение растворителя/воды | Водные краски, нитроцеллюлозные краски | Средне-низкая | Комнатная температура, быстрое высыхание |
| Окислительный тип | Реакция с кислородом | Алкидные краски | Средняя | Комнатная температура, медленное высыхание |
| Термоотверждаемый тип | Сшивка при высокой температуре | Заводская печная эмаль | Высокая | Сушильная камера 120–140℃ |
| 2K реакционный тип | Основа + отвердитель | Ремонтный лак/2K эмаль | Высокая | Комнатная температура, требуется точное соотношение |
III. Почему двухкомпонентная краска более износостойкая?
Ключевой момент — плотность сшивки. Плёнка, высохшая физическим путём, подобна «застывшему клею» — молекулы лишь прилегают друг к другу; после реакции 2K молекулы смолы с помощью химических связей соединяются в трёхмерную сеть рука об руку, и внешним силам трудно разорвать молекулы. Это обеспечивает: более высокую твёрдость и стойкость к царапинам, лучшую стойкость к растворителям (бензину, моющим средствам), более сильную адгезию и атмосферостойкость. Поэтому для авторемонта лак почти всегда 2K — он должен долго выдерживать УФ-излучение, трение при мойке и кислотные дожди.
IV. Пропорции смешивания: отвердитель и растворитель нельзя использовать беспорядочно.
2K краски соотношение основного компонента : отвердителя : разбавителя определяется производителем на основе стехиометрии сшивания, необходимо следовать инструкции. Распространённые последствия:
- Недостаточно отвердителя: недостаточная сшивка → пленка лака мягкая, не высыхает до конца, легко теряет блеск, плохая стойкость к растворителям.
- Избыток отвердителя: чрезмерное сшивание → пленка лака хрупкая, легко трескается, большое межслойное напряжение в отделочном слое.
- Избыток растворителя: недостаточная толщина пленки, подтеки, неравномерный блеск; неподходящий тип растворителя также может вызвать отслаивание нижнего слоя.
V. Распространённые заблуждения
Заблуждение 2:“На солнце затвердело — значит, отвердела хорошо” — физическое высыхание поверхности ≠ химическое отверждение насквозь; 2K-краске нужен достаточный период активации и время выдержки.
Заблуждение 3:“Любую краску можно ускорить нагревом” — некоторые 2K допускают низкотемпературную сушку, но температуру/время нужно брать по продукту; слепой нагрев вызовет пузыри.
Резюме
Автомобильная краска при формировании пленки делится на физическое высыхание и химическую отверждение: первое основано на испарении растворителя, обратимо и относительно мягкое; второе — на межмолекулярной сшивке, твердое и вязкое. Двухкомпонентные реактивные краски 2K благодаря образованию трехмерной сшитой сети наиболее износостойки и атмосферостойки, что делает их выбором №1 для ремонтных лакокрасочных материалов; их соотношение основы/отвердителя/разбавителя должно быть точным, иначе свойства значительно ухудшаются. Выбирайте краску по механизму, наносите по соотношению.
Часто задаваемые вопросы (FAQ)
{ "@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [ {"@type":"Question","name":"В чем принципиальная разница между физическим высыханием и химическим отверждением?","acceptedAnswer":{"@type":"Answer","text":"Физическое высыхание основано на испарении растворителя или воды, в результате чего уже имеющиеся смолы сливаются в пленку; процесс обратим, а пленка покрытия довольно мягкая. Химическое отверждение основано на реакции сшивания молекул с образованием постоянной сетки; оно необратимо, пленка твердая и вязкая, а предел характеристик выше."}}, {"@type":"Question","name":"Почему лаки для ремонта автомобилей почти всегда 2K?","acceptedAnswer":{"@type":"Answer","text":"Лак должен длительное время выдерживать ультрафиолет, трение при мойке и кислотные дожди, ему нужны высокая твердость, устойчивость к царапинам, стойкость к растворителям и сильная адгезия. Трехмерная сшитая сетка, образующаяся при реакции 2K, как раз удовлетворяет этим требованиям, чего трудно достичь однокомпонентной краской."}}, {"@type":"Question","name":"Что будет, если добавить слишком мало отвердителя в 2K краску?","acceptedAnswer":{"@type":"Answer","text":"Реакция сшивания будет неполной, пленка покрытия станет мягкой, высыхание до конца замедлится, легко потеряет блеск, снизятся стойкость к растворителям и атмосферостойкость; в тяжелых случаях поверхность остается липкой на ощупь. Необходимо строго добавлять в пропорции, указанной производителем."}}, {"@type":"Question","name":"Одинаков ли способ пленкообразования у заводской краски и ремонтной краски?","acceptedAnswer":{"@type":"Answer","text":"Заводская краска на конвейере проходит термоотверждение при высокой температуре выше 120–140℃, обладая отличной плотностью. Ремонтная краска в основном наносится при комнатной температуре, используя реакционное отверждение двухкомпонентной 2K для сочетания характеристик и технологичности; механизмы разные, но цель одна."}}, {"@type":"Question","name":"За какое время высыхает 2K краска?","acceptedAnswer":{"@type":"Answer","text":"Поверхностное высыхание обычно занимает от нескольких десятков минут до нескольких часов, но химическое сшивание (полное высыхание) требует более длительного периода активации и выдержки; конкретно зависит от продукта и температуры с влажностью окружающей среды, рекомендуется действовать по указанному производителем времени готовности к сборке или полировке."}} ] }