Почему говорят, что «предварительная обработка определяет успех или провал окраски пластика»
В мире пластикового покрытия есть проверенное временем правило: если с покрытием возникают проблемы, в девяти случаях из десяти они кроются в предварительной обработке. Каким бы передовым ни был состав пластикового покрытия и каким бы искусным ни было распыление, если поверхность пластика не подготовлена должным образом, слой будет держаться как лента на гладком стекле — вроде прилип, а стоит дернуть, и отваливается. Предварительная обработка — это фундамент здания пластикового покрытия: если фундамент ненадёжен, как бы красиво ни было построено сверху, всё рано или поздно рухнет. К сожалению, предварительную обработку часто недооценивают из-за её «незаметности»: люди легко обращают внимание на цвет, блеск и тактильность покрытия, но упускают из виду именно ту обработку, которая делает всё это возможным. Это игнорирование и есть глубинная причина многих аварий с качеством пластикового покрытия.
Причина, по которой предварительная обработка пластика столь критична, кроется в «инертности» его поверхности. Большинство пластиков, особенно полиолефины вроде полипропилена (PP) и полиэтилена (PE), обладают крайне низкой поверхностной энергией, слабой полярностью, гладкие и лишены активных групп — покрытие не может ни хорошо смачивать и растекаться, ни тем более формировать прочное сцепление. Чтобы заставить слой «ухватить» пластик, необходимо посредством предварительной обработки искусственно изменить состояние поверхности пластика: удалить загрязнения, повысить полярность, увеличить поверхностную энергию, создать микрошероховатость или ввести промежуточный слой, способный служить мостом между пластиком и покрытием. Можно сказать, что суть предварительной обработки пластика — это «проект модернизации» его поверхности: она не меняет общих свойств пластика, но точечно преображает тончайший поверхностный слой, переводя его из состояния «отторжения покрытия» в состояние «приятия покрытия». Эта невидимая модернизация поверхности и есть водораздел, определяющий успех пластикового покрытия.
Предварительная обработка — это не одно действие, а целая взаимосвязанная технологическая цепочка: от снятия внутренних напряжений литьевых деталей, через очистку и обеспыливание с удалением агента разделительной смазки и загрязнений, к активации поверхности для повышения поверхностной энергии, и наконец к нанесению адгезионного промотера или грунтовки. У каждого этапа есть своя незаменимая роль, и упущение любого звена может привести к отказу адгезии. Такая «цепная» особенность означает, что качество предварительной обработки определяется не самым сильным звеном, а самым слабым — как короткая доска в бочке: любая недоработка в одной операции становится тем самым слабым местом, снижающим общую адгезию. Как бы тщательно ни была проведена очистка, недостаточная активация сведёт всё на нет; как бы полно ни прошла активация, ошибка в выборе грунтовки обнулит результат. Именно поэтому предварительную обработку нужно рассматривать системно, с позиции всей цепочки, а не изолированно оптимизировать один этап. Ещё сложнее то, что схемы предварительной обработки для разных пластиков сильно различаются — полиолефины требуют мощной активации, ABS — более мягкой, а PC нужно беречь от растрескивания по напряжениям. Понимание и освоение этой «технологической карты» предварительной обработки — ключевая задача для специалистов по пластиковому покрытию, инженеров-технологов покрытий и закупщиков-принимающих решения. Такие компании, как Кэсинь Синьцайляо, обслуживающие клиентов по пластиковому покрытию, часто ставят «сначала подтвердить основу, затем определить схему предварительной обработки» первым шагом проекта, поскольку правильность предварительной обработки напрямую решает успех последующего покрытия. В этой статье мы системно разберём полную технологическую цепочку предварительной обработки пластикового покрытия.
Первый рубеж: снятие напряжений, устранение скрытой угрозы от литья под давлением
Первый рубеж предварительной обработки пластика зачастую начинается ещё до самого покрытия — это снятие напряжений. Этот легко упускаемый этап, однако, является корнем многих аварий с растрескиванием покрытия.
Когда пластиковая деталь формуется литьём под давлением, расплавленный пластик быстро охлаждается и затвердевает в форме; неравномерная скорость охлаждения разных частей и различная ориентация течения оставляют в изделии большое количество внутренних напряжений. Обычно эти напряжения «дремлют» незаметно, но стоит им встретить агрессию растворителей покрытия или эксплуатационные нагрузки окружающей среды, как они высвобождаются, вызывая на поверхности серебристые полосы, кракелюры, а слой покрытия растрескивается, белеет или даже отслаивается. Поликарбонат (PC), PC/ABS, PMMA (акрил) и другие пластики, чувствительные к растворителям, особенно подвержены этому — они сами по себе склонны к растрескиванию от органических растворителей, а если добавить литейные внутренние напряжения, при окраске легко возникают «взрывные трещины».
Основной способ снятия напряжений — отжиг (annealing): литую деталь выдерживают при температуре чуть ниже температуры тепловой деформации пластика некоторое время, давая молекулярным цепям возможность расслабиться, перестроиться, высвободить внутренние напряжения, а затем медленно охладить. Температура и время отжига различаются для разных пластиков и устанавливаются по характеристикам материала; недостаточный отжиг оставляет напряжения, чрезмерный может вызвать деформацию — требуется точный контроль. Помимо отжига, оптимизация литьевого процесса (разумная температура формы, скорость впрыска, выдержка под давлением, охлаждение) для снижения внутренних напряжений у истока также важна как превентивная мера.
Стоит подчеркнуть, что снятие напряжений — типичный этап, где «верх решает низ»: он происходит на стадии литья, но напрямую влияет на качество покрытия. Это также показывает, что пластиковое покрытие — это системная инженерия с координацией всей цепочки «литьё — предварительная обработка — покрытие»; если поставщик покрытия сможет согласовать требования по снятию напряжений с клиентом уже на этапе литья, часто удаётся в корне избежать массовых аварий с растрескиванием покрытия. Для проектов окраски чувствительных пластиков вроде PC снятие напряжений — непропускаемая первая линия защиты.
Второй рубеж: очистка и обеспыливание, расчистка препятствий для адгезии
Очистка поверхности пластика — ключевое звено предварительной обработки, связующее предыдущее с последующим. Никакая хорошая активация и грунтовка не смогут создать прочную адгезию на поверхности, покрытой агентом разделительной смазки, маслом и пылью. Цель очистки — полностью удалить все поверхностные загрязнения, мешающие адгезии.
Загрязнения на поверхности пластиковых деталей в основном происходят из нескольких источников: агент разделительной смазки, используемый при литье (преимущественно силиконовое масло, стеараты и т.п. — главный враг адгезии, остатки вызывают кратеры и плохую адгезию), масляные пятна и пот с рук, полученные при обработке и транспортировке, пылевые частицы из окружающей среды, а также микропыль, электростатически притянутая пластиком. Среди них наибольший вред наносит агент разделительной смазки — даже микроскопические остатки силиконового агента при окраске образуют кратеры (рыбьи глаза) и серьёзно ослабляют адгезию. Поэтому сокращение использования или замена на легко смываемый агент разделительной смазки, вплоть до литья без смазки, — важное направление улучшения очистки у истока.
Методы очистки зависят от степени загрязнения и типа основы. Обычно применяют протирку растворителем (удаление масел растворителем, не повреждающим основу; нужно учитывать совместимость растворителя с пластиком), водную очистку (моющий состав + ультразвук или распыление, подходит для серий), а также физическое обеспыливание для пыли. В пластиковом покрытии особенно важно электростатическое обеспыливание — пластик является изолятором и легко накапливает статическое электричество, притягивая пыль; обычное обдувание воздухом лишь делает грязнее. В отрасли широко применяют ионизированный воздух (ионная струя) для нейтрализации статического заряда на поверхности пластика с последующей продувкой для удаления микропыли — это стандартный приём обеспыливания пластика перед покрытием. Финальное обеспыливание перед распылением (часто у входа в камеру распыления с помощью ионного пистолета) — ключевая операция для обеспечения внешнего вида и снижения дефектов в виде пылевых точек.
Здесь стоит особо раскрыть проблему агента разделительной смазки. Для облегчения съёма с формы при литье в форму или пластик часто добавляют силиконовое масло, стеараты и прочие агенты разделительной смазки; мигрируя на поверхность изделия, даже невидимые глазом и в крошечных количествах, они достаточны, чтобы слой покрытия «скользил» — образуя кратеры (вмятины в виде рыбьего глаза) и серьёзно ослабляя адгезию. Силиконовые агенты особенно стойкие и являются самым скрытым и распространённым виновником в пластиковом покрытии. Способы борьбы — три уровня: в истоке — по возможности выбирать легко смываемый агент, снижать дозировку, вплоть до применения внутренней смазки или бессмазочного литья; в процессе — эффективная промывка (водная очистка, ультразвук, при необходимости протирка растворителем) для полного удаления; в проверке — водная плёнка, флуоресцентный контроль и др. для подтверждения удаления агента. Многие серийные аварии адгезии при расследовании указывают именно на остаток агента разделительной смазки, что показывает вес очистки, особенно удаления смазки, в предварительной обработке.
Качество очистки часто предварительно оценивают по водной плёнке (на чистой поверхности вода равномерно растекается плёнкой, не собираясь в капли), что даёт первичную оценку поверхностной энергии и чистоты. Очистка и последующая активация поверхности часто тесно связаны — некоторые методы активации (пламя, плазма) сами по себе имеют определенный очищающий эффект. Но нужно ясно: активация не заменяет очистку; при сильном загрязнении, особенно остатке агента смазки, сначала нужно тщательно очистить, иначе и активация не поможет. Чистая, без загрязнений и без электростатической пыли поверхность пластика — предпосылка всех последующих этапов обработки и покрытия.
Третий рубеж: активация поверхности, пробуждение потенциала адгезии инертного пластика
Если очистка — это «расчистка препятствий», то активация поверхности — «ключевая операция» предварительной обработки пластика: она напрямую меняет химическое и физическое состояние поверхности пластика, превращая инертную, низкоэнергетическую поверхность в активную, высокополярную, высокоэнергетическую, благоприятную для адгезии. Для трудно смачиваемых пластиков вроде полиолефинов активация поверхности решает успех или провал.
Принцип активации поверхности — введение физическими или химическими средствами на пластиковую поверхность кислородсодержащих полярных групп (таких как гидроксильные, карбонильные, карбоксильные), что резко повышает поверхностную энергию и полярность, а заодно может дать умеренное микротравление для шероховатости. После такой обработки покрытие лучше смачивает и растекается, а с полярными группами поверхности формирует физическую адсорбцию и даже химическую связь. Сегодня в промышленности основных метода активации три: пламенная обработка, плазменная обработка, коронная обработка — каждый со своими особенностями и сценариями.
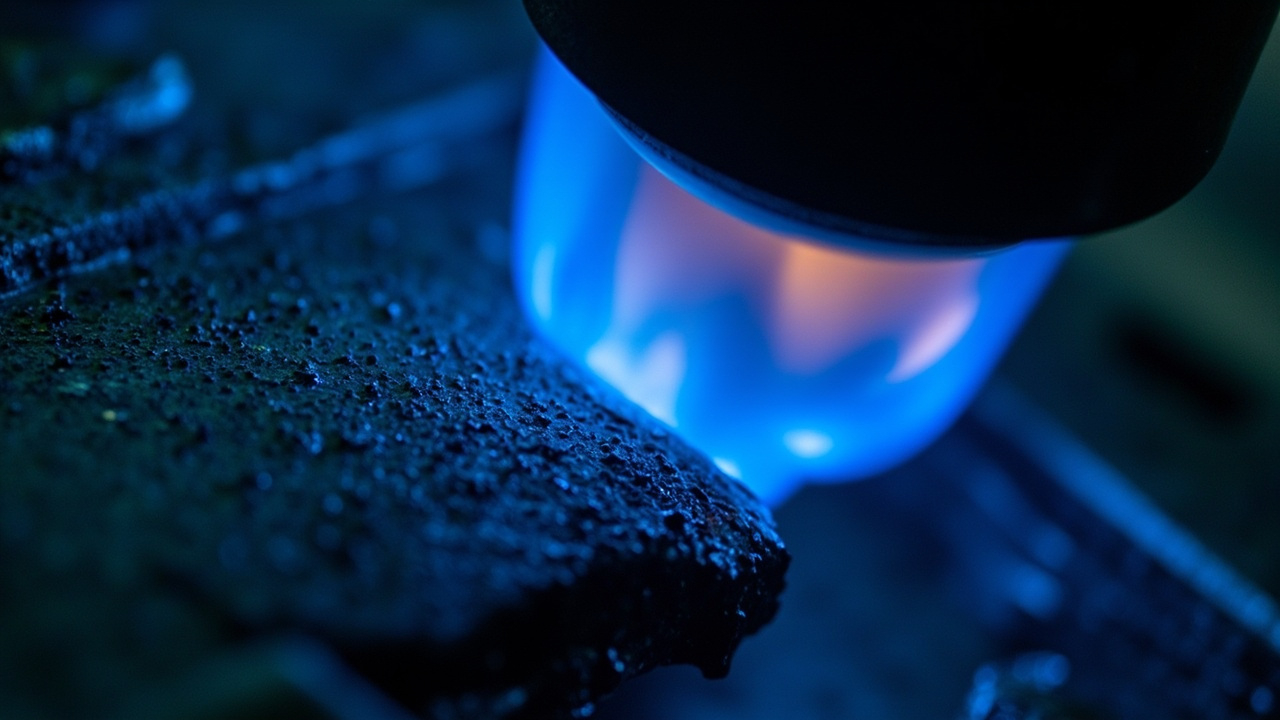
Пламенная обработка (flame treatment) быстро проводит окислительным пламенем по поверхности пластика; активные частицы пламени мгновенно окисляют поверхность, вводят полярные группы, повышают поверхностную энергию. Оборудование простое, скорость высокая, себестоимость низкая, подходит для крупных деталей (например, автомобильных бамперов) и непрерывной линейной обработки — это обычный способ активации полиолефиновых наружных автодеталей. Ключевые точки контроля — атмосфера пламени (соотношение газа и воздуха, нужна окислительная), дистанция обработки, скорость и число проходов: при нехватке — активация недостаточна, при избытке — возможен ожог поверхности. Эффект пламенной активации со временем затухает (группы перестраиваются), поэтому после активации нужно красить как можно скорее.
Плазменная обработка (plasma treatment) бомбардирует поверхность пластика высокоэнергетической плазмой (ионизированным газом), совмещая химическую активацию (введение полярных групп) и физическое травление (повышение шероховатости); эффект активации хороший, равномерный, управляемый, может обрабатывать детали сложной формы. Плазма атмосферного давления (при нормальном давлении) применима линейно, вакуумная плазма — тщательнее, но требует вакуумной камеры, подходит для прецизионных мелких деталей. Плазменная обработка — высококлассный выбор для активации потребительской электроники и прецизионных пластиковых деталей. Коронная обработка (corona treatment) активирует поверхность высоковольтным коронным разрядом, в основном используется для непрерывной обработки плёнок и листов (например, активация перед печатью на упаковочных плёнках); для равномерной обработки трёхмерных объёмных деталей уступает пламени и плазме.
Значение дайн: научная мера количественной оценки поверхностной энергии
Насколько хорошо проведена активация поверхности, нельзя определять «на глаз», а нужно научно измерять. Ключевой показатель поверхностной энергии пластика и оценки эффекта активации — это значение дайн (поверхностное натяжение, единица дайн/см, dyne/cm, то есть мН/м). Понимание и освоение контроля значения дайн — ключевой навык управления качеством предварительной обработки пластика.
Значение дайн отражает уровень поверхностной энергии пластика. Чем выше поверхностная энергия, тем легче покрытие смачивает и прилипает. Базовое правило: для хорошего смачивания и адгезии поверхностная энергия основы должна превышать поверхностное натяжение покрытия на некоторую величину (обычно требуется, чтобы значение дайн основы было выше поверхностного натяжения покрытия примерно на 7–10 dyne/cm). Необработанная поверхность полиолефинов имеет крайне низкую энергию (PP около 29–31 dyne/cm, PE ещё ниже), чего далеко недостаточно для адгезии обычного покрытия; после пламенной или плазменной обработки поверхностная энергия может подняться выше 40 dyne/cm, что даёт условия для хорошей адгезии. Поэтому значение дайн — прямое основание для суждения о соответствии активации.
Для измерения значения дайн есть два常用 метода. Самый удобный — метод дайн-ручки (dyne pen): серией стандартных жидкостей с разным поверхностным натяжением (в форме ручек) проводят линию на пластике; если жидкость равномерно растекается и не собирается в капли более 2 секунд, значит поверхностная энергия ≥ этому значению дайн; если собирается в капли — ниже. Перебирая ручки с разным значением, определяют диапазон энергии — просто и подходит для быстрого контроля на линии. Метод дайн-раствора (dyne solution) — ватной палочкой наносят стандартную жидкость, принцип тот же, но точнее. Кроме того, измерение краевого угла (угол капли воды или стандартной жидкости на поверхности; чем меньше угол, тем выше энергия) — более точная лабораторная характеристика.
В реальном производстве контроль значения дайн —Ядро средство управления качеством предварительной обработки: после активации нужно измерить дайн для подтверждения соответствия, прежде чем переходить к покрытию. Нужно учитывать, что эффект активации затухает со временем (полярные группы перестраиваются, мигрируют или загрязняются), поэтому активированные детали следует красить в установленное время (обычно от нескольких часов до суток, в зависимости от материала и среды); при длительном хранении значение падает и требует повторной активации. Создание стандартного процесса «активация — замер дайн — своевременное покрытие» и стандарта контроля дайн — важная управленческая мера обеспечения стабильности адгезии пластикового покрытия.
Четвёртый рубеж: адгезионный промотор и грунтовка, молекулярный мост адгезии
Для некоторых чрезвычайно трудно смачиваемых пластиков, особенно полипропилена (PP), одной лишь активации поверхности иногда недостаточно для надёжной адгезии, требуется поддержка «адгезионного промотера» или специальной грунтовки. Это суть химического решения в предварительной обработке пластика — промежуточный материал, «дружественный с обеих сторон», строит мост адгезии между пластиком и покрытием.
Среди адгезионных промоторов самым классическим и широко применяемым является хлорированный полиолефин (CPO, Chlorinated Polyolefin, также называемый хлорированным полипропиленом CPP). Его молекулярная структура очень удачна: одна часть сохраняет неполярные сегменты полиолефиновой цепи, что обеспечивает хорошую совместимость и взаимное переплетение с неполярным PP-основанием; другая часть содержит полярные группы, такие как хлор, и может связываться с полярной смолой финишного покрытия. Таким образом, CPO работает как слой «молекулярного клея»: одним концом цепляется за PP, другим удерживает покрытие, прочно соединяя два материала, которые изначально не могли сцепиться. CPO-грунтовка является ключевым материалом для окраски PP-пластика (автомобильные бамперы, интерьер и т.д.) и практически незаменимым выбором для окраски полиолефинов.
Функции грунтовки (primer) не ограничиваются только адгезионным промотированием. Хорошая пластиковая грунтовка обычно сочетает несколько функций: обеспечивает адгезионный мост (например, CPO для PP), запечатывает основание, выравнивает микродефекты поверхности для создания однородной базы, улучшает цветопередачу и насыщенность финишного покрытия, а иногда обеспечивает определённую ударную амортизацию (например, гибкость грунтовки автомобильного бампера помогает противостоять удару камней). Для разных пластиков грунтовка проектируется по-разному — для PP используется грунтовка с CPO, для ABS, PC и т.д. подойдёт универсальная пластиковая грунтовка с хорошей адгезией. Выбор грунтовки должен одновременно соответствовать основанию и финишному покрытию, образуя согласованную систему.
Следует отметить, что адгезионный промотор/грунтовка и активация поверхности — это не выбор «или-или», а взаимодополняющее применение: сначала активация повышает поверхностную энергию, затем наносится грунтовка для дальнейшего обеспечения адгезии, двойные меры накладываются для решения самых сложных задач по адгезии. Для таких «трудных субъектов по адгезии», как полиолефины, комбинация активации + CPO-грунтовки является практически стандартным решением. Нанесение грунтовки также имеет свои нюансы: толщина плёнки должна быть умеренной (слишком тонкая — недостаточно адгезионного моста, слишком толстая — может снизиться когезия), наносить нужно своевременно после активации, она должна быть совместима с финишным покрытием (межслойная адгезия, совместимость растворителей). Правильный выбор и нанесение грунтовки — это решающий штрих, превращающий результаты активации поверхности в надёжную адгезию.
Дифференцированные схемы предварительной обработки для различных оснований
В предварительной обработке пластика хуже всего «подходить ко всем одинаково». Как неоднократно подчёркивалось выше, пластик «для каждого материала — свои свойства», и схема предварительной обработки должна разрабатываться в зависимости от материала. Ниже для нескольких основных видов пластика приведены ключевые моменты их дифференцированной предварительной обработки — это также являетсяЯдроным содержанием проектирования схем окраски пластика.
Полипропилен (PP) и полиэтилен (PE) — самая труднообрабатываемая группа. У них крайне низкая поверхностная энергия и слабая полярность, необходима мощная активация поверхности (пламя или плазма) для значительного повышения поверхностной энергии, а также нанесение специальной грунтовки с CPO в качестве моста, чтобы получить надёжную адгезию. Автомобильные бамперы и детали интерьера в основном изготавливаются из модифицированного PP, что является сценарием с наибольшим объёмом предварительной обработки PP; обычно применяется стандартная комбинация «активация пламенем + CPO-грунтовка» с строгим контролем значения дин и удаления пыли. Пропуск любого этапа легко приведёт к массовой плохой адгезии.
ABS и ABS-сплавы относительно «дружелюбны». ABS содержит полярные акрилонитрильные звенья, имеет высокую поверхностную энергию, большинство красок хорошо адгезируют, обычно после очистки и удаления пыли можно сразу красить или нанести универсальную грунтовку, сильная активация обычно не требуется. Именно поэтому ABS долгое время используется как дружественное к гальванике и окраске основание для корпусов бытовой техники и электроники. Но для ABS также важна очистка (удаление антиадгезива) и антистатическое удаление пыли. Основной риск для поликарбоната (PC) и PC/ABS — растворительное растрескивание под напряжением: предварительная обработка и окраска должны использовать растворители, дружественные к PC, избегать сильных растворителей, вызывающих серебристые трещины, и обязательно проводить полный отжиг для снятия напряжений перед окраской. PC относительно хорошо адгезирует, акцент здесь на «предотвращении растрескивания», а не на «стимулировании адгезии».
Другие пластики имеют свои особенности: нейлон (PA) обладает сильной гигроскопичностью, перед окраской нужна тщательная сушка для удаления влаги, иначе пострадают плёнкообразование и адгезия; PMMA (акрил) прозрачный и красивый, но хрупкий и склонный к растрескиванию от растворителей, требует осторожного выбора растворителя и снятия напряжений; полиоксиметилен (POM) имеет низкую поверхностную энергию и высокую степень кристалличности, адгезия крайне затруднена, требует специальной обработки; стеклонаполненные пластики имеют выступающие на поверхности волокна, влияющие на внешний вид, возможно требуется запечатывание пор или выравнивание; термопластичные эластомеры (TPU, TPE) мягкие, требуют гибкой согласованной предварительной обработки и краски. Именно из-за таких больших различий в основаниях первым шагом в проекте окраки пластика всегда является подтверждение конкретного материала, марки и модифицирующих компонентов основания, на основе чего разрабатывается целевая схема предварительной обработки. Такая способность к кастомизированной предварительной обработке на основе понимания материалов и есть ценность профессионального поставщика пластиковых покрытий, а также важная техническая работа, на которую особенно обращают внимание такие компании, как Кэсинь Синьцайляо, при принятии проектов по окраске пластика.
Контроль качества предварительной обработки и распространённые заблуждения
Правильно ли и стабильно ли выполнена предварительная обработка, требует обеспечения системным контролем качества. В то же время в реальном производстве существует немало распространённых заблуждений о предварительной обработке; понимание этих заблуждений и создание научной системы контроля качества — ключ к повышению выхода годных изделий при окраке пластика.
Контроль качества предварительной обработки включает несколькоЯдроных этапов. Контроль качества очистки: с помощью водяной плёнки, визуального осмотра, при необходимости поверхностного контроля загрязнений подтверждается удаление антиадгезива, масел, пыли. Контроль качества активации:Ядроным является измерение значения дин — после активации дин-ручкой/жидкостью проверяется достижение поверхностной энергии нормы, а также контролируется интервал от активации до окраски (во избежание спада активации). Контроль качества грунтовки: контроль толщины плёнки грунтовки, равномерности нанесения, условий сушки/отверждения. Контроль среды: температура и влажность, чистота (пылевые частицы), антистатический контроль — всё это напрямую влияет на качество предварительной обработки и окраски. Проверка адгезии: в конечном итоге с помощью теста решёткой, теста адгезии после влажного тепла/температурного цикла и т.д. проверяется общий эффект адгезии «предварительная обработка + окраска».
Стоит остерегаться распространённых заблуждений. Заблуждение первое: «активация заменяет очистку» — ошибочно. Сильные загрязнения, особенно остатки антиадгезива, сначала должны быть отмыты, активация не справляется с толстыми загрязнениями. Заблуждение второе: «активировал и можно использовать вечно» — ошибочно. Эффект активации со временем спадает, после активации нужно своевременно красить, если лежит долго — нужно активировать заново. Заблуждение третье: «чем толще грунтовка, тем лучше адгезия» — ошибочно. Толщина грунтовки должна быть умеренной, слишком толстая может наоборот ослабить общую адгезию из-за снижения когезии. Заблуждение четвёртое: «одна и та же предварительная обработка подходит для всех пластиков» — ошибочно. Пластик для каждого материала своий, схемы для PP, ABS, PC совершенно разные, нужно действовать по материалу. Заблуждение пятое: «предварительная обработка — дело окрасочного цеха, не имеет отношения к краске/литью» — ошибочно. Предварительная обработка — это результат сквозной координации цепочки «литьё (снятие напряжений, антиадгезив) — предварительная обработка — краска (согласование грунтовки)», любой разрыв звена вызовет проблемы.
Создание научной системы контроля качества предварительной обработки требует стандартизации, квантификации и прослеживаемости вышеупомянутых ключевых параметров (стандарт очистки, значение дин, срок годности активации, толщина грунтовки, условия среды), а также системного поиска корневой причины по цепочке предварительной обработки при возникновении проблем с адгезией. Это неизбежный путь перехода окраски пластика от «опытной мастерской» к «стабильному производству». Отличные поставщики красок могут помочь клиентам建立 эту стандарт контроля качества предварительной обработки и совместно на месте排查 проблемы с адгезией, связанные с предварительной обработкой; такая техническая сервисная способность критически важна для обеспечения выхода годных у клиента.
Сверхтрудноадгезионные пластики: когда обычная предварительная обработка бессильна
В семействе пластиков есть несколько «крепких орешков» — их поверхностная энергия чрезвычайно низка, химическая инертность предельна, и даже при обычной активации пламенем или плазмой с добавлением CPO-грунтовки адгезия остаётся крайне затруднённой. Понимание специальной предварительной обработки этих сверхтрудноадгезионных пластиков отражает глубину технологии окраски пластика.
Полиоксиметилен (POM, ацеталь) — типичная проблема. Он имеет высокую кристалличность, низкую поверхностную энергию, упорядоченные плотные молекулярные цепи, лишён реакционноспособных активных сайтов, эффект обычной активации ограничен. Окраска POM часто требует более мощной обработки поверхности (например, усиленная плазма, специальная химическая обработка) в сочетании со специальной грунтовкой, и стабильность адгезии всё ещё требует строгой проверки — это общепризнанное трудное основание в окраке пластика. Политетрафторэтилен (PTFE, тефлон) ещё более экстремален — его поверхностная энергия самая низкая среди всех пластиков (около 18 dyne/cm), «нелипкость» и есть его знаменитая особенность, практически невозможно нанести краску обычными методами, требуется специальная химическая обработка травлением комплексом нафталин-натрий для полного изменения поверхности, лишь тогда можно с трудом получить адгезию — это «Эверест» окраски пластика.
Силиконовая резина (силикагель), термопластичные эластомеры (TPE/TPU) и другие гибкие материалы сталкиваются с иным вызовом: у них низкая поверхностная энергия и они мягкие, легко деформируются, покрытие должно и адгезировать, и не трескаться при большой деформации основания, что предъявляет высочайшие требования к гибкому согласованию предварительной обработки и краски. Стеклонаполненные пластики имеют выступающие волокна, шероховатую неоднородную поверхность, требуют запечатывания пор или выравнивания; модифицированные пластики с большим количеством наполнителей, антипиренов могут иметь поверхностные выделения, мешающие адгезии, требуют целевой очистки.
Перед лицом этих сверхтрудноадгезионных пластиков предварительная обработка требует «точечного» специального решения — часто это комбинация усиленной активации, специальной химической обработки, специальной грунтовки, а также наложения множественных мер, с обязательной строгой проверкой надёжности через тесты на адгезию и долговечность. Окрака таких высокосложных оснований лучше всего отражает технический накопленный опыт и глубину понимания материалов у компании-производителя красок. Такие компании, как Кэсинь Синьцайляо, уделяющие внимание техническому сервису, при принятии подобных высокосложных проектов по окраке пластика обычно сначала делают проверку на малых образцах, многократно тестируют согласование предварительной обработки и краски, и лишь затем масштабируют до серийного производства, научно и строго преодолевая вызовы трудноадгезионных пластиков. Такая способность к прорыву на проблемных основаниях — концентрированное воплощение ценности профессионального поставщика пластиковых покрытий.
Предварительная обработка и экология/безопасность: соответствие нельзя игнорировать
Предварительная обработка при окраке пластика касается не только качества адгезии, но и экологического и безопасного соответствия. По мере ужесточения экологических норм и повышения осведомлённости о безопасности, зелёное соответствие этапа предварительной обработки стало темой, которую предприятия по окраке пластика должны воспринимать всерьёз.
Некоторые химические методы в традиционной предварительной обработке несут экологические риски. Хромовое окисление и другая химическая шероховатость, хотя и эффективны для некоторых трудноадгезионных пластиков, используют токсичные тяжёлые металлы вроде шестивалентного хрома, стоимость обработки стоков высока, экологический риск велик, они строго ограничены или выведены из употребления, уступая место более экологичной физической активации (пламя, плазма, корона). Использование растворителей в этапе очистки (выбросы ЛОС) также переходит к водной очистке и растворителям с низким содержанием ЛОС. ЛОС в таких материалах, как грунтовка, также ограничены законом, что стимулирует применение водных грунтовок и грунтовок с высоким сухим остатком.
В аспекте безопасности предварительная обработка связана с высокой температурой (отжиг, пламя), высоким напряжением (плазма, корона), горючими газами (газ для пламенной обработки), химикатами (очистители, растворители) и т.д., требует строгих правил безопасной эксплуатации и защитных мер — противопожарная взрывобезопасность (утечка газа, пары растворителя), электробезопасность, вентиляция (пары растворителя, озон от активации и т.д.), индивидуальная защита. Проектирование линии должно соответствовать стандартам пожарной безопасности и охраны труда и здоровья.
Для特定ных применений предварительная обработка также должна удовлетворять отраслевым нормам безопасности. Например, предварительная обработка и окраска пластиковых деталей игрушек должны соответствовать стандартам безопасности игрушек GB 6675, EN 71 (лимиты тяжёлых металлов, вредных веществ); детали, контактирующие с пищей, должны соответствовать пищевым требованиям; автомобильный интерьер должен удовлетворять нормам автопроизводителей по ЛОС, запаху и т.д. Это означает, что используемые в предварительной обработке очистители, грунтовки и другие материалы сами по себе должны соответствовать нормам безопасности下游ной продукции. Зелёная, безопасная и соответствующая нормам предварительная обработка — это не только социальная ответственность, но и входной барьер в высококачественные цепочки поставок (автомобили, потребительская электроника, игрушки, медицина). Кэсинь Синьцайляо при проектировании для клиентов схем предварительной обработки и согласованных красок для окраки пластика также рассматривает экологическое соответствие и стандарты безопасности下游них отраслей как важный фактор, помогая клиентам удовлетворять всё более строгим законодательным требованиям.
Тенденции развития технологий предварительной обработки
Технологии предварительной обработки пластика также постоянно эволюционируют, двигаясь в сторону большей экологичности, эффективности и интеллектуальности. Понимание этих тенденций помогает увидеть будущую картину предварительной обработки окраки пластика.
Экологизация — важное направление. Традиционная химическая обработка (например, хромовое окисление) из-за проблемы загрязнения тяжёлыми металлами постепенно выводится из употребления, физическая активация пламенем, плазмой, короной благодаря отсутствию химических стоков и большей экологичности стала основным направлением. Этот переход — результат как давления экологических норм, так и технического прогресса: физическая активация по эффекту уже удовлетворяет потребностям адгезии подавляющего большинства пластиков, при этом избегая бремени обработки стоков и экологических рисков химической обработки. Замена растворительной очистки водной, переход к литью с низким ЛОС или без антиадгезива, замена растворимой грунтовки водной — всё это проявления озеленения предварительной обработки. Это согласуется с общим трендом озеленения индустрии пластиковых покрытий и является неизбежным требованием для предприятий по окраке пластика для удовлетворения ужесточающихся экологических норм и выполнения социальной ответственности.
В аспекте эффективности и интеллектуальности зрелость технологии плазмы при атмосферном давлении (атмосферная плазма) позволяет проводить плазменную активацию онлайн, непрерывно, без вакуумной камеры, что значительно повышает эффективность и расширяет применение; интеграция активационной обработки с роботами и автоматизированными линиями обеспечивает равномерность, стабильность и контролируемость активации; онлайн-мониторинг значения дин/поверхностной энергии, замкнутый контроль параметров активации делают качество предварительной обработки более стабильным и прослеживаемым. Эти технологии позволяют этапу предварительной обработки, ранее зависевшему от ручного опыта, постепенно перейти к автоматизации и оцифровке.
Кроме того, для сверхтрудноадгезионных пластиков (таких как POM, PTFE, силикагель) исследуются новые технологии предварительной обработки, а также технологии «одноэтапной» обработки, упрощающие процесс (например, некоторые обработки, совмещающие функции активации и грунтовки). В целом предварительная обработка пластика развивается в направлении «более экологично, эффективно, стабильно, интеллектуально», обеспечивая всё более мощную поддержку высококачественному, крупномасштабному и зелёному производству окраки пластика. Для предприятий-производителей красок следование прогрессу технологий предварительной обработки и предоставление предварительной обработки и согласованных красок как целостного решения — важный рычаг для повышения ценности клиента и создания конкурентных барьеров.
Одной из заслуживающих внимания тенденций является глубокое совместное проектирование предварительной обработки и покрытия. В традиционной модели предварительная обработка (активация, очистка) осуществляется окрасочным цехом, а покрытие (грунтовка, пигментированная краска, финишное покрытие) поставляется производителем красок, и эти два этапа относительно разобщены. Современная окраска пластика всё больше подчеркивает необходимость рассматривать предварительную обработку и покрытие как единую систему при проектировании — производитель красок при разработке грунтовки в полной мере учитывает условия предварительной обработки заказчика, а параметры предварительной обработки оптимизируются в соответствии с характеристиками покрытия, формируя комплексное решение «предварительная обработка + покрытие». Такая синергия значительно повышает надёжность адгезии и стабильность технологического процесса, снижая проблемы, вызванные несоответствием предварительной обработки и покрытия. Предприятия по производству покрытий, способные предоставить такие комплексные решения и техническое обслуживание, всё чаще пользуются спросом у высококлассных клиентов, стремящихся к стабильному массовому производству.
Заключение: только на прочном фундаменте видны высотные здания
Оглядывая полную технологическую карту предварительной обработки пластика перед окраской — от снятия внутренних напряжений и устранения скрытых дефектов литья, до очистки и удаления пыли, устраняющих препятствия, затем к активации поверхности пламенем, плазмой, коронным разрядом, пробуждающей инертную поверхность, к количественному контролю через измерение значения дайн, далее к CPO-грунтовке, наводящей мост адгезии, и наконец к дифференцированным решениям в зависимости от материала и сквозному контролю качества — мы видим системную, строгую и научную поверхностную инженерию. Эта инженерия, хотя и не так заметна, как в конечном итоге яркое покрытие, является фундаментом всей ценности окраски пластика.
«Девять из десяти проблем окраски возникают на этапе предварительной обработки» — за этой профессиональной поговоркой стоят уроки, извлечённые из бесчисленных случаев отказа адгезии. Ценность предварительной обработки пластика именно в том, что она превращает инертную пластиковую поверхность, «не любящую краситься», в надёжное основание, способное прочно нести декоративные и функциональные слои покрытия. Если фундамент заложен крепко, то металлическая текстура, мягкое на ощупь покрытие, износостойкость и антизагрязняемость — все эти достоинства имеют опору; если фундамент не выдерживает, то даже самая хорошая краска и красивый внешний вид рухнут вместе с отслаиванием покрытия.
Для практиков, закупщиков и лиц, принимающих решения в области окраски пластика, уделять внимание предварительной обработке, понимать её и вкладываться в неё — это основа обеспечения качества и выхода годных изделий при окраке. Для предприятий по производству покрытий предоставление клиентам знаний о предварительной обработке, комплексных решений по сочетанию предварительной обработки и покрытия, а также способности выявлять проблемы предварительной обработки в качестве важной части технического обслуживания — это ключ к созданию ценности и завоеванию доверия. В практике обслуживания клиентов по окраке пластика компания Kexin New Materials всегда ставит «сначала подтвердить основной материал, затем определить предварительную обработку, совместно спроектировать покрытие и предварительную обработку» в качестве технической отправной точки проекта, потому что только при прочном фундаменте видны величественные высотные здания. Предварительная обработка пластика — эта скромная, но глубокая технология — заслуживает серьёзного отношения каждого, кто занимается окраской пластика.
Оборудование и линии предварительной обработки: от ручного труда к инженерной реализации автоматизации
Предварительная обработка — это не только технологические принципы, но и необходимость внедрения в виде надёжного оборудования и линий. Понимание состава оборудования и компоновки линий на этапе предварительной обработки помогает понять инженерную реализацию перехода окраки пластика из лаборатории в масштабное производство, а также является важной частью инвестирования в проекты окраочных линий и планирования производственных мощностей.
Этап снятия внутренних напряжений обычно оснащается термоциркуляционной печью (печью для отжига), способной точно контролировать температуру и равномерно нагревать, с установкой кривой температуры отжига в зависимости от пластикового материала. Оборудование для этапа очистки зависит от способа: протирка растворителем в основном представляет собой ручное рабочее место с использованием безворсовой ткани, водная очистка требует моечной линии (ультразвуковая моечная ванна или распылительная мойка + ополаскивание чистой водой + сушка), а удаление пыли повсеместно оснащается устройствами для снятия статического электричества ионизированным воздухом (ионизирующие стержни, пистолеты, завесы из ионизированного воздуха) в сочетании с обдувом. Чистота и стабильность этого оборудования напрямую определяют качество очистки.
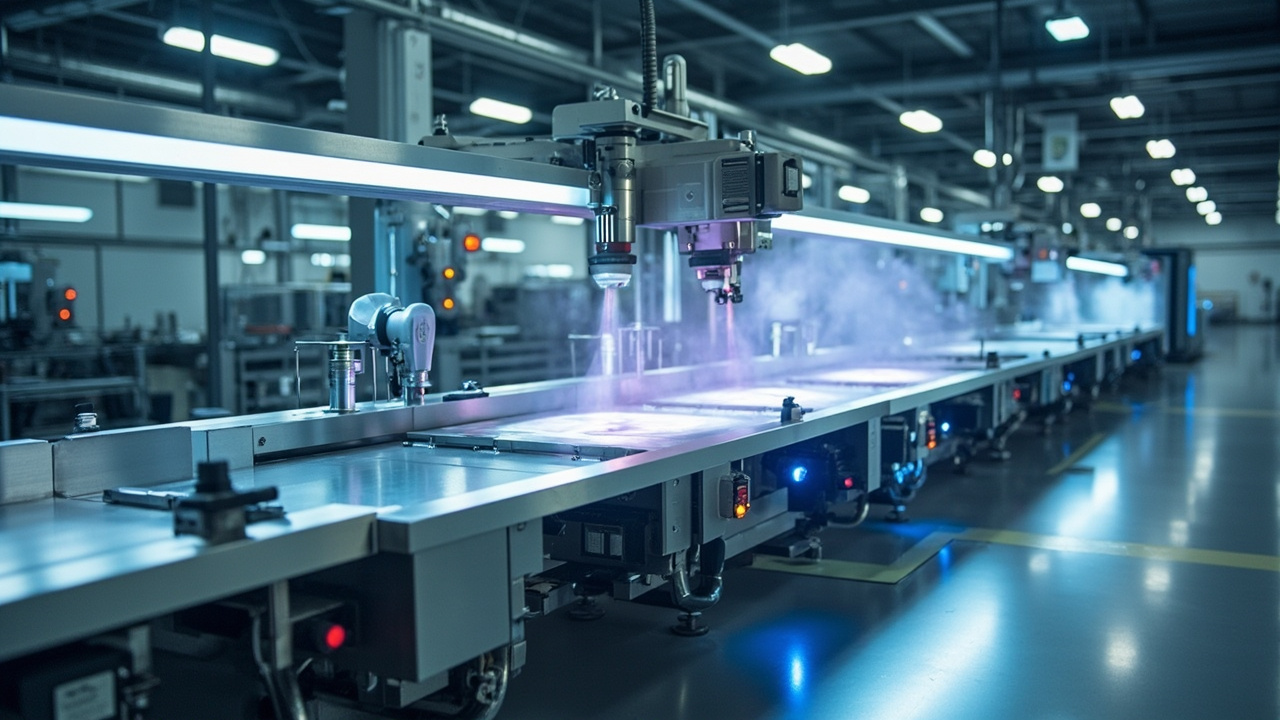
Оборудование для активации поверхности является ключевым оборудованием линии предварительной обработки. Пламенная обработка оснащается пламенной машиной (горелка с пропорциональным смешиванием газа и воздуха, с выполнением с помощью передачи изделия или робота), ключевым является точный контроль соотношения газа, состояния пламени, расстояния обработки и скорости. Плазменная обработка оснащается генератором плазмы при атмосферном давлении (встроенным в линию, может быть интегрирована в производственную линию) или вакуумным плазменным оборудованием (камерного типа, подходит для пакетной обработки прецизионных деталей), требуется контроль мощности, газа, времени обработки. Коронный разрядный аппарат в основном используется для рулонной непрерывной обработки плёнок и листов. Оборудование активации всё чаще интегрируется с роботами и автоматическими транспортными линиями, обеспечивая равномерную, стабильную и эффективную автоматическую активацию.
Этап нанесения грунтовки использует ту же систему распыления, что и пигментированная краска и финишное покрытие — камера распыления, краскопульт (или покрасочный робот), сушка на отлип и оборудование отверждения. В целом, полная линия предварительной обработки пластика перед окракой обычно компонуется в порядке «загрузка — снятие напряжений (при необходимости) — очистка — снятие статического электричества и удаление пыли — активация поверхности — измерение дайн — грунтовка — сушка на отлип», соединяясь с последующими этапами пигментированной краски, финишного покрытия, отверждения и контроля в полную окрасочную линию. Степень автоматизации линии, класс чистоты, плавность соединения процессов совместно определяют качество и эффективность предварительной обработки и всей окраки в целом. Для массовой окраки пластика автомобилей и потребительской электроники с высокими требованиями к однородности высокоавтоматизированные, чистые линии предварительной обработки с замкнутым контролем параметров стали стандартом.
Соотношение затрат, эффективности и ценности предварительной обработки
Хотя предварительная обработка является неотъемлемым этапом окраки пластика, она также влечёт затраты на оборудование, энергопотребление, рабочее время и т.д. То, как оптимизировать затраты и эффективность предварительной обработки при обеспечении качества, — это расчёт, который должны вести предприятия по окраке пластика, и он также связан с экономичностью общего решения по окраке.
Затраты на предварительную обработку в основном происходят из нескольких источников: капитальные вложения в оборудование (печи для отжига, моечные линии, оборудование для активации, устройства удаления пыли и т.д.), энергопотребление (отжиг, энергия пламени/плазмы), материалы (моющие средства, грунтовка), а также рабочее время и площади. Среди них оборудование активации (особенно плазма) и печи для отжига являются значительными вложениями, а пламенная обработка относительно экономична. Предварительная обработка также удлиняет производственный такт и занимает пространство линии. Поэтому выбор решения по предварительной обработке требует баланса между обеспечением качества и затратами/эффективностью.
Однако основная логика баланса согласуется со всей окракой пластика — нельзя жертвовать надёжностью адгезии ради экономии на предварительной обработке, иначе игра не стоит свеч. Недостаточная предварительная обработка, приводящая к плохой адгезии, означает списание высокостоимостных пластиковых деталей и всех предыдущих вложений, убыток многократно превышает сэкономленные на предварительной обработке средства. Поэтому рациональный подход: при обеспечении надёжной адгезии и стабильного выхода годных изделий повышать эффективность предварительной обработки и снижать удельные затраты за счёт оптимизации процессов, выбора оборудования, автоматизации, а не сокращать необходимые этапы. Например, использование эффективной плазмы при атмосферном давлении вместо неэффективной обработки для ускорения такта, применение автоматизации для снижения ручного труда и колебаний, оптимизация кривой отжига для сокращения цикла — всё это повышение эффективности при снижении затрат без ущерба для качества.
С точки зрения ценности, качественная предварительная обработка является основой высокого выхода годных изделий, высокого качества и стабильных поставок окраки пластика, и создаваемая ею ценность (снижение брака, переделок, обеспечение качества и бренда клиента) многократно превышает её затраты. Именно поэтому профессиональные поставщики пластиковых покрытий включают решения по предварительной обработке как важную часть комплексного решения — помогая клиенту спроектировать разумный, экономичный и надёжный процесс предварительной обработки, они по сути помогают ему снизить совокупные затраты и повысить конкурентоспособность. Этот этап, кажущийся «вспомогательным», на самом деле является непропускаемым и заслуживающим вложений ключевым звеном в цепочке ценности окраки пластика.
Типичный пример: полный процесс предварительной обработки автомобильного бампера из PP
Помимо теории, давайте через самый показательный пример — предварительную обработку перед окракой автомобильного бампера из PP — свяжем воедино упомянутые технические моменты и посмотрим, как полная технология предварительной обработки реализуется в реальном производстве.
Автомобильные бамперы обычно изготавливаются из модифицированного материала PP (например, PP+EPDM), это типичный базовый материал с низкой поверхностной энергией и трудной адгезией, при этом предъявляются чрезвычайно высокие требования к внешнему виду (тот же цвет, что у кузова, высокое качество), атмосферостойкости (ультрафиолет на открытом воздухе, кислотные дожди) и ударопрочности (устойчивость к удару камней), что делает его вершиной сложности и стандартов окраки пластика. Его процесс предварительной обработки связан звеньями, ни одно нельзя упустить.
Процесс обычно следующий: сначала загрузка и осмотр, подтверждение качества литья бампера, отсутствие явных дефектов; на этапе литья уже через разумный контроль технологии снижены внутренние напряжения (PP по сравнению с PC менее чувствителен к растрескиванию от напряжений, но всё же требует внимания). Второй шаг — очистка: водная мойка или протирка для удаления литьевого агента-разделителя, масла, этот шаг особенно критичен для PP, остатки разделителя — главная причина отказа адгезии. Третий шаг — снятие статического электричества и удаление пыли: ионизированный воздух нейтрализует статику и сдувает микропыль, обеспечивая чистоту последующей активации и распыления. Четвёртый шаг — пламенная активация: пламенная машина (или робот с пламенем) равномерно проводит по поверхности бампера, окисляя и повышая поверхностную энергию, это ключевая операция для адгезии PP; сразу после активации проводится проверка дайн-ручкой, подтверждается, что поверхностная энергия достигает выше 40 dyne/cm. Пятый шаг — нанесение CPO-грунтовки: распыление специальной грунтовки, содержащей хлорированный полиолефин, наводящей мост адгезии между PP и финишным покрытием, сушка на отлип. Затем следуют этапы окраки: пигментированная краска (тот же цвет, что у кузова, для металлической краски требуется контроль ориентации алюминиевых чешуек), лак (обеспечивает блеск, атмосферостойкость, стойкость к царапинам), сушка-отверждение (низкотемпературная, в пределах термостойкости PP).
Этот пример концентрированно отражает все аспекты предварительной обработки: осознание снятия напряжений, тщательная очистка (удаление разделителя), удаление пыли со снятием статики, мощная активация (пламя), измерение дайн, мост CPO-грунтовки, а также сквозная координация и контроль качества. Любое упущение — разделитель не отмыт, активация недостаточна и дайн не соответствует, грунтовка выбрана неверно или пропущена распыление — приведёт к отказу окраки этой высокостоимостной детали. Строгость и полнота предварительной обработки автомобильного бампера — это микрокосм технологии предварительной обработки пластика перед окракой, и также объясняет, почему профессиональная способность к предварительной обработке является фундаментальной гарантией качества окраки пластика.
Подробный разбор методов контроля эффекта предварительной обработки
То, насколько качественно выполнена предварительная обработка, нужно подтверждать научными методами контроля, а не судить по опыту. Систематическое освоение методов проверки эффекта предварительной обработки — это основа создания стабильной системы контроля качества и быстрой локализации проблем. Здесь подробно рассмотрим несколько ключевых методов.
В отношении контроля чистоты самым простым является водный тест (water break test): на очищенную поверхность льют или распыляют воду, если вода может равномерно растекаться в непрерывную плёнку в течение нескольких секунд без сжатия, это указывает на чистоту поверхности и достаточную поверхностную энергию; если вода сжимается в капли, плёнка разрывается, это означает наличие масла, остатков разделителя или недостаточную поверхностную энергию. Кроме того, есть метод протирки белой тканью (протереть поверхность тканью, смоченной растворителем, и посмотреть на окрашивание), а также более точный анализ поверхностных загрязнений (например, флуоресцентное обнаружение силиконовых разделителей). Контроль чистоты — это первое подтверждение в цепочке предварительной обработки.
Контроль поверхностной энергии — ядро проверки эффекта активации, в основном полагается на упомянутые выше методы дайн-ручки/дайн-жидкости и измерение краевого угла. Метод дайн-ручки — для быстрой оценки на линии, метод краевого угла — для точной лабораторной характеристики (чем меньше краевой угол воды, тем выше поверхностная энергия, обычно у хорошо активированной поверхности краевой угол воды заметно уменьшается). Контроль поверхностной энергии нужно проводить своевременно после активации и записывать тенденцию спада со временем, чтобы определить временное окно окраки после активации.
Контроль адгезии — это финальная проверка общего эффекта «предварительная обработка + окрака» и самый критичный контроль. Метод решётки (тест на насечки, GB/T 9286/ISO 2409) использует лезвие для нанесения сетки на покрытие, наклейку ленты и отрыв, оценка по степени отслаивания (0 — лучший, 5 — худший), самый распространённый метод. Также можно оценивать методом круга (прибор для определения адгезии). Для сценариев с высокими требованиями необходимо проводить тест на «долговечную адгезию» — то есть повторно измерять адгезию после воздействия таких факторов среды, как выдержка в воде, постоянная влажность и жар, циклы холода-тепла, поскольку многие отказы адгезии из-за плохой предварительной обработки не проявляются сразу, а постепенно ухудшаются во влажной, холодно-горячей среде. Кроме того, есть более точные методы, такие как метод отрыва (определение прочности соединения покрытия с основанием, количественно).
Комплексное применение этих методов контроля формирует полную цепь проверки «чистота — поверхностная энергия — адгезия (начальная + долговечная)», что позволяет научно управлять качеством предварительной обработки и быстро локализовать проблемные звенья. Например, при плохой адгезии можно проследить в обратном порядке: провал теста на адгезию → проверить значение дайн (соответствует ли активация) → проверить чистоту (пройден ли водный тест) → проверить базовый материал и сочетание с грунтовкой, тем самым точно найти корень проблемы, а не слепо методом проб. Создание этой системы контроля качества и выявления проблем на основе данных измерений — это техническая гарантия стабильного массового производства окраки пластика, а также важный инструмент профессиональных поставщиков покрытий для помощи клиентам в повышении выхода годных изделий.
Ответы на частые вопросы
В: Почему при окраке пластика обязательно нужна предварительная обработка, нельзя ли просто распылить краску напрямую? О: Абсолютное большинство пластиков (особенно полиолефины PP, PE) имеют низкую поверхностную энергию, слабую полярность, гладкую инертную поверхность, краска не может смачивать и прочно прилипать, прямое распыление приведёт к отказу адгезии — отвалится при отрыве, поцарапается при лёгком царапании. Предварительная обработка путём очистки, активации, грунтовки изменяет состояние поверхности пластика, улучшает условия адгезии, это непропускаемая основа окраки пластика. Как гласит поговорка: «Девять из десяти проблем окраки — в предварительной обработке», что показывает её критичность.
В: Как выбирать между пламенной обработкой, плазменной обработкой и коронным разрядом? О: Пламенная обработка — простое оборудование, высокая скорость, низкая стоимость, подходит для крупных деталей (например, автомобильных бамперов) и непрерывной онлайн-обработки; плазменная обработка — хороший эффект активации, равномерна и управляема, может обрабатывать детали сложной формы, подходит для прецизионных изделий потребительской электроники, является высококлассным выбором; коронный разряд в основном используется для непрерывной обработки плёнок и листов, по равномерности на трёхмерных объёмных деталях уступает первым двум. Выбор следует делать на основе формы изделия, требований к точности, типа линии и затрат.
В: Что такое значение дайн? Почему после активации нужно измерять значение дайн? О: Значение дайн — это поверхностное натяжение/поверхностная энергия (dyne/cm или mN/m), отражает уровень поверхностной энергии пластика, является научной мерой эффекта активации. Для хорошей адгезии краски обычно требуется, чтобы значение дайн базового материала было на约 7-10 выше поверхностного натяжения краски. Необработанный полиолефин около 29-31 dyne/cm не может удерживать покрытие, после активации нужно достичь выше 40. Использование дайн-ручки/жидкости для подтверждения соответствия перед окракой — ключевое средство контроля качества предварительной обработки.
В: Что такое CPO-грунтовка? Почему при окраке PP без неё не обойтись?Ответ: CPO — это хлорированный полиолефин, ключевой промотор адгезии для PP. Один конец его молекулы совместим с неполярным PP, а другой содержит полярные группы, связывающиеся с покрытием, выступая как «молекулярный клей», наводящий мост между PP и покрытием, и решает проблему чрезвычайно плохой адгезии полиолефинов. Для окраски PP (автомобильные бамперы, интерьер и т.д.) обычно применяют комбинацию «пламенная/плазменная активация + CPO грунтовка», и CPO грунтовка — практически неизбежный выбор.
Вопрос: Почему при окраске пластика PC особо подчеркивается снятие напряжений? Ответ: PC и PC/ABS чрезвычайно чувствительны к растворителям; внутренние напряжения, оставшиеся после литья, в сочетании с воздействием растворителя при окраске легко вызывают серебристые трещины, растрескивание, растрескивание покрытия. Поэтому перед окраской PC необходимо полностью отжечь для снятия напряжений и выбрать растворители, дружественные к PC. Ключевой момент предварительной обработки PC — «предотвращение растрескивания», а не «промоция адгезии» (сам PC обладает хорошей адгезией), что коренным образом отличается от акцента на «промоцию адгезии» у PP, отражая принцип индивидуального подхода к предварительной обработке пластика в зависимости от материала.
Вопрос: Как долго активированные пластиковые детали могут храниться до окраски? Ответ: Долго хранить нельзя. Полярные группы, введенные при поверхностной активации, со временем перегруппировываются, мигрируют или загрязняются и ослабевают, что приводит к снижению значения дин и ухудшению адгезии. Поэтому после активации окраску следует проводить как можно быстрее в установленное время (обычно от нескольких часов до одного дня, в зависимости от материала и среды). При слишком долгом хранении необходимо повторно измерить значение дин; если оно не соответствует норме, требуется повторная активация. Создание управления сроками «активация — измерение дин — своевременная окраска» является ключом к обеспечению стабильности адгезии.
Вопрос: Как выявить коренную причину проблем с адгезией, вызванных плохой предварительной обработкой? Ответ: Необходимо систематически проверять по цепочке предварительной обработки: сначала проверить очистку (наличие остатков антиадгезива, масла, провести тест водной пленки/на загрязнение); затем проверить активацию (соответствует ли значение дин норме, не произошло ли ослабление активации); проверить грунтовку (правильно ли выбрана, подходящая ли толщина пленки, совместима ли); проверить основу (изменилась ли марка материала, есть ли внутренние напряжения); проверить среду (температура и влажность, чистота, статическое электричество). Проблемы адгезии часто являются результатом взаимодействия всей цепочки, требуется количественная проверка каждого звена, а не просто подозрение в краске.
Вопрос: Можно ли окрашивать такие чрезвычайно плохо прилипающие пластики, как POM, PTFE? Ответ: Можно, но требуется специальная предварительная обработка. POM имеет высокую степень кристалличности и низкую поверхностную энергию, требует усиленной плазменной или специальной химической обработки в сочетании со специальной грунтовкой; PTFE (тефлон) имеет самую низкую поверхностную энергию и наиболее труден, требует специальной химической обработки, такой как травление нафталин-натриевым комплексом, чтобы едва обеспечить адгезию. Окраска таких основ чрезвычайно сложна, обычно требуется сначала проверить на образцах, многократно протестировать соответствие предварительной обработки и краски, а затем переходить к массовому производству — это лучше всего проверяет технический запас предприятия-производителя покрытий.
Вопрос: Сколько стоит предварительная обработка и стоит ли в нее вкладываться? Ответ: Предварительная обработка несет затраты на оборудование (печи для отжига, оборудование для активации и т.д.), энергопотребление, материалы, рабочее время; среди них плазменное оборудование и печи для отжига требуют больших вложений, а пламенная обработка относительно экономична. Но ни в коем случае нельзя экономить на предварительной обработке в ущерб адгезии — при плохой адгезии списываются высокостоимостные пластиковые детали и все предыдущие вложения, убыток намного превышает стоимость предварительной обработки. Рациональный подход — через оптимизацию процесса и автоматизацию снижать затраты и повышать эффективность при обеспечении качества, а не сокращать необходимые этапы. Предварительная обработка — это ключевой этап, в который стоит вкладываться.
Вопрос: Должна ли предварительная обработка выполняться обязательно на окрасочном заводе, и чем может помочь поставщик краски? Ответ: Предварительная обработка обычно проводится на этапе окраски, но это отнюдь не «одиночная борьба» окрасочного завода. Предварительная обработка — это результат сквозной координации цепочки «литье (снятие напряжений, выбор антиадгезива) — предварительная обработка — краска (комплектация грунтовки)». Профессиональный поставщик красок может предоставить комплексное решение для основы — рекомендовать способ предварительной обработки, комплектующую грунтовку, помочь разработать стандарты контроля качества, такие как значение дин, совместно на месте выявлять проблемы адгезии. Выбор поставщика, способного предоставить такое техническое обслуживание, жизненно важен для обеспечения выхода годных при окраске.
Дополнительное чтение
- Панорама индустрии пластиковых покрытий: от проблем адгезии до технологической эволюции функционального декора и рыночной структуры 2026
- Пластиковые мягкие на ощупь и функциональные покрытия: апгрейд пластиковой поверхности от тактильности до функционала
- Полное руководство по процессу металлических покрытий без гальваники (заменители гальваники): экологичный путь к зеркальной металлической текстуре
- Предварительная обработка и повышение адгезии перед окраской автомобильных пластиковых деталей (бамперов)
- Применение фосфатирования / силиновой предварительной обработки в автомобильной окраске и экологичная замена
- Различные схемы обработки голого металла, старого лакокрасочного слоя, пластиковых деталей (сравнение обработка — грунтовка — промежуточное покрытие)
{"@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [{"@type": "Question", "name": "Почему при окраске пластика обязательно нужна предварительная обработка, нельзя ли просто распылить краску?", "acceptedAnswer": {"@type": "Answer", "text": "Подавляющее большинство пластиков (особенно PP, PE полиолефины) имеют низкую поверхностную энергию, слабую полярность, гладкую инертность, краска не может смачивать и прочно прилипать, при прямом распылении возникает отказ адгезии — отрывается при одном отрыве, царапается при одном проведении. Предварительная обработка путем очистки, активации, грунтовки и других средств изменяет состояние поверхности пластика, повышает условия адгезии, является непропускаемой основой окраски пластика. В отрасли говорят «девять из десяти проблем окраски исходят из предварительной обработки», что достаточно показывает её ключевость."}}, {"@type": "Question", "name": "Как выбирать пламенную обработку, плазменную обработку, коронную обработку?", "acceptedAnswer": {"@type": "Answer", "text": "Пламенная обработка имеет простое оборудование, высокую скорость, низкую стоимость, подходит для крупных деталей (например, автомобильные бамперы) и непрерывной онлайн-обработки; плазменная обработка дает хороший эффект активации, равномерна и контролируема, может обрабатывать детали сложной формы, подходит для прецизионных деталей потребительской электроники, является высококлассным выбором; коронная обработка в основном используется для непрерывной обработки пленок, листов, её равномерность на трехмерных объемных деталях уступает первым двум. Необходимо выбирать комплексно в зависимости от формы детали, требований к точности, формы производственной линии и стоимости."}}, {"@type": "Question", "name": "Что такое значение дин? Почему после активации нужно измерять значение дин?", "acceptedAnswer": {"@type": "Answer", "text": "Значение дин — это поверхностное натяжение/поверхностная энергия (dyne/cm или mN/m), отражает уровень поверхностной энергии пластика, является научной мерой оценки эффекта активации. Для хорошей адгезии краски обычно требуется, чтобы значение дин основы было примерно на 7-10 выше поверхностного натяжения краски. Необработанные полиолефины около 29-31 dyne/cm не обеспечивают адгезию, после активации нужно достичь выше 40. Использование пера/жидкости для дин для подтверждения соответствия норме позволяет перейти к окраске, это ключевое средство контроля качества предварительной обработки."}}, {"@type": "Question", "name": "Что такое CPO грунтовка? Почему при окраске PP без неё не обойтись?", "acceptedAnswer": {"@type": "Answer", "text": "CPO — это хлорированный полиолефин, ключевой промотор адгезии для PP. Один конец его молекулы совместим с неполярным PP, а другой содержит полярные группы, связывающиеся с покрытием, выступая как «молекулярный клей» в PP и покрытии наводит мост, решает проблему чрезвычайно плохой адгезии полиолефинов. Для окраски PP (автомобильные бамперы, интерьер и т.д.) обычно применяют комбинацию «пламенная/плазменная активация + CPO грунтовка», и CPO грунтовка — практически неизбежный выбор."}}, {"@type": "Question", "name": "Почему при окраске пластика PC особо подчеркивается снятие напряжений?", "acceptedAnswer": {"@type": "Answer", "text": "PC и PC/ABS чрезвычайно чувствительны к растворителям; внутренние напряжения, оставшиеся после литья, в сочетании с воздействием растворителя при окраске легко вызывают серебристые трещины, растрескивание, растрескивание покрытия. Поэтому перед окраской PC необходимо полностью отжечь для снятия напряжений и выбрать растворители, дружественные к PC. Ключевой момент предварительной обработки PC — «предотвращение растрескивания», а не «промоция адгезии» (сам PC обладает хорошей адгезией), что коренным образом отличается от акцента на «промоцию адгезии» у PP, отражая принцип индивидуального подхода к предварительной обработке пластика в зависимости от материала."}}, {"@type": "Question", "name": "Как долго активированные пластиковые детали могут храниться до окраски?", "acceptedAnswer": {"@type": "Answer", "text": "Долго хранить нельзя. Полярные группы, введенные при поверхностной активации, со временем перегруппировываются, мигрируют или загрязняются и ослабевают, что приводит к снижению значения дин и ухудшению адгезии. Поэтому после активации окраску следует проводить как можно быстрее в установленное время (обычно от нескольких часов до одного дня, в зависимости от материала и среды). При слишком долгом хранении необходимо повторно измерить значение дин; если оно не соответствует норме, требуется повторная активация. Создание управления сроками «активация — измерение дин — своевременная окраска» является ключом к обеспечению стабильности адгезии."}}, {"@type": "Question", "name": "Как выявить коренную причину проблем с адгезией, вызванных плохой предварительной обработкой?", "acceptedAnswer": {"@type": "Answer", "text": "Необходимо систематически проверять по цепочке предварительной обработки: сначала проверить очистку (наличие остатков антиадгезива, масла, провести тест водной пленки/на загрязнение); затем проверить активацию (соответствует ли значение дин норме, не произошло ли ослабление активации); проверить грунтовку (правильно ли выбрана, подходящая ли толщина пленки, совместима ли); проверить основу (изменилась ли марка материала, есть ли внутренние напряжения); проверить среду (температура и влажность, чистота, статическое электричество). Проблемы адгезии часто являются результатом взаимодействия всей цепочки, требуется количественная проверка каждого звена, а не просто подозрение в краске."}}, {"@type": "Question", "name": "Можно ли окрашивать такие чрезвычайно плохо прилипающие пластики, как POM, PTFE?", "acceptedAnswer": {"@type": "Answer", "text": "Можно, но требуется специальная предварительная обработка. POM имеет высокую степень кристалличности и низкую поверхностную энергию, требует усиленной плазменной или специальной химической обработки в сочетании со специальной грунтовкой; PTFE (тефлон) имеет самую низкую поверхностную энергию и наиболее труден, требует специальной химической обработки, такой как травление нафталин-натриевым комплексом, чтобы едва обеспечить адгезию. Окраска таких основ чрезвычайно сложна, обычно требуется сначала проверить на образцах, многократно протестировать соответствие предварительной обработки и краски, а затем переходить к массовому производству — это лучше всего проверяет технический запас предприятия-производителя покрытий."}}, {"@type": "Question", "name": "Сколько стоит предварительная обработка и стоит ли в нее вкладываться?", "acceptedAnswer": {"@type": "Answer", "text": "Предварительная обработка несет затраты на оборудование (печи для отжига, оборудование для активации и т.д.), энергопотребление, материалы, рабочее время; среди них плазменное оборудование и печи для отжига требуют больших вложений, а пламенная обработка относительно экономична. Но ни в коем случае нельзя экономить на предварительной обработке в ущерб адгезии — при плохой адгезии списываются высокостоимостные пластиковые детали и все предыдущие вложения, убыток намного превышает стоимость предварительной обработки. Рациональный подход — через оптимизацию процесса и автоматизацию снижать затраты и повышать эффективность при обеспечении качества, а не сокращать необходимые этапы. Предварительная обработка — это ключевой этап, в который стоит вкладываться."}}, {"@type": "Question", "name": "Должна ли предварительная обработка выполняться обязательно на окрасочном заводе, и чем может помочь поставщик краски?", "acceptedAnswer": {"@type": "Answer", "text": "Предварительная обработка обычно проводится на этапе окраски, но это отнюдь не «одиночная борьба» окрасочного завода. Предварительная обработка — это результат сквозной координации цепочки «литье (снятие напряжений, выбор антиадгезива) — предварительная обработка — краска (комплектация грунтовки)». Профессиональный поставщик красок может предоставить комплексное решение для основы — рекомендовать способ предварительной обработки, комплектующую грунтовку, помочь разработать стандарты контроля качества, такие как значение дин, совместно на месте выявлять проблемы адгезии. Выбор поставщика, способного предоставить такое техническое обслуживание, жизненно важен для обеспечения выхода годных при окраске."}}]}