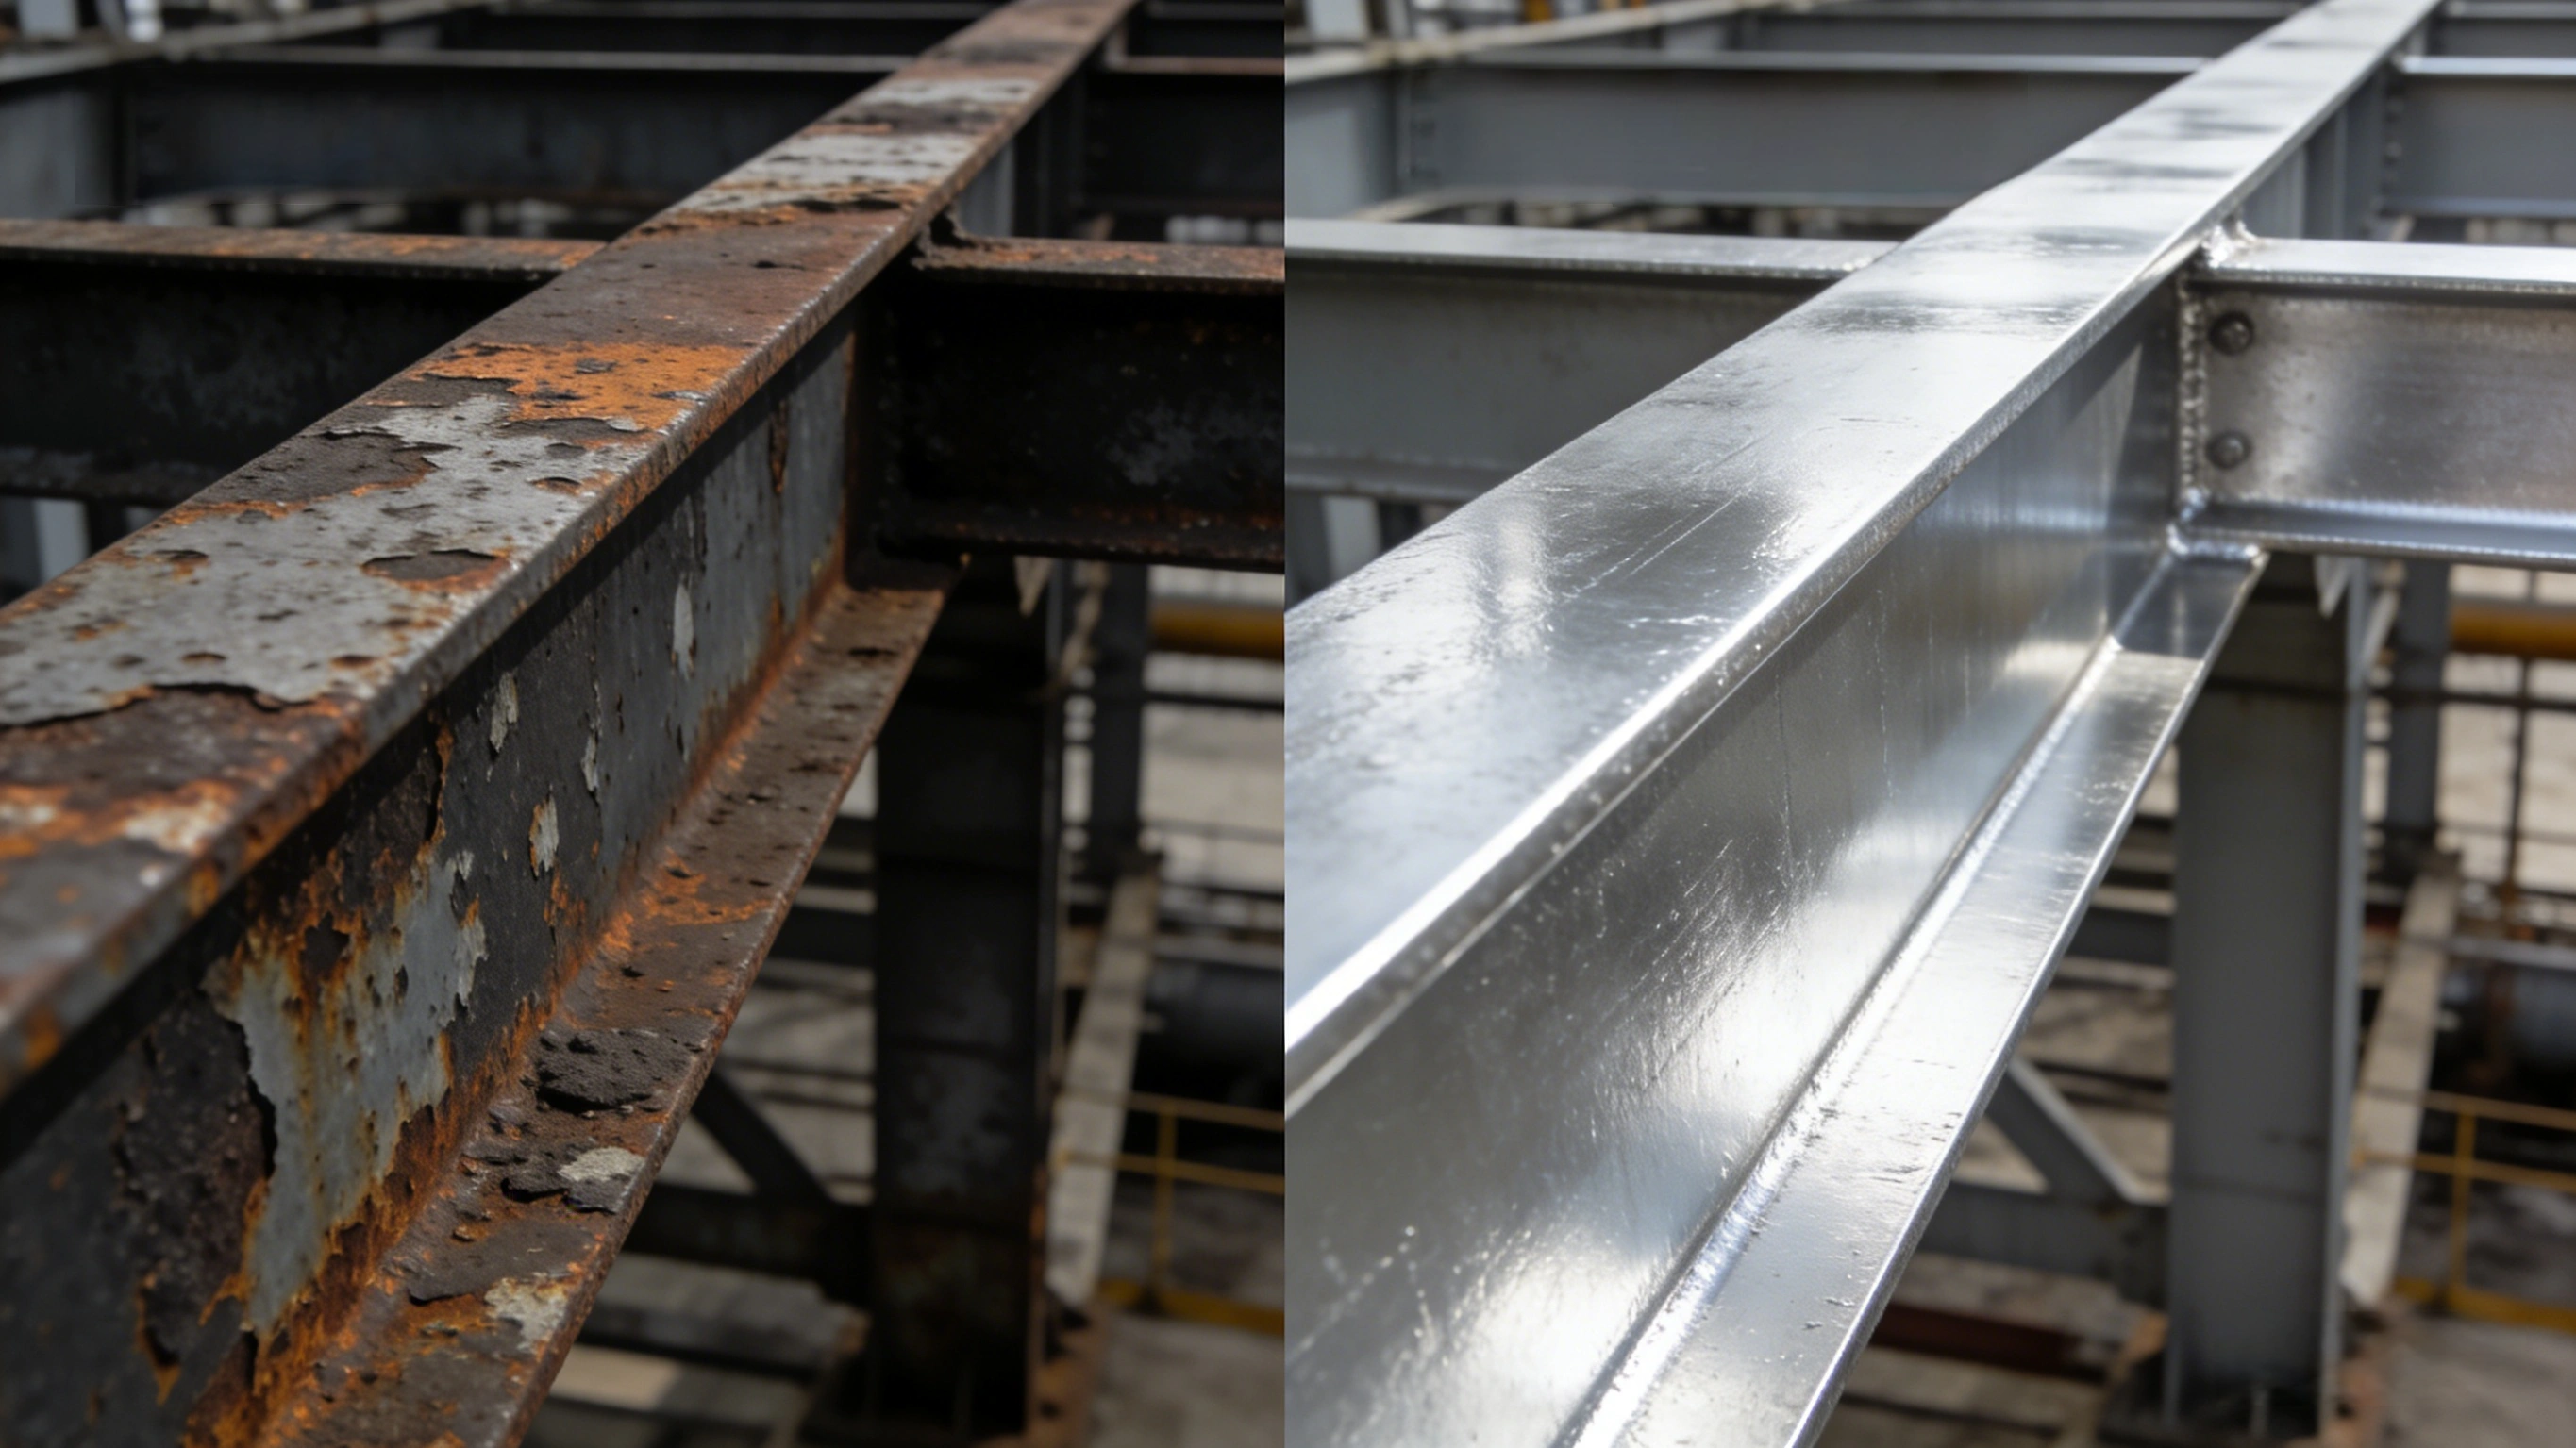
Коррозия угловых сварных швов и кромок резервуара — это локальная коррозия и разрушение покрытия, которые начинаются раньше, чем на плоских участках стенки: в угловых швах и у края шва, на кольцевом угловом шве окраинной плиты днища, в корневых зонах штуцеров и усиливающих накладок, на ножевых и термоотрезных кромках стального листа — везде, где есть резкий геометрический перепад. Причины складываются из четырёх факторов: недостаточная толщина сухого покрытия (ТСП), разрыв профиля поверхности, незаглаженные сварочные дефекты и «слепые зоны» контроля сплошности. Это не название механизма коррозии, а совокупность измеримых объектов: уровень подготовки оценивают по ISO 8501-3, геометрию шва — по ISO 5817, толщину — по ISO 19840 или SSPC-PA 2, сплошность покрытия — электроискровым методом типа ASTM D5162, а коррозионную категорию среды — по ISO 12944-2.
В прибрежном резервуарном парке картина обычно одна и та же: на 3 - 5 год эксплуатации плёнка на большом листе стенки ещё цела, блеск снижен незначительно, но под угловым швом появились потёки ржавчины шириной от 1 мм до 3 мм, на окраинной плите днища и кольцевом угловом шве покрытие вздулось и отслоилось, а по всему периметру лаза и корней штуцеров выступает рыжина. Когда разбирают изоляцию, под кольцевым швом на стенке уже видно местное утонение металла. Вопрос заказчика обычно формулируется одной фразой: ведомости по толщине приняты, почему же разрушение началось именно здесь. Ответ — в расстановке точек и в критериях: обычная сетка ложится на плоские участки, угловые швы и кромки ни равным числом точек не охвачены, ни равным вниманием не оценены.
TL;DR: сначала выводы
- Шов и кромка — самостоятельный объект: ISO 8501-3:2025 выделяет уровни подготовки P1, P2, P3 с отдельными требованиями; в тяжёлых антикоррозионных системах отсчёт обычно ведут от P2, а при C4 и выше либо высокой долговечности применяют P3.
- Радиус скругления кромки измерим: P3 требует радиус не менее 2 мм на механически отрезанной кромке, термоотрезную обычно обрабатывают в 3 прохода на фаску или в 3 прохода шлифовки; при толщине листа менее 3 мм P3 часто недостижим, и приходится выбирать между проектом и технологией.
- Подрез нормируют по доле толщины: ISO 5817:2023 для сплошного подреза — уровень B 0.05t и не более 0.5 мм, C — 0.1t, D — 0.2t; в GB 50205-2020 для шва второго сорта не более 0.05t и не более 0.5 мм при непрерывной длине не более 100 мм.
- Толщина принята — ещё не значит, что угловой шов принят: ISO 19840 требует среднего не ниже номинала, единичного показания не ниже 80 % номинала и доли показаний ниже номинала не более 20 %; IMO PSPC работает по правилу 90/10, и китайская практика приёмки так же оценивает по 90/10 истончение на швах и узлах.
- Напряжение контроля считают от толщины: ASTM D5162 разделяет низковольтную «мокрую губку» и искровой контроль примерно по 0.5 мм (20 mil); высокое напряжение по формуле V = M × √T, где M = 3294 или 7843, 1.5 мм примерно соответствует 9.6 кВ, низкое — обычно от 5 В до 90 В.
- Профиль и соли — скрытая ловушка в зоне шва: оценивают Rz, а не Ra; на одной поверхности Rz примерно в 4 - 6 раз больше Ra; большинство систем требуют Rz 40 мкм - 75 мкм, PSPC — 30 мкм - 75 мкм, термонапыление алюминия — Sa 3 и Rz не менее 75 мкм, растворимые соли — не более 50 мг/м² в пересчёте на NaCl.
- Профилактика кистью возвращает толщину там, где геометрия против: ISO 12944-5 определяет stripe coat как дополнительный слой, нанесённый ради утолщения на кромках, швах и резьбовых деталях, и пункт должен содержать перечень зон, материал, число слоёв и точки измерений.
- Режимы считаются раздельно: внутренняя футеровка находится вне области применения GB/T 30790 и ISO 12944; коррозия под изоляцией по NACE SP0198 — это примерно диапазон температуры металла от -4 °C до 175 °C, а конденсат при остановке выводит риск за границы диапазона.
Почему покрытие резервуара разрушается раньше всего на угловых швах и кромках
Проблема углового шва и кромки — не один фактор, а три процесса, идущие одновременно: неравномерное распределение толщины плёнки на геометрическом перепаде, невозможность довести абразивной обработкой шов и основной металл до одного уровня, и сама геометрия, которая удерживает воду и продукт у корня шва. В узлах пересечения кольцевых и продольных швов получается Т- или К-образное соединение: край шва — это ступенька, а не плавный скос, а вертикальную грань ступеньки невозможно перекрыть со штатного направления: угол струи и видимость ограничены, поэтому реально материала сюда доходит меньше, чем на плоскость. По выбору системы и стойкости к среде для внутренней стенки см. Системы защиты внутренних поверхностей резервуаров и выбор покрытия по среде; здесь разбираются только наружная стенка, окраинная плита и геометрия шва.
Геометрия, толщина плёнки и застой среды действуют одновременно
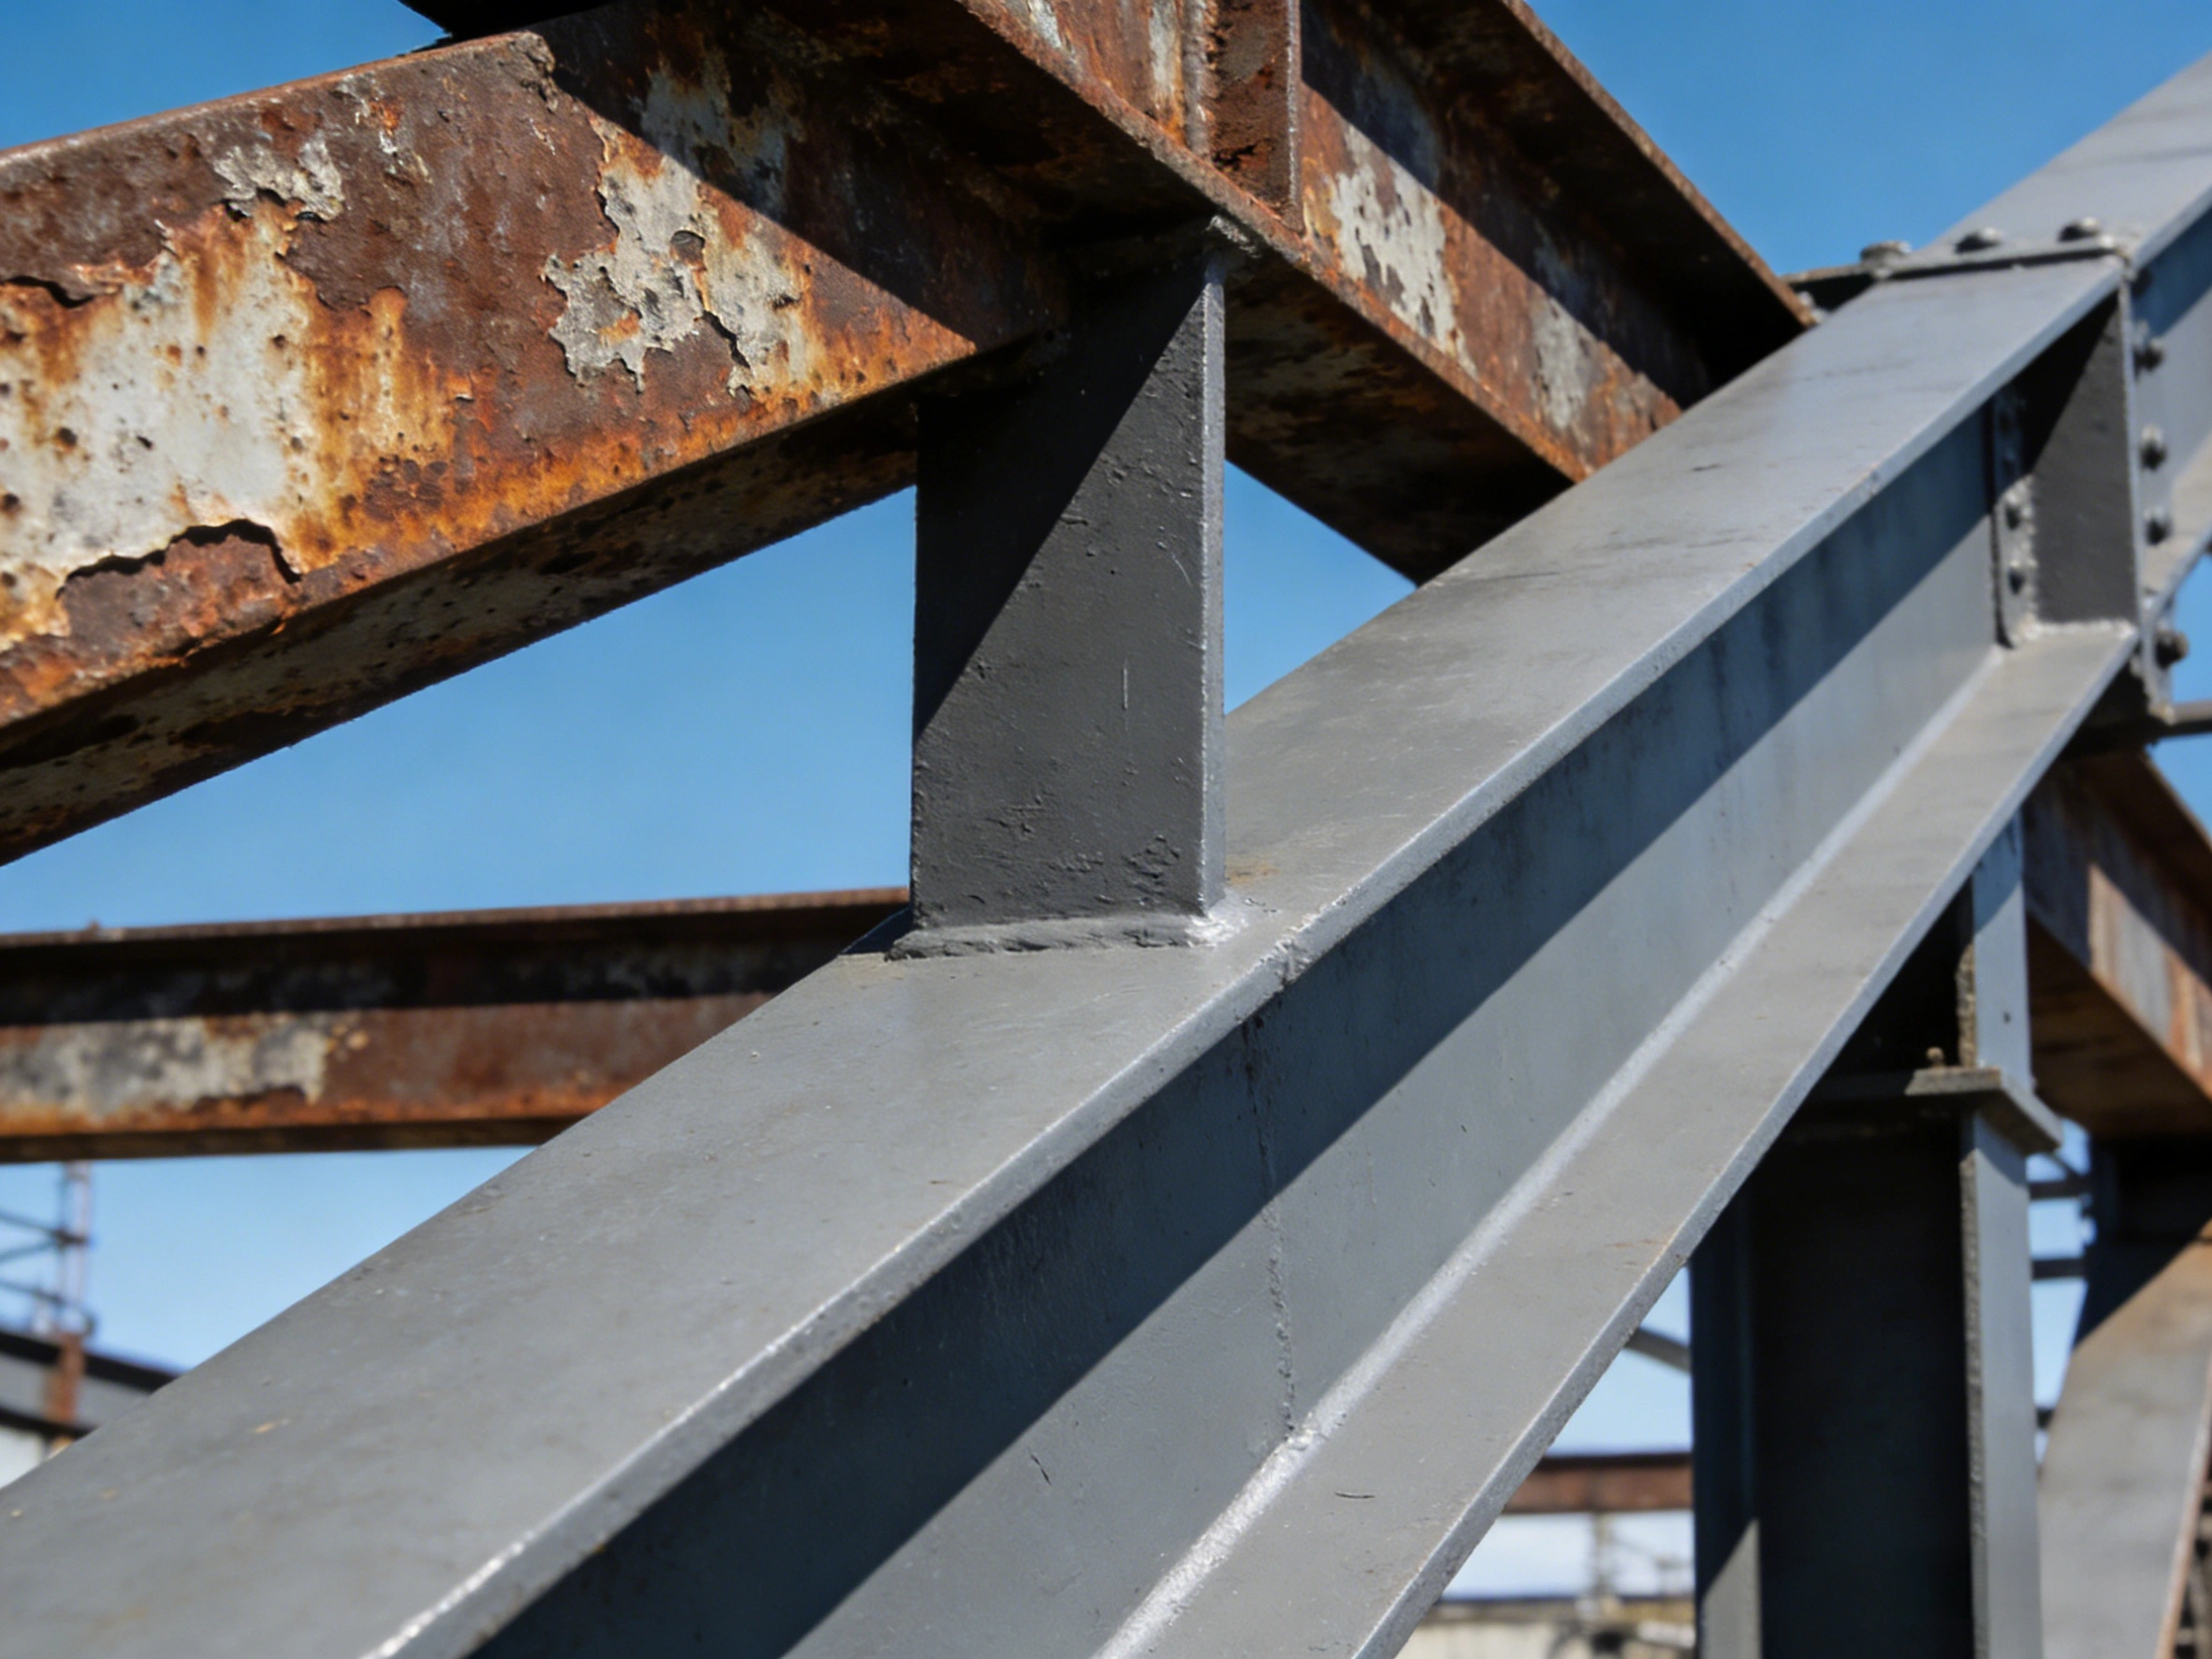
Выпуклые кромки истончаются из-за стекания под действием силы тяжести и усадки при разравнивании: на остром прямом угле сухая плёнка заметно тоньше, чем показания на той же плоскости. В вогнутых углах и у корня края шва наоборот: скопление материала и осевшая пыль дают завышенную толщину, но пористую структуру, напряжения усадки концентрируются, и появляются поры и микротрещины. Ступеньку образуют усиление шва и подрез, и они же разрывают профиль поверхности в зоне шва: абразив отскакивает от закалённой зоны термического влияния и не выбивает рельеф ни в корневой части, ни в канавке подреза, поэтому слабым звеном по адгезии становится именно зона шва, а не большая плоскость.
Три группы зон нельзя сводить в одну таблицу
Как минимум три группы зон на одном резервуаре требуют раздельной оценки: наружная атмосфера (по ISO 12944-2 выбирают систему и межремонтный интервал), внутренняя среда (для футеровок и покрытий действуют другие нормы: область применения GB/T 30790 и серии ISO 12944 прямо не включает футеровку резервуаров), а также зоны под изоляцией и в грунте (где господствуют конденсат и почвенная среда, там применяют стандарты типа NACE SP0198). Если свести их в одну приёмочную ведомость, получится формально строгий, но неисполнимый пункт.
| Зона | Геометрическая особенность | Слабое место покрытия | Предвестник отказа | Первоочередное решение |
|---|---|---|---|---|
| Угловой шов и край шва | Ступенька Т- или К-образного узла, край шва — вертикальная грань | Материал доходит хуже, профиль поверхности разорван | Потёки ржавчины под краем шва шириной от 1 мм до 3 мм | Загладить переход у края шва, заново оценить по P2 или P3, сначала профилактика кистью |
| Кольцевой угловой шов окраинной плиты днища | Граница горизонтали и вертикали, снаружи контакт с грунтом | Застой влаги, покрытие длительно находится во влажном состоянии | Подъём края плиты, подсос воды и рыжие потёки | Переделать отмостку и скос под нахлёст, точки измерений по этой зоне — отдельной строкой |
| Ножевые кромки и углы | Острый прямой угол, заусенцы | Стекание обратно и истончение, ТСП заметно ниже, чем на плоскости | Ржавчина линией по кромке с расползанием в обе стороны | Радиус скругления не менее 2 мм либо обработка в 3 прохода шлифовкой |
| Термоотрезные кромки и разделка под сварку | Окалина и закалённая зона рядом | Мелкий профиль, высокая твёрдость и отскок абразива | Вздутия и местное отслоение на резаной поверхности | Вторичная абразивная обработка или шлифовка резаной поверхности, при необходимости довести механическим инструментом до St 3 |
| Корни штуцеров и усиливающих накладок | Пересечение нескольких швов, узкие зазоры | Трудно удалить остаточный абразив и шлак | Ржавчина кольцом по корню, частые срабатывания искрового контроля | Сначала очистка, затем контроль сплошности; дефекты зачищать с запасом 50 мм, ремонтировать и проверять повторно |
Уровни подготовки и геометрия шва: измеримые критерии от чертежа до приёмки
ISO 8501-3 — стандарт, который выделяет сварные швы и кромки в отдельный класс. Действующая редакция ISO 8501-3:2025 опубликована в августе 2025 г. и заменила версию 2007 г.; в Китае ей соответствует GB/T 8923.3-2009 (идентичный по отношению к ISO 8501-3:2006, то есть с версионным отставанием от редакции 2025 г.). Стандарт задаёт три уровня подготовки — P1, P2, P3 — для швов, кромок и зон других дефектов: P1 требует только удалить непрочные брызги и шлак, допускается прерывистый шов; P2 требует сплошного шва, устранения острых граней и открытых пор, удаления непрочных и слабо держащихся брызг; P3 требует, чтобы дефекты были практически не видны, шов плавно переходил в основной металл, а радиус скругления механически отрезанной кромки был не менее 2 мм. Уровень выбирают обратным ходом — от коррозионной категории по ISO 12944-2 и требуемой долговечности, а не по удобствам подрядчика.
| Уровень подготовки | Требование к шву | Механически отрезанная кромка | Термоотрезная кромка и разделка | Связь с ISO 5817 и типичная область применения |
|---|---|---|---|---|
| P1 — минимальный | Удалить непрочный шлак и брызги, допускается прерывистый шов | Простое удаление заусенцев | Обязательной правки разделки не требуется | Близко к уровню D; слабая коррозионная нагрузка или краткосрочная защита |
| P2 — средний | Сплошной шов, острые грани и открытые поры устранены, слабо держащиеся брызги удалены | Фаска примерно 1 мм с одной стороны | Термически резаные поверхности требуют вторичной очистки | Чаще всего отправная точка от уровня C; основное требование для морской и промышленной среды, PSPC требует именно P2 |
| P3 — повышенный | Дефекты практически не видны, плавный переход шва в основной металл | Радиус скругления не менее 2 мм | Фаска в 3 прохода или равноценная шлифовка; при толщине листа менее 3 мм труднодостижимо | Совместимо с уровнем B; применяют при C4 и выше, при высокой долговечности или в связке с термонапылением |
Подрез, усиление шва и смещение кромок: три параметра, которые съедают толщину
Покрытию важна геометрия шва, потому что все три параметра напрямую «съедают» толщину. Подрез — это канавка глубиной в долю толщины основного металла, и пока она не заполнена материалом, о защите говорить нельзя; слишком большое усиление шва даёт ступеньку, верх которой не прокрашивается; смещение (несовпадение) кромок оставляет щель в нахлёстке. ISO 5817:2023 для сплошного подреза задаёт три уровня: B — не более 0.05t и не более 0.5 мм, C — не более 0.1t, D — не более 0.2t; трещины и непровар не допускаются ни на одном уровне. Китайская система приёмки стальных конструкций (GB 50205-2020, GB 50661-2011) формулирует иначе, по сортам шва: первый сорт — подрез не допускается; второй сорт — не более 0.05t и не более 0.5 мм при непрерывной длине не более 100 мм; третий сорт — не более 0.1t и не более 1.0 мм. Число ремонтов одного и того же участка не следует доводить свыше 2: повторный нагрев закаляет зону термического влияния и ещё сильнее портит профиль поверхности.
- Класс определяют на стадии проектирования: P1/P2/P3 записывают в чертежи и в технологию сварки, а не в устное пожелание перед окраской.
- Контрольная точка — до согласования сварки: дефекты видны и в собранном состоянии, и после очистки, а после абразивной обработки обязателен повторный осмотр.
- Зачистка не должна ухудшать шов: после шлифовки форма и допуски шва не должны нарушать требования, заданные руководителем по качеству сварки или проектом.
- Не более 2 ремонтов на одном участке: свыше этого нужно специальное решение с подтверждением проекта и запись состояния зоны термического влияния.
Толщина покрытия: почему на угловом шве и кромке она систематически ниже
Соответствие толщины на плоском листе ещё не означает соответствия на угловом шве, и причин две. Первая — в самом формовании плёнки: на остром ребре материал стекает обратно и истончается, во вогнутом угле скапливается, но с порами внутри. Вторая — в измерении: шероховатая после абразива поверхность заставляет магнитный толщиномер показывать больше, поэтому спецификация обычно требует вычитать поправку на профиль, а в открытых данных типичный диапазон такой поправки — 10 мкм - 25 мкм; если же точки распределены равномерно только по площади плоских участков, угловые швы и кромки просто не попадают в статистику. Как считать ТСП, теоретический расход и коэффициент потерь — см. Толщина сухого покрытия, теоретический расход и коэффициент потерь; здесь добавляется раздельная расстановка точек по зонам.
Истончение на выпуклых кромках и скопление материала в углах
В спецификации эти две фразы должны быть разделены. Первая: номинальная сухая толщина каждого слоя и суммарная толщина системы. Вторая: отдельное число точек и отдельные критерии оценки для угловых швов, кромок и корневых зон штуцеров. Без второй фразы площадка отчитается красивыми цифрами по плоскому листу.

Чем различаются четыре правила приёмки по толщине
| Правило | Что оценивается | Структура точек | Что это значит для кромок и швов |
|---|---|---|---|
| ISO 19840 | Среднее не ниже номинальной сухой толщины; единичное показание не ниже 80 % номинала; доля показаний между 80 % и 100 % номинала не более 20 %; верхний предел превышать нельзя | Все показания группируются по контрольным участкам | Если единичная точка на углу или кромке ниже 80 %, участок переделывают: красивое среднее её не заменяет |
| SSPC-PA 2 | Послойный подсчёт методом поверхностного щупа; единичная оценка часто в диапазоне 80 % - 120 % от заданного значения | Три показания на одной зоне дают среднее, которое считается одной точкой; несколько точек представляют участок | Правило объясняет, как считать точки, но без перечня зон оно не вскрывает истончение на угловом шве |
| IMO PSPC, правило 90/10 | Не менее 90 % точек — не ниже номинала, остальные — не ниже 90 % номинала | Статистика по всей площади отсека или резервуара | К углам строже: коррозия на кромках и швах должна составлять менее 20 % площади таких зон |
| Китайская практика приёмки | По открытым данным: 90 % точек достигают проектной толщины, оставшиеся 10 % — не ниже 90 % проектной, при этом истончение на швах и недопрокрас узлов считаются несоответствием | Партии контроля формируются по элементам и зонам | Ключ к отказу в приёмке — выделение швов и узлов отдельной строкой, что должно быть записано в спецификации |
Профилактика кистью (stripe coat): технология, выгоды и как записать в спецификацию
ISO 12944-5 даёт имя каждому слою системы: грунт — слой 1, промежуточный слой — любой слой между грунтом и финишным, связующий слой (tie coat) улучшает межслойное сцепление или закрывает пустотелые дефекты, а профилактика кистью (stripe coat) — это дополнительный слой, нанесённый именно ради утолщения на кромках, швах и резьбовых деталях. Смысл stripe coat в том, что только так можно целенаправленно вернуть толщину в геометрически невыгодных зонах: распыление по большой площади решает ту же задачу только ценой подтёков.
- Правильный материал: безрастворные составы или материалы с высоким сухим остатком, предназначенные для нанесения кистью; высоколетучие продукты на толстый слой не годятся — дадут поры.
- Сначала профилактика кистью, потом большая площадь: два прохода вперекрёст, закрывая край шва и кромку, и только затем распыление.
- Фиксация мокрого слоя: гребёнка мокрого покрытия даёт показания сразу и доказывает выполнение надёжнее, чем магнитное измерение позже.
- Задавать пределы: ограничить толщину мокрого слоя одного прохода и суммарную толщину, чтобы не получить подтёки, трещины от экзотермики и потерю межслойной адгезии.
- Включать в перечень зон: пересечения кольцевых и продольных швов, корни штуцеров, окраинную плиту днища, ножевые и термоотрезные кромки — как проверяемые позиции.
Выгоды и риски описываются вместе. Выгода — толщина, которую можно принять по документу, и меньше переделок в зоне шва. Риски — подтёки, экзотермический разогрев при наборе толщины, запирание растворителя, снижение межслойной адгезии, особенно на безрастворных материалах высокого набора. Поэтому в пункте сразу задают верхние границы: максимальная толщина мокрого покрытия одного профилактического прохода, допустимое число проходов, жёсткий предел суммарной толщины — не более номинала системы плюс 60 мкм, и обязательную фиксацию мест, где толщина превышена. Stripe coat становится приёмочной позицией только тогда, когда перечислены зоны, материал, число слоёв и точки измерений; одна фраза «усилить углы и кромки» на площадке превращается в работу по желанию.
Профиль поверхности и растворимые соли: две скрытые ловушки у шва и в зоне термического влияния
Профиль поверхности и соли — две невидимые причины потери качества в зоне шва, и размерность параметров надо согласовать заранее: в окраске применяют Rz (высоту неровностей по десяти точкам, «пик-долина»), а привычное в механике Ra его не заменяет: на одной и той же пескоструйной поверхности Rz примерно в 4 - 6 раз больше Ra. Часто цитируемые пороги: большинство систем требуют Rz 40 мкм - 75 мкм; IMO PSPC после абразивоструйной обработки задаёт 30 мкм - 75 мкм; для термонапылённого алюминия (TSA) нужны Sa 3 и Rz не менее 75 мкм; эталонные образцы по ISO 8503-1 имеют номинальные значения для угловатой дроби G 25 мкм, 60 мкм, 100 мкм, 150 мкм и для округлой дроби S 25 мкм, 40 мкм, 70 мкм, 100 мкм, а китайский GB/T 13288 делит профиль на тонкий, средний и грубый. Растворимые соли по ISO 8502-9 пересчитывают в эквивалент NaCl, предел PSPC — 50 мг/м².
- Оценка по Rz, а не Ra: Rz — средний перепад «пик-долина», он напрямую связан с адгезией; Rz примерно в 4 - 6 раз больше Ra, и эти параметры нельзя переводить друг в друга при приёмке.
- Эталоны не взаимозаменяемы: угловатая дробь G и округлая S имеют разную форму; номинальные значения ISO 8503-1 — 25 мкм, 60 мкм, 100 мкм, 150 мкм и 25 мкм, 40 мкм, 70 мкм, 100 мкм.
- Метод слепка с доказательством: слепочная лента (ISO 8503-5, метод C ASTM D4417) требует вычесть 50 мкм подложки, на участке измеряют 2 - 3 точки и берут среднее, остаётся бумажный след.
- Отдельные точки на углах: на кромках и у швов абразив выбивает более мелкий профиль, поэтому их статистически отделяют от плоскости.
Почему зону шва трудно обработать абразивом
Зону шва плохо обрабатывают по четырём физическим причинам: эффективный рельеф получается только при угле атаки абразива примерно от 45° до 90°, а грань канавки у края шва и корень ориентированы от сопла прочь; шов и зона термического влияния твёрже основного металла, отскакивающие зёрна оставляют мелкие риски; в канавке подреза и в порах сидит шлак, и без предварительной зачистки струя его не уберёт; повторные повреждения (зажим при сварке, правка нагревом) обычно приходятся уже на подготовленный участок. Отсюда вывод: уровень подготовки фиксируют контрольной точкой ещё до согласования сварки, а после абразивной обработки проверяют повторно, при необходимости доводя локально шлифовкой или механическим инструментом до St 3. Запылённость по ISO 8502-3 также оценивают до класса 1 — логика та же: остаточный абразив и пыль вокруг шва удаляются труднее, чем с плоскости.
Контроль сплошности: выбор напряжения, границы методов и пропуски в зоне шва
Границы методов определяет толщина. ASTM D5162: низковольтный метод «мокрой губки» обычно применяют при суммарной толщине не более 0.5 мм (20 mil), высоковольтный искровой — при толщине более 0.5 мм; в интервале 0.25 мм - 0.5 мм высоковольтный тоже допустим, но напряжение должно быть корректно рассчитано, установлено и согласовано с изготовителем покрытия. Рабочая формула для высокого напряжения V = M × √T (T — сухая толщина в мм), по приложению M = 3294 при T не более 1 мм и M = 7843 при T более 1 мм; например 1.5 мм примерно соответствует 9.6 кВ. Низковольтная «мокрая губка» — обычно от 5 В до 90 В. Допустимое число дефектов согласуют до начала испытаний, потому что критерий зависит от толщины, конструкции и условий эксплуатации. Как совместно принимать толщину и сплошность при приёмке резервуаров — см. Приёмка окрасочных работ: контроль толщины и сплошности по ISO 12944 и SSPC-PA 2.
| Метод | Применим при суммарной толщине | Напряжение или щуп | Особенности для зоны шва и ремонтных стыков | Критерий оценки |
|---|---|---|---|---|
| Низковольтная «мокрая губка» (метод A ASTM D5162) | Обычно не более 0.5 мм | Обычно от 5 В до 90 В | Безопасно для покрытий в эксплуатации и насыщенных влагой, подходит для тонких плёнок и работающих резервуаров | Срабатывание — это дефект; верхний предел их числа согласуют заранее |
| Высоковольтный искровой (метод B) | Преимущественно более 0.5 мм | Приборы примерно от 2.3 кВ до 30 кВ; V = M × √T, где M = 3294 или 7843 | Для интервала 0.25 мм - 0.5 мм нужен расчёт и согласие изготовителя; старое покрытие способно быть пробитым там, где оно было целым | Дефект локаливают, размечают, ремонтируют и проверяют повторно |
| Ремонтные стыки на площадке и вакуумный метод | Толстые футеровки или зоны с ограниченным доступом | Медная или угольная щётка, вакуумная камера | Скорость перемещения щупа — примерно не более 0.3 м/с, цепь заземления должна быть надёжной | 100 % контроль ремонтных стыков, закрытый журнал дефектов |
Четыре причины повышенного процента пропусков в зоне шва
Высокий процент пропусков в зоне шва — не проблема прибора, а проблема геометрии и электрической цепи: зазор между щупом и сталью над краем шва меняется, поэтому пробивное напряжение на выступе как бы «поднимается», а во впадине дефект просто не достигается; при плохой цепи заземления чувствительность падает, и точку подключения к контуру заземления резервуара надо проверять специально; пористая поверхность шва и остаточный шлак дают непрерывные ложные срабатывания; высокое напряжение на покрытии, которое уже эксплуатировалось, способно пробить участки, оставшиеся целыми, и D5162 прямо об этом предупреждает, особенно осторожно надо быть с футеровкой после погружения или насыщения влагой. Площадочные требования дополнительно включают: скорость перемещения щупа примерно не более 0.3 м/с, 100 % контроль ремонтных стыков, а для резервуаров в эксплуатации приоритет — низковольтная «мокрая губка» или вакуумная камера.

Замкнутый цикл: ремонт дефектов и повторный контроль
Повторный контроль должен быть замкнутым: дефект размечают с запасом не менее 50 мм за его границу, зачистку доводят до целой зоны, формируя скос под нахлёст, перекрашивают по системе до исходной проектной толщины и проверяют тем же напряжением; в открытых источниках встречается и дополнительное требование — в ремонте довести толщину до 120 % от исходной и только затем повторять контроль. Затронута ли адгезия, проверяют методом отрыва: по одной серии точек на ремонте и на основном покрытии; критерии и типы разрушения см. Приёмка по адгезии: числа и типы разрушения при испытании методом отрыва. В журнале дефектов должны быть зона, дата, напряжение, количество и исполнитель — только так при втором капитальном ремонте можно отличить производственный дефект от эксплуатационного старения.
Среда внутри, атмосфера снаружи, коррозия под изоляцией: три режима считаются раздельно
Три режима имеют разные движущие факторы, и переносить критерии с одного на другой нельзя. Внутри резервуара важны погружение, температурные циклы и попеременное смачивание на границе раздела газ/жидкость; вздутия и набухания чаще всего появляются там, где стоит вода у нижнего пояса, и у корней штуцеров; эта сторона идёт по отдельным нормам футеровки и контакта с пищей, с требованиями по миграции и чистоте — см. Внутренние покрытия пищевых резервуаров: соответствие по миграции. Снаружи систему выбирают по коррозионной категории ISO 12944-2: открытые значения потери толщины низкоуглеродистой стали за первый год — C3 примерно 25 мкм - 50 мкм, C4 примерно 50 мкм - 80 мкм, C5 примерно 80 мкм - 200 мкм; в примерах GB/T 30790.5 суммарная номинальная сухая толщина системы для C4 с высокой долговечностью — около 280 мкм, с цинк-наполненным грунтом — около 240 мкм, для C5 со сроком более 15 лет — около 320 мкм, а массовая доля цинка в нелетучей части цинк-наполненного грунта — не менее 80 %. Наружная сторона днища и заглублённые участки часто работают совместно с катодной защитой, поэтому покрытие подбирают по стойкости к катодному отслоению — см. Катодное отслоение покрытия: механизм, стандарты испытаний и совместимость с катодной защитой.
| Режим | Основное основание | Механизм отказа | Ключевые требования к покрытию |
|---|---|---|---|
| Внутри резервуара (среда) | Отдельные нормы футеровок и контакта с пищей (GB/T 30790 и ISO 12944 футеровку резервуаров не покрывают) | Погружение, набухание, попеременное смачивание на границе раздела газ/жидкость | Систему подбирают по среде; вздутия и набухания оценивают отдельно |
| Наружная атмосфера | Классификация ISO 12944-2 и примеры систем GB/T 30790.5 | Отложения солей, конденсат и меление под ультрафиолетом | Для C4 около 280 мкм суммарно, цинк-наполненный грунт около 240 мкм, для C5 — около 320 мкм; на углах толщину возвращает профилактика кистью |
| Под изоляцией и в грунте | NACE SP0198, ISO 19277, HG/T 5178-2017 | Попадание воды и конденсатные циклы примерно в диапазоне -4 °C - 175 °C | Разрывы оболочки и места прохождений труб сначала проходят профилактикой кистью или термонапылением металла; теплоизоляция не заменяет антикоррозионное покрытие |
Коррозия под изоляцией (КПИ, CUI) — самая незаметная позиция в списке причин отказа кромок резервуаров и трубных эстакад. Открытая трактовка NACE SP0198: для углеродистой стали при температуре поверхности металла примерно от -4 °C до 175 °C, если под изоляцию попадает вода и начинается циклическое смачивание и высыхание, скорость коррозии заметно выше, чем в сухом состоянии; ниже этого диапазона вода замерзает, выше — поверхность подсыхает, риск падает, но при остановке и остывании конденсат переносит реальный риск за границы диапазона. Китайский HG/T 5178-2017 задаёт направления выбора системы по температурным зонам, а рамка испытаний и оценки — ISO 19277:2018. Для самой системы практических вывода два: кромки в местах разрыва оболочки, нахлёстов и прохождений труб сначала проходят профилактикой кистью или термонапылением металла, а теплоизоляционное покрытие не заменяет антикоррозионное. Про термонапыление цинка и алюминия с финишным слоем — см. Технология и системы термонапылённых цинк-алюминиевых покрытий; про количественную запись срока службы и межремонтного интервала в морской среде с высокой солёностью — см. Расчётный срок службы и межремонтные интервалы стальных конструкций в морской CX-среде.
Ключевые числа для справки (с единицами)
- Радиус скругления механически отрезанной кромки: не менее 2 мм (требование P3 по ISO 8501-3:2025).
- Предел глубины сплошного подреза: 0.05t и не более 0.5 мм (уровень B по ISO 5817:2023).
- Нижняя граница единичного показания: не менее 80 % номинальной сухой толщины (ISO 19840); 90 % точек достигают номинала, остальные — не ниже 90 % номинала (правило 90/10 PSPC).
- Граница методов контроля сплошности: 0.5 мм, то есть 20 mil (ASTM D5162).
- Формула высокого напряжения: V = M × √T, где M = 3294 (T не более 1 мм) или 7843 (T более 1 мм), T в мм; 1.5 мм примерно соответствует 9.6 кВ.
- Типичный диапазон профиля поверхности: Rz 40 мкм - 75 мкм; PSPC — 30 мкм - 75 мкм; термонапыление алюминия — Sa 3 и Rz не менее 75 мкм.
- Предел по растворимым солям: не более 50 мг/м² в пересчёте на эквивалент NaCl (методика ISO 8502-9).
- Окно после очистки: по открытым данным грунт наносят в течение 4 ч - 6 ч, иначе появившаяся коррозия требует повторной обработки.
- Пример системы для C4: суммарная номинальная сухая толщина около 280 мкм, с цинк-наполненным грунтом около 240 мкм; для C5 со сроком более 15 лет — около 320 мкм (пример GB/T 30790.5).
- Среди критериев «покрытие в хорошем состоянии» есть прямо связанный с кромками: IMO PSPC допускает площадь точечной коррозии менее 3 %, но коррозия на кромках и швах должна быть менее 20 % площади таких зон.
Приёмочная документация и требования прослеживаемости
От того, насколько приёмочные документы прослеживаемы, зависит, кто через 3 года платит за переделку. Рабочий набор записей включает перечисленное ниже, и в каждом пункте должно стоять число, а не слово «выполнено».
- Фактические уровни подготовки швов и кромок: номер зоны, способ зачистки, достигнутый уровень P и фамилия инспектора.
- Запись профилактики кистью: наименование и партия материала, число проходов, показания гребёнки мокрого слоя, время работ, температура и влажность, разница с точкой росы.
- Фактические профиль и соли: метод (эталон, слепочная лента или профилограф), диапазон значений Rz, содержание солей в мг/м² и площадь отбора пробы.
- Статистика толщины по зонам: отдельно плоскость, угловые швы, кромки, корни штуцеров — среднее, нижняя граница единичного показания и доля соответствия.
- Журнал контроля сплошности: напряжение, тип щупа, скорость перемещения, количество и расположение дефектов, ремонт и результаты повторного контроля.
- Повторная проверка адгезии и внешнего вида: числа метода отрыва и тип разрушения, классы деградации по серии ISO 4628.
Перечень зон повышенного риска
- Окраинная плита днища и кольцевой угловой шов: капиллярный подъём влаги снаружи и вода у отмостки — зона концентрации коррозии.
- Нижняя часть первого пояса примерно на 500 мм и кольцевая обвязка фундамента: попеременное смачивание в сочетании с механическими ударами.
- Корни штуцеров, усиливающих накладок и лаза: невыгодная геометрия шва и частые повторные термические повреждения, тонкий слой и много остаточного абразива.
- Ветровой пояс крыши, ограждения и точки сварки перил: работы на высоте, приминание ногами и скопление воды.
- Разрывы оболочки, нахлёсты и места прохождений труб: основные каналы воды и конденсата, где КПИ возникает чаще всего.
- Пересечения кольцевых и продольных швов: Т- или К-образная геометрия мешает и соплу, и щупу, поэтому пропуски при контроле сплошности выше.
- Район винтовой лестницы плавающей крыши, направляющих колонн и нагревающего змеевика: истирание вместе с застоем среды, локальное утонение надо проверять толщинометром.
Частые вопросы
Угловой шов обязательно зашлифовывать заподлицо с основным металлом?
Не обязательно — зависит от выбранного уровня подготовки и коррозионной категории среды. P2 требует лишь сплошного шва, устранения острых граней и открытых пор и не предписывает полностью срезать усиление шва; плавный переход и практически невидимые дефекты — это уже P3. Критерий не в том, чтобы шов выглядел заподлицо, а в том, способно ли покрытие создать на крае шва сплошную плёнку проектной толщины. Практика такая: контрольная зачистка после приёмки сварки и до абразивной обработки, повторная проверка после струйной очистки, а шов, край шва и окружающие 50 мм оформляются как одна приёмочная единица.
Почему одна и та же серия точек проходит по SSPC-PA 2 и не проходит по ISO 19840?
Потому что статистические структуры разные. ISO 19840 одновременно ограничивает среднее, нижнюю границу единичного показания и долю показаний ниже номинала, и любое значение ниже 80 % от номинала запускает локальную переделку; SSPC-PA 2 считает слои поверхностным щупом, а оценка опирается на связь «точка — участок» и часто берёт диапазон 80 % - 120 %. Если в контракте указана только одна из них или обе перемешаны, подрядчик и заказчик получают по «своему» заключению. Правильно: в технической спецификации выбрать 1 набор правил и явно задать число точек для каждой категории зон.
Чем выше напряжение контроля сплошности, тем надёжнее результат?
Нет. Напряжение ниже порога пробоя не выявит поры, а завышенное пробьёт целое покрытие и как раз на швах и кромках, где толщина и так меньше, создаст новые дефекты. ASTM D5162 требует сначала определять напряжение по суммарной толщине и электрической стойкости среды: по формуле приложения V = M × √T, где M = 3294 при T не более 1 мм и 7843 при T более 1 мм, а использование высокого напряжения в интервале 0.25 мм - 0.5 мм требует согласия изготовителя покрытия. Допустимое число дефектов тоже согласуют до испытаний, иначе результат нечем оценивать.
Можно ли на резервуаре в эксплуатации сразу делать повторный высоковольтный искровой контроль?
С осторожностью. D5162 прямо предупреждает: высокое напряжение на покрытии, которое когда-либо было погружено или длительно насыщалось влагой, часто даёт ложные результаты из-за токопроводящей влаги и загрязнения поверхности и способно пробить участки, оставшиеся целыми. Для работающих резервуаров стандартная практика — сначала низковольтная «мокрая губка» или вакуумная камера вместе с ультразвуковым измерением толщины металла, чтобы оценить утонение. Если высокое напряжение всё же нужно, ограничивают зону, снижают напряжение и записывают каждый проход, чтобы не превратить целую зону в новый дефект.
Нужен ли связующий слой поверх цинк-наполненного грунта в зоне углового шва?
Зависит от системы и последующих слоёв. На поверхности эпоксидного цинк-наполненного грунта при длительном воздействии воздуха после абразивной обработки образуются соли цинка, а сегрегация цинка на рельефной поверхности делает токопроводящие пути в зоне шва неравномерными, поэтому многие системы предусматривают после грунта эпоксидный запечатывающий или связующий слой, а затем промежуточный. По логике GB/T 30790.5 и ISO 12944-5 массовая доля цинка в нелетучей части цинк-наполненного грунта — не менее 80 %, а толщины и состав системы задаются коррозионной категорией и требуемой долговечностью совместно; толщину на угловых швах и кромках по-прежнему возвращает профилактика кистью, и связующий слой её не заменяет.
Чем отличается обработка термоотрезной кромки от ножевой?
На ножевой (механически отрезанной) кромке главные проблемы — заусенец и острый прямой угол, поэтому её скругляют или выводят фаску, а уровень P3 требует радиус не менее 2 мм. Термоотрезная кромка одновременно несёт окалинину, закалённый слой и пристывший шлак: абразив отскакивает от твёрдой поверхности, риски выходят мелкими, поэтому нужна вторичная очистка или шлифовка с последующей проверкой профиля. И параметры оценки разные: в первом случае — геометрический радиус, во втором — глубина профиля Rz и уровень очистки одновременно; сводить это к одной фразе «кромка подготовлена» значит замаскировать разницу.
Можно ли решить проблему коррозии под изоляцией увеличением толщины покрытия?
Нельзя. Движущие факторы КПИ — попадание воды под изоляцию, циклы смачивания и высыхания и конденсат при остановке: толщина лишь замедляет процесс, но не перекрывает путь воде и хлорид-ионам. Правильная последовательность такая: сначала герметизация разрывов оболочки, нахлёстов и мест прохождений труб, затем выбор системы — по температурной зоне это эпоксидно-фенольная, модифицированная силиконовая или термонапылённый алюминий, причём для термонапыления нужны Sa 3 и Rz не менее 75 мкм при подготовке. Теплоизоляционные и антикоррозионные покрытия — две разные задачи, их совмещение «одним слоем» портит обе.
Можно ли принимать футеровку внутренней стенки по ISO 12944 или GB/T 30790?
Напрямую нельзя. GB/T 30790 и серия ISO 12944 относятся к защитным системам покрытий на стальных поверхностях в атмосферных условиях, а их область применения не включает толстослойные материалы с сухой толщиной более 2 мм и футеровку резервуаров. Для внутренней стенки работают нормы погружения и совместимости со средой: испытания на стойкость к жидкостям и диффузию по конкретной среде, при необходимости — оценка миграции для контакта с пищей, а контроль сплошности и толщины ведут по стандартам футеровочных работ, например GB 50393 и связанным с ним правилам приёмки.
Источники и уточнения по трактовкам
Ниже перечислены стандарты и документы, на которые текст прямо ссылается или из которых взяты трактовки; редакции указаны так, как в основном тексте. Значения, помеченные как данные из открытых источников (сводки испытательных лабораторий, отраслевые обзоры, типовые формы производства работ), процитированы не по официальным пунктам стандарта, поэтому перед применением их надо сверить с действующей редакцией построчно.
- ISO 8501-3:2025 «Подготовка стального основания — уровни подготовки сварных швов, кромок и зон других дефектов поверхности» (издан в 2025 г., заменил версию 2007 г.); китайский аналог GB/T 8923.3-2009 (соответствует ISO 8501-3:2006).
- ISO 5817:2023 «Сварка плавлением. Уровни качества по отклонениям формы и дефектам для стали, никеля, титана и их сплавов» (уровни B, C, D).
- Серия ISO 12944 (редакции 2017 - 2018 гг.): часть 2 — классификация сред, часть 3 — проектные соображения, часть 4 — типы поверхностей и их подготовка, часть 5 — защитные системы покрытий, часть 6 — лабораторные испытания, часть 9 — офшорные и подобные конструкции; китайский аналог — серия GB/T 30790.
- ISO 19840 — критерии приёмки сухой толщины покрытия; SSPC-PA 2 — методы измерения толщины покрытия щупом с учётом профиля поверхности и правила оценки.
- ASTM D5162 — методика контроля сплошности (пор) непроводящих покрытий на металлическом основании; ASTM D7854 — низковольтный метод «мокрой губки»; NACE/AMPP SP0188 — практика электроискрового контроля.
- ISO 8503-1, -2, -5 — эталонные образцы и методы оценки профиля поверхности стали после абразивоструйной очистки; GB/T 13288 — оценка профильности стальной поверхности перед окраской; ASTM D4417 — метод слепочной ленты.
- ISO 8502-3 — оценка запылённости; ISO 8502-9 — определение растворимых солей методом Bresle.
- IMO PSPC — стандарт эксплуатационных характеристик защитных покрытий (обязателен по SOLAS): радиус кромки 2 мм или 3 прохода шлифовки, Sa 2.5 с профилем 30 мкм - 75 мкм, соли 50 мг/м², правило 90/10.
- NACE SP0198-2017 — контроль коррозии под изоляцией; ISO 19277:2018 — оценка покрытий для условий КПИ; HG/T 5178-2017 — антикоррозионные покрытия для металлических поверхностей под теплоизоляцией.
- GB 50205-2020 — стандарт приёмки качества монтажа стальных конструкций; GB 50661-2011 — нормы сварки стальных конструкций; GB 50128-2014 — нормы монтажа вертикальных цилиндрических стальных сварных резервуаров; GB 50393 — технический стандарт антикоррозионной защиты стальных нефтяных резервуаров; SY/T 0063-2020 — методы контроля сплошности трубных антикоррозионных покрытий.
Last updated: 2026-11-09. Материал подготовлен технической командой Kexin New Materials (Guangdong) Co., Ltd. для технической коммуникации в B2B; условия поставки рассматриваются только в базисах EXW и FOB. Приведённые критерии поясняют рамку стандартов и логику количественной оценки; в конкретном проекте руководствуются проектной документацией, техническими листами изготовителя покрытия и действующими редакциями стандартов.