«Водное промышленное покрытие» — это не один продукт, а целое семейство продуктов. При одинаковом водном составе требования к применению на коробчатых балках внешкольных мостов и на метизах из пяти видов металлоизделий кардинально различаются: первые должны выдерживать солевой туман 25 лет, вторые требуют низкой стоимости и высокой декоративности; первые делают упор на антикоррозийную систему, вторые — на такт и внешний вид. Если воспринимать водное промышленное покрытие как корзину, куда всё складывается, часто получается результат «везде используется, но нигде не идеально». В этой статье водное промышленное покрытие разбито на шесть крупных прикладных блоков по реальным условиям эксплуатации, с пояснением адаптированных систем и ключевых моментов внедрения.
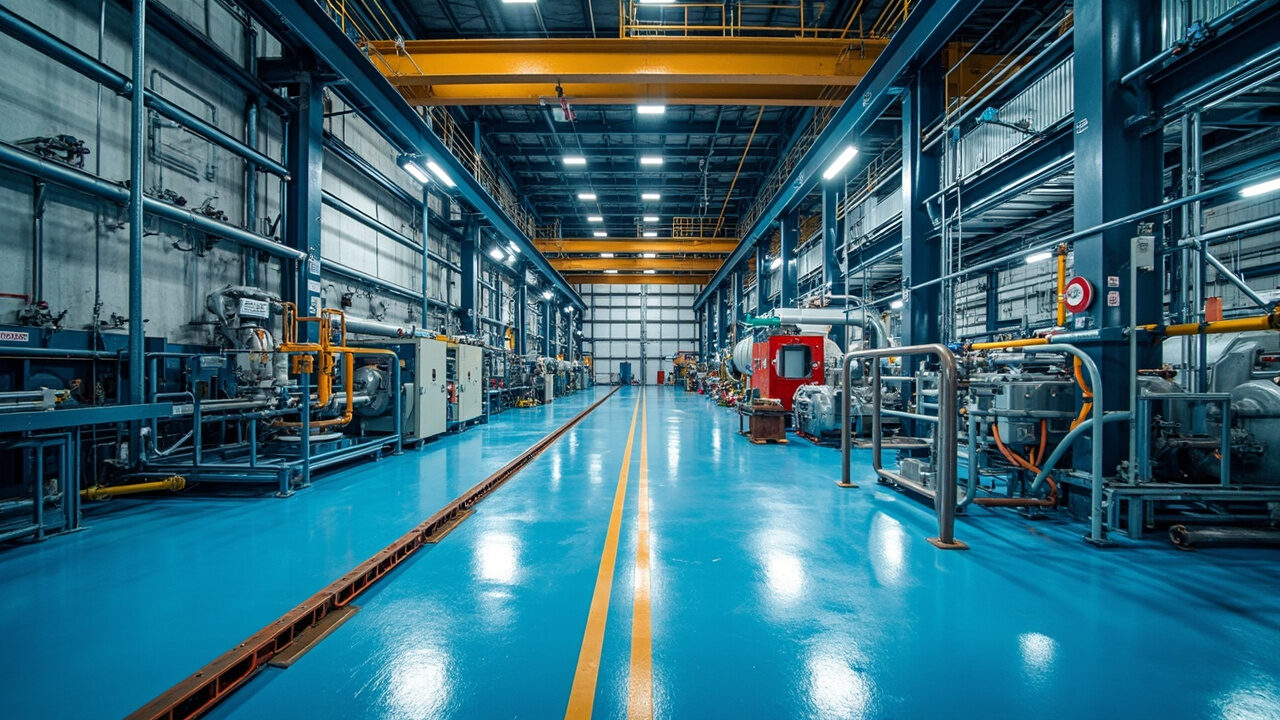
1. Стальные конструкции и мосты: главное поле битвы — тяжёлая антикоррозия
Стальные конструкции — это сцена с наибольшим объёмом использования водного промышленного покрытия и самым высоким техническим порогом. Система из водной эпоксидной цинконаполненной грунтовки, водной эпоксидной промежуточной краски с железной слюдкой и водного акрилового/полиуретанового финишного покрытия уже широко применяется в цеховых стальных конструкциях, опорах оборудования, вспомогательных мостовых конструкциях и других коррозионных средах C3–C4. Ключевые моменты:
- Обработку основания нельзя снижать: водное покрытие более чувствительно к вспышечной коррозии, пескоструйная очистка до Sa 2.5 остаётся надёжной базой, при ручной очистке требуется стабилизирующая водная цеховая грунтовка.
- Межслойная система должна быть замкнутой: окно для перекраски между водным эпоксидом и водным полиуретаном, требования к шлифовке поверхности отличаются от растворимых, выполнять по инструкции к системе.
- Для низких температур и высокой влажности установить красные линии: ниже 5℃, выше 85% относительной влажности наносить не рекомендуется, иначе риски сушки и адгезии резко возрастают.
Более системный метод выбора см. в Как выбирать водное промышленное покрытие в контексте замены масла на воду: системы смол и условия применения.
2. Механическое оборудование и станки: декоративность и атмосферостойкость одинаково важны
Строительная техника, корпуса станков, транспортирующее оборудование требуют от покрытия «и удародержание, и красоту»: стойкость к протиранию маслом, ударопрочность, сохранение цвета и блеска. Водный двухкомпонентный полиуретан имеет явные преимущества в таких сценариях, сочетая гибкость и твёрдость. В нанесении ключевое:
- на внутренних полостях оборудования, сварных швах, рёбрах жёсткости и других местах скопления жидкости контролировать равномерность плёнки, избегать водяных пятен;
- для финишного покрытия рекомендуется водный полиуретан, атмосферостойкость и внешний вид лучше чистого акрила;
- для линий с высоким тактом можно ввести низкотемпературную сушку для сокращения времени занятости.
3. Антикоррозийные полы: самовыравнивающаяся система на водном эпоксиде
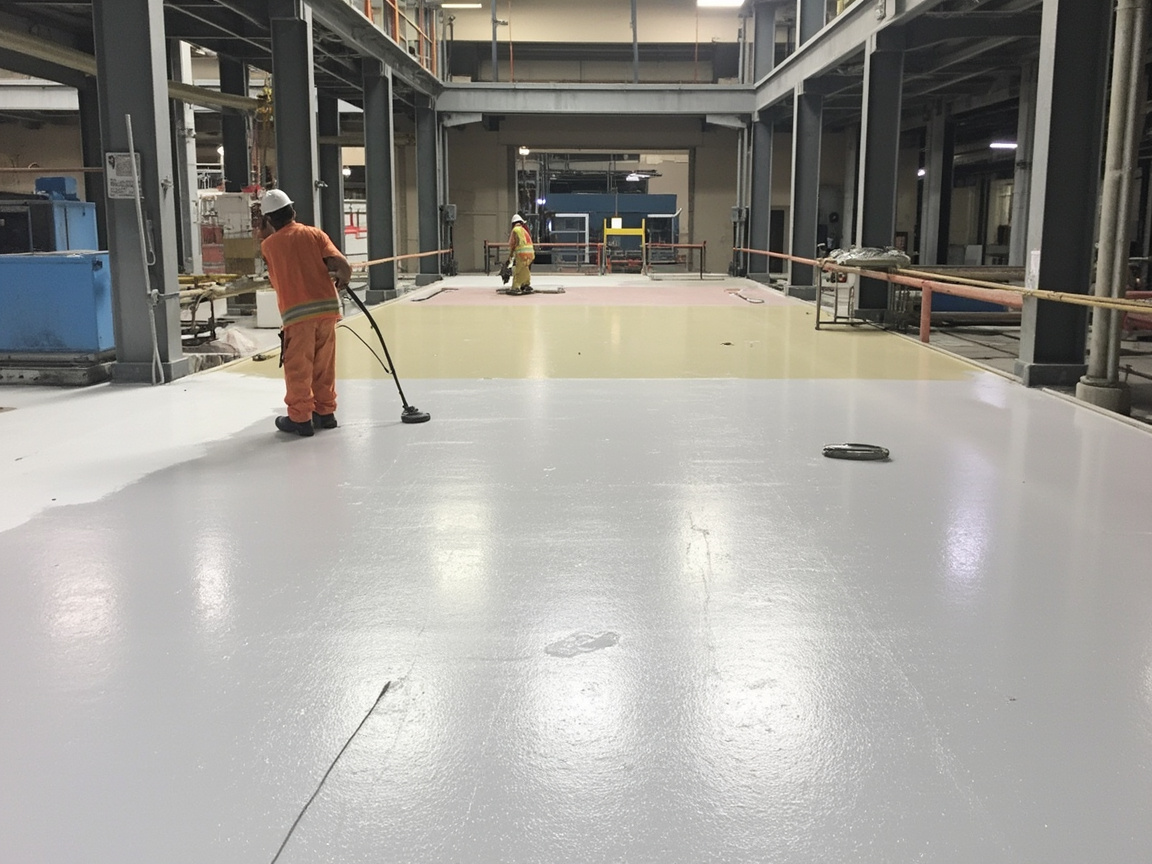
Цеховые полы долго контактируют с маслом, моющими средствами и тяжёлыми нагрузками, водное эпоксидное самовыравнивающееся покрытие занимает важное место в защите полов. По сравнению с растворимым, водное эпоксидное половое покрытие имеет меньше запаха и риска горючести на месте, лучше подходит для поэтапной реконструкции действующих цехов. Ключевые моменты внедрения:
- влажность и прочность основания — залог успеха, на отпотевающем основании сначала сделать влагозащиту;
- толщина сопряжения промежуточного и финишного слоёв определяет стойкость к давлению и химии;
- в период ухода избегать раннего скопления воды и волочения тяжестей.
4. Метизы и фурнитура: высокоглянцевая система на водной аминной краске горячей сушки
Множество метизов (кронштейны, петли, корпуса блоков, металлические детали) подходят для водной аминной краски горячей сушки, при низкотемпературном отверждении 120–160℃ получается декоративно-защитный слой с высоким блеском и твёрдостью, а VOC значительно ниже традиционной краски горячей сушки. Ключ — кривая запекания и равномерность толщины деталей: при разной толщине в одной печи тонкие перепекаются, толстые недоотверждаются. Детали выбора см. в Водная аминная краска горячей сушки: высокоглянцевое решение для долговременной защиты металлических изделий.
5. Резервуары, трубопроводы и цеховые грунтовки: водная модернизация первой линии защиты
Первая антикоррозийная обработка крупных стальных конструкций и оборудования часто начинается с цеховой грунтовки. Водная неорганическая цинконаполненная цеховая грунтовка после предобработки стали быстро даёт свариваемую и режущуюся долговременную временную защиту, это ключевое звено «зелёной предобработки», подробнее в Водная неорганическая цинконаполненная цеховая грунтовка: долговременная антикоррозийная первая линия защиты при предобработке стали. Наружный слой резервуаров, средний и верхний слои надземных труб также можно включить в водную эпоксидно-полиуретановую систему, в комбинации с теплоизоляцией формируя долговременную внешнюю защиту.
6. Дерево решений для узких сценариев
Вышеописанные сцены сводятся в рабочий путь принятия решений:
1. Уровень коррозионной среды: выше C4 или погружение/брызги → приоритет тяжёлой антикоррозийной водной системе (цинковая грунтовка + эпоксидная слюдка + полиуретановая поверхность).
2. Есть ли запекание: есть печь и детали правильной формы → водная аминная краска горячей сушки, внешний вид и эффективность вместе.
3. Контакт с химией/частая мойка: цеховые полы, фармацевтическое и пищевое оборудование → утолщённая водная эпоксидная самовыравнивающаяся система.
4. Вес декора и атмосферостойкости: наружное оборудование, строительная техника → водное двухкомпонентное полиуретановое финишное покрытие.
5. Такт линии: сжатый такт → рассмотреть низкотемпературную сушку или вспомогательное УФ-отверждение водного.
7. Общие проблемы нанесения: вспышечная коррозия, сушка и разбавление
Независимо от блока, у водного промышленного покрытия три неизбежные общие проблемы:
- Вспышечная коррозия: сталь при наличии воды и кислорода легко ржавеет обратно, кроме повышения качества обработки основания, ключевы стабилизирующие антикоррозийные пигменты в грунте и быстрая поверхностная сушка после нанесения.
- Окно сушки: вода сохнет за счёт испарения влаги + сшивки смолы, напрямую зависит от температуры и влажности; рекомендуется принудительная вентиляция или даже зона низкотемпературной сушки.
- Разбавление и очистка: обязательно использовать указанную системой деионизированную воду/спецрастворитель, кальциево-магниевые и хлоридные ионы из водопроводной воды загрязнят плёнку.
8. Раскладка водных продуктов Kexin New Materials
Kexin New Materials (Guangdong) Co., Ltd. вокруг вышеупомянутых шести сцен построила относительно полную матрицу водного промышленного покрытия: водная эпоксидная цинконаполненная/сланцевая система для антикоррозии стальных конструкций и оборудования, водный двухкомпонентный полиуретан для механики и наружного декоративного финиша, водная аминная краска горячей сушки для глянцевых метизов, водное эпоксидное самовыравнивание для полов, водная неорганическая цинконаполненная цеховая грунтовка как первая линия предобработки. Для глобального рынка Kexin под брендом kexinMaterials выдаёт единые технические документы и таблицы выбора по условиям, помогая зарубежным инженерным клиентам быстро фиксировать систему по уровню коррозии.
9. Часто задаваемые вопросы (FAQ)
Может ли водное промышленное покрытие полностью заменить растворимое?
В большинстве сценариев промышленной антикоррозии и декора C3–C4 и ниже — да, но для экстремальных сред (длительное погружение, сильные брызги, сверхвысокая толщина плёнки) требуется проверка конкретной системы. Замена должна основываться на проверке условий, а не быть огульной.
Как распределять водный эпоксид и водный полиуретан?
Водный эпоксид чаще как грунт/средний слой, даёт адгезию и антикоррозию; водный полиуретан чаще как финиш, даёт атмосферостойкость, сохранение блеска и декор. Часто составляют замкнутую систему «эпоксидный грунт + полиуретановый финиш».
Нужна ли высокая температура для водной краски горячей сушки?
Водная аминная краска горячей сушки обычно сшивается при 120–160℃, это низкотемпературное запекание, экономнее традиционной высокотемпературной и подходит для большинства правильных метизов. При неравномерной толщине оптимизировать кривую запекания.
Можно ли наносить водное половое покрытие в действующем цеху?
Можно, и преимущество очевидно — меньше запаха и риска горючести на месте. Ключ — влажность и прочность основания в норме, и поэтапное нанесение для снижения простоев.
Почему для цеховой грунтовки рекомендуют водную неорганическую цинконаполненную?
Она после предобработки стали быстро даёт свариваемую и режущуюся долговременную временную защиту, снижает риск вспышечной коррозии между предобработкой и основной покраской, оптимальна для зелёной предобработки.
На какие три параметра при нанесении водного больше всего смотреть?
Класс обработки основания, температура окружающей среды и относительная влажность, а также чистота воды для разбавления/очистки. Эти три пункта напрямую определяют вспышечную коррозию, адгезию и стабильность плёнки.
Дополнительное чтение
- Как выбирать водное промышленное покрытие в контексте замены масла на воду: системы смол и условия применения
- Водная неорганическая цинконаполненная цеховая грунтовка: долговременная антикоррозийная первая линия защиты при предобработке стали
- Водная аминная краска горячей сушки: высокоглянцевое решение для долговременной защиты металлических изделий