نینو ذرات کو حقیقی طور پر قابلِ استعمال کوٹنگ بنانے کے راستے میں سب سے کم سمجھی جانے والی اور منصوبوں کو ڈبو دینے والی کڑی فارمولیشن ڈیزائن نہیں، بلکہ ڈسپرشن استحکام ہوتی ہے۔ بہت سی تحقیقات مقالوں میں شاندار نینو کمپوزٹ کارکردگی دکھاتی ہیں، مگر جیسے ہی انہیں پیداواری پیمانے پر لے جایا جاتا ہے، فلم میں دانے، دھندلاہٹ اور زنگ روک ناکامی نظر آتی ہے — اور جڑ میں اکثر نینو ذرات کا دوبارہ ایگلومریٹ بن جانا ہوتا ہے۔ اسی بیچ کے تحقیقی ریکارڈ (TDS_MSDS_RESEARCH.md، تاریخِ تلاش 2026-07-27) نے بات کھل کر لکھی ہے: نینو ذرات بنیادی چیلنج یہی ہے کہ "زیادہ سطحی توانائی کے سبب نینو ذرات آسانی سے گچھے بناتے ہیں → سطحی ترمیم/ڈسپرجنٹ/الٹراسونک درکار"۔ یہ مضمون ایگلومیریشن کی جڑ سے شروع کر کے سطحی ترمیم، ڈسپرجنٹ، الٹراسونک، پیسائی اور بیڈ مل جیسی پروسیز کو منظم انداز میں کھولتا ہے اور بیان کرتا ہے کہ زیٹا پوٹینشل سے سلری کا استحکام کیسے پرکھا جائے — تاکہ انجینئر "نینو" کو ٹھوس طرح کوٹنگ میں رکھ سکیں۔
فنکشنل کوٹنگ پر گہری مہارت رکھنے والے سپلائر کے طور پر کیشین نیو میٹیریلز (Kexin New Materials) نینو کمپوزٹ سسٹمز کے لیبارٹری سے بڑے پیمانے کی پیداوار تک کے سفر میں ڈسپرشن استحکام کو پہلا اہم عملی دروازہ سمجھتا ہے۔ اس مضمون میں بیان کردہ سطحی ترمیم اور بیڈ مل کے نکات حقیقی صنعتی تجربے اور عوامی تکنیکی اعداد و شمار کے باہمی تصدیق سے آئے ہیں، ترقیاتی اور پیداواری ٹیموں کے لیے قابلِ استناد۔
یک. پہلے نتیجہ: ڈسپرشن استحکام ہی نینو کوٹنگ کی پیداواری گردن ہے
نینو کوٹنگ کا "نینو اثر" سرے سے اس مفروضے پر کھڑا ہے کہ "ذرات نینو سائز میں، یکساں ڈسپرشن کے ساتھ فلم میں موجود رہیں"۔ جیسے ہی ذرات مل کر مائیکرون سطح کے گچھے بنائیں:
- رکاوٹی نیٹ ورک ٹوٹ جاتا ہے، زنگ روک، رگن مزاحمت اور آبی دھکیلنے جیسے اعمال ناگہانی طور پر گر جاتے ہیں؛
- گچھے روشنی کے بکھراؤ کے مرکز بن جاتے ہیں، فلم دھندلی اور چمک غیر یکساں ہو جاتی ہے؛
- گچھے اور ریزین کے درمیان جوڑ کمزور ہوتا ہے، وہ تنش مرتکزی اور خرد تآکل سیل کے آغاز گاہ بن جاتے ہیں؛
- سپری کے وقت نوزل جام، نقل و حرکت میں بیٹھنا — لاگو کرنے کا یکساں انداز بگڑ جاتا ہے۔
لہذا "نینو" کا مصنوعاتی قدر میں بدلنا سات حصہ ڈسپرشن اور تین حصہ فارمولیشن پر منحصر ہے۔ اسی لیے ڈسپرشن استحکام کو صنعتی پروسیس کا الگ مرکزی موضوع رکھا گیا ہے۔
دو. ایگلومیریشن کی جڑ: زیادہ سطحی توانائی کے تین سرچشمے
ایگلومیریشن کا علاج کرنا ہے تو پہلے سمجھو کہ ہوتا کیوں ہے۔ ریکارڈ کے پہلے باب "نینو کوٹنگ کے عمومی خواص اور ذرات" کے مطابق: نینو کوٹنگ کا طریقِ کار خرد سائز اثر، سطحی اثر (زیادہ مخصوص سطحی رقبہ) اور کوانٹم سائز اثر پر استوار ہے، اور بنیادی چیلنج بالکل یہی کہ "نینو ذرات زیادہ سطحی توانائی کے سبب آسانی سے گچھے بناتے ہیں"۔ یہ زیادہ سطحی توانائی تین سطحوں سے ایگلومیریشن کو آگے بڑھاتی ہے:
2.1 مخصوص سطحی رقبے کا کھڑکھڑااتی اضافہ
ذرہ مائیکرون سے نینو تک جاتا ہی سطح اور حجم کا تناسب اعشاری قوتوں میں بڑھتا ہے۔ گولہ نما ذرات کا اندازہ لگائیں تو 100 nm قطر والے ذرے کا مخصوص سطحی رقبہ 10 µm ذرے سے تقریباً سو گنا۔ وسیع سطح کا مطلب ڈھیر سارے لٹکے ہوئے بانڈ اور غیر سیر شدہ بانڈ — ذرات آپس میں ٹکرا کر توانائی گرانے کو "بے تاب" رہتے ہیں۔
2.2 وین ڈر والز قوت کی برتری
نینو سطح کے ذرات میں کششِ ثقل نہ ہونے کے برابر، مگر وین ڈر والز کشش ذرہ قطر کے متناسب اور فاصلے کے مکعب کے الٹ متناسب — قریبی فاصلے پر ذرات کو جدا رکھنے والی براؤنی حرکتی توانائی سے کہیں بڑھ جاتی ہے۔ یعنی دو نینو ذرات قریب آتے ہی وین ڈر والز قوت انہیں "چمکڑ کی طرح" جکڑ لیتی ہے۔
2.3 سطحی چارج اور سالوینٹ لیپ کے نازک توازن
اگر ذرہ کی سطح پر چارج کم ہو (زیٹا پوٹینشل کی مطلق قیمت کم) تو الیکٹروسٹیٹک دفع وین ڈر والز کشش کا مقابلہ نہیں کر پاتا؛ سالوینٹ شدہ پرت پتلی ہو تو اسٹیرک رکاوٹ بھی نا کافی — ذرات پھر جڑ جاتے ہیں۔ یہی وہ طبعی بنیاد ہے جسے آگے ڈسپرجنٹ اور سطحی ترمیم سے سدھارا جاتا ہے۔
3.4 ترمیم کا "حد" کیسے طے کریں
کم ترمیم سے سطحی توانائی زیادہ رہے اور گچھے لوٹ آئیں؛ حد سے زیادہ ترمیم سے نامیاتی پرت موٹی ہو کر نینو اثر کو پتلا کر دے، ریزین سے عدم ہم آہنگی آئے بلکہ کیورنگ/کراس لنکنگ تک متاثر ہو۔ عمل میں رابطہ زاویہ، زیٹا پوٹینشل اور ڈسپرشن کے بعد ذرہ سائز کی واپسی جانچ سے ترمیم کی مقدار کو اکھ کرتے ہیں تاکہ "کم از کم ضروری ترمیم" کی کھڑکی ملے — استحکام بھی اور نینو ذاتی خصوصیات کی قربانی بھی نہ۔
2.4 DLVO فریم ورک سے ایگلومیریشن اور استحکام سمجھیں
کولیڈ کیمسٹری DLVO نظریے میں ذرات کے درمیان کل پوٹینشل انرجی کو وین ڈر والز کشش اور ڈبل لیئر دفع کے مجموعے کے طور پر بیان کرتی ہے: جب دفع کی رکاوٹی دیوار کافی اونچی ہو تو ذرات اسے پار نہیں کر پاتے اور سسٹم مستحکم رہتا ہے؛ رکاوٹ دبی (جیسے الیکٹرولائٹ ڈالنا یا pH کی غلطی) تو ذرات جڑ جاتے ہیں۔ نینو ذرات میں وین ڈر والز جزء زیادہ طاقتور، لہذا رکاوٹ کی اونچائی کا مطالبہ سخت تر — یہی وجہ کہ انہیں زیادہ زیٹا پوٹینشل یا مضبوط اسٹیرک رکاوٹ پر انحصر کرنا پڑتا ہے۔ یہ فریم ورک سمجھنے سے "اندازے سے ڈسپرجنٹ گھٹانا بڑھانا" جیسی اندھی کارروائی بچتی ہے۔
تین. ایگلومیریشن کے خلاف پہلا اہرام: سطحی ترمیم
سطحی ترمیم "ذرہ کی اپنی سطح پر کام" کرتی ہے — کیمیائی یا طبعی طریقوں سے نینو ذرہ کی سطحی خصوصیات بدل کر سطحی توانائی گھٹائے اور ریزین ہم آہنگی بڑھائے۔ یہ دیرپا استحکام کا بنیادی راستہ ہے۔
3.1 کپلنگ ایجنٹ سے ترمیم
سائلین کپلنگ ایجنٹ اور ٹائٹی نیٹ کپلنگ ایجنٹ کلاسیکی راستے ہیں۔ نینو SiO₂ کی مثال لیں: سائلین کے آبی تجزیے سے پیدا شدہ گروہ سطح کے سائلانول گروہوں سے مرکب ہو کر ذرہ کے باہر نامیاتی زنجیروں کا لیپ چڑھا دیتے ہیں — سطحی توانائی گھٹتی ہے اور زنجیروں کے ریزین سے الجھاؤ سے باہمی جوڑ بھی مضبوط۔ اس طرح ترمیم شدہ SiO₂ ایپوکسی اور پولی یوریثین میں آسانی سے بھیگ کر ڈسپرس ہوتا ہے اور دوبارہ گچھا نہیں بناتا۔
3.2 غیر نامیاتی لیپ (inorganic coating)
فوٹو کیٹلیٹک نینو TiO₂ کو براہِ راست استعمال کرنے سے ریزین کی خرابی تیز ہوتی ہے۔ اسے اکثر SiO₂ یا Al₂O₃ کے لیپ سے لپٹا کر اس کے فعال مقامات کو جدا رکھا جاتا ہے؛ لیپ والی پرت سطحی توانائی بدل کر ڈسپرشن بھی سنوارتی ہے۔ یہ زنگ روک کی اس نصیحت سے ہم آہنگ کہ "نینو TiO₂ کے لیے لیپ کا علاج ضروری ہے" (اسی بیچ کے نینو کمپوزٹ زنگ روک مضمون دیکھیں)۔
3.3 سطح پر پولیمر کی گرافٹنگ
فری ریڈیکل یا رِنگ اوپننگ ری ایکشن سے ذرہ کی سطح پر بڑے مالیکیولر زنجیریں گرافٹ کر "پولیمر برش" بنایا جاتا ہے۔ یہ برش سالوینٹ میں پھیل کر طاقتور اسٹیرک رکاوٹ دیتے ہیں؛ یہ اعلی درجے کی نینو ڈسپرشن سلریز کا معمول، البتہ عمل پیچیدہ اور لاگت زیادہ۔
سطحی ترمیم کی خوبی ایک ہی بار میں دیرپا فائدہ؛ خامی یہ کہ عمل کی کھڑکی تنگ — کم ترمیم سے اثر محدود، زیادہ سے عدم ہم آہنگ گروہ یا کیورنگ میں رکاوٹ۔ اسے عموماً نیچے بیان کردہ ڈسپرجنٹ اور مکینیکی طریقوں کے ساتھ مل کر بروئے کار لایا جاتا ہے۔
4.3 ڈسپرجنٹ اور سطحی ترمیم میں تقسیمِ کار
دونوں حریف نہیں، تکمیلی ہیں: سطحی ترمیم طے کرتی ہے کہ ذرہ "ذاتی طور پر" موافق ہے یا نہیں، ڈسپرجنٹ طے کرتا ہے کہ وہ "مخصوص سسٹم" میں ٹھہرے گا یا نہیں۔ اگر سائلین ترمیم پہلے ہی ہو تو بہتر ہم آہنگ پولیمر ڈسپرجنٹ چن کر اس کی مقدار کم کی جا سکتی ہے؛ غیر مرموم ذرات کے لیے زیادہ طاقتور ڈسپرجنٹ اور اونچا زیٹا چاہیے، مگر دیرینہ ذخیرے/نقل و حرکت کا استحکام اکثر مرموم سسٹم جیسا نہیں۔ انتخاب میں ذرہ کی پہلے سے تیاری کی حالت اور ڈسپرجنٹ کی قسم کو ایک مشترہ متغیر جوڑا سمجھ کر بہتر بنائیں۔
چار. ایگلومیریشن کے خلاف دوسرا اہرام: ڈسپرجنٹ
جب سطحی ترمیم اکیلے استحکام برقرار رکھنے سے قاصر ہو یا لاگت کی مجبوری ہو، ڈسپرجنٹ صنعتی دنیا کا سب سے عام حل ہے۔ اکثر ڈسپرجنٹ پولیمر یا اولیگومر ہوتے ہیں جو "لنگر گروہ + سالویٹ شدہ سیگمنٹ" کی ساخت سے ذرہ کی سطح سے چپکتے ہیں:
- الیکٹروسٹیٹک استحکامی قسم: جیسے پولی الیکٹرولائٹ — ذرات پر یکساں چارج ڈھ کر ڈبل لیئر دفع سے گچھے روکتے ہیں (آبی سسٹم میں مؤثر؛ زیادہ نمک یا زیادہ ٹھوس مواد پر محدود)۔
- اسٹیرک رکاوٹی قسم: پولیمر سیگمنٹ ذرات کے بیچ طبعی دیوار بناتے، چارج پر منحصر نہیں — سولونٹ سسٹمز میں خاص طور پر اہم۔
- الیکٹروسٹیٹک-اسٹیرک مرکب (electrosteric) قسم: دونوں کا امتزاج، وسیع ترین اطلاق۔
ڈسپرجنٹ کا انتخاب ریزین کی قطبییت اور سالوینٹ سسٹم سے ہم آہنگ ہونا چاہیے۔ جیسے آبی ایپوکسی اور سولونٹ پولی یوریثین کے مطلوبہ ڈسپرجنٹس کی ساخت میں بڑا فرق؛ مقدار بھی زیٹا پوٹینشل اور لزوجت منحنی سے بہتر بنائیں — زیادہ پڑنے پر پل بندھن (بریجنگ) سے فلوکولیشن ہو جاتا ہے۔
4.4 مقدار کا تجربہ پلڑا
ڈسپرجنٹ کی خوراک عموماً "نینو ذرات کے وزن کے صدی کے طور پر" گنی جاتی ہے اور عام طور پر 1%–10% کے درمیان رہتی ہے — جتنا زیادہ اچھا نہیں: کم پڑے تو لیپ ادھورا، زیادہ چڑھے تو پل بندھن فلوکولیشن یا فلم کی چمک و سختی پر برا اثر۔ بہترین مقام "زیٹا پوٹینشل—لزوجت—ذرہ سائز" تینوں منحنیوں کے مشترہ تجزیے سے طے کریں اور اسے پروسیس کارڈ میں لکھ دیں، تاکہ ہر بیچ انگوٹھے کے اندازے سے گھٹ بڑھ نہ ہو — یہ پیداواری یکسانیت کا بنیادی ضابطہ ہے۔
پانچ. ایگلومیریشن کے خلاف تیسرا اہرام: مکینیکی ڈسپریشن کے طریقے
سطحی ترمیم اور ڈسپرجنٹ طے کرتے ہیں کہ "استحکام ممکن ہے یا نہیں"، مکینیکی طریقے وہ "گچھے کھولنے" کا کام کرتے ہیں۔ ریکارڈ نے "الٹراسونک" کو اہم ذرائع میں گنا ہے، مگر پیداواری پیمانے کام دراصل پیسائی اور ہائی شیئر پر منحصر۔
5.1 الٹراسونک ڈسپرشن
الٹراساؤنڈ کے کاویٹیشن اثر سے مائع میں بننے والی مقامی زیادہ دباؤ خرد جیٹیں گچھوں کو "پھاڑ" دیتی ہیں۔ خوبی: سادہ ساز سامان، نازک ذرات کے لیے نرم، لیبارٹری نمونوں کے موزوں؛ خامی: پھیلاؤ انتہائی مشکل — الٹراساؤنڈ جلدی کمزور ہوتا ہے، بڑے حجم کی سلری تک یکساں پہنچ مشکل، توانائی زیادہ اور وقت طویل۔ اس لیے الٹراسونک عموماً پہلے سے ڈسپرشن یا تحقیقی تصدیق میں کام آتا ہے، بنیادی پیداواری لائن میں نہیں۔
5.2 پیسائی (بیڈ مل/بال مل)
پیداوار میں نینو سلریز کی اصل مرکزی طاقت بیڈ مل (bead mill) اور بال مل ہیں۔ بیڈ مل میں تیز گھومنے والی ڈسکیں پیسائی میڈیم (زریکونیا بید وغیرہ) چلا کر سلری پر سخت شیئر و ٹکراو لگاتی ہیں، جس سے گچھے نینو سطح تک ٹوٹتے ہیں۔ اہم پروسیس پیرامیٹرز:
- پیسائی میڈیم کا ذرہ سائز اور کثافت (میڈیم جتنا چھوٹا، حاصل ذرہ اتنا باریک — مگر کارکردگی گرتی ہے)؛
- بید بھرائی کی شرح اور رفتارِ گردش (توانائی کی خوراک طے کرتے ہیں)؛
- سلری کا ٹھوس مواد اور لزوجت (میڈیم کی حرکت اور حرارتی انتظام کو متاثر کرتے ہیں)؛
- گردش کی تعداد اور قیام کا وقت (ذرہ تقسیم کے تنگ ہونے کو طے کرتے ہیں)۔
بیڈ مل زیادہ موثر، مسلسل بہاؤ قابل — نینو کوٹنگ پیداوار کا مرکزی ساز سامان۔ مگر اس میں حرارت بنتی ہے؛ درجہ حرارت سے حساس ریزین یا حرارتی ایگلومیریشن والے سسٹمز میں کولنگ جیکٹ لازمی۔
5.3 ہائی شیئر ابتدائی مکسنگ اور تین رولر مل
بیڈ مل میں ڈالنے سے پہلے عموماً ہائی شیئر ڈسپرسر (dissolver) سے ابتدائی مکسنگ کیا جاتا ہے تاکہ نرم گچھے کھلیں اور پاؤڈر بھیگے؛ انتہائی زیادہ لزوجت سسٹمز میں تین رولر مل لگ سکتی ہے۔ ابتدائی مکسنگ کا ادھورا رہنا بیڈ مل کی کارکردگی بہت گرا دیتا ہے۔
6.6 ذخیرہ استحکام اور تھیکسوتروپک ساخت
مستحکم سلری کو ساکت حالت میں ہلکی تھیکسوتروپی رکھنی چاہیے تاکہ بیٹھنا رکے، شیئر (پمپنگ، ہلانا) پر واپس پتلی ہو تاکہ منتقلی آسان — یہ "نرم جیلی" حالت نینو سلری کی لمبی نقل و حرکت کے لیے موزوں۔ مگر حد سے زیادہ تھیکسوتروپی سے پینٹ ملاپ مشکل اور بلبلوں کا اخلاغ خراب؛ ریولاجی ایڈیٹو اور ڈسپرشن استحکام کے درمیان توازن چاہیے۔ پیداوار میں عموماً 7/14/28 دن کے ذخیرے کے بعد ذرہ سائز اور بیٹھنے کی شرح کی واپسی جانچ سے شیلف لائف کی تصدیق کی جاتی ہے۔
5.4 پیسائی کی توانائی اور پھیلاؤ کا عمومی علم
بیڈ مل کی توانائی کی خوراک تقریباً میڈیم کے وزن اور رفتار کے مربع سے منسلک؛ ذرہ سائز آدھا کرنا ہو تو اکثر کئی گنا توانائی چاہیے۔ مطلب نینو کاری میں "حاشیہ لاگت بڑھتی جاتی ہے" — جتنا باریک اتنا اچھا ضروری نہیں؛ رکاوٹی عمل کے لیے مطلوبہ نسبت و تقسیم تک پہنچ کر رک جائیں، حد سے زیادہ پیسائی محض توانائی اور حرارتی خطرہ بڑھاتی ہے۔ پیداوار میں ہدف "کارکردگی پوری کرنے والا کم از کم باریکی" رکھیں، نہ کہ اندھی نینو حد کا پیچھا۔
چھ. سلری استحکام: "کھلنا" سے "ٹھہرنا" تک
ذرات کو کھولنا پہلا ہاف ہے؛ انہیں نقل و حرکت، پینٹ ملاپ اور لاگو کرنے کی پوری مدت دوبارہ نہ جڑنے دینا دوسرا ہاف — یعنی سلری استحکام۔ اہم نکات:
- کافی زیٹا پوٹینشل: عموماً |Zeta| > 30 mV کو نسبتاً مستحکم جانا جاتا ہے (مطلق قیمت جتنی بڑی، استحکام اتنا زیادہ)، < 20 mV پر جلدی گچھے بن کر بیٹھنا؛ خیال رہے، اسٹیرک غلبے والے سسٹمز میں زیٹا اکیلی کسوٹی نہیں۔
- موزوں لزوجت اور ٹھوس مواد: زیادہ ٹھوس مواد پر ذرات کے ٹکراؤ کی تعدد بڑھتی، لہذا زیادہ مضبوط استحکامی نظام چاہیے؛ بہت کم ہو تو لاگت زیادہ، کارکردگی کم۔
- سالویشن اور ریزین ہم آہنگی: سلری اور حتمی فلم ساز ریزین کی قطبییت ہم آہنگ ہو، ورنہ ملاپ کے وقت فیز سپریشن یا فلوکولیشن۔
- الیکٹرولائٹ اور pH کے اتار چڑھاؤ سے بچیں: یہ ڈبل لیئر دباتے یا سطحی چارج بدلتے ہوئے ثانوی ایگلومیریشن جگا دیتے ہیں۔
- درجہ حرارت کا کنٹرول: حرارت بڑھنے سے سالوینٹڈ پرت کمزور اور براؤنی جڑن تیز ہو سکتی ہے — بیڈ مل کولنگ اور گودام درجہ حرارت دونوں اہم۔
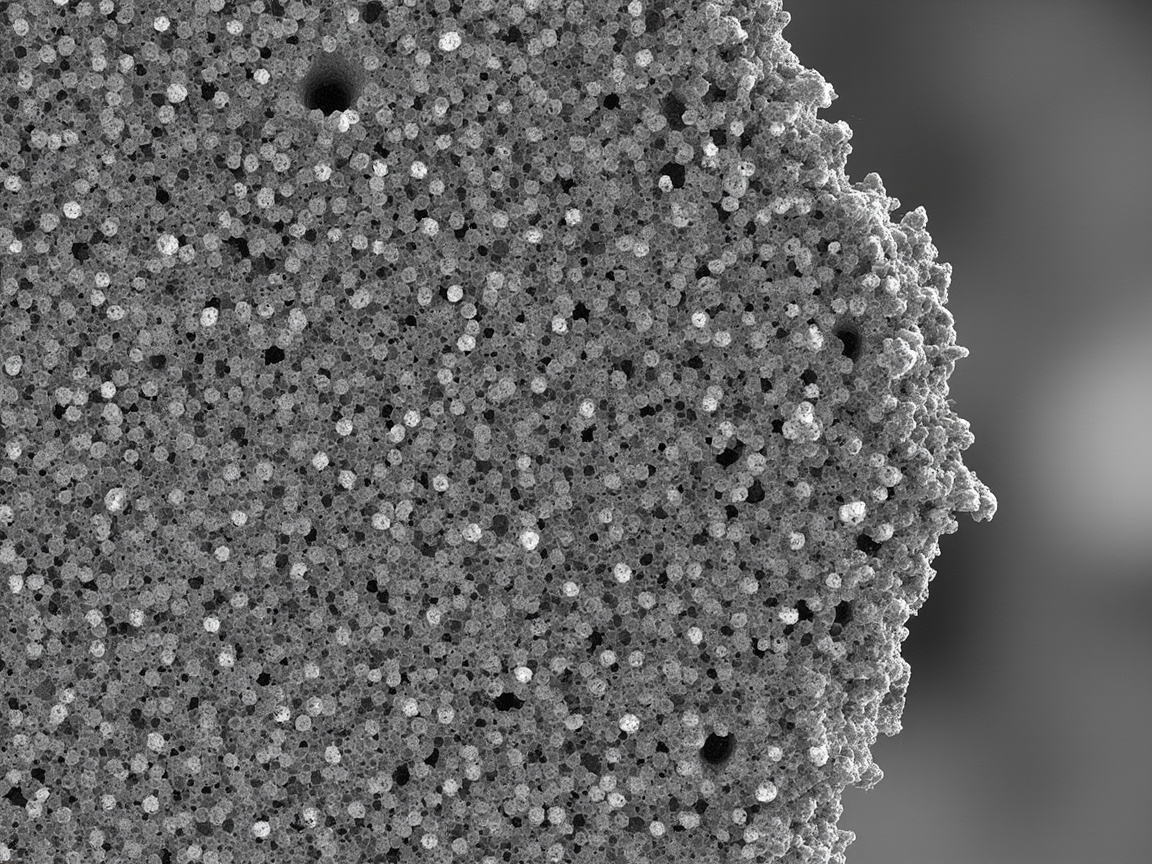
ریکارڈ کی "نینو پینٹ جانچ و خصوصیات" حصے میں واضح: ذرہ تقسیم / زیٹا پوٹینشل ڈائنامک لائٹ اسکیٹرنگ (DLS) سے، شکل کے لیے TEM/SEM، فلم موٹائی اسٹیپ پروفائلر سے۔ یہی سلری استحکام کی "صحت رپورٹ" ہیں۔
سات. ڈسپریشن طریقوں کا موازنہ جدول: پروسیس ملاپ کیسے چنیں
نیچے کا جدول اہم ڈسپرشن استحکام طریقوں کے طریقِ کار، اطلاق اور حدود اکٹھا کرتا ہے، تاکہ پروسیس ڈیزائن کے مرحلے میں فیصلہ آسان ہو۔
| ڈسپرشن/استحکام کا طریقہ | طریقِ کار | موزوں سسٹم/پیمانہ | نمایاں فوائد | نمایاں حدود |
|---|---|---|---|---|
| سطحی ترمیم (کپلنگ ایجنٹ/لیپ/گرافٹنگ) | سطحی توانائی کم کر کے ریزین ہم آہنگی بڑھانا | غیر نامیاتی نینو ذرات (SiO₂/TiO₂/مٹی) | دیرپا، باہمی جوڑ بہتر | عمل پیچیدہ، کھڑکی تنگ |
| ڈسپرجنٹ (پولی الیکٹرولائٹ/پولیمر) | الیکٹروسٹیٹک دفع یا اسٹیرک رکاوٹ | آبی/سولونٹ دونوں | عمومی استعمال، پھیلاؤ آسان | قسم کی غلطی سے پل بندھن فلوکولیشن |
| الٹراسونک ڈسپرشن | کاویٹیشن خرد جتّوں سے گچھا کھولنا | لیبارٹری، چھوٹے بیچ | سادہ ساز سامان، نرم | پھیلاؤ مشکل، توانائی زیادہ |
| بیڈ مل/بال مل | ہائی شیئر ٹکراو سے گچھے توڑنا | سلری، رنگ کی مسلسل پیداواری لائن | زیادہ موثر، پیمانہ قابل | حرارت، میڈیم رگڑ کا آلودگی |
| ہائی شیئر ابتدائی مکسنگ | شیئر سے بھیگنا، نرم گچھے کھولنا | ابتدائی ڈسپرشن مرحلہ | سادہ، لازمی ابتدائی علاج | محض موٹا ڈسپرشن، نینو کاری نہیں |
عمل میں مثالی پیداواری لائن "ہائی شیئر ابتدائی مکسنگ → بیڈ مل سے باریکی → ڈسپرجنٹ/مرموم ذرات سے استحکام → پینٹ ملاپ → زیٹا/ذرہ سائز جانچ سے اجازت" — یہ چاروں مرحلے آپس میں جڑے ہیں۔
8.4 کیورنگ حرکیات کی چھپی ہوئی ڈسپریشن سے مانگ
ایپوکسی-امائن کیورنگ اور پولی یوریثین کی NCO/OH ری ایکشن دونوں کا وقت کا دور ہوتا ہے۔ اگر نینو سلری میں موڑے کے برابر پانی ہو یا ڈسپرجنٹ قطبی گروہ لائے، کیورنگ کی رفتار بدل سکتی ہے یا بلبلے بن سکتے ہیں۔ لہذا نینو کمپوزٹ سسٹم کو حتمی بنانے سے پہلے DSC یا جیل وقت کا ٹیسٹ کر کے تصدیق کریں کہ ڈسپریشن اجزاء نے کیورنگ ایجنٹ "چرایا" نہیں یا معاون ری ایکشن نہیں کھولیں — ورنہ فلم نرم، چپچپچی رہے گی اور زنگ روک گھٹ جائے گا۔
آٹھ. فلم بندی سے جوڑ: ڈسپرشن ہو گیا تو سب ہو گیا؟
ڈسپرشن استحکام "مائع میں ذرات نہ جڑیں" حل کرتا ہے، مگر لگانے اور فلم بننے کے بعد نئے چیلنج:
- ریولوجی اور لاگو کرنا: نینو سلری کی لزوجت ٹھوس مواد و ڈسپرجنٹ کے لحاظ سے بہت حساس؛ ایئر لیس سپری کے لیے شیئر پتلا ہونا ٹھیک چاہیے، ورنہ نوزل جام یا بہہ کر ڈریپ۔
- کیورنگ سکڑاؤ: ایپوکسی/پولی یوریثین کیورنگ میں حجم سکڑتا ہے اور الگ ذرات کو پاس "دھکی" سکتا ہے؛ فارمولیشن میں گنجائش رکھیں (جیسے PVC کنٹرول، نرم سیگمنٹ شامل)۔
- حتمی خصوصیات: فلم تیار ہوتے ہی SEM کراس سیکشن سے تصدیق کہ نینو ذرات ابھی یکساں ڈسپرس ہیں اور پلیٹلیٹ سمت درست؛ نمک اسپرے مزاحمت (GB/T 1771)، ایڈھیشن (GB/T 9286) سے اعمال کی تکمیل جانچیں۔
کہا جا سکتا ہے: ڈسپرشن استحکام آغاز ہے، انجام نہیں؛ یہ نچلی حد طے کرتا ہے، فلم کا عمل اوپری حد۔
نو. حفاظت اور ماحول: نینو آپریشن کا دوسرا رخ
ریکارڈ کی "نینو حفاظت (MSDS اہم نکات)" حصہ متنبہ کرتی ہے: نینو ذرات سانس سے پھپھڑوں تک جا سکتے ہیں، سوزش/تند سازی کا امکان؛ آپریشن میں NIOSH مصدقہ ذراتی سانس تحفظ لازمی۔ مائع فارمولیشن کیورنگ کے بعد عموماً غیر فعال، مگر سپری دھول اور غیر کیور شدہ سلری سے حفاظت درکار؛ نینو پاؤڈر کو ماحول میں جانے سے روکیں۔ ورکشاپ کے لیے اس کا مطلب:
- پاؤڈر بھرائی کے مقام پر مقامی نکاسی اور دھول جمع کرنا؛
- آپریٹرز کو NIOSH ذراتی ماسک/نصف ماسک، بغیر دستانے پاؤڈر بکھیرنا ممنوع؛
- بچ گئی سلری اور مشین دھلائی کے سالوینٹ کو خطرناک فضلات کے طور پر منظم کریں، تاکہ نینو پاؤڈر پانی کے ساتھ بہہ کر پھیلے نہیں۔
یہ اسی بیچ کے تمام آئسو سائینائٹ اور سولونٹ سسٹمز کے PPE ضابطے سے ہم آہنگ: جدید مواد کو جدید اور ضابطے کے مطابق آپریشن سے ہی ڈھوئیں۔ نینو آپریشن کو SOP اور تربیت میں لکھیں — بھرائی، پیسائی، دھلائی ہر مرحلے کے PPE و وینٹیلیشن واضح، اور باقاعدہ صحت چیک اپ سے بند حلقہ۔ عملی استحکام اور عملے کی حفاظت — نینو کوٹنگ پیداوار کی دو ناقابلِ سمجھوتہ حدیں۔
دس. انجینئرنگ چیک لسٹ: نینو کوٹنگ لائن پر چڑھانے سے پہلے خود سے پانچ سوالات
- کیا نینو ذرات کی سطحی توانائی ترمیم/ڈسپرجنٹ سے قابو کے دائرے میں لائی گئی ہے؟
- کیا لائن میں بیڈ مل جیسا ہائی شیئر سامان ہے اور اس میں درجہ حرارت کا کنٹرول ہے؟
- کیا زیٹا پوٹینشل اور ذرہ تقسیم کی اجازت معیار موجود ہے (جیسے |Zeta| > 30 mV)؟
- کیا سلری اور حتمی ریزین کی قطبییت ہم آہنگ ہے — ملاپ پر فلوکولیشن تو نہیں ہوگا؟
- کیا فلم بندی کے بعد SEM/نمک اسپرے/ایڈھیشن کی جانچ ہے کہ نینو اثر سچ میں سامنے آیا؟
اس دروازے کو تھامے رکھنے کا کیشین نیو میٹیریلز (Kexin New Materials) کا تجربہ: نینو کوٹنگ کی پیداواری شرح اور کارکردگی کا استحکام تقریباً مکمل طور پر ڈسپریشن سیکشن طے کرتا ہے۔ پروسیس دستاویز میں میڈیم کا ذرہ سائز، رفتارِ گردش، گردش کی تعداد اور ڈالنے کا ترتیب واضح لکھنا بار بار فارمولیشن بدلنے سے زیادہ کارگر۔
گیارہ. پیسائی میڈیم، پانی/سالوینٹ کے فرق اور پیداواری اجازت
ڈسپرشن استحکام کو "لیبارٹری ہنر" سے "قابلِ نقل پیداواری عمل" بنانے میں تین اور رکاوٹیں پار کرنا ضروری: میڈیم کا انتخاب، سسٹم کے فرق اور اجازت کے معیارات۔
11.1 پیسائی میڈیم کیسے چنیں
بیڈ مل کا مرکز پیسائی میڈیم۔ زریکونیا بید زیادہ کثیف اور رگن مزاحم — سخت ذرات (جیسے TiO₂، SiO₂) کی نینو کاری کے لیے موزوں؛ گلاس بید سستا مگر کم موثر اور ٹوٹنے والا، سلیکون آلودگی سے خصوصیات بگڑ سکتی ہیں۔ میڈیم کا ذرہ سائز عموماً ہدف ذرہ سائز کا 10–30 گنا موزوں: 100 nm کی سلری چاہیے تو 0.3–0.6 mm مائیکرو بید عام۔ بھرائی کی شرح عموماً چیمبر کے حجم کا 70–85%؛ کم توانائی کی کمی، زیادہ پر میڈیم کی خود رگڑ اور حرارت چھلانگ۔ رفتار اور ڈسک کا قسم لکیری رفتار طے؛ عموماً 8–12 m/s لکیری رفتار کا دائرہ ہدف، سلری کی لزوجت سے ہم آہنگ پیرامیٹر لیں۔
11.2 آبی اور سولونٹ سسٹمز کے ڈسپرشن میں فرق
آبی نینو ڈسپرشن میں مسلسل مرحلہ پانی، الیکٹروسٹیٹک استحکام کے لیے پولی الیکٹرولائٹ ڈسپرجنٹ رائج؛ زیٹا پوٹینشل کی pH انحصار واضح، سلری کا pH مستحکم حدود میں رکھنا لازمی۔ پانی کے بخارات سے ٹھوس مواد بدلتا اور فریز/پگھل حساسیت کے لیے ذخیرے میں ضدِ جماد۔ سولونٹ سسٹم (جیسے پولی یوریثین کے ایسٹر/کیتون) میں اسٹیرک رکاوٹ کے لیے پولیمر ڈسپرجنٹ؛ الیکٹرولائٹ حساسیت کم، مگر VOC کو GB 30981-2020 (صنعتی کوٹنگ) و GB 24409-2020 (موٹر وہیکل کوٹنگ) کے تحت کم VOC کیریئر چنیں۔ ساز سامان کی دھلائی، آتش نشانی درجہ اور اخراج گیس کے علاج بھی جدا — لائن ڈیزائن الگ رکھیں۔
11.3 عام خرابیاں اور تدابیر کا جدول
| خرابی کی علامت | ممکنہ اسباب | تدبیر |
|---|---|---|
| ذرہ سائز نہیں گھٹتا | میڈیم بڑا / رفتار کم / گردش کم | باریک بید، تیز رفتار، زیادہ گردش |
| لزوجت اچانک چھلانگ | ڈسپرجنٹ زیادہ سے پل بندھن / ٹھوس مواد زیادہ | مقدار بہتر بنائیں، ٹھوس گھٹائیں |
| جلد بیٹھنا اور جڑنا | زیٹا کم / اسٹیرک رکاوٹ کا فقدان | pH سدھاریں، پولیمر ڈسپرجنٹ پر سوئچ |
| بیڈ مل میں حرارت سے جمنا | کولنگ نا کافی / توانائی زیادہ | جیکٹ کولنگ بڑھائیں، خوراک کی رفتار گھٹائیں |
| پینٹ ملاپ پر فلوکولیشن | سلری اور ریزین کی قطبییت عدم ہم آہنگ | ہم آہنگ ریزین، ہم آہنگ کار شامل |
11.4 لیبارٹری سے لائن تک — پھیلاؤ کے جال
لیبارٹری میں الٹراسونک سے چند گرام نمونہ مستحکم کرنا آسان، مگر ٹن پیمانے کی بیڈ مل پر مسائل حرارتی انتظام یکسانی پر مرکوز: بڑے حجم میں حرارت کی منتقلی سست، مقامی زیادہ حرارت ایگلومیریشن جگاتا؛ غیر یکساں خوراک سے ذرہ تقسیم چوڑی۔ تدابیر: کئی مرحلے بیڈ مل (سلسلہ وار)، جیکٹ کولنگ مضبوط، مستقل رفتار خوراک۔ بہت سے نینو منصوبے "نمونے میں چمک، پیداوار میں ڈوب" کی وجہ یہی پھیلاؤ کا دروازہ۔
11.5 خصوصات "بعد کی گھڑی" نہیں
DLS، زیٹا اور TEM کو ہر بیچ کی لازمی جانچ بنائیں، مسئلے کے بعد کی پیمائش نہیں — تبھی ڈسپرشن استحکام "اندھیرے سے" انجینئرینگ موضوع بنے گا۔ ریکارڈ کے ذرہ تقسیم/زیٹا (DLS)، TEM/SEM شکل اور فلم موٹائی (اسٹیپ پروفائلر) QC کے عمل میں شامل ہوں، محض مقالے کا سامان نہ رہیں۔
11.6 پیداواری اجازت کے معیارات کا مشورہ
پروسیس کارڈ میں لکھیں: بیڈ مل سے پہلے ابتدائی مکسنگ کی باریکی معیار پر پوری؛ اخراج کا ذرہ سائز D50، D90 ڈیزائن مطابق؛ زیٹا پوٹینشل کی مطلق قیمت > 30 mV؛ 24 گھنٹے میں بیٹھنے کی شرح حد سے کم؛ پینٹ ملاپ کے بعد دوبارہ پیمائش میں ذرہ سائز میں اضافہ صفر۔ ہر بیچ کے روکی گئی نمونے سے نمک اسپرے (GB/T 1771)/ایڈھیشن (GB/T 9286) تصدیق۔ ڈسپریشن سیکشن میں SPC (شماریاتی عملی کنٹرول) بار بار فارمولیشن بدلنے کہیں زیادہ پیداوار اور کارکردگی کے استحکام کی ضمانت۔
11.7 ڈیجیٹلائزیشن اور آن لائن کوالٹی کنٹرول
اعلیٰ لائنوں نے DLS، زیٹا اور آن لائن ذرہ سائز پیمائش MES سے جوڑنا شروع کیا — حقیقی وقتی فیڈبیک سے بیڈ مل کی رفتار اور خوراک کی شرح درست، ڈیٹا کا حلقہ تجربہ کار کے اندازے کی جگہ۔ "عمل ہی مصنوعات" جیسے نینو کوٹنگ سسٹم میں جو پہلی بار ڈسپرشن استحکام کو مشاہدہ و قابلِ نقل ڈیجیٹل عمل بنائے گا، پیداواری شرح کی فیصلہ سازی اسی کے ہاتھ۔ یہ سرمایہ کاری بڑی ہے، مگر لیبارٹری کی چمک کو دکان کی مستحکم اشیا بنانے کا ناگزیر راستہ۔
بارہ. اکثر پوچھے جانے والے سوالات
سوال: نینو ذرات اتنی جلدی گچھے کیوں بناتے ہیں، عام رنگدار ذرات کیوں نہیں؟
جواب: عام رنگدار ذرات مائیکرون سطح کے، مخصوص سطحی رقبہ کم اور سطحی توانائی کم، لہذا اپنے وزن کے مقابلے میں وین ڈر والز قوت نہ ہونے کے برابر۔ نینو ذرات کا مخصوص سطحی رقبہ سینکڑوں ہزاروں گنا، لٹکے بانڈ ڈھیر اور سطحی توانائی انتہائی — نینو سطح پر وین ڈر والز کشش غالب، قریب آتے ہی ذرات "چپک" جاتے ہیں۔ یہ سائز اثر کا طبعی لازم، فارمولیشن کی غلطی نہیں۔
سوال: سطحی ترمیم اور ڈسپرجنٹ — کون سا چنیں؟
جواب: یہ دو میں سے ایک نہیں، پرتوں میں استعمال۔ سطحی ترمیم ذرہ کی ذاتی سطحی توانائی گھٹا کر ریزین ہم آہنگی بہتر — دیرپا حل مگر پیچیدہ عمل؛ ڈسپرجنٹ پیداوار میں سب سے عام بیرونی استحکام — الیکٹروسٹیٹک یا اسٹیرک رکاوٹ سے جڑن روکتا۔ اعلیٰ سسٹم دونوں جوڑتے: پہلے سطحی ترمیم، پھر موزوں ڈسپرجنٹ، آخر میں مکینیکی ڈسپرشن — تینوں ہم آہنگ۔
سوال: الٹراسونک اور بیڈ مل — پیداوار میں دراصل کون؟
جواب: الٹراسونک لیبارٹری نمونوں کی ابتدائی ڈسپرشن یا تحقیقی تصدیق کے لیے — نرم اور سادہ ساز سامان، مگر پھیلاؤ مشکل اور توانائی زیادہ؛ بنیادی لائن میں مشکل سے موزوں۔ بیڈ مل نینو سلری پیداوار کی اصل طاقت — پیسائی میڈیم کے ہائی شیئر ٹکراو سے گچھے نینو سطح توڑ، مسلسل بہاؤ قابل اور زیادہ موثر، بس درجہ حرارت کنٹرول چاہیے۔ مثالی لائن "ہائی شیئر ابتدائی مکسنگ → بیڈ مل → استحکام → پینٹ ملاپ"۔
سوال: نینو سلری کے استحکام کیسے پرکھیں؟
جواب: مرکزی اشارے زیٹا پوٹینشل اور ذرہ تقسیم، DLS سے ناپیں۔ عموماً |Zeta| > 30 mV نسبتاً مستحکم، < 20 mV پر جڑ کر بیٹھنے کا خطرہ؛ ساتھ تقسیم کے تنگ پن اور بڑے ذرات کی "دُم" دیکھیں۔ پھر وقت کے ساتھ لزوجت کی تبدیلی اور بیٹھنے کے مشاہدے سے مشترہ فیصلہ۔ اسٹیرک غلبے والے سسٹمز میں زیٹا اکیلی کسوٹی نہیں — سالویشن اور ہم آہنگی بھی جانچیں۔
سوال: زیٹا پوٹینشل میں آخر کون سی قیمت دیکھیں؟
جواب: مطلق قیمت۔ زیٹا پوٹینشل ذرہ کی سطح کے خالص چارج کا عکاس — مطلق جتنا بڑا، ڈبل لیئر دفع اتنی طاقتور، جڑن اتنی بعید۔ تجربہ: |Zeta| > 30 mV مستحکم، 20–30 mV حدی، < 20 mV خطرناک۔ مگر یہ محض الیکٹروسٹیٹک حصہ بیان کرتا ہے؛ اگر پولیمر ڈسپرجنٹ اسٹیرک رکاوٹ دے رہا ہو تو کم زیٹا پر بھی استحکام ممکن — ذرہ تقسیم سے تصدیق کریں۔
سوال: پیسائی میں بید کتنی بڑی اور رفتار کتنی رکھیں؟
جواب: کوئی جادوئی عدد نہیں؛ ہدف ذرہ سائز اور سلری کی نوعیت پر۔ عموماً میڈیم جتنا باریک، حاصل ذرات اتنے نفیس — مگر کارکردگی گھٹی اور حرارت بڑھی؛ بھرائی کی شرح اور رفتار توانائی طے؛ ٹھوس مواد و لزوجت میڈیم کی حرکت اور حرارتی انتظام۔ ذرہ تقسیم اور پیداواری تجربے سے کھڑکی طے، کولنگ جیکٹ سے حرارت کی چڑھ کو حد میں تاکہ حرارتی ثانوی ایگلومیریشن نہ ہو۔
سوال: ڈسپرشن اچھا تھا، پھر بھی فلم میں مسئلہ کیوں؟
جواب: ڈسپرشن محض "مائع میں نہ جڑنا" حل؛ فلم بندی کے نئے متغیرات — کیورنگ سکڑاؤ ذرات کو پاس دھکیل سکتا، ریولوجی خرابی سے سپری جام یا بہاؤ، ریزین قطبییت کے نہ ملنے سے ملاپ فلوکولیشن۔ لہذا فلم بندی کے بعد SEM کراس سیکشن سے یکساں ڈسپرشن و پلیٹلیٹ سمت کی تصدیق، نمک اسپرے (GB/T 1771) اور ایڈھیشن (GB/T 9286) سے اعمال کی تکمیل۔
سوال: نینو پاؤڈر کے آپریشن میں حفاظتی احتیاطیں؟
جواب: ریکارڈ کی نینو حفاظت حصے کے مطابق: نینو ذرات سانس سے پھپھڑوں کو نقصان — آپریشن میں NIOSH ذراتی سانس تحفظ؛ مائع کیورنگ کے بعد عموماً غیر فعال، مگر سپری دھول اور غیر کیور شدہ سلری سے حفاظت؛ ماحول میں نینو پاؤڈر خارج ہونے سے گریز۔ ورکشاپ میں مقامی نکاسی و دھول جمع کرنا، ضابطے کے مطابق PPE، بچی سلری اور دھلائی سالوینٹ کا خطرناک فضلات کا انتظام۔
تیرہ. مزید پڑھیں
وہٹ لسٹ کی یہ تین شائع تحریریں "سسٹم انتخاب — کیورنگ و فلم بندی — فلم سائنس" کے زاویے سے آگے لے جاتی ہیں:
- آبی صنعتی کوٹنگ کا انتخاب گائیڈ: ریزین سسٹم، ٹھوس مواد اور VOC پابندیوں کی سمجھ ڈسپرجنٹ کی قسم و بیڈ مل کے عمل کو ہم آہنگ کرنے کی شرط۔
- آبی پینٹ کا خشک ہونا اور کیورنگ کا طریقِ کار: فلم بندی اور کیورنگ سکڑاؤ نینو ذرات کی حتمی تقسیم کو متاثر — یہ مضمون ڈسپرشن اور کیورنگ دونوں سروں کو جوڑتا۔
- آبی لکڑی کی کوٹنگ کا سائنسی اصول: فلم ساز اجزاء، ایڈیٹوز اور باہم تعاملات کا تقابلی تعارف نینو ذرات کی سطحی ترمیم اور ریزین ہم آہنگی کو سمجھنے میں بھی رہنما۔