جہاز سازی کارخانوں، اسٹریکچر پری ٹریٹمنٹ لائنوں اور بڑے فولادی اجزاء کی تیاری میں اسٹیل کی کٹائی سے پہلے عام طور پر ”شاٹ بلاسٹ + ورکشاپ پرائمر“ کا خودکار مرحلہ طے کرتا ہے۔ یہ پتلی تہہ نظر میں نہیں آتی مگر اگلے کئی مہینوں کی مشیننگ اور بھرنے کے دوران فولاد پر دوبارہ زنگ نہ لگنے کا تعین کرتی ہے، اور حتمی ضد آکسیڈن نظام کے چپک اور عمر پر براہ راست اثر ڈالتی ہے۔ واٹر بورن ان آرگنک زنک رچ ورکشاپ پرائمر بس اسی مرحلے کے لیے بنایا گیا ہے: پانی میں سلیکیٹ بائنڈر اور بلند زنک ڈسٹ کی مقدار الیکٹرو کیمیکل کیتھوڈک تحفظ دیتی ہے اور بعد کی ویلڈنگ و کٹائی کے حرارت کو بھی برداشت کرتی ہے — یہ اسٹیل پری ٹریٹمنٹ کا پہلا دیرپا دفاعی حلقہ ہے۔
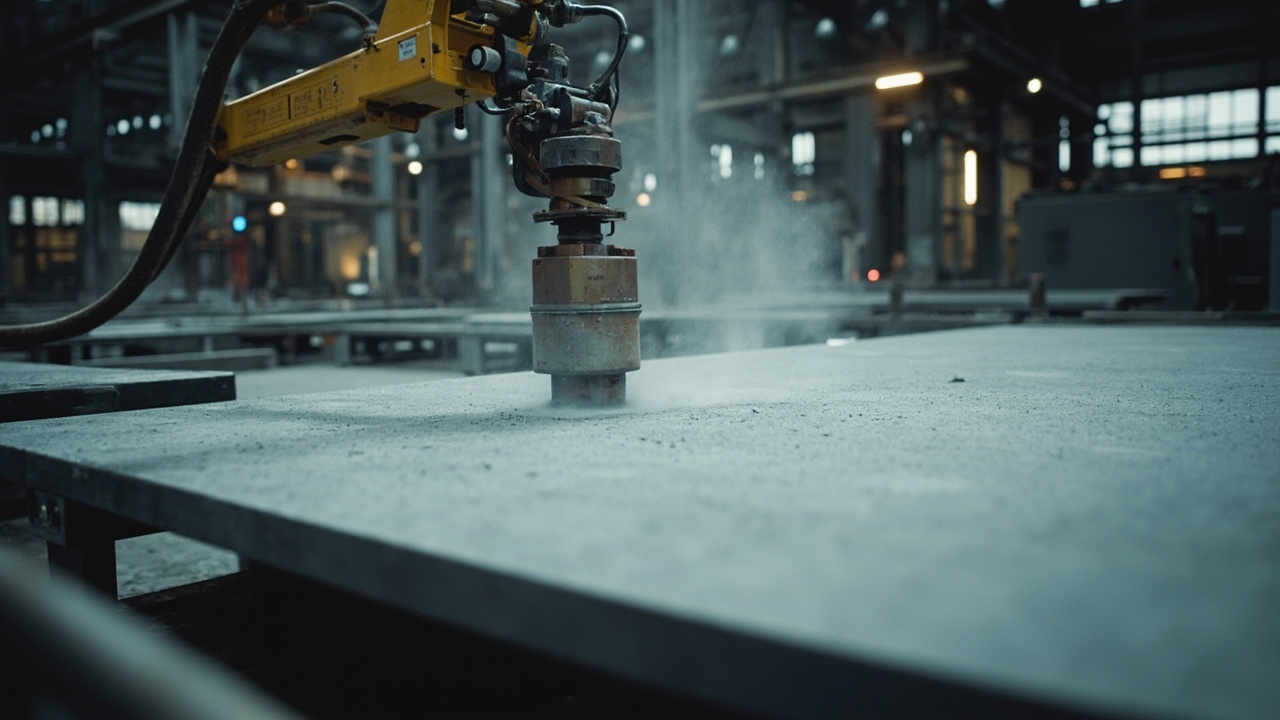
1. ورڪشاپ پرائمر لازمي ڇاڪري
شاٹ بلاسٹ سے حتمی کوٹنگ تک اسٹیل کو کٹائی، اسمبلی، ویلڈنگ اور ذخیرہ جیسے متعدد مراحل سے گزرنا پڑتا ہے — کم از کم کئی ہفتے، اکثر کئی مہینے۔ اس عرصے میں کھلی اسٹیل سطح جلدی دوبارہ زنگ آلود ہو جاتی ہے، اور زنگ آتے ہی دوبارہ شاٹ بلاسٹ کرنا پڑتا ہے جس سے وقت اور محنت دونوں ضائع ہوتی ہیں۔ ورکشاپ پرائمر کا کام یہ ہے کہ زنگ ہٹانے کے فوراً بعد ایک عارضی مگر پائیدار حفاظتی تہہ بنا دے، تاکہ پوری تیازی مدت میں اسٹیل صاف اور بے زنگ رہے اور ساتھ ہی ویلڈنگ اور کٹائی کے لیے بھی موزوں رہے۔
2. پاني بنیاد غير عضوي زنڪ جو زنگروڪي ميڪانيزم
آبی غیر نامیاتی زنک رچ پرائمر کا اینٹی کارrosion دو میکانزم کے اشتراک سے حاصل ہوتا ہے:
- کیتھوڈک تحفظ (قربانی دینے والا اینوڈ): کوٹنگ میں زنک ڈسٹ کی مقدار زیادہ ہوتی ہے اور زنک کا الیکٹروڈ پوٹینشل لوہے سے کم ہوتا ہے، اس لیے جب تکلیف دہ ماحول اندر داخل ہوتا ہے تو زنک پہلے آکسائڈائز ہو کر خود کو “قربان” کر دیتا ہے اور فولاد کی بنیاد کو بچاتا ہے۔ یہی زنک رچ کوٹنگ کے اینٹی کارروژن اصول کا مرکز ہے۔
- طبیعی رکاوٹ: زنک پاؤڈر کے آکسیڈیشن سے بننے والے گھنے کٹاؤ کے اجزاء فلم کے pores بھر کر نمی اور آکسیجن روکتے ہیں۔
- ان آرگنک بائنڈر کی حرارت مقابلت: سلیکیٹ فلم ساز بنیاد ہے اور ٹھوس ہونے کے بعد Si–O–Si کا ان آرگنک جال بناتی ہے جو سینکڑوں ڈگری سینٹی گریڈ تک برداشت کرتی ہے، اس لیے ویلڈنگ و کٹائی میں بڑے رقبے جلتے نہیں۔ پانی میں مفلوب ہونے سے VOC بہت کم ہے اور کاریگی ماحول کے لیے ٹھیک ہے۔
3. اہم تکنیکی پیرامیٹرز حوالہ
انتخاب کے وقت درج ذیل بنیادی میٹرکس پر توجہ دیں، اصل اقدار مخصوص ڈیٹاشیٹ کے مطابق:
| آئٹم | عام اشارات | 说明 |
|---|---|---|
| خشک فلم زنک مواد | ≥ 80% | زنگ سے بچاؤ کی کنجی (زنک-رچ) |
| خشک فلم موٹائی | 15–25 μm | شاپ پرائمر پتلا لگانا چاہیے |
| سطح خشک ہونے کا وقت | 数分钟 | خودکار لائنوں کے موافق |
| درجہ حرارت مزاحمت性 | 400℃ اور اس سے زیادہ تک | ویلڈنگ اور کٹائی کو یقینی بنانا |
| نمک چھڑک مزاحمت | 长效 | پراسسنگ کے دوران زنگ واپس نہ آئے |
| VOC مواد | انتہائی کم | آبی غیر نامیاتی ماحول دوست |
4. عام استعمال جي منظرناما
- جہاز سازی اور بحری انجینئرنگ: hull plates اور blocks کو pre-treatment line پر shop primer ملتا ہے تاکہ تعمیر کے دوران زنگ نہ لگے۔
- سٹیل سٹرکچر پری ٹریٹمنٹ لائن: پل، ہال، اور فیکٹری اجزاء کی کٹائی سے پہلے خودکار de-rusting اور priming، throughput بہتر۔
- بڑے ٹینک اور پائپ لائنز: پلیٹ رولنگ سے پہلے عبوری حفاظت، بعد کی ویلڈنگ کے موزوں۔
- تعمیراتی مشینیں اور بیرونی فابریکیٹڈ اسٹیل حصے: طویل مدت ذخیرہ اور کارخانوں کے درمیان منتگی شدہ اسٹیل کو دوبارہ زنگ سے بچانا۔
1. عملي پروسيس ۽ معيار ڪنٽرول
شاپ پرائمر عموماً آٹومیٹک لائنوں پر استعمال ہوتے ہیں، عمل کے specs براہ راست اینٹی کارrosion اور پیداواری takt پر اثر ڈالتے ہیں:
- سطح کی تیاری: اسٹیل کو Sa2.5 تک shot blast کرنا چاہیے، مناسب roughness، تیل اور mill scale سے پاک، یہی zinc-rich cathodic protection کی شرط ہے۔
- سپرے شدہ تہہ کی موٹائی: خودکار لائن خشک فلم کو 15–25 مائیکرون پر رکھتی ہے؛ بہت موٹی ہو تو ویلڈنگ کے چھینٹے اور سوراخ بنیں گے، بہت پتلی ہو تو تحفظ ناکافی رہے گا۔
- جلد سطحی خشک ہونا: شاپ پرائمر کو جلدی سطح خشک کرنا چاہیے تاکہ اسٹیل فوراً اگلے مرحلے میں جائے۔
- ویلڈنگ موافقت تصدیق: اسپرے کے بعد ویلڈنگ، کٹائی کے وقت دھواں اور مسام کی حالت دیکھیں تاکہ شپ بلڈنگ اور اسٹیل سٹرکچر کے معیار پر پورا اترے۔
- بعد کی کوٹنگ: تیاری کے بعد shop primer پر zinc-rich epoxy, MIO epoxy midcoat اور topcoat لگا کر مکمل heavy-duty نظام بنتا ہے۔
6. ایپوکسي زنڪ امير پرائمر سان فرق
دونوں ان آرگنک زنک رچ اور ایپوکسی زنک رچ عام ہیوی ڈیوٹی پرائمر ہیں مگر پوزیشن مختلف:
| موازنہ | آبی غیر نامیاتی زنک رچ | ایپوکسی زنک سے بھرپور |
|---|---|---|
| بنڈر | سلیکیٹ (غیر نامیاتی) | ایپوکسی رال (نامیاتی) |
| درجہ حرارت مزاحمت性 | زیادہ (ویلڈنگ اور کٹائی کے قابل) | 较低 |
| کیथوڈک تحفظ | 强 | 强 |
| لچک | 偏脆 | 较好 |
| نمونگی پوزیشننگ | شاپ پرائمر، حرارت مزاحم | عمومی heavy-duty پرائمر |
| Environmental protection | پانی والا، VOC انتہائی کم | مصنوعہ کے مطابق |
مختصر یہ کہ جہاں حرارت مقابلت، ویلڈ ہونے کی صلاحیت اور پری ٹریٹمنٹ لائن سے مطابقت مطلوب ہو، وہاں ان آرگنک زنک رچ ورکشاپ پرائمر کو ترجیح دیں؛ جہاں لچک اور مجموعی ضد آکسیڈن نظام سے مطابقت زیادہ اہم ہو، وہاں عام طور پر ایپوکسی زنک رچ استعمال ہوتا ہے۔ دونوں کو ایک ہی نظام میں ذمہ داریوں کی تقسیم کے ساتھ ملانا بھی عام بات ہے۔
7. اسٽوريج، نقل و حمل ۽ ماحول جي اهم نقطا
اگرچہ application ماحول دوست ہے، آبی غیر نامیاتی زنک رچ پرائمر ذخیرہ، نقل و حمل اور ماحولیاتی حالات کے لیے حساس ہے؛ عمل میں دیاں:
- الگ تہہ ذخیرہ: ان آرگنک زنک رچ پرائمر عموماً دو جزو والے ہوتے ہیں (زنک ڈسٹ اور سلیکیٹ بائنڈر الگ الگ پیکنگ میں) اور انہیں ٹھنڈی، خشک جگہ پر بند رکھنا چاہیے تاکہ زنک ڈسٹ نمی جذب کر کے گٹھا نہ بنا لے۔ ملائی ہوئی پینٹ کی ایک مخصوص پوٹ لائف ہوتی ہے، اسے مقررہ مدت میں ختم کر دینا چاہیے۔
- مسلسل ہلانا: زنک ڈسٹ کثیف ہوتی ہے اور جلدی نیچے بیٹھ جاتی ہے، اس لیے سپرے کے دوران مسلسل ہلانا اور اینٹی-سیمنٹیشن ڈیوائس لگانا ضروری ہے تاکہ نکلنے والی پینٹ میں زنک کی مقدار مستقل رہے۔ ورنہ تہہ میں زنک کی مقدار غیر یکساں ہو جائے گی اور مقامی طور پر ضد آکسیڈیشن کمزور رہے گی۔
- ماحول کا درجہ حرارت اور نمی: ان آرگنک سلیکیٹ کی سختی ہوا میں موجود نمی اور کاربن ڈائی آکسائیڈ پر منحصر ہے، اس لیے موزوں درجۂ حرارت تقریباً 5–40 ڈگری سینٹی گریڈ اور نسبتی نمی 50–85 فیصد ہے۔ بہت خشک ہو تو سختی ادھوری رہتی ہے، بہت گیلا ہو تو سفید چڑھنا اور زنک ساپن بن جاتا ہے۔
- ہوا اور حفاظت: اسپرے روم اچھی طرح ventilated ہو، آپریٹرز dust mask پہنیں تاکہ زنک دھول لمبے عرصے تک نہ کھائیں۔
- نقل و حمل کی حفاظت: کوٹڈ اسٹیل اجزاء کو اٹھاتے اور چڑھاتے وقت dunnage دیں تاکہ ٹکرانے یا خراش نہ ہو؛ نقصان فوری repair کریں تاکہ دوبارہ زنگ نہ شروع ہو۔
منظم شدہ ذخیرہ، نقل و حمل اور ماحو کنٹرول شاپ پرائمر کے مستحکم cathodic protection اور طویل steel processing تحفظ کی بنیادی شرط ہے۔
8. اڪثر پڇيل سوال (FAQ)
سوال: کیا ورکشاپ پرائمر کے اوپر دوبارہ پینٹ کرنا ضروری ہے؟ جواب: جی ہاں۔ ورکشاپ پرائمر ایک عارضی اور انتقالی حفاظتی تہہ ہے؛ حتمی ضد آکسیڈیشن کے لیے اوپر انٹرمیڈیٹ اور فنيش کوٹ لگانا ضروری ہے تاکہ مکمل نظام بنے۔
سوال: کیا زنک رچ پرائمر میں زنک جتنا زیادہ ہو اتنا ہی بہتر؟ جواب: زیادہ زنک کیتھوڈک تحفظ کے لیے مفید ہے، مگر حد سے زیادہ تہہ کی کثافت اور چپک کو خراب کرتا ہے۔ خشک تہہ میں 80% سے زیادہ زنک بہترین ضد آکسیڈیشن دیتا ہے، اور اسے پورے فارمولیشن کے ساتھ متوازن رکھنا ضروری ہے۔
سوال: کیا واٹر بورن ان آرگنک زنک رچ پرائمر کی کسی خاص نمی کی ضرورت ہے؟ جواب: ہاں۔ ان آرگنک سلیکیٹ کی سختی مناسب نمی اور کاربن ڈائی آکسائیڈ پر منحصر ہے، اس لیے بہت خشک یا بہت گیلے ماحول دونوں سختی کے معیار کو متاثر کرتے ہیں؛ پروڈکٹ ہدایات کے مطابق ماحول کو قابو میں رکھیں۔