Các thiết bị nhà máy hóa dầu là một trong những môi trường ăn mòn công nghiệp phức tạp nhất: nhiệt độ cao, áp suất cao, môi chất dễ cháy, môi trường axit và lượng lớn lớp cách nhiệt đan xen. Khác với kết cấu thép thông thường, hư hại của thiết bị hóa dầu thường không phải là "sự gỉ sét nhìn thấy được", mà là ăn mòn ngầm giấu dưới lớp cách nhiệt, giữa miếng đệm mặt bích, tại mối hàn cút cong. Để hiểu về chống ăn mòn hóa dầu, phải xây dựng tư duy ba chiều "phân vùng nhiệt độ + phân vùng môi chất + phòng chống CUI".
Kexin Materials (kexinMaterials) với bề dày kinh nghiệm kỹ thuật về các hệ thống phù hợp cho hóa dầu như sơn epoxy giàu kẽm, epoxy chịu nhiệt và silicate kẽm vô cơ, có thể hỗ trợ thiết kế配套 từ đường ống nhiệt độ thường đến thiết bị trung cao nhiệt. Về cơ chế bảo vệ catốt của sơn lót giàu kẽm, có thể tham khảo phân tích kỹ thuật sơn lót epoxy giàu kẽm.
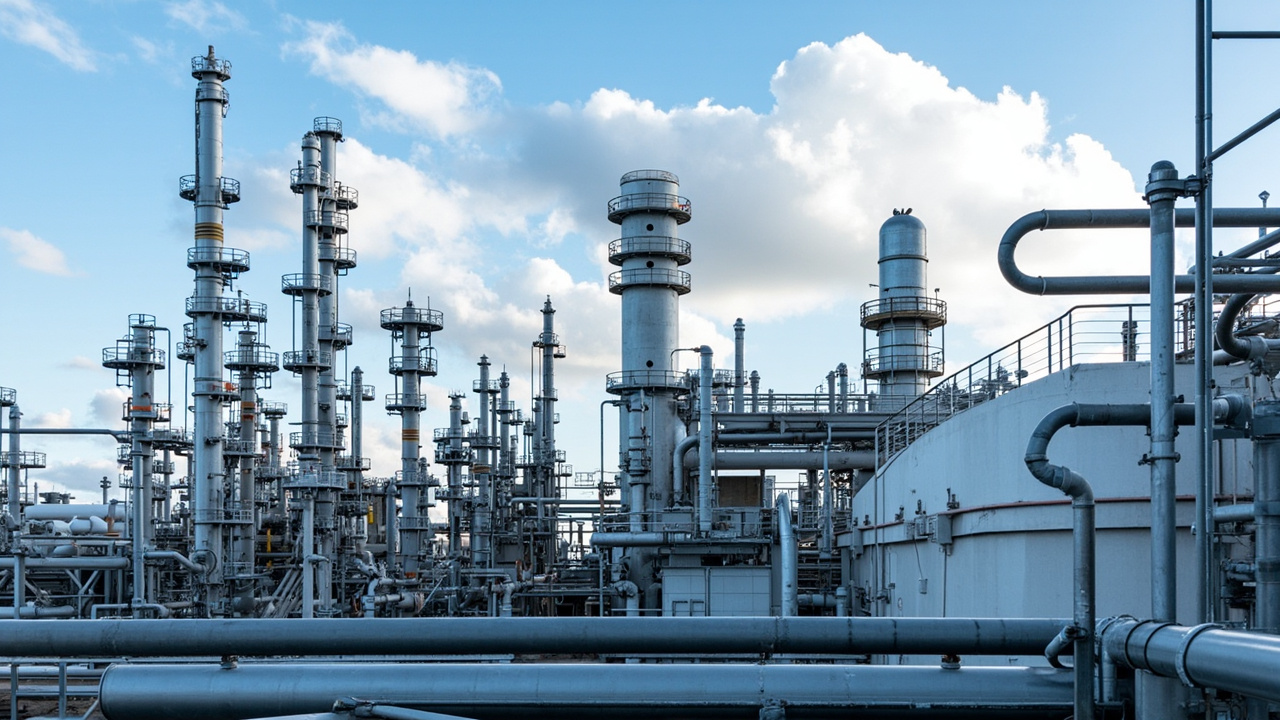
I. Sự phức tạp của ăn mòn hóa dầu
Môi trường ăn mòn của thiết bị hóa dầu do nhiều yếu tố chồng lấp:
- Biên độ nhiệt độ lớn: từ nhiệt độ thường đến hàng trăm độ C, vật liệu và hệ thống配套 hoàn toàn khác nhau.
- Môi chất đa dạng: dầu thô, khí axit (H₂S, CO₂), dung dịch amin, axit sunfuric, dung dịch kiềm... mỗi loại có cơ chế ăn mòn riêng.
- Ăn mòn dưới lớp cách nhiệt (CUI): lớp cách nhiệt thấm nước tạo pin ăn mòn kín, khó phát hiện bằng mắt thường.
- Chế độ làm việc biến đổi: khởi động/dừng, chu trình nhiệt làm mỏi nhiệt lớp phủ, tăng rủi ro CUI.
Sự phức tạp này quyết định chống ăn mòn hóa dầu không thể áp dụng một hệ thống配套 duy nhất, mà phải thiết kế tinh tế theo "vị trí — nhiệt độ — môi chất" và coi trọng các chi tiết dưới lớp cách nhiệt và mặt bích.
II. Logic chọn vật liệu theo phân vùng nhiệt độ
Trong kỹ thuật thường phân vùng chọn vật liệu theo nhiệt độ thiết kế của thiết bị/đường ống (giới hạn chịu nhiệt cụ thể theo TDS sản phẩm, không khẳng định bằng con số tại đây):
- Vùng nhiệt độ thường đến trung nhiệt: sơn lót epoxy giàu kẽm thông thường + sơn trung gian epoxy mica sắt + sơn phủ polyurethane aliphatic/epoxy, đáp ứng chống ăn mòn khí quyển và bề mặt ngoài thiết bị thông thường.
- Vùng trung cao nhiệt: cần sơn chịu nhiệt, như sơn chịu nhiệt silicone, hệ epoxy biến tính chịu nhiệt, chịu lão hóa nhiệt và chu trình nhiệt.
- Vùng cao nhiệt/tiếp xúc ngọn lửa: có thể dùng silicate kẽm vô cơ, sơn chịu nhiệt chuyên dụng, thậm chí phun nhiệt kim loại, cụ thể tùy nhiệt độ và môi chất.
- Vùng thấp nhiệt: vị trí giữ lạnh (thay vì cách nhiệt), chống đọng sương và CUI cũng quan trọng, bịt kín đầu chống nước là then chốt.
Phân vùng nhiệt độ không dựa vào cảm giác, mà phải kết hợp nhiệt độ vận hành công nghệ, nhiệt độ thiết kế và biên độ chu trình nhiệt, tra cứu đường cong nhiệt độ chịu nhiệt của TDS sơn rồi xác định.
III. Ăn mòn dưới lớp cách nhiệt (CUI) và NACE SP0198
CUI là mối họa số một của chống ăn mòn hóa dầu. Một khi lớp cách nhiệt do bịt kín đầu hỏng, nước mưa thấm hoặc rò hơi nước mà ẩm ướt, nước bị giữ lại trong đó, trên bề mặt thép carbon hình thành pin nồng độ oxy và pin kín, tốc độ ăn mòn vượt xa ống hở. NACE SP0198 "Kiểm soát ăn mòn ngoài thiết bị thép carbon dưới lớp cách nhiệt và chống cháy" đưa ra đề xuất phòng chống hệ thống:
- Hệ sơn kín liên tục hoàn chỉnh: dưới lớp cách nhiệt dùng lớp phủ chống ăn mòn liên tục không khuyết tật, làm rào cản thứ nhất.
- Bịt kín đầu chống nước: đầu lớp cách nhiệt, giá đỡ treo, mặt bích bố trí bịt kín chống nước tin cậy, ngăn đường xâm nhập nước.
- Chọn vật liệu theo phân vùng nhiệt độ: theo vùng nhiệt độ nêu trên chọn hệ chịu nhiệt và chịu CUI, tránh lớp phủ bị phấn hóa mất bảo vệ dưới nhiệt độ cao.
- Kiểm tra và giám sát: vị trí rủi ro cao dùng hồng ngoại, siêu âm hoặc định kỳ mở kiểm tra, phát hiện sớm gỉ dưới lớp cách nhiệt.
Cốt lõi phòng chống CUI là "không để nước vào" và "nếu vào cũng phát hiện kịp thời", cả hai không thể thiếu. Nhiều sự cố không phải do sơn bản thân hỏng, mà do thiết kế bịt kín đầu và bảo trì thiếu khiến lớp cách nhiệt chứa nước lâu dài.
IV. So sánh hệ thống配套
Bảng dưới tóm tắt xu hướng hệ thống配套 điển hình theo vùng nhiệt độ hóa dầu:
| Vùng nhiệt độ (minh họa) | Vị trí điển hình | Hệ thống đề xuất | Điểm kiểm soát chính |
|---|---|---|---|
| Nhiệt độ thường–trung nhiệt | Dàn ống, bề mặt ngoài thiết bị | Epoxy giàu kẽm + Epoxy mica sắt + Polyurethane | Phối hợp lớp, chiều dày màng |
| Trung cao nhiệt | Gần lò nung, đường ống dầu nóng | Silicone/chịu nhiệt epoxy | Đường cong chịu nhiệt, bịt kín đầu |
| Cao nhiệt | Bình phản ứng, ống khói | Silicate kẽm vô cơ/chịu nhiệt chuyên dụng | Không xung đột môi chất |
| Dưới lớp cách nhiệt | Mọi đường ống thiết bị cách nhiệt | Hệ kín liên tục + bịt kín đầu chống nước | Phòng chống CUI |
| Vị trí giữ lạnh | Đường ống thấp nhiệt | Lớp chống ẩm + lót chống ăn mòn | Chống đọng sương |
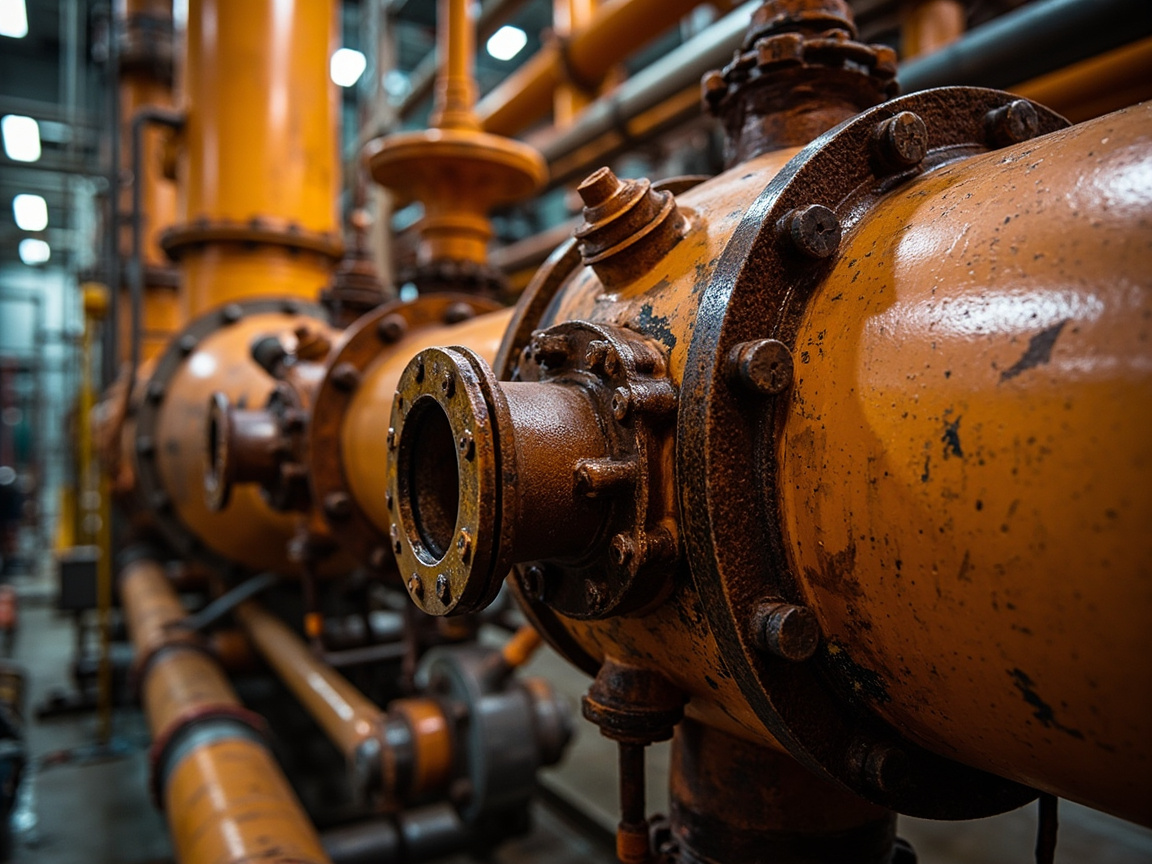
Cần nhấn mạnh: nhiệt độ bảng trên là vùng minh họa, giới hạn chịu nhiệt thực tế theo TDS sản phẩm và nhiệt độ công nghệ, không nên tự phán đoán tách rời dữ liệu.
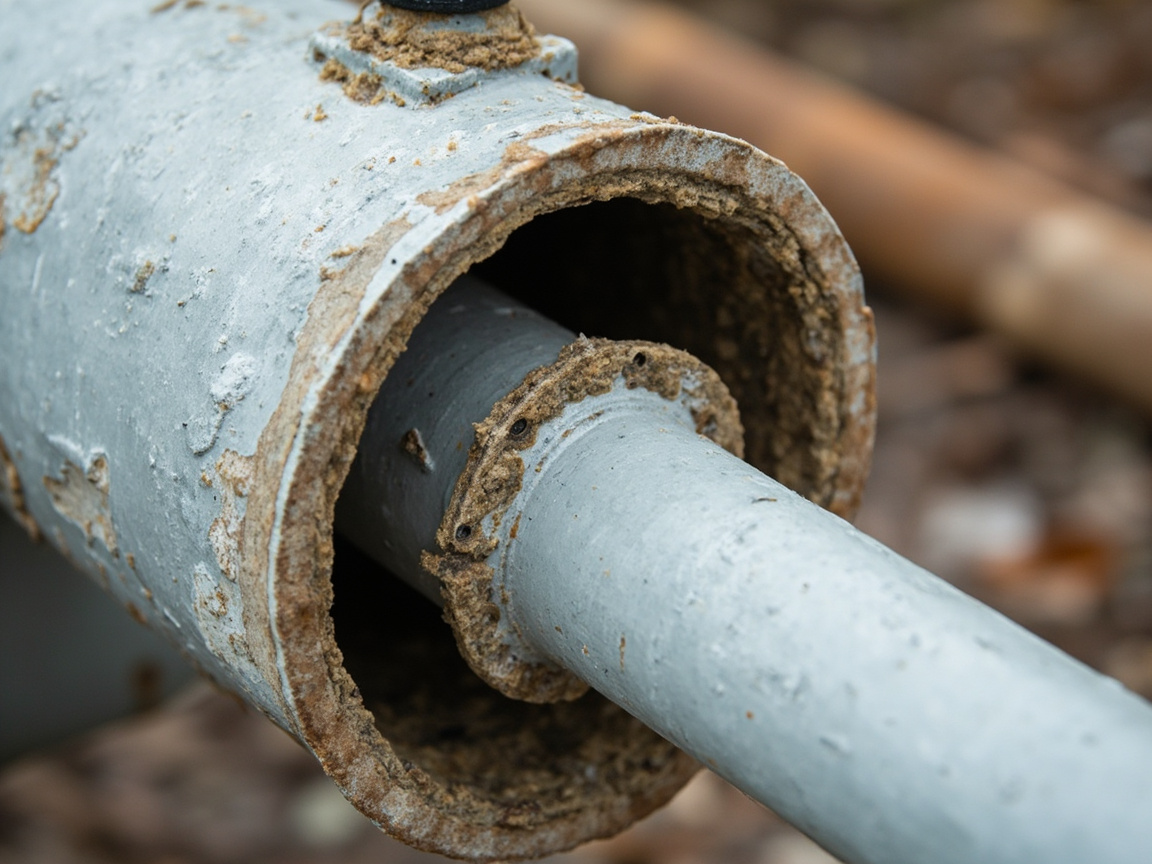
V. Sơn chịu nhiệt và silicate kẽm vô cơ
Vị trí trung cao nhiệt thường dùng sơn chịu nhiệt silicone, liên kết Si-O năng lượng cao, chịu nhiệt tốt, giữ màng sơn nguyên vẹn trong khoảng nhiệt độ nhất định; silicate kẽm vô cơ lấy bột kẽm + silicate làm gốc, chịu nhiệt cao và có bảo vệ catốt, nhưng giòn tương đối lớn, yêu cầu thi công cao. Hai loại phù hợp chế độ nhiệt độ và môi chất khác nhau, chọn loại phải kết hợp đường cong nhiệt độ công nghệ, tương thích môi chất và khả thi thi công.
Cần lưu ý: "chịu nhiệt" của sơn chịu nhiệt thường chỉ môi trường khô nóng, nếu có hơi nước, ngưng tụ axit phải đánh giá riêng; silicate kẽm vô cơ dưới môi trường ngưng tụ axit kẽm có thể tiêu hao nhanh, phải phù hợp môi chất công nghệ.
VI. Xử lý bề mặt và ranh giới thi công
Xử lý bề mặt thiết bị hóa dầu cũng tuân theo Sa2.5 (kết cấu then chốt) của ISO 8501-1, nhưng hiện trường bảo dưỡng thường bị hạn chế không gian, an toàn, có thể dùng dụng cụ cơ giới mài đến St3 hoặc phun cát cục bộ. Dù哪种, đều phải kiểm soát dầu mỡ, muối và độ nhám, đảm bảo lực bám lớp phủ và vật liệu nền. Sơn bảo dưỡng còn phải cân nhắc cửa sổ dừng sản xuất, an toàn hàn cắt và thông gió, tổ chức công nghệ phức tạp hơn xây mới.
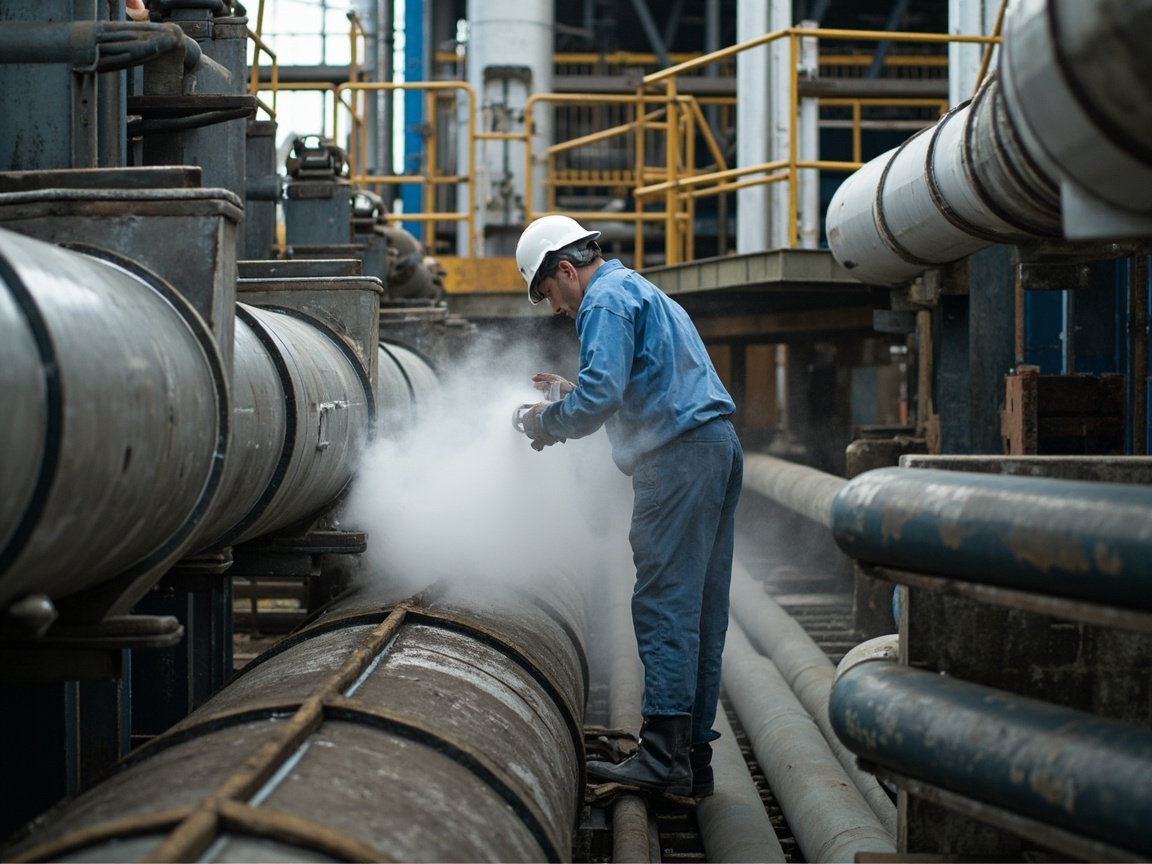
VII. Dưới lớp chống cháy và vị trí đặc biệt
Một phần thiết bị hóa dầu bọc lớp chống cháy ngoài (như sơn chống cháy kết cấu thép), bên dưới cũng tồn tại rủi ro CUI. Sự phối hợp lớp chống cháy và lớp chống ăn mòn, bịt kín đầu chống nước,以及 sau khi lớp chống cháy hỏng nước xâm nhập, đều là trọng điểm phòng chống. Mặt bích, van, giá đỡ treo, ống nối thiết bị đo "hình học phức tạp" là điểm phát sinh CUI cao, nên ưu tiên tuần tra và thiết kế bịt kín đầu.
VIII. Giám sát ăn mòn và quản lý vòng đời
Doanh nghiệp hóa dầu hiện đại ngày càng dùng mạch ăn mòn, giám sát trực tuyến (như đầu dò điện trở, đo dày siêu âm) và kiểm tra rủi ro (RBI) để quản lý ăn mòn. Sơn phủ作为 "bảo vệ bị động", nên kết hợp "giám sát chủ động": lập hồ sơ sơn phủ thiết bị, ghi chú hệ thống, chiều dày màng,记录 bảo dưỡng, liên động với dữ liệu giám sát đánh giá tuổi thọ còn lại.
Kexin Materials (kexinMaterials) đề xuất trong tệp kỹ thuật配套 hóa dầu nêu rõ phân vùng nhiệt độ, DFT và giới hạn chịu nhiệt từng vùng, biện pháp phòng chống CUI (bịt kín đầu và kiểm tra), để đơn vị vận hành và bảo dưỡng theo bản đồ bảo trì. Về toàn cảnh hệ thống tiêu chuẩn, có thể đọc thêm tổng thuật hệ thống tiêu chuẩn sơn công nghiệp.
IX. Nhầm lẫn chọn loại thường gặp
Nhầm lẫn một: mọi đường ống dùng một bộ sơn. Sai. Chênh lệch nhiệt độ và môi chất quá lớn, phải chọn vật liệu phân vùng.
Nhầm lẫn hai: bọc xong lớp cách nhiệt là an toàn. Sai. Bịt kín đầu hỏng tức điểm khởi CUI, chống nước là then chốt.
Nhầm lẫn ba: sơn chịu nhiệt càng cao càng tốt. Sai. Phải phù hợp đường cong nhiệt độ thực tế và môi chất, tách rời dữ liệu vô nghĩa.
Nhầm lẫn bốn: bảo dưỡng mài qua loa được. Sai. Cấp xử lý bề mặt quyết định trực tiếp lực bám và tuổi thọ, không được hạ chuẩn.
Nhầm lẫn năm: CUI靠 mắt thường phát hiện. Sai. Dưới lớp cách nhiệt ẩn, phải nhờ thiết kế bịt kín đầu + kiểm tra định kỳ.
X. Kinh tế kỹ thuật và chiến lược bảo dưỡng chống ăn mòn hóa dầu
Đầu tư chống ăn mòn thiết bị hóa dầu, phải đánh giá dưới bối cảnh "sản xuất liên tục". Một lần dừng máy ngoài kế hoạch tổn thất tính bằng giờ, tính bằng triệu, do đó tính kinh tế chống ăn mòn không ở vật liệu có rẻ nhất không, mà ở có thể tránh sự cố an toàn và dừng sản xuất do rò rỉ ăn mòn, mỏng thành. Nhiều doanh nghiệp coi ngân sách chống ăn mòn là hạng mục chi phí có thể ép, lại phớt lờ cái giá dây chuyền do hư hỏng ăn mòn gây ra, sự thiển cận này khi chu kỳ bảo dưỡng kéo dài càng nguy hiểm.
Từ góc chọn vật liệu,配套 phân vùng theo nhiệt độ và môi chất xem ra tăng độ phức tạp quản lý, thực chất là cách kinh tế nhất: ở vùng thường dùng hệ epoxy thông dụng, vùng cao nhiệt dùng hệ chịu nhiệt hoặc vô cơ, dưới lớp cách nhiệt dùng hệ kín liên tục, tránh "một dao cắt" dẫn đến quá thiết kế và thiếu防护 tồn tại song song. Chọn vật liệu phân vùng còn giúp备料 bảo dưỡng chính xác hơn, giảm rủi ro tồn kho và dùng sai.
Chiến lược bảo dưỡng là yếu tố quyết định thắng bại của công tác chống ăn mòn trong ngành hóa dầu. Cửa sổ đại tu (turnaround) thiết bị có hạn, công tác sơn phủ phải được lập lịch trình tinh tế với các công đoạn như hàn cắt, thử không phá hủy, thay thế. Xử lý bề mặt tại hiện trường bảo dưỡng bị hạn chế về không gian và an toàn, thường khó đạt mức Sa2.5 như khi xây dựng mới, cần chọn cấp độ xử lý khả thi trong phạm vi cho phép của quy chuẩn, và bù đắp bằng cách tăng cường kiểm tra (như đo dày màng và kiểm tra độ bám dính dày hơn). Đối với đường ống lộ ra do tháo bảo ôn, đây chính là cửa sổ vàng để phát hiện CUI, đánh giá tuổi thọ còn lại, nên đồng bộ triển khai đo dày và thử không phá hủy, nâng cấp việc "sơn sửa" thành "quản lý ăn mòn đường ống".
Kỹ thuật số và kiểm tra rủi ro (RBI) đang thay đổi mô hình chống ăn mòn hóa dầu. Tích hợp hồ sơ lớp phủ, dữ liệu giám sát ăn mòn, thông số môi chất và nhiệt độ, có thể nhận diện các mạch có rủi ro cao và ưu tiên nguồn lực, đạt được "dùng thép tốt vào chỗ cần thiết nhất". Đối với ăn mòn ngầm dưới lớp bảo ôn, kết hợp quét ảnh nhiệt hồng ngoại để sàng lọc vị trí chứa nước, sau đó mở kiểm tra xác minh có mục tiêu, hiệu quả hơn so với tháo dỡ toàn bộ mù quáng. Chống ăn mòn chuyển từ "sơn bị động" sang "quản lý chủ động dựa trên rủi ro", là xu hướng rõ ràng của ngành.
Cuối cùng, ràng buộc an toàn và môi trường không thể bỏ qua. Sơn phủ trong không gian hạn chế phải thông gió bắt buộc, kiểm soát nồng độ dung môi; bảo dưỡng vị trí nhiệt độ cao phải phòng bỏng và cháy; vật liệu mài mòn thải và bao bì sơn phải xử lý đúng quy định. Các yêu cầu tuân thủ này bản thân cũng là thành phần chi phí, nhưng cái giá tai nạn do cắt giảm chúng cao hơn nhiều so với đầu tư. Đặt an toàn, môi trường, chất lượng và chi phí lên cùng một khung để cân nhắc, mới là cách ra quyết định trưởng thành về chống ăn mòn hóa dầu.
XI. Đọc sâu về công thức sơn và chi tiết thi công trong hóa dầu
Lựa chọn lớp phủ cho thiết bị hóa dầu, bản chất là sự phối hợp kép giữa đường cong nhiệt độ và tính tương thích môi chất. Khu vực nhiệt độ thường dùng配套 epoxy thông dụng đã trưởng thành và tin cậy; khu vực trung cao nhiệt cần hệ thống chịu nhiệt, sơn chịu nhiệt silicone dựa vào năng lượng liên kết cao của liên kết Si-O để chịu nhiệt khô, nhưng độ bám dính với vật liệu nền, tính tương thích với sơn lót lớp dưới cần xác minh thận trọng; silicate kẽm vô cơ tạo màng từ bột kẽm và silicate, chịu nhiệt cao và có bảo vệ catốt, nhưng giòn hơn, yêu cầu cao về thi công và bề mặt. Căn cứ chọn loại nên là đường cong nhiệt độ công nghệ và tính chất môi chất, chứ không phải nhãn "giá trị chịu nhiệt".
Phòng chống ăn mòn ngầm dưới lớp bảo ôn, là hệ thống công trình ngoài công thức. Dù lớp phủ bản thân chịu nhiệt, nếu端封 hỏng để nước vào lớp bảo ôn, trong môi trường kín sự chênh lệch nồng độ oxy vẫn thúc đẩy ăn mòn. Vì vậy lớp phủ dưới bảo ôn càng nhấn mạnh "liên tục, không lỗ kim, chịu chu trình chênh lệch nhiệt", thi công phải tuyệt đối không lọt sơn và lỗ kim, và tại đầu mút, giá đỡ treo, mặt bích bố trí chống thấm nước tin cậy. Một số dự án đưa vào quét ảnh nhiệt hồng ngoại sàng lọc vị trí chứa nước, rồi dùng đo dày siêu âm xác minh độ dày thành, biến ăn mòn ngầm thành rủi ro có thể phát hiện, là tư duy phòng chống trưởng thành những năm gần đây.
Điều kiện sơn phủ tại hiện trường bảo dưỡng kém xa xây dựng mới. Không gian hạn chế, môi chất残留, sắp xếp hàn cắt và cửa sổ ngắn, khiến xử lý bề mặt thường khó đạt cấp độ lý tưởng. Lúc này nên chọn cấp xử lý khả thi trong phạm vi quy chuẩn, và bù đắp bằng kiểm tra dày màng và độ bám dính dày hơn; đối với đường ống lộ ra do tháo bảo ôn, nên đồng bộ triển khai đánh giá ăn mòn, nâng cấp "sơn phủ" thành "quản lý ăn mòn đường ống". Giới hạn an toàn sơn bảo dưỡng cũng không thể phá: thông gió bắt buộc, kiểm soát nồng độ hơi dễ cháy và độc, thực hiện giám sát hàn cắt, là ranh giới đỏ không thể vượt dù áp lực tiến độ nào.
Sự phối hợp giữa bảo vệ catốt và lớp phủ, đặc biệt quan trọng tại vị trí chôn ngầm hoặc ngâm. Lớp chống ăn mòn ngoài cung cấp cách điện che chắn, bảo vệ catốt cung cấp防护 điện hóa, thiếu một trong hai sẽ khiến bên kia gánh nặng quá mức. Tham số thiết kế hệ anode hy sinh hoặc dòng điện ngoài, nên bảo trì liên động với trạng thái lớp phủ; khi lớp phủ lão hóa diện rộng, nhu cầu dòng bảo vệ catốt tăng, hệ thống có thể không đáp ứng. Vì vậy chất lượng lớp phủ quyết định trực tiếp tính kinh tế và tin cậy của bảo vệ catốt, hai bên nên thống nhất ở giai đoạn thiết kế, chứ không giao riêng cho các chuyên ngành khác nhau mỗi bên làm một phách.
Từ góc độ kiểm tra rủi ro, chống ăn mòn hóa dầu đang từ "sơn đúng hạn" chuyển sang "đầu tư theo rủi ro". Tích hợp hồ sơ lớp phủ, giám sát ăn mòn, thông số môi chất và nhiệt độ, có thể nhận diện mạch rủi ro cao và ưu tiên nguồn lực. Với vị trí then chốt nhiệt cao, dưới bảo ôn, môi chất ăn mòn mạnh, tăng tần suất kiểm tra và cấp bảo dưỡng; vị trí rủi ro thấp thì giảm tần suất hợp lý. Sự phân bổ nguồn lực dựa trên dữ liệu này, kinh tế hơn so với dàn đều lực, và càng có thể giữ vững giới hạn an toàn trong cửa sổ bảo dưỡng hạn chế, là hướng tiến hóa rõ ràng của ngành.
Tư duy phát hiện ăn mòn dưới bảo ôn đáng được chi tiết hóa. Kiểm tra mở nắp truyền thống dù trực quan, nhưng phá hủy bảo ôn, chi phí cao và độ phủ hạn chế. Cách làm hiện đại thiên về dùng ảnh nhiệt hồng ngoại sàng lọc trước vị trí nghi ngờ chứa nước, nơi bất thường trên ảnh nhiệt thường tương ứng nước vào lớp bảo ôn, rồi mở nắp có mục tiêu và đo dày siêu âm xác minh, vừa tăng tỷ lệ phát hiện vừa kiểm soát khối lượng. Với mạch rủi ro cao, còn có thể bố trí đầu dò điện trở hoặc đo dày trực tuyến, thực hiện giám sát xu hướng. Biến ăn mòn ngầm thành rủi ro có thể phát hiện, có thể cảnh báo, là một trong những tiến bộ thực dụng nhất của chống ăn mòn hóa dầu những năm gần đây.
Sự phối hợp bảo vệ catốt và lớp phủ thường bị quản lý tách rời. Lớp chống ăn mòn ngoài cung cấp cách điện che chắn, bảo vệ catốt cung cấp防护 điện hóa, thiếu một trong hai sẽ khiến bên kia gánh nặng quá mức. Tham số thiết kế hệ anode hy sinh hoặc dòng điện ngoài, nên bảo trì liên động với trạng thái lớp phủ; khi lớp phủ lão hóa diện rộng, nhu cầu dòng bảo vệ tăng, hệ thống có thể không đáp ứng. Vì vậy chất lượng lớp phủ quyết định trực tiếp tính kinh tế và tin cậy của bảo vệ catốt, hai bên nên thống nhất ở giai đoạn thiết kế, đánh giá liên hợp khi vận hành bảo trì, chứ không giao riêng cho các chuyên ngành khác nhau mỗi bên làm một phách, gây khoảng trống trách nhiệm.
Kiểm tra rủi ro đang tái cấu trúc phân bổ nguồn lực. Tích hợp hồ sơ lớp phủ, giám sát ăn mòn, thông số môi chất và nhiệt độ, có thể nhận diện mạch rủi ro cao và ưu tiên nguồn lực. Với vị trí then chốt nhiệt cao, dưới bảo ôn, môi chất ăn mòn mạnh, tăng tần suất kiểm tra và cấp bảo dưỡng; vị trí rủi ro thấp thì giảm tần suất hợp lý. Sự đầu tư dựa trên dữ liệu này, kinh tế hơn so với dàn đều lực, và càng có thể giữ vững giới hạn an toàn trong cửa sổ bảo dưỡng hạn chế. Chống ăn mòn từ sơn đúng hạn sang đầu tư theo rủi ro, là hướng tiến hóa rõ ràng của ngành, cũng đòi hỏi quy trình quản lý và cơ sở dữ liệu đồng bộ nâng cấp.
Ràng buộc an toàn và môi trường không thể bỏ qua. Sơn phủ trong không gian hạn chế phải thông gió bắt buộc, kiểm soát nồng độ hơi dễ cháy và độc; bảo dưỡng vị trí nhiệt độ cao phải phòng bỏng và cháy; vật liệu mài mòn thải và bao bì sơn phải xử lý đúng quy định. Các yêu cầu này bản thân cũng là thành phần chi phí, nhưng cái giá tai nạn do cắt giảm chúng cao hơn nhiều so với đầu tư. Đặt an toàn, môi trường, chất lượng và chi phí lên cùng một khung để cân nhắc, mới là cách ra quyết định trưởng thành về chống ăn mòn hóa dầu, cũng là nền tảng doanh nghiệp phát triển bền vững dưới giám sát nghiêm ngặt.
Tư duy phát hiện ăn mòn dưới bảo ôn đáng được chi tiết hóa. Kiểm tra mở nắp truyền thống dù trực quan, nhưng phá hủy bảo ôn, chi phí cao và độ phủ hạn chế. Cách làm hiện đại thiên về dùng ảnh nhiệt hồng ngoại sàng lọc trước vị trí nghi ngờ chứa nước, nơi bất thường trên ảnh nhiệt thường tương ứng nước vào lớp bảo ôn, rồi mở nắp có mục tiêu và đo dày xác minh, vừa tăng tỷ lệ phát hiện vừa kiểm soát khối lượng. Với mạch rủi ro cao, còn có thể bố trí đầu dò điện trở hoặc đo dày trực tuyến, thực hiện giám sát xu hướng. Biến ăn mòn ngầm thành rủi ro có thể phát hiện, có thể cảnh báo, là một trong những tiến bộ thực dụng nhất của chống ăn mòn hóa dầu những năm gần đây.
Sự phối hợp bảo vệ catốt và lớp phủ thường bị quản lý tách rời. Lớp chống ăn mòn ngoài cung cấp cách điện che chắn, bảo vệ catốt cung cấp防护 điện hóa, thiếu một trong hai sẽ khiến bên kia gánh nặng quá mức. Tham số thiết kế hệ anode hy sinh hoặc dòng điện ngoài, nên bảo trì liên động với trạng thái lớp phủ; khi lớp phủ lão hóa diện rộng, nhu cầu dòng bảo vệ tăng, hệ thống có thể không đáp ứng. Vì vậy chất lượng lớp phủ quyết định trực tiếp tính kinh tế và tin cậy của bảo vệ catốt, hai bên nên thống nhất ở giai đoạn thiết kế, đánh giá liên hợp khi vận hành bảo trì, chứ không giao riêng cho các chuyên ngành khác nhau mỗi bên làm một phách, gây khoảng trống trách nhiệm.
Kiểm tra rủi ro đang tái cấu trúc phân bổ nguồn lực. Tích hợp hồ sơ lớp phủ, giám sát ăn mòn, thông số môi chất và nhiệt độ, có thể nhận diện mạch rủi ro cao và ưu tiên nguồn lực. Với vị trí then chốt nhiệt cao, dưới bảo ôn, môi chất ăn mòn mạnh, tăng tần suất kiểm tra và cấp bảo dưỡng; vị trí rủi ro thấp thì giảm tần suất hợp lý. Sự đầu tư dựa trên dữ liệu này, kinh tế hơn so với dàn đều lực, và càng có thể giữ vững giới hạn an toàn trong cửa sổ bảo dưỡng hạn chế. Chống ăn mòn từ sơn đúng hạn sang đầu tư theo rủi ro, là hướng tiến hóa rõ ràng của ngành.
Ràng buộc an toàn và môi trường không thể bỏ qua. Sơn phủ trong không gian hạn chế phải thông gió bắt buộc, kiểm soát nồng độ hơi dễ cháy và độc; bảo dưỡng vị trí nhiệt độ cao phải phòng bỏng và cháy; vật liệu mài mòn thải và bao bì sơn phải xử lý đúng quy định. Các yêu cầu này bản thân cũng là thành phần chi phí, nhưng cái giá tai nạn do cắt giảm chúng cao hơn nhiều so với đầu tư. Đặt an toàn, môi trường, chất lượng và chi phí lên cùng một khung để cân nhắc, mới là cách ra quyết định trưởng thành về chống ăn mòn hóa dầu, cũng là nền tảng doanh nghiệp phát triển bền vững dưới giám sát nghiêm ngặt, bất kỳ áp lực tiến độ nào cũng không được vượt qua những giới hạn này.
Chiến lược bảo dưỡng là yếu tố quyết định thắng bại của công tác chống ăn mòn trong ngành hóa dầu. Cửa sổ đại tu thiết bị có hạn, công tác sơn phủ phải được lập lịch trình tinh tế với các công đoạn như hàn cắt, thử không phá hủy, thay thế. Xử lý bề mặt tại hiện trường bảo dưỡng bị hạn chế về không gian và an toàn, thường khó đạt cấp độ như khi xây dựng mới, cần chọn cấp xử lý khả thi trong phạm vi quy chuẩn, và bù đắp bằng kiểm tra dày hơn. Đối với đường ống lộ ra do tháo bảo ôn, nên đồng bộ triển khai đo dày thành và thử không phá hủy, nâng cấp sơn sửa thành quản lý ăn mòn đường ống, mới là cách thực sự giữ vững an toàn thiết bị.
Tính phức tạp của chống ăn mòn hóa dầu, quyết định nó mãi là một hệ thống công trình chứ không phải tác nghiệp đơn lẻ. Nhiệt độ, môi chất, bảo ôn và cửa sổ bảo dưỡng đan xen vào nhau, bất kỳ biện pháp đơn lẻ nào cũng không đủ bao phủ toàn bộ rủi ro. Chính vì vậy, quản lý công trình trưởng thành coi chống ăn mòn là chủ tuyến xuyên suốt toàn chu kỳ thiết kế, thi công, vận hành, dùng dữ liệu thúc đẩy bố trí nguồn lực, dùng tiêu chuẩn ràng buộc vật liệu và công nghệ. Chỉ khi đối xử lớp phủ, bảo vệ catốt, kiểm tra và quản lý an toàn như một chỉnh thể, mới có thể giữ vững an toàn và vận hành liên tục thiết bị dưới工况 khắc nghiệt, cũng là kinh nghiệm quý giá nhất được ngành lắng đọng từ thực tiễn lâu dài.
Xét sâu hơn, hướng tiến bộ của chống ăn mòn hóa dầu, là chuyển từ sơn bị động sang quản lý rủi ro chủ động. Thông qua giám sát ăn mòn, tích hợp dữ liệu và đầu tư theo rủi ro, doanh nghiệp có thể giữ vững vị trí then chốt nhất trong cửa sổ bảo dưỡng hạn chế, tránh hỏng hóc thảm khốc. Sự chuyển đổi này dựa vào sự hiệp đồng của tiêu chuẩn, vật liệu, công nghệ và hồ sơ, cũng dựa vào nâng cấp quy trình quản lý. Khi chống ăn mòn thực sự hòa nhập vào quản lý toàn vòng đời thiết bị, nó không còn là gánh nặng chi phí, mà trở thành năng lực cốt lõi bảo đảm sản xuất liên tục và vận hành an toàn, tạo giá trị ổn định và lâu dài cho doanh nghiệp dưới giám sát nghiêm ngặt.
Có thể nói, mỗi bước tiến của chống ăn mòn hóa dầu, đều là nỗ lực biến rủi ro chưa biết thành rủi ro có thể quản lý. Khi tiêu chuẩn, giám sát và dữ liệu thực sự thông suốt, an toàn thiết bị sẽ có nền tảng vững chắc, doanh nghiệp cũng nhờ đó tiến bước vững vàng trong môi trường khắc nghiệt.
Trong ngành hóa dầu, chống ăn mòn chưa bao giờ là khâu kỹ thuật đơn lẻ, mà là năng lực hệ thống xuyên suốt vòng đời thiết bị. Bó chặt tiêu chuẩn, vật liệu, giám sát và quản lý thành một sợi dây, doanh nghiệp sẽ giữ vững giới hạn an toàn dưới工况 phức tạp, cũng làm cho sản xuất liên tục trở nên khả thi.
Câu hỏi thường gặp
Câu hỏi thường gặp
Hỏi: Thế nào là ăn mòn dưới lớp bảo ôn (CUI)?
Đáp: CUI chỉ bề mặt ngoài thiết bị thép carbon dưới lớp bảo ôn/cách lạnh, do nước thấm vào và đọng lại hình thành ăn mòn ngầm. Một khi lớp bảo ôn端封 hỏng hoặc bị ẩm, bên trong hình thành chênh lệch nồng độ oxy và pin kín, tốc độ ăn mòn có thể vượt xa ống hở, và khó phát hiện bằng mắt thường, là mối nguy quan trọng của thiết bị hóa dầu.
Hỏi: NACE SP0198 đưa ra những đề xuất phòng chống nào?
Đáp: NACE SP0198《Kiểm soát ăn mòn ngoài thiết bị thép carbon dưới lớp bảo ôn và chống cháy》đề xuất: dùng lớp sơn chống ăn mòn kín liên tục hoàn chỉnh làm rào cản thứ nhất; tại端封, giá đỡ treo, mặt bích bố trí chống thấm nước tin cậy ngăn nước; theo phân vùng nhiệt độ chọn配套 chịu nhiệt và chịu CUI; với vị trí rủi ro cao định kỳ kiểm tra hoặc giám sát. Cốt lõi là "ngăn nước xâm nhập" và "được phát hiện sớm".
Hỏi: Thiết bị hóa dầu chọn vật liệu theo phân vùng nhiệt độ như thế nào?
Đáp: Thường chia nhiệt độ thường–trung (配套 epoxy thông dụng), trung cao nhiệt (silicone/chịu nhiệt epoxy), cao nhiệt (silicate kẽm vô cơ hoặc chuyên chịu nhiệt), dưới bảo ôn (kín liên tục +端封 chống thấm), cách lạnh (chống ẩm + chống ăn mòn). Giới hạn chịu nhiệt cụ thể lấy đường cong chịu nhiệt trong TDS sản phẩm và nhiệt độ công nghệ làm chuẩn, không phán đoán tách rời dữ liệu.
Hỏi: Chọn sơn chịu nhiệt silicone và silicate kẽm vô cơ ra sao?
Đáp: Sơn chịu nhiệt silicone chịu nhiệt khô, dẻo, thích hợp bề mặt ngoài thiết bị trung cao nhiệt; silicate kẽm vô cơ chịu nhiệt cao và có bảo vệ catốt, nhưng giòn hơn. Nếu môi trường có ngưng tụ axit, kẽm có thể tiêu hao nhanh, phải tương thích với môi chất rồi mới chọn. Chọn loại phải kết hợp đường cong nhiệt độ, môi chất và điều kiện thi công.
Hỏi: Tại sao đầu mút lớp bảo ôn phải làm kín chống thấm?
Đáp: Đầu bịt là cửa ngăn chặn nước mưa, hơi nước thấm vào lớp cách nhiệt. Khi đầu bịt hỏng, độ ẩm tích tụ lâu ngày là nguyên nhân trực tiếp gây CUI. Thiết kế đầu bịt tin cậy (như mũ chụp kim loại, keo trám kín, độ dốc đúng) rất quan trọng đối với việc phòng chống CUI.
Hỏi: Xử lý bề mặt tại hiện trường sửa chữa cần nắm như thế nào?
Đáp: Các cấu kiện quan trọng vẫn phải đạt Sa2.5 (ISO 8501-1); bị hạn chế không gian có thể phun cát cục bộ hoặc dùng dụng cụ cơ học đánh bóng đến St3, nhưng phải kiểm soát dầu mỡ, muối và độ nhám, đảm bảo độ bám dính. Sửa chữa còn phải cân nhắc thời gian ngừng sản xuất, an toàn hàn cắt và thông gió, tổ chức thi công phức tạp hơn xây mới.
Hỏi: "Chịu nhiệt" của sơn chịu nhiệt chỉ môi trường nào?
Đáp: Thông thường chỉ nhiệt độ chịu đựng trong môi trường không khí khô nóng. Nếu có hơi nước, ngưng tụ axit hoặc tiếp xúc môi chất, ý nghĩa chịu nhiệt khác, cần đánh giá riêng. Không nên chọn loại chỉ dựa vào nhãn "giá trị chịu nhiệt", mà phải xem mô tả điều kiện làm việc tương ứng trong TDS.
Hỏi: Làm sao phát hiện sớm CUI?
Đáp: Dựa vào thiết kế đầu bịt + kiểm tra định kỳ. Có thể dùng ảnh nhiệt hồng ngoại phát hiện lớp cách nhiệt chứa nước, đo độ dày siêu âm giám sát mỏng thành, hoặc định kỳ tháo kiểm tra tại vị trí rủi ro cao. Thiết lập hồ sơ sơn phủ và sửa chữa thiết bị, liên kết đánh giá với dữ liệu giám sát.
Hỏi: Dưới lớp chống cháy cũng bị CUI sao?
Đáp: Có. Kết cấu thép bọc lớp chống cháy cũng có thể do lớp chống cháy hư hỏng, đầu bịt hỏng mà thấm nước, hình thành CUI. Cần chú trọng sự phối hợp giữa lớp chống cháy và lớp chống ăn mòn, chống thấm đầu bịt và sửa chữa hư hỏng, các vị trí phức tạp như mặt bích van ưu tiên phòng chống.
Hỏi: Chống ăn mòn hóa dầu chỉ dựa vào sơn phủ có đủ không?
Đáp: Không đủ. Sơn phủ là bảo vệ bị động, nên kết hợp với giám sát ăn mòn, kiểm tra rủi ro (RBI), nâng cấp vật liệu chủ động. Thiết lập hồ sơ đi kèm và cơ sở độ dày màng/độ bám dính, liên kết với giám sát trực tuyến, mới có thể thực hiện quản lý ăn mòn toàn vòng đời.
Đọc thêm
- Phân tích kỹ thuật sơn lót epoxy giàu kẽm: Hiểu vai trò nền tảng của bảo vệ catốt bằng sơn lót trong thiết bị hóa dầu.
- Thiết kế phối hợp chống ăn mòn thông dụng kết cấu thép: Logic phối hợp ba lớp thông dụng ngoài phân vùng nhiệt độ.
- Tổng quan hệ thống tiêu chuẩn sơn công nghiệp: Làm rõ vị trí của NACE SP0198 và phân vùng nhiệt độ trong cấp bậc tiêu chuẩn.
- Chống ăn mòn hầm kỹ thuật đô thị: Kết cấu thép không gian kín và phối hợp môi trường bên trong
- Sơn phủ tháp tuabin gió: Phối hợp chống ăn mòn tuabin gió trên bờ và ngoài khơi
- Tổng luận hệ thống sơn bảo vệ công nghiệp: Cấp ăn mòn và thiết kế phối hợp ISO 12944