Sơn ô tô nguyên bản (OEM, Original Equipment Manufacturer) là chỉ một bộ quy trình sơn công nghiệp hoàn chỉnh được thực hiện tại nhà máy lắp ráp ô tô, sau khi thân xe được hàn và tạo hình. Điểm khác biệt lớn nhất so với "sơn dặm" ở thị trường hậu mãi là: sơn OEM được hoàn thành trên một dây chuyền gần như tự động hóa hoàn toàn, với nhịp độ cố định và môi trường được kiểm soát, wherein độ dày màng, màu sắc, độ bóng và độ bền đều bị giới hạn nghiêm ngặt bởi tiêu chuẩn kỹ thuật. Hiểu quy trình này không chỉ liên quan đến "xe được phun sơn như thế nào", mà còn giúp chúng ta thấu hiểu logic vật liệu đằng sau khả năng chống ăn mòn, chịu thời tiết và ngoại quan của ô tô. Là nhà cung cấp vật liệu hướng tới lĩnh vực ô tô và bảo vệ công nghiệp, KeXin New Material(kexinMaterials) có tích lũy kỹ thuật về hệ thống nhựa điện di phối hợp, lớp trung gian và lớp phủ bề mặt, bài viết này cũng sẽ đưa ra ý tưởng phối hợp khả thi trong phần đối chiếu hệ thống.
I. Sơn OEM ô tô là gì: Một dây chuyền "xếp chồng phân lớp"
Sơn lắp ráp toàn bộ xe không đơn giản là "phun một lớp sơn", mà là xếp chồng một số lớp phủ có chức năng hoàn toàn khác nhau lên thép tấm thân xe (hoặc tấm nhôm) theo thứ tự cố định. Mỗi lớp chỉ giải quyết một loại vấn đề: lớp nào phụ trách chống gỉ, lớp nào phụ trách lấp phẳng, lớp nào phụ trách màu sắc, lớp nào phụ trách độ bóng và chống lão hóa. Chuỗi công đoạn dưới đây là khung xương chung của hầu hết các dây chuyền OEM xe du lịch:
- Xử lý bề mặt (Pre-treatment): tẩy dầu, điều chỉnh bề mặt, phosphating/gốm hóa, thiết lập nền tảng sạch và có thể bám dính;
- Điện di cực âm (CED, Cathodic Electrodeposition): toàn xe ngâm vào bể điện di, cấp điện để lắng đọng một lớp sơn lót đều;
- Sơn trung gian (Primer / Surfacer): phun sơn lót hai lớp, lấp phẳng, chống va đá, tăng cường bám dính giữa các lớp;
- Sơn màu nền (Basecoat): cung cấp màu sắc và hiệu ứng kim loại/ngọc trai;
- Sơn bóng trong (Clearcoat): phủ bóng, cung cấp độ bóng, chịu thời tiết và chống trầy xước;
- Sấy (Bake): các lớp phủ liên kết ngang và đóng rắn ở cửa sổ nhiệt độ cụ thể.
Lý do phải "phun chồng 4 đến 5 lớp" là vì một lớp phủ đơn lẻ không thể đồng thời thỏa mãn ba chỉ tiêu cứng là chống ăn mòn, ngoại quan và độ bền. Tư tưởng phân lớp "đáy—trung—mặt" này hoàn toàn nhất quán với logic phối hợp "sơn lót + sơn trung gian + sơn phủ" của sơn bảo vệ công nghiệp — điểm này sẽ được đối chiếu riêng ở phần sau.
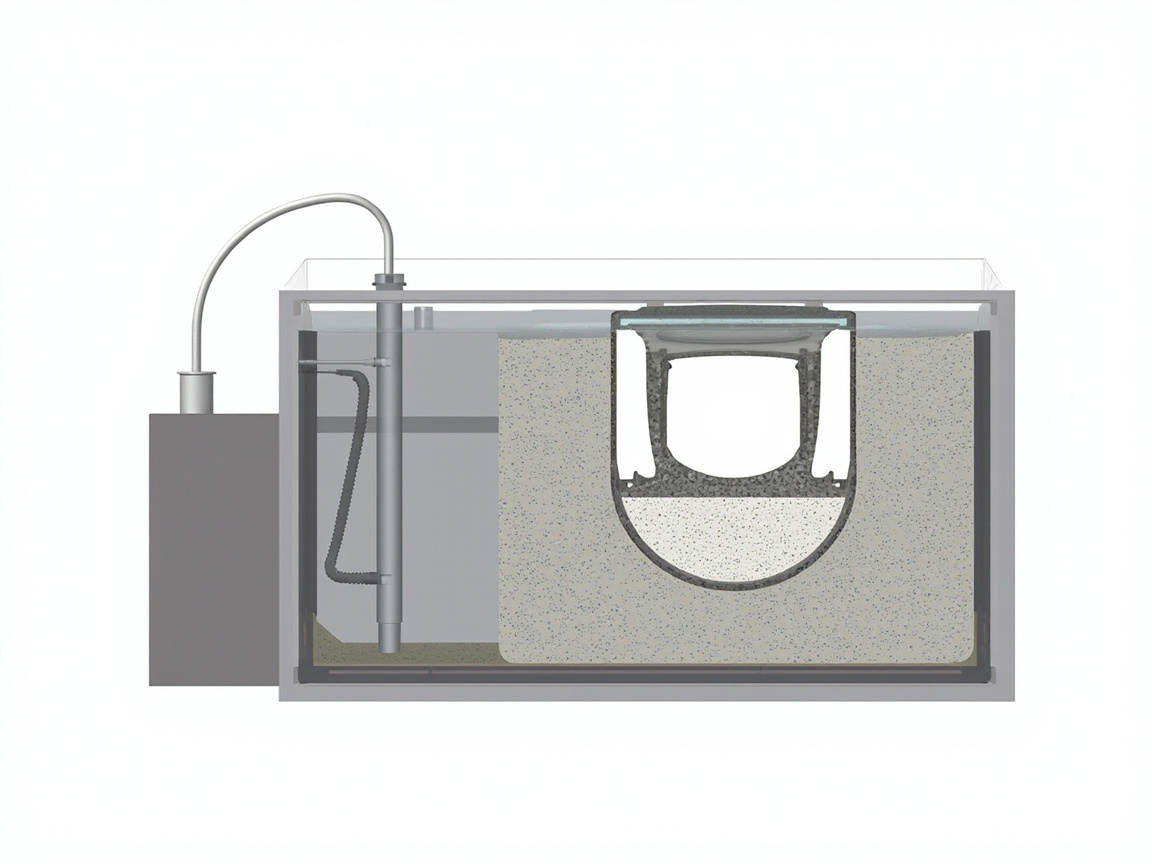
II. Xử lý bề mặt: Điểm khởi đầu của mọi lực bám dính
Trong giới sơn có câu cũ: "Bảy phần đáy, ba phần mặt". Xử lý bề mặt quyết định tất cả các lớp phủ phía sau có thể đứng vững hay không. Xử lý bề mặt OEM thường bao gồm các bước sau:
- Tẩy dầu (Degreasing): dùng chất tẩy rửa kiềm hoặc trung tính để loại bỏ dầu dập, dầu chống gỉ và dấu vân tay, nếu không điện di sẽ xuất hiện lỗ co, lỗ kim.
- Điều chỉnh bề mặt (Activation): tạo các điểm hoạt hóa vi mô trên bề mặt thép tấm, giúp màng chuyển hóa kết tinh sau đó mịn và đều hơn.
- Phosphating / Gốm hóa (Phosphating / Zirconium conversion): phosphating kẽm truyền thống tạo lớp tinh thể kẽm photphat, cung cấp bề mặt vi nhám và thụ động hóa học; những năm gần đây theo xu hướng thân thiện môi trường, xử lý màng mỏng hệ zirconium (gốm hóa) không niken không phốt pho dần thay thế phosphating truyền thống, giảm tải trọng kim loại nặng và nước thải.
- Rửa nước và xả nước tinh khiết: loại bỏ dung dịch dư, ngăn tạp chất mang vào bể điện di.
Cơ chế cốt lõi của xử lý bề mặt là tác dụng kép: nhám hóa vật lý (tăng diện tích bề mặt riêng, ăn khớp cơ học) và thụ động hóa học (kẽm photphat v.v. làm thụ động bề mặt kim loại, ức chế ăn mòn sớm). Điều này cùng một nguồn gốc với "thụ động hóa học (kẽm photphat, cromat)" trong cơ chế sơn chống gỉ. Cần nhấn mạnh, màng phosphating bản thân rất mỏng (tính bằng micromet), nó không phải lực lượng chính chống ăn mòn, mà là lớp chuyển tiếp "để sơn điện di có thể bám chặt vào thép tấm".
III. Điện di cực âm (CED): Nền tảng chống ăn mòn toàn xe
Điện di cực âm là công đoạn linh hồn của sơn OEM. Thân xe với tư cách là một cực âm tổng thể, ngâm vào dung dịch nhựa sơn mang điện âm, sau khi cấp dòng điện một chiều, hạt nhựa di chuyển về phía thân xe và lắng đọng thành màng, sau đó qua sấy liên kết ngang. Tính không thể thay thế của nó nằm ở lực tràn điện di (Throwing Power) — sơn có thể "vòng qua góc" đi vào khoang trong thân xe, mối hàn, hốc rỗng等 nơi súng phun không bao giờ phủ tới, đạt được chống ăn mòn đều toàn xe.
Theo tổng hợp hồ sơ nghiên cứu lô này, tham số quy trình điện di cực âm điển hình là:
| Tham số quy trình điện di | Khoảng điển hình | Mô tả |
|---|---|---|
| Điện áp | 200–350 V | Điện áp quyết định tốc độ lắng đọng và độ dày màng, quá cao dễ sinh lỗ kim, bề mặt thô |
| Phần rắn dung dịch bể | 15–20 % | Tức tỷ lệ hiệu quả nhựa+chất màu trong dung dịch bể, quá thấp thì màng mỏng, quá cao thì độ ổn định kém |
| pH dung dịch bể | 5.8–6.2 | Khoảng axit duy trì phân tán ổn định hạt nhựa, sai lệch sẽ phá hủy trạng thái điện di |
| Nhiệt độ dung dịch bể | 28–35 ℃ | Nhiệt độ ảnh hưởng hiệu suất lắng đọng và độ phẳng màng sơn, cần kiểm soát không đổi |
| Lực tràn điện di | Chỉ tiêu kỹ thuật | Quyết định khả năng phủ vùng mù như khoang trong, mối hàn, là điểm bán hàng cốt lõi của CED |
(Nguồn tham số: chương sơn ô tô trong TDS_MSDS_RESEARCH.md lô này "tham số điện di: điện áp 200–350 V, phần rắn dung dịch bể 15–20%, pH 5.8–6.2, nhiệt độ 28–35℃, lực tràn điện di".)
Các tham số này không độc lập: pH và phần rắn cùng quyết định độ ổn định dung dịch bể, nhiệt độ và điện áp cùng quyết định tốc độ lắng đọng và độ đồng đều độ dày màng. Sơn điện di lực tràn cao hiện đại có thể tạo màng ổn định trong khoảng 200–350 V, giúp vùng che khuất cao của thân xe cũng nhận được lớp chống ăn mòn đủ, điều này quy trình dặm thị trường hậu mãi khó đạt tới — dặm chỉ có thể thi công trên bề mặt ngoài nhìn thấy được, khoang trong chỉ có thể nhờ giai đoạn OEM một lần hoàn tất.
Cơ chế chống ăn mòn của sơn lót điện di, bản chất là "che chắn + bám dính": màng điện di đặc kín ngăn nước, oxy, ion và thép tấm. Nếu yêu cầu tuổi thọ thiết kế toàn xe cao hơn, có thể xếp chồng lớp đáy tăng cường giàu kẽm hoặc epoxy lên trên lớp điện di, nhưng đó đã thuộc phạm trù xe chống ăn mòn đặc biệt (như chi tiết gầm xe).
IV. Sơn trung gian (sơn lót hai lớp): Lớp "lấp đầy" nối tiếp trên dưới
Sau điện di, trước sơn màu, là lớp trung gian (Primer Surfacer, thường gọi là sơn trung gian, sơn lót hai lớp) dễ bị người tiêu dùng bình thường bỏ qua nhưng lại cực kỳ quan trọng với chất lượng cuối cùng. Nó đảm nhiệm bốn nhiệm vụ:
- Lấp đầy (Fill): lớp điện di tuy đều nhưng thiên mỏng, các gồ ghề vi mô, vết mài trên tấm vỏ xe cần sơn trung gian để làm phẳng, nếu không sẽ lộ qua sơn phủ tạo thành "vỏ cam" hoặc "bậc thang".
- Tăng dày và chống va đá (Stone-chip resistance): tác động cát đá khi lái xe chủ yếu tiêu hao năng lượng của sơn trung gian, bảo vệ sơn màu và điện di không bị thủng.
- Tăng cường bám dính giữa các lớp: cung cấp cầu tương thích giữa điện di (hệ epoxy/polyurethane) và sơn màu (đa phần hệ acrylic).
- Đều màu nền: cung cấp đáy phản quang nhất quán cho sơn màu, tránh loang lổ vùng khác nhau.
Xét về cơ chế, sơn trung gian cùng nguồn gốc cao độ với sơn trung gian epoxy mica sắt trong sơn bảo vệ công nghiệp: cái sau nhờ tấm mica sắt oxit kéo dài đường khuếch tán chất ăn mòn (tác dụng che chắn), sơn trung gian thì nhờ thiết kế chất độn và nhựa đạt lấp đầy+che chắn. Cả hai đều thể hiện nguyên tắc phối hợp "lớp trung gian phụ trách tăng dày và ngăn chặn". Điều này cũng giải thích vì sao trong hệ thống công nghiệp chống ăn mòn nặng, kỹ sư coi "sơn lót (chống ăn mòn/bám dính) + sơn trung gian (tăng dày/che chắn) + sơn phủ (chịu thời tiết/trang trí)" là quy tắc sắt — sơn OEM chỉ là đưa quy tắc sắt này lên dây chuyền.
Sơn trung gian thường dùng phun tĩnh điện hoặc phun robot, độ dày màng cao hơn điện di, thấp hơn sơn bóng trong, sau thi công cần vào lò sấy đóng rắn, rồi mài vào công đoạn sơn màu.
V. Sơn màu nền (Basecoat): Vật mang màu sắc và hiệu quả
Sơn màu nền là "lớp màu nhìn thấy bằng mắt thường", nó quyết định người tiêu dùng thấy màu gì, hiệu quả gì ngay cái nhìn đầu tiên. Theo hiệu quả chia làm ba loại:
- Sơn thực màu (Solid / 1K thực màu): chất màu phân tán đều, chính diện và bên cạnh đồng sắc, như trắng, đỏ, đen thường.
- Sơn kim loại (Metallic): trong sơn màu thêm bột nhôm (Aluminium flake), ánh sáng phản xạ qua tấm nhôm tạo cảm giác kim loại lấp lánh.
- Sơn ngọc trai / sơn mica (Pearl / Mica): thêm tấm mica hoặc chất màu ngọc trai, theo góc nhìn thay đổi呈现 dịch chuyển màu sắc đa tầng.
Theo hồ sơ nghiên cứu, hiệu quả thị giác của sơn kim loại và sơn ngọc trai đến từ hiệu ứng đổi màu theo góc của bột nhôm/mica (điều khiển flake orientation) — định hướng của chất màu (nằm ngang hay đứng, mật độ sắp xếp) trực tiếp quyết định cường độ lấp lánh và độ đậm nhạt màu. Đây chính là chỗ kỹ thuật nhất của thi công sơn màu nền: áp suất phun, khoảng cách súng, thời gian chớp khô đều ảnh hưởng định hướng tấm nhôm, cuối cùng biểu hiện thành "chính diện sáng, bên cạnh tối" hoặc ngược lại. Cùng một công thức, thợ khác nhau phun ra hiệu quả khác nhau, nguồn gốc thường nằm ở flake orientation.
Cần làm rõ: sơn lót màu (đặc biệt sơn lót màu 1K) bản thân có độ bền thời tiết và độ cứng hạn chế, nó cung cấp "màu sắc", không cung cấp "bảo vệ", nhiệm vụ bảo vệ được giao cho lớp sơn bóng trong ở trên. Đây là đặc điểm cấu trúc chung của cả hệ OEM và hệ sơn dặm.
VI. Sơn bóng trong (Clearcoat): Lớp phủ bóng bảo vệ độ bóng và độ bền
Sơn bóng trong là lớp phủ bóng trong suốt, phun lên trên sơn lót màu, cung cấp:
- Độ bóng cao và cảm giác gương: độ bóng 60° của sơn bóng trong cao cấp có thể đạt trên 85 GU (theo tiêu chuẩn kiểm nghiệm phổ thông GB/T 9754, ISO 2813, ASTM D523);
- Chịu thời tiết và kháng UV: thêm chất hấp thụ tia cực tím và chất ổn định ánh sáng amin bị cản trở (HALS), làm chậm quá trình lão hóa sơn lót màu và vật liệu nền;
- Kháng trầy xước và kháng hóa chất: chống lại sự xâm thực từ rửa xe, phân chim, mưa axit, xăng dầu,...;
- Tự phục hồi (một số dòng cao cấp): vết xước nhẹ có thể đảo ngược dưới tác dụng nhiệt hoặc hóa học.
Sơn bóng trong OEM chủ yếu là sơn polyurethane acrylic hai thành phần (2K Acrylic Polyurethane), được tạo mạng liên kết bởi phản ứng giữa nhựa acrylic và chất đóng rắn polyisocyanate (như loại HDI). Cơ chế tạo màng của nó tương đồng với sơn bóng trong 2K sơn dặm, khác biệt chủ yếu nằm ở phương thức thi công và hàm lượng chất rắn. Về tỷ lệ pha trộn, VOC và dữ liệu TDS cụ thể của sơn bóng trong 2K, lô này có so sánh chi tiết trong bài viết sơn dặm (auto-refinish-system), ở đây không trình bày sâu.
Độ dày và độ phẳng của sơn bóng trong quyết định trực tiếp "giọt nước trên thân xe có lăn tròn hay không, phản xạ ánh sáng có liên tục hay không". Màng quá mỏng thì lộ lớp dưới, dễ trầy; quá dày thì chảy xệ, rủi ro lỗ kim tăng lên. Sơn bóng trong là khu vực tranh chấp ngoại quan tập trung của OEM, cũng là lớp mà vật liệu và công nghệ liên kết chặt chẽ nhất.
VII. Sấy đóng rắn: Khâu định hình cuối cùng trên dây chuyền
Mỗi lớp sau khi phun đều phải đưa vào lò sấy (Oven) để liên kết chéo đóng rắn. Sấy của dây chuyền OEM là dạng liên tục: thân xe treo trên băng chuyền, lần lượt đi qua các đoạn tăng nhiệt, giữ nhiệt, làm mát. Cửa sổ đóng rắn của các lớp sơn khác nhau không giống nhau, nhưng nhìn chung tuân theo:
- Lớp sơn điện di sấy ở nhiệt độ cao hơn (thường trong khoảng 160–180℃, tùy hệ nhựa), đảm bảo epoxy/polyurethane liên kết chéo hoàn toàn;
- Sơn trung gian, sơn màu, sơn bóng trong chủ yếu sấy trung nhiệt (khoảng 130–150℃), cân bằng hiệu suất và tránh sơn lót màu bị biến màu do nhiệt;
- Độ đồng đều nhiệt độ lò sấy và đường cong tăng nhiệt quyết định màng sơn có ứng suất nội đồng đều hay không, có nổi bọt hay không.
(Lưu ý: các khoảng nhiệt độ trên là phạm vi kỹ thuật phổ biến của ngành, cụ thể theo phiếu công nghệ của từng OEM.)
Bản chất sấy là liên kết chéo đóng rắn nhiệt — đối với hệ polyurethane 2K, là phản ứng cộng hợp —NCO và —OH; đối với hệ epoxy điện di, là sự hình thành mạng lưới epoxy đóng rắn bằng amin. Khác với sơn dặm có thể đóng rắn ở nhiệt độ phòng hoặc dưới tia hồng ngoại, sấy OEM cung cấp độ liên kết chéo triệt để và ổn định hơn, do đó sơn nguyên bản thường vượt trội hơn kết quả sơn dặm cùng công thức về độ bền và độ cứng.
VIII. Bảng so sánh độ dày màng và tác dụng của bốn quy trình OEM
Bảng dưới đây tổng hợp định vị cốt lõi của từng lớp trong hệ đa lớp OEM. Cần nói rõ: độ dày màng cụ thể (DFT) theo quy phạm kỹ thuật của từng hãng xe, bảng dưới đưa ra là khoảng phổ biến của ngành, dùng để xây dựng nhận thức khung "mỗi lớp giải quyết vấn đề gì".
| Lớp sơn | Tác dụng chính | Phương thức tạo màng điển hình | Điểm chú trọng hiệu năng then chốt | Ghi chú |
|---|---|---|---|---|
| Màng tiền xử lý | Làm sạch và thụ động hóa bề mặt | Chuyển hóa hóa học (phosphat hóa/ceramic hóa) | Kết tinh đồng đều, không ô nhiễm | Rất mỏng, là điểm khởi đầu bám dính |
| Sơn lót điện di (CED) | Chống ăn mòn toàn xe, phủ khoang trong | Điện di catốt + sấy | Lực thấu điện di, độ đồng đều | Tham khảo hồ sơ dữ liệu: điện áp 200–350V, hàm lượng rắn 15–20%, pH 5.8–6.2, nhiệt độ 28–35℃ |
| Lớp sơn trung gian | Làm phẳng, kháng va đá, cầu nối giữa các lớp | Phun tĩnh điện + sấy | Khả năng chà nhám, kháng va đá | Tương ứng logic "sơn trung gian" của sơn công nghiệp |
| Sơn lót màu | Cung cấp màu sắc và hiệu ứng kim loại/ngọc trai | Phun (1K/2K) | Màu sắc, định hướng vảy flake | Tự bảo vệ yếu, nhờ sơn bóng trong phủ bảo vệ |
| Sơn bóng trong | Độ bóng, chịu thời tiết, kháng trầy | Phun polyurethane 2K + sấy | Độ bóng, độ cứng, kháng UV | Độ bóng 60° cao cấp ≥85 GU (theo GB/T 9754) |
Giá trị của bảng này nằm ở: nó làm rõ "tại sao không thể bỏ qua một lớp nào". Bỏ sơn trung gian → cam quýt, va đá lộ lớp dưới; bỏ sơn bóng trong → màu dễ lão hóa mất bóng; điện di không đều → khoang trong rỉ sét. Mỗi công đoạn của quy trình OEM đều bị ép ra bởi các case hỏng hóc.
IX. Logic tương thông với hệ "lót—trung—phủ" của sơn bảo vệ công nghiệp
Kéo rộng tầm nhìn, sẽ thấy sơn phủ OEM và sơn bảo vệ công nghiệp có triết lý kỹ thuật高度一致. Theo hồ sơ nghiên cứu,配套 điển hình chống ăn mòn nặng công nghiệp là "sơn lót epoxy kẽm giàu + sơn trung gian epoxy mica sắt + sơn phủ epoxy polyurethane", logic của nó là:
- Sơn lót: chống ăn mòn/bám dính (sơn lót kẽm giàu dựa vào bảo vệ catốt hy sinh của bột kẽm, hoặc epoxy cung cấp che chắn);
- Sơn trung gian: tăng dày/che chắn (lớp vảy sắt oxit mica epoxy kéo dài đường khuếch tán môi chất);
- Sơn phủ: chịu thời tiết/trang trí (polyurethane cung cấp giữ bóng giữ màu và kháng hóa chất).
"Sơn lót điện di + sơn trung gian + sơn màu/sơn bóng trong" của OEM hầu như là bản sao của cùng một logic: điện di = sơn lót (chống ăn mòn bám dính), trung gian = sơn trung gian (tăng dày che chắn), bóng trong = sơn phủ (chịu thời tiết trang trí). Hiểu được điểm này, kỹ sư khi chuyển đổi giữa hai cảnh "ô tô" và "kết cấu thép công nghiệp", ý tưởng chọn vật liệu có thể dùng chung.
Kexin Materials (kexinMaterials) đồng thời bao phủ hệ sơn bảo vệ công nghiệp và liên quan ô tô, trong thiết kế配套 sơn lót epoxy, lớp che chắn trung gian và sơn phủ polyurethane, có thể áp dụng phương pháp phân lớp nhất quán "lót—trung—phủ" với OEM, cung cấp giải pháp配套 có thể kiểm chứng cho thiết bị, linh kiện thân xe và bảo vệ công nghiệp thông thường. Nếu dự án của bạn vừa liên quan linh kiện ô tô, vừa liên quan kết cấu thép nhà xưởng, dùng cùng một ngôn ngữ "phân lớp配套" để giao tiếp thường tiết kiệm tâm sức hơn và dễ truy vết ranh giới trách nhiệm hơn so với tìm hai nhà cung cấp riêng biệt.
X. Xu hướng môi trường và quy định: nước hóa, hàm lượng rắn cao và VOC thấp
Sơn ô tô là lĩnh vực trọng điểm kiểm soát VOC. Theo hồ sơ nghiên cứu, sơn xe chịu ràng buộc bởi GB 24409-2020 "Giới hạn chất có hại trong sơn xe cơ giới", có hạn mức rõ ràng với VOC, chì/cadimi/thủy ngân/crom và hợp chất thơm benzen; EU có chỉ thị 2004/42/EC,... OEM những năm gần đây rõ ràng tiến hóa theo hai hướng:
- Nước hóa: sơn lót màu nước đã phổ cập quy mô lớn, giảm mạnh phát thải ở khâu sơn màu dễ sinh VOC nhất; tiền xử lý nước, trung gian nước cũng đang đẩy mạnh.
- Hàm lượng rắn cao (HS, High Solid) và điện di lực thấu cao: giảm lượng dung môi, đồng thời duy trì thậm chí nâng cao hiệu năng.
Điều này hoàn toàn đồng bộ với xu hướng "VOC thấp, hàm lượng rắn cao, nước hóa" của sơn bảo vệ công nghiệp. Với người chọn vật liệu, để phán đoán một hệ có "hướng tới tương lai" hay không, có thể xem nó có thỏa mãn giới hạn GB 24409 / GB 30981 trong điều kiện không hy sinh hiệu năng hay không. Về hệ nước cân bằng thế nào giữa "hiệu năng vs tuân thủ", và khung chọn vật liệu cảnh công nghiệp, có thể đọc mở rộng Cách chọn sơn công nghiệp nước: hệ nhựa và điều kiệnApplication và So sánh chọn sơn nước và sơn dầu, logic nền tảng của chúng thông nhất với ý tưởng phân lớp OEM trong bài này.
XI. Lỗi thường gặp và khắc phục sự cố sơn phủ OEM
Quy trình tốt đến đâu cũng sẽ có vấn đề khi tham số trôi lệch. Bảng dưới tổng hợp lỗi tần suất cao và nguyên gốc của từng công đoạn OEM, dùng để xây dựng năng lực "thấy khuyết tật có thể suy ngược công đoạn":
| Công đoạn | Lỗi tần suất cao | Nguyên nhân chính | Đối sách |
|---|---|---|---|
| Tiền xử lý | Phosphat loang lổ, rỉ lại | Tẩy dầu mỡ không sạch, ô nhiễm dung dịch bể, nước kém | Tăng cường tẩy dầu mỡ và xả nước tinh khiết, giám sát dung dịch bể |
| Điện di | Lỗ kim, bề mặt thô | Điện áp quá cao, nhiệt độ/pH dung dịch bể lệch | Trở về tham số hồ sơ: điện áp 200–350V, hàm lượng rắn 15–20%, pH 5.8–6.2, nhiệt độ 28–35℃ |
| Điện di | Lộ lớp dưới khoang trong | Lực thấu điện di không đủ, treo phôi không đúng | Tối ưu lực thấu điện di và góc treo |
| Trung gian | Cam quýt, vết chà nhám lộ ra | Độ dày màng không đủ, phẳng kém | Tăng độ dày màng, tối ưu phun và sấy chớp |
| Sơn màu | Loang màu, định hướng bột nhôm kém | Sấy chớp không đủ, đi súng không đều | Chuẩn hóa thời gian sấy chớp và tham số phun |
| Sơn bóng trong | Chảy xệ, lỗ kim | 膜 dày quá lớn, tăng nhiệt quá nhanh | Kiểm soát độ dày, tối ưu hóa đường cong tăng nhiệt của lò sấy |
| Sấy | Nổi bọt, mất độ bóng | Đường cong tăng nhiệt dốc, dung môi còn sót lại | Tăng nhiệt từ từ, đảm bảo thời gian bay hơi (flash-off) |
Giá trị của chuỗi khắc phục sự cố này nằm ở chỗ: đại đa số khiếu nại về ngoại quan và độ bền đều có thể truy nguyên đến sự trôi dạt tham số của một công đoạn nhất định, chứ không phải là "sơn không tốt". Cốt lõi của quản lý OEM chính là thực hiện giám sát trực tuyến và kiểm soát quá trình thống kê SPC đối với dung dịch bể, nhiệt độ độ ẩm, điện áp, độ dày màng của mỗi công đoạn.
Mười hai, Nghiệm thu chất lượng: Dùng tiêu chuẩn để kiểm soát lớp phủ toàn xe
Trước khi xuống dây chuyền sơn toàn xe, phải vượt qua một loạt kiểm tra, phần lớn có thể tương ứng với các tiêu chuẩn công khai:
- Độ bám dính (lưới vạch): GB/T 9286-1998 / ISO 2409, cấp 0–5, cấp 0/1 là ưu (bong tróc ≤5%);
- Phun sương muối trung tính: GB/T 1771-2007 / ASTM B117, chi tiết cắt (cutoff) toàn xe thường yêu cầu trên 500h không nổi bọt, rỉ sét cạnh đơn ≤1–2mm; mục tiêu chống ăn mòn nặng có thể đạt cấp 1000h;
- Độ bóng (60°): GB/T 9754 / ISO 2813, sơn bóng trong cao cấp độ bóng cao ≥85 GU;
- Lão hóa khí hậu nhân tạo: GB/T 1865 (đèn xenon), 1000h đổi màu ≤ cấp 2, phấn hóa ≤ cấp 1;
- Độ cứng bút chì: GB/T 6739 / ISO 15184, sơn bóng trong thường yêu cầu cấp B–H hoặc cao hơn;
- Độ dẻo dai và va đập: GB/T 1731, GB/T 1732, đường kính uốn ≤2mm, va đập ≥50cm.
Viết những tiêu chuẩn này vào điều kiện kỹ thuật và nghiệm thu nguyên liệu của sơn toàn xe, có thể tránh tình trạng cãi vã kiểu "ngoại quan cũng tương tự, dùng hai năm là hỏng". Đối với chuỗi cung ứng, tính năng lớp phủ không phải là lời quảng cáo, mà là một tập hợp các con số có thể đo lại, truy nguyên được.
Mười ba, Nhìn từ hệ thống phân lớp về thiết kế tuổi thọ chống ăn mòn toàn xe
Chống ăn mòn toàn xe không bao giờ được giải quyết bằng "một lớp sơn thần kỳ" nào đó, mà dựa vào thiết kế dự phòng của hệ thống phân lớp. Kết nối các lớp trước lại: tiền xử lý thiết lập nền thụ động hóa, sơn điện di với lực thẩm thấu phủ kín mọi điểm mù và cung cấp rào cản chống ăn mòn chính, sơn trung gian tăng độ dày kháng va đá và kéo dài đường dẫn môi chất, sơn bóng trong ngăn cách tia UV và xâm thực hóa học. Bất kỳ lớp nào hỏng, các lớp khác vẫn cung cấp đệm bù——đây chính là nguyên nhân căn bản khiến phân lớp đáng tin cậy hơn lớp đơn.
Từ góc độ học thuyết hỏng hóc, môi chất ăn mòn muốn tiếp xúc tấm thép phải lần lượt xuyên qua ba lớp màng hữu cơ đặc sơn bóng trong, sơn trung gian, sơn điện di, đường đi càng dài, trở lực càng lớn. Tính đồng đều và phủ khoang trong của lớp điện di quyết định "nơi không nhìn thấy" có rỉ trước hay không; tính kháng va đá của sơn trung gian quyết định tổn thương khi lái xe có đánh thủng phòng tuyến hay không; tính chịu thời tiết của sơn bóng trong quyết định sau vài năm phơi nắng ngoài trời toàn xe có còn giữ được độ bóng và màu sắc hay không. Ba lớp各有分工, thiếu một lớp thì tuổi thọ tổng thể lộ rõ điểm yếu.
Điều này cũng giải thích vì sao nhà máy chủ (OEM) lại nhạy cảm với tham số điện di đến thế: theo hồ sơ, điện áp điện di 200–350 V, hàm lượng rắn dung dịch bể 15–20%, pH 5.8–6.2, nhiệt độ 28–35℃ là một cửa sổ công nghệ liên kết với nhau, bất kỳ sai lệch nào cũng phá hủy tính đồng đều lắng đọng, từ đó để lại điểm yếu chống ăn mòn tại khoang trong thân xe hoặc mối hàn. Đưa các tham số này vào giám sát trực tuyến và kiểm soát quá trình thống kê kinh tế hơn việc sơn dặm sau sự cố. Đối với người dùng, đằng sau "sơn nguyên bản bền" là hệ thống phân lớp này đã được kiểm chứng lặp lại bởi các case hỏng hóc, chứ không phải thần thoại của một vật liệu đơn lẻ.
Mười bốn, Đánh giá ngoại quan màng sơn: Vỏ cam và độ bóng ảnh (DOI)
Ngoài chống ăn mòn và độ bền, điều người tiêu dùng cảm nhận nhất ở sơn OEM là "đẹp hay không". Hai chỉ tiêu cốt lõi thường được nhắc đến:
- Vỏ cam (Orange Peel): bề mặt màng sơn gợn sóng như vỏ quả cam, bắt nguồn từ độ chảy leveling không đủ hoặc tốc độ bay hơi dung môi và đóng rắn không khớp. Độ chảy leveling của sơn trung gian và sơn bóng trong quyết định trực tiếp mức độ nặng nhẹ vỏ cam, đánh bóng quá mức dù cải thiện nhưng làm tổn hao độ dày sơn bóng trong.
- Độ bóng ảnh (DOI, Distinctness of Image): mức độ rõ nét hình ảnh phản chiếu của bề mặt sơn, càng cao càng như "gương". Nó phản ánh tổng hợp độ phẳng, độ bóng và độ tinh khiết, là điểm bán hàng then chốt của sơn ô tô cao cấp.
Kiểm soát vỏ cam và DOI dựa vào tối ưu hóa hệ thống tham số phun (áp khí, lưu lượng, chồng lấp súng), thời gian flash-off, đường cong tăng nhiệt lò sấy, chứ không phải vật liệu đơn lẻ. Đây cũng là lý do cùng một sơn bóng trong, dưới dây chuyền và công nghệ khác nhau biểu hiện chênh lệch lớn. Đưa chỉ tiêu ngoại quan vào phân tích năng lực quá trình là con đường tất yếu để sơn toàn xe hiện đại từ "đạt chuẩn" tiến tới "tinh xảo". Đáng bổ sung là, vỏ cam và DOI không phải càng cao càng tốt, theo đuổi gương quá mức có thể hy sinh độ dày sơn bóng trong và dự phòng kháng va đá, kỹ thuật phải cân bằng giữa "thẩm mỹ" và "bền", đây chính là tinh hoa của thẻ công nghệ sơn toàn xe.
Câu hỏi thường gặp
1. Sự khác biệt cốt lõi giữa sơn ô tô OEM và sơn dặm (Refinish) là gì?
Khác biệt cốt lõi nằm ở cảnh thi công và mục tiêu: OEM là trên dây chuyền nhà máy toàn xe, sơn tự động đa lớp lên thân xe hoàn chỉnh và sấy nhiệt độ cao, theo đuổi tính đồng nhất toàn xe và tuổi thọ dài; sơn dặm là tại tiệm sửa chữa với tổn thương cục bộ, bị giới hạn bởi nhiệt độ phòng/thấp và phun thủ công, theo đuổi sự khớp liền mạch màu sắc, độ bóng với vùng lân cận. Hệ thống công thức hai bên có thể cùng nguồn (như đều là sơn bóng trong polyurethane 2K), nhưng cửa sổ công nghệ và tiêu chuẩn nghiệm thu khác nhau.
2. Tại sao điện di catốt có thể chống rỉ đến khoang trong thân xe?
Nhờ "lực thẩm thấu" của điện di: nhựa sơn mang điện âm di chuyển và lắng đọng về phía thân xe làm catốt dưới tác dụng điện trường, sơn có thể vòng qua che chắn vào mối hàn, khoang rỗng等 điểm mù súng phun không tới, hình thành màng sơn liên tục. Theo hồ sơ, tham số điện di điển hình là điện áp 200–350 V, hàm lượng rắn dung dịch bể 15–20%, pH 5.8–6.2, nhiệt độ 28–35℃, trạng thái dung dịch bể ổn định là tiền đề phát huy lực thẩm thấu.
3. Có thể bỏ lớp sơn trung gian không?
Không khuyến nghị. Sơn trung gian đảm nhiệm ba chức năng: lấp phẳng khuyết tật nhỏ tấm kim loại, kháng va đá, tăng cường bám dính liên lớp. Bỏ sơn trung gian, sơn màu dễ lộ khuyết tật lớp dưới (vỏ cam, bậc), sỏi cát khi lái cũng dễ đâm thủng tới lớp điện di, gây rỉ sớm và khiếu nại ngoại quan. Nó dù không nhìn thấy, nhưng là lớp chuyển tiếp then chốt của ngoại quan và độ bền.
4. Hiệu ứng sơn kim loại và sơn ngọc trai đến từ đâu?
Đến từ đổi màu theo góc (điều khiển định hướng vảy flake orientation) của bột nhôm (sơn kim loại) hoặc mảnh mica (sơn ngọc trai) trong sơn màu nền. Định hướng và mật độ sắp xếp của phiến pigment quyết định cách phản xạ ánh sáng, tạo ra "nhìn thẳng sáng, nhìn nghiêng tối" hoặc dịch chuyển màu sắc. Áp khí phun, khoảng cách súng, thời gian flash-off đều ảnh hưởng định hướng, là khâu thi công sơn màu nền khó nhất về kỹ thuật.
5. Sơn bóng trong có phải chỉ là "sơn trong suốt" thôi không?
Không chỉ thế. Sơn bóng trong cung cấp độ bóng cao (cao cấp độ bóng 60° có thể ≥85 GU, theo GB/T 9754), chịu thời tiết kháng UV, kháng trầy xước và kháng hóa học đa trọng bảo vệ. Nó mới là lớp khóa thực sự khiến "sơn xe chịu được vài năm không ố vàng, không nứt". Sơn màu nền lo màu sắc, sơn bóng trong lo tuổi thọ.
6. Sơn OEM bắt buộc phải sấy nhiệt độ cao sao?
Hệ thống đa lớp phổ biến dùng lò sấy đóng rắn, lớp điện di nhiệt độ cao hơn, lớp sơn phủ nhiệt độ trung bình, cụ thể theo thẻ công nghệ. Đóng rắn nhiệt mang lại liên kết chéo triệt để hơn nhiệt độ phòng, do đó sơn nguyên bản bền thường ưu hơn kết quả sơn dặm cùng công thức. Một số hệ đóng rắn nhiệt thấp hoặc đóng rắn UV dùng cho bộ phận đặc biệt, nhưng dây chuyền OEM ô tô chủ đạo vẫn lấy lò sấy liên tục làm chính.
7. Phosphat tiền xử lý sẽ bị loại bỏ không?
Phosphat kẽm truyền thống do chứa kim loại nặng, tải lượng nước thải lớn nên chịu áp lực, xử lý màng mỏng zirconium (ceramic) không niken không phospho đang thay thế. Nhưng phosphat với biểu hiện trưởng thành về bám dính và chống ăn mòn, khiến nó vẫn tồn tại song song trong thời gian khá dài. Xu hướng là "màng chuyển hóa thân thiện môi trường hơn + quản lý dung dịch bể nghiêm ngặt hơn".
8. Tại sao sơn ô tô phải chia nhiều lớp,而不是 một lớp xong?
Vì lớp phủ đơn không thể đồng thời thỏa mãn toàn bộ chỉ tiêu chống ăn mòn, lấp phẳng, màu sắc, độ bóng, chịu thời tiết. Phân lớp để mỗi lớp chỉ giải quyết một loại vấn đề, tính năng tổng thể tối ưu. Điều này đồng nguồn với nguyên tắc phối hợp "sơn lót + sơn trung gian + sơn phủ" của bảo vệ công nghiệp: lót chống ăn mòn, trung gian che chắn, phủ chịu thời tiết.
9. GB 24409-2020 ý nghĩa gì với sơn ô tô?
Nó là tiêu chuẩn quốc gia bắt buộc giới hạn chất hại của sơn xe, đặt trần cho VOC, chì cadimi thủy ngân crom và benzen hệ. Hệ OEM và sơn dặm đều bị ràng buộc, thúc đẩy ngành tiến tới sơn màu nền nước, sơn bóng trong hàm rắn cao. Khi chọn loại xác nhận sản phẩm đáp ứng giới hạn này là底線 tuân thủ.
10. Ý tưởng phối hợp sơn bảo vệ công nghiệp có thể áp dụng trực tiếp lên ô tô không?
Triết lý kỹ thuật có thể dùng chung (đều là phân lớp lót—trung—phủ), nhưng vật liệu cụ thể và cửa sổ công nghệ khác nhau: ô tô yêu cầu cao hơn về ngoại quan, độ bóng ảnh, kháng va đá, sơn công nghiệp khắt khe hơn về chống ăn mòn nặng, kháng hóa chất. Có thể tham khảo logic phân lớp, nhưng công thức và thi công phải thiết kế lại theo tiêu chuẩn riêng.
Đọc mở rộng
- Cách chọn sơn công nghiệp nước: hệ nhựa và điều kiện thích dụng: mở rộng ý tưởng phối hợp "lót—trung—phủ" từ ô tô sang bảo vệ công nghiệp, xây dựng khung quyết định sơn xuyên cảnh.
- So sánh chọn sơn nước và sơn dầu: so sánh hệ nước và dầu từ góc VOC, tính năng, chi phí, hưởng ứng mục xu hướng thân thiện môi trường của bài này.
- Sơn gỗ đóng rắn UV——hiệu suất, thân thiện môi trường và边界 công nghệ: liên quan góc nhìn xuyên loại, hiểu một loại logic thi công sơn "đóng rắn liên tục hóa nhà máy" khác, đối chiếu với đóng rắn sấy OEM.