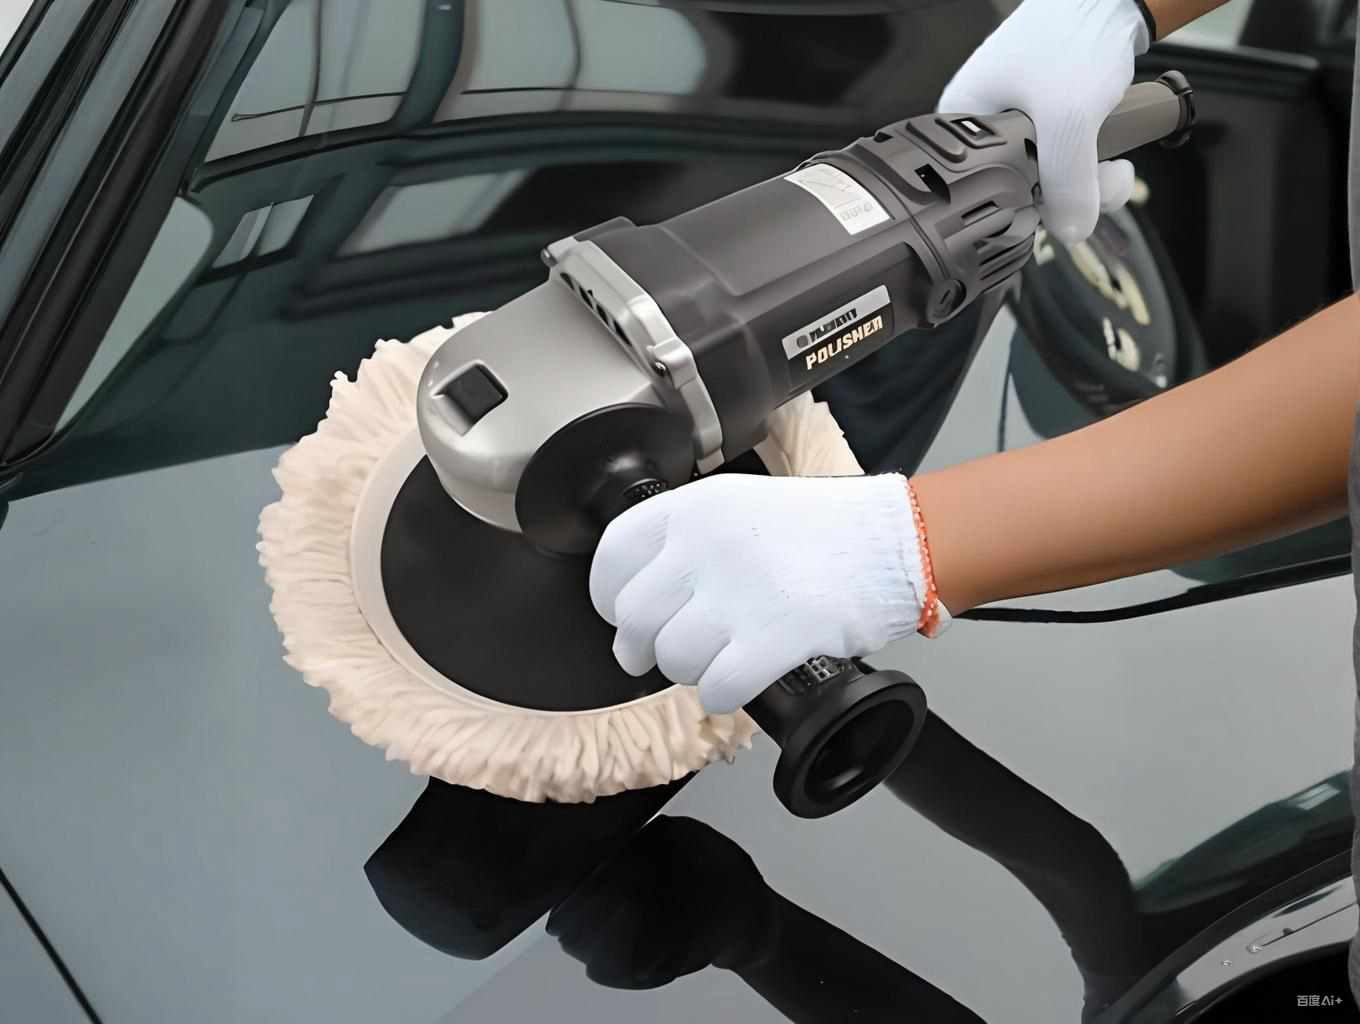
Chà ướt và đánh bóng lớp sơn phủ (clearcoat) của ô tô là cặp hoàn thiện trong repaint và đoạn cuối dây chuyền sơn: chà ướt dùng giấy nhám nước P1500-P3000 san bằng vỏ cam, vệt chảy và hạt bụi nằm trong lớp phủ; đánh bóng bằng máy với compound hạ dần cỡ hạt xóa màn sương chà và trả lại độ bóng gương. Cả hai chỉ tiêu hao sơn phủ nên toàn bộ quy trình chịu một ràng buộc: độ sâu khuyết tật phải nhỏ hơn phần màng còn được phép mài.
TL;DR — Đo trước khi mài: sơn phủ OEM thường 35-55 µm trên tổng màng 100-150 µm; hãy lập kế hoạch chi tối đa 10-15 µm cho cả chuỗi. Thang nhám: P1500 san — P2000 tinh — P2500 tiền đánh bóng — P3000 hoàn tất, rồi cắt và finish bằng compound chia bậc. Ưu tiên máy lệch tâm đôi (DA), giữ bề mặt dưới 50-60 °C để tránh vệt cầu vòng, và nghiệm thu bằng gloss 60° ISO 2813 cùng DOI thay vì chỉ nhìn đèn.
Dữ liệu then chốt
- Bề dày màng: tổng lớp phủ OEM thường 100-150 µm, trong đó sơn phủ 35-55 µm; sơn phủ 2K repaint phun tới khoảng 40-60 µm. Lập bản đồ bề dày tại các điểm đo cố định trước khi cắt đầu tiên.
- Thang nhám (hướng dẫn của ngành vật liệu mài): P1500 san vỏ cam và chảy nhẹ, P2000 đồng đều vết xước, P2500 tiền đánh bóng, P3000 để lại màn sương đều mà compound fin chỉ cần một bước. Ngâm giấy 10-15 phút; nước pha một giọt chất bôi ướt.
- Lượng lấy đi (kinh nghiệm đo màng): một lượt chà toàn panel lấy khoảng 3-8 µm trên các điểm cao, cắt 2-5 µm, fin ≤1 µm. Dừng khi còn ≥20 µm sơn phủ.
- Cửa sổ máy: máy DA chạy khoảng 3000-7600 vòng quỹ đạo/phút, bán kính lệch tâm 15 hoặc 21 mm, tự hạn chế sinh nhiệt; máy quay 600-2200 vòng/phút cắt nhanh hơn nhưng đòi hỏi kỹ năng liên tục.
- Ngưỡng nhiệt: sơn phủ acrylic-polyurethane mềm hẳn trên khoảng 60 °C bề mặt; hạt mịn + nhiệt + pad cứng ép các rãnh tuần hoàn sâu 0,1-1 µm—thấy thành vệt cầu vòng trên màu tối.
- Nghiệm thu: sơn phủ xe mới đạt ≥85 GU tại 60° (ISO 2813); DOI (ASTM E430) hồi phục khi sạch xước; phép lau ướt không còn bóng ma xước trước khi giao xe.
Phân loại trước: khuyết tật nằm trong sơn phủ?
Ba phép thử hiện trường
Móng tay: nếu mắc cả khi ướt, vết đã chạm hoặc xuyên sơn phủ. Màn nước: biến mất khi lau ướt nghĩa là nằm trong ~5 µm bề mặt—đất của chà ướt. Chênh lệch bề dày: so vùng lỗi với panel kề; màng mỏng cục bộ chứng tỏ ngân sách đã bị các lần đánh bóng trước ăn mất.
Trường hợp phải sơn lại
Phấn hóa diện rộng hoặc ố vàng (xe cũ thường còn dưới 15 µm phủ), mọi chỗ mài thủng tới màu metallic (không tái tạo định hướng bột nhôm cục bộ được), panel ngọc trai chà rời từng mảng, và méo loang của vùng sửa. Ở đó đánh bóng làm nặng thêm; đáp án là sơn lại cục bộ hoặc cả panel.
Chuỗi công đoạn
- 0 Làm sạch và che: đất sét, băng dính quanh nẹp nhựa.
- 1 San (P1500): bàn mài tay hoặc DA với đĩa mesh hút bụi; lượt nhẹ.
- 2 Tinh (P2000): đồng đều vết; mặt luôn ngập nước.
- 3 Tiền đánh bóng (P2500): rãnh thấp dần, phun và lau nhiều lần.
- 4 Hoàn tất chà (P3000): màn mờ đều toàn panel.
- 5 Cắt: DA + mút vừa + compound số 1 xóa dấu P3000.
- 6 Fin: pad mềm hoặc microfiber + polish nâng độ bóng; lau IPA và soi đèn LED.
So sánh các tuyến máy
| Tuyến | Thông số điển hình | Khả năng cắt | Nhiệt và rủi ro cầu vòng | Phù hợp |
|---|---|---|---|---|
| DA lệch tâm đôi | 3000-7600 quỹ đạo/phút, ném 15/21 mm, pad 125-180 mm | Vừa | Thấp; tự dừng khi kẹt | Màu nước + phủ 2K, xưởng nhịp cao |
| Máy quay | 600-2200 vòng/phút, pad 125-180 mm | Cao | Cao nếu không di chuyển liên tục | Phủ OEM cứng, lỗi sâu, thợ lành nghề |
| Mài tay | Theo cảm giác, giấy ướt | Thấp | Không nhiệt; nguy hơ vết ngón | Cạnh, ốp gương, sửa điểm |
Kỷ luật thông số
- Khởi động DA ở dải trung-thấp, áp lực bằng trọng lượng pad cộng đầu ngón tay; làm từng ô 0,5 m² và soi bằng nhiệt kế hồng ngoại—mặt panel phải về dưới 35 °C trước khi sang ô.
- Cỡ hạt compound chia bậc: cắt từ cỡ ~10 µm, trung 3-8 µm, fin ≤3 µm (có loại oxit nano). Nhảy bậc chắc chắn để lại bóng ma của bậc trước.
- Đừng chà khi sơn còn mềm: phủ 2K repaint phải liên kết ngang hoàn toàn—cửa sổ flash và đóng rắn xem ở bài sơn phủ 2K; màng chưa đóng rắn sẽ vón trên giấy.
- Với metallic và ngọc trai, tính theo cả panel: mài mỏng cục bộ phá vỡ định hướng bột nhôm (bài định hướng flake).
Vệt cầu vòng và cháy sơn
Vì sao xuất hiện
Vệt cầu vòng (marring) là tán xạ có hướng của các rãnh tuần hoàn 0,1-1 µm ép vào lớp phủ khi nóng: phủ 1K mềm + polish mịn + pad cứng + tốc độ cao và đứng lâu. Cháy sơn nặng hơn—nhiệt cục bộ làm mềm, phồng hoặc đổi màu màng.
Phòng và sửa
Phòng bằng bộ pad mềm: polish mịn, tốc độ thấp, nửa lực, di chuyển đều và nghỉ cho nguội; thử trước ở góc khuất. Cầu vòng nông sửa bằng cách chạy lại hai bậc cuối (P3000 rồi cắt/fin) hoặc một lượt microfiber với polish; cháy đã phồng nghĩa là hỏng màng—sơn lại.
Câu hỏi thường gặp
Sơn mới của xe có chà ướt được không?
Được, trong giới hạn: phủ lành 35-55 µm, lỗi nằm trong đó, giấy từ P2500 và kế hoạch giữ ≥20 µm. Sơn mới còn đóng rắn nhiều tuần—trong khoảng ba tháng đầu chỉ nên đánh bóng, hạn chế cắt.
Máy mài khô thay được chà ướt?
Trong repaint thì được—đĩa mesh hút bụi cắt nhanh hơn—nhưng để vết xước thô hơn ở cùng cấp FEPA, phải thêm một bước cắt. Bước cuối vẫn nên chà ướt vì nước trôi phôi mài và tránh xước thứ cấp.
Vì sao sau khi bóng lại thấy vòng dưới đèn xiên?
Cầu vòng kinh điển: hạt quá mịn với pad quá cứng hoặc quá nhiệt. Chuyển sang microfiber + polish fin, giảm nửa áp lực, hạ tốc độ. Panel 1K mềm thì sơn lại 2K hợp lý hơn đuổi theo lỗi.
Sau công đoạn bao lâu thì sáp hoặc seal?
Lau IPA loãng để sạch dầu và tàn compound, để độ bóng ổn định rồi mới bảo vệ. Chi tiết sơn mới tuân lịch đóng rắn—thường khoảng 30 ngày trước khi sáp để không nhốt dung môi trong màng.
Xe màu bạc bị xước có phải sơn lại cả panel?
Không nhất thiết. Lau nước mà mất thì lỗi ở lớp phủ: chà ướt cộng đánh bóng là đủ. Nếu đã chạm màu nền, định hướng nhôm không phục hồi cục bộ; sửa cục bộ chỉ là thỏa hiệp, chất lượng giao xe cần cả panel hoặc loang tới đường phân tách kế tiếp.
Làm sao xưởng biến quy trình thành chuẩn?
Ba thói quen: lưu bề dày tại điểm đo cùng lệnh sửa; treo bảng thang nhám/máy/compound (hai bảng trên); audit giao xe bằng gloss kế 60° và bảng DOI so với panel chuẩn.
Cập nhật lần cuối: 2026-09-26
Tài liệu: hướng dẫn chà nhám nước eQualle/Aurus (2025); bản tin đánh bóng của 3M, Koch-Chemie, Spies Hecker; ISO 2813 (độ bóng 60°); ASTM E430 (DOI); phân cấp hạt FEPA/ISO 6344.
Kexin New Materials (Guangdong) Co., Ltd.