Sơn hai thành phần (2K) là một trong những hệ thống có hiệu suất cao nhất trong lĩnh vực bảo vệ công nghiệp và sơn sàn, nhưng hiệu suất cao của nó có một điều kiện tiên quyết: chất chính và chất đóng rắn phải được trộn theo tỷ lệ chính xác. Thực tế, rất nhiều bệnh của sơn — mềm, mất độ bóng, không khô, nứt giòn, kháng hóa chất giảm mạnh — không phải do chất lượng sơn kém, mà là do tỷ lệ trộn sai. Nhiều đội thi công có thói quen "dựa vào cảm giác, nhìn độ đặc loãng, thêm theo kinh nghiệm", điều này có thể tạm ổn với hệ thống một thành phần, nhưng với epoxy hai thành phần và polyurethane thì là điều chết người. Để triệt tiêu hoàn toàn tai nạn về tỷ lệ pha trộn, phải hiểu logic cốt lõi là "tỷ lệ tương đương", và thiết lập kỷ luật đo lường có thể thực thi được.
Với tư cách là nhà cung cấp kỹ thuật sơn bảo vệ công nghiệp, Kexin Materials (kexinMaterials) đã tích lũp số liệu thực tế lớn trong việc phối hợp tỷ lệ trộn của hệ thống hai thành phần. Bài viết này sẽ từ bản chất hóa học định lượng, tỷ lệ khối lượng và tỷ lệ thể tích, hậu quả mất kiểm soát tỷ lệ, công cụ đo lường đến kỷ luật thi công,System性拆解 các kỹ thuật then chốt về tỷ lệ trộn sơn hai thành phần, giúp bạn tại hiện trường nâng cấp từ "dựa vào cảm giác" lên "theo tương đương".
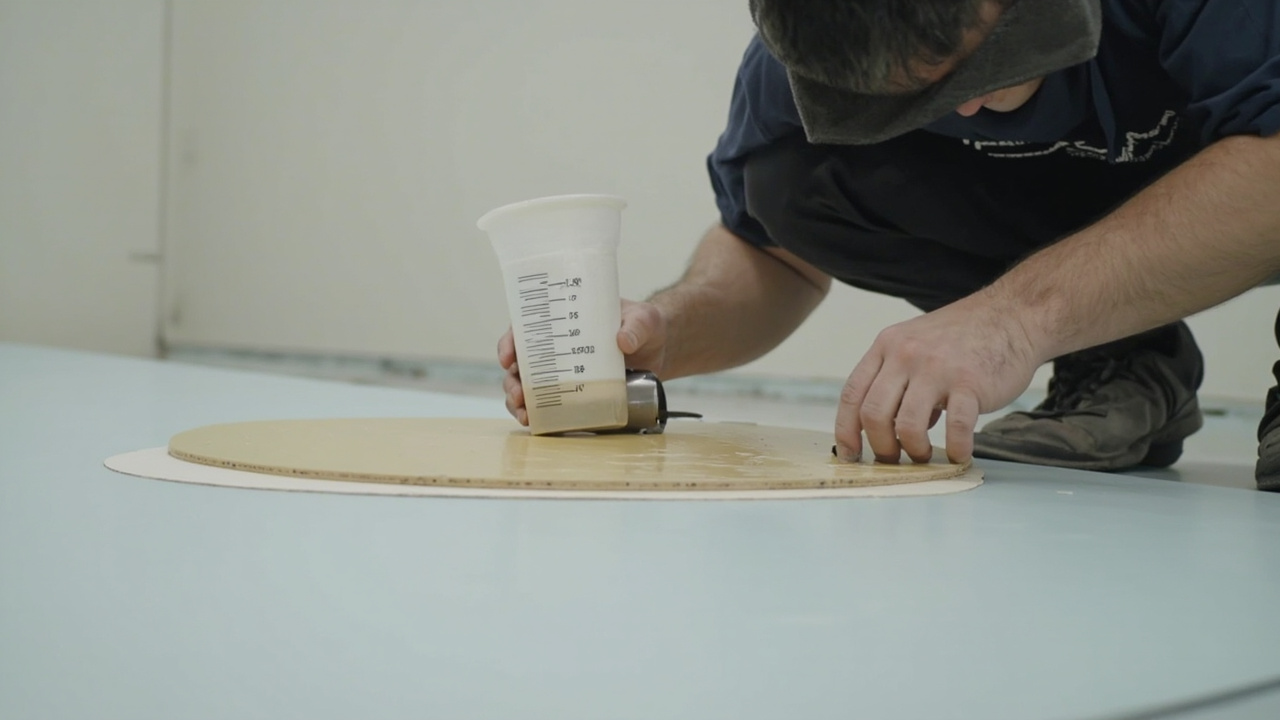
Một, Tại sao sơn hai thành phần phải pha trộn chính xác: bản chất của tỷ lệ tương đương
Sơn hai thành phần dựa vào hai thành phần xảy ra phản ứng hóa học tạo màng liên kết chéo. Lấy epoxy làm ví dụ, chất chính chứa nhóm epoxy, chất đóng rắn chứa hydro amin; lấy polyurethane làm ví dụ, chất chính chứa nhóm hydroxyl, chất đóng rắn chứa isocyanate (—NCO). Quan hệ định lượng hóa học của phản ứng là:
một nhóm chức cần một nhóm chức tương ứng để phản ứng hoàn toàn
"Tỷ lệ tương đương" (Stoichiometric ratio) là tỷ lệ để số nhóm chức của hai thành phần khớp chính xác. Trong epoxy, đo "chứa bao nhiêu nhóm epoxy" dùng当量 epoxy (EEW, gam/tương đương); trong chất đóng rắn đo "chứa bao nhiêu hydro hoạt tính" dùng当量 amin (AHEW). Tỷ lệ trộn khối lượng lý thuyết:
khối lượng chất đóng rắn = khối lượng nhựa × (AHEW / EEW)
Trong polyurethane dùng当量 hydroxyl (đổi từ giá trị OH) khớp với当量 —NCO, tỷ lệ mol (chỉ số NCO/OH) của —NCO và —OH thường kiểm soát trong 1,0–1,1 (hơi dư để đảm bảo phản ứng hoàn toàn).
Công thức thực tế thường để một thành phần (thường là chất đóng rắn/isocyanate) hơi dư 5%–15% để bù cho phản ứng phụ và hao hụt. Nhưng "hơi dư" là phạm vi đã được kỹ sư công thức xác minh qua thí nghiệm, không phải không gian để người thi công tùy ý điều chỉnh. Một khi lệch khỏi cửa sổ này, hiệu suất bắt đầu sụp đổ.
Hai, Tỷ lệ khối lượng, tỷ lệ thể tích và cái bẫy của "thêm theo nhìn"
Tỷ lệ trộn đưa ra trong TDS có thể là tỷ lệ khối lượng (kg/kg) hoặc tỷ lệ thể tích (L/L), hai loại không được dùng lẫn, trừ khi mật độ giống nhau (hiếm gặp). Các lỗi thường gặp:
- dùng cốc thể tích thay tỷ lệ khối lượng: mật độ chất chính và chất đóng rắn khác nhau, thể tích 2:1 ≠ khối lượng 2:1, dẫn đến sai lệch tương đương;
- dựa vào độ đặc loãng để判断: độ nhớt không phản ánh tỷ lệ nhóm chức, đặc chưa chắc đã thêm nhiều chất đóng rắn;
- dựa vào màu sắc: càng nguy hiểm, màu sắc không có quan hệ xác định với tỷ lệ pha trộn.
Cách làm đúng: nghiêm ngặt theo "tỷ lệ khối lượng" hoặc "tỷ lệ thể tích" được ghi trong TDS, dùng dụng cụ đo tương ứng (cân điện tử hoặc cốc có vạch chia). Nếu TDS đưa tỷ lệ khối lượng, phải cân; nếu đưa tỷ lệ thể tích, dùng cốc thể tích đã hiệu chuẩn. Chuyển đổi giữa các hệ thống cần hiệu chỉnh qua mật độ, không khuyến nghị tự chuyển đổi tại hiện trường.
Bảng dưới liệt kê tỷ lệ trộn điển hình của các hệ thống hai thành phần phổ biến (giá trị kinh nghiệm công khai ngành, cụ thể theo TDS):
| Hệ thống | Tỷ lệ trộn điển hình (thể tích) | Tỷ lệ trộn điển hình (khối lượng) | Ghi chú |
|---|---|---|---|
| Sơn sàn epoxy (đóng rắn bằng amin) | tùy công thức 3:1–5:1 | theo AHEW/EEW | chất đóng rắn hơi dư |
| Sơn lót epoxy giàu kẽm | thành phần A:B thường 8:1–10:1 (khối lượng) | theo paste kẽm: chất đóng rắn | chất chính thường là paste |
| Sơn bóng trong PU 2K (HDI) | 2:1 (thể tích) | theo NCO/OH | xem danh sách trắng auto-2k-clearcoat |
| Sơn phủ PU mạch thẳng (aliphatic) | 4:1–10:1 (thể tích, tùy chất rắn) | theo tương đương | hàm lượng rắn cao chênh lệch lớn |
| Epoxy đàn hồi (polyether amin) | theo tương đương 1:1–2:1 | theo AHEW/EEW | hệ thống mềm dẻo |
Ba, Hậu quả dây chuyền khi mất kiểm soát tỷ lệ trộn
Tỷ lệ trộn lệch khỏi cửa sổ tương đương, sẽ gây ra loạt thất bại có thể dự đoán:
Thiếu chất đóng rắn/isocyanate (thừa chất chính): phản ứng không hoàn toàn, nhóm epoxy hoặc hydroxyl dư lại trong màng, biểu hiện mềm, dính, độ cứng thấp, kháng hóa chất và kháng thời tiết kém, dễ mất độ bóng, lâu không khô.
Thừa chất đóng rắn/isocyanate: dư —NCO hoặc amin, màng giòn, dễ nứt, giải phóng nhiều monomer tự do hơn (nguy cơ kích ứng và vàng hóa tăng, đặc biệt PU thơm vàng hóa trầm trọng hơn), độ bám dính cũng có thể giảm.
Mất kiểm soát dung môi pha loãng: pha loãng quá mức giảm hàm lượng rắn, kéo giảm chiều dày màng, kéo dài khô, dễ chảy nhỏ giọt và sần vỏ cam. Lượng dung môi pha loãng thường được quy định rõ bằng tỷ lệ phần trăm thể tích (như +10%), không phải tùy ý pha.
Trong công trình, tỷ lệ trộn được coi là "giới hạn chết" — không phải "gần đúng là được", mà là "lệch một chút là sụp". Theo kinh nghiệm TDS sơn bóng ô tô (xem danh sách trắng sơn bóng trong polyurethane 2K), 2:1 và 4:1 tuyệt đối không thể thay thế cho nhau, chính là do khác biệt tương đương.
Bốn, Công cụ đo lường và kỷ luật vận hành
Để tỷ lệ trộn xuống đến hiện trường, cần công cụ và bước thực thi được:
- Công cụ: cân bàn điện tử (cấp chính xác 1 g, khi chất chính nhiều dùng cấp 10 g), cốc pha sơn có vạch (dùng khi tỷ lệ thể tích), que khuấy, đồng hồ hẹn giờ.
- Bước: trước tiên cân/đo chất chính (A), rồi cân/đo chất đóng rắn (B), cuối cùng thêm dung môi pha loãng quy định (nếu có); trước chính sau rắn tránh B残留 đơn lẻ.
- Khuấy: một chiều đều tay 2–3 phút, cạo thành cạo đáy, đảm bảo không có vân sọc bằng mắt thường; phun sơn hai thành phần dùng đầu trộn động.
- Thời gian ủ (thời kỳ dẫn): một số hệ thống sau khi trộn cần để yên vài phút khử bọt rồi thi công, theo TDS.
- Thời gian sử dụng được (Pot Life): sau khi trộn phản ứng bắt đầu ngay, quá hạn độ nhớt tăng vọt thậm chí đông gel. Ước lượng dùng ước lượng phối, thà phối ít nhiều lần.
Chi tiết thường bị bỏ qua: nhiệt độ ảnh hưởng độ nhớt nhưng không thay đổi tương đương. Mùa đông chất chính đặc, có người lầm tưởng "thêm nhiều chất đóng rắn để pha loãng", đây là sai — chất đóng rắn không phải dung môi pha loãng. Đặc nên nhờ tăng nhiệt hoặc dung môi pha loãng cho phép trong TDS, chứ không phải đổi tỷ lệ trộn.
Năm, Kiểm soát tỷ lệ trộn phun sơn hai thành phần
Thi công diện rộng thường dùng phun không khí sơn hai thành phần (máy phun 2K), nhờ bơm định lượng chính xác bơm A, B theo tỷ lệ thể tích cài đặt, trộn động trong đầu trộn. Điểm kiểm soát tỷ lệ trộn:
- Hiệu chuẩn thiết bị: định kỳ dùng lưu lượng kế hiệu chuẩn tỷ lệ ra A/B, tránh sai lệch do mòn bơm;
- Gia nhiệt: mùa đông gia nhiệt giảm độ nhớt, ổn định định lượng;
- Vệ sinh: kết thúc thi công lập tức dùng dung môi tương thích xả đầu trộn và đường ống, tránh tắc nghẽn gel;
- Phế liệu: vật liệu đã trộn trong đầu trộn phải dùng hết hoặc xử lý đúng trong thời gian sử dụng được.
Tỷ lệ thiết bị dù tự động, nhưng hiệu chuẩn sai cũng sẽ sai lệch hệ thống, nên cần kiểm tra định kỳ và ghi chép.
Sáu, Nước và tạp chất phá hủy ngầm tương đương
Tỷ lệ đúng rồi, nếu lẫn nước hoặc tạp chất, tương đương vẫn bị phá hủy:
- Epoxy: nước không phản ứng trực tiếp với epoxy, nhưng pha loãng chất chính, ảnh hưởng bám dính; nếu chất đóng rắn là amin, nước khiến nó sinh sản phẩm phụ amin tiêu thụ hoạt tính;
- Polyurethane: nước phản ứng cực nhanh với —NCO, sinh CO2 (bọt khí) và tiêu thụ isocyanate, dẫn đến liên kết chéo không đủ, mềm, vàng hóa. Theo cơ chế sơn bóng polyurethane kháng vàng hóa trong danh sách trắng, độ ẩm là một trong những nguyên nhân chính gây vàng hóa và hỏng PU.
Vì vậy thi công hệ hai thành phần phải chống ẩm: tỷ lệ nước mặt nền, độ ẩm tương đối, độ khô dụng cụ và container đều phải kiểm soát. Điều này quan trọng ngang với kỷ luật tỷ lệ trộn.
Bảy, Xác minh tỷ lệ trộn: làm sao biết đã phối đúng
Phương tiện xác minh nhanh tại hiện trường:
- Đối chiếu cân: sau khi phối cân tổng, tính ngược tỷ lệ A/B có đạt chuẩn không;
- Quan sát thời gian gel/thời gian sử dụng được: thời gian từ trộn đến gel nếu ngắn hoặc dài hơn rõ rệt so với TDS, báo hiệu tỷ lệ hoặc nhiệt độ bất thường;
- Mẫu chuẩn hóa: mẫu nhỏ sau khi đóng rắn đo độ cứng (GB/T 6739), bám dính (GB/T 9286), khô bề mặt khô cốt, bất thường thì tra tỷ lệ;
- Kiểm tra bên thứ ba: công trình then chốt lấy màng gửi đo mật độ liên kết chéo (như DSC chuyển thủy tinh Tg, FTIR nhóm chức dư).
Nuôi thói quen "phối xong đo thử", có thể chặn trước tai nạn hàng loạt.
Tám, Hiểu lầm phổ biến
| Sai lầm | Sự thật |
|---|---|
| Đặc thì thêm nhiều chất đóng rắn | Chất đóng rắn không phải chất pha loãng, phá hỏng hệ số tương đương |
| Tỷ lệ thể tích với khối lượng thay đổi tùy ý | Mật độ khác nhau, phải theo chỉ định TDS |
| Thêm nhiều chất đóng rắn thì cứng hơn | Quá liều gây giòn nứt, vàng hóa, kích ứng mạnh |
| Dựa vào màu sắc để判断 tỷ lệ phối trộn | Màu sắc không có quan hệ xác định với tỷ lệ phối trộn |
| Mùa đông phối trộn tùy ý | Nhiệt độ thấp phản ứng chậm nhưng hệ số tương đương không đổi, càng cần chính xác |
IX. Gợi ý tỷ lệ phối trộn trong lựa chọn và phối hợp
Các điều kiện làm việc khác nhau có dung sai tỷ lệ khác nhau:
- Hệ thống hàm rắn cao có hàm lượng rắn cao, dung sai hẹp, tỷ lệ phối trộn nhạy cảm hơn;
- Epoxy đàn hồi (polyether amine) tỷ lệ tương đương quyết định độ mềm dẻo, phối sai sẽ cứng giòn hoặc dính mềm, xem xử lý khe co giãn epoxy đàn hồi của lô này;
- Lựa chọn chất đóng rắn epoxy (lô này lựa chọn chất đóng rắn epoxy) quyết định cửa sổ tỷ lệ phối trộn, đổi chất đóng rắn phải tính lại tỷ lệ.
Kexin Materials (kexinMaterials) khi giao hàng hai thành phần ghi "tỷ lệ phối trộn (khối lượng/thể tích) + cơ sở tương đương + dụng cụ đo + thời gian sử dụng" vào thẻ quy trình, và tổ chức đào tạo tỷ lệ phối trộn cùng kiểm tra tại hiện trường cho đội thi công, ngăn chặn sự cố tỷ lệ trước khi sản xuất hàng loạt.
X. Bảng khắc phục sự cố tỷ lệ phối trộn
| Hiện tượng | Sự cố tỷ lệ có thể | Biện pháp |
|---|---|---|
| Mềm không khô | Thiếu chất đóng rắn/bị nước tiêu hao | Phối trộn nghiêm ngặt, chống ẩm |
| Giòn nứt | Thừa chất đóng rắn | Trở về tỷ lệ tương đương |
| Nổi bọt | Polyurethane gặp nước/pha loãng quá liều | Chống ẩm, kiểm soát pha loãng |
| Mất bóng | Sai tỷ lệ/đóng rắn không đủ | Kiểm tra tỷ lệ, đảm bảo đóng rắn |
| Thời gian sử dụng bất thường | Sai tỷ lệ hoặc nhiệt độ | Kiểm tra lại tỷ lệ và nhiệt độ |
XI. Ví dụ tính toán kỹ thuật tỷ lệ tương đương
Lấy epoxy tương đương EEW=190 g/eq, amine hydrogen tương đương AHEW=95 g/eq làm ví dụ, tỷ lệ khối lượng epoxy : chất đóng rắn = EEW : AHEW = 190:95 = 2:1 (khối lượng). Nếu đổi sang chất đóng rắn AHEW=50, thì tỷ lệ变为 190:50 = 3.8:1. Có thể thấy đổi chất đóng rắn phải tính lại tỷ lệ, không được dùng tỷ lệ cũ. Về polyurethane: —OH tương đương 1000 g/eq, —NCO tương đương 210 g/eq, theo NCO/OH=1.05, thì khối lượng —NCO : khối lượng —OH = 1.05×210 : 1000 ≈ 0.22:1. Nắm được thuật toán này, tỷ lệ phối trộn không còn nhờ trí nhớ.
XII. Nguồn gốc và kiểm soát sai số đo lường tại hiện trường
Sai số đến từ: cân thiếu độ chính xác, sai số đọc, cặn bám container, nhiệt độ độ ẩm gây thay đổi độ nhớt误判 thể tích, lắng đọng thành phần. Kiểm soát: dùng cân bàn hiệu chuẩn (độ chính xác ≤ 1%), container sạch chuyên dụng, phối chế lô nhỏ, ghi chép số lô và môi trường; công trình giá trị cao hoặc diện rộng dùng thiết bị phun hai thành phần tự động đo lường. Kỷ luật tỷ lệ là cửa cuối cùng để vật liệu tốt không ra thành phẩm xấu.
XIII. Xác định tại hiện trường tỷ lệ phối trộn và mức độ đóng rắn
Tỷ lệ đúng, nhiệt độ độ ẩm đúng, màng sơn nên đông gel, khô bề mặt, đạt cứng trong thời gian sử dụng TDS. Xác định: khô tiếp xúc, vết móng tay ấn, máy đo độ cứng (GB/T 6739), kéo rút (GB/T 5210); dính mềm bất thường đa số là sai tỷ lệ hoặc bị ẩm. Công trình then chốt lưu mẫu nhỏ và tấm thử tự nhiên để đối chiếu, làm căn cứ trách nhiệm và rút kinh nghiệm.
XIV. Rút kinh nghiệm sự cố tỷ lệ phối trộn thường见
Sự cố một: thể tích当作 khối lượng, kết quả đóng rắn không toàn phần — phải theo dụng cụ chỉ định TDS. Sự cố hai: để loãng thêm nhiều chất đóng rắn, màng giòn vàng hóa — chất đóng rắn không phải chất pha loãng. Sự cố ba: độ ẩm nhiễm PU, nổi bọt không khô — chống ẩm. Sự cố bốn: trộn lẫn chất đóng rắn, bong tróc giữa các lớp — tính lại theo tương đương và cấm trộn. Dán danh sách sự cố tại hiện trường, có thể ngăn chặn đa số lỗi sơ đẳng.
XV. Hàm rắn thể tích và quy đổi chiều dày màng của hệ hai thành phần
Tỷ lệ đúng chỉ là bước đầu, chiều dày màng phải tính ngược theo hàm rắn thể tích: DFT lý thuyết (µm) = hàm rắn thể tích × chiều dày màng ướt ÷ 100; thi công dùng thước đo màng ướt đo màng ướt, rồi quy đổi màng khô, xác minh theo GB/T 13452.2. Nhầm khối lượng là thể tích, bỏ qua hàm rắn, là nguyên nhân phổ biến gây thiếu chiều dày màng, nhất là hệ không dung môi và hàm rắn cao.
XVI. Biên độ sai số đo lường tự động và thủ công
Thiết bị phun hai thành phần bơm đo lường chính xác cao, lặp lại tốt, phù hợp diện rộng; cân thủ công chịu ảnh hưởng người lớn, phải đào tạo và kiểm tra lại. Quy tắc kinh nghiệm: sai số phối liệu thủ công kiểm soát trong ±2%, công trình then chốt ±1%; vượt giới hạn phải phối lại. Coi đo lường là điểm kiểm soát chất lượng công đoạn, ghi chép số lô, cân lượng, môi trường, thuận tiện truy xuất.
XVII. Quản lý liên động tỷ lệ phối trộn và thời gian sử dụng
Chất đóng rắn hoạt tính cao dưới tỷ lệ phối trộn thời gian sử dụng ngắn, nhiệt độ tăng càng ngắn. Lượng phối liệu phải khớp với thời gian sử dụng và tốc độ thi công, tốt nhất phối ít nhiều lần. Vật liệu quá thời gian sử dụng dù chưa gel cũng có thể giảm tính năng, cấm tái sử dụng. Ghi "phối bao nhiêu, dùng xong trong mấy giờ" vào thẻ quy trình, là then chốt ngăn gel lãng phí và sự cố tính năng.
XVIII. Lằn ranh đỏ tỷ lệ thành phần跨 nhà máy
Chất chính và chất đóng rắn phải cùng hệ thống phối hợp; đổi chất đóng rắn phải tính lại theo tương đương mới và xác minh. Tuyệt đối không dùng chất chính nhà máy A phối chất đóng rắn nhà máy B "thử xem". Về polyurethane —NCO và —OH tương đương khác nhau, trộn nhà máy trộn loại nhất định mất bóng không khô. Lằn ranh đỏ tỷ lệ ghi vào hướng dẫn tác nghiệp, dán tại hiện trường, ngăn chặn lỗi sơ đẳng từ nguồn.
XIX. DFT lý thuyết và hao hụt thi công của hệ hai thành phần
Sau khi tỷ lệ đúng, chiều dày màng còn chịu ảnh hưởng hàm rắn thể tích và hao hụt. DFT lý thuyết = hàm rắn thể tích × chiều dày màng ướt; thực tế phải cộng hệ số hao hụt (phun 10%–30%). Bỏ qua hao hụt sẽ thiếu chiều dày màng có tính hệ thống. Thẻ quy trình đồng thời ghi tỷ lệ, chiều dày màng ướt và hao hụt, hiện trường mới dễ tái hiện DFT thiết kế.
XX. Thẻ đối chiếu hiện trường tỷ lệ polyurethane và epoxy
Epoxy: EEW đối AHEW, tỷ lệ khối lượng. Polyurethane: —OH tương đương và —NCO tương đương, NCO/OH≈1.0–1.1. Hai thẻ cạnh nhau trên tường, tránh thói quen trộn lẫn. Công trình then chốt ghi tỷ lệ thành "khối lượng (g): khối lượng (g)" và hai người kiểm tra ký tên, ngăn lỗi tính miệng.
XXI. Rủi ro môi trường do lỗi tỷ lệ phối trộn
Sai tỷ lệ gây không đóng rắn hoặc dính, thành phần chưa phản ứng phát thải VOC cao hơn, mùi lớn hơn, và khó đạt GB 30981. Phối sai không chỉ sự cố tính năng, cũng là sự cố môi trường. Đưa tỷ lệ vào kiểm soát kép môi trường và chất lượng, là ý nghĩa sản xuất hợp quy.
XXII. Xu hướng phối trộn thông minh và thi công số hóa
Thiết bị phun hai thành phần đã có thể tự động đo lường, ghi chép, báo động; tiến xa hơn liên động MES, dữ liệu tỷ lệ truy xuất được. Phối liệu thủ công cũng có thể quét mã核对 BOM. Số hóa giảm lỗi tỷ lệ nhân vi, là hướng tất yếu công trình lớn, cũng cung cấp bằng chứng khách quan khi tranh chấp.
XXIII. Ảnh hưởng của paste màu và chất độn đến hệ hai thành phần
Paste màu, chất độn chứa hoạt tính hoặc nước, sẽ tiêu hao thành phần thay đổi tương đương. Hệ chất độn cao phải tính tương đương hiệu dụng, cần thiết tăng lượng. Bỏ qua nước paste màu là nguyên nhân tiềm ẩn PU nổi bọt, màng epoxy mềm. Công thức và phối liệu hiện trường đều phải tính ảnh hưởng phụ liệu.
XXIV. Ảnh hưởng tỷ lệ phối trộn đến tính năng điện của lớp phủ
Epoxy chống tĩnh điện nhờ chất độn dẫn điện tạo mạng lưới, sai tỷ lệ gây đóng rắn không toàn phần sẽ phá vỡ tính liên tục mạng lưới, điện trở bề mặt tăng vọt hỏng. Tỷ lệ chính xác là tiền đề tính năng điện. Nghiệm thu dùng điện trở bề mặt đo nhiều điểm, tránh cục bộ đạt che giấu toàn bộ hỏng.
XXV. Hệ thống ghi chép và truy xuất tỷ lệ phối trộn
Mỗi lô phối liệu ghi: số lô, cân lượng, số cân, môi trường, người vận hành, thời gian sử dụng. Ghi chép tra được, sự cố truy được. Công trình lớn dùng quét mã phối liệu và ghi chép điện tử, ngăn giả mạo giấy. Hệ truy xuất là khép kín quản lý chất lượng, cũng là bằng chứng khách quan khi tranh chấp.
XXVI. Điểm đào tạo phối liệu người mới
Đào tạo tập trung: đọc tương đương TDS, chọn đúng dụng cụ, sau cân kiểm tra lại,判断 môi trường, quản lý thời gian sử dụng, nhận biết bất thường. Dùng danh sách sự cố bài này làm giảng case. Đào tạo到位, tỷ lệ lỗi phối trộn giảm một bậc. Người là người thực thi cuối cùng kỷ luật tỷ lệ.
XXVII. Liên quan tỷ lệ phối trộn và chi phí năng lượng
Tỷ lệ chính xác giảm làm lại và sơn phế, trực tiếp hạ vật liệu và năng lượng; đo lường tự động tăng hiệu suất hạ nhân công. Đưa quản lý tỷ lệ vào công trình chi phí, là nhỏ đầu tư lớn hoàn. Phối liệu tinh hóa là điểm rơi đầu của số hóa thi công sơn.
XXVIII. Ảnh hưởng tỷ lệ phối trộn đến ngoại quan lớp phủ
Sai tỷ lệ gây vỏ cam, lõm rỗ, mất bóng, dính. Khuyết tật ngoại quan thường源于 tỷ lệ而非 thủ pháp thi công. Tỷ lệ chính xác là cơ sở ngoại quan đạt, nhất là hệ cao quang và trong suốt cực nhạy sai lệch. Khiếu nại ngoại quan trước tiên tra tỷ lệ, rồi tra quy trình.
XXIX. Tính nhất quán lô của hệ hai thành phần
Cùng công thức lô khác nhau, độ nhớt và hoạt tính phản ứng hơi khác. Nhất quán lô nhờ kiểm soát nguyên liệu và trung kiểm. Nhất quán là tiền đề thi công quy mô lớn, không thì cùng quy trình ra kết quả khác. Nhập liệu làmTesting nhất quán, sản xuất ổn chất lượng ổn.
XXX. Cân bằng tỷ lệ phối trộn và hiệu suất sơn
Hàm rắn cao giảm số lớp tăng hiệu suất, nhưng tỷ lệ nhạy cảm hơn, dung sai thấp. Hiệu suất và chính xác phải cân bằng, nhờ thiết bị và đào tạo. Điểm cân bằng là vùng tối ưu kinh tế công trình. Tăng tốc mù quáng thường đổi lấy làm lại, được không bù mất.
XXXI. Chuyển đổi số quản lý tỷ lệ phối trộn
Quét mã phối liệu, ghi chép lô điện tử, báo động tự động đã thành xu hướng. Số hóa giảm lỗi nhân vi, cung cấp bằng chứng truy xuất. Chuyển đổi không chỉ vì hiệu suất, càng vì chất lượng khống chế được. Công trình lớn nên ưu tiên lên hệ thống phối liệu số hóa.
XXXII. Liên quan tỷ lệ phối trộn và thời tiết lớp phủ
Sai tỷ lệ gây liên kết chéo không toàn phần, nhóm残留 dưới tia cực tím dễ phân hủy hơn, thời tiết giảm mạnh. Liên quan thường bị bỏ qua, vàng hóa phấn hóa thường bị quy sai为 vật liệu kém. Thời tiết nhờ tỷ lệ chính xác hỗ trợ, nhất là hệ mạch aliphatic. Đưa tỷ lệ vào quản lý thời tiết, bảo đảm nguồn tuổi thọ ngoài trời, giảm sửa chữa lớn sau kỳ và tổn thất thương hiệu.
XXXIII. Phương pháp kiểm tra nhanh tỷ lệ tại hiện trường
Phối xong cân tổng trọng反算 tỷ lệ, là kiểm tra nhanh nhất. Bất thường lập tức dừng line tra cân và lô. Kết hợp mẫu nhỏ đo độ cứng và độ bám dính, bảo hiểm kép. Phương pháp kiểm tra nhanh hiện trường可操作, không cần thiết bị đắt. Viết vào thẻ công đoạn, ai cũng làm được, có thể từ cửa đầu chặn đa số lỗi tỷ lệ, chi phí thấp hiệu quả tốt.
XXXIV. Quan hệ tỷ lệ phối trộn và giảm lượng sơn phế
Tỷ lệ pha chế chính xác giảm thiểu hiện tượng không đóng rắn và phải làm lại, trực tiếp giảm sơn phế thải và tiêu hao dung môi. Giảm lượng sơn phế thải vừa hạ chi phí vừa có lợi cho môi trường. Phối liệu tinh hóa là điểm triển khai đầu tiên của số hóa thi công lớp phủ. Đưa quản lý tỷ lệ pha chế vào công trình chi phí, đầu tư nhỏ thu hồi lớn. Giảm lượng thải còn hạ áp lực xử lý chất thải nguy hại, phù hợp với mục tiêu bảo vệ môi trường của doanh nghiệp.
Ba mươi lăm, Chuẩn hóa và lưu giữ kiến thức về tỷ lệ pha chế
Chuẩn hóa thuật toán当量 (đương lượng), các lỗi thường gặp, phương pháp kiểm tra vào thẻ hướng dẫn, kiến thức có thể tái sử dụng. Người mới thao tác theo thẻ, tỷ lệ lỗi giảm một bậc. Chuẩn hóa là trí nhớ tổ chức, không phụ thuộc vào kinh nghiệm cá nhân. Lưu giữ càng dày, chọn loại và thi công càng ổn. Tài sản tri thức đáng giá hơn thành công đơn lẻ, cần xây dựng hệ thống và cập nhật liên tục.
Ba mươi sáu, Điểm cân bằng giữa tỷ lệ pha chế và hiệu suất sơn phủ
Hàm rắn cao giảm số lớp tăng hiệu suất, nhưng tỷ lệ pha chế nhạy cảm hơn, dung sai thấp. Hiệu suất và độ chính xác phải cân bằng, dựa vào thiết bị và đào tạo. Điểm cân bằng là vùng tối ưu kinh tế kỹ thuật. Tăng tốc mù quáng thường đổi lấy phải làm lại, được không bù mất. Tìm được điểm cân bằng, vừa đảm bảo tiến độ vừa đảm bảo chất lượng, là dấu hiệu quản lý dự án trưởng thành, cũng là nguồn lực cạnh tranh.
Ba mươi bảy, Quản lý tính nhất quán lô của hệ hai thành phần
Cùng công thức nhưng lô khác nhau, độ nhớt và hoạt tính phản ứng hơi khác. Nhất quán lô nhờ kiểm soát nguyên liệu và kiểm tra trung kiểm. Tính nhất quán là tiền đề thi công quy mô lớn, nếu không cùng quy trình ra kết quả khác nhau. Nhập liệu làm kiểm tra nhất quán, ổn định sản xuất ổn định chất lượng. Quản lý dù tăng chi phí, lại tránh rủi ro làm lại diện rộng do dao động lô.
Ba mươi tám, Chuyển đổi số trong quản lý tỷ lệ pha chế
Quét mã phối liệu, hồ sơ lô điện tử, báo động tự động đã thành xu hướng. Số hóa giảm lỗi con người, cung cấp bằng chứng truy xuất. Chuyển đổi không chỉ tăng hiệu suất, còn kiểm soát chất lượng tốt hơn. Công trình lớn nên ưu tiên lên hệ thống, đưa tỷ lệ pha chế từ trị bằng người sang trị bằng pháp. Chuyển đổi là hướng ngành, bố trí sớm hưởng lợi sớm, cũng thuận tiện kiểm toán từ xa và tuân thủ.
Ba mươi chín, Truy xuất trách nhiệm sự cố pha chế
Mỗi lô phối liệu ghi số lô, cân lượng, số cân, môi trường, người thao tác, thời gian sử dụng (Pot Life). Ghi chép tra cứu được, sự cố truy xuất được, trách nhiệm rõ ràng. Hệ thống truy xuất là vòng kín chất lượng, cũng là bằng chứng khách quan khi tranh chấp. Đưa truy xuất vào chế độ, vừa chống gian lận vừa giúp cải tiến. Trách nhiệm rõ ràng lại nâng ý thức chất lượng toàn viên, hình thành vòng lặp tích cực.
Bốn mươi, Quản lý vòng kín tỷ lệ pha chế và chất lượng
Quản lý tỷ lệ pha chế nên hình thành vòng kín: thiết kế đương lượng, đo lường hiện trường, ghi chép quá trình, kiểm nghiệm thành phẩm, truy xuất bất thường. Vòng kín giúp mỗi lần pha chế có thể xem lại, cải tiến. Vòng kín là dấu hiệu trưởng thành chất lượng, cũng phù hợp yêu cầu chứng nhận hệ thống. Viết vòng kín vào chế độ, tỷ lệ pha chế từ trị bằng người sang trị bằng pháp. Vòng kín dù tăng văn thư, lại đổi lấy ổn định và tin cậy, dài hạn giảm rõ chi phí chất lượng.
Bốn mươi mốt, Tổng kết quản lý tỷ lệ pha chế
Tổng kết quản lý tỷ lệ pha chế: chuẩn là底線 (giới hạn dưới), ổn là mục tiêu, truy xuất là bảo đảm. Chuẩn nhờ thuật toán đương lượng và dụng cụ đo, ổn nhờ môi trường và thiết bị, truy xuất nhờ hệ thống ghi chép. Ba yếu tố đủ, sơn hai thành phần mới tin cậy. Tỷ lệ pha chế là khâu cơ bản nhất cũng dễ bị coi nhẹ nhất trong thi công lớp phủ. Coi trọng nó, tiềm năng vật liệu mới đổi thành tính năng hiện trường, dự án mới ít làm lại nhiều tiếng vang.
Bốn mươi hai, Nhân quả giữa tỷ lệ pha chế và tuổi thọ lớp phủ
Tỷ lệ chuẩn, liên kết chéo hoàn toàn, tuổi thọ dài; tỷ lệ sai, nhóm chức dư, lão hóa sớm. Nhân quả thẳng băng nhưng thường bị phớt lờ. Hiểu nhân quả, hiện trường mới thực sự coi trọng cân đo. Nhân quả là căn bản văn hóa chất lượng, đào tạo nhắc đi nhắc lại. Viết nhân quả vào sổ tay an toàn chất lượng, toàn viên biết. Coi trọng nhân quả, tuổi thọ vật liệu mới đổi thành hiện thực, tiếng vang và mua lại dự án theo đó mà đến, hình thành vòng lặp tích cực.
Bốn mươi ba, Đề xuất văn hóa quản lý tỷ lệ pha chế
Đề xuất nâng kỷ luật pha chế thành văn hóa chất lượng: ai cũng biết đương lượng, vị trí nào cũng đối chiếu, sai必 truy xuất. Văn hóa bền hơn chế độ, để kỷ luật thành thói quen. Đề xuất văn hóa triển khai cần lãnh đạo tiên phong và tuyên truyền liên tục. Đội ngũ văn hóa pha chế tốt, tỷ lệ làm lại thấp rõ. Văn hóa là sức cạnh tranh ngầm, ngắn hạn không thấy, dài hạn mới rõ. Đầu tư xây dựng văn hóa, thu hồi hiện trong năm tháng.
Bốn mươi bốn, Quy luật liên quan giữa tỷ lệ hai thành phần và độ cứng lớp phủ
Tỷ lệ pha chế và độ cứng cuối cùng tồn tại quan hệ đơn điệu có thể dự đoán. Theo ý tưởng kiểm tra độ cứng bút chì GB/T 6739 và độ cứng Shore GB/T 531 (vật đàn hồi), khi chất đóng rắn thiếu, mật độ liên kết chéo thấp, bệ độ cứng không đạt giá trị danh định TDS và lâu dài tiếp tục mềm; khi chất đóng rắn dư, dù độ cứng đầu kỳ cao hơn, nhưng ứng suất dư làm giòn hóa sau này, va đập dễ nứt. Hiện trường có thể dùng phương pháp "pha chế gradient mẫu nhỏ": lấy ba mức 95%, 100%, 105% gần tỷ lệ khuyến nghị TDS, mỗi mức làm khối mẫu, sau khi đóng rắn hoàn toàn đo đường cong độ cứng và độ bám dính, xác nhận cửa sổ tỷ lệ đạt chuẩn. Cách làm này biến "giới hạn chết pha chế" mờ mịt thành khoảng có thể nhìn thấy, vừa chống sai pha vừa cho thi công hiện trường dung sai hợp lý, công trình then chốt càng đáng làm một lần trước khởi công, dùng dữ liệu thay quyết định bằng kinh nghiệm. Sau khi xác định cửa sổ tỷ lệ, nên ghi vào thẻ quy trình và làm cơ sở tái kiểm khi nhập trường, lưu chung với ghi chép cân. Cần nhắc, khối mẫu gradient phải bảo dưỡng ở nhiệt độ độ ẩm chuẩn đến đóng rắn hoàn toàn rồi mới đo, nếu không khác biệt độ cứng đoạn chưa đóng rắn sẽ bị đọc nhầm thành hiệu ứng tỷ lệ. Với hệ hàm rắn cao và không dung môi, do dung sai hẹp hơn, đề xuất thu hẹp khoảng cách mức xuống 98%, 100%, 102% ba mức, càng khóa được khoảng đạt chuẩn thực, cũng có thể ghi rõ sai số cân cho phép hiện trường vào thẻ quy trình, giảm tranh chấp.
Câu hỏi thường gặp
Hỏi: Tại sao sơn hai thành phần phải pha chế chính xác?
Đáp: Vì dựa vào phản ứng hóa học liên kết chéo, nhóm chức cần khớp theo đương lượng. Lệch cửa sổ đương lượng, nhóm chức dư gây mềm, không khô, giòn nứt, kháng hóa giảm sốc, tính năng sụp đổ.
Hỏi: Tỷ lệ khối lượng và tỷ lệ thể tích có thể đổi cho nhau không?
Đáp: Không thể. Mật độ hai bên khác nhau, thể tích 2:1 không bằng khối lượng 2:1. Phải theo một loại TDS chỉ định, dùng dụng cụ đo tương ứng (cân hoặc cốc chia vạch) đo lường.
Hỏi: Thêm nhiều chất đóng rắn có cứng hơn không?
Đáp: Không. Dư làm dư —NCO/amin, màng giòn dễ nứt, vàng hóa và kích ứng tăng, bám dính giảm. Nên về tỷ lệ đương lượng, dư nhẹ chỉ giới hạn vùng TDS (5%–15%).
Hỏi: Chất chính quá đặc có thể thêm chất đóng rắn để pha loãng không?
Đáp: Không được. Chất đóng rắn không phải dung môi pha loãng, thêm nhiều phá đương lượng. Đặc nên nhờ tăng nhiệt hoặc dung môi TDS cho phép, chứ không sửa tỷ lệ.
Hỏi: Làm sao biết tỷ lệ pha đúng?
Đáp: Sau pha cân tổng trọng phản tính tỷ lệ; quan sát gel/thời gian sử dụng có bất thường; làm mẫu nhỏ đo độ cứng (GB/T 6739), bám dính (GB/T 9286); công trình then chốt gửi đo mật độ liên kết chéo.
Hỏi: Tỷ lệ polyurethane gặp nước sẽ thế nào?
Đáp: Nước phản ứng nhanh với —NCO sinh CO2 nổi bọt và tiêu thụ isocyanate, gây liên kết chéo không đủ, mềm, vàng. Phải chống ẩm kiểm soát tỷ lệ nước và độ ẩm tương đối.
Hỏi: Tỷ lệ thiết bị phun hai thành phần đảm bảo sao?
Đáp: Nhờ bơm định lượng chính xác theo tỷ lệ thể tích cài đặt bơm, định kỳ dùng lưu lượng kế hiệu chuẩn tỷ lệ ra A/B, mùa đông gia nhiệt ổn nhớt, xong lập tức xả đầu trộn chống gel.
Hỏi: Chất đóng rắn khác có thể đổi dùng sửa tỷ lệ không?
Đáp: Không được. Đương lượng amin/—NCO khác nhau, đổi chất đóng rắn phải theo đương lượng mới tính lại tỷ lệ, trộn chéo loại dễ không khô mất bóng bong tróc.
Hỏi: Tỷ lệ có ảnh hưởng thời gian sử dụng không?
Đáp: Có. Chất đóng rắn hoạt tính cao dưới tỷ lệ thời gian sử dụng ngắn, nhiệt độ tăng cũng rút ngắn. Tỷ lệ đúng nhưng quá thời gian sử dụng vẫn gel phế, cần ước dùng ước pha.
Hỏi: Logic tỷ lệ epoxy và polyurethane có giống không?
Đáp: Đều dựa đương lượng khớp, nhưng nhóm chức khác: epoxy là nhóm epoxy với hydro amin (EEW với AHEW), polyurethane là —OH với —NCO (chỉ số NCO/OH khoảng 1.0–1.1). Cơ chế nhất trí, đương lượng cụ thể khác nhau.
Đọc mở rộng
- Chọn loại chất đóng rắn epoxy: Hiểu đương lượng amin quyết định tỷ lệ thế nào, đổi chất đóng rắn phải tính lại tỷ lệ.
- Kỹ thuật sơn bóng trong 2K polyurethane: Từ sơn bóng ô tô xem dữ liệu TDS thực của tỷ lệ đóng rắn HDI, độ dày màng và VOC.
- Sơn bóng polyurethane chống vàng: Nắm độ ẩm phá tỷ lệ PU và gây vàng thế nào, bổ trợ kỷ luật chống ẩm bài này.