Trong ngành sản xuất hiện đại, quy trình mạ điện (như mạ crom, mạ niken, mạ chân không, v.v.) mang lại cho sản phẩm cảm giác kim loại tuyệt vời và khả năng chống ăn mòn. Tuy nhiên, do nhu cầu thị trường đa dạng, nhiều doanh nghiệp cần thực hiện trang trí màu sắc thứ cấp hoặc phun sơn cục bộ trên các sản phẩm đã được mạ.


I. Khó khăn khi phun sơn lên bề mặt mạ điện: Tại sao màng sơn dễ bong tróc?
Bề mặt mạ điện (đặc biệt là lớp crôm) có độ đặc rất cao và năng lượng bề mặt cực thấp. Sơn kim loại thông thường phun trực tiếp lên đó giống như giọt nước rơi trên lá sen, không thể tạo ra lực liên kết phân tử hiệu quả. Các biểu hiện thất bại thường gặp là:
- Kiểm tra bám dính bách ô không đạt: Màng sơn bong tróc dễ dàng như cao su.
- Khả năng chống va đập kém: Chỉ cần va chạm nhẹ cũng bị bong tróc sơn.
- Độ bền thời tiết môi trường kém: sinh ra bọt khí trong môi trường nhiệt độ cao và độ ẩm cao.
II. Phương án cốt lõi phun trực tiếp lên lớp mạ điện
Để thực hiện phương án phun sơn kim loại trực tiếp lên lớp mạ điện, yếu tố then chốt nằm ở "sửa đổi bề mặt".
1. Làm sạch hóa học và hoạt hóa
Đầu tiên phải loại bỏ dầu vân tay, sương trắng và dung dịch mạ còn sót lại trên bề mặt chi tiết mạ. Khuyến nghị sử dụng chất tẩy dầu trung tính, nghiêm cấm dùng axit mạnh hoặc kiềm mạnh để tránh làm hư hại độ bóng của lớp mạ.
2. Bổ sung chất tăng cường độ bám dính (bước quan trọng)
Đây là phương án có hiệu suất cao nhất và chi phí thấp nhất hiện nay. Bằng cách phun một lớp ghép nối hóa học cực mỏng giữa lớp mạ điện và màng sơn, làm thay đổi tính phân cực bề mặt.
- Nguyên lý: Một đầu của chất xúc tiến tạo liên kết hóa học với nguyên tử kim loại mạ điện, đầu còn lại xảy ra phản ứng liên kết chéo với nhựa trong sơn.
- Ưu điểm: Loại bỏ được công đoạn mài mòn (phun cát) truyền thống, giữ nguyên hiệu ứng bề mặt gương vốn có của lớp mạ điện.
3. Lựa chọn sơn lót hiệu suất cao
Nếu chi tiết mạ điện yêu cầu khả năng chống sương muối cực cao, cần chọn loại sơn lót đặc biệt gốc epoxy hoặc polyurethane. Mạch phân tử của các loại sơn lót này chứa nhiều nhóm phân cực (như nhóm hydroxyl, nhóm carboxyl), giúp tăng đáng kể lực bám.

III. Đề xuất quy trình công nghệ chi tiết
- Tiền xử lý: Tẩy dầu bằng siêu âm -> Rửa trôi bằng nước tinh khiết -> Sấy khô (80°C, 10 phút).
- Chất xúc tác phun: phun sương đều, độ dày màng kiểm soát trong khoảng 3-5μm.
- Thi công trực tuyến: Thường không cần sấy, sau khi để khô nhanh 1-2 phút thì phun trực tiếp sơn phủ bề mặt.
- Sơn phủ bề mặt: Chọn sơn kim loại hiệu suất cao tương thích, điều chỉnh độ nhớt phù hợp.
- Đông cứng và sấy khô: Tiến hành sấy khô ở nhiệt độ cao hoặc đóng rắn bằng UV tùy theo đặc tính của sơn.
IV. Các tình huống ứng dụng phổ biến
- Nội thất và ngoại thất ô tô:Xử lý đen hóa các chi tiết mạ crôm (như logo xe, lưới tản nhiệt).
- Điện tử kỹ thuật số:Phun logo cục bộ trên ốp điện thoại mạ chân không.
- Phụ kiện kim khí cao cấp: Sự biến đổi màu sắc của thiết bị vệ sinh và đèn chiếu sáng.


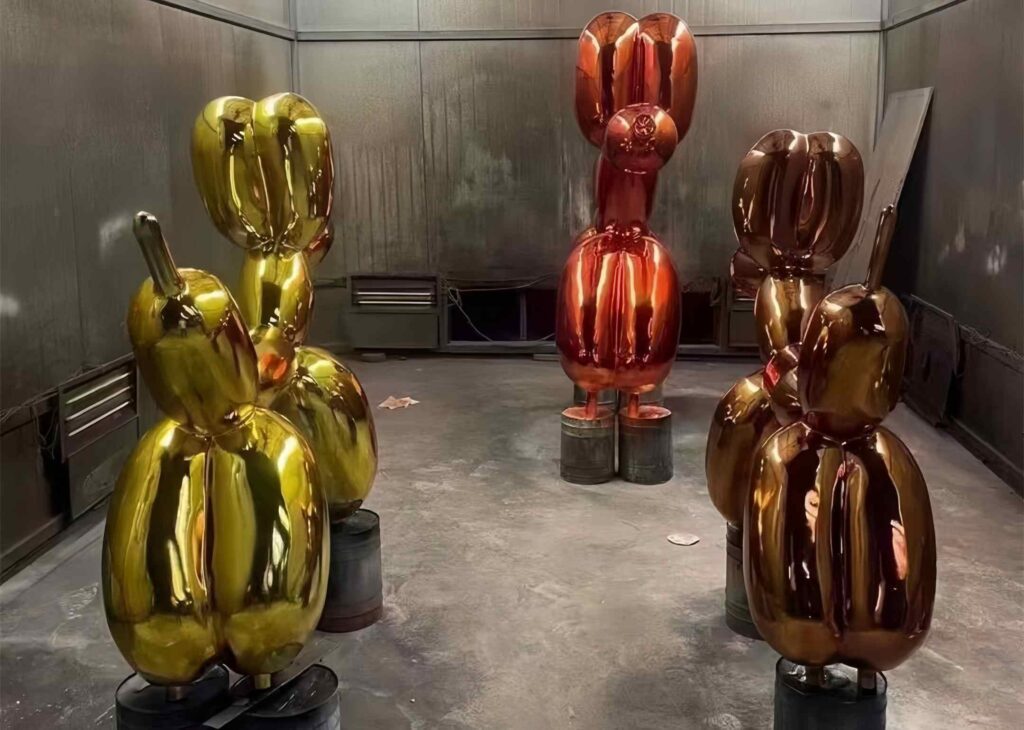
Câu hỏi thường gặp: Giải đáp các vấn đề thường gặp về mạ điện và sơn phun
Q1: Tại sao sau khi sơn phủ chi tiết mạ điện của tôi, dùng móng tay cào là bong? A: Chủ yếu là do lực bám dính không đủ. Lớp mạ điện quá trơn và có màng thụ động. Vui lòng kiểm tra xem đã sử dụng chất tăng cường bám dính chuyên dụng chưa, hoặc xử lý tiền xử lý tẩy dầu có triệt để không.
Q2: Độ bóng kim loại của lớp mạ có bị mất sau khi phun sơn không? A: Điều này phụ thuộc vào độ trong suốt của sơn phủ mà bạn chọn. Nếu sử dụng sơn kim loại bán trong suốt, có thể đạt được hiệu ứng "xuyên sáng nhưng không lộ đáy", tăng cảm giác chiều sâu cho màu sắc.
Q3: Phương án này có phù hợp với mạ điện trên thép không gỉ không? A: Hoàn toàn phù hợp. Lớp mạ điện trên thép không gỉ (như mạ titan PVD) cũng thuộc bề mặt có độ đặc cao, phương án làm mới lớp mạ điện và công nghệ chất xúc tác được đề cập trong bài này có thể giải quyết hoàn hảo vấn đề độ bám dính của nó.