Dans le processus de fabrication des produits en matière plastique, le choix et l'application des revêtements constituent une étape clé déterminant l'apparence, la texture et la durabilité du produit. Notamment pour les équipements électroniques, les carters d'électroménager, les intérieurs automobiles et les pièces esthétiques de produits de consommation, la pulvérisation de peinture sur plastique ne se limite depuis longtemps plus à une simple « mise en couleur », mais est devenue un moyen important d'améliorer le sentiment de qualité et la valeur ajoutée du produit.
Cependant, de nombreuses entreprises manufacturières, lors du choix de peintures pour plastiques, se concentrent souvent uniquement sur la couleur et le prix, négligeant la compatibilité avec le substrat, les exigences de performance ainsi que la cohérence globale du procédé d'application. Il en résulte des problèmes tels que cloquage, décollement, rayures ou blanchiment de la surface des produits, qui, à minima altèrent l'apparence, et dans le pire des cas entraînent la mise au rebut de tout un lot.
Pour maintenir une production stable de haute qualité sur un marché concurrentiel, il faut maîtriser les trois principes techniques de la sélection scientifique des peintures : adaptation au substrat, correspondance des performances, validation du procédé. Ces trois éléments constituent ensemble le cœur technique de la « sélection du système de peinture pour plastiques ».

I. Compatibilité du support : assurer dès la source une adhérence fiable
Le substrat est la condition préalable à une liaison solide du revêtement. Les différences d'énergie de surface entre les divers matériaux plastiques sont très marquées, affectant directement l'adhérence de la peinture.
Par exemple :
- ABS, PC, PVC et autres matériaux fortement polaires peuvent directement utiliser un système de peinture plastique ordinaire, avec une adhérence stable.
- PP, PE sont des plastiques de faible polarité ; sans traitement par corona, traitement par flamme ou application d'une couche de fond spécialisée, la peinture risque fort de s'écailler et de se décoller.
- Pour les pièces dont le matériau est incertain, il est impératif de procéder à un test d'adhérence au quadrillage (croix) et à un test de frottement à l'alcool, afin de garantir la compatibilité du système avant de lancer la production en série.
L'identification correcte du subjectile est le point de départ d'une sélection réussie de la peinture. Tout « jugement d'expérience » qui néglige cette étape se paiera en production.
II. Adéquation des performances : définir le système de formulation en fonction des besoins d'utilisation
Différents scénarios d'application des produits correspondent à des exigences de performance différentes ; il n'est pas possible d'utiliser un seul système pour « tout couvrir ».
- Articles de première nécessité, carters d'appareils électroménagers : pour une esthétique et un toucher recherchés, on peut utiliser un système acrylique monocomposant, offrant une grande efficacité de mise en œuvre.
- Équipements industriels, outils électroniques : exigent une résistance à l'usure et aux rayures, nécessitant l'utilisation d'un système PU bicomposant.
- Produits exposés aux intempéries : il est recommandé d'utiliser des revêtements durcissables aux UV, offrant une excellente résistance aux intempéries et aux rayons ultraviolets.
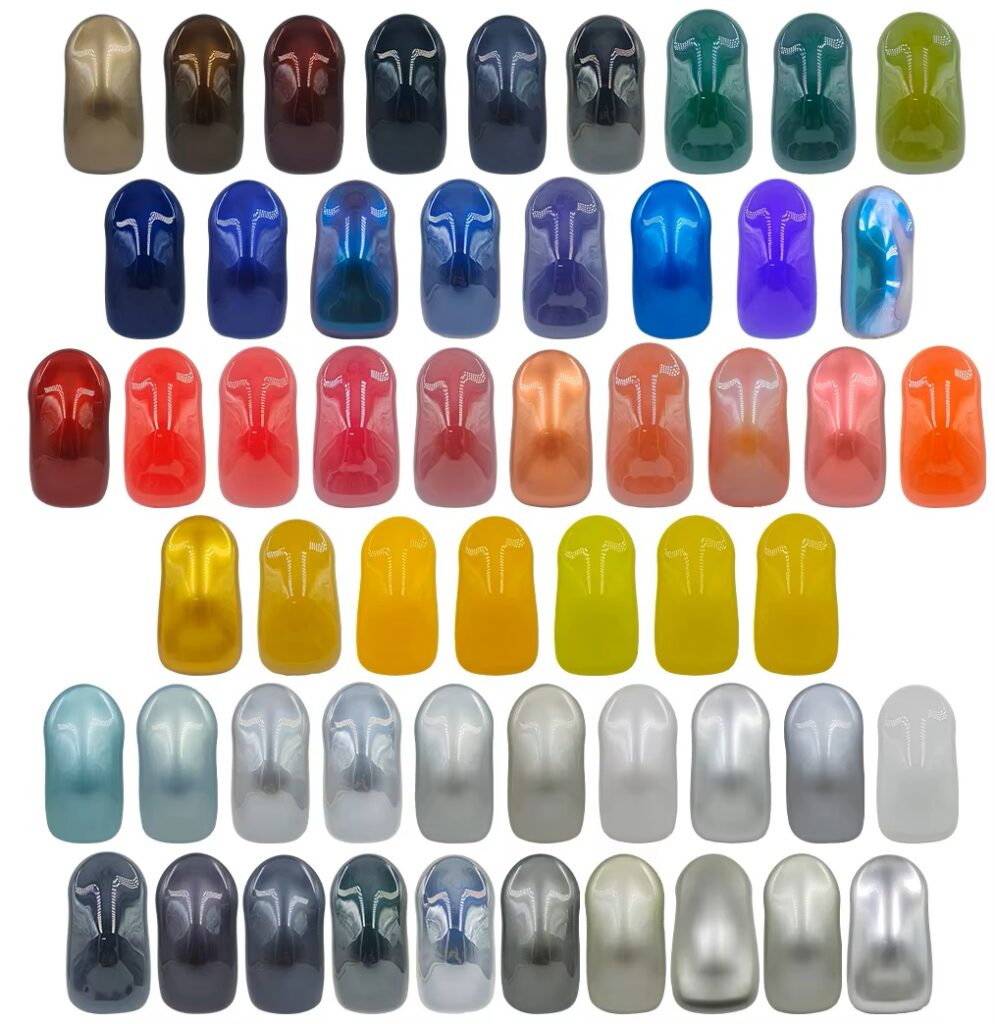
- Pièces esthétiques haut de gamme : telles que les perles métalliques, la peinture caoutchouc, les effets mats, etc., nécessitent une ligne de pulvérisation indépendante et des formules exclusives.
La logique fondamentale de la sélection des performances est la suivante : déduire le choix de la formulation à partir de l'environnement d'utilisation du produit et des exigences de durée de vie.
III. Validation du procédé : la clé pour passer de la « faisabilité théorique » à la « stabilité en production de masse »
Même la formule la plus performante peut échouer en production de série si elle n'est pas validée par un procédé scientifique. Les principaux aspects du contrôle du procédé de revêtement par pulvérisation sur plastique comprennent les suivants :
- Prétraitement de surface : Avant la pulvérisation, il est impératif d'effectuer un dégraissage, une élimination des poussières et un nettoyage électrostatique pour garantir que le substrat est propre et sans résidu.
- Environnement de pulvérisation : Il est recommandé d'utiliser un environnement à température et humidité constantes, avec peu de poussière, afin d'éviter l'adhérence de particules ou la formation de bulles.
- Contrôle de l'épaisseur du film : la distance du pistolet, la vitesse de pulvérisation et les paramètres de pression doivent être stables, afin d'éviter l'effet orange et les coulures.
- Processus de durcissement : en fonction des différences de système (tels que l'acrylique, le PU, l'UV, etc.), choisir une plage de température et de temps raisonnable pour permettre au film de peinture de réticuler et de durcir complètement.
Beaucoup de problèmes de qualité ne sont pas dus à des défauts de formulation, mais au fait que les paramètres de procédé n'ont pas été standardisés. Lors de la phase de production en série, il convient d'établir des documents de procédé traçables et des registres de contrôle qualité, et d'assurer la stabilité par les données.

IV. Tests de validation : la dernière ligne de défense pour l'assurance qualité
Avant de passer à la production officielle, il convient d'effectuer au moins les trois types d'essais suivants afin de vérifier la fiabilité et l'intégrité du système :
- Adhérence (test au quadrillage) : vérifier la force de liaison entre le film de peinture et le substrat.
- Test de résistance à l'alcool et à l'abrasion : simule la friction quotidienne et le contact chimique.
- Contrôle de la différence de couleur et du brillant : utiliser une source lumineuse standard pour comparer avec l'échantillon et garantir la cohérence des lots.
Ces validations ne sont pas un coût supplémentaire, mais l'assurance la plus efficace contre les reprises de finition et la perte de marque en aval.
V. Conclusion : le choix scientifique des peintures fait partie intégrante du système de qualité.
La sélection scientifique des revêtements plastiques repose sur une collaboration systémique entre la technologie, les matériaux et la gestion. Elle ne concerne pas seulement l'apparence, mais détermine directement la durée de vie et la valeur du produit.

La logique correcte est :
Identifier le substrat → Associer les performances → Vérifier le procédé → Contrôler le processus → Établir un système normalisé.
Maîtriser cette méthode vous permet de passer d'une « production empirique » à une « fabrication scientifique », dotant chaque produit plastique d'une qualité stable, d'une durabilité exceptionnelle et d'une texture visuelle haut de gamme.