In der modernen Beschichtungsindustrie, ob bei Holzlacken, Industrielacken, Autoreparaturlacken oder Fassadenanstrichen, beeinflusst die Spritzqualität direkt die Ästhetik, Haltbarkeit und Marktwettbewerbsfähigkeit des Endprodukts. Dabei ist zu dicke Lackierung eines der häufigsten und am leichtesten zu übersehenden Prozessprobleme. Sobald die Lackschicht zu dick ist, führt dies oft zu einer Kette von Reaktionen wie Läufern, langsamer Trocknung, Rissbildung, Glanzverlust und verminderter Haftung, und im schlimmsten Fall ist sogar eine komplette Nachbearbeitung der Fläche erforderlich. Daher ist das systematische Erkennen der Ursachen, das Beherrschen von Abhilfemaßnahmen und die vorbeugende Vermeidung im Produktionsprozess ein technischer Bereich, auf den sich jedes Beschichtungsunternehmen konzentrieren muss.


I. Kernursachenanalyse für zu dicke Lackbeschichtung
1. Falsche Einstellung der Spritzpistolenparameter
Der Luftdruck der Spritzpistole, die Spritzbreite und die Düsenöffnungsgröße bestimmen den Zerstäubungseffekt.
- Zu niedriger Luftdruck → grobe Zerstäubungstropfen → lokale Ansammlung bildet eine dicke Schicht
- Ungleichmäßiges Spritzbild → Neigung zu „groben Spritzpunkten“ und „Konzentration“.
Daher ist eine falsche Spritzpistoleneinstellung einer der häufigsten Faktoren für zu dicke Beschichtungen.
2. Mangelnde Standardisierung der Vorgehensweise
Ungeschultes Personal im Lackierbereich führt direkt zu Problemen mit zu dicken Schichten. Typische Erscheinungsbilder umfassen:
- zu geringer Spritzabstand (innerhalb von 15 cm)
- Die Spritzpistole wird zu langsam bewegt.
- Überlappungsrate über 70 %
- Kanten- und Zwischenwinkelbereiche wiederholt nachbespritzen
Diese Vorgänge führen dazu, dass sich der Lack in bestimmten Bereichen übermäßig ansammelt.
3. Zu hohe Viskosität der Beschichtung
Bei hoher Viskosität und schlechter Fließfähigkeit:
- schlechte Zerstäubung
- Lackpartikel, die auf die Oberfläche fallen, lassen sich schwer gleichmäßig ausbreiten.
- Neigung zu dicken Schichten, Orangenhaut und Aufbauwirkung
Insbesondere bei niedrigen Temperaturen im Winter ist dies stärker ausgeprägt.
4. Zu viele Schichten auf einmal sprühen
Einige Spritzlackierer, die auf „schnellere Abdeckung“ und „höheren Glanz“ aus sind, sprühen in kurzer Zeit mehrere Schichten hintereinander, ohne ausreichend Zeit zum Zwischentrocknen zu lassen, wodurch das Lösungsmittel in den inneren Schichten nicht rechtzeitig verdunsten kann und ein insgesamt zu dicker Nassfilm entsteht.
5. Umgebungsfeuchtigkeit und Temperatur entsprechen nicht den Anforderungen
Die Umgebungsbedingungen beeinflussen die Filmbildung des Anstrichs erheblich:
- Niedrige Temperatur, langsame Lösemittelverdunstung → deutliche Dickebeschichtung
- Hohe Luftfeuchtigkeit erschwert die Trocknung des Lackfilms → die Oberfläche neigt leicht zum Einfallen.
- Unzureichende Belüftung → übermäßige Partikelablagerung
Daher verschlimmert eine unzureichende Umgebungskontrolle das Problem der Dickbeschichtung häufig und macht es schwerer beherrschbar.
II. Typische Probleme, die durch zu dicke Lackierung auftreten können
1. Ablaufen, Tropfbildung
Der augenfälligste Fehler beim Dickauftrag sind deutliche Läufer- oder Fließspuren auf der Oberfläche, die das Erscheinungsbild erheblich beeinträchtigen.
2. Trocknungszeit deutlich verlängert
Dicke Schichten behindern die Lösungsmittelverdunstung, beeinträchtigen die Effizienz und verlangsamen den gesamten Produktionstakt.
3. Risse, Glanzverlust, Kraterbildung und ähnliche Mängel
Eine zu dicke Beschichtung erzeugt eine Differenz in der Trocknungsgeschwindigkeit zwischen innerer und äußerer Schicht, was zu folgendem führt:
- Zu hohe Oberflächenspannung → Rissbildung
- Ungleichmäßige Lösemittelverdunstung → Glanzverlust
- Änderung der Oberflächenspannung → Krater, Orangenhaut
4. Verringerung der Haftung
Eine dicke Schicht bedeutet nicht automatisch mehr Festigkeit; im Gegenteil kann die durch die größere innere Spannung des Lackfilms verringerte Haftung die Folge sein.
5. Verkürzte Lebensdauer
Dicke Beschichtungsfilme weisen eine instabile Filstruktur auf und altern im Freien oder bei mechanischer Reibung leichter vorzeitig.
III. Effektive Abhilfemaßnahmen bei zu dick aufgetragenem Lack (nach Schweregrad unterteilt)
1. Leicht zu dick: Einfach schleifen + polieren
Geeignet für Situationen mit ebener Oberfläche, aber größerer Dicke.
Werkzeugempfehlung:
- 1000–1500# Nassschleifpapier
- Schwammschleifpapier
- Polierpaste
Bedienhinweise:
- Leichtes Anschleifen zur Entfernung der Hochpunkte
- Mit gleichmäßigem Druck arbeiten
- Zum Schluss mit dünnem Sprühgang den Glanz auffüllen.

2. Läuferbildung aufgetreten: Mit Abstreifmesser + Schleifen reparieren
Nachdem der Anstrich vollständig durchgetrocknet ist:
- Mit dem Abstreichmesser die Läufer vorsichtig abgleichen.
- Erneut mit 800–1500er Schleifpapier anschleifen
- Zum Schluss dünne Schicht erneut aufspritzen
Dies ist der Standardprozess zur Behebung von Läufern.
3. Insgesamt viel zu dick: Muss neu geschliffen und nachgearbeitet werden
Wenn die Schichtdicke die Haftung beeinträchtigt, eine deutliche Orangehaut auftritt oder die Oberflächenspannung instabil wird, ist Folgendes erforderlich:
- Oberfläche vollständig mit 320–600# Schleifpapier bis auf den Untergrund zurückschleifen
- Untergrundvorbereitung erneut durchführen
- Erneut dünn in mehreren Schichten gemäß Standard aufspritzen
Es ist zwar zeitaufwendig, aber dies ist der einzige Weg, um die Qualität sicherzustellen.
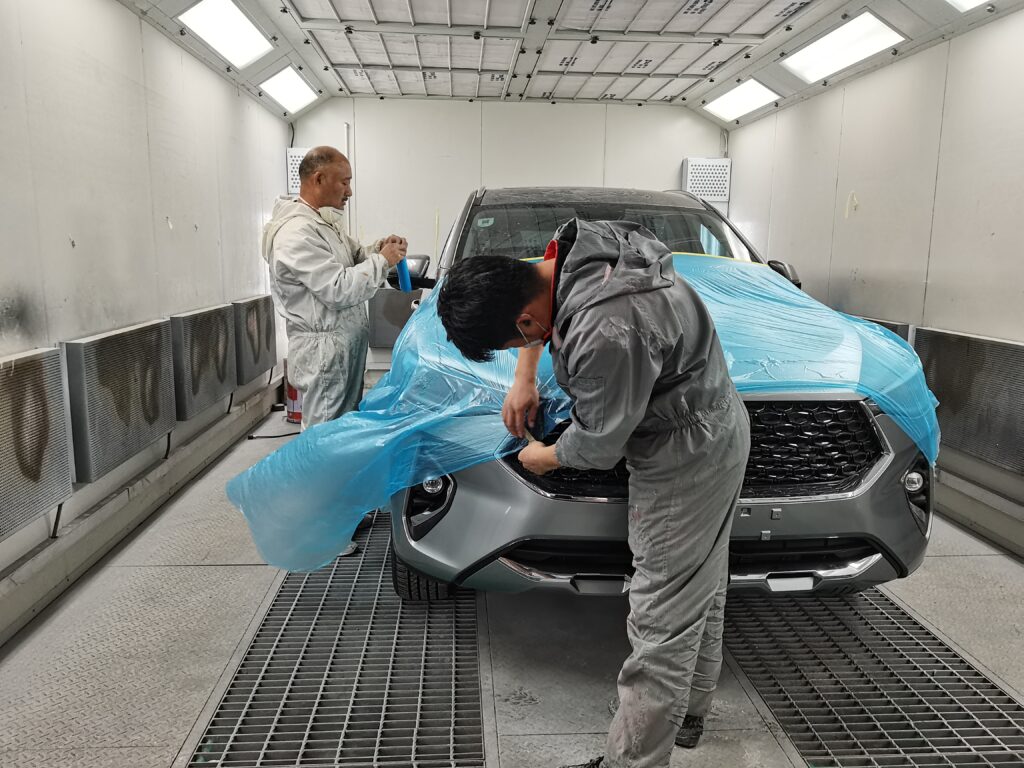
4. Anpassung des Beschichtungssystems
Wenn die zu hohe Schichtdicke durch eine hohe Viskosität verursacht wird, sollte:
- Erhöhung der Zugabemenge an Verdünnungsmittel
- Die Viskosität im prozessseitig empfohlenen Bereich halten
- Mehrschichtiges Dünnlackierverfahren statt einmaliger Dickbeschichtung anwenden
IV. Wie lässt sich eine zu dicke Lackierung von der Quelle her vermeiden (Schwerpunkt der Unternehmen)
1. Erstellung einer Standard-Parameter-Tabelle für Spritzpistolen
entsprechend dem tatsächlich verwendeten Lacksystem festzulegen:
- Druckbereich
- Düsenmodell
- Spritzbreite
- Standard-Sprühabstand
Alle Bediener auf einen einheitlichen Standard verpflichten, um die Konsistenz zu erhöhen.
2. Schulung zur standardisierten Arbeitsweise
Vierteljährlich ist eine standardisierte Schulung des Spritzpersonals durchzuführen, einschließlich:
- Düsenabstand von 15–25 cm einhalten
- gleichmäßige Spritzgeschwindigkeit
- Die Überlappungsrate sollte bei etwa 50 % liegen.
- wiederholtes Nachspritzen vermeiden
Dies ist der effektivste Weg, um Probleme bei dicken Beschichtungen zu reduzieren.
3. Steuerung der Lackviskosität
Die Viskosität wird mit einem Viskositätsbecher (Ford-Becher Nr. 4, NK-2 usw.) gemessen und die Daten werden protokolliert.
4. Trockenzeit zwischen den Spritzgängen strikt kontrollieren
Pro Durchgang mindestens 5–15 Minuten warten, damit das Lösungsmittel vollständig verdunsten kann.
5. Optimierung der Spritzwumgebung
- Temperatur: 20–30 °C
- Luftfeuchtigkeit: 40 %–75 %
- Belüftung: nicht direkt mit starkem Luftstrom anblasen.
Eine gute Umgebung kann die Auftretenshäufigkeit von Beschichtungsfehlern deutlich reduzieren.