Na indústria moderna de pintura, seja em vernizes para madeira, tintas industriais, tintas de retoque automotivo ou tintas para fachadas de edifícios, a qualidade da pulverização afeta diretamente a estética, a durabilidade e a competitividade de mercado do produto final. Entre os problemas, a aplicação excessiva de tinta por pulverização é um dos defeitos de processo mais comuns e mais facilmente negligenciados. Uma vez que o filme de tinta fica muito espesso, frequentemente desencadeia uma série de reações em cadeia, como escorrimento, secagem lenta, fissuras, perda de brilho e redução da aderência, e em casos graves pode até exigir o retrabalho de toda a superfície. Portanto, compreender sistematicamente as causas, dominar os métodos de correção e prevenir antecipadamente no processo de produção é um aspecto técnico que toda empresa de pintura deve priorizar.


I. Análise das causas principais da aplicação excessivamente espessa de tinta por pulverização
1. Configuração incorreta dos parâmetros da pistola de pulverização
A pressão do ar da pistola, a largura do jato e o tamanho do bico determinam o efeito de atomização.
- Pressão de ar muito baixa → partículas de atomização grandes → acúmulo local formando película espessa
- Aplicação irregular → fácil formação de "gotas grossas" e "concentração".
Portanto, a configuração incorreta do pistola de pulverização é um dos fatores mais comuns que causam a aplicação de camada espessa.
2. Técnica operacional não padronizada
A falta de habilidade técnica dos pintores pode causar diretamente problemas de aplicação excessiva de espessura. As manifestações típicas incluem:
- distância da pistola muito curta (dentro de 15 cm)
- pistola de pulverização movendo-se muito lentamente
- taxa de sobreposição superior a 70%
- retoque repetido em cantos internos e bordas
Essas operações fazem com que a tinta se acumule em excesso em certas áreas.
3. Viscosidade da tinta muito alta
Quando a viscosidade é alta e a fluidez é baixa:
- má atomização
- As partículas de tinta que caem na superfície não se espalham facilmente.
- Propensão a formação de filme espesso, casca de laranja e sensação de acúmulo
Especialmente em temperaturas baixas no inverno, é mais evidente.
4. Aplicar muitas camadas de uma só vez
Alguns pintores por pulverização, para buscar "secagem mais rápida" e "brilho mais intenso", pulverizam várias camadas em sucessão num curto espaço de tempo, mas não respeitam o tempo de evaporação suficiente, fazendo com que o solvente interno não consiga evaporar a tempo, formando um filme úmido global excessivamente espesso.
5. Umidade e temperatura do ambiente não atendem aos padrões
As condições ambientais afetam significativamente a formação do filme de tinta:
- Baixa temperatura, evaporação lenta do solvente → retenção de espessura evidente
- Alta umidade, filme de tinta difícil de secar → a camada superficial tende a afundar
- Ventilação insuficiente → deposição de partículas excessivamente espessa
Portanto, o controle ambiental inadequado frequentemente torna os problemas de aplicação de camadas espessas mais difíceis de resolver.
II. Problemas típicos que podem ser causados por aplicação de tinta em camada muito espessa
1. Corrida, escorrimento
O defeito mais evidente na aplicação de camada espessa é o aparecimento de marcas visíveis de escorrimento na superfície, o que prejudica seriamente a aparência.
2. Tempo de secagem significativamente prolongado
O filme espesso obstrui a evaporação do solvente, afeta a eficiência e atrasa o ritmo geral de produção.
3. Defeitos como fissuras, perda de brilho, retração, etc.
A aplicação em camadas espessas gera diferença de velocidade de secagem entre as camadas interna e externa, causando:
- Tensão superficial excessiva → fissuração
- Evaporação irregular do solvente → perda de brilho
- Variação da tensão superficial → crateras, casca de laranja
4. Queda na aderência
Filme espesso não significa maior resistência; pelo contrário, pode causar queda na aderência devido ao aumento da tensão interna do filme de tinta.
5. Redução da vida útil
A estrutura do filme de tinta aplicado em camadas espessas é instável e envelhece mais facilmente precocemente em ambientes externos ou sob fricção mecânica.
III. Métodos eficazes de remediação para tinta pulverizada muito espessa (por gravidade do caso)
1. Levemente espesso: basta lixar + polir
Adequado para situações com superfície plana, mas com espessura considerável.
Sugestão de ferramenta:
- Lixa d'água para moagem úmida 1000–1500#
- lixa de espuma
- pasta de polir
Pontos-chave de operação:
- Lixar levemente para remover os pontos altos
- Manter uma força uniforme
- Finalize com pulverização fina para complementar o brilho.

2. Aparecimento de escorrimento: reparar com espátula de escorrimento + lixamento
Após a secagem completa do revestimento:
- Alise suavemente o sagramento com uma espátula de nivelamento.
- Lixar novamente com lixa de 800–1500#
- Por fim, pulverize novamente uma camada fina.
Este é o processo técnico mais padrão para corrigir o escorrimento.
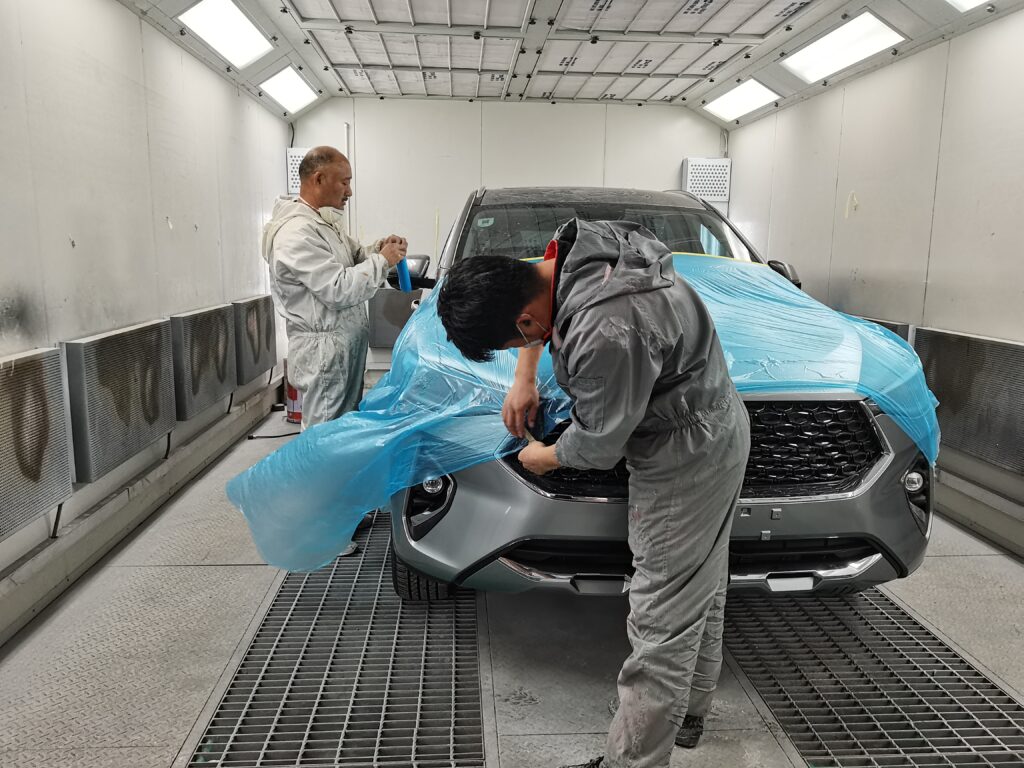
3. Espessura global excessivamente grossa: é necessário reusinar e refazer o trabalho
Se a espessura do filme de tinta atingir um nível que afete a adesão, apresentar casca de laranja evidente ou instabilidade da tensão superficial, será necessário:
- Lixar completamente de volta à base com lixa de 320–600#
- refazer o tratamento do substrato
- Reaplique em camadas finas múltiplas conforme o padrão.
Embora consuma tempo, esta é a única solução para garantir a qualidade.
4. Ajustar o sistema de tinta
Quando o excesso de espessura for causado por alta viscosidade, deve-se:
- aumentar a quantidade de aditivo diluente
- Controlar a viscosidade dentro da faixa recomendada pelo processo
- Adotar o processo de múltiplas pulverizações finas em substituição a uma única pulverização espessa
IV. Como prevenir a aplicação excessiva de tinta na fonte (foco principal das empresas)
1. Criar tabela de parâmetros padrão do pistola de pulverização
A definir de acordo com o sistema de tinta utilizado na prática:
- faixa de pressão
- modelo do bico do pistola
- largura do leque de pulverização
- distância padrão de pulverização
Padronizar os procedimentos para todos os operadores e melhorar a consistência.
2. Treinamento sobre práticas operacionais padronizadas
É necessário realizar treinamento padronizado para os operadores de pintura por pulverização trimestralmente, incluindo:
- Manter a distância do pistola a 15–25 cm
- velocidade de pulverização uniforme
- A taxa de sobreposição deve ser controlada em torno de 50%
- evitar retoques repetidos de pulverização
Esta é a maneira mais eficaz de reduzir problemas de aplicação em camadas espessas.
3. Controlar a viscosidade da tinta
Utilize o copo de viscosidade (Ford Cup nº 4, NK-2, etc.) para medir a viscosidade e registrar os dados.
4. Controle rigoroso do tempo de flash
Aguarde pelo menos 5–15 minutos entre cada demão para permitir a evaporação completa do solvente.
5. Otimizar o ambiente de pintura por pulverização
- Temperatura: 20–30℃
- Umidade: 40%–75%
- Ventilação: não deve ser diretamente exposta a correntes de ar forte.
Um bom ambiente pode reduzir significativamente a taxa de ocorrência de defeitos de pintura.