현대 도장 업계에서 목재 도료, 산업용 페인트, 자동차 보수 페인트, 건축 외벽 페인트 여부와 상관없이 분체 도장 품질은 최종 제품의 미관, 내구성 및 시장 경쟁력에 직접적인 영향을 미칩니다. 그중 페인트 분체 도장이 너무 두꺼운 것은 가장 흔하면서도 가장 쉽게 간과되는 공정 문제 중 하나입니다. 도막이 한번 두꺼워지면 흔히 흘러내림, 건조 지연, 균열, 광택 손실, 부착력 저하 등 일련의 연쇄 반응을 일으키며, 심각한 경우 아예 전면 재시공이 필요할 수도 있습니다. 따라서 원인을 체계적으로 파악하고, 보완 방법을 숙지하며, 생산 공정에서 사전에 예방하는 것은 모든 도장 기업이 중점적으로 주의해야 할 기술적 요소입니다.


1、페인트 분체 도장이 너무 두꺼운 핵심 원인 분석
1. 스프레이 건 파라미터 설정 오류
스프레이 건의 기압, 분사 폭, 노즐 크기는 무화 효과를 결정합니다.
- 기압이 너무 낮음 → 무화 입자가 큼 → 국소적적층로 두꺼운 막 형성
- 분사 폭이 불균일함 → "굵은 점"과 "집중"이 쉽게 분사됨.
따라서 스프레이 건 설정 오류는 두꺼운 도장을 유발하는 가장 흔한 요인 중 하나입니다.
2. 조작 방식이 규범에 미달함
도장 인력의 숙련도 부족은 직접적으로 두꺼운 도장 문제를 야기합니다. 전형적인 양상은 다음과 같습니다:
- 건 거리가 너무 가까움(15cm 이내)
- 스프레이 건 이동이 너무 느림
- 중첩률이 70% 초과
- 모서리 및 가장자리를 반복적으로 보충 분사
이러한 조작들은 페인트가 일부 영역에 과도하게 누적되게 합니다.
3. 도료 점도가 너무 높음
점도가 높고 유동성이 나쁠 때:
- 무화 불량
- 도료 입자가 표면에 떨어져도 쉽게 펴지지 않음
- 두꺼운 막, 오렌지 필 및적층감이 쉽게 발생
특히 겨울철 낮은 온도일 때 더욱 뚜렷합니다.
4. 한 번에 너무 많은 횟수로 분사
일부 분사 작업자가 "더 빠른 커버링", "더 밝은 광택"을 추구하기 위해 짧은 시간 내에 연속으로 여러 층을 분사하지만, 충분한 플래시 오프 시간을 주지 않아 내층 용제가 제때 휘발하지 못하고 전체적으로 너무 두꺼운 습막이 형성됩니다.
5. 환경 습도 및 온도가 기준에 미달함
환경 조건은 도막 성형에 큰 영향을 미칩니다:
- 온도가 낮고 용제 휘발이 느림 → 두꺼운 도장이 뚜렷함
- 습도가 높고 도막 건조가 어려움 → 표층이 쉽게 함몰됨
- 환기 부족 → 입자 퇴적이 상대적으로 두꺼움
따라서 환경 제어가 부적절하면 두꺼운 도장 문제를 더욱 처리하기 어렵게 만듭니다.
2、페인트 분체 도장이 너무 두꺼울 때 발생할 수 있는 전형적 문제
1. 처짐, 흘러내림
두꺼운 도장의 가장 직관적인 결함으로, 표면에 뚜렷한 흘러내린 자국이 나타나 외관을 심각하게 해칩니다.
2. 건조 시간이 현저히 연장됨
두꺼운 막은 용제 휘발을 방해하여 효율에 영향을 주고 전체 생산 리듬을 지연시킵니다.
3. 균열, 광택 손실, 크레이터링 등 결함
두꺼운 도장은 내외층 건조 속도 차를 발생시켜 다음을 초래합니다:
- 표면 응력이 너무 큼 → 균열
- 용제 휘발이 불균일함 → 광택 손실
- 표면 장력 변화 → 크레이터링, 오렌지 필
4. 부착력 저하
두꺼운 막이 더 견고함을 의미하는 것이 아니라, 오히려 도막 내부 장력이 커져 부착력이 저하됩니다.
5. 사용 수명 단축
두꺼운 도장의 도막 구조는 불안정하여 야외 또는 기계적 마찰에서 더 쉽게 조기 노화됩니다.
3、페인트 분체 도장이 너무 두꺼울 때의 효과적 보완 방법(심각도별 구분)
1. 경미한 두꺼움: 연마 + 폴리싱으로 충분
표면이 평탄하지만 두께가 큰 상황에 적합합니다.
권장 도구:
- 1000–1500# 웻 샌드페이퍼
- 스펀지 사포
- 폴리싱 페이스트
조작 요점:
- 높은 부분을 가볍게 갈아냄
- 균일한 힘 유지
- 마지막에 얇게 분사하여 광택 보충

2. 흘러내림 발생: 흘러내림 칼 + 연마로 수리
코팅이 완전히 건조된 후:
- 흘러내림 제거 칼로 흘러내림을 가볍게 깎아 평평하게 함
- 다시 800–1500# 사포로 연마
- 마지막에 얇은 층 재분사
이것은 흘러내림을 수리하는 가장 표준적인 공정 흐름입니다.
3. 전체적으로 심각하게 두꺼움: 반드시 재연마 재시공 필요
도막 두께가 부착력에 영향을 주고, 뚜렷한 오렌지 필 또는 표면 장력 불안정이 나타나면 다음이 필요합니다:
- 전면적으로 320–600# 사포를 사용하여 기면까지 연마
- 하도재 처리 재실시
- 표준에 따라 얇게 여러 번 재분사
시간이 걸리지만, 이것이 품질을 보장하는 유일한 방안입니다.
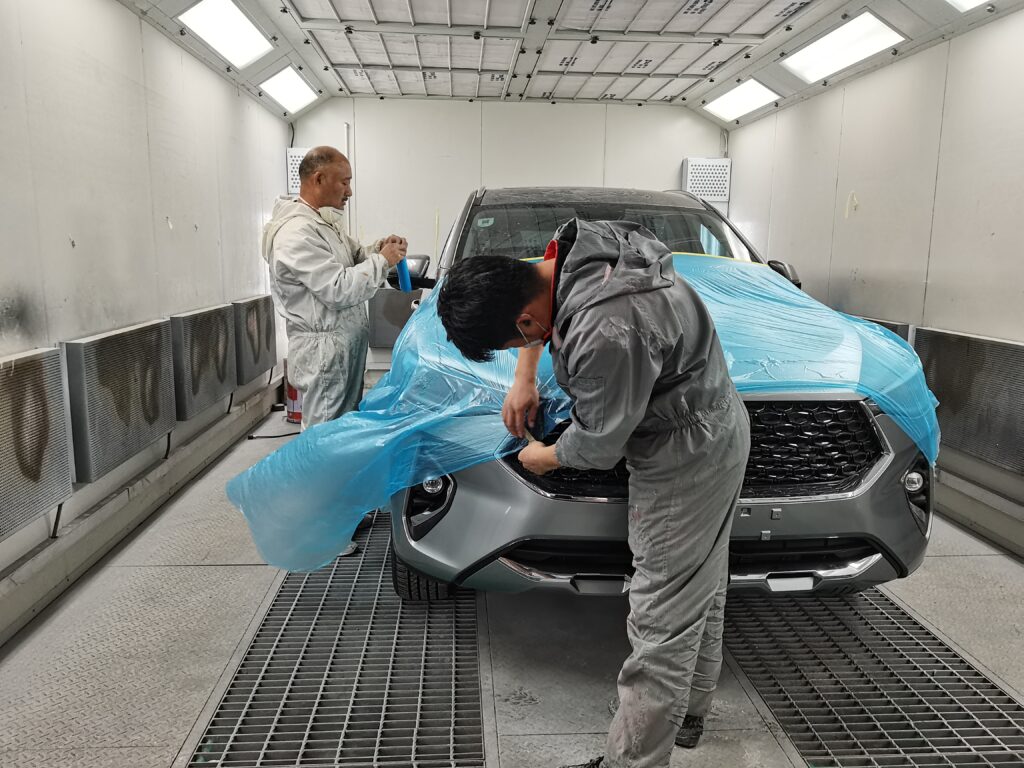
4. 도료 시스템 조정
두께가 과도하게 두꺼운 것이 점도가 높아서 발생한 경우에는 다음과 같이 해야 합니다:
- 희석제 첨가량 증가
- 점도를 공정 권장 범위 내로 제어
- 한 번 두껍게 분사하는 대신 여러 번 얇게 분사하는 공정 적용
4、페인트 분사가 너무 두꺼워지는 것을 근원적으로 예방하는 방법 (기업 중점 관심사)
1. 표준 스프레이 건 파라미터 표 작성
실제 사용하는 페인트 시스템에 따라 다음을 수립합니다:
- 공기압 범위
- 노즐 모델
- 분사 폭
- 표준 분사 거리
모든 작업자가 표준을 통일하여 일관성을 높이도록 합니다.
2. 표준 작업 기법 교육 규정화
분기마다 분사 작업자에게 표준화 교육을 실시해야 하며,내용은 다음을 포함::
- 건 거리 15–25 cm 유지
- 균일한 분사 속도
- 중첩률 50% 내외로 제어
- 반복 보수 분사 금지
이는 두꺼운 도장 문제를 줄이는 가장 효과적인 방법입니다.
3. 도료 점도 제어
점도 컵(포드 컵 4#, NK-2 등)을 사용하여 점도를 측정하고 데이터를 기록합니다.
4. 플래시 오프 시간 엄격 제어
매 회적어도 5–15분 대기하여 용제가 충분히 휘발되도록 합니다.
5. 분사 환경 최적화
- 온도: 20–30℃
- 습도: 40%–75%
- 환기: 직접 강하게 불지 않도록 함
양호한 환경은 도장 결함 발생률을 크게 낮출 수 있습니다.