Tre tecnologie chiave per la scelta scientifica delle vernici per plastica: basate su supporto, prestazioni e processo per garantire durabilità ed estetica!
Nel design estetico di componenti in plastica industriale e di prodotti elettronici di consumo, i rivestimenti a spruzzo rappresentano spesso l'ultimo anello che determina il senso di valore del prodotto. Colore, tatto, resistenza all'usura e affidabilità a lungo termine sono quasi interamente definiti dal sistema di verniciatura e dal processo di spruzzatura. Tuttavia, molte aziende scelgono le vernici basandosi su "esperienza" o "sensazioni", con il risultato di crepare, distacco della vernice, graffi, scolorimento, perdita di lucentezza, bolle e migrazione di colore, e i costi dei resi in serie sono elevati.

Per evitare questi errori alla radice, è necessario tornare alle tre variabili fondamentali per una scelta scientifica della vernice: compatibilità con il supporto, standard di prestazione, fattibilità del processo. Non si tratta di principi astratti, ma di una logica tecnica concretamente applicabile.
I. Il supporto determina il presupposto per la scelta della vernice: senza un'identificazione corretta del materiale, ogni conseguenza non è che un ritardo nell'esplosione dei problemi.
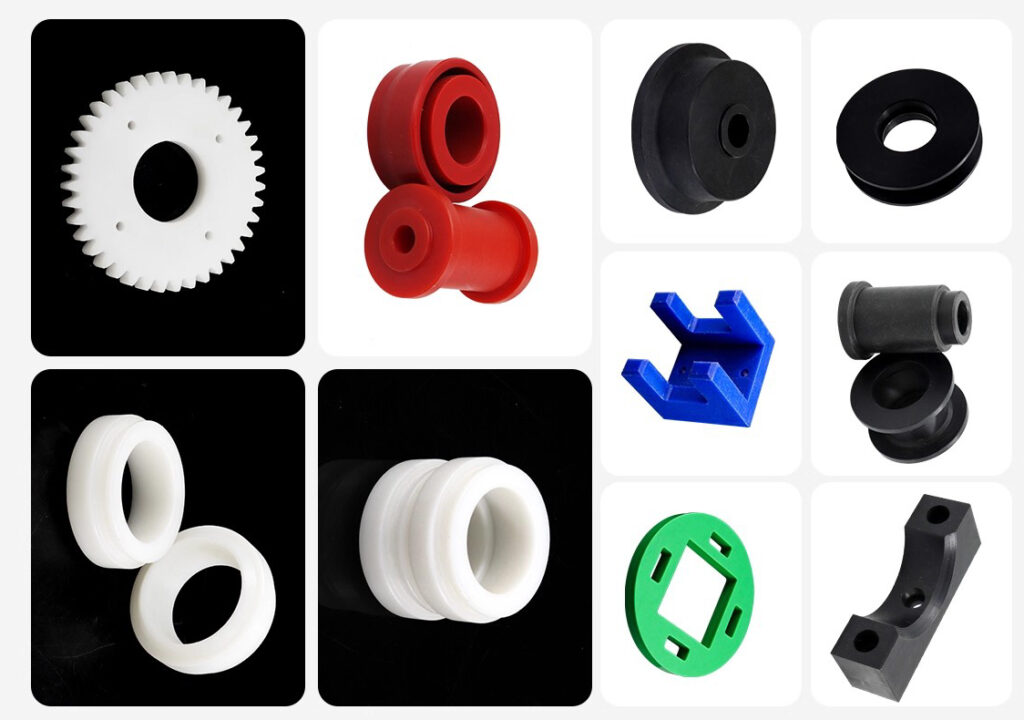
I diversi substrati plastici differiscono completamente per polarità, temperatura di deformazione termica e attività superficiale, il che determina direttamente se il sistema di verniciatura sia utilizzabile e se l'adesione sia affidabile.
ABS / PC sono materiali a polarità medio-alta, per i quali i sistemi di vernici per plastica comuni nel settore possono stabilire un'adesione solida;
PP / PE sono materiali a bassa polarità, e senza trattamento speciale di fondo o trattamento a corona/fiamma, qualsiasi vernice applicata in seguito "prima o poi si staccherà".
Una regola ferrea da ricordare:
Materiali di base non compresi — prima eseguire campionatura e test di adesione a reticolo (cross-cut), non avviare direttamente la produzione di massa.
Il cantiere industriale non è un luogo dove sia permesso sbagliare per tentativi; il riconoscimento del supporto è il primo passo, l'unico dotato di capacità di bonifica dei rischi.
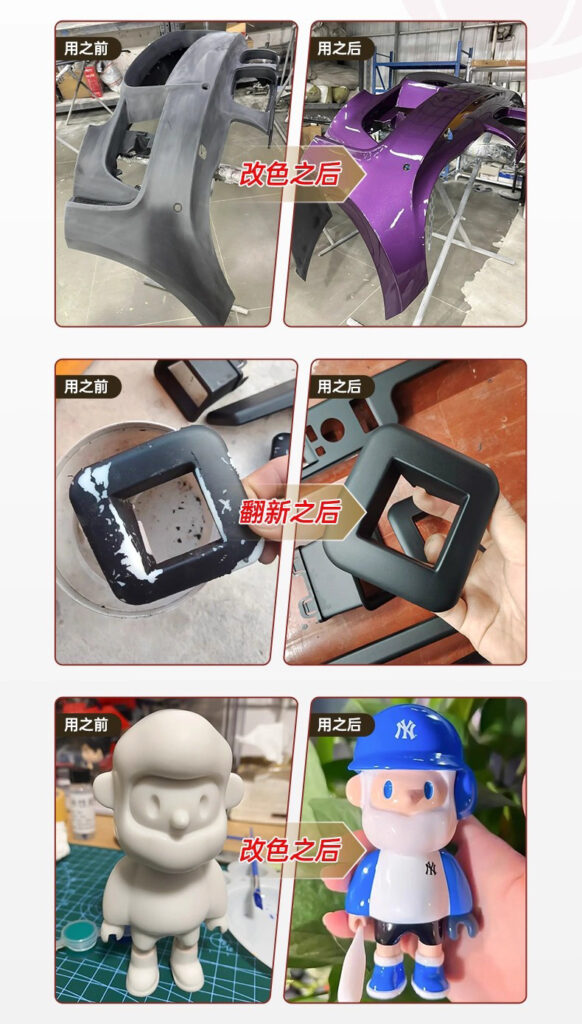
II. Scelta del sistema in base a prestazioni e applicazioni: non tutti i vernici per plastica nascono per lo stesso campo d'impiego
La vernice per plastica non serve solo a "colorare", ma innanzitutto risponde al contesto d'uso.
Esempio:
- Beni di consumo quotidiani e a rotazione rapida: una vernice acrilica monocomponente è sufficiente a soddisfare le esigenze di aspetto e di volume produttivo
- Strumenti, alimentatori, involucri per dispositivi elettronici: richiedono resistenza ai graffi e all'usura, è preferibile un sistema PU a quattro componenti
- Scenario d'uso esterno: è necessario adottare un sistema di reticolazione UV per resistere all'invecchiamento da raggi ultravioletti e alle intemperie
- Tatto e aspetto superiori: le vernici gommate, le vernici metalliche, le vernici perlate e i sistemi opachi richiedono linee dedicate e processi specifici.
Usare il sistema sbagliato non è "imperfezione" — è un fallimento inevitabile.
III. Il processo determina il successo o il fallimento: la possibilità di produzione di massa non risiede nella formulazione, ma nell'esecuzione
Anche se si sceglie correttamente il supporto e il sistema, se il processo di spruzzatura e indurimento non è controllato, si verificherà comunque un guasto.
I punti di controllo del processo chiave per la verniciatura dei componenti in plastica sono principalmente di tre tipi:
1)Controllo della pulizia — Ambiente privo di polvere o a bassa polverosità per evitare che particelle si incorporino nel film di vernice
2)Uniformità dell'applicazione a spruzzo — La distanza dalla pistola, la velocità di passata e il controllo dello spessore del film influenzano livellamento e aspetto
3)Completa polimerizzazione — Temperature/tempi insufficienti causano reticolazione incompleta; scolorimento e bolle successive sono un "errore ritardato"
Molte tragedie di riparazione nelle fabbriche non dipendono dalla cattiva vernice, ma da processi senza registrazione, senza standard, non riproducibili.
IV. La verifica pre-produzione è il "fusibile" — se non si testa, si attende l'esplosione.
Prima di qualsiasi produzione in serie, è obbligatorio superare almeno tre verifiche:
- Test di adesione a griglia (Cross-hatch)
Garantisce che il rivestimento aderisca stabilmente senza staccarsi - Test di resistenza ad alcol/sudore/olio di silicone/usura
Verifica dell'affidabilità a lungo termine in ambienti di utilizzo reali - Valutazione della differenza di colore e dell'aspetto sotto sorgente luminosa standard
Evitare che differenze tra lotti o difetti invisibili arrivino sul mercato
Queste non sono formalità di laboratorio, ma il mezzo a costo più basso per evitare perdite di milioni.
V. Conclusione: con la vernice giusta il valore del prodotto raddoppia; con quella sbagliata, tutto è tempo perso.
La spruzzatura della plastica sembra essere "l'ultima lavorazione", ma in realtà è la valvola che determina se il prodotto possa raggiungere una "qualità di livello commerciale".
Scegliere la vernice = adattamento al substrato + confronto delle prestazioni + fattibilità del processo
I tre elementi sono indispensabili; qualsiasi negligenza si ritorcerà in futuro sotto forma di costi, reclami o guasti.

Quando puoi esaminare il progetto con questa logica scientifica di selezione delle vernici,
ciò che ottieni non è solo "colore",
ma il controllo globale su durabilità, texture, costi e reputazione.