在跨海大桥、海上风电、港口机械等极端腐蚀环境中,普通有机涂层往往难以满足数十年的耐久要求。锌丝热喷涂(Thermal Spray Zinc with Zinc Wire)作为一种成熟的”金属化”防护技术,通过把纯锌丝瞬间熔融喷射到基材表面,形成与钢铁”冶金结合”的锌层,为重大工程披上一层名副其实的金属铠甲。它的防护寿命可达数十年,是全生命周期成本最优的重防腐方案之一。
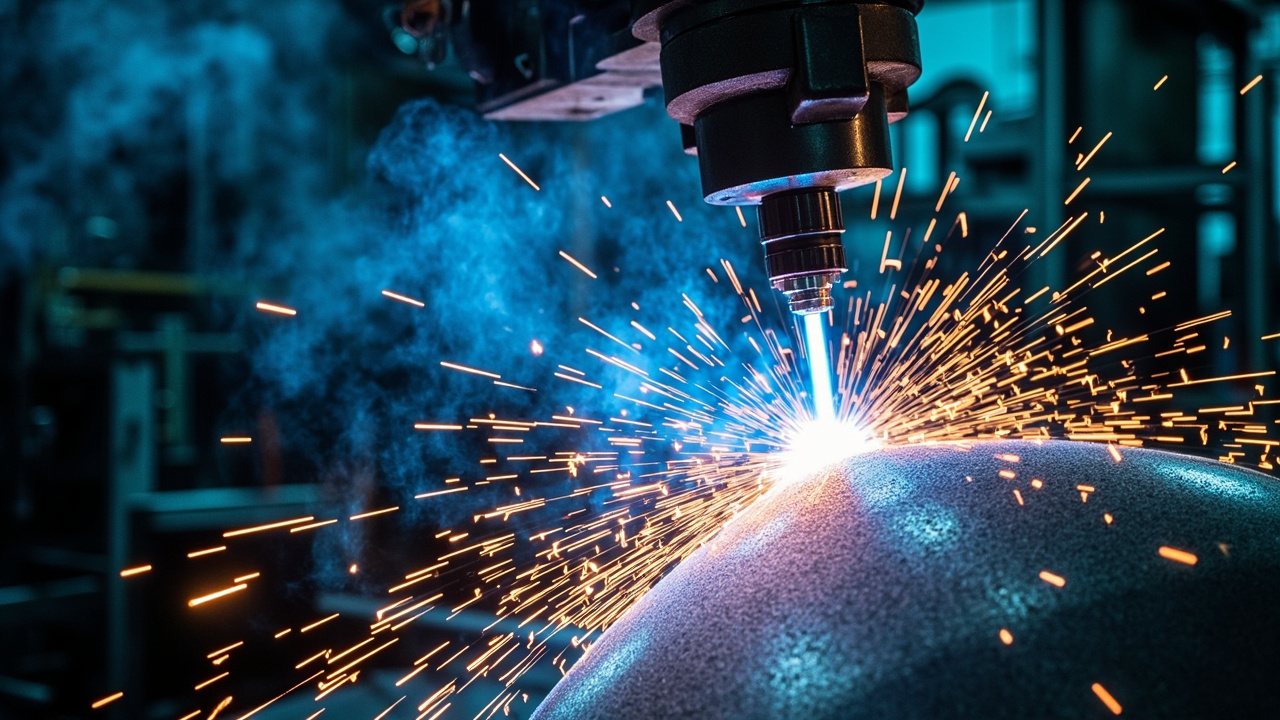
一、热喷涂锌的原理
热喷涂利用电弧或火焰将锌丝连续熔化,并以压缩空气将熔滴高速喷射到经过喷砂处理的钢表面。熔滴撞击基材后扁平化、迅速冷却,层层堆叠形成多孔但致密的锌涂层。由于锌与钢在撞击瞬间产生局部冶金结合,涂层与基材的结合力远高于普通油漆的附着力,不会出现有机涂层常见的整片剥落问题。
锌丝本身即是长效防腐的”牺牲阳极材料”,其纯度与稳定性直接决定涂层的服役寿命。
二、锌丝的质量决定防护寿命
锌丝的纯度与尺寸稳定性直接影响喷涂质量:
- 纯度:推荐采用 99.99% 以上高纯锌丝,杂质(尤其是铁、铅)过高会削弱电化学活性与结合力。
- 丝径与椭圆度:常见规格 Φ2.0–3.0 mm,丝径均匀、无椭圆才能保证送丝平稳、电弧稳定、雾化均匀。
- 表面洁净:锌丝表面应无油、无氧化皮,避免污染涂层、产生夹渣。
- 卷绕质量:排线整齐、无死结,保证连续喷涂不断丝,提升施工效率。
三、防腐机理:双重保护
锌丝喷涂层提供两层防护逻辑:
- 牺牲阳极保护:在破损或孔隙处,锌优先腐蚀,通过电化学作用保护下方钢铁不被锈蚀,即使涂层有局部划伤也能”自愈式”保护。
- 物理屏障:连续的金属锌层阻断水、氧与氯离子与钢基的接触,孔隙经封闭处理后进一步致密。
正是这种双重机制,使规范施工的锌喷涂层在跨海桥梁上可实现 30–50 年以上的防护寿命,显著减少高空、水上返修的巨额成本。
四、关键工艺参数参考
| 项目 | 典型指标 | 说明 |
|---|---|---|
| 锌丝纯度 | ≥ 99.99% | 高纯锌 |
| 涂层厚度 | 120–200 μm | 依腐蚀等级 |
| 结合强度 | ≥ 7 MPa | 冶金+机械结合 |
| 表面处理 | Sa 3.0 级 | 喷砂至近白级 |
| 封闭漆 | 环氧封闭 | 渗入孔隙防白锈 |
| 服役寿命 | 30–50 年 | 配套体系 |
五、与有机涂层的配套
单一的锌喷涂层需要封闭与面漆配套才能发挥最大效益:
- 封闭漆:采用低黏度环氧封闭,渗入锌层孔隙,防止白锈、提升致密度。
- 中间与面层:配套 重防腐系统 中的环氧云铁中涂与 水性氟碳面漆,提供耐候与装饰。
- 风电场景:在 风电塔筒防护 中,锌喷涂+封闭+面漆是海洋环境的经典组合。
六、典型应用场景
- 跨海大桥与钢箱梁:世界主流跨海工程的标准防腐工艺,兼顾超长寿命与低维护。
- 海上风电塔筒与基础:高盐雾、长寿命要求的首选,可减少海上高成本运维。
- 港口机械与海洋平台:承受干湿交替与浪溅区严苛腐蚀,金属锌层表现稳定。
七、常见问题(FAQ)
问:锌丝热喷涂和热浸镀锌有什么区别? 热浸镀锌是把工件整体浸入锌液,受镀锌槽尺寸限制;热喷涂锌在工件表面现场喷涂,不受尺寸限制,适合大型钢结构和现场施工,且可控制局部厚度。
问:喷涂后为什么一定要做封闭处理? 喷涂锌层含有微孔,若不封闭,潮气易进入形成白锈。低黏度环氧封闭漆渗入孔隙后可显著提升致密度与耐蚀性,是不可省略的工序。
问:锌喷涂层能用多久? 在规范施工并配套封闭、面漆的前提下,海洋大气环境下可达 30–50 年,远超普通涂装体系,全生命周期成本更低。