Dans des environnements de corrosion extrême tels que les ponts transmarins, l'éolien en mer et les machines portuaires, les revêtements organiques ordinaires ont souvent du mal à répondre aux exigences de durabilité de plusieurs dizaines d'années. La projection thermique de zinc par fil de zinc (Thermal Spray Zinc with Zinc Wire), en tant que technologie de protection « métallisation » mature, consiste à fondre instantanément un fil de zinc pur par pulvérisation sur la surface du substrat, formant une couche de zinc à « liaison métallurgique » avec l'acier, revêtant ainsi les grands ouvrages d'une véritable armure métallique. Sa durée de protection peut atteindre plusieurs dizaines d'années, ce qui en fait l'une des solutions de protection anticorrosion lourde au coût optimisé sur l'ensemble du cycle de vie.
I. Principe de la projection thermique de zinc
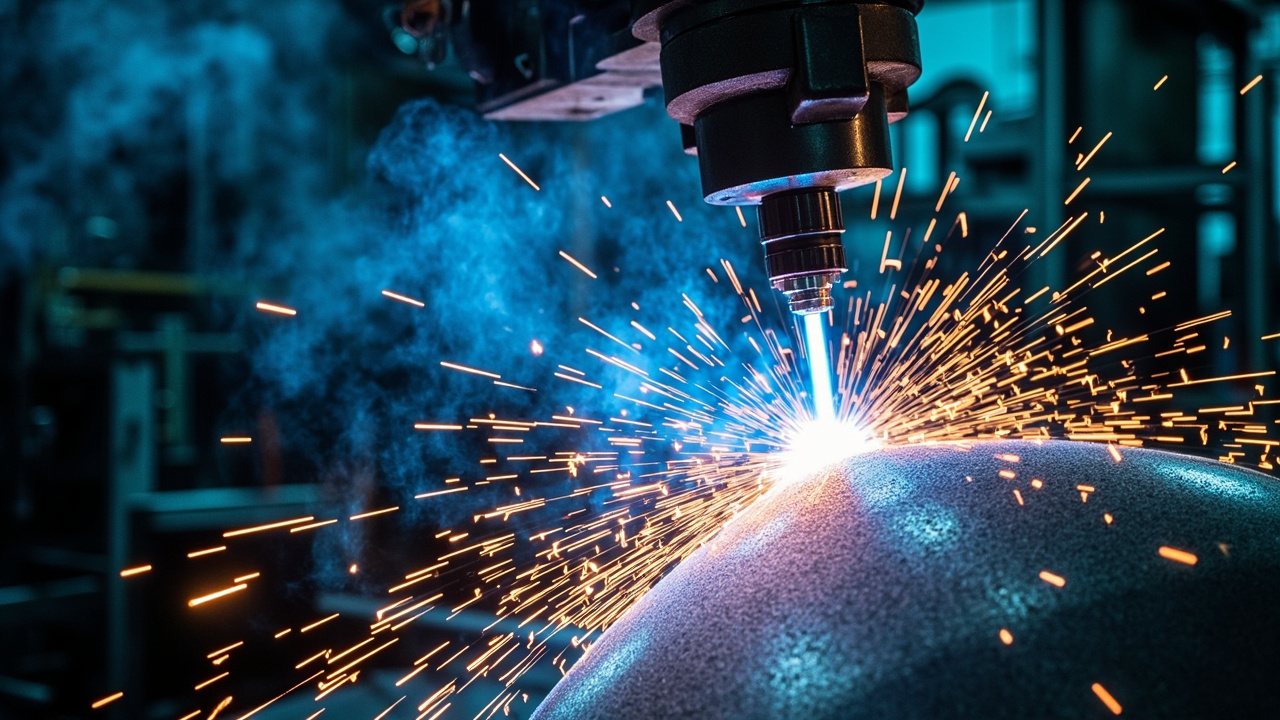
La projection thermique utilise un arc ou une flamme pour fondre continuellement le fil de zinc, et de l'air comprimé pour pulvériser les gouttes fondues à grande vitesse sur la surface d'acier sablée. Après impact sur le substrat, les gouttes s'aplatissent, refroidissent rapidement et s'empilent en couches formant un revêtement de zinc poreux mais dense. Comme le zinc et l'acier produisent une liaison métallurgique locale à l'instant de l'impact, l'adhérence du revêtement au substrat est bien supérieure à l'adhérence d'une peinture ordinaire, et le problème de décollement en plaques entières courant avec les revêtements organiques ne se produit pas.
Le fil de zinc lui-même est le « matériau anode sacrificielle » de protection anticorrosion longue durée, sa pureté et sa stabilité déterminant directement la durée de service du revêtement.
II. La qualité du fil de zinc détermine la durée de protection
La pureté et la stabilité dimensionnelle du fil de zinc influencent directement la qualité de la projection :
- Pureté : il est recommandé d'utiliser un fil de zinc de haute pureté ≥ 99,99 %, une teneur trop élevée en impuretés (notamment fer et plomb) affaiblissant l'activité électrochimique et l'adhérence.
- Diamètre et ovalisation du fil : spécifications courantes Φ2,0–3,0 mm, un diamètre uniforme et sans ovalisation garantissent un avance de fil stable, un arc stable et une atomisation homogène.
- Propreté de surface : la surface du fil de zinc doit être sans huile ni calamine, afin d'éviter de contaminer le revêtement et de produire des inclusions.
- Qualité de bobinage : enroulement régulier sans nœud bloqué, garantissant une projection continue sans rupture de fil et améliorant l'efficacité de chantier.
III. Mécanisme anticorrosion : double protection
Le revêtement projeté de fil de zinc offre deux logiques de protection :
- Protection par anode sacrificielle : au niveau des ruptures ou des pores, le zinc se corrode en priorité, protégeant l'acier situé en dessous de la rouille par action électrochimique, assurant même une protection « auto-cicatrisante » en cas de rayure locale du revêtement.
- Barrière physique : la couche continue de zinc métallique bloque le contact de l'eau, de l'oxygène et des ions chlorure avec le substrat en acier, les pores devenant plus denses après traitement de fermeture.
C'est précisément ce double mécanisme qui permet à un revêtement projeté de zinc correctement appliqué d'atteindre une durée de protection de plus de 30 à 50 ans sur les ponts transmarins, réduisant significativement les coûts considérables de réparation en hauteur et en mer.
IV. Référence des paramètres de procédé clés
| Élément | Indicateur typique | Description |
|---|---|---|
| Pureté du fil de zinc | ≥ 99,99 % | Zinc de haute pureté |
| Épaisseur du revêtement | 120–200 μm | Selon le niveau de corrosion |
| Résistance d'adhérence | ≥ 7 MPa | Liaison métallurgique + mécanique |
| Traitement de surface | Niveau Sa 3.0 | Sablage jusqu'au niveau quasi blanc |
| Peinture de fermeture | Fermeture époxy | Pénètre les pores pour éviter la rouille blanche |
| Durée de service | 30–50 ans | Système associé |
V. Association avec les revêtements organiques
Un revêtement projeté de zinc seul nécessite d'être associé à une fermeture et à une finition pour maximiser son efficacité :
- Peinture de fermeture : utiliser une fermeture époxy basse viscosité, pénétrant les pores de la couche de zinc, évitant la rouille blanche et améliorant la densité.
- Couche intermédiaire et finition : associer la système de protection anticorrosion lourde avec une couche intermédiaire époxy à oxyde de micacée et une finition fluorocarbonée à l'eau, offrant tenue aux intempéries et aspect décoratif.
- Scénario éolien : dans la protection des mâts éoliens, la combinaison projection de zinc + fermeture + finition est une association classique en environnement marin.
VI. Scénarios d'application typiques
- Ponts transmarins et caissons en acier : procédé de protection anticorrosion standard des principaux ouvrages transmarins mondiaux, alliant très longue durée de vie et faible maintenance.
- Mâts et fondations éoliens en mer : premier choix pour forte brume saline et exigence de longue durée, réduisant la maintenance coûteuse en mer.
- Machines portuaires et plates-formes offshore : supportant l'alternance humide/sec et la zone d'embruns à corrosion sévère, la couche de zinc métallique reste stable.
VII. Questions fréquentes (FAQ)
Q : Quelle est la différence entre la projection thermique de zinc par fil et la galvanisation à chaud ? La galvanisation à chaud consiste à immerger la pièce entière dans le bain de zinc, limitée par la taille de la cuve ; la projection thermique de zinc se fait par pulvérisation in situ sur la surface de la pièce, sans limite de dimension, adaptée aux grandes structures en acier et au chantier, et permet de contrôler l'épaisseur locale.
Q : Pourquoi faut-il absolument faire un traitement de fermeture après la projection ? Le revêtement de zinc projeté contient des micro-pores ; sans fermeture, l'humidité pénètre facilement et forme une rouille blanche. Une peinture de fermeture époxy basse viscosité pénétrant les pores améliore significativement la densité et la résistance à la corrosion, étape non omitible.
Q : Combien de temps dure un revêtement projeté de zinc ? Avec une application conforme et associé à une fermeture et une finition, en atmosphère marine il peut atteindre 30 à 50 ans, dépassant largement les systèmes de peinture ordinaires, avec un coût sur l'ensemble du cycle de vie plus faible.
Lecture complémentaire
- Système de revêtement anticorrosion lourde : l'association complète de l'apprêt à la finition
- Revêtement à l'eau à oxyde de micacée : protection longue durée à l'eau des structures en acier anticorrosion lourde
- Centre produits : fil de zinc ZW
- Nouvelle norme nationale des revêtements GB 30981 mise à jour 2026, la solution aqueuse devient inévitable