Industrielle Schutzbeschichtungen befinden sich in einer von Umweltschutzvorschriften getriebenen „Subtraktionsrevolution“: Unter der Voraussetzung, dass die gleiche oder sogar höhere Korrosionsschutzlebensdauer erfüllt wird, werden die flüchtigen organischen Lösemittel in der Rezeptur weitgehend entfernt und durch einen höheren Festkörpergehalt ersetzt. Lösemittelfreie Epoxid- und Ultra-High-Solids (UHS)-Epoxidbeschichtungen sind genau die Kerntechnologien dieser Revolution. Ihr gemeinsames Ziel ist es, den Volumenfestkörpergehalt zu erhöhen, den VOC (flüchtige organische Verbindungen) zu senken und durch den hohen Festkörpergehalt mit hoher Viskosität und hoher Füllstoffaufnahme eine Trockenfilmdicke (DFT) zu erreichen, die mit herkömmlichen lösemittelhaltigen Beschichtungen erst durch mehrere Schichten aufgebaut werden müsste. Für kritische Anlagen wie Brücken, Tanks, Offshore-Strukturen und chemische Anlagen, die oft Schutzschichten von mehreren hundert Mikrometern benötigen, löst „wenig Verdunstung, dicke Filmbildung“ nahezu gleichzeitig die beiden Probleme Compliance und Bauzeit.
Als technischer Anbieter von industriellen Schutz- und Schwerkorrosionsschutzbeschichtungen hat Kexin New Materials (kexinMaterials) umfangreiche, praxisnahe Engineering-Erfahrungen bei der Rezeptur und Verarbeitungstechnik von Ultra-High-Solids-Epoxid-Zinkstaubgrundierung, lösemittelfreier Epoxid-Zwischenbeschichtung und passenden Decklacken gesammelt. Die in diesem Artikel zitierten Daten stammen alle aus öffentlichen TDS und nationalen Standards und werden mit praktischen Betriebsbedingungen kombiniert, um Auswahl- und Systemempfehlungen zu geben, die Ingenieuren helfen, den Ausgleich zwischen Normerfüllung und Kostensenkung zu finden.
I. Was sind lösemittelfreie und Ultra-High-Solids-Epoxidbeschichtungen
Um die Emissionsreduzierung klar darzustellen, müssen zunächst zwei oft verwechselte Begriffe geklärt werden: lösemittelfrei (Solvent-Free / 100% Solids) und Ultra-High-Solids (UHS).
- Lösemittelfreie Epoxidbeschichtung: Der Festkörpergehalt liegt theoretisch nahe 100% (Masse oder Volumen), in der Rezeptur wird fast kein oder nur eine sehr geringe Menge reaktiver Verdünner (reaktive Verdünner) zugesetzt, und während der Verarbeitung werden keine konventionellen flüchtigen organischen Lösemittel freigesetzt. Der VOC wird meist mit sehr niedrigem Massenanteil ausgewiesen und oft in den Bereich „nahezu null VOC“ eingeordnet.
- Ultra-High-Solids-Epoxidbeschichtung (UHS): Der Volumenfestkörpergehalt erreicht normalerweise über 80%, es verbleibt eine geringe Menge Lösemittel zur Regulierung der Verarbeitungsviskosität, aber der VOC ist bereits deutlich niedriger als bei herkömmlichen lösemittelhaltigen Produkten. Es ist nicht vollständig lösemittelfrei, hat aber die Schwelle „High-Solids“ überschritten und befindet sich im Hauptbereich der Emissionsreduzierung.
Als Beispiel aus dem Forschungsarchiv dient Jotun Barrier 80 UHS (Ultra-High-Solids-Epoxid-Zinkstaubgrundierung): Laut dessen TDS beträgt der VOC-Massenanteil < 10%, der Gewichtsfestkörper 95 ± 2 %, der Volumenfestkörper 85 ± 2 %, der VOC (gemessen nach GB 30981 / GB/T 34682) 134 g/L, und die empfohlene Trockenfilmdicke DFT beträgt 60–150 µm. Diese Datenreihe ist ein anschaulicher Beleg für „hoher Festkörper → niedriger VOC“ – wenn der Volumenfestkörper bei 85% liegt, ist der Raum für Lösemittelverdunstung auf ein Minimum komprimiert.
Und Epoxy.com Product #406 (niedriger VOC-Zweikomponenten-Polyurethan-Decklack, Industrieboden) bietet eine andere Perspektive: Laut dessen TDS beträgt der Festkörper (Volumen) transparent 54,26% / pigmentiert 66,46%, der VOC transparent 187 g/L, pigmentiert 166 g/L, das Mischverhältnis A : B = 3 : 1 (Volumen), die Viskosität (25℃) 125–150 cps. Obwohl es Polyurethan und nicht Epoxid ist, dient es als Vertreter eines niedrigen VOC-Zweikomponenten-Decklacks, und seine „Festkörper–VOC“-Beziehung kann ebenfalls zum Vergleich herangezogen werden: Mit jeder Erhöhungsstufe des Volumenfestkörpers sinkt der VOC deutlich eine Stufe ab.
II. Die Beziehung zwischen Festkörpergehalt und VOC: Warum „hoher Festkörper“ gleich „niedrige Emission“ bedeutet
Das Wesen der VOC-Begrenzung ist die Beschränkung des Anteils an organischen Stoffen in der Rezeptur, der „nicht an der Filmbildung teilnimmt und nach der Verarbeitung in die Luft verdunstet“. Bei einer bestimmten Dichte gilt: Je höher der Volumenfestkörpergehalt, desto weniger Raum bleibt für das Lösemittelvolumen, und desto niedriger ist naturgemäß der VOC. Dies lässt sich mit einer näherungsweisen technischen Beziehung verstehen:
VOC (g/L) ≈ (1 − Volumenfestkörper) × Beschichtungsdichte × 1000 (grobe Schätzung, Unterschiede von reaktiven Verdünnern und Wasser werden ignoriert)
Diese Formel ist zwar nicht präzise, offenbart aber drei wesentliche Tatsachen:
- Der Volumenfestkörpergehalt ist der erste Hebel für VOC. Barrier 80 UHS hat einen Volumenfestkörper von 85%; selbst bei höherer Dichte bleibt der VOC bei 134 g/L; eine herkömmliche lösemittelhaltige Epoxidbeschichtung mit einem Volumenfestkörper von nur 50–60% überschreitet den VOC oft mühelos um 300–500 g/L.
- Gewichtsfestkörper und Volumenfestkörper sind nicht dasselbe. Der Gewichtsfestkörper wird stark von der Fülldichte beeinflusst (z. B. zieht hochdichter Zinkstaub in Zinkstaubfarbe den Gewichtsfestkörper nach oben), während der Volumenfestkörper näher an „wie viel Film bleibt nach dem Auftrag auf dem Werkstück“ ist. Barrier 80 UHS hat einen Gewichtsfestkörper von 95% und einen Volumenfestkörper von 85%, beide sind hoch, was bedeutet, dass es sowohl „schwer an Material“ als auch „dick im Film“ ist.
- VOC-Vorschriften messen in „g/L“ statt in „Prozent“, da die tatsächliche Emission die absolute in die Luft verdunstende Masse ist. Dies ist auch der Grund, warum bei gleicher Bezeichnung „High-Solids“ die VOC-Werte verschiedener Rezepturen deutlich abweichen können – man muss den gemessenen g/L im TDS sehen, nicht das mündliche Marketing von „High-Solids“.
Belegt durch die Vergleichsdaten im Archiv: Jotun Jotacote Universal N10 (Universelle verschleißfeste Epoxidfarbe) hat einen Volumenfestkörper von 72 ± 2 % und einen VOC nach GB 30981 von 239 g/L; während Barrier 80 UHS einen Volumenfestkörper von 85% und einen VOC von 134 g/L aufweist – eine Erhöhung des Volumenfestkörpers um etwa 13 Prozentpunkte führt zu einem VOC-Rückgang von fast 44%. Das ist der quantifizierbare Nutzen der „Subtraktionsrevolution“. Ein Quervergleich zeigt: Der VOC von Automobil-Reparaturlacken 2K-Klarlack ist oft noch höher (z. B. AkzoNobel Lesonal 288 HS Gemisch VOC 538 g/L, BASF Glasurit 923-666 etwa 419 g/L), was den technischen Fortschritt des industriellen Schutzsystems unterstreicht, durch High-Solids den VOC auf den Bereich 134–239 g/L zu drücken.
III. Gesetzliche Treiber: GB 30981 und die Untergrenze der Emissionsreduzierung für Industriefarben
Der VOC von industriellen Schutzbeschichtungen wird nicht freiwillig von Unternehmen gesenkt, sondern durch zwangsweise nationale Standards „eingeengt“. GB 30981-2020 „Grenzwerte für schädliche Stoffe in Industrie-Schutzbeschichtungen“ setzt klare Obergrenzen für VOC und Schwermetalle (Blei ≤ 90 mg/kg, Cadmium ≤ 75 mg/kg usw.) bei Industrie-Schutzfarben. Das Forschungsarchiv weist darauf hin, dass die VOC-Bestimmung auf GB/T 23985-2009, GB/T 23986-2009 (GC-MS-Verfahren), ISO 11890 usw. basiert; für Industrie-Schutzfarben gilt der Grenzwert GB 30981-2020, für Fahrzeugfarben separat GB 24409-2020.
Die Kettenreaktion der Vorschriften ist:
- Herkmömmliche lösemittelhaltige Hoch-VOC-Produkte werden schrittweise aus Schlüsselprojekten und Regierungsbeschaffungslisten verdrängt;
- Ultra-High-Solids- und lösemittelfreie Systeme werden die erste Wahl für Neubau- und Instandsetzungsprojekte;
- Planungsbüros geben in den Systemunterlagen direkt „VOC ≤ XXX g/L“ vor und zwingen die Lieferkette zum Upgrade;
- Export- oder ausländische Projekte müssen zusätzlich strengere Grenzwerte wie EU 2004/42/EC, CARB/SCAQMD Rule 1113 einhalten.
Die 134 g/L von Barrier 80 UHS liegen genau im compliant-Wert innerhalb des GB 30981-Rahmens; und die 166–187 g/L von Epoxy.com #406 fallen ebenfalls in den Bereich niedriger VOC-Decklacke. Für Eigentümer ist „Compliance“ von einem Pluspunkt zu einer Ausschreibungshürde geworden; die falsche Systemwahl kann direkt zur Nichtabnahme führen.
IV. Einmalige Filmbildungsdicke: Der Verarbeitungsvorteil durch hohen Festkörper
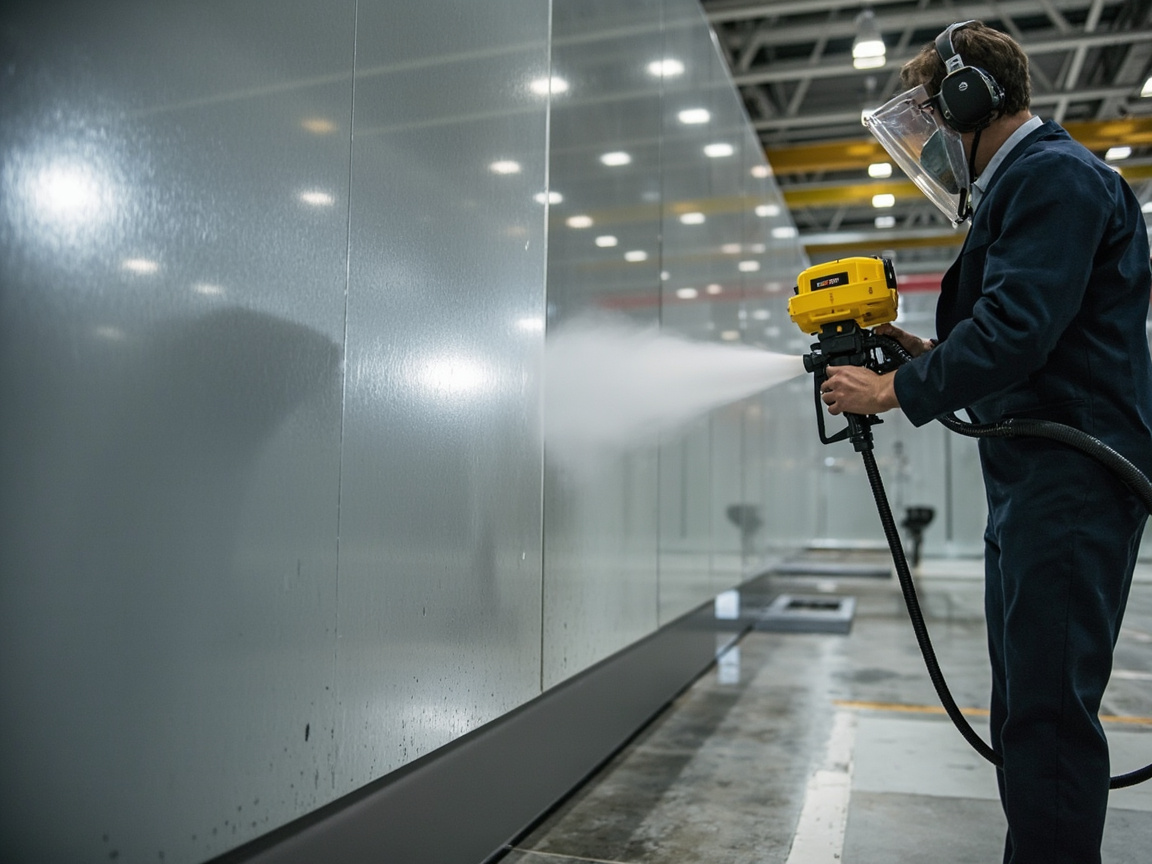
Der am meisten unterschätzte Vorteil von lösemittelfreien und Ultra-High-Solids-Epoxidbeschichtungen ist, dass mit einem Spritzgang bereits eine dicke Schicht erreicht wird. Herkömmliche lösemittelhaltige Epoxidbeschichtungen sind durch die Viskosität begrenzt; ein einzelner Nassfilm kann zwar dick gespritzt werden, aber die durch Lösemittelverdunstung bedingte Schrumpfung begrenzt den Trockenfilm, oft sind 2–3 Gänge nötig, um eine Schwerkorrosionsschutzdicke von über 200 µm zu erreichen.
High-Solids-/lösemittelfreie Systeme haben wegen hohem Festkörper und wenig Lösemittel:
- Mit einem Gang DFT von 150–1000 µm oder sogar darüber (je nach Produkt und Verarbeitungsgerät);
- Weniger Gänge → weniger Zwischenschichtbehandlung, kürzere Bauzeit, geringere Arbeits- und Gerüstkosten;
- Geringeres Risiko von „Zwischenschichtkontamination/Nadelstiche bei Mehrfachbeschichtung“, bessere Gesamtschichtkontinuität;
- An senkrechten Flächen und komplexen Knotenpunkten leichter in einem Zug fertig, weniger Nachbesserung von Läufern.
Zurück zu den Daten: Der DFT-Bereich von Barrier 80 UHS liegt bei 60–150 µm (empfohlen für einen Gang als Zinkstaubgrundierung), die theoretische Ergiebigkeit 14–5,6 m²/L; während Epoxy.com #406 als Decklack, obwohl etwas niedrigerer Festkörper, dennoch ein niedriger VOC-System ist, mit Staubtrocken 10–14h, Überlackierbar 12–16h, Leichtbelastbar 16h, Vollhärtung 5–10 Tage (@25℃). Hier muss betont werden: „Einmalige dicke Filmbildung“ bedeutet nicht „einfach dick draufspritzen“ – es muss mit Airless-Spritzgeräten kombiniert, Temperatur und Feuchte kontrolliert und die Topfzeit des Produkts eingehalten werden, sonst treten Läufer, Nadelstiche und unvollständige Härtung auf. Ultra-High-Solids-Systeme können meist mit herkömmlichem Airless gespritzt werden; echte lösemittelfreie Epoxidbeschichtungen benötigen oft beheiztes Airless (oder Zweikomponenten-beheizt), um das hochviskose Material zu fördern.
V. Traditionell lösemittelhaltig vs. lösemittelfrei/Ultra-High-Solids: Eine Gesamtübersicht
| Vergleichsdimension | Herkmömmliche lösemittelhaltige Epoxidbeschichtung (wie Jotacote N10 Klasse) | Ultra-High-Solids-Epoxid (Barrier 80 UHS) | Lösemittelfreie Epoxidbeschichtung |
|---|---|---|---|
| Volumenfestkörper | ca. 72% | 85 ± 2 % | nahe 100% |
| Gewichtsfestkörper | — | 95 ± 2 % | sehr hoch |
| VOC (g/L) | 239 (GB 30981) | 134 (GB 30981) | < 50 typisch |
| VOC-Massenanteil | hoch | < 10% | sehr niedrig |
| Pro Gang erreichbarer DFT | mittel (Mehrfachschichtung nötig) | 60–150 µm (Grundierung) | hoch (im Bereich mehrerer hundert µm) |
| Umweltcompliance | eingeschränkt | konform | optimal |
| Verarbeitungsgerät | herkömmliches Spritzen | Airless/heißes Airless | spezielles beheiztes Airless/Zweikomponenten-beheizt |
| Materialkosten | niedrig | mittel | hoch |
| Anwendungsszenario | allgemeiner Schutz, Instandsetzung | Schwerkorrosionsschutz, Compliance-Projekte | strenger Schwerkorrosionsschutz, Null-Emissions-Anforderung |
Zusätzlich die Low-VOC-Systemübersicht von Grundierung bis Decklack:
| Produkt | Typ | Volumenfestkörper | VOC | Mischverhältnis | Anmerkung |
|---|---|---|---|---|---|
| Jotun Barrier 80 UHS | Ultra-High-Solids-Epoxid-Zinkstaubgrundierung | 85 ± 2 % | 134 g/L | Zweikomponenten-Polyamin-Härtung | VH-Klasse unter C5 |
| Epoxy.com #406 | Niedriger VOC-Zweikomponenten-Polyurethan-Decklack | 54,26%–66,46% | 166–187 g/L | A:B = 3:1 | Industrieboden/Geräte-Decklack |
Wie ersichtlich kann die gesamte Kombination von Grundierung bis Decklack den Weg „hoher Festkörper + niedriger VOC“ gehen, um die Emissionen des gesamten Systems innerhalb der gesetzlichen Grenze zu halten, ohne das Korrosionsschutzniveau zu opfern.
VI. Mechanismus: Wie High-Solids den Korrosionsschutz wahrt
Emissionsreduzierung darf nicht auf Kosten des Korrosionsschutzes gehen. Der Korrosionsschutzmechanismus von Ultra-High-Solids-Epoxid-Zinkstaubgrundierung bleibt die klassische Kombination:
- Kathodischer Schutz (Opferanode): Der Zinkstaub von Barrier 80 UHS entspricht ASTM D520 Type II, der Zinkgehalt im Trockenfilm reicht aus, um an der Stahloberfläche einen elektrochemischen Schutz zu bilden, wobei die Rostausbreitung durch die Anodenreaktion „vorgegriffen“ verbraucht wird. Dies erfordert einen ausreichenden Anteil Zink im Trockenfilm, sonst reicht die kathodische Schutzwirkung nicht aus.
- Barrierewirkung: Der High-Solids-Epoxidkörper ist dicht, kombiniert mit der Schichtstruktur der nachfolgenden Epoxid-Glimmerrost-Zwischenbeschichtung (Eisenglimmer), verlängert den Diffusionspfad der Korrosionsmedien (Wasser, Sauerstoff, Chloridionen), sodass diese die Stahloberfläche schwer erreichen.
- Passivierung und Haftung: Epoxid haftet stark auf strahlgereinigter Stahloberfläche (Gitterschnitt 0/1 ist exzellent, nach GB/T 9286) und bildet eine stabile Grenzfläche.
Das Systemprinzip bleibt stets: Grundierung (Korrosionsschutz/Haftung) + Zwischenbeschichtung (Verdickung/Barriere) + Decklack (Wetterbeständigkeit/Dekoration). Barrier 80 UHS erfüllt laut TDS die Zusammensetzungsanforderungen von ISO 12944-5, SSPC Paint 20 Level 2, und erreicht in der ISO 12944-6-Prüfung unter C5-Umgebung die Dauerhaftigkeitsstufe „sehr hoch (VH)“, anwendbar auf Kohlenstoffstahl, Reparatur von anorganischem Zinksilikat, abgenutztem verzinktem Stahl sowie Korrosionsumgebungen bis CX. Dies erklärt auch, warum es für Offshore, Brücken und chemische Anlagen eingesetzt werden kann – Emissionsreduzierung und Leistung stehen nicht im Widerspruch.
VII. Auswahl- und Verarbeitungsempfehlungen (inkl. System)
Um die Technik auf das Projekt zu übertragen, wird die Entscheidung in folgenden Schritten empfohlen:
- Zuerst die VOC-Grenze berechnen: Prüfen Sie die Ausschreibungsunterlagen oder lokale Umweltanforderungen, um den maximal zulässigen VOC (g/L) zu ermitteln, und leiten Sie daraus den minimal nutzbaren Volumenfestkörper ab. Wenn z. B. VOC ≤ 150 g/L gefordert ist, kann Barrier 80 UHS (134 g/L) verwendet werden, normale 72%-Festkörper-Epoxid (239 g/L) scheidet aus.
- Grundierung bevorzugt Ultra-High-Solids-Epoxid-Zinkstaub: Für Schwerkorrosionsschutz an Kohlenstoffstahl priorisieren Sie Barrier 80 UHS Klasse (85% Volumenfestkörper, 134 g/L), das kathodischen Schutz und Compliance vereint; auch für abgenutzten verzinkten Stahl und Reparatur anorganischer Zinksilikate geeignet.
- Decklack mit niedrigem VOC aus Zweikomponenten-Polyurethan oder Epoxid: Epoxy.com #406 Klasse (166–187 g/L) kann als Boden/Geräte-Decklack dienen; für außen bewitterte Decklacke separat aliphatische Polyurethansysteme wählen, um UV-Vergilbung zu widerstehen.
- Verarbeitungsgerät upgraden: Lösemittelfreie Systeme müssen mit beheiztem Airless gespritzt werden, normale Airless-Spritzgeräte können hochviskoses Material nicht fördern; Ultra-High-Solids-Systeme sind mit herkömmlichem Airless möglich, aber Beheizung wird empfohlen, um die Viskosität zu senken und den Verlauf zu verbessern.
- Umgebungskontrolle: Untergrundtemperatur mindestens 3℃ über Taupunkt, relative Feuchte ≤ 80% (Details siehe Artikel zur Oberflächenvorbehandlung), um langsames Aushärten, Weißanlaufen und Haftungsverlust bei niedriger Temperatur und hoher Feuchte zu vermeiden.
- Schichtdickenmanagement: Nassfilmdicke und Trockenfilmdickenmessgerät doppelt kontrollieren, um Läufer durch zu dicke Einzelschicht oder unzureichende Barriere zu vermeiden.
Bei der Auswahl „Öl zu Wasser/High-Solids“ für industriellen Schutz, falls Ihr Projekt noch zwischen lösemittelhaltig und wasserverdünnbar schwankt, siehe Leitfaden zur Wasserumstellung von Industrie-Schutzbeschichtungen; und zum Gesamtabwägungsrahmen „wasserverdünnbar vs. lösemittelhaltig“ bietet Vergleich der Auswahl von wasserverdünnbarer Farbe und lösemittelhaltiger Farbe systematischere Entscheidungsdimensionen.
Kexin New Materials (kexinMaterials) bietet bei der „Grund–Zwischen–Deck“-Kombination komplette Lösungen von Ultra-High-Solids-Epoxid-Zinkstaubgrundierung bis zu niedrigem VOC-Decklack und stellt gemäß ISO 12944-Korrosionsklassen (C2–CX) System-Schichtdicken und Verarbeitungskarten bereit, um Bauausführende einmalig durch VOC-Abnahme und Salzsprüh-Dauerhaftigkeitsprüfung zu bringen. Für Umbauprojekte bestehender lösemittelhaltiger Systeme kann auch eine „niedrig-störende, compliance-erfüllende“ Übergangskombination angeboten werden.
VIII. Lagerung, Sicherheit und Topfzeit
High-Solids-/lösemittelfreie Epoxidbeschichtungen sind meist Zweikomponenten (Harz + Polyamin/Amid-Härter) und müssen vor der Verarbeitung strikt im Verhältnis gemischt und innerhalb der Topfzeit aufgebraucht werden:
- Barrier 80 UHS ist ein zweikomponentiger, durch Polyamin härtender Epoxidlack; nach dem Mischen muss innerhalb der vorgegebenen Topfzeit appliziert werden, bei Überschreitung vergelt das Material durch Gelierung.
- Epoxy.com #406 Mischverhältnis A:B = 3:1, Anwendungstemperatur 10–38℃, Mindestuntergrund 4℃ erfordert Niedrigtemperatur-Härtungstyp;
- Enthält Epoxidharz- und Härterkomponenten; bei Hautkontakt Nitrilhandschuhe und Schutzbrille tragen, gut belüften; Härter reizt Haut/Atemwege, direkten Kontakt vermeiden.
- Bei 5–35℃ an kühlem, gut belüftetem Ort lagern, Härter feuchtigkeitsdicht versiegelt; Haltbarkeit in der Regel 12 Monate.
Man darf nicht aus ”Bequemlichkeit” einfach mehr Härter zugeben oder nicht empfohlene Lösemittel beimischen – das zerstört die Vernetzungsdichte, erhöht VOC und verschlechtert die Eigenschaften, was dem Ziel der Emissionsreduktion widerspricht.
Neun. Verarbeitungskette: vom Mischen bis zum Einmal-Dickauftrag
Der Grund, warum lösemittelfreie und ultra-hochfestkörperige Epoxidbeschichtungen ”einmal dick auftragbar” sind, liegt im Zusammenspiel einer ganzen Ausrüstung und Verarbeitungstechnik – es reicht keineswegs, die Farbe in eine normale Spritzpistole zu gießen.
(1) Präzises Mischen der Zweikomponenten. Ultra-hochfestkörperige Epoxidbeschichtungen wie Barrier 80 UHS härten durch zweikomponentiges Polyamin, müssen im Verhältnis mit mechanischem Rühren und statischem Mischrohr gemischt oder vorab angemischt und angelonnen werden; lösemittelfreie Systeme verwenden oft Zweikomponenten-Heißspritzgeräte (plural component), wobei Basismaterial und Härter separat erhitzt, separat dosiert gefördert und vor der Düse gemischt werden, um gleichmäßige Vernetzung auch bei hoher Viskosität zu garantieren und lokales Nichthärten zu vermeiden.
(2) Viskositätsreduktion durch Erhitzen. Lösemittelfreie Epoxidbeschichtungen haben bei Raumtemperatur extrem hohe Viskosität und müssen auf 50–70℃ (produktabhängig) erhitzt werden, um mit Airless-Düse zerstäubt werden zu können; ultra-hochfestkörperige Systeme können bei Raumtemperatur airless verarbeitet werden, aber Erhitzen verbessert die Verlaufseigenschaften, reduziert Orangenhaut und verringert die Belastung der Hochdruckpumpe.
(3) Düse und Druck. Beim Einmal-Dickauftrag werden üblicherweise großkalibrige Airless-Düsen (z. B. 0,021–0,035 Zoll) und höhere Pumpendrücke verwendet, um ausreichend nasse Filmdicke pro Arbeitsgang sicherzustellen; gleichzeitig müssen Pistolengeschwindigkeit und Überlappung kontrolliert werden, um Ablaufen und ungleichmäßige Schichtdicken zu vermeiden.
(4) Umgebungsfenster. 5–35℃, RH ≤ 80%, Untergrund 3℃ über Taupunkt bleiben harte Grenzen; hochfestkörperige Systeme reagieren empfindlicher auf niedrige Temperaturen, unter 10℃ verlangsamt sich die Härtung deutlich, es sind Maßnahmen wie Erwärmung oder Wechsel auf Niedrigtemperatur-Härtungstyp erforderlich, sonst treten langsame Oberflächentrocknung und schlechte Haftung auf.
Zehn. Vorbeugung von Dickauftragsfehlern
| Fehler | Ursache | Gegenmaßnahme |
|---|---|---|
| Ablaufen | Zu dicker Auftrag pro Gang / niedrige Viskosität / niedrige Temperatur | Schichtdicke kontrollieren, durch Erhitzen Viskosität erhöhen, Verdickungsmittel im Rezept anpassen |
| Nadelstichlöcher / Blasen | Luft eingemischt, Untergrundporen, Härtungsgasentwicklung | Entschäumer zugeben, Untergrund versiegeln, dünnere mehrlagige Aufträge |
| Unvollständige Härtung | Falsches Mischverhältnis, niedrige Temperatur, ungleichmäßiges Mischen | Strenges Mischverhältnis, Temperaturhalten, mechanisches Mischen |
| Orangenhaut | Schlechte Zerstäubung, großer Düsenabstand, unpassende Viskosität | Düsendruck anpassen, erhitzen, Abstand kontrollieren |
| Schichtablösung | Überschreiten des Überlackierfensters / Oberflächenverschmutzung | Überlackierintervall kontrollieren, reinigen und anschleifen |
Diese Tabelle fasst die Risikopunkte des ”Einmal-Dickauftrags” zu einer operativen Checkliste zusammen, die im Engineering in die Arbeitsanweisung aufgenommen und mit Nass-/Trockenfilmdickenmessung gekoppelt werden sollte.
Elf. Lebenszyklus-Bilanz: Nutzen jenseits der Emissionsreduktion
Hochfestkörper-/lösemittelfreie Systeme haben einen höheren Materialstückpreis als traditionelle lösemittelhaltige Beschichtungen, sind aber in der Gesamtrechnung oft günstiger:
- Weniger Arbeitsgänge → Arbeitskraft, Gerüstbau und Stillstandzeiten sinken gleichermaßen;
- Niedrige VOC → Lüftungsenergie, Umweltstrafen und Kosten für Arbeitsschutz sinken;
- Filmdicke in einem Arbeitsgang erreicht → längere Schutzlebensdauer, Wartungsintervalle verschieben sich nach hinten.
Am Beispiel von Barrier 80 UHS kann mit einem einzigen Auftrag von 60–150 µm die Rolle eines zinkreichen Grundiersystems erfüllt werden; im Vergleich zum herkömmlichen System mit zwei Lagen Stapelung sind die Vorteile bei Bauzeit und Gesamtkosten deutlich. Bei der Auswahl nicht nur den Preis pro Liter betrachten, sondern die beiden Kernkennzahlen ”Schutzkosten pro Mikrometer + Wartungskosten über den gesamten Zyklus”.
Zwölf. Häufige Irrtümer
Irrtum 1: Hochfestkörper = lösemittelfrei. Falsch. Ultra-hochfestkörperig enthält noch geringe Lösemittelanteile, VOC sind nur niedriger; erst wirklich lösemittelfrei liegt nahe 100% Festkörper, auch die Verarbeitungsschwellen unterscheiden sich.
Irrtum 2: Niedrige VOC = schlechte Leistung. Falsch. Barrier 80 UHS erreicht in C5 die Dauerhaftigkeitsklasse VH und beweist, dass Emissionsreduktion und Korrosionsschutz vereinbar sind; niedrige VOC bedeuten nicht niedrige Leistung.
Irrtum 3: Einmal-Dickauftrag spart Mühe. Falsch. Dickauftrag stellt höhere Anforderungen an Ausrüstung und Umgebung; blindes Verdicken führt zu Ablaufen, Nadelstichlöchern und unvollständiger Härtung und verursacht eher Nacharbeit.
Irrtum 4: Jede beliebige Spritzpistole kann verspritzt werden. Falsch. Lösemittelfreie Systeme benötigen spezielle Heiß-Airless-Geräte und geschulte Bediener; falsche Ausrüstung führt zu Düsenverstopfung und ungleichmäßiger Förderung.
Irrtum 5: Als ”hochfestkörperig” bezeichnet bedeutet konform. Falsch. Man muss die gemessenen VOC (g/L) im TDS und den angewendeten Standard prüfen; mündliche Werbung ist keine Abnahmegrundlage.
Dreizehn. Typische Engineering-Szenarien und Verfahrensbeispiele
Die vorigen Prinzipien in replizierbare Arbeitsgänge umzusetzen, erleichtert die Umsetzung auf der Baustelle:
Szenario 1: Innenseite chemischer Lagertanks (lösemittelfreie Epoxidbeschichtung)
- Strahlreinigung Sa2.5, Rauheit 40–75 µm, Salz mit Hochdruck-Süßwasser bis zum Normgrenzwert entfernen;
- Umgebungsprüfung: Untergrundtemperatur 3℃ über Taupunkt, relative Feuchte ≤ 80%;
- Zweikomponentige Heiß-Airless-Beschichtung mit lösemittelfreier Epoxidbeschichtung, 300–500 µm pro Auftrag;
- Nach Härtung und Schichtdickenmessung Abnahme. Durchgehend extrem niedrige VOC, geringe Lüftungsbelastung im Tank, sicherere Arbeit.
Szenario 2: Stahlkastenträger von Meeresbrücken (ultra-hochfestkörperige zinkreiche Epoxidbeschichtung)
- Strahlreinigung Sa2.5 und sofort Werkstattgrundierung zum Schutz vor Flugrost;
- Beschichtung mit ultra-hochfestkörperiger zinkreicher Epoxidgrundierung wie Barrier 80 UHS, 60–150 µm pro Auftrag, bietet kathodischen Schutz;
- Epoxid-Zwischenbeschichtung mit Glimmereisenoxid zur Verdickung und Abschirmung, verlängert den Diffusionspfad des Mediums;
- Aliphatische Polyurethan-Decklack für Wetterbeständigkeit und Klarlack. Das gesamte System hält VOC innerhalb des GB 30981-Rahmens und erreicht in C5 die Dauerhaftigkeitsklasse VH.
Szenario 3: Wartung betriebsbereiter Anlagen (St3 + rosttolerante Epoxidbeschichtung)
Wenn keine Produktionsstopp-Strahlreinigung möglich ist, mit Elektrowerkzeugen auf St3 schleifen, rosttolerante Epoxidgrundierung einsetzen und Schichtdicke sowie Umgebungsfenster streng kontrollieren. Das ist die korrekte Anwendung von St2/St3 als ”Mindestschwelle”, statt eine normale dünne Decklackbeschichtung gewaltsam anzuwenden.
Vierzehn. Wichtige Prüf- und Abnahmekennzahlen (gemäß nationalen Normen)
Laut der allgemeinen Standardtabelle des Forschungsarchivs sind die folgenden Abnahmepunkte für hochfestkörperige/lösemittelfreie Systeme üblich und bilden eine vollständige Konformitäts-Beweiskette:
- Neutraler Salzsprühtest: GB/T 1771-2007, ASTM B117, ISO 9227, üblicherweise 500h keine Blasen/einseitige Rostbildung ≤ 1–2mm, schwere Korrosionsschutz bis 1000–3000h; Barrier 80 UHS erreicht in C5-Umgebung die Dauerhaftigkeitsklasse ”sehr hoch (VH)”.
- Haftung: GB/T 9286 Gitterschnitt 0–5 Klassen, 0/1 Klasse ist exzellent (Abfall ≤ 5%).
- Bleistifthärte: GB/T 6739, ISO 15184, Bereich B–H.
- Abrieb (Taber): GB/T 1768, ASTM D4060, ≤ 10–50 mg/1000 Umdrehungen (gradabhängig).
- Trockenzeit: GB/T 1728, Staubtrocken ≤ 4h, durchgetrocknet ≤ 24h (üblich bei Industrielacken).
Diese Kennzahlen zusammen mit dem VOC-Messbericht in das Abnahmeprotokoll aufnehmen, beweist sowohl ”Emissionsreduktion erfüllt” als auch ”Leistung nicht reduziert” und vermeidet Meinungsverschiedenheiten zwischen den Vertragsparteien.
Fünfzehn. Grenzen zwischen hochfestkörperig/lösemittelfrei und wasserverdünnbar
Engineering-Seiten fragen oft: Da hochfestkörperige Beschichtungen VOC auf 134–239 g/L drücken können, ist wasserverdünnbare Industrielackierung dann noch nötig? Die Antwort hängt vom Szenario ab, beide schließen sich nicht aus:
- Hochfestkörperig/lösemittelfrei wählen: Wenn einmalige Dickfilmbildung, schwerer Korrosionsschutz (C4–CX) und vor Ort Heiß-Airless-Ausrüstung vorhanden sind, bieten hochfestkörperige/lösemittelfreie Systeme das ausgewogenste Verhältnis zwischen Leistung und Emissionsreduktion; der kathodische Schutz zinkreicher Grundierungen stützt sich ebenfalls auf die Dichtheit des hochfestkörperigen Epoxidkörpers.
- Wasserverdünnbare Industrielackierung wählen: Wenn Geruch und Arbeitsschutz das Hauptproblem sind (z. B. Innenanlagen, Lebensmittel/Pharma-Werkhallen) und die Filmdickenanforderung nicht extrem ist, haben wasserverdünnbare Systeme niedrigere VOC und geringeren Geruch, reagieren aber empfindlicher auf Temperatur/Feuchte und Frostschock, das Verarbeitungsfenster ist enger.
- Hybrid-Route: Untergrund mit hochfestkörperiger zinkreicher Epoxidbeschichtung für kathodischen Schutz und Haftung, Decklage mit wasserverdünnbarem Polyurethan zur Geruchsreduktion, ist ebenfalls eine machbare Kombination, die Konformität und Arbeitsumgebung vereint.
Zu relevanten Abwägungen siehe weiter Leitfaden zur Auswahl von Öl-zu-Wasser-Umrüstung bei Industrie-Schutzbeschichtungen. Entscheidend ist nicht, ”wer fortschrittlicher ist”, sondern ”wessen Einschränkungen besser zu Ihren Arbeitsbedingungen passen”. Unabhängig von der Route dürfen die drei Grundpunkte ”Untergrundbehandlung erfüllt + Filmdicke kontrolliert + VOC gemessen” nicht fehlen.
Sechzehn. Begriffsklärung: Dreiecksbeziehung von Festkörper, VOC und Dichte
Um Missverständnisse zu vermeiden, zum Schluss Klärung dreier oft verwechselter Größen:
- Volumenfestkörper (Volume Solids): Prozentsatz des Trockenfilmvolumens am Nassfilmvolumen, bestimmt direkt ”wie viel Film bleibt von wie viel Nassfilm”, ist der erste Hebel für VOC. Barrier 80 UHS hat 85% Volumenfestkörper, das bedeutet fast neun Zehntel des Nassfilms werden letztlich zur Schutzschicht.
- Gewichtsfestkörper (Weight Solids): Prozentsatz der Trockenfilmmasse an der Nassfilmmasse, stark durch Füllstoffdichte beeinflusst; zinkreiche Lacke haben wegen Zinkpulver deutlich höheren Wert (Barrier 80 UHS Gewichtsfestkörper 95%).
- VOC (g/L): Masse der nach der Verarbeitung pro Liter Beschichtung in die Luft verdunstenden organischen Stoffe, ist die gesetzliche Maßeinheit. Grobe Schätzung VOC ≈ (1 − Volumenfestkörper) × Dichte × 1000; z. B. eine Epoxidbeschichtung Dichte 1,4 kg/L, Volumenfestkörper 85%, grober Wert ca. (1−0,85)×1400 ≈ 210 g/L, aber tatsächlich wegen reaktiver Verdünner und Rezeptoptimierung gemessen nur 134 g/L – das zeigt, Messwert ist oft niedriger als grobe Schätzung, man muss sich am TDS-Messwert orientieren.
Merke ein Satz: Bei VOC g/L beachten, bei Filmbildung Volumenfestkörper beachten, bei ”schweren Füllstoffen” Gewichtsfestkörper beachten. Alle drei hoch (Volumen 85%, Gewicht 95%, VOC 134 g/L) erst ist wirklich hochwertige ultra-hochfestkörperige Epoxidbeschichtung, nur auf einen Wert schauen führt in die Irre.
Siebzehn. Drei Fragen bei Einkauf und Abnahme
Für Bauherren und Aufsicht eine minimalste Abnahmeliste: beim TDS zuerst drei Sätze fragen:
- Wie hoch ist der Volumenfestkörper? – bestimmt Filmdicke und VOC-Spielraum, ist der erste Hebel für Emissionsreduktion.
- Wie hoch ist VOC gemessen in g/L, nach welchem Standard? – bestimmt, ob GB 30981 erfüllt wird, es muss ein Messbericht statt Werbeslogan sein.
- Topfzeit, Mischverhältnis, empfohlene DFT wie viel? – bestimmt, ob vor Ort wirklich umsetzbar statt nur papierkonform.
Wer die drei Fragen klar beantworten kann, hat ein seriöses Produkt; wer nur ”hochfestkörperig” nennt und g/L sowie Standard umgeht, sei vorsichtig. Das ist auch der Grund, warum kexinMaterials bei Lieferung stets vollständigen TDS und Prüfgrundlagen beifügt – die Wahl dem verifizierbaren Datum zurückgeben.
Häufig gestellte Fragen
1. Was ist der Unterschied zwischen lösemittelfreier und ultra-hochfestkörperiger Epoxidbeschichtung?
Lösemittelfreie Epoxidbeschichtung hat Festkörpergehalt nahe 100%, fast keine flüchtigen Lösemittel; ultra-hochfestkörperige Epoxidbeschichtung hat üblicherweise über 80% Volumenfestkörper, enthält noch geringe Lösemittel, aber VOC bereits stark reduziert. Erstere hat höhere Ausrüstungsanforderungen (Heiß-Airless nötig), letztere ist der Kompromiss zwischen Emissionsreduktion und Verarbeitung und im Engineering häufiger eingesetzt.
2. Welcher Einfluss auf VOC ist größer: Volumen- oder Gewichtsfestkörper?
Volumenfestkörper bestimmt direkter das nach der Verarbeitung am Werkstück verbleibende Filmvolumen und den Lösemittelverdunstungsraum, hat den größten Einfluss auf VOC (g/L); Gewichtsfestkörper wird durch hochdichte Füllstoffe (wie Zinkpulver) nach oben gezogen, entspricht nicht direkt der Filmmenge. Beide hoch bedeutet ”sowohl schwere Füllstoffe als auch dicke Filme”, wie Barrier 80 UHS mit 95% Gewichts- und 85% Volumenfestkörper.
3. Warum kann Barrier 80 UHS VOC so niedrig wie 134 g/L haben?
Laut TDS hat das Produkt VOC-Massenanteil < 10%, Volumenfestkörper 85 ± 2 %, Gewichtsfestkörper 95 ± 2 %, der hohe Festkörper lässt wenig Raum für Lösemittel, daher gemäß GB 30981 / GB/T 34682 gemessene VOC nur 134 g/L, im konformen Bereich, und in C5 Dauerhaftigkeitsklasse VH.
4. Wie dick sollte man pro Spritzgang beim Einmal-Filmauftrag sein?
Am Beispiel Barrier 80 UHS: empfohlene DFT pro Auftrag 60–150 µm (Rolle zinkreiche Grundierung); lösemittelfreie Epoxid-Deck-/Zwischenbeschichtung kann höher sein. Aber die Obergrenze hängt von Produkt, Ausrüstung und Umgebung ab, Hersteller-Verarbeitungskarte strikt befolgen, Nass-/Trockenfilmdicken doppelt kontrollieren, um Ablaufen und Nadelstichlöcher zu vermeiden.
5. Was fordert GB 30981 bezüglich VOC bei Industrielacken?
GB 30981-2020 ”Grenzwerte für schädliche Stoffe in Industrie-Schutzbeschichtungen” setzt Zwangsobergrenzen für VOC und Schwermetalle in Industrie-Schutzlacken, VOC-Messung gemäß GB/T 23985, GB/T 23986 usw. Konformität ist die Compliance-Schwelle für neue Industrie- und Wartungsprojekte, Ausschreibung und Abnahme erfordern Messberichte.
6. Ist der Korrosionsschutzmechanismus von hochfestkörperiger Epoxidbeschichtung derselbe wie bei herkömmlicher?
Ja. Kern bleiben kathodischer Schutz (Zinkopferanode), Barriere (dichter Epoxidkörper + Glimmereisenoxid-Schicht) und Systemaufbau (Grund + Zwischen + Deck). Barrier 80 UHS entspricht ISO 12944-5 und SSPC Paint 20 Typ II, kann als Grundierung in schwerem Korrosionsschutzsystem eingesetzt werden.
7. Wie sind Festkörper und VOC von Epoxy.com #406?
Laut TDS: Feststoff (Volumen) klar 54,26% / pigmentiert 66,46%, VOC klar 187 g/L, pigmentiert 166 g/L, Mischverhältnis A:B = 3:1, gehört zu niedrig-VOC Zweikomponenten-Polyurethan-Decklack, geeignet für Industrieboden und Anlagen-Decklack.
8. Muss lösemittelfreie Epoxidbeschichtung zwingend mit Heiß-Airless gespritzt werden?
Im Wesentlichen ja. Lösemittelfreie Systeme haben extrem hohe Viskosität, normale Airless-Zerstäubung kann nicht fördern, benötigen spezielle Heiß-Airless- (oder Zweikomponenten-Heiß-)Geräte sowie geschulte Bediener und Temperaturkontrolle, sonst leicht Düsenverstopfung, Orangenhaut, Härtungsfehler.
9. Kann hochfestkörperiges Epoxidsystem traditionelle lösemittelhaltige Beschichtung vollständig ersetzen?
In den meisten schweren Korrosionsschutz- und Industrie-Schutzszenarien ja, und konformer; aber in manchen Reparatursituationen mit Bedarf an sehr niedriger Eindringviskosität oder eingeschränkter Vor-Ort-Ausrüstung hat traditionelle lösemittelhaltige Beschichtung weiterhin ihre Berechtigung. Auswahl nach VOC-Grenzwert und Verarbeitungsbedingungen, nicht pauschal.
10. Was kann kexinMaterials im Bereich lösemittelfrei/ultra-hochfestkörperig Epoxid anbieten?
kexinMaterials bietet komplette Systeme von ultra-hochfestkörperiger zinkreicher Epoxidgrundierung bis zu niedrig-VOC Decklack, gibt gemäß ISO 12944 Korrosionsklasse Filmdicken und Verarbeitungskarten, unterstützt Projekte bei VOC-Abnahme und Salzsprüh-Dauerhaftigkeitsprüfung, und bietet Konformitäts-Umrüstkonzepte für bestehende lösemittelhaltige Systeme.
Empfohlene Literatur
- Leitfaden zur Auswahl von Öl-zu-Wasser-Umrüstung bei Industrie-Schutzbeschichtungen: von Harzsystemen bis Einsatzbedingungen, hilft die Grenzen zwischen hochfestkörperig/lösemittelfrei und wasserverdünnbar zu beurteilen.
- Auswahlvergleich zwischen wasserverdünnbarer und lösemittelhaltiger Farbe: ein ganzheitliches Entscheidungsframework ”Emissionsreduktion – Leistung – Kosten” aufbauen, ergänzt die Normen- und Auswahlsicht dieses Artikels.
- Trocknungs- und Härtungsmechanismus von wasserverdünnbarer Farbe: das Härtungsprinzip verschiedener Systeme verstehen, nützlich als Referenz für Umgebungskontrolle bei hochfestkörperiger Verarbeitung.