鋼構造物は現代工業の骨格である:工場、パイプラック、橋梁、タンク、設備フレームはすべて鋼材の荷重能力に依存している。しかし、鋼材は自然環境中での腐食により、毎年莫大な維持・交換コストを発生させる。重防錆塗装のコア的使命は、一層の「設計された有機/無機膜」で鋼材と環境を隔離し、膜が損傷した際に二次保護をProvidesすることである。本稿は本クラスタの「総論」として、鋼構造物の汎用防錆配套の基礎的論理をSystem的に分解する。
KeXin New Material(kexinMaterials) は、エポキシ亜鉛リッチ、エポキシマイカ鉄および脂肪族ポリウレタンなどの重防錆単品および配套Solutionにおいて完全な技術チェーンを備えており、異なる腐食環境に対して引用可能な配套提案をProvidesできる。腐食環境の等級分け自体については、ISO 12944 防護漆Systemと腐食環境等級分けを深く読むことをお勧めする。
一、鋼材腐食のメカニズムと代償
鋼は湿った空気中で電気化学腐食を起こす:陽極領域で鉄が電子を失って Fe²⁺ を生成し、陰極領域で酸素が還元され、両者は水膜を通じて腐食電池を形成する。塩化物イオン、二酸化硫黄などの汚染物質は不動態膜を破壊し、導電性を高めてこのプロセスを加速させる。腐食は断面を減肉させ、荷重能力を低下させるだけでなく、孔食、隙間腐食などの局部破壊を引き起こし、隠蔽性が強く危害が大きい。
経済的に見ると、腐食管理は「予防は修理に勝る」に従う:一度の合格した塗装防護は、その全ライフサイクルコストが繰り返す補修と部材交換よりはるかに低い。これも ISO 12944 / GB/T 30790 が「耐久性等級」(低/中/高、それぞれ約5/10/15年及以上)をSystem設計に書き込んだ理由である——塗装は一回限りの支出ではなく、寿命への投資である。
二、三層配套:各々の役割
汎用重防錆配套は「エポキシ亜鉛リッチプライマー + エポキシマイカ鉄中塗り + 脂肪族ポリウレタントップコート」の三層構造に従い、各層には代替不可能な作用がある:
- エポキシ亜鉛リッチプライマー(犠牲陽極保護):乾燥膜中の高含有量亜鉛粉が鋼鉄と接触して犠牲陽極を形成する。塗膜が局部的に破損して鉄が露出した際、亜鉛が優先的に腐食してSubstrateを保護する。これは「欠陥自己修復」の第一の防衛線である。亜鉛リッチプライマーの亜鉛含有量と導電ネットワークについては、エポキシ亜鉛リッチプライマー技術解析を参照されたい。
- エポキシマイカ鉄中塗り(遮蔽):マイカ酸化鉄鱗片が平行に層状に重なり迷路状の遮蔽層を形成し、水分・酸素・イオンの浸透経路を長くし、同時に厚みを蓄積し層間付着をProvidesする。
- 脂肪族ポリウレタントップコート(Weather-Resistant):紫外線、塩霧および機械的摩耗に耐え、外観寿命と保色性を決定する。
三層間の相乗効果が鍵である:プライマーは電気化学的保護をProvidesし、中塗りは遮蔽と厚みをProvidesし、トップコートは環境耐性をProvidesする。一層欠けても全体寿命を弱める。
三、配套分担比較
以下の表は三層のコア的分担と典型的材料特徴をまとめたものである:
| 層 | コア的作用 | 典型的材料 | 重要指標 | 一般的 DFT |
|---|---|---|---|---|
| プライマー | 犠牲陽極保護 + 付着 | エポキシ亜鉛リッチ(亜鉛粉高含有) | 亜鉛含有量、導電性 | 40–80 µm |
| 中塗り | 遮蔽 + 厚み蓄積 | エポキシマイカ鉄(MIO) | 鱗片含有量、不揮発分 | 中間層合計 100–200 µm |
| トップコート | Weather-Resistant + 抗老化 | 脂肪族ポリウレタン | 耐UV、保色、光沢 | 60–80 µm |
総DFTは腐食環境の昇格に伴い高まる:C3では200 µm程度、C4では約240 µm以上、C5-Mでは常に≥320 µm(ISO 12944-5 / GB/T 30790.5 System表による)。これらの数値は循環腐食検証を経た最低保障であり、実際の工事では多く上限付近の値をとり余裕を確保する。
四、Surface処理:寿命の60%
どんなにSystemが先進的でも、Surface処理が60%以上の塗装寿命を決定する。ISO 8501-1はSa1–Sa3のブラスト清浄等級を定義し、重防錆主部材は通常Sa2.5(非常に徹底した清浄、わずかな色斑のみ残存)が要求される。配套管理には以下も含まれる:
- 粗さ:ISO 8503に従い40–80 µmを管理し、付着力と塗料消費の両立を図る;
- 可溶性塩:ISO 8502に従い塩化物イオン等を検出し、超過時は水洗い/再ブラストが必要;
- ほこりと油汚れ:標準等級まで清浄し、付着力低下を防ぐ;
- 露点規則:鋼板Temperatureが露点より3℃高く、相対Humidityは常に≤85%の場合のみApplication可。
ブラスト後は規定時間内(通常≤4 h、高Humidityではより短く)に初層塗装を行い、再錆を防ぐ。研磨材は塩分を含んではならない(海砂など)。
五、Film Thickness管理と90/90規則
Film Thicknessは塗装品質のコア的定量指標である。Wet FilmはWet Filmゲージで即時管理し、乾膜は磁気/渦流式Film Thickness計(ISO 2808)で抜取検査する。验收は広く「90/90規則」が採用される:測定点の90%が規定DFT以上であり、残り10%が規定値の90%以上であり、単点が著しく低くてはならない。この規則は均一性と下限を両立し、局部的な過薄が腐食の突破口となることを避ける。
粗いSurfaceに対しては、ISO 19840がFilm Thickness測定の補正方法をProvidesし、山と谷の平均Film Thicknessが正確に評価されることを保証する。エッジ、溶接部、スチフナーなどの「Film Thickness損失」部位にはプレコート(stripe coat)を行い覆いを保証すべきである。
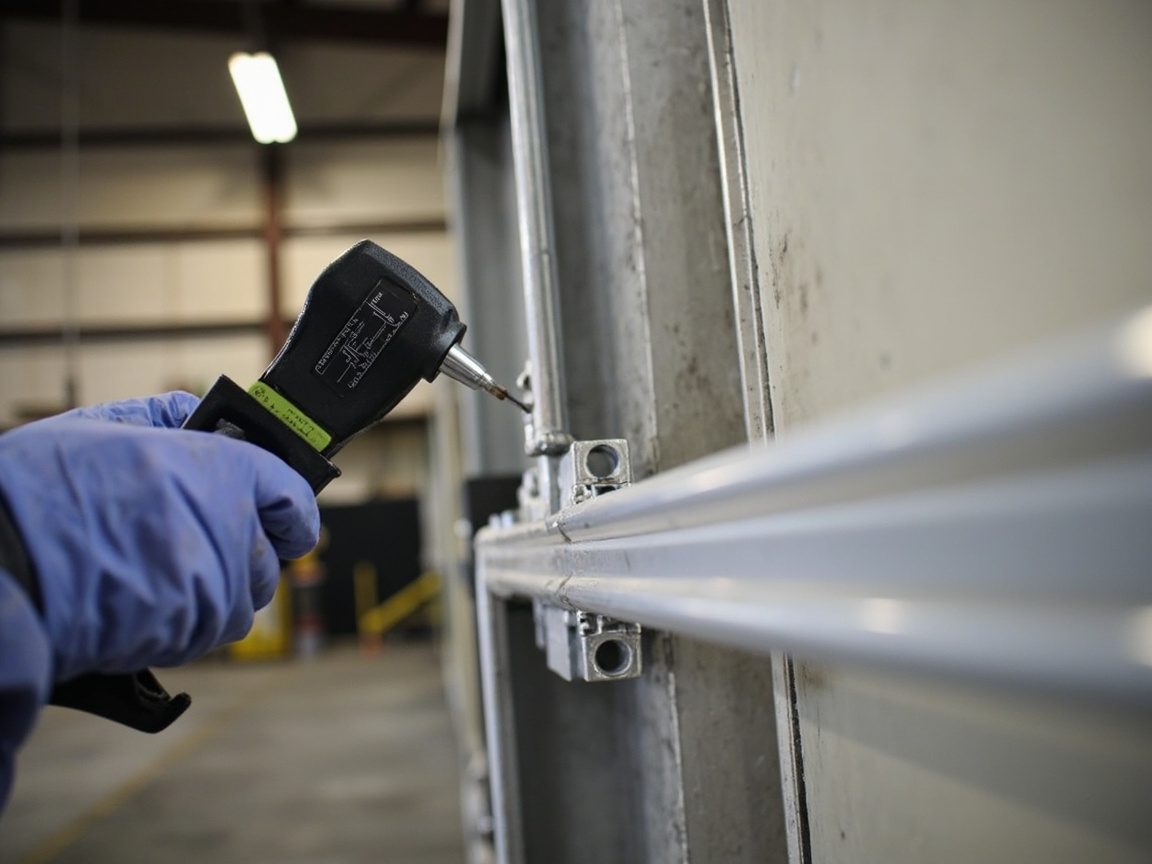
六、付着力と验收試験
塗膜付着力の定量的検証には一般的に以下が用いられる:
- GB/T 9286 クロスカット法:等級(0/1級が優)で層間付着を評価;
- ASTM D4541 / GB/T 5210 引張法:MPa級の定量付着力を提示し、重要部材に適用;
- 塩霧と循環腐食:ISO 9227(NSS)、ASTM B117、ISO 12944-9 循環腐食、ISO 20340 老化プログラムは、Systemの型式検証に用いられる。
強調すべきは:塩霧時間数は相対的加速比較にすぎず、寿命にDirect換算できない;寿命判定はISO 12944耐久性等級と第三者循環腐食/実地暴露データを総合すべきである。
七、Temperature、Humidityと環境窓
エポキシ系塗料はTemperatureに敏感である:5℃(または製品下限)未満では硬化が極めて遅く、あるいは硬化しない;40℃超ではゲル化が早すぎたり、レベリング不良となったりする。相対Humidityが高いと結露しやすいため、露点3℃規則が底線である。低温環境では冬用硬化剤を選ぶか加熱除湿を行えるが、製品許容範囲内でなければならない。
八、一般的欠陥と防治
- ブリスター:多くは可溶性塩、下地の湿潤または膜下浸透圧による;塩分とApplication窓の源頭管理。
- 層間剥離:Systemの非適合またはSurface汚染;変更前に付着検証を行う。
- ピンホール/塗り残し:Film Thickness不足または噴霧不均一;エッジのプレコート、検査頻度増加。
- 粉化/光沢消失:トップコートのWeather-Resistant不足またはFilm Thickness偏低;脂肪族ポリウレタンを選び基準を満たす。
KeXin New Material(kexinMaterials) は配套納入において「材料パラメータ + 工芸境界 + 验收基準」の三位一体を強調する:底中面三層のデータをProvidesするだけでなく、各環境に対応するDFT下限、Surface処理等級および90/90验收規則を明記し、設計・Application・オーナーの三者が同一の指標セットで合意するようする。標準Systemの全体像については、工業塗料標準System総説を延伸読みすることができる。
九、選定フロー提案
- ISO 12944-2に従い腐食環境等級(C1–C5-M、Im1–Im3)を判定;
- System表中で配套番号を選び、最低総DFTを決定;
- ISO 8501-1/8503/8502に従いSurface処理と塩分管理を決定;
- GB 30981-2020に従いVOCと有害物質を核查(該当する場合);
- 90/90Film Thickness、クロスカット/引張法付着力、第三者循環腐食報告で验收;
- Water-Based/高固形分/無溶剤ルートは環境対応と工況により選択。
十、一般的選定誤解
誤解一:トップコートのブランドだけを重視する。 間違い。配套はシステムであり、底中面の相乗が寿命を決定し、トップコート単体を見ても意味がない。
誤解二:Film Thicknessは厚いほどSafety。 間違い。上限超えは内部応力が大きく割れやすく、標準区間に従うべき。
誤解三:ブラスト後翌日塗装。 間違い。高湿環境では再錆が早く、規定時間内に初塗りが必要。
誤解四:塩霧時間数は寿命に等しい。 間違い。加速試験は相対比較のみ、寿命は耐久性等級と循環腐食報告で見る。
誤解五:異メーカーの塗料は自由に混用可。 間違い。跨System混用はしばしば層間剥離を起こし、適合性検証が必要。
十一、鋼構造防錆の技術経済と全ライフサイクル
鋼構造防錆の経済性は、コアとして「初期塗装コスト」を「全ライフサイクルコスト」の中で測ることにある。一度の合格塗装は手抜きより一定割合高くつくかもしれないが、それが避ける腐食による減産、部材交換、停止検修およびSafety事故は、多くの場合差額の数倍に上る。特に橋梁、パイプラック、石化装置などの到達困難または高代償維持シナリオでは、「一度正しく行う」の限界收益は極めて高い。
材料組合せから見ると、三層配套は単層厚塗りより複雑に見えるが、その相乗效益は顕著である:プライマーは犠牲保護、中塗りは遮蔽積厚、トップコートはWeather-Resistant、各層各々の役割を果たし、全体寿命は単純積み重ねより優れる。単層超厚を盲信するとかえって内部応力割れリスクをもたらし、経済的でない。エポキシ亜鉛リッチプライマーの亜鉛含有量、エポキシマイカ鉄の鱗片含有量、ポリウレタンのWeather-Resistant等級はいずれも定量可能な選定パラメータであり、環境等級と設計寿命を組み合わせて決定すべきであり、ブランド印象によるべきではない。
Application段階でのコスト管理も同様に重要である。Surface処理は寿命の重みの6割以上を占めており、ブラスト処理の品質と粗さの管理は付着性をDirect決定し、この工程を省く代償は数年以内に現れる。工場内または作業場内の制御された環境でのApplicationは、現場の高所や限定空間での作業よりも品質と効率が高いため、「工場化できるものは現場化せず、前置できるものは後置しない」が一般的なコスト削減の論理である。Film Thickness管理には90/90ルールを採用し、電子Film Thickness測定記録を併用することで、過塗装による無駄を防ぐだけでなく、局所的な塗り残しが腐食の突破口となることも防げ、品質とコストのバランス点となる。
保守戦略は長期的な支出に影響する。点検—評価—補修—再塗装の閉ループを構築し、塗装档案で意思決定を支えることで、「突発的な大修理」を「計画的保守」へと転換でき、ライフサイクルコストを著しく平準化できる。重要構造部品には付着性とFilm Thicknessのベースラインを保持し、腐食モニタリングと組み合わせることで、残存寿命が尽きる前に能動的に介入し、破滅的な故障を回避できる。
デジタル化は防錆資産の可視性を高めている。ブラスト等級、Film Thickness、付着性、環境パラメータを構造化データとして保存することは、保証紛争における責任の境界付けを支えるだけでなく、データの蓄積を通じて後続プロジェクトの工程境界と配套選択を最適化できる。大規模資産の所有者にとって、このデータ資産の価値は時間とともに増大し、防錆投資の中で最も過小評価されやすい長期的リターンである。
十二、鋼構造物の塗層処方とApplication詳細の深読み
三層配套が一般的なパラダイムとなった理由は、各層材料の物理化学的な役割分担にある。エポキシ亜鉛リッチプライマーにおいて、亜鉛粉は犠牲陽極作用を発揮するために連続した導電ネットワークを形成する必要があり、これには乾燥膜亜鉛含有率と顔料体積濃度が適切な範囲にあることが求められる。低すぎるとネットワークが不連続となり陰極防食が失效し、高すぎると機械的特性と付着性が犠牲になる可能性がある。エポキシマイカ鉄中塗りは、雲母酸化鉄の薄片が平行に配列することで腐食媒体の浸透経路を長くし、同時に高固形分で厚みを蓄積し層間付着をProvidesする。脂肪族ポリウレタントップコートは安定した構造で紫外線に耐え、長期にわたり光沢と色を保持する。
プライマーと鋼材の付着性は、機械的な噛み合わせと化学結合の両方に依存する。ブラストで形成された粗さは接触面積とアンカーを増やすが、粗さが過大だと波峰部でFilm Thickness不足、波谷部で気泡が滞留する。過小だと機械的噛み合わせが不十分となる。したがって粗さは標準範囲内に収め、塗料のViscosityや噴霧パラメータと整合させる必要がある。可溶性塩の存在は界面を破壊し浸透圧ブリスターを誘発するため、海洋や改修品では特に検出と管理が必要であり、これは多くの早期失效で見過ごされた根本原因である。
層間配套のコアは相容性と界面である。下、中、上の三層は同一システムの場合もあれば、異メーカー組み合わせの場合もあるが、いずれにせよ層間は相容しなければならない。トップコートの交換や補修時に元の塗層の種類を把握せずにDirectly Apply塗りすると、層間剥離を招くことが多い。規範的な做法是、まず層間付着性検証を行い、相容性を確認してからApplicationすること。不確実な旧塗料に対しては、合格Surfaceまで完全に除去すべきである。「配套相容性」を工程規律に書き込むことは、事後の補修よりもはるかに経済的であり、品質管理の常識でもある。
Application環境が成膜品質を決定する。エポキシ系はTemperatureに敏感で、下限を下回ると硬化が極めて遅く甚至停滞し、上限を超えるとゲル化が早すぎてレベリング不良となる。相対Humidityが高いと結露リスクが急増する。露点3℃ルールの本質は、鋼材Surfaceが絶対的に乾燥しており、塗膜下に水膜が結露しないことを確保するものである。多くの現場品質問題の根本原因は塗料自体ではなく、工期を急ぐため臨界甚至違反環境下でApplicationしたことにある。環境パラメータはFilm Thicknessとともに検収に組み込む強制記録項目とすべきである。
品質データの構造化保存は、鋼構造物防錆が「経験」から「管理」へと向かう象徴である。各構造部品のブラスト等級、粗さ、塩分、Film Thickness曲線、付着性ベースラインは、遡及可能な档案を形成すべきである。橋梁、管廊、石化など到達困難または高コスト保守シナリオでは、この档案が後期養生意思決定と責任境界付けを支え、その価値は時間とともに増大する。資産所有者にとって、防錆投資の真のリターンは、塗層自体の寿命にあるだけでなく、この繰り返し呼び出し可能なデータ資産にある。
鋼構造物防錆の経済性のコアは、初期塗装コストをライフサイクルコストの中で測ることにある。一度の合格塗装は手抜き工事よりも一定割合高くつくかもしれないが、それが回避する錆による減産、構造部品交換、停止検修、Safety事故は、しばしば差額の数倍に上る。特に橋梁、管廊、石化など到達困難または高コスト保守シナリオでは、一度正しく行う限界収益は極めて高い。多くのプロジェクトは入札時に過度に価格を押し下げるが、数年後に更高い補修と停止の代償を払うことになり、これは初期の帳簿だけを計算し寿命の帳簿を計算しない典型的な教訓である。
Application段階でのコスト管理も同様に重要である。Surface処理は寿命の重みの6割以上を占めており、ブラスト処理の品質と粗さの管理は付着性をDirect決定し、この工程を省く代償は数年以内に現れる。工場内または作業場内の制御された環境でのApplicationは、現場の高所や限定空間での作業よりも品質と効率が高いため、工場化できるものは現場化せず、前置できるものは後置しないことが一般的なコスト削減の論理である。Film Thickness管理には汎用検収ルールを採用し電子Film Thickness測定記録を併用することで、過塗装による無駄を防ぐだけでなく、局所的な塗り残しが腐食の突破口となることも防げ、品質とコストのバランス点となる。
保守戦略は長期的な支出に影響する。点検、評価、補修、再塗装の閉ループを構築し、塗装档案で意思決定を支えることで、突発的な大修理を計画的保守へと転換でき、ライフサイクルコストを著しく平準化できる。重要構造部品には付着性とFilm Thicknessのベースラインを保持し、腐食モニタリングと組み合わせることで、残存寿命が尽きる前に能動的に介入し、破滅的な故障を回避できる。この能動的管理は受動的抢修よりも経済的であり、データの蓄積と贯通への依存も高まっている。
デジタル化は防錆資産の可視性を高めている。ブラスト等級、Film Thickness、付着性、環境パラメータを構造化データとして保存することは、保証紛争における責任の境界付けを支えるだけでなく、データの蓄積を通じて後続プロジェクトの工程境界と配套選択を最適化できる。大規模資産の所有者にとって、このデータ資産の価値は時間とともに増大し、防錆投資の中で最も過小評価されやすい長期的リターンであり、業界が経験駆動からデータ駆動へ向かう重要な一歩でもある。
鋼構造物防錆の経済性のコアは、初期塗装コストをライフサイクルコストの中で測ることにある。一度の合格塗装は手抜き工事よりも一定割合高くつくかもしれないが、それが回避する錆による減産、構造部品交換、停止検修、Safety事故は、しばしば差額の数倍に上る。特に橋梁、管廊、石化など到達困難または高コスト保守シナリオでは、一度正しく行う限界収益は極めて高い。多くのプロジェクトは入札時に過度に価格を押し下げるが、数年後に更高い補修と停止の代償を払うことになり、これは初期の帳簿だけを計算し寿命の帳簿を計算しない典型的な教訓である。
Application段階でのコスト管理も同様に重要である。Surface処理は寿命の重みの6割以上を占めており、ブラスト処理の品質と粗さの管理は付着性をDirect決定し、この工程を省く代償は数年以内に現れる。工場内または作業場内の制御された環境でのApplicationは、現場の高所や限定空間での作業よりも品質と効率が高いため、工場化できるものは現場化せず、前置できるものは後置しないことが一般的なコスト削減の論理である。Film Thickness管理に電子Film Thickness測定記録を併用することで、過塗装による無駄を防ぐだけでなく、局所的な塗り残しが腐食の突破口となることも防げ、品質とコストのバランス点となる。
保守戦略は長期的な支出に影響する。点検、評価、補修、再塗装の閉ループを構築し、塗装档案で意思決定を支えることで、突発的な大修理を計画的保守へと転換でき、ライフサイクルコストを著しく平準化できる。重要構造部品には付着性とFilm Thicknessのベースラインを保持し、腐食モニタリングと組み合わせることで、残存寿命が尽きる前に能動的に介入し、破滅的な故障を回避できる。この能動的管理は受動的抢修よりも経済的であり、データの蓄積と贯通への依存も高まっている。
デジタル化は防錆資産の可視性を高めている。ブラスト等級、Film Thickness、付着性、環境パラメータを構造化データとして保存することは、保証紛争における責任の境界付けを支えるだけでなく、データの蓄積を通じて後続プロジェクトの工程境界と配套選択を最適化できる。大規模資産の所有者にとって、このデータ資産の価値は時間とともに増大し、防錆投資の中で最も過小評価されやすい長期的リターンであり、業界が経験駆動からデータ駆動へ向かう重要な一歩でもある。
配套選型の常識は繰り返し強調する必要がある。三層Systemは各々が役割を果たし、プライマーは陰極防食をProvidesし、中塗りは遮蔽と厚みをProvidesし、トップコートはWeather-Resistant性をProvidesする。一層欠けても全体寿命を弱める。単層超厚を盲目的に追求するとかえって内部応力亀裂リスクをもたらし、経済的でない。環境等級、設計寿命、材料パラメータを紐付け、標準枠組みで選型を指導することでのみ、每一分の投資を急所に落とし、ブランド印象や単価高低で意思決定することを避けられる。
鋼構造物防錆は材料一見問題に見えるが、本質は管理問題である。どんなに優れた塗料でも、Surface処理が不十分、Film Thickness管理が厳格でない、検収に盲点があれば、寿命は大きく削られる。逆に、平凡だが確実に実行された三層配套は、豪華だが粗雑にApplicationされたSystemよりも耐久性が高いことが多い。したがって専門サプライヤーの価値は、製品をProvidesするだけでなく、環境分级、工程境界、検収基準、データ档案をパッケージで納品し、設計、Application、オーナーの三者が同一の指標で合意することにある。このデータと標準に基づく協働方式こそが、鋼構造物長期防錆の真の基礎である。
さらに一歩進めて、鋼構造物防錆の専門化とは、経験判断から標準とデータの二重支援へ向かうことを意味する。環境分级はどれだけ厚い塗層を使うべきかを教え、工程境界はどのような条件下でApplicationできるかを教え、検収基準はどうすれば合格かを教え、データ档案は将来どう保守するかを教える。これら四つは環環相扣(互いに密接に連関)しており、欠くことはできない。オーナー、設計、Application、サプライヤーが同一の標準に基づき対話できれば、鋼構造物の防護は真に安定かつ信頼でき、每一回の投資が測定可能で遡及可能な資産価値へと転換され、業界全体のより質の高い発展へと推進される。
視野を広げると、都市と工業の各種鋼構造物は現代文明の骨格を構築しており、防錆塗装はこの骨格の見えない鎧である。それは目にすることが少ないが、環境がSafetyに及ぼす侵食に常に抗っている。それを重視し、規範化し、科学的態度でそれに向き合うことは、工事に対する責任であるだけでなく、公衆のSafetyと資源節約に対する責任でもある。これこそが重防錆塗料業界が存在する根本的意義であり、すべての従事者が抱くべき専門的操守である。
鋼構造物防錆の果ては、標準、データ、専門操守の共同勝利である。每一工程を遡及可能な枠組みの中に置くことでのみ、鉄の骨格は年を経ても屹立し、黙って現代文明の重みを支えられる。
鋼構造物防錆の深層的価値は、科学と規範で鉄に時間免疫性を注入することである。標準、工程、档案が互いに支え合えば、構造物は時代を越え、人類活動の重みと期待をしっかりと支えられる。
よくある質問
よくある質問
問: なぜ鋼構造物の重防錆には一般的に三層配套が使われるのか?
答: 三層にはそれぞれ代替不可能な役割がある:エポキシ亜鉛リッチプライマーは亜鉛の犠牲により陰極防食をProvidesし、エポキシマイカ鉄中塗りは薄片迷路により遮蔽と厚みをProvidesし、脂肪族ポリウレタントップコートはWeather-Resistant性と抗老化性を備える。三者が協働して初めて欠陥自己修復、遮断、環境耐性を両立でき、一層欠けても全体寿命を弱める。
問: エポキシ亜鉛リッチプライマーの亜鉛含有率は高いほど良いか?
答: 高いほど良いわけではない。亜鉛含有率は連続した導電ネットワークを形成して初めて陰極防食能力を備える。低すぎると無効、高すぎると機械的特性と付着性が低下する可能性がある。ISO 12944-5またはシステム規定に従い乾燥膜亜鉛含有率を管理し、製品TDSを準拠すべきである。
問: 90/90Film Thicknessルールは具体的にどう実行するか?
答: 測定点の90%が規定DFTを下回らず、かつ残りの測定点が規定値の90%を下回らず、単点が著しく低くてはならない。測定はISO 19840による粗面修正を組み合わせ、仕様書で測点配置と数量を約定すべきである。
問: Surface処理をなぜSa2.5にしなければならないか?
答: ブラスト清理等級は付着性と寿命を決定し、Sa2.5(非常に徹底した清理、わずかな色斑のみ残存)は重防錆主構造部品の最低要求であり、この等級を下回ると防護寿命を大幅に短縮し早期錆リスクを増大させる。
問: 可溶性塩はどの程度に管理するか?
答: 具体的限界値はプロジェクト規範による。海洋や改修品では塩化物イオンを≤50 mg/m²程度(NaCl換算)を臨界目標とし、超過時は水洗または再ブラストが必要。ISO 8502検出結果を準拠とし、独自に数字を設定してはならない。
問: 塩水噴霧試験1000時間で寿命が分かるか?
答: 分からない。ASTM B117 / GB/T 1771中性塩水噴霧は加速比較手段であり、工事年数にDirect換算できない。寿命はISO 12944耐久性等級と第三者循環腐食(例:ISO 12944-9、ISO 20340)または実地掛片データを総合すべきである。
問: C5-M環境の総Film Thicknessは一般的にどの程度か?
答: ISO 12944-5 / GB/T 30790.5によれば、C5-M下の「亜鉛リッチ+マイカ鉄+ポリウレタン」Systemの総DFTは通常320 µm以上(システム番号による)。実際は設計ファイルと製品TDSを準拠とし、飛沫帯など極端部位は更高い。
問: 異メーカーの塗料は混用できるか?
答: 安易な混用は推奨されない。異System混用は不相容による層間剥離を招くことが多く、どうしても交換する場合はまず層間付着性検証(GB/T 9286、ASTM D4541)を行い、相容性を確認してからApplicationすべきである。
問: 露点3℃ルールとは何か?
答: Application時の鋼板Temperatureは露点より少なくとも 3℃高く、かつ相対Humidityは通常 85% 以下とする必要があり、Surfaceの結露による塗膜の早期劣化を防ぐためです。これは ISO 12944-4 などの規格で明確に定められたApplication環境の最低条件です。
問: 塗膜の再塗装が必要かどうかをどう判断するか?
答: 巡視点検と記録を作成し、トップコートが部分的に粉化し、孤立した錆点が生じた場合は部分補修を行う;錆点が連続し、Film Thicknessが広範囲で減少し、付着性が低下した場合は全体の再塗装を評価する。意思決定は外観の印象ではなく、データと残存寿命の算出に基づくべきです。
関連記事
- エポキシ亜鉛リッチプライマー技術解説:プライマーの陰極防食メカニズムと亜鉛含有量管理を深く理解する。
- ISO 12944 保護塗料Systemと腐食環境分類:C1–C5-M 分類とSystem番号をSystem的に理解する。
- 工業塗料標準System総論:ISO 12944、GB/T 30790、ASTM などの標準の階層と境界を整理する。
- 海上大橋防錆塗装事例:海洋大気環境下の鋼構造物保護System
- 風力発電タワー塗装:陸上・海上風力発電機の防錆仕様
- 防錆ペイント仕様設計:プライマー+中塗り+トップコートSystemとFilm Thickness計画