طلاء نانو "سبعة أجزاء في العملية، ثلاثة أجزاء في التركيبة". بنفس مجموعة راتنجات التعديل النانوي، إذا كانت المعالجة السطحية غير كافية، أو التشتت غير متجانس، أو فقد السيطرة على نافذة التصلب، فقد تنخفض الأداء إلى النصف أو حتى يفشل. مقارنة بالطلاء العادي، فإن طلاء نانو أكثر حساسية لنظافة الأسطح، والتشتت النانوي، وتجانس سمك الطبقة، ودرجة التصلب. تستعرض هذه المقالة بشكل منهجي العملية الكاملة للتطبيق: المعالجة السطحية → التشتت النانوي/تحضير السائل → طريقة الطلاء (الرش/الغمس/الدوران/CVD/PVD/sol-gel) → التصلب → مراقبة الجودة، وجميع المتطلبات الكمية تقابل معايير حقيقية مثل ISO 8501-1 وGB/T 8923 وGB/T 9286 وGB/T 13452، دون اختلاق أرقام.
ككسين للمواد الجديدة (kexinMaterials) عند تسليم الطلاء الصناعي الواقي والوظيفي المعدل نانوياً، تعتمد عادةً نهج "المنتج + بطاقة العملية + قالب الفحص"، وتوثق حدود العملية في إجراءات التشغيل القياسية (SOP). وتدمج هذه المقالة أيضاً النقاط الرئيسية للتطبيق من موادها التقنية المنشورة، لمساعدة العملاء على تحويل "إحساس المعلم" إلى بيانات قابلة للتكرار.
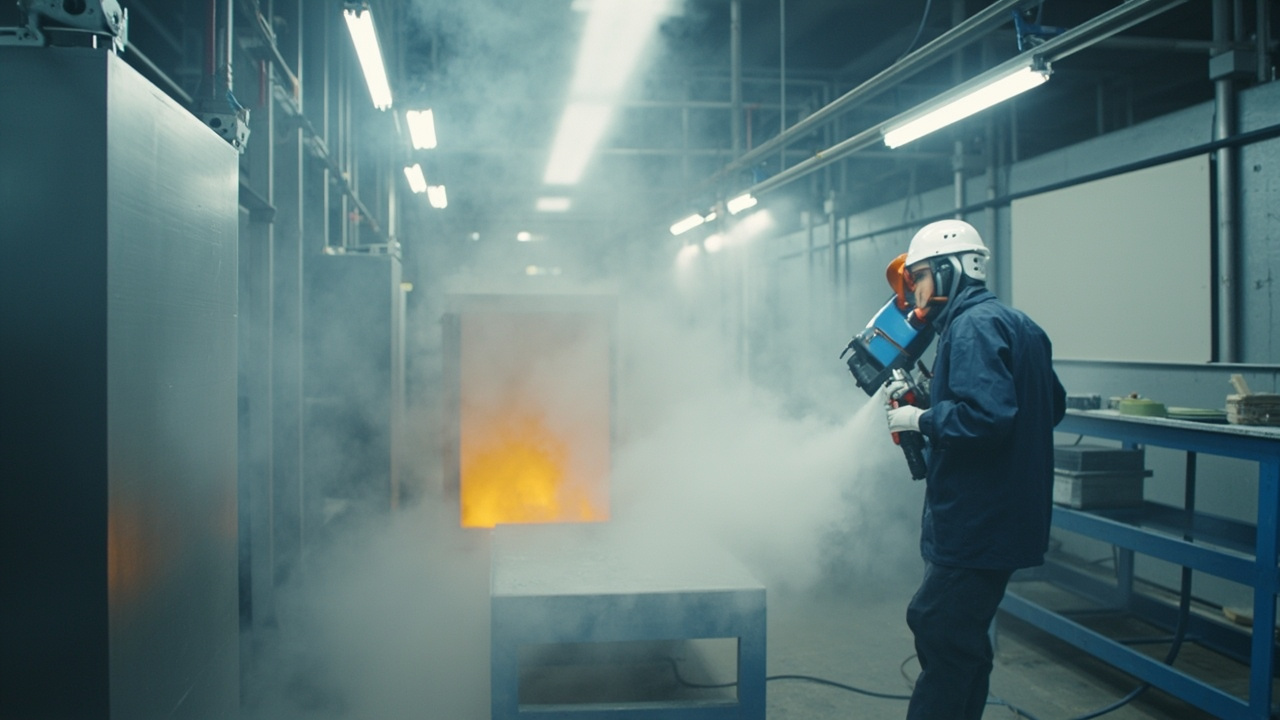
أولاً، المعالجة السطحية: أساس كل التصاق
سواء كان الأساس فولاذاً أو ألمنيوم أو بلاستيكاً أو PCB، فإن الخطوة الأولى في التطبيق هي "جعل السطح قابلاً للالتصاق الموثوق":
- رش الرمال/القذف بالخردق (المعادن): وفقاً لـ ISO 8501-1 / GB/T 8923.1، الدرجة الشائعة Sa 2½ (رش رمال شبه أبيض)، وخشونة السطح Ry5 ≈ 40–75 µm (حسب النظام). للبحر والحماية الثقنية من التآكل حدود عليا لملح الذائب (سلسلة ISO 8502، طريقة Bresle)، وتجاوز الحد يؤدي حتماً لصدأ مرتد (انظر المنع النانوي للصدأ البحري).
- إزالة الدهون/الزيوت: مسح بالمذيب، أو غسل قلوي، أو تنظيف بلازمي، لإزالة الشمع وزيت السيليكون والزيوت، بهدف طاقة سطحية متجانسة وقابلية للبلل.
- البلاستيك/قواعد إلكترونية: غالباً ما تتطلب تنشيطاً بلازمياً/كورونياً لرفع طاقة السطح، لتحسين البلل للمواد منخفضة طاقة السطح (انظر قابلية البلل والزاوية التماسيّة لطلاء نانو).
- الصنفرة/التخشين: عند إعادة الطلاء فوق نافذة الطلاء القديم، يلزم الصنفرة لزيادة الالتصاق.
المبدأ الأساسي: الحد الأعلى لقوة الالتصاق (درجة 0/1 في اختبار الشبكة GB/T 9286 هي ممتازة، أو طريقة السحب GB/T 5210 بـ MPa) يحدده المعالجة السطحية؛ فلا أفضل تركيبة نانو تنقذ أساساً متسخاً.
1.1 درجات النظافة: المعنى الدقيق لـ Sa و St
ISO 8501-1:2007 / GB/T 8923.1-2011 يصنف النظافة البصرية باستخدام لوحات صور، وتستند عروض الأسعار والاستلام الهندسي إلى هذه المصطلحات:
| الدرجة | طريقة المعالجة | المعيار البصري (حسب ISO 8501-1) | الاستخدام الشائع |
|---|---|---|---|
| Sa 1 | تنظيف بالقذف | تنظيف خفيف، إزالة القشور الأكسيدية الفضفاضة والصدأ والوسخ | حماية مؤقتة، درجة منخفضة |
| Sa 2 | تنظيف بالقذف | تنظيف شامل، بقايا ملتصقة بقوة وموزعة محدوداً | بيئة عامة C2–C3 |
| Sa 2½ | تنظيف بالقذف | تنظيف شديد جداً (شبه أبيض)، يسمح فقط ببقع خفيفة/ظلال خطية | C4–C5، التيار الرئيسي للحماية الثقنية المعدلة نانوياً |
| Sa 3 | تنظيف بالقذف | نظيف بصرياً (أبيض)، بلون معدني متجانس | غمر بالماء، وسط كيميائي، أنظمة خاصة |
| St 2 / St 3 | أدوات يدوية/آلية | إزالة صدأ يدوية شاملة / شاملة جداً | طلاء ترميمي، مواقع لا يمكن رش الرمال فيها |
السبب في تحديد طلاء برايمر المعدل نانوياً عادةً لـ Sa 2½ بدلاً من Sa 2، هو أن المواد المالئة النانوية تجعل مسار حجب الطبقة أكثر "كثافة"، وبمجرد بقاء صدأ مخفي تحت القشور الأكسيدية على السطح، ستشكل مواضع العيب خلايا كهروكيميائية مركزة تحت الطبقة، مما يضخم تآكل النقاط. بعبارة أخرى، كلما كان الطلاء أكثر كثافة، زادت حساسيته لعيوب السطح.
1.2 الخشونة: ليست كلما كانت أخشن كان أفضل
توفر الخشونة تشابكاً ميكانيكياً، لكن الخشونة المفرطة تؤدي إلى "اختراق قمم الذروة" (peak through) — سمك الطبقة الجافة الفعلي عند قمم النتوءات أقل بكثير من متوسط سمك الطبقة الجافة، لتصبح أول نقاط الصدأ.
- ISO 8503-1/-2 يصنف الخشونة باستخدام كتل مقارنة إلى ثلاث فئات: ناعم (fine) ومتوسط (medium) وخشن (coarse)، ويميز بين خردة الفولاذ الكروي (S، مادة كاشطة دائرية، تشكل شكلاً وادياً) وخردة الفولاذ الزاوي (G، مادة كاشطة حادة، تشكل شكلاً ذروياً).
- ISO 8503-4 يعطي قيم Ry5 بطريقة المسبار، وISO 8503-5 بطريقة شريط الفيلم، مناسب لإثبات الموقع.
- قاعدة الخبرة الهندسية: Ry5 عموماً لا يتجاوز 1/3 من سمك الطبقة الجافة للبرايمر، ويجب مطابقة حجم حبيبات المادة الكاشطة مع الخشونة المستهدفة؛ عند نفس الخشونة المستهدفة، فإن خردة الفولاذ الزاوي أسهل في الحصول على شكل حاد ومساحة سطحية أعلى من الكروي.
1.3 الملح الذائب والغبار ونقطة الندى: ثلاث "مخالفات خفية" في الموقع
هذه العناصر الثلاثة غالباً ما يتم تجاهلها في عرض السعر، لكنها المصدر الرئيسي لإعادة العمل:
- الملح الذائب: ISO 8502-6 (أخذ عينات بأقراص Bresle) + ISO 8502-9 (طريقة التوصيل الكهربائي الميداني) يعطيان معادل NaCl (mg/m²). مواصفات الأعمال البحرية مثل NORSOK M-501 تتطلب ألا يتجاوز الملح الذائب على السطح بعد رش الرمال نحو 20 mg/m²، والحد الفعلي حسب مواصفات المالك. الأملاح هي جذر التفقيع الأسموزي (osmotic blistering) المدفوع بالضغط الأسموزي، ولا يزيلها رش الرمال، بل يلزم شطف بمياه عذبة عالية الضغط.
- الغبار: ISO 8502-3 يقيّم بضغط شريط لاصق شفاف حسب "درجة الكمية 0–5" و"درجة الحجم 1–5"، ومعظم المواصفات الهندسية تتطلب ألا تتجاوز درجة الكمية المستوى 2. الغبار العائم بعد رش الرمال يصبح طبقة انفصال بين الطلاء والأساس.
- نقطة الندى: ISO 8502-4 يعطي طريقة تقييم احتمالية التكثف؛ وISO 12944-7 ومعظم بطاقات بيانات المنتج (TDS) تتطلب أن تكون حرارة الأساس أعلى من نقطة الندى بـ 3℃ على الأقل. في الشتاء والليل، تتخلف حرارة لوح الفولاذ عن حرارة الهواء، وهو أكثر الأوقات عرضة للخطأ.
1.4 اختلافات بطاقة عملية المعالجة المسبقة لقواعد مختلفة
| الأساس | المعالجة الرئيسية | نقاط التحكم الرئيسية | الأخطاء الشائعة |
|---|---|---|---|
| فولاذ كربوني | رش رمال Sa 2½، Ry5 متوسط | الملح، الغبار، نقطة الندى، الطلاء خلال 4 ساعات | طلاء مباشر رغم صدأ مرتد ليلاً |
| مغلفن بالغمس الساخن | رش رمال خفيف (ضغط منخفض) أو غسل قلوي + فسفطة | عدم اختراق طبقة الزنك، إزالة الصدأ الأبيض | استخدام معايير Sa 2½ لتقليل طبقة الزنك |
| ألمنيوم | إزالة دهون + تحويل كيميائي/أكسدة أنودية | تجنب بقايا أيونات الكلور الحرة | تلوث متبادل بمواد كاشطة لفولاذ كربوني |
| فولاذ مقاوم للصدأ | رش رمال خفيف بمادة غير حديدية أو تنظيف حمضي وتمرير | منع صارم للمواد الكاشطة الحديدية (خطر تآكل النقاط) | خلط خردة فولاذية يسبب نقاط صدأ |
| بلاستيك هندسي | تنشيط بلازمي/كوروني | طاقة سطح مطابقة (قلم داين أو زاوية تماس) | وضع طويل بعد التنشيط يفقد المفعول |
| زجاج/سيراميك | غسل قلوي + ماء منزوع الأيونات + برايمر سيليكات | كثافة مجموعات الهيدروكسيل السطحية، الجفاف | بقايا أثر مائي تسبب بقعاً |
| PCB | غسل لوح بالموجات فوق الصوتية + فحص تلوث أيوني | بقايا مواد اللحام (IPC-TM-650 2.3.25) | طلاء دون غسل اللوح يحبس الأيونات |
المعالجة المسبقة التنشيطية (البلازما، الكورونا، اللهب) لها "فعالية زمنية" واضحة: تنخفض طاقة السطح مع وقت التخزين، وتتطلب الممارسة الصناعية عادةً إجراء الطلاء خلال عشرات الدقائق إلى ساعات بعد التنشيط، وتحدد النافذة الفعلية بالتحقق من العملية وتُكتب في بطاقة العملية.
ثانياً، التشتت النانوي وتحضير السائل: منع التكتل هو الجوهر
المواد المالئة النانوية (SiO₂ وAl₂O₃ وTiO₂ وZn وغيرها) ذات مساحة سطحية هائلة، وتتكتل بسهولة شديدة. قبل التطبيق يجب:
- التعديل السطحي: تغليف بعامل اقتران سيليكاتي ومشتت، لخفض طاقة السطح وتحسين التوافق مع الراتنج.
- تشتت عالي السرعة + طحن بالخردق: تفكيك التكتلات إلى الحجم الأصلي، ومراقبة توزيع الحجم بجهاز ليزر (DLS) أو TEM.
- النضج/إزالة الفقاعات: الأنظمة ثنائية المكونات أو sol-gel تحتاج نضجاً بعد الخلط، لجعل حلمأة وتكاثف السليقة متجانساً، وإزالة الفقاعات.
- ضبط اللزوجة: حسب طريقة الطلاء إلى اللزوجة المقابلة (رش سائل، غمس متوسط، دهان كثيف)، وتأثير الحرارة على اللزوجة يتطلب درجة حرارة ثابتة.
عواقب التشتت الرديء: تصبح حبيبات نانو "مصدر عيب"، وتنخفض كل من الحجب/المرونة/النفور المائي، بل قد تسد الفوهة وتسبب قشر البرتقال. هذه هي العتبة الخفية الأكبر التي تميز التطبيق النانوي عن الطلاء العادي.
2.1 ثلاث مراحل للتشتت: بلل — تفكيك — استقرار
التشتت الصناعي ليس "تحريكاً بسيطاً"، بل سلسلة من ثلاث عمليات فيزيائية، وأي نقص في أي حلقة سيؤدي لإعادة تكتل بعد أيام من التخزين:
- البلل (Wetting): يجب أن يحل الراتنج/المذيب محل الهواء وطبقة الماء الم adsorb على سطح الحبيبة النانوية. إذا كانت التوتر السطحي للطور السائل أعلى من التوتر السطحي الحرج للحبيبة، لا يحدث البلل تلقائياً، ويجب خفض توتر الواجهة بعامل بلل.
- التفكيك (Deagglomeration): الاعتماد على القص الميكانيكي لتكسير التكتلات اللينة إلى قرب الحجم الأصلي. قرص التشتت عالي السرعة يوفر "تشتتاً مسبقاً"، والتفكيك الحقيقي يعتمد على مطحنة الخردق (طحن بالخرز) بالقص والاصطدام بين خرز الزركونيا.
- الاستقرار (Stabilization): إذا لم يكن للحبيبات بعد التفكيك حاجز فراغي أو كهربائي، ستعيد التجمع بفعل قوى فان در فالس. الطبقة الكيميائية المطعمة بعامل اقتران سيليكاتي والطبقة الفراغية المكونة من مشتت بوليمري، هي مفتاح "قفل" نتائج التفكيك.
العملية الكيميائية لعامل اقتران السيليكات يمكن كتابتها بخطوتين: الصيغة العامة R—Si(OR′)₃ تحلمه أولاً لتكوين سيليانول R—Si(OH)₃، ثم يتكاثف السيليانول مع مجموعات الهيدروكسيل على سطح الحبيبة النانوية لتكوين رابطة تساهمية Si—O—Si؛ والمجموعة الوظيفية العضوية في الطرف الآخر للجزيء (إيبوكسي، أمين، فينيل، ميثاكريلات وغيرها) تشارك في التصلب والتشابك مع راتنج القاعدة، مما يرقى بـ "الإدراج الفيزيائي" إلى "ارتباط كيميائي". وهذا سبب أن نفس نسبة 3% من SiO₂ النانوي، قد يكون الفرق في الأداء بين المعدل وغير المعدل بأمر من حيث الحجم.
2.2 هل التشتت مرضٍ: أربعة معايير قابلة للقياس
| المعيار | الطريقة/الجهاز | المعنى الهندسي | المرجع الشائع | ||
|---|---|---|---|---|---|
| نعومة لوح المسح | مقياس نعومة لوح المسح (GB/T 1724 / ISO 1524) | أسرع معيار لخط الإنتاج، لرؤية الحبيبات الخشنة | النظام النانوي يجب ألا يحوي خطوط حبيبات مرئية بالعين | ||
| توزيع الحجم | التشتت الضوئي الديناميكي DLS (ISO 22412) | D50 ومؤشر تعدد التشتت PDI | كلما صغر PDI كان التوزيع أضيق، وعملياً <0.2 توزيع ضيق | ||
| جهد زيتا | تشتت ضوئي كهربائي | الاستقرار الكهربائي | المعيار العملي | ζ | > 30 mV يُعد استقراراً كهربائياً |
| الشكل والحجم الأصلي | TEM / SEM | هل هو حقاً مقياس نانوي، وهل تكتل صلب | يتطابق مع مساحة BET السطحية (GB/T 19587) |
يجب التمييز بين "التكتل اللين" و"التكتل الصلب": الأول يتشكل بقوى فان در فالس ويمكن تفكيكه بالقص؛ والثاني يشكل عنق تلبد في مرحلة حرق المسحوق، ولا يحل بالقص الميكانيكي، بل بتبديل المادة الخام فقط. المسحوق الذي لا يتشتت، لا تستخدم وقت طحن أطول بالخردق لإجباره — الطحن المفرط يبلي خرز الزركونيا، ويدخل شوائب ويرفع الحرارة مما يفسد الراتنج.
2.3 تحضير السائل والعمر القابل للاستخدام: اكتب "العد التنازلي الكيميائي" في بطاقة العملية
- اللزوجة والحرارة: معظم الأنظمة حساسة جداً للحرارة، وقد يختلف قراءة كوب التدفق (ISO 2431 / GB/T 1723) لنفس التركيبة شتاءً وصيفاً بضعف. بطاقة عملية سليمة يجب أن تكتب "ضبط إلى X ثانية عند 23±2℃"، لا "خفف قليلاً".
- العمر القابل للاستخدام (Pot Life): يمكن تقييم العمر القابل للاستخدام للأنظمة متعددة المكونات حسب طريقة ISO 9514 "الدهانات والورنيش — تحديد العمر القابل للاستخدام لأنظمة الطلاء متعددة المكونات". لاحظ أن العمر يقل بشكل ملحوظ مع ارتفاع الحرارة، ويجب تقليل كمية الخلط الواحدة صيفاً.
- فترة الحث (Induction Time): بعض أنظمة الإيبوكسي والبولي يوريثان تتطلب تركاً بعد الخلط لعدة دقائق إلى أكثر من عشر دقائق قبل التطبيق، لإتمام التفاعل المسبق وخروج الفقاعات، وهي مفهوم مختلف عن العمر القابل للاستخدام لا يجوز الخلط بينهما.
- نضج sol-gel: حلمأة وتكاثف السليقة يحتاجان وقتاً والتحكم بالماء، ورطوبة بيئة التحضير تؤثر مباشرة على معدل التكاثف، فيجب تسجيل حرارة ورطوبة البيئة.
ثالثاً، طريقة الطلاء: الاختيار حسب الدقة والإنتاجية
| الطريقة | الاستخدام | خصائص سمك الطبقة | النقاط الرئيسية |
|---|---|---|---|
| رش هوائي / HVLP | هياكل فولاذية كبيرة، سيارات | عشرات–مئات µm | ضغط الذرورة، سمك الطبقة (GB/T 13452.2) متجانس |
| رش بلا هواء | طلاء سميك مضاد للتآكل الثقيل | DFT عالي | ضغط عالي، رذاذ زائد قليل |
| غمس | قطع صغيرة، PCB، مسامير | متجانس لكن خطر التسرب | سرعة السحب تتحكم بالسمك |
| دوران (Spin) | ويفر/أقراص بصرية مسطحة | دون ميكرون متجانس جداً | السرعة تحدد السمك، للمستويات فقط |
| رش انتقائي | حماية إلكترونية ثلاثية | موضعي دقيق | تغطية الموصلات/الثقوب (انظر الحماية النانوية الإلكترونية) |
| ترسيب بخار (PVD/CVD) | صلب/DLC/مشابه | ميكروني بلا زوايا ميتة | تفريغ، حرارة، إدارة الإجهاد الداخلي |
| سول-جيل (sol-gel) | تبلور سيراميك/زجاج | دون ميكرون–عدة µm | حلمأة وتكاثف، نافذة المسح |
تبلور السيراميك للسيارات يستخدم غالباً "طلاء يدوي بالكتلة + مسح" (مسار sol-gel)، انظر آلية النفور المائي السيراميكي للسيارات؛ وطلاء الأدوات الصلبة يسير عبر PVD/CVD؛ وحماية PCB الثلاثية تسير عبر الغمس/الرش الانتقائي. الاختيار يحدده معاً "شكل الأساس + سمك الطبقة + الإنتاجية + الدقة".
3.1 الرش: ترجمة "الإحساس" إلى معاملات
الرش هو الطريقة الأكثر شيوعاً لطلاء سائل معدل نانوياً، وتعتمد قابلية التكرار على كتابة أربعة معاملات بشكل ثابت:
| المعامل | رش هوائي / HVLP | رش بلا هواء | العيب المتأثر |
|---|---|---|---|
| ضغط الذرورة | HVLP حسب التعريف ضغط غطاء الهواء لا يتجاوز نحو 0.7 bar (10 psi) | يحدده نسبة ضغط المضخة، دون استخدام هواء مضغوط للذروة | ضغط منخفض→قشر برتقال؛ ضغط عالٍ→رذاذ جاف، رذاذ زائد |
| ضغط المضخة/الفوهة | — | مضخة عالية الضغط مع فوهة 0.4–0.8 mm (حسب TDS الجهاز) | فوهة كبيرة جداً→تسرب؛ صغيرة جداً→خطوط |
| مسافة المسدس | نحو 15–25 cm (حسب TDS والمروحة) | نحو 30–40 cm | قريب جداً→تسرب؛ بعيد جداً→رذاذ جاف، التصاق رديء |
| سرعة حركة المسدس والتداخل | بسرعة ثابتة، تداخل حوالي 50% | كما هو مذكور يساراً | نقص التداخل → نمط حمار وحشي، سماكة طبقة غير متساوية |
القيمة الجوهرية لـ HVLP (تدفق عالٍ وضغط منخفض) هي كفاءة نقل عالية، وقليل من الرذاذ الزائد، وهو اقتصادي بشكل خاص للتركيبات التي تحتوي على مواد نانو مالئة ثمينة؛ أما الرش غير الهوائي فهو مناسب للأنواع اللزجة عالية المحتوى الصلب والمساحات الكبيرة، وكفاءته عالية لكن درجة التذرية ليست جيدة كالرش الهوائي، ويُستخدم بحذر مع طلاء نهائي زخرفي. كما يجب الانتباه إلى تآكل المضخة والفوهة في المواد التي تحتوي على مواد نانو صلبة (Al₂O₃ وSiC) — فالفوهة المتآكلة يتشوه مروحة رشها، وهو سبب خفي شائع لـ"عدم استقرار سماكة الطبقة فجأة بين الدفعات".
3.2 الغمس والطلاء بالدوران: تحديد السماكة بقوانين فيزيائية
- الغمس في منطقة العدد الشعري المنخفض يتبع قانون Landau–Levich: سماكة الطبقة الرطبة تنمو تقريباً مع الأس 2/3 لسرعة السحب، وترتبط إيجابياً باللزوجة وسلبياً بقوة التوتر السطحي. لذلك هندسياً يُستخدم "سرعة السحب + التحكم الحراري باللزوجة" كمقبضين لتحديد السماكة، بدلاً من الاعتماد على تكرار الغمس.
- الطلاء بالدوران يقدم النموذج الكلاسيكي Emslie–Bonner–Peck / Meyerhofer سماكة طبقة تقاربية تتناسب عكسياً مع الأس −1/2 للسرعة (أي مضاعفة السرعة أربع مرات يقلل السماكة إلى النصف تقريباً)، ويتأثر بمعدل تبخر المذيب. يمكنه تحقيق تجانس عالٍ جداً على مستوى دون الميكرون، لكنه يقتصر على الأقراص المسطحة، وتتطلب حافة الخرزة (edge bead) معالجة منفصلة.
- الشرط المشترك لكليهما هو استقرار لزوجة السائل، لذلك تُزود خطوط الطلاء بالدوران/الغمس بخزان حراري ثابت، وهذا ما يتجاهله غالباً الفرق المنقولة من خطوط الرش.
3.3 الترسيب البخاري والـ sol-gel: نافذة الحرارة تحدد جدوى القاعدة
- PVD (الرش المغناطيسي، الطلاء الأيوني بالقوس): ترسيب ذرات المادة المستهدفة في بيئة فراغ، تكون درجة حرارة العملية عادة في نطاق مئات الدرجات المئوية، وتعتمد تحديداً على المعدات ونوع الطلاء؛ ويمكن لأنواع DLC تحقيق درجة حرارة منخفضة نسبياً، مما يسهل معالجة فولاذ الأدوات المُصلّب دون إعادة التسوية.
- طلاء CVD صلب (TiN/TiCN/Al₂O₃): تصل درجة حرارة CVD الحراري إلى نطاق 800–1050℃، ومناسب فقط للقواعد المقاومة للحرارة مثل سبائك الكربيد، ولا ينطبق عادة على الفولاذ عالي السرعة والمشغولات الفولاذية.
- sol-gel: تكثيف في درجة حرارة الغرفة أو متوسطة، يمكن معالجة القواعد غير المقاومة للحرارة مثل الزجاج والسيراميك وطلاء نهائي، لكنه شديد الحساسية لرطوبة البيئة وتوقيت المسح (open time)، وهو العملية الأكثر ارتباطاً بـ"الإنسان—المادة—البيئة".
منطق الاختيار في جملة: هل القاعدة تتحمل الحرارة أم لا، يستبعد نصف الخيارات أولاً؛ ثم انظر إلى الشكل هل يمكن إدخاله في حجرة الفراغ أو تدويره؛ وأخيراً نتحدث عن التكلفة والإنتاجية.
أربعة، التصلب: الحرارة والرطوبة والنافذة
التصلب يحدد اكتمال التشابك، وهو المفتاح النهائي للأداء:
- التصلب في درجة حرارة الغرفة (مكونان/أكسدة): يتأثر بشدة بدرجة الحرارة والرطوبة، يجب أن تكون حرارة القاعدة أعلى من نقطة الندى بـ 3℃ (ISO 12944-7)، وتكون RH وفق TDS (عادة ≤ 70–85%). عمر الاستخدام (Pot Life) هو خط أحمر، وتجاوزه يؤدي إلى تجمد وفقدان المادة.
- التصلب بالتسخين/الخبز: من 60–200℃ بدرجات متفاوتة، يسرع بشكل ملحوظ ويرفع اكتمال التشابك (مثل الإيبوكسي 60–80℃، ما بعد تصلب السيليكون حوالي 200℃). يجب التحكم بدرجة حرارة اللوح لمنع التحلل (انظر أداء الطلاء النانو المقاوم للصدمة الحرارية).
- التصلب بالأشعة فوق البنفسجية UV: تصلب فوري بمُطلق ضوئي، مناسب للخطوط المسطحة عالية السرعة، لكن المناطق الظليلة لا تتصلب.
- التكثيف البارد لـ sol-gel: يعتمد التبلور السيراميكي على التكثيف البطيء لرطوبة البيئة، يتطلب صيانة بعيداً عن الماء 12–24 ساعة، والوصول للتصلب الكامل حتى 7 أيام.
أياً كان النوع، يجب أن توضح بطاقة العمل "النطاق الحراري، الحد الأعلى للرطوبة، هدف سماكة الطبقة، نافذة إعادة الطلاء، فترة التصلب الكامل"، وإلا ستتذبذب الدفعات بالتأكيد.
4.1 الجفاف السطحي، الجفاف الصلب، والتصلب الكامل: ثلاث نقاط زمنية لا يجوز الخلط بينها
أكثر جملة شيوعاً في النزاعات الهندسية هي "بالأمس كان جافاً عند اللمس". لكن للطلاء ثلاث نقاط زمنية متميزة تماماً:
| العقدة | المعيار | ما يُسمح به | ما لا يُسمح به |
|---|---|---|---|
| الجفاف السطحي (Surface dry) | طريقة اللمس بالإصبع/طريقة كرة القطن (GB/T 1728) | منع تراكم الغبار، تهوية بسرعة منخفضة | لا حمل، لا إعادة طلاء |
| الجفاف الصلب (Hard dry) | طريقة الأثر/طريقة الجفاف الطبقي السميك (GB/T 1728) | نقل خفيف، معظم الأنظمة قابلة لإعادة الطلاء | لا غمر بالماء، لا تعرض كيميائي |
| التصلب الكامل | درجة التشابك/مقاومة كيميائية تصل للمعيار | إدخال ظروف التشغيل المصممة | — |
الحكم على "التصلب الكامل" لا يعتمد على الجدول الزمني، بل على أدلة درجة التشابك:
- طريقة التحرر الحراري المتبقي DSC: قياس نسبة حرارة التصلب المتبقية إلى حرارة التصلب الابتدائية لتقدير درجة التصلب؛ مع مراقبة ما إذا كانت درجة انتقال الزجاجية Tg قد وصلت لقيمة الاستقرار.
- طريقة مسح بالمذيب (ASTM D5402): تقييم المقاومة للمذيب بعدد مسحات MEK المزدوجة، وهو معيار غير مباشر عملي جداً للموقع (ينطبق على الأنظمة الحساسة للمذيب).
- منحنى تطور الصلابة: صلابة قلم الرصاص (GB/T 6739) أو تخميد البندول (GB/T 1730) هل استقر ارتفاعها مع الزمن.
4.2 نافذة إعادة الطلاء: الحد الأدنى والأقصى كلاهما خط أحمر
للأنظمة المتعددة الطبقات خطا نافذة: الفاصل الأدنى لإعادة الطلاء يضمن أن الطبقة السفلية اكتسبت قدرة تحمل ولا تُرفع بمذيب الطبقة العلوية؛ الفاصل الأقصى لإعادة الطلاء يضمن أن سطح الطبقة السفلية لا يزال يحتوي على مجموعات نشطة كافية لتحقيق ارتباط كيميائي بين الطبقات. تجاوز الفاصل الأقصى (واضح بشكل خاص في الإيبوكسي، حيث يصبح السطح "أبيض وزلق" بسبب تسرب مواد أمينية)، يجب خدش السطح أو غسله قبل الطلاء، وإلا ستنخفض القوة الالتصاق بين الطبقات بشكل ملحوظ — وهذا النوع من الانفصال يظهر غالباً في اختبار الشبكة (GB/T 9286) كانفصال منتظم بين الطبقات وليس انفصال عن القاعدة، وسهل التعرف جداً. كما أدرجت ISO 12944-7 تسجيل فاصل إعادة الطلاء ضمن محتوى إشراف التنفيذ.
4.3 التصلب بالأشعة فوق البنفسجية: الجرعة وليس الزمن
يجب التحكم في خط التصلب UV باستخدام معلمتين مزدوجتين شدة الإشعاع (mW/cm²) + الجرعة التراكمية (mJ/cm²)، والتسجيل حسب النطاق (UVA/UVB/UVC/UVV)، لأن أطياف امتصاص مُطلقات الضوء المختلفة تختلف. تتدهور الأنابيب مع ساعات الاستخدام، والاعتماد فقط على "سرعة الحزام الناقل" للإنتاج سيؤدي حتماً لاختلافات بين الدفعات. كما يجب الانتباه في أنظمة UV المعدلة نانوياً: المواد النانو عالية معامل الانكسار أو شديدة الامتصاص (مثل TiO₂) تحجب الأشعة فوق البنفسجية، مما يسبب نقص تصلب في العمق، فيجب تقليل كمية الإضافة أو استبدالها بملء منخفض الامتصاص (مثل SiO₂ النانوي).
خمسة، مراقبة الجودة: تحويل العملية إلى بيانات
تعتمد جودة التسليم على الضبط الكمي، يُنصح بإدراجها في شهادة الاستلام:
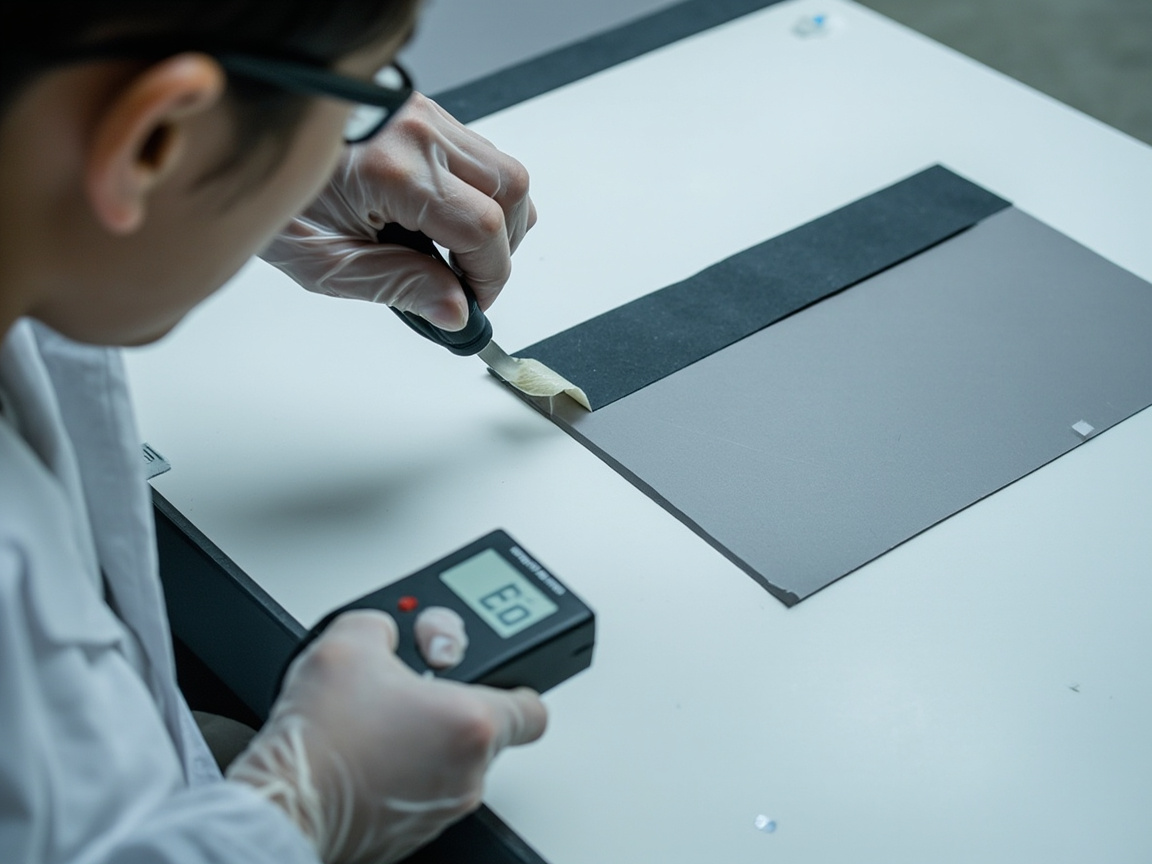
- سماكة الطبقة: قياس الطبقة الرطبة فورياً، وقياس عينات للطبقة الجافة، جهاز قياس سماكة مغناطيسي/بالتيار الدوامي (ISO 2808 / GB/T 13452.2).
- الالتصاق: الشبكة (GB/T 9286) درجة 0/1 ممتاز، أو طريقة السحب (GB/T 5210) MPa.
- المظهر: بدون قشر البرتقال، تقطر، حبيبات، ثقوب انكماشية (طلاء منخفض الطاقة السطحية عرضة لثقوب الانكماش، يتطلب طبقة أساس/تنشيط).
- مؤشرات وظيفية: للتنافر المائي زاوية التماس (GB/T 30693 / ISO 19403)، للتآكل Taber (ASTM D4060)، للتآكل الملحي (GB/T 1771).
- سجل البيئة: درجة الحرارة والرطوبة، فارق نقطة الندى، درجة معالجة السطح محفوظة.
كمن supplier للأنظمة، تؤكد ككسين للمواد الجديدة (kexinMaterials) على "حفظ عينة من كل دفعة + تتبع معلمات العملية"، لتحويل الطلاء النانو من فن إلى هندسة — وهذا هو المفتاح لتقليل شكاوى العملاء وتسليم مستقر.
5.1 قواعد استلام سماكة الطبقة الجافة: مبدأ 80/20
سماكة الطبقة ليست "قياس نقطة واحدة والنجاح كافٍ". ISO 19840 "الدهانات والورنيش — حماية الأنظمة الواقية للطلاء للهياكل الفولاذية من التآكل — قياس واعتماد سماكة الطبقة الجافة على الأسطح الخشنة" يقدم إطار حكم شائع في الصناعة: القيمة القياسية المفردة عموماً لا تقل عن 80% من سماكة الطبقة الجافة الاسمية، والمتوسط لا يقل عن السماكة الاسمية، وينص على عدد نقاط القياس حسب التوزيع المساحي. الأسطح الخشنة تتطلب خصم انحياز النظام الناتج عن الخشونة (حسب قيم التصحيح في ISO 19840).
لطلاء النانو الوظيفي، كل من رقة وسمك الطبقة ضاران:
- الرقة المفرطة: مسار حجب غير كافٍ، طبقة تنافر مائي غير متصلة، طبقة مقاومة للتآكل تُثقب؛
- السمك المفرط: احتباس مذيب يسبب ثقوب إبرية وفقاعات، زيادة الإجهاد الداخلي والانكماش، سطح نظام sol-gel يتقشر بينما الداخل غير متكثف، نظام UV لا يتصلب في العمق.
5.2 نظرة عامة على نقاط المراقبة والمعايير والتردد
| نقطة المراقبة | المعيار المعتمد | التردد المقترح | معيار القبول (مثال، حسب مواصفات المشروع) |
|---|---|---|---|
| نظافة السطح | ISO 8501-1 / GB/T 8923.1 | كل قطعة/كل وردية | الوصول لمستوى Sa المحدد |
| الخشونة | ISO 8503-2/-4/-5 | كل وردية أو عند تغيير المادة الكاشطة | ضمن النطاق المحدد |
| الأملاح الذائبة | ISO 8502-6 + ISO 8502-9 | قطعة حرجة لكل حالة | لا تتجاوز حد المواصفات |
| مستوى الغبار | ISO 8502-3 | قبل الطلاء | مستوى العدد لا أعلى من المواصفات |
| حرارة البيئة ورطوبتها/نقطة الندى | ISO 8502-4 / ISO 12944-7 | كل 2–4 ساعات | حرارة القاعدة أعلى من نقطة الندى بـ ≥3℃ |
| الخلط وعمر الاستخدام | ISO 9514 + TDS | كل خلط | تسجيل النسبة، الزمن، الحرارة |
| سماكة الطبقة الرطبة | مشط الطبقة الرطبة (إحدى طرق ISO 2808) | أثناء العمل فورياً | تحويل لهدف DFT |
| سماكة الطبقة الجافة | ISO 2808 / GB/T 13452.2 / ISO 19840 | كل دفعة فحص | مبدأ 80/20 |
| الالتصاق | GB/T 9286 (شبكة)/ GB/T 5210 (سحب) | كل دفعة فحص أو أول قطعة | شبكة درجة 0–1 أو MPa محدد |
| المظهر | فحص بصري + لوحة معيارية | فحص كلي | بدون تقطر/ثقوب إبرية/قشر برتقال/تفويت طلاء |
| مؤشرات وظيفية | زاوية التماس، Taber، ملحي وغيرها | أول قطعة + عينات دورية | حسب TDS/مواصفات المشروع |
5.3 تأكيد أول قطعة (FAI) وإعادة التحقق من العملية
قبل الإنتاج الكمي يجب عمل تأكيد أول قطعة: استخدام نفس القاعدة والمادة و معلمات المعدات تماماً كالإنتاج الكمي لعمل لوحة، بعد قياس المظهر والسماكة والالتصاق ومؤشرات الوظيفة الرئيسية يتم تجميد المعلمات. أي تغيير من التالي يجب أن ي trigger إعادة التحقق، بدلاً من "الإنتاج كالمعتاد": تغيير دفعة المادة أو مورد المواد الخام، تغيير الفوهة/المادة الكاشطة/خرز الزركونيا، تبديل المواسم مما يغير نطاق حرارة ورطوبة البيئة، تغيير وردية المشغلين، بعد صيانة كبيرة للمعدات. أكثر ما يسأل عنه عملاء الصناعة أثناء التدقيق هو "هل هناك سجل إعادة تحقق عند تغيير المعلمات".
ستة، عيوب التنفيذ الشائعة واستكشاف الأعطال
| العيب | السبب | الحل |
|---|---|---|
| التصاق ضعيف/انفصال طبقي | معالجة السطح غير نظيفة، تجاوز حد الأملاح الذائبة | إعادة الرش بالخردق Sa 2½، فحص الأملاح، التحكم بنقطة الندى |
| ثقب انكماشي/عين السمك | طاقة سطحية منخفضة صعبة التبلل، وجود زيت سيليكون | طبقة أساس معززة للالتصاق، إزالة الدهون، تنشيط بلازما |
| حبيبات متكتلة | تشتيت غير كافٍ، طحن بالرمل غير كافٍ | تعزيز التشتيت، مراقبة حجم الحبيبات |
| تقطر | سماكة زائدة، لزوجة منخفضة | التحكم بـ DFT، رفع اللزوجة، خفض سرعة السحب/الرش |
| تصلب غير كامل | حرارة منخفضة/تجاوز عمر الاستخدام/رطوبة غير طبيعية | التحكم بالبيئة، الاستخدام حسب Pot Life |
| تنافر مائي غير كافٍ | السليف غير متفاعل، تلوث | التحكم بفترة الصيانة، إعادة قياس زاوية التماس |
سبعة، تحليل الجذر للفشل: التموضع بـ 5M1E بدلاً من التخمين
أكثر ما يُكره في استكشاف الأعطال هو "جرّب مادة أخرى". يُنصح بالاستبعاد التدريجي حسب 5M1E (الإنسان، الآلة، المادة، الطريقة، البيئة، القياس)، وإعطاء الأولوية لعوامل "قابلة للإثبات":
| البعد | عناصر قابلة للفحص النموذجية | طريقة الإثبات |
|---|---|---|
| الإنسان (Man) | هل تغيرت الوردية، هل تلقى تدريباً على العملية | سجل التوظيف، توقيع العامل |
| الآلة (Machine) | تآكل الفوهة، انجراف ضغط المضخة، سرعة مطحنة الرمل، حقل حرارة الفرن | جدول فحص المعدات، تحقق توزيع حرارة الفرن |
| المادة (Material) | رقم دفعة المادة، حالة الفتح، تجاوز فترة التخزين، مؤشر التشتيت | حفظ عينة الدفعة، سجل DLS/النعومة |
| الطريقة (Method) | النسبة، فترة الحث، مسافة الفوهة والتداخل، فاصل إعادة الطلاء | مقارنة بطاقة العملية بالمعلمات الفعلية |
| البيئة (Environment) | الحرارة، الرطوبة، فارق نقطة الندى، النظافة، سرعة الرياح | منحنى متصل لجهاز تسجيل الحرارة والرطوبة |
| القياس (Measurement) | هل جهاز القياس معاير، حافة سكين الشبكة، خط أساس جهاز زاوية التماس | شهادة المعايرة والفحص الدوري |
ثلاثة أحكام خاطئة عالية التكرار تستحق الإشارة المنفصلة:
- "التصاق ضعيف = طلاء رديء": انظر أولاً لمقطع الانفصال. إذا انكسر عند واجهة القاعدة، فثمانين بالمئة مشكلة معالجة سطح أو أملاح؛ إذا انكسر بين الطبقات، فغالباً تجاوز نافذة إعادة الطلاء؛ وإذا انكسر داخل الطلاء (تلف تماسكي)، عندها يأتي دور التركيبة والتصلب.
- "فقاعات = نفاذ مائي": فقاعات الأسموزية (أملاح) وفقاعات احتباس المذيب (طلاء سميك/خبز سريع) متشابهة ظاهرياً، لكن وجود سائل داخل الفقاعة ووجود صدأ تحت الفقاعة هما نقطة التمييز الرئيسية.
- "ت衰减 التنافر المائي = اضمحلال المنتج": أعد فحص منظف التنظيف أولاً. المنظف القلوي أو المحتوي على مواد كاشطة يدمر طبقة الطاقة السطحية المنخفضة بسرعة، وهذا يختلف عن مقاومة الطقس الجوهرية للطلاء.
ثمانية، السلامة والبيئة والصحة المهنية: الالتزامات الإضافية لبناء النانو
بالإضافة إلى الامتثال للوائح السلامة العامة لطلاء، يتطلب بناء الطلاء النانو حماية إضافية لعمل المسحوق النانوي:
- سلامة أعمال الطلاء: GB 6514 "قواعد السلامة لأعمال الطلاء — سلامة عملية الدهان وتهويتها وتنقيتها"، GB 7691 "قواعد السلامة لأعمال الطلاء — الأحكام العامة للإدارة الآمنة"، GB 14444 "قواعد السلامة لأعمال الطلاء — أحكام السلامة التقنية لغرف الرش" تشكل الإطار الأساسي للسلامة في مواقع الطلاء المحلية، وتشمل التهوية والتبادل الهوائي، الكهرباء المضادة للانفجار، التأريض الاستاتيكي وإدارة العمل.
- حد المواد الضارة: تخضع طلاء الحماية الصناعي لـ GB 30981-2020 "حد المواد الضارة في طلاء الحماية الصناعي"، والتعديل النانوي لا يغير التزام الامتثال لـ VOC؛ وطلاء المركبات يخضع بشكل منفصل لـ GB 24409-2020.
- حدود التعرض المهني: تُدار حدود التعرض لعوامل كيميائية ضارة في مكان العمل حسب GBZ 2.1 "حدود التعرض لعوامل ضارة في مكان العمل الجزء 1: العوامل الكيميائية الضارة".
- إدارة المخاطر المتخصصة للمواد النانوية: ISO/TS 12901-1 و ISO/TS 12901-2 "التقانة النانوية — إدارة المخاطر المهنية للمواد الهندسية النانوية" تقدمان منهجية تشمل تصنيف التحكم (control banding)، مناسبة لإنشاء تحكم تصنيفي عند غياب بيانات سمية كاملة.
- أولوية التحكم الهندسي: الاستبدال من المصدر (استخدام معجون/مادة أم للاستبدال المسحوق الجاف) > الإغلاق والشفط المحلي > لوائح العمل > الحماية الفردية. وزن وتغذية المسحوق الجاف هي أعلى حلقة خطر تعرض، ويجب إعطاء الأولوية للتحويل إلى توريد معجون مُشتت مسبقاً، وهذا أيضاً أحد أسباب تسليم سلاسل إمداد الطلاء النانو بشكل شائع على شكل معجون.
تسعة، حزمة ملف التسليم: جعل العملية قابلة للتدقيق
ما يستلمه العملاء الصناعيون في الواقع ليس فقط الطبقة المطلية، بل أيضًا "سلسلة الأدلة". يتضمن حزمة تسليم بناء الطلاء النانوي الكاملة عادةً:
- بطاقة البيانات الفنية (TDS) وبيانات سلامة المادة (SDS) للمنتج (تشمل شروط التخزين ومدة الصلاحية للاستخدام)؛
- بطاقة العملية (درجة المعالجة السطحية، النسبة، فترة الحضانة، معلمات الطلاء، منحنى المعالجة، نافذة إعادة الطلاء)؛
- سجل بيئة البناء (درجة الحرارة، الرطوبة النسبية، نقطة الندى، السجل المستمر لدرجة حرارة المادة الأساسية)؛
- سجل المعالجة السطحية (النظافة، الخشونة، الأملاح، درجة الغبار)؛
- سجل سمك الطبقة (فيلم رطب/فيلم جاف، حسب توزيع النقاط والحكم في ISO 19840)؛
- سجل فحص الالتصاق والمظهر (GB/T 9286 / GB/T 5210)؛
- تقرير فحص وظيفي (زاوية التماس، Taber، رذاذ الملح، إلخ، مع الإشارة إلى المعيار والطريقة)؛
- عينات محجوزة من الدفعة وأرقام قابلة للتتبع؛
- سجل التخلص من المنتجات غير المطابقة وإعادة العمل.
كي شين للمواد الجديدة (kexinMaterials) عند التسليم المصاحب تقوم بأرشفة الوثائق المذكورة أعلاه في أربعة مجلدات "منتج—عملية—سجل—تقرير"، بحيث يمكن للعميل عند إعادة الطلاء أو توسيع الإنتاج أو تتبع المطالبات لاحقًا استدعاؤها مباشرة، وهذا أكثر فعالية من أي وعد شفهي.
عاشراً: الارتباط مع مجموعات التقنيات الأخرى
عملية البناء ليست حلقة منعزلة، بل تخضع في نفس الوقت لقيود من جانب المواد وجانب ظروف التشغيل:
- جانب المواد: تأثير التشتيت والاقتران يحدد اتساع نافذة البناء، يمكن الرجوع إلى قابلية التبلل وزاوية التماس لطلاء النانو لفهم سبب صعوبة بناء الأنظمة منخفضة الطاقة السطحية.
- جانب ظروف التشغيل: تدفع الظروف البحرية ومقاومة التآكل الشديدة معالجة السطح والتحكم في الأملاح إلى الحد الأقصى، انظر طلاء النانو البحري المضاد للصدأ.
- الجانب الدقيق: تدفع المواد الأساسية الإلكترونية مقياس "النظافة" من الميكرون إلى المستوى الجزيئي، انظر طلاء النانو الواقي للأجهزة الإلكترونية.
- الجانب الحراري: تحت ظروف درجات الحرارة العالية والدورات الحرارية، يحدد نظام المعالجة وإدارة الإجهاد الداخلي العمر مباشرة، انظر أداء طلاء النانو المقاوم للصدمات الحرارية.
- جانب المعايير: جميع مؤشرات البناء والاستلام يجب أن تستقر في النهاية على أرقام معايير محددة، انظر سوق ومعايير طلاء النانو.
حادي عشر: ملخص انضباط العملية: من الإحساس اليدوي إلى SOP
قابلية تكرار بناء طلاء النانو تعتمد على ثلاثة أمور: ① توحيد المعالجة السطحية (Sa 2½ + فحص الأملاح + نقطة الندى)؛ ② معلمات التشتيت وتحضير السائل (التعديل، الطحن بالرمل، اللزوجة، النضج)؛ ③ رقمنة المعالجة والرقابة على الجودة (درجة الحرارة/الرطوبة/سمك الطبقة/الالتصاق كلها موثقة). عند وضع هذه الأمور الثلاثة في SOP، يمكن لأي عامل ماهر تحقيق إنتاج مستقر، دون الاعتماد على الخبرة الشخصية—وهذا أيضًا "يقين التسليم" الذي يقدره العملاء الصناعيون أكثر من غيره.
الأسئلة الشائعة
س: ما هي الخطوة الأكثر أهمية في بناء طلاء النانو؟
ج: المعالجة السطحية. يحدد سقف الالتصاق بمدى نظافة المادة الأساسية وخشونتها، يجب أن يصل الرملي إلى Sa 2½ (ISO 8501-1 / GB/T 8923.1)، وفي ظروف البحر وغيرها يجب أيضًا التحكم في الأملاح الذائبة (ISO 8502). على مادة أساسية متسخة لا يمكن لأي تركيبة نانوية أن تنقذ الموقف.
س: لماذا يجب تشتيت حشوات النانو جيدًا؟
ج: جسيمات النانو لها مساحة سطح هائلة وسهلة التكتل بشدة، وتصبح المجموعات المتكتلة مصادر عيوب، مما يقلل من الحجب/الزيادة في الصلابة/الن hydrophobicية بشكل كبير، بل وقد تسد المسدس وتسبب قشر البرتقال. يجب إجراء تعديل سطحي + تشتيت عالي السرعة + طحن بالرمل + مراقبة حجم الحبيبات، والتشتيت هو أكبر عتبة خفية في بناء النانو.
س: كيف تختار طرق الطلاء المختلفة؟
ج: حسب شكل المادة الأساسية، سمك الطبقة، الإنتاج، الدقة: الهياكل الفولاذية الكبيرة/السيارات تستخدم الرش، القطع الصغيرة/PCB تستخدم الطلاء بالغمس، الويفر/الألواح البصرية المسطحة تستخدم الطلاء بالدوران، الحماية الإلكترونية الثلاثية تستخدم الرش الانتقائي (تغطية الثقوب)، أدوات القطع الصلبة تستخدم PVD/CVD، التبلور السيراميكي تستخدم sol-gel باليد.
س: لماذا يعد صيانة التبلور السيراميكي sol-gel مهمًا؟
ج: يعتمد sol-gel على التحلل المائي والتركيب المكثف البطيء برطوبة البيئة، بعد البناء يحتاج إلى صيانة بعيدًا عن الماء لمدة 12–24 ساعة، والصلب الكامل قد يستغرق 7 أيام. الملامسة المبكرة للماء أو المسح سيدمر السلائف غير المتفاعلة، مما يسبب بقعًا وضعف الالتصاق.
س: لماذا تتكون ثقوب الانكماش بسهولة في طبقات النانو hydrophobicية منخفضة الطاقة السطحية؟
ج: طبقات النانو hydrophobicية ضعيفة التبلل للمادة الأساسية، وسهلة الانكماش إلى ثقوب عند الرش. غالبًا ما يلزم طبقة أساسية لزيادة الالتصاق، أو تنشيط البلازما/التفريغ التاجي لرفع الطاقة السطحية، أو تعديل المذيب/العامل السطحي لتحسين الانتشار (انظر قابلية تبلل طلاء النانو).
س: ما ميزة المعالجة بالحرارة مقارنة بدرجة الحرارة العادية؟
ج: الخبز عند 60–200℃ يسرع بشكل ملحوظ ويرفع اكتمال التشابك والالتصاق، مناسب لخطوط الإنتاج بالجملة؛ لكن درجة حرارة اللوح يجب أن تكون خاضعة للتحكم لمنع التحلل. المعالجة بدرجة الحرارة العادية تتأثر بشدة بدرجة الحرارة والرطوبة، يجب التحكم في أن تكون درجة حرارة المادة الأساسية أعلى من نقطة الندى بـ 3℃، والرطوبة النسبية ضمن الحد الأعلى لـ TDS.
س: كيف يتم التحكم في سمك الطبقة بدقة؟
ج: قياس الفيلم الرطب فورًا، والفيلم الجاف بالعينة، باستخدام جهاز قياس سمك مغناطيسي/بالتيار الدوامي (ISO 2808 / GB/T 13452.2). طبقات النانو منخفضة الطاقة السطحية سهلة التسرب، يجب التحكم في DFT ضمن نطاق TDS، ولا يمكن الاعتماد على الرؤية بالعين.
س: هل يمكن استخدام مدة الصلاحية للاستخدام (Pot Life) بعد تجاوزها؟
ج: لا. المكونات المزدوجة/sol-gel تبدأ التفاعل فور الخلط، وتجاوز المدة يرفع اللزوجة بشكل حاد بل وقد يتجلط، معالجة غير كاملة وأداء ينخفض بشدة، يجب "تقدير الكمية المطلوبة وخلطها".
س: لماذا يلزم التغطية في بناء الحماية الإلكترونية الثلاثية؟
ج: طلاء الموصلات، وأصابع الذهب، وثقوب الصوت، وفتحات المستشعر بالخطأ سيؤدي إلى سوء التوصيل، وفقدان الصوت، وخلل المستشعر. يلزم رش انتقائي + SOP تغطية، وفتح الثقوب عند اللزوم بعد الطلاء.
س: كيف تحول البناء إلى SOP قابل للتكرار؟
ج: توحيد ثلاثة أمور: المعالجة السطحية (Sa 2½+فحص الأملاح+نقطة الندى)، تشتيت وتحضير السائل (التعديل/الطحن بالرمل/اللزوجة/النضج)، معالجة ورقابة جودة (درجة الحرارة والرطوبة/سمك الطبقة/الالتصاق كلها موثقة). بعد وضعها في SOP لا تعتمد على الخبرة الشخصية، ويكون يقين التسليم هو الأعلى.
قراءات إضافية
- طلاء النانو البحري المضاد للصدأ: لفهم عدم إمكانية حذف Sa 2½ والتحكم في الأملاح الذائبة تحت ظروف التآكل القاسية.
- قابلية تبلل طلاء النانو وزاوية التماس: لإتقان مبادئ التبلل وثقوب الانكماش والتنشيط بالبلازما لطبقات النانو منخفضة الطاقة السطحية.
- آلية النانو hydrophobic لطلاء النانو السيراميكي للسيارات: لرؤية تطبيق الطلاء اليدوي sol-gel + نافذة المسح + فترة الصيانة في ممارسة التبلور.
- نظرة عامة على طلاء النانو: جسيمات النانو، آلية العمل وحدود التعريف