حزمة البطارية عالية الجهد هي "قلب" المركبة الكهربائية الجديدة، بينما يكون هيكل البطارية (Battery Enclosure / Battery Tray) هو "الدرع" لهذا القلب. فهو لا يجب أن يتحمل صدمات الاصطدام، والاحتكاك بالأرضيات والخدوش من الأسفل، واهتزازات الطرق المعقدة فحسب، بل يجب أن يقاوم على المدى الطويل تآكل المطر والثلج ورذاذ الملح والطين والرمل وملح إزالة الجليد على الطرق، وفي الوقت نفسه يحافظ على عزل موثوق ومسافة تأريض (creepage) تحت نظام كهربائي عالي الجهد (عادة 300–800 فولت). وهذا يتطلب أن طلاء هيكل البطارية لا يمكنه الاكتفاء بـ "مكافحة التآكل" فقط، بل يجب أن يتحمل في آن واحد المسؤوليات الثلاث: "مكافحة التآكل + العزل + قدر معين من تحمل الحرارة والمنع للاشتعال". ومع الارتفاع السريع في أعداد المركبات الكهربائية الجديدة وانتشار منصات 800 فولت عالي الجهد تدريجياً، تطور طلاء الهيكل من "حماية إضافية اختيارية" إلى حلقة جوهرية تؤثر مباشرة على السلامة والضمان.
بصفتها مورداً لتقنيات الطلاء الواقي الصناعي، تتمتع كيشين مواد جديدة (kexinMaterials) ببيانات ميدانية واسعة في الطلاءات الملحقة بأنظمة الطاقة الثلاثة للمركبات الكهربائية الجديدة، تغطي مسارات عمليات مختلفة لهياكل الألومنيوم والصلب والمركبات من المواد المركبة. سيتناول هذا المقال آلية التآكل، ومؤشرات العزل، ومقارنة أنظمة المواد، وضبط التطبيق، والتنسيق مع إدارة الحرارة والوقاية من الحريق، وصولاً إلى معايير القبول والأخطاء الشائعة في الاختيار، لتفكيك النقاط الهندسية لطلاء العزل ومكافحة التآكل لهيكل البطارية بوضوح، ومساعدة المهندسين على ترقية "الخبرة" إلى "بيانات قابلة للاستشهاد" عند الاختيار. ويجب توضيح أنه تم استخراج القيم المحددة في النص من معايير عامة أو نطاقات هندسية شائعة في الصناعة، وأن الاختيار الفعلي يجب أن يستند إلى بطاقة البيانات الفنية (TDS) المقاسة للمنتج ومواصفات المشروع التقنية.
أولاً، لماذا يحتاج هيكل البطارية إلى طلاء مزدوج "مكافحة التآكل + العزل"
تقتصر أجزاء الهيكل السفلي للسيارات التقليدية بشكل رئيسي على مكافحة التآكل ومقاومة صدمات الحصى، بينما الظروف التي يواجهها هيكل البطارية أكثر تعقيداً بكثير. يمكننا فهم هذا التخصص من أربعة أبعاد.
أولاً، قضية السلامة الكهربائية. داخل حزمة البطارية نظام عالي الجهد، والهيكل بصفته الغلاف للدائرة الكهربائية يجب أن يعزل الأجزاء عالية الجهد عن هيكل السيارة (المعدن الذي يمكن للركاب لمسه) عبر العزل. بمجرد فشل العزل بعد الرطوبة أو رذاذ الملح أو الاصطدام، قد يؤدي إلى تسرب التيار والتنبيه وحتى مخاطر السلامة. المعيار الوطني GB 38031-2020 "متطلبات السلامة لبطاريات الطاقة للمركبات الكهربائية" يضع متطلبات واضحة لمقاومة العزل لحزمة البطارية، ويجب أن تلبي مقاومة العزل للمركبة الكاملة والنظام عتبات محددة (على سبيل المثال، بالنسبة لدوائر الجهد من الفئة B، عادة ما يلزم الوصول إلى مستوى 100 Ω/V للحكم في الاختبار، والتفاصيل تخضع لبنود المعيار وطرق الاختبار). وهذا يعني أن طلاء الهيكل ليس مجرد "دهان طبقة"، بل هو جزء من نظام العزل، ويجب الحفاظ على حالة مقاومة عالية مستقرة بعد الرطوبة الحارة ورذاذ الملح والدورات الحرارية الباردة.
ثانياً، قضية التآكل. مواد الهيكل تتركز في الألومنيوم (مثل سلسلة 6000 و5000) والصلب. يتعرض الألومنيوم للتآكل النقطي وتآكل الشقوق في البيئات الساحلية وبيئات ملح إزالة الجليد؛ بينما يواجه الصلب الصدأ الشامل. والأكثر إزعاجاً هو أنه بمجرد تسرب سائل التبريد (مثل سائل تبريد قائم على الإيثيلين جلايكول) أو تسرب طفيف للإلكتروليت داخل حزمة البطارية، ستظهر بيئة تآكل موضعية شديدة داخل الهيكل، وحدتها غالباً ما تتجاوز عدة أضعاف التآكل الجوي العادي.
ثالثاً، تآكل الأكوابل الجلفانية متعدد المواد. داخل حزمة البطارية يتعايش هيكل الألومنيوم وقضبان النحاس والدعامات الفولاذية، بفارق جهد كبير بين المعادن المختلفة، مما يشكل خلية جلفانية في وجود الإلكتروليت ويسرع ذوبان الأنود (مثل الألومنيوم). هنا يعمل الطلاء كحاجز تآكل وطبقة عزل كهربائي، يمكنه قطع دائرة الأكوابل وتقليل مخاطر التآكل المتسارع الناتج عن اتصال المعادن المختلفة.
رابعاً، الحرارة والوقاية من الحريق. الفقد الحراري السيطرة (Thermal runaway) هو أحد المخاطر الأكثر اهتماماً في الصناعة. رغم أن الطلاء نفسه ليس وسيلة لإطفاء الحريق، إلا أن نظام الطلاء الذي يتحمل الحرارة وخالٍ من الهالوجين منخفض الدخان ويتناسق مع مواد العزل، يمكنه كسب وقت ثمين في المرحلة الأولى من انتشار الحرارة. يمكن الرجوع إلى متطلبات اختبار انتشار الحرارة في GB 38031-2020 وGB/T 31467 للسلامة من الاحتراق، حيث يلعب طلاء الهيكل دور "التأخير" لا "المنع" في التصميم الأمني الشامل، ولكن هذا الدور لا غنى عنه.
بشكل عام، طلاء هيكل البطارية هو مشكلة هندسية نموذجية "تريد هذا وتريد ذاك وتريد أيضاً": يجب أن يلبي في نفس نظام الطبقة متطلبات مكافحة التآكل والعزل وتحمل الحرارة والمنع للاشتعال والالتصاق والمرونة وقابلية التطبيق، وهذا هو صعوبة التقنية.
ثانياً، آلية تآكل هيكل البطارية: من الخارج إلى الداخل
لاختيار الطلاء الصحيح، يجب أولاً فهم "بماذا يتآكل الهيكل". حسب المصدر يمكن تقسيم التآكل إلى أربعة أنواع: التآكل الجوي الخارجي، وتآكل الشقوق والجلفاني، وتآكل تسرب الوسط الداخلي، وتآكل الاحتكاك بالاهتزاز.
2.1 التآكل الجوي الخارجي
يتلامس الجزء السفلي من الهيكل ومنطقة الحماية السفلية للهيكل مع مياه الأمطار وملح ذوبان الثلج (NaCl وCaCl₂) والطين والرمل لفترة طويلة. في بيئات درجة التآكل C3–C5 (حسب تصنيف ISO 12944-2 للتآكل الجوي)، يصل معدل التآكل السنوي للهيكل الفولاذي إلى عشرات الميكرونات دون طلاء فعال. رغم أن الألومنيوم يخضع للتشبع الطبيعي، إلا أن غشاء التشبع يتلف موضعياً بسهولة في بيئات تحتوي على Cl⁻، م forming نقر تآكل، وانخفاض pH في قاع النقرة يسرع ذاتياً ويدفع التآكل النقطي للعمق. المناطق الساحلية وطرق رش الملح في الشتاء الشمالي هي مناطق عالية الحدوث لهذا التآكل.
2.2 تآكل الشقوق والأكوابل الجلفانية لمعادن مختلفة
وصلات الهيكل، وتقاطع مانع التسرب والطلاء، وأماكن توصيل البراغي هي مناطق حساسة نموذجية لتآكل الشقوق. يشكل فرق تركيز الأكسجين خلية تركيز، ويتسارع ذوبان المعدن داخل الشق. التلامس المباشر بين النحاس والألومنيوم أو الصلب والألومنيوم يشكل زوجاً جلفانياً: الألومنيوم (جهد حوالي −0.8 V مقابل SCE) كأنود يضحى به، والصلب/النحاس ككاثود. إذا كان الطلاء غير متصل في هذه الواجهات، ينتشر التآكل بسرعة على طول الشق،甚至 قد يخترق الهيكل من الداخل بينما يبدو السطح الخارجي سليماً.
2.3 تسرب سائل التبريد الداخلي والإلكتروليت
يسمح تسرب لوحة التبريد السائل بدخول سائل تبريد الإيثيلين جلايكول إلى الهيكل؛ وقد يتسرب الإلكتروليت المحتوي على LiPF₆ من فشل الخلايا، مما يولد HF (حمض الهيدروفلوريك) عند ملامسته للماء، بأثر تآكل شديد على الألومنيوم. هذا "التآكل الداخلي المصدر" غالباً ما يكون أكثر خفاءً وشدة من التآكل الجوي الخارجي، لذا يحتاج طلاء داخل الهيكل إلى مقاومة كيميائية وتكامل أفضل، دون أي ثقوب إبرية أو نقاط تسرب.
2.4 تآكل الاحتكاك بالاهتزاز وصدمات الحصى
يسبب اهتزاز القيادة إجهاد دوري على واجهة الطلاء والقاعدة؛ وتسبب صدمات الحصى من الأسفل انخفاضاً موضعياً في سمك الطبقة أو كشف القاعدة. يستخدم ISO 20567-1 اختبار صدمات الحصى (Gravelometer) لتقييم مقاومة الطلاء لصدمات الحصى، المطابق لظروف الهيكل السفلي وحالة هيكل البطارية السفلي. بالنسبة للهيكل السفلي، مقاومة صدمات الحصى والتآكل متساوية الأهمية، ولا يمكن النظر فقط إلى بيانات رذاذ الملح عند الاختيار.
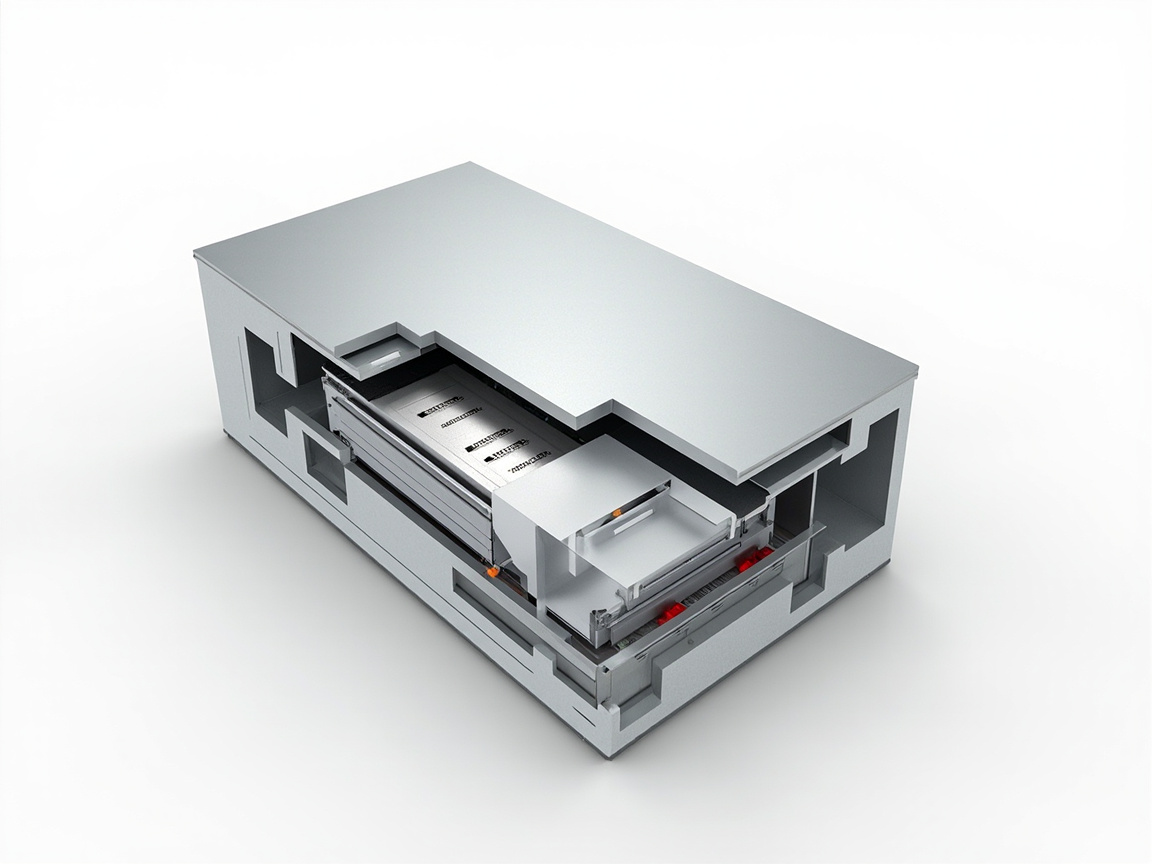
ثالثاً، مؤشرات ومعايير الأداء العازل: العزل ليس "مجرد دهان"
العزل هو ما يميز طلاء هيكل البطارية عن طلاء مكافحة التآكل العادي. تهتم الصناعة بثلاثة مقاييس أساسية لا غنى عنها.
3.1 المقاومة الحجمية والمقاومة السطحية
يُوصف طلاء العزل بالمقاومة الحجمية (Ω·cm) والمقاومة السطحية (Ω). يجب أن يصل الطلاء العازل الممتاز إلى مستوى مقاومة حجمية فوق 10¹² Ω·cm. ترتبط المقاومة السطحية بـ "التأريض" — تسرب التيار على طول سطح الطلاء. كلما كان السطح أكثر تكاملاً وطراً للماء، قل خطر التأريض. يجب التأكيد أن المقاومة ليست أعلى ما يمكن دون واقعية، بل يجب أن تظل ضمن النطاق القياسي تحت سمك قابل للتطبيق المستقر، وتحافظ بعد الشيخوخة.
3.2 القوة العازلة (جهد الانهيار)
القوة العازلة (Dielectric Strength، kV/mm) تمثل أقصى مجال كهربائي لكل وحدة سمك يمكن للطلاء تحمله دون انهيار. غالباً ما يتطلب طلاء هيكل البطارية تحمل جهد الذروة للنظام مع هامش أمان، والتصميم الشائع يتحمل جهد كيلو فولت (مثل منصة 800 فولت، يحتاج الطلاء تحت سمك عشرات إلى مئات الميكرونات إلى جهد انهيار بمستوى kV). التفاصيل تخضع لـ TDS المقاس للمنتج، وعند الاختيار يلزم مطالبة المورد بتقرير القوة العازلة المقاس حسب GB/T 1408.1 (المقابل IEC 60243)، مع ملاحظة اتساق سمك الاختبار مع سمك التصميم الفعلي.
3.3 مقاومة العزل واختبار الجهد
تُحكم مقاومة العزل للحزمة الكاملة حسب GB 38031-2020 وGB/T 31467.3 وغيرها؛ والطلاء كحلقة عزل يجب أن يحافظ على العزل بعد الرطوبة الحارة ورذاذ الملح. يستخدم هندسياً "مقاومة العزل في الحالة الرطبة": نقع العينة المطلية أو وضعها في بيئة رطوبة عالية ثم قياس المقاومة، ويجب أن يكون معدل التدهور تحت السيطرة. العديد من حالات الفشل تحدث بالضبط عند "عزل جيد في الحالة الجافة، ويسقط عند قياس الحالة الرطبة"، لذا البيانات الرطبة هي مؤشر صعب للقبول.
ملخص لمعايير الاختبار الكهربائي ذات الصلة:
- GB/T 1408.1 "طرق اختبار القوة الكهربائية للمواد العازلة": القوة العازلة؛
- GB/T 1410 "طرق اختبار المقاومة الحجمية والسطحية للمواد العازلة الصلبة"؛
- GB/T 16935.1 / IEC 60664: التنسيق العازل للمعدات في الأنظمة منخفضة الجهد (مسافة التأريض والفجوة الكهربائية)؛
- ISO 16750-2: الظروف البيئية واختبارات المعدات الكهربائية والإلكترونية للمركبات الطرقية (الحمل الكهربائي، المتعلق بالعزل)؛
- GB/T 31467.3: حزمة وبطارية طاقة أيون الليثيوم للمركبات الكهربائية الجزء 3 متطلبات وطرق اختبار السلامة.
تنبيه خاص: المعايير الكهربائية المذكورة أعلاه تتحكم فقط في الأداء العازل لـ "الطلاء نفسه"، بينما يقبل المركبة الكاملة يتضمن حكم GB 38031-2020 على مقاومة العزل والجهد للحزمة الكاملة. العلاقة بينهما مثل "صلاحية القطعة" و"صلاحية التجميع" — بيانات القطعة الجيدة لا تعني بالضرورة اجتياز التجميع، لأن إجهاد التجميع وواجهة الختم وتوزيع قضبان التوصيل تؤثر على العزل النهائي. لذا يجب استخدام التقرير الأحادي من مورد طلاء الهيكل مقارنة مع نتائج اختبار الحزمة الكاملة لمصنع المركبات، ولا يمكن استبدال أحدهما بالآخر.
رابعاً، مقارنة الأنظمة الرئيسية للطلاء: الإيبوكسي والبولي يوريثان والبودرة أيها أنسب
لا يوجد "إجابة وحيدة" لطلاء هيكل البطارية، بل يعتمد على الموقع (السفلي الخارجي، التجويف الداخلي، الغطاء العلوي) والعملية (الإلكتروفوري، البودرة، الرش السائل). الجدول التالي يقارن أربعة مسارات رئيسية للرجوع إليها في الاختيار.
| النظام | العملية النموذجية | قدرة مكافحة التآكل | العزل/العزل الكهربائي | تحمل الحرارة | سمك الطبقة | الموقع المناسب |
|---|---|---|---|---|---|---|
| إيبوكسي إلكتروفوري (CED) | إلكتروفوري كاثودي | ممتاز (إغلاق جيد) | جيد (عزل أساسي) | متوسط (حوالي 120–140℃ طويل الأمد) | 15–30 µm | تأسيس شامل لهيكل فولاذي |
| بودرة إيبوكسي | رش إلكوستاتيكي + صلب | ممتاز (حجب سميك) | ممتاز (مقاومة عالية) | متوسط (حسب التركيبة) | 60–150 µm | الهيكل الفولاذي/الألومنيوم كلياً أو التجويف |
| إيبوكسي سائل/بولي يوريثان | رش | جيد–ممتاز | جيد–ممتاز | بولي يوريثان أفضل للطقس | 40–100 µm | الترميم، التعزيز الموضعي |
| بودرة عازلة (إيبوكسي معدل/بولي إيميد) | رش إلكوستاتيكي | جيد | ممتاز (عزل كهربائي عالي) | أعلى (بعضها يتحمل 150℃+) | 80–200 µm | العزل عالي الجهد، أماكن نقص مسافة التأريض |
منطق الاختيار: السطح الخارجي السفلي يفضل مقاومة صدمات الحصى + التآكل + الطقس، غالباً باستخدام "برايمر إيبوكسي + طلاء نهائي بولي يوريثان أليفاتي" أو "بودرة مضادة للتآكل + ورنيش مقاوم للطقس"؛ التجويف الداخلي يفضل العزل + المقاومة الكيميائية، يمكن استخدام بودرة إيبوكسي عازلة أو إيبوكسي سائل عالي المقاومة؛ للحجرات عالية الجهد ذات مسافة تأريض ضيقة، يمكن زيادة سمك الطلاء العازل موضعياً عند أعمدة البراغي والأضلاع المعززة. تنبيه: مقاومة الطقس للسطح الخارجي والعزل الداخلي غالباً ما يتناقضان (الإيبوكسي العادي ضعيف الطقس، بولي يوريثان عزله عادي)، لذا "الت配套 المناطقي" هو الفكرة السائدة لطلاء حزمة البطارية الحديثة.
4.1 مثالان لمسارين نموذجيين للعملية
لتطبيق "الت配套 المناطقي" على خط الإنتاج، هناك مساران مرجعيان شائعان في الصناعة. الأول هيكل فولاذي كامل إلكتروفوري + تعزيز عزل التجويف الداخلي: أولاً إلكتروفوري كاثودي (CED) للحصول على طبقة أساس موحدة 15–30 µm، توفر مكافحة التآكل الأساسية والالتصاق؛ ثم رش موضعي إضافي للبودرة الإيبوكسية العازلة أو الإيبوكسي السائل في منطقة العزل عالية الجهد داخل التجويف، لرفع المقاومة والقوة العازلة في تلك المنطقة؛ بينما يُغطى السطح السفلي الخارجي بطلاء نهائي بولي يوريثان أليفاتي فوق طبقة الإلكتروفوري، لاستكمال مقاومة الطقس وصدمات الحصى. هذا المسار عالي الأتمتة وسمك متساوٍ، مناسب للهياكل الفولاذية على نطاق واسع. والثاني هيكل ألومنيوم تحويل خالٍ من الكروم + رش بودرة عازلة شامل: يمر الألومنيوم أولاً بمعالجة غشاء تحويل زركونيوم وتيتانيوم خالٍ من الكروم، ثم رش بودرة إيبوكسي عازلة إلكوستاتيكياً شاملاً (60–150 µm)، متكونة في عملية واحدة للتجويف والسطح الخارجي؛ للأماكن ذات مسافة تأريض ضيقة، استخدم أدوات تظليل لزيادة السمك موضعياً إلى 150–200 µm. هذا المسار خالٍ من المذيبات وحجب جيد، لكنه يحتاج لحل التصاق مسحوق الألومنيوم وتغطية الحواف. لا يوجد تفوق مطلق بين المسارين، المفتاح يكمن في مطابقة مادة الهيكل وإيقاع الإنتاج ومؤشرات العزل.
إضافة: بغض النظر عن المسار، "تغطية الحواف والزوايا الداخلية" هي صعوبة مشتركة للبودرة والإلكتروفوري. الزوايا الداخلية عند ثني وطرق الهيكل لها مجال كهربائي ضعيف وامتصاص مسحوق أقل، غالباً بسمك رقيق، وهنا بالضبط نقطة ضعف التآكل والتسرب الكهربائي، فيجب تحسين زاوية R في التصميم وقياس السمك بتركيز في الفحص.
خامساً، نقاط اختيار المواد: من الراتنج إلى المالئ
5.1 الراتنج الأساسي
نظام الإيبوكسي بالتصاق قوي ومقاومة كيميائية جيدة ومقاومة عالية هو الخيار الأول للتأسيس؛ لكن الإيبوكسي العادي ضعيف الطقس (يتحول إلى مسحوق خارجياً بسهولة)، فيحتاج السطح الخارجي إلى طلاء نهائي بولي يوريثان أليفاتي (حسب تصنيف ISO 12944-5 لمقاومة طقس طلاء بولي يوريثان) أو تعديل مقاوم للطقس. البولي يوريا والبولي إيميد يمكنها الحفاظ على العزل عند حرارة أعلى، لكن نافذة العملية ضيقة والتكلفة عالية، تستخدم عادة لأجزاء عزل عالية الجهد خاصة. درجة انتقال الزجاج (Tg) للراتنج تؤثر على الاستقرار الأبعاد للطلاء تحت الدورات الحرارية، والهيكل يمر بتبادل حراري من −40℃ إلى 85℃ أو أعلى، فيجب مطابقة اختيار Tg مع الظروف.
5.2 المالئ العازل
مسحوق الميكا ومسحوق التلك والسيليكا الدقيقة ذات مقاومة عالية وتمدد مسار التسرب (تأثير المتاهة)، هي مالئات شائعة للعزل ومكافحة التآكل؛ المالئات النانوية (مثل SiO₂ النانوي وBaTiO₃ المعدل سطحياً) تقلل معدل الثقوب الإبرية وتحسن الكثافة، وتحسن قوة الانهيار. ملاحظة: المالئات الموصلة (الكربون الأسود، مسحوق المعدن) تدمر العزل، ويجب تجنب استخدامها خطأً في الطلاء العازل. هذا الاختيار "العزل مقابل التوصيل" يمكن فهمه بالمقارنة مع مقال آخر في هذه الدفعة مبدأ حجب EMI لطلاء موصل — نفس نوع المالئ يلعب دوراً معاكساً تماماً في السيناريوهين.
5.3 المقاومة الكيميائية والمنع للاشتعال
للمقاومة لسائل التبريد والإلكتروليت (الحاوي HF)، يجب التركيز على بيانات مقاومة المواد الكيميائية للإيبوكسي/بولي يوريثان السائل (حسب GB/T 9274 أو ISO 2812 طريقة الغمر). للمنع للاشتعال، مالئات خالية من الهالوجين منخفضة الدخان (مثل هيدروكسيد الألومنيوم وهيدروكسيد المغنيسيوم) تكبح الدخان أثناء الحريق، لكنها تضحي ببعض الأداء الميكانيكي، ويلزم توازن التركيبة. المنع للاشتعال لا يعني "الطلاء يطفئ الحريق"، بل أكثر لتقليل إطلاق الدخان السام أثناء الحريق، وكسب وقت لهروب الأشخاص والاستجابة الطارئة.
سادساً، المعالجة السطحية والتطبيق: سبعون بالمائة من عمر مكافحة التآكل في المعالجة المسبقة
مهما كان الطلاء جيداً، فإن عدم دقة معالجة القاعدة سيؤدي إلى فشل مبكر. التدفق المقترح لهيكل البطارية كالتالي، كل خطوة تحتاج تحكم كمي.
- إزالة الدهون والتنظيف: إزالة زيت الطرق والسائل القاطع. الألومنيوم يتجنب القلوي القوي، استخدم مزيل دهون قلوي ضعيف أو محايد، لتجنب التآكل المفرط؛
- غشاء التحويل/التشبيع: الألومنيوم يستخدم عادة غشاء تحويل زركونيوم وتيتانيوم خالٍ من الكروم (متوافق مع الاتجاه البيئي، بديل عن تشبيع الكروم السداسي)، والصلب يمكن استخدام الفوسفطة أو معالجة السيليكات؛
- التحكم بسمك الطبقة: الإلكتروفوري 15–30 µm، البودرة 60–150 µm، السائل 40–100 µm، باستخدام مقياس سمك مغناطيسي/دوامي (حسب GB/T 4956) للتكميم؛
- نافذة الصلب: حرارة ووقت صلب بودرة الإيبوكسي صارمة حسب TDS؛ الحرق الزائد يسبب اصفرار وانخفاض العزل، والنقص يسبب نقص التشابك؛
- التحكم بالعيوب: الثقب الإبري محرم للعزل، يمكن استخدام كشف الشرارة الكهربائية (Holiday Detection) لإيجاد نقاط التسرب وطلاؤها، وهي وسيلة "كشف المسام" شائعة في الضغط العالي ومكافحة التآكل الثقيلة؛
- التحكم البيئي: درجة حرارة الطلاء 5–40℃، رطوبة نسبية ≤ 85%، حرارة القاعدة أعلى من نقطة الندى 3℃، تنفيذ حسب مواصفات ISO 12944-7، ويجب التوقف أو النقل للداخل في الموسم الممطر والبيئات عالية الرطوبة.
كفكرة ت配套، تؤكد كيشين مواد جديدة (kexinMaterials) على تسليم "الطلاء + بطاقة العملية" معاً: لا تعطي التركيبة فحسب، بل تعطي معلمات غشاء التحويل ونطاق السمك ونافذة الصلب، لتحويل "إحساس المعلم الماهر" في مصنع الهيكل إلى "بيانات قابلة للتكرار"، مما يقلل من مخاطر العزل الناتجة عن تذبذب الدفعات من الجذور.
سابعاً، التصميم التنسيقي مع إدارة الحرارة والوقاية من الحريق
تبنى حزم البطارية الحديثة عادة حماية مركبة "طلاء + وسادة عزل/لوح ميكا + بطانية مقاومة للحريق". الطلاء مسؤول عن العزل ومكافحة التآكل، ومواد العزل مسؤولة عن تأخير انتشار الحرارة. عند التصميم لاحظ:
- الطلاء ومواد العزل لا يجب أن ينتفخا أو يلتصقا ويفشلا mutually، توافق الواجهة شرط مسبق للقبول؛
- منطقة الغطاء العلوي إذا احتاجت خفة الوزن (ألومنيوم أو مركب)، يجب أن يوازن الطلاء الالتصاق وانخفاض زيادة الوزن؛
- القابلية للفصل عند الصيانة: بعض شركات OEM تتطلب طلاء موضعي قابل لإعادة الإصلاح، أكد التصاق إعادة الطلاء عند الاختيار (حسب GB/T 9286 طريقة الشبكة)؛
- الفجوة الكهربائية ومسافة التأريض: تغير سمك الطلاء يؤثر على مسافة التأريض الفعلية، يجب إدخال الطلاء في حساب تنسيق العزل عند التصميم، لا الطلاء الإضافي لاحقاً.
جوهر التصميم التنسيقي هو "كلٌ يقوم بدوره دون إعاقة الآخر". طلاء هيكل البطارية ليس مطالباً ولا يجب أن يحاول إنجاز مهمة الحريق بشكل مستقل، بل يجب أن يصل للنهاية في نطاق مسؤوليته — تكامل، مقاومة عالية، تحمل حراري، دخان منخفض.
ثامناً، نظام القبول وضبط الجودة
طلاء هيكل البطارية ليس "تسليم بعد الطلاء"، بل يجب بناء حلقة قبول كمية:
- سماكة الطلاء:استخدم مقياس سماكة مغناطيسي/بالتيار الدوامي وفق GB/T 4956 لقياسات متعددة النقاط، مع التمييز بين المتطلبات المختلفة للقاعدة الخارجية، والتجويف الداخلي، والضلوع التعزيزية؛
- الالتصاق:طريقة الشبكة المتقاطعة وفق GB/T 9286 للوصول إلى مستوى 0/1، ويمكن إضافة طريقة السحب (ISO 4624) للأجزاء الحرجة؛
- الرذاذ الملحي:الرذاذ الملحي المحايد وفق GB/T 10125 / ISO 9227، مع تسجيل درجة تآكل الخدش وتشكل الفقاعات؛
- الأداء الكهربائي:مقاومة العزل في الحالة الجافة والرطبة، ومتانة العزل الكهربائي وفق GB/T 1410 وGB/T 1408.1 للقياس الفعلي، مع وضع عتبة لمعدل التدهور في الحالة الرطبة؛
- فحص الثقوب الإبرية:استخدم كشف الشرارة الكهربائية للتجويف الداخلي ومناطق العزل عالية الجهد لتأكيد عدم وجود نقاط تسرب؛
- تتبع الدفعات:احتفظ بعينة من كل دفعة، وأنشئ سجلاً، لتسهيل التتبع اللاحق للمنتجات وصياغة التحسين.
فقط بإدراج هذه العناصر الستة في فحص المواد الواردة وفحص التسليم، يصبح جودة طلاء الهيكل حقاً ”قابلة للتحكم، قابلة للفحص، قابلة للتحسين”.
في الإنتاج على نطاق واسع، يُوصى بإدخال فكرة التحكم الإحصائي بالعملية (SPC) بشكل أكبر: إجراء تحكم بالمتوسط والمدى لسمك الطلاء، والالتصاق، والعزل الرطب كخصائص رئيسية ثلاث، وعند انحراف نقاط البيانات المتتالية عن حدود التحكم يتم الإنذار المبكر، بدلاً من الانتظار حتى فشل الدفعة بأكملها للتتبع. وفي نفس الوقت، قم بتوصيل كشف الشرارة الكهربائية وقراءات مقياس السماكة بنظام الفحص الرقمي، لتشكيل سجل إلكتروني قابل للتتبع. هذا النهج يتطلب استثماراً مبدئياً أعلى قليلاً، لكنه يقلل بشكل كبير من معدل فشل عزل الهيكل طوال دورة حياة المركبة الكهربائية، وهو مربح من حيث تكلفة ما بعد البيع.
تسعة، مفاهيم خاطئة شائعة في الاختيار
المفهوم الخاطئ الأول: كلما كان طلاء العزل أكثر سمكاً كان أفضل. السماكة لا تعني عزلاً جيداً، الثقوب الإبرية والفقاعات هي السبب الرئيسي للانهيار؛ يجب التحكم بالسماكة + فحص التسرب، والطلاء المتجانس والكامل أكثر أهمية من السماكة وحدها.
المفهوم الخاطئ الثاني: يمكن استخدام طلاء مضاد للتآكل مباشرة كعازل. مقاومة التوصيل لطلاء مضاد للتآكل العادي قد لا تصل للمعايير، والأجزاء المشحونة كهربائياً يجب أن تستخدم نظاماً مثبتاً بالعزل، ولا يمكن استبداله افتراضياً.
المفهوم الخاطئ الثالث: سبائك الألومنيوم لا تحتاج لعملية تحويل سطحي. طبقة التخميل للألومنيوم تتعرض للفشل بسهولة تحت أيونات Cl⁻، وطبقة التحويل الخالية من الكروم تحسن بشكل كبير التصاق الطلاء ومقاومته للتآكل، وهي عملية ضرورية وليست اختيارية.
المفهوم الخاطئ الرابع: قياس العزل الجاف فقط. العزل في الحالة الرطبة وبعد الرذاذ الملحي هو ظروف العمل الحقيقية، ويجب إجراء تقييم لمعدل الحفاظ على العزل بعد الرطوبة الحارة/الرذاذ الملحي، وإلا فالخطر كبير.
المفهوم الخاطئ الخامس: استخدام إيبوكسي عادي للسطح الخارجي. الإيبوكسي العادي ضعيف مقاومة الطقس، ويتفتت بعد أشهر في الهواء الطلق، وإذا كان الجزء السفلي من حزمة البطارية مكشوفاً فيجب استخدام طلاء نهائي مقاوم للطقس أو نظام بودرة.
المفهوم الخاطئ السادس: تجاهل التآكل الجلفاني. طلاء هيكل الألومنيوم فقط دون عزل نقاط اتصال النحاس والألومنيوم، سيستمر التآكل الجلفاني بالانتشار على طول الواجهة، ويجب أن يصاحب الطلاء تصميم عزل هيكلي.
عشرة، ملخص الاختيار الهندسي
تلخيص النقاط السابقة في جملة واحدة: طلاء هيكل البطارية هو نظام هندسي متكامل ”مضاد للتآكل، عازل، حراري، مقاوم للاشتعال”، ولا يمكن الحكم على جودته بأداء واحد. يجب على المهندس عند بدء المشروع توضيح ثلاثة أمور أولاً — مادة الهيكل (ألومنيوم/فولاذ/مركب)، ومستوى بيئة التشغيل (C3–C5، وهل قريب من الساحل/ملح إزالة الجليد أم لا)، ومنصة الجهد الكهربائي (400 V أم 800 V). هذه النقاط الثلاث تحدد خط الأساس لمعالجة القاعدة، ونظام الطلاء، ونطاق سماكة الطلاء. ثم استخدم جدول قبول قابل للقياس (سماكة الطلاء، الالتصاق، الرذاذ الملحي، العزل الرطب، متانة العزل الكهربائي، فحص الثقوب الإبرية) لقفل ”الخبرة” كـ ”بيانات”، وإجراء تحقق بدفعة صغيرة قبل الإنتاج الضخم، لتأكيد استقرار الدفعة.
في التنفيذ الداعم، تقترح شركة كيكسين للمواد الجديدة (kexinMaterials) إدراج طلاء هيكل البطارية كحلقة مسبقة في تصميم أمان نظام الطاقة الثلاثي للمركبة بالكامل، بدلاً من الانتظار حتى يختار مصنع الهياكل بنفسه ثم الإصلاح؛ التدخل المبكر يمكن أن يكتب معلمات طبقة التحويل، وخطة الت matching المناطقي، ومتطلبات فحص التسرب في اتفاقية فنية دفعة واحدة، مما يقلل بشكل كبير من مخاطر العزل اللاحقة وتكلفة إعادة العمل. بالنسبة للحزم المعقدة متعددة المواد (هيكل ألومنيوم + قضبان نحاسية + دعامات فولاذية)، يجب استخدام ”تصميم العزل الهيكلي + درع الطلاء” كتأمين مزدوج لتخفيف خطر التآكل الجلفاني.
أسئلة شائعة
س: لماذا يحتاج طلاء هيكل البطارية إلى مضاد للتآكل وعازل في نفس الوقت؟
ج: لأن الهيكل يقع في خطرين كبيرين في نفس الوقت: الرذاذ الملحي/الطين الخارجي يسبب ثقب التآكل، ونظام الجهد العالي الداخلي (300–800 V) يتطلب عزلاً موثوقاً لمنع التسرب الكهربائي. يجب على الطلاء قطع مسار التآكل ومسار التسرب الكهربائي في نفس الوقت، وكلاهما ضروري، وفشل أي منهما سيجلب مخاطر هيكلية أو أمنية.
س: ما الفرق بين مقاومة العزل ومتانة العزل الكهربائي، وما المعايير التي ينظر إليها كل منهما؟
ج: مقاومة العزل هي ”قدرة منع التسرب الكهربائي” (Ω)، انظر GB/T 1410 وGB 38031-2020 وGB/T 31467.3؛ متانة العزل الكهربائي هي ”كم جهد يمكن تحمله لكل سماكة دون انهيار” (kV/mm)، انظر GB/T 1408.1 (IEC 60243). عند الاختيار يجب على المورد تقديم تقرير لكليهما، ويفضل أن يشمل بيانات رطبة.
س: ما المعالجة السطحية الأنسب لهيكل سبائك الألومنيوم؟
ج: يوصى بطبقة تحويل خالية من الكروم من سلسلة الزركونيوم والتيتانيوم (صديقة للبيئة، التصاق جيد)، وتجنب تخميل الكروم السداسي؛ أما هيكل الفولاذ فيمكن استخدام الفوسفاتة أو معالجة السيليان. جودة طبقة التحويل تحدد مباشرة التصاق الطلاء وعمر مقاومته للتآكل، وهي عملية أساسية قبل الطلاء.
س: أي من بودرة الإيبوكسي والإيبوكسي السائل أنسب لهيكل البطارية؟
ج: البودرة سماكتها متجانسة، خالية من المذيبات VOC، وحجبها جيد، مناسبة للكل أو التجويف الداخلي؛ الرش السائل مرن، مناسب للترميم والتسميك المحلي. غالباً ما تُستخدم معاً: بودرة داخلية + إيبوكسي سائل خارجي سفلي بولي يوريثان نهائي، لتحقيق توازن العزل ومقاومة الطقس.
س: ما حجم تأثير الثقوب الإبرية على العزل، وكيف تُكتشف؟
ج: الثقب الإبري هو نقطة الضعف الرئيسية لانهيار العزل، وثقب مجهري واحد قد ينهار تحت الجهد العالي. استخدام كشف الشرارة الكهربائية (Holiday Detection) يمكنه إيجاد نقاط التسرب بدون تلف، ويستخدم عادة في صناعة الحماية من التآكل الثقيل والأوعية الضغط، ويوصى بشدة لفحص التجويف الداخلي لهيكل البطارية ومناطق العزل عالية الجهد.
س: ما المتطلبات الأعلى التي يفرضها منصة 800 V على طلاء الهيكل؟
ج: كلما زاد الجهد، زاد خطر التتبع الكهربائي والانهيار، مما يتطلب طلاء بمتانة عزل أعلى، ومقاومة سطحية أكبر، وصرامة أعلى في السماكة والاكتمال، وعند الضرورة تسميك العزل محلياً في الحجرة عالية الجهد، وإدراج الطلاء في حساب مطابقة العزل الكلي.
س: هل يمكن للطلاء تحمل تآكل تسرب سائل التبريد للهيكل؟
ج: يعتمد على مقاومة الطلاء الكيميائية. بالنسبة لسائل تبريد الجليكول وسائل الإلكتروليت المحتوي على HF، يجب اختيار إيبوكسي/بولي يوريثان مثبت مقاوم للكيماويات، والرجوع لبيانات الغمر في GB/T 9274 أو ISO 2812، ويوصى ببودرة إيبوكسي عازلة للتجويف الداخلي، مع إجراء فحص التسرب جيداً.
س: هل تؤثر مواد الحشو الم flame-retardant على الأداء العازل؟
ج: هيدروكسيد الألومنيوم وهيدروكسيد المغنيسيوم وغيرها من مواد الحشو الخالية من الهالوجين عازلة بحد ذاتها، وعادة لا تضر بالمقاومة، لكن الإفراط يقلل الأداء الميكانيكي والالتصاق، ويجب موازنة التركيبة، وتأكيد عدم انخفاض المقاومة بشكل يتجاوز الحد بالقياس الفعلي.
س: كم درجة حرارة يحتاج طلاء هيكل البطارية لتحملها؟
ج: ظروف التشغيل العامة −40℃ إلى 85℃ (وفق درجة حرارة ISO 16750-4)، وحماية الفقدان الحراري تتطلب تنسيقاً مع مواد العزل الحراري، ويُختار الطلاء نفسه وفق درجة تحمل الحرارة، وبعض أنواع البولي إيميد يمكنها تحمل أكثر من 150℃، لكن تحمل الحرارة العالي يعني غالباً ارتفاع التكلفة وصعوبة المعالجة.
س: كيف يتم قبول جودة طلاء هيكل البطارية؟
ج: تشمل على الأقل: سماكة الطلاء (GB/T 4956)، الالتصاق (GB/T 9286 شبكة متقاطعة مستوى 0/1)، الرذاذ الملحي (GB/T 10125 / ISO 9227)، كشف الشرارة الكهربائية بدون نقاط تسرب، تقرير قياس فعلي لمقاومة العزل ومتانة العزل الكهربائي في الحالة الجافة/الرطبة، وإنشاء سجل تتبع للدفعات.
قراءات إضافية
- مقاومة الطقس ومكافحة التآكل لدعامات الطاقة الشمسية: اختيار الطلاء للهياكل الفولاذية والألومنيوم الخارجية:مقارنة الفروق في نظام مكافحة التآكل بين هيكل البطارية ودعامات الطاقة الشمسية تحت تآكل الغلاف الجوي C4/C5.
- ورنيش الحماية الثلاثية لصندوق التحكم الكهربائي: حماية PCB والمتحكم:من عزل الهيكل إلى حماية الدوائر الداخلية ثلاثية الأبعاد، لبناء فكرة حماية متكاملة ”الهيكل الخارجي + الدائرة”.
- دليل اختيار نظام الطلاء المضاد للتآكل ISO 12944:فهم حماية الهيكل ضمن الإطار الكامل لدرجات التآكل والأنظمة المكملة في ISO 12944.
- طلاء حماية الهيكل الخارجي لخزائن تخزين الطاقة: حلول مكافحة التآكل طويلة الأمد للمعدات الخارجية
- طلاء مكافحة التآكل لتخزين ونقل الهيدروجين الطاقة: تحديات الحماية واختيار الطلاء في بيئة الهيدروجين عالي الضغط
- نظرة عامة على الطلاء النانو: الجسيمات النانوية وآلية العمل وحدود التعريف