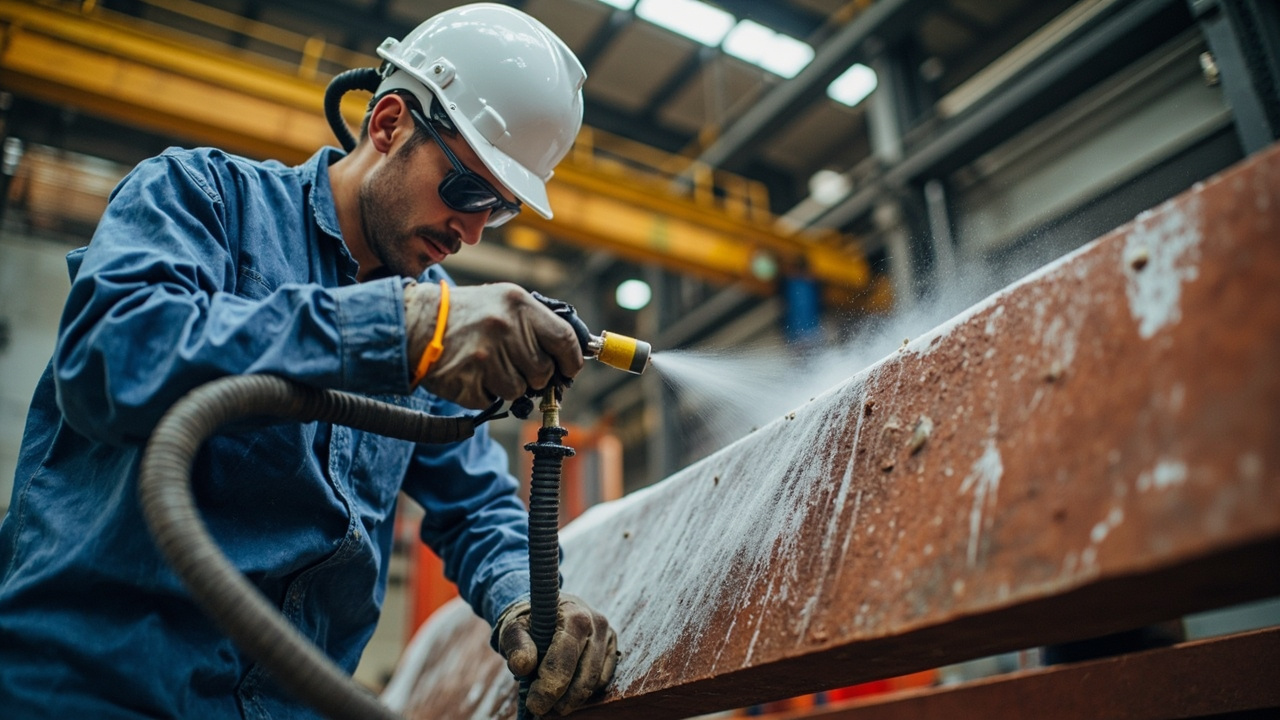
في مشاريع الحماية من التآكل للهياكل الفولاذية والجسور وخزانات التخزين والأنابيب ومختلف المعدات الميكانيكية، هناك قول قديم تم التحقق منه مرارًا وتكرارًا: “ثلث الدهان وسبعة أتساع التحضير”. والمقصود أن عدد السنوات التي يمكن لطبقة دهان مضاد للصدأ أن تخدمها يعتمد ثلثه على دهان مضاد للصدأ نفسه وسبعة أتساعه على المعالجة السطحية قبل الطلاء. مهما كان برايمر الإيبوكسي المُغني بالزنك جيدًا، ومهما كان طلاء البولي يوريثان النهائي غاليًا، طالما أن طبقة الصدأ والقشور المؤكسدة والزيوت والأملاح الذائبة على المادة الأساسية لم تُنظف جيدًا، فلن تتحقق القدرة على الالتصاق، وستتغلغل وسائط التآكل عبر النقاط الضعيفة مباشرة، لتظهر الفقاعات والصدأ والتقشر خلال أشهر. تشرح هذه المقالة مسألة ”المعالجة السطحية لدهان مضاد للصدأ” بشكل كامل: ما هي درجة التنظيف بالرمل Sa2.5 بالضبط، ولماذا يُتحكم في الخشونة عند 30–75 µm، وما هي أدوات الطاقة St3، وكيف يُختار كل من حالتي الإنشاء الجديد والصيانة، وما هي علاقتها بما يُسمى غالبًا Sa2.5 في مجال الطلاء الصناعي.
بصفتها موردًا لأنظمة الطلاء الواقي الصناعي، تضع كيشين للمواد الجديدة (kexinMaterials) في تصميم اختيار برايمر مضاد للصدأ والطلاء النهائي المكمل له، ”درجة المعالجة السطحية” دائمًا كقيد رئيسي في وثائق الت配套. سواء اخترت في النهاية دهان ألكيدي مضاد للصدأ أو دهان إيبوكسي مضاد للصدأ أو نظام مائي مضاد للصدأ، فإن درجة المعالجة السطحية هي الشرط المسبق الذي يحدد عمر الطبقة. إن تقسيم الدرجات والنطاق الخشونة ومعلمات الت配套 المشار إليها في هذه المقالة مستمدة من أوراق بيانات فنية (TDS) مفتوحة، وISO 8501-1، وISO 12944-2018،以及 GB/T 25251-2010 وغيرها من المعايير الوطنية والدولية، ويمكن الرجوع إليها بثقة.
أولاً، لماذا تحدد المعالجة السطحية نجاح أو فشل دهان مضاد للصدأ
تشير الدراسات الإحصائية لفشل الطبقات مرارًا إلى أن المعالجة السطحية غير الصحيحة هي السبب الأول للفشل المبكر في الطلاء المضاد للتآكل، وتتجاوز نسبة تأثيرها مجموع اختيار الطلاء وأسلوب التطبيق. يمكن فهم السبب من ثلاث نقاط:
- جذر الالتصاق يكمن في الواجهة. يعتمد ارتباط دهان مضاد للصدأ بالفولاذ على التشابك الميكانيكي مضافًا إليه الامتصاص الكيميائي أو القطبي. ستقطع طبقة الصدأ والزيوت والقشور المؤكسدة على سطح المادة الأساسية هذا الارتباط، وتنعدم القدرة على الالتصاق مباشرة. بدون معالجة سطحية مؤهلة، فإن أغلى دهان ”لا يثبت”.
- الشوائب المتبقية هي نقطة انطلاق التآكل. ستشكل الفجوات تحت القشور المؤكسدة وأيونات الكلور والأملاح الذائبة المخبأة في حفر الصدأ خلية جلفانية تحت الطبقة، مما يسبب فشلًا خفيًا يتمثل في ”أن الطبقة تبدو سليمة بينما الصدأ قد اخترقها من الداخل”. بمجرد بدء هذا الفشل، تتجاوز تكلفة الإصلاح بكثير الاستثمار في المعالجة السطحية الجادة في البداية.
- الخشونة تحدد عمق التثبيت. التموجات المجهرية الناتجة عن التنظيف بالرمل هي ”نقاط التثبيت” للربط الميكانيكي للدهان. إذا كانت الخشونة غير كافية فإن الطبقة ”لا تثبت”، وإذا كانت مفرطة فإن قمم الذرى تظهر العارضة وتتجمع الغازات في قيعان الوديان مكونة ثقوبًا إبرية. لذلك فإن الخشونة ليست رقمًا عشوائيًا، بل هي معلمة عملية متوافقة مع نوع الدهان وسماكة الطبقة.
لذلك، فإن المعالجة السطحية لدهان مضاد للصدأ ليست عملية مساعدة ”لفركها بورق الصنفرة مرتين”، بل هي قرار هندسي بنفس أهمية أداء الطلاء. إن توجيه الميزانية والجدول الزمني أولاً للمعالجة السطحية أكثر جدوى بكثير من الإصلاح المتكرر لاحقًا.
ثانيًا، نظام درجات المعالجة السطحية: انطلاقًا من ISO 8501-1
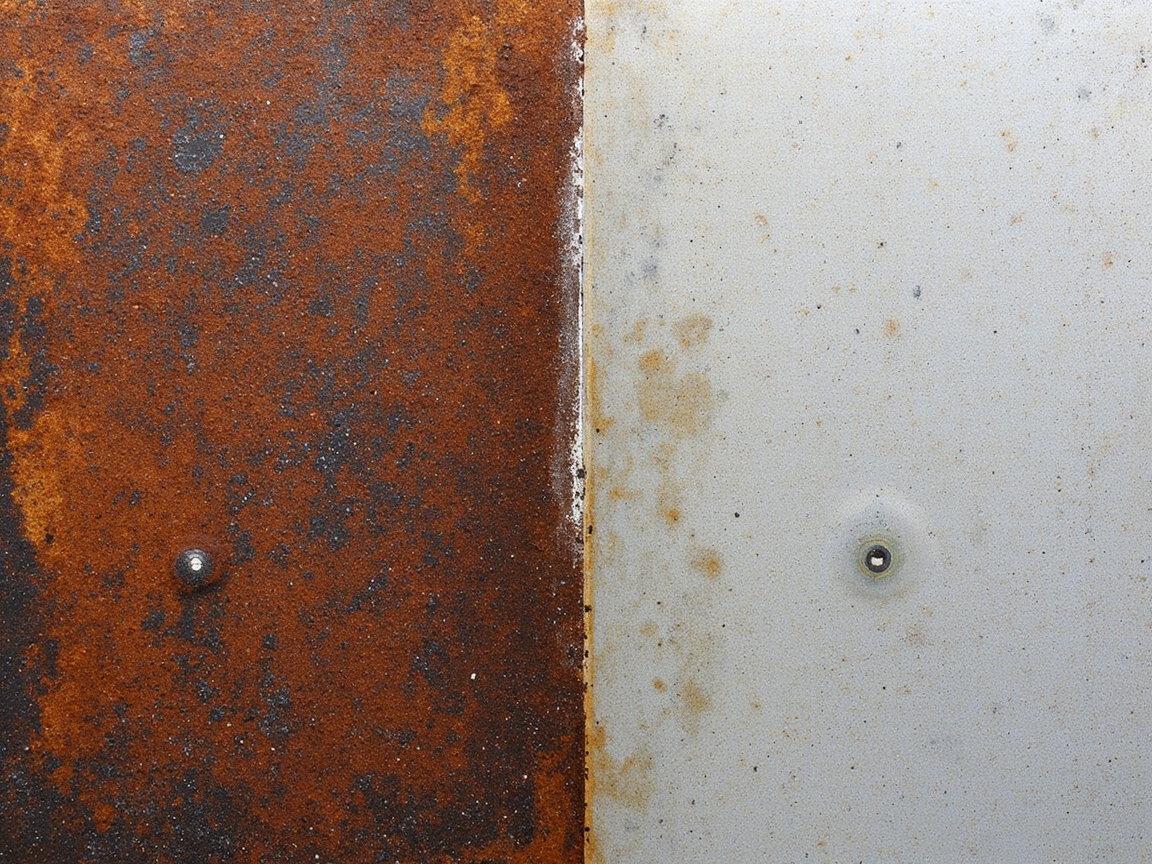
مصطلحا ”Sa2.5″ و”St3″ المتداولان في الصناعة ليسا مصطلحات من ابتكار الشركات، بل ينبعان من ISO 8501-1 «المعالجة المسبقة لقاعدة الفولاذ قبل طلاء الدهانات والمنتجات ذات الصلة — التقييم البصري لنظافة السطح». يقسم هذا المعيار جودة تنظيف الفولاذ غير المطلية إلى سلسلتين رئيسيتين:
- سلسلة Sa (تنظيف بالقذف، Blast cleaning): التنظيف باستخدام تأثير المواد الكاشطة مثل الرمل والخردق، والدرجات من الأقل إلى الأعلى هي Sa1 وSa2 وSa2.5 وSa3.
- سلسلة St (تنظيف بالأدوات اليدوية وأدوات الطاقة، Hand and power tool cleaning): التنظيف باستخدام فرش الأسلاك وعجلات الصنفرة وآلات التلميع وغيرها من الأدوات اليدوية أو بطاقة، والدرجات الرئيسية هي St2 وSt3.
السبب في الفصل بينهما هو وجود فرق جوهري في القدرة على التنظيف والنتائج القابلة للتحقيق. يمكن للتنظيف بالقذف أن يفصل القشور المؤكسدة والصدأ تقريبًا بالكامل ويصنع أنماط ربط متجانسة، بينما يمكن لأدوات الطاقة إزالة الطبقات السائبة فقط في النطاق المرئي، ولا يمكنها إزالة القشور المؤكسدة الملتصقة بإحكام بشكل كامل، كما يصعب عليها صنع خشونة مثالية بشكل مستقر.
كثير من المهندسين في الموقع يخلطون بين ”التنظيف بالرمل Sa2.5″ و”أدوات الطاقة St3″، معتقدين أن ”الأمر يقتصر على إزالة الصدأ”. لكن الفجوة في عمر الالتصاق بينهما تبلغ عدة أضعاف، خاصة في بيئات التآكل الشديد (درجات C4 وC5 في ISO 12944)، حيث إن استخدام St3 مكان Sa2.5 يؤدي غالبًا إلى فشل مبكر. يفصل ما يلي كل بند للشرح.
ثالثًا، التنظيف بالرمل Sa2.5 (Sa 2½): عتبة التوصية لدهان مضاد للصدأ
“Sa2.5″ أي Sa 2½ (تنظيف بالقذف الشامل، درجة شبه بيضاء)، وهو الدرجة الموصى بها الأكثر استخدامًا لبرايمر الحماية الصناعية. وفقًا لـ ISO 8501-1، يتطلب Sa 2½ ألا يحتوي سطح الفولاذ على زيوت أو أوساخ أو قشور مؤكسدة أو بقع صدأ أو طبقات دهان قديمة وغيرها من الشوائب مرئية، وأن تكون أي آثار متبقية مجرد بقع أو خطوط بلون فاتح خفيف. بعبارة بديهية، يبدو السطح بالعين المجردة رماديًا معدنيًا فاتحًا متجانسًا، ولا يُسمح إلا بكمية قليلة جدًا من النقوش الفاتحة المتناثرة، ولا يُسمح بوجود بقع صدأ مساحية أو قشور مؤكسدة متبقية.
تؤكد السجلات البحثية عمومية Sa2.5: متطلبات المعالجة السطحية لدهان ألكيدي مضاد للصدأ (تنفيذ GB/T 25251-2010) تنص صراحة على ”التنظيف بالرمل Sa2.5، خشونة 30–75 µm“؛ كما أن معالجة الفولاذ الكربوني لدهان الإيبوكسي العالمي المقاوم للبلى Jotacote Universal N10 هي ”St 2 (الحد الأدنى) / Sa 2½ (موصى به، ISO 8501-1)”. يتضح أن Sa2.5 هو الدرجة الموصى بها عمومًا لبرايمر مضاد للصدأ سواء كان دهان ألكيدي تقليدي أو نظام إيبوكسي حديث.
3.1 لماذا الخشونة هي 30–75 µm
التنظيف بالرمل ليس مجرد ”إزالة الصدأ”، بل يصنع في نفس الوقت أنماط ربط مجهرية. النطاق الخشونة المعطى في السجلات هو 30–75 µm (وفقًا لبيانات دهان ألكيدي مضاد للصدأ GB/T 25251-2010). منطق تحديد هذا النطاق هو:
- الحد الأدنى 30 µm لضمان التثبيت: سماكة الطبقة الجافة لبرايمر مضاد للصدأ تتراوح عادة بين عشرات إلى أكثر من مائة ميكرون، وإذا كانت الخشونة منخفضة جدًا (مثل 10–15 µm فقط)، فإن التشابك الميكانيكي بين الطبقة والمادة الأساسية غير كافٍ، وستنخفض القدرة على الالتصاق بشكل واضح.
- الحد الأعلى 75 µm لمنع ظهور القاعدة وتجمع الغازات: عندما تكون الخشونة مفرطة، قد تخترق قمم الذرى سماكة التصميم وتظهر ”الحديد العاري”، كما يسهل احتجاز الهواء في قيعان الوديان مكونًا ثقوبًا إبرية أو فقاعات، مما يصبح نقطة انطلاق للتآكل.
- التوافق مع سماكة الطبقة: عادة ما تكون سماكة الطبقة الواحدة لبرايمر مضاد للصدأ في نطاق 60–80 µm، وخشونة 30–75 µm تجعل الطبقة ”تغلف” القمم والوديان تمامًا، مكونة حاجزًا مضادًا للتآكل متصلًا وكثيفًا.
يستخدم الموقع عادةً قطع مقارنة خشونة (مثل الشريط النسخي والجهاز حسب ISO 8503) للحكم النوعي أو الكمي على الوقوع ضمن نطاق 30–75 µm.
3.2 Sa2.5 ليس أعلى هو أفضل
يعتقد بعض الناس خطأً أن ”كلما كان أكثر بياضًا كان أفضل”، في الواقع Sa3 (درجة بيضاء بالكامل، بريق معدني متجانس) هو الأكثر شمولاً، لكن التكلفة والجدول الزمني واستهلاك المواد الكاشطة ترتفع جميعها بشكل كبير، ولا يوجد مبرر ضروري لزيادة عمر معظم أنظمة دهان مضاد للصدأ. ما لم تكن حالة داخل الخزانات أو درجة غذائية أو تآكل متطرف (CX قبالة الساحل)، فإن Sa2.5 هو أفضل توازن بين الفعالية من حيث التكلفة والموثوقية. السعي الأعمى وراء Sa3 سيزيد فقط من التكلفة، دون مضاعفة عمر الحماية.
رابعًا، أدوات الطاقة St3: ”التنظيف اليدوي الشامل” لصيانة الموقع
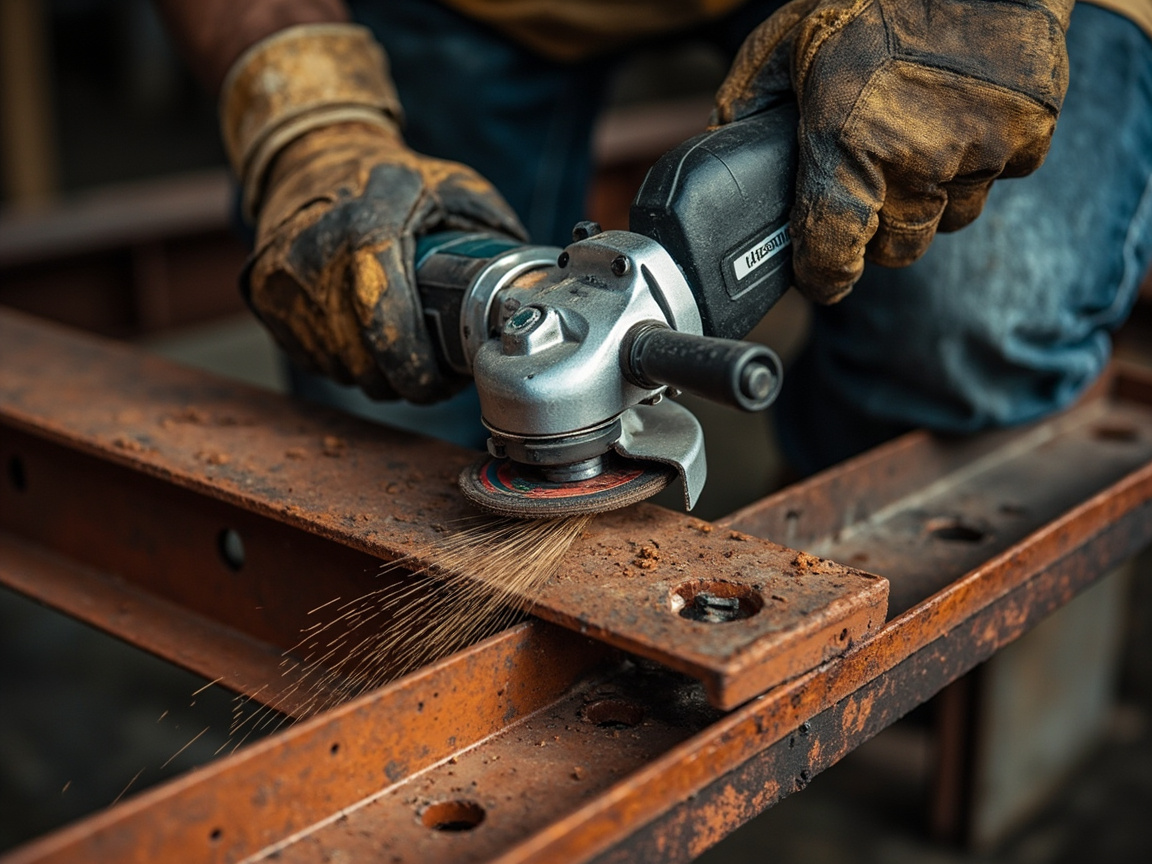
St3 هو أعلى درجة في التنظيف بالأدوات اليدوية وأدوات الطاقة (ISO 8501-1). متطلباته هي: استخدام فرش الأسلاك وعجلات الأسلاك الدوارة وعجلات الصنفرة وآلات التلميع الكهربائية وغيرها من الأدوات لتنظيف سطح الفولاذ بشكل شامل من القشور الصدئية غير المتماسكة والزيوت وأجزاء دهان قديمة سائبة، وإظهار لون المعدة الأساسي، مع توفير قدر من الخشونة على السطح (عبر خدوش التلميع). لاحظ الكلمة المفتاحية ”شامل” — St2 يتطلب فقط ”إزالة الطبقات السائبة أساسًا مع الإبقاء على القشور المؤكسدة الملتصقة”، بينما St3 يتطلب نظافة أكبر وأقرب إلى أصل المعدة.
في السجلات البحثية، يسمح المعالجة السطحية لدهان ألكيدي مضاد للصدأ صراحة بـ ”أو أدوات الطاقة St3“ (وفقًا لـ GB/T 25251-2010)، مما يشير إلى أن St3 هو بديل متاح خارج Sa2.5 عند عدم توفر شروط التنظيف بالرمل في الموقع.
4.1 حدود قدرة St3
يجب إدراك حدود St3 بوضوح: التنظيف بأدوات الطاقة لا يمكنه فصل القشور المؤكسدة الملتصقة بإحكام كقطعة واحدة كما يفعل الرمل، بل يمكنه فقط المعالجة إلى حد ”عدم وجود صدأ ومواد متسخة سائبة واضحة في النطاق المرئي”. لذلك:
- ينطبق St3 على مواقع الصيانة ذات التآكل الخفيف ونطاق القشور المؤكسدة سليم أساسًا أو التي لا يمكن إيقاف الإنتاج للرمل؛
- قدرة الالتصاق والمتانة لـ St3 أقل بكثير من Sa2.5، وعادة ما تقابل درجات تآكل أقل (مثل C2–C3 في ISO 12944)؛
- في التآكل الشديد (C4 فما فوق) أو بيئات الغمر، لا ينبغي أن يكون St3 هو الخيار الرئيسي، بل يجب التنظيف بالرمل إلى Sa2.5 أو أعلى.
خامسًا، اختيار المعالجة السطحية تحت ظروف عمل مختلفة
لا توجد إجابة ”مقاس واحد يناسب الجميع” للمعالجة السطحية لدهان مضاد للصدأ، ويعتمد الجوهر على ما إذا كانت حالة العمل إنشاء جديد أم الصيانة، وحالة المادة الأساسية الحالية.
5.1 الهياكل الفولاذية الجديدة: الأولوية لـ Sa2.5
غالباً ما يحتوي الفولاذ في المصانع الجديدة والجسور وخزانات التخزين عند التسليم من المصنع على قشور أكسدة ناتجة عن الدرفلة. إذا كانت هذه القشور ملتصقة بإحكام بالمادة الأساسية، فإنها تحمي الفولاذ مؤقتاً قبل الرملي؛ ولكن بمجرد فشل الطلاء، تصبح الفجوات تحت قشور الأكسدة بؤرة للتآكل. لذلك فإن أفضل ممارسة للمشاريع الجديدة هي:
- إعداد غرفة رملي داخل الورشة أو المصنع، رملي الكل إلى Sa2.5، مع التحكم في الخشونة بين 30–75 µm؛
- طلاء برايمر ورشة (مثل برايمر إيبوكسي للورشة) فوراً بعد الرملي لمنع الصدأ الثانوي؛
- البناء اللاحق وفق منظومة "برايمر—طلاء متوسط—طلاء نهائي".
الظروف الجديدة مجهزة بإمكانيات الرملي (معدات، إمكانية التوقف عن الإنتاج، إمكانية الرفع)، لذا فإن Sa2.5 هو الإجابة المعيارية، ولا داعي للتراجع واستخدام St3 كحل ثانوي.
5.2 الصيانة / المواقع ذات الطلاء القديم: صنفرة الطلاء القديم المت同质 إلى St3
المعدات والمواسير والهياكل الفولاذية قيد التشغيل عند الصيانة، غالباً ما يتعذر إيقافها ونقلها إلى غرفة رملي، وعندها يُستخدم تنظيف أدوات الطاقة St3، مع اتباع مبدأ "صنفرة طلاء قديم مت同质":
- إذا كان الطلاء الأصلي نظام ألكيدي ولا يزال ملتصقاً جيداً، عند الصيانة يتم تنظيف الأجزاء المتضررة والمصداة إلى St3، ثم إعادة طلاء دهان ألكيدي مانع للصدأ وطلاء نهائي من نفس النوع، لتجنب ظهور الفقاعات والتجاعيد الناتجة عن عدم توافق الطلاءات المختلفة؛
- إذا كان الطلاء الأصلي قد فشل على نطاق واسع، فيلزم توسيع نطاق التنظيف إلى Sa2.5 (عند توفر الظروف) ثم إعادة المنظومة؛
- "المت同质" هو الأساس: الطلاء فوق الدهان الألكيدي القديم مباشرة بدهان ثنائي المكونات قوي المذيبات قد يفشل بسبب انتفاخ الطبقة القديمة بالمذيبات، ولذا تُفضل الصيانة بمنتجات متوافقة مع النظام الأصلي.
وفقاً لتعريف St3 في ISO 8501-1، يجب أن يصل تنظيف صنفرة صيانة الطلاء القديم إلى "إزالة الطلاء القديم غير المتماسك والصدأ بالكامل، وكشف قاعدة المعدة مع إعطاء خشونة"، وهذا هو التطبيق النموذجي لـ St3 في مواقع الصيانة.
5.3 مناطق احتراق اللحام: معالجة St3 موضعية
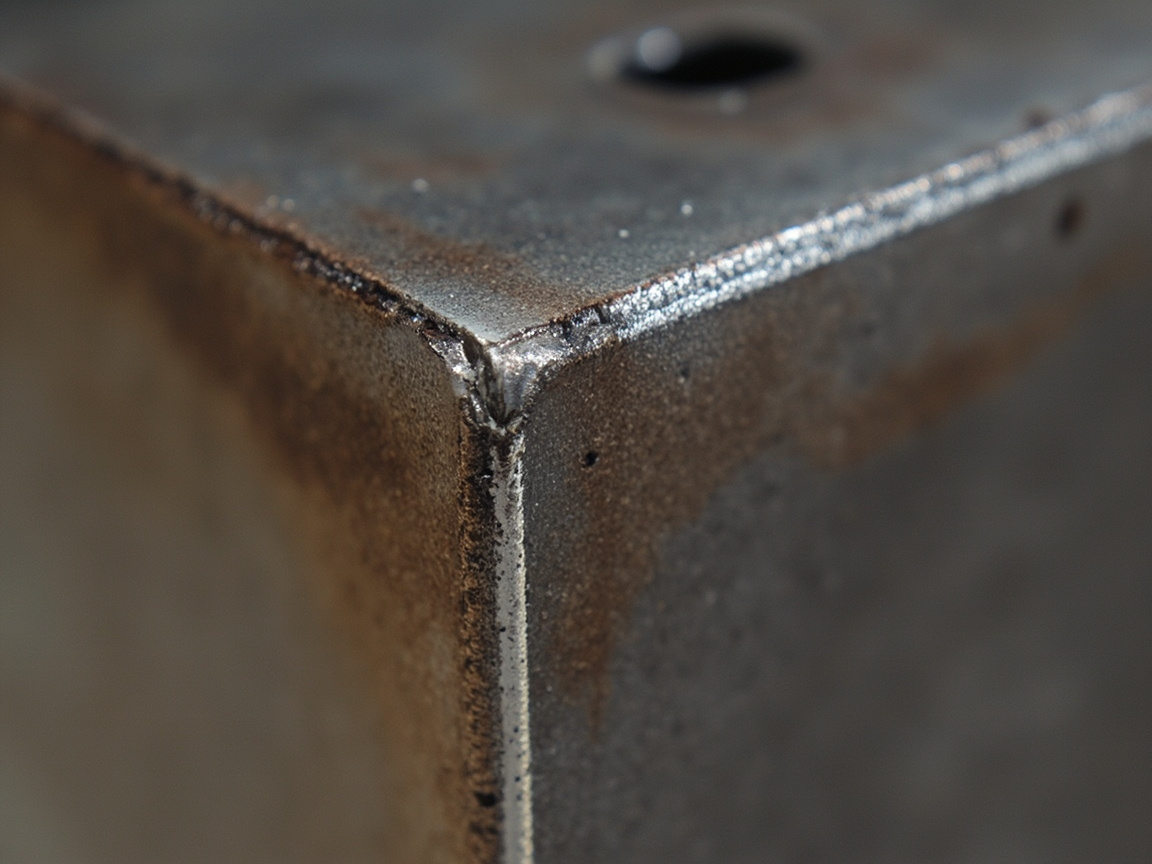
في الأعمال الجديدة أو الصيانة، تتعرض لحامات وم zones التأثير الحراري غالباً لـ قشور أكسدة احتراقية وبقايا تناثر وتغير لون بسبب حرارة اللحام العالية، وهذه الأماكن هي النقاط الضعيفة الأكثر عرضة للصدأ المبكر. مبدأ المعالجة:
- بعد اللحام، أزل أولاً خبث اللحام والبقايا المتناثرة؛
- للون الأكسدة الناتج عن احتراق اللحام ومناطق الصدأ المجاورة، استخدم أدوات الطاقة للصنفرة إلى St3، وعند الضرورة رملي موضعي إضافي إلى Sa2.5؛
- ثم اطلِ برايمر مانع للصدأ للتغطية، مع ضمان أن سماكة الطلاء في منطقة اللحام لا تقل عن المناطق المسطحة.
رغم أن معالجة St3 لمناطق احتراق اللحام موضعية، إلا أنها تحدد مباشرة متانة اللحام بأكمله ولا يمكن إغفالها. كما تؤكد متطلبات منظومة منتجات مثل جوتن في السجلات بشكل شائع على "الحاجة إلى صنفرة إضافية للحامات والحواف وأسطح القطع"، وهو جوهراً تنظيف موضعي بمستوى St3.
六、关系 بين دهان مانع للصدأ Sa2.5 وطلاء صناعي Sa2.5
يسأل القراء غالباً: هل Sa2.5 المذكور في دهان مانع للصدأ، وSa2.5 المذكور في الطلاء الصناعي الواقي (مثل دهان إيبوكسي ودهان بولي يوريثان)، هما نفس الشيء؟ الإجابة هي نفس المعيار ونفس المستوى، فقط باختلاف سيناريو التطبيق.
وفقاً لـ ISO 8501-1، تعريف Sa2.5 موحد ولا يتغير حسب نوع الدهان. الفرق يكمن في:
- دهان مانع للصدأ (مثل دهان ألكيدي مانع للصدأ GB/T 25251-2010) يتخذ Sa2.5 مباشرة كشرط مسبق للتطبيق، مع خشونة ملحقة 30–75 µm؛
- طلاء صناعي (مثل Jotacote Universal N10 من جوتن) يعتمد أيضاً Sa2.5 كمستوى موصى به (ISO 8501-1)، ويُكتب في متطلبات المعالجة السطحية "فولاذ كربوني St 2 (الحد الأدنى) / Sa 2½ (موصى به)"؛
- في نظام ISO 12944-2018، يعد Sa2.5 عتبة التنظيف بالرملي العام لطلاء حماية الهياكل الفولاذية تحت درجات التآكل C2–C5، سواء كانت الطبقة السفلية برايمر غني بالزنك أو طلاء إيبوكسي متوسط أو طلاء بولي يوريثان نهائي، جميعها مبنية على قاعدة Sa2.5.
بعبارة أخرى، Sa2.5 لدهان مانع للصدأ هو جزء من نظام Sa2.5 للطلاء الصناعي. بصفته الطبقة الأولى في منظومة "برايمر—متوسط—نهائي"، غالباً ما يكون لبرايمر مانع للصدأ أشد المتطلبات للمعالجة السطحية، لأنه يحدد مباشرة الارتباط بين المنظومة بأكملها والمادة الأساسية. بفهم هذا، لن يُعتبر "دهان مانع للصدأ يحتاج فقط إلى صنفرة عشوائية" تجربة صحيحة.
七、جدول مقارنة مستويات المعالجة السطحية (الأساسي)
نضع عدة مستويات سبق ذكرها معاً في جدول واحد لمقارنة تعريفها والتأثير المحقق والخشونة النموذجية وسيناريوهات التطبيق، لتسهيل المرجعية والمقارنة في الموقع.
| المستوى | مصدر المعيار | طريقة التنظيف | التأثير المحقق | الخشونة النموذجية | سيناريو التطبيق |
|---|---|---|---|---|---|
| Sa 1 | ISO 8501-1 | رملي خفيف | إزالة الشوائب السائبة فقط، ترك قشور أكسدة وصدأ كثيرة | منخفضة | لا يُستخدم تقريباً للحماية من التآكل |
| Sa 2 | ISO 8501-1 | رملي | إزالة معظم قشور الأكسدة والصدأ والطلاء القديم، السماح بتغير لون طفيف | متوسطة | برايمر حماية عام (تآكل منخفض) |
| Sa 2½ (Sa2.5) | ISO 8501-1 | رملي شامل | مستوى أبيض تقريباً، ترك بقع لونية خفيفة جداً فقط | 30–75 µm | برايمر مانع للصدأ، توصية عامة لطلاء صناعي (C2–C5) |
| Sa 3 | ISO 8501-1 | رملي للتبييض | بريق معدني متساوٍ شامل، دون أي شوائب مرئية | عالية | جدران خزانات داخلية، درجة غذائية، متطرف (CX) |
| St 2 | ISO 8501-1 | يدوي/بأدوات طاقة | إزالة الطبقات السائبة أساساً، مع إبقاء قشور الأكسدة الملتصقة بقوة | منخفضة | حد أدنى، بيئة خفيفة |
| St 3 | ISO 8501-1 | أدوات طاقة | تنظيف شامل إلى قاعدة المعدة، مع خشونة | متوسطة-منخفضة | موقع صيانة، صنفرة طلاء قديم مت同质، مناطق احتراق اللحام (C2–C3) |
أهمية هذا الجدول هي: عندما ترى "معالجة سطحية Sa2.5" في الرسومات أو المواصفات، يجب أن تربط فوراً بـ "خشونة 30–75 µm + معدات رملي + معيار بصري أبيض تقريباً" كحزمة متكاملة من المتطلبات، بدلاً من فهمها ببساطة كـ "إزالة الصدأ".
八、آلية المعالجة السطحية والالتصاق
لماذا يمتلك Sa2.5 التصاقاً أفضل بكثير من St3؟ من حيث المبدأ، هناك مساران:
- القفل الميكانيكي (التثبيت): الرملي يصنع نتوءات ربط 30–75 µm تشبه خطافات صغيرة لا حصر لها، تتداخل طبقة الدهان بعد التصلب بداخلها مكونة ارتباطاً ميكانيكياً قوياً. خدوش أدوات الطاقة St3 ضحلة وغير منتظمة، فقوة التثبيت أضعف طبيعياً.
- نظافة الواجهة: يزيل Sa2.5 قشور الأكسدة والصدأ والأملاح الذائبة، كاشفاً سطح معدني نشط يساعد على امتصاص مجموعات الدهان القطبية بالمعدن؛ بينما يبقي St3 غالباً قشور أكسدة ملتصقة وأملاحاً، مما يخلق "طبقة حدودية ضعيفة" على الواجهة، وتتقشر بسهولة على طول الواجهة عند تعرضها للماء.
بالإضافة إلى ذلك، الأملاح الذائبة المتبقية (مثل أيونات الكلوريد) تمتص الرطوبة وتدمر الالتصاق، لذا بعد الرملي قد يلزم إجراء فحص الأملاح (مثل طريقة Bresle)، وهو حلقة غالباً ما تُهمل ولكنها حاسمة في منظومة Sa2.5. للهياكل الفولاذية في البيئات عالية الملوحة مثل الساحل أو محيط المصانع الكيميائية، يكون التحكم بالأملاح بنفس أهمية Sa2.5.
九、الحلول الممكنة في الموقع والقيود
اختيار المستوى لا يعتمد فقط على المثالية التقنية، بل يجب مراعاة ظروف الموقع. فيما يلي القيود الشائعة والاستجابات:
- بدون معدات رملي / عدم إمكانية التوقف: يمكن فقط اتباع مسار أدوات طاقة St3، وقبول توقع متانة أقل، يناسب بيئة خفيفة C2–C3 أو صيانة مؤقتة.
- مساحات محصورة / معدات قيد التشغيل: يولد الرملي غباراً كثيفاً وصعوبة استرجاع المواد الكاشطة، فيُستبدل غالباً بـ St3 أو رملي موضعي + معدات استرجاع بالشفط.
- طلاء قديم يحتوي على رصاص / صبغات ضارة: صنفرة أدوات الطاقة تولد غباراً ساماً، فيلزم الصنفرة الرطبة أو بالشفط مع حماية، ويمنع الصنفرة الجافة المثيرة للغبار.
- أشكال معقدة / لحامات زوايا داخلية: لا يصل الرملي إلى الزوايا العمياء، فيلزم استكمال الصنفرة بأدوات طاقة إلى St3 ثم طلاء الكل.
- الحرارة والرطوبة ونقطة الندى: سواء Sa أو St، قبل الطلاء بعد المعالجة يجب التحكم بـ نقطة الندى (درجة حرارة المادة الأساسية أعلى من نقطة الندى بـ 3℃ على الأقل)، والرطوبة النسبية (عادة ≤ 85%) ودرجة الحرارة (5–35℃)، وإلا يحدث الصدأ أسرع من الطلاء.
كما يتبين، St3 ليس "تقليلاً في العمل"، بل هو حل ممكن في ظروف الموقع؛ ولكن استخدامه يجب أن يكون مع توقع واضح لدرجة التآكل وتخطيط لدورة الصيانة، بدلاً من "صنفرة عشوائية" غامضة.
十、فحص الجودة: لا تعتمد على العين فقط
المعالجة السطحية المؤهلة تحتاج إلى فحص وقبول، يُنصح بكتابة الوسائل التالية في إجراءات التسليم وقائمة الاستلام:
- تقييم بصري:قارن مع الصور المعيارية وفق ISO 8501-1، أكد درجة Sa/St؛
- الخشونة: استخدم شريط النسخ + جهاز قياس الخشونة أو عينات المقارنة، أكد أنها تقع ضمن 30–75 µm (لتناسب البرايمر المضاد للصدأ)؛
- الأملاح: طريقة لاصق Bresle لفحص الأملاح الذائبة، إذا تجاوزت الحد يجب إعادة التنظيف أو الشطف؛
- درجة الغبار: طريقة الشريط اللاصق بالضغط ISO 8502-3، أكد خلو السطح من الغبار العالق؛
- مراقبة وقت عودة الصدأ: يجب أن يكون الفاصل بين الرملي والدهان البرايمر قصيراً قدر الإمكان، وإذا تجاوز المدة يلزم إعادة الفحص.
كتابة هذه كبنود استلام، يمكن أن تتجنب الجدل المتمثل في "يبدو جيداً لكن يصدأ خلال نصف عام".
أحد عشر، أخطاء معالجة السطح الشائعة
الخطأ الأول: استخدام St3 محل Sa2.5. في بيئات التآكل الشديد، استخدام أدوات الطاقة للصنفرة بدلاً من الرملي، مما يقلل بشكل كبير من الالتصاق والعمر الافتراضي.
الخطأ الثاني: إزالة الصدأ فقط دون التحكم في الخشونة. الإفراط أو القصور في الرملي، فلا يكون نسيج الارتكاز ضمن 30–75 µm، مما يؤدي إلى ظهور القاعدة أو عدم التماسك.
الخطأ الثالث: ترك السطح بعد الرملي دون دهان لفترة طويلة. في بيئات الرطوبة العالية يعود الصدأ خلال ساعات، وتضيع الجهود، فيجب استخدام البرايمر المصنعي أو التحكم في الفاصل الزمني.
الخطأ الرابع: إهمال الأملاح الذائبة. في الهياكل الفولاذية قرب البحر أو المصانع الكيميائية، الرملي فقط دون فحص الأملاح، فتبقى أيونات الكلوريد مسبباً لتفقيع مبكر.
الخطأ الخامس: تغطية دهانات قديمة بدهان مذيبات قوي عشوائياً. عدم اتباع مبدأ "نفس النوع"، فطلاء طبقة ألكيدي قديمة بدهان ثنائي المكونات بمذيبات قوية يسبب تمزق القاعدة وتجعدها.
الخطأ السادس: عدم معالجة تناثر اللحام. تصبح نقاط رذاذ الخبث نقاط تآكل، مما يسبب فشل مبكر للحام بأكمله.
اثنا عشر، اقتراحات التوافق مع مواد كيكسين الجديدة
مواد كيكسين الجديدة (kexinMaterials) في تصميم البرايمر المضاد للصدأ وتناسب الحماية الصناعية، تؤكد مبدأ "درجة معالجة السطح أولاً": سواء اخترت دهان ألكيدي مضاد للصدأ أو نظام مائي/إيبوكسي مضاد للصدأ، سنوضح في وثيقة التوافق التوصية بـ Sa2.5 (خشونة 30–75 µm)، وحدود تنظيف أدوات الطاقة St3 في سيناريوهات الصيانة. الميزة هي أن المستخدم عند استلام الطلاء يحصل أيضاً على معيار واضح "إلى أي مدى يجب معالجة المادة الأساسية"، بدلاً من التخمين بالخبرة.
للمشاريع الجديدة، نقترح الدفع بعملية مصنعية "رملي Sa2.5 + برايمر مصنعي + تناسب رئيسي مضاد للصدأ"؛ لأعمال صيانة المعدات قيد التشغيل، نفذ خطة ميدانية "صنفرة بنفس نوع الدهان القديم إلى St3 + رملي تكميلي موضعي + طلاء تكميلي متوافق". يلزم إبلاغ الفريق الفني بثلاثة معلومات: "درجة التآكل (C2–C5 من ISO 12944)، وإمكانية التوقف عن الإنتاج، ونظام الدهان القديم القائم"، ليقدموا معالجة سطح وتناسب طلاء موجه بدلاً من التوصية بدهان مضاد للصدأ بشكل عام.
بالإضافة إلى ذلك، تؤثر جودة معالجة السطح على التصاق النظام المائي — سواء كان دهان مذيبات أو دهان مائي مضاد للصدأ، فدرجة القاعدة هي الأساس. حول الفرق في الالتصاق بين الدهان المائي والدهان الزيتي، يمكن الرجوع إلى مقارنة التصاق الدهان المائي والدهان الزيتي؛ أما المتطلبات الخاصة للدهان المائي في البناء لدرجة الحرارة والرطوبة والتجفيف والصب، فتجدها موضحة بشكل منهجي في تجفيف وصب الدهان المائي. وللسيناريوهات التي يُستبدل فيها نظام مائي على دهان ألكيدي قديم، يمكن أيضاً قراءة إعادة الطلاء بدهان مائي على سطح دهان زيتي، الذي يحتوي على إرشادات تشغيلية أكثر تحديداً لمعالجة الطبقة القديمة واختبار التوافق.
ثلاثة عشر، كتابة معالجة السطح في المواصفات والتسليم
أخيراً، اقتراحات تنفيذية لموظفي المشاريع والمشتريات:
- في وثيقة المواصفات الفنية لشراء الطلاء، اجعل "درجة معالجة السطح Sa2.5 (ISO 8501-1)، خشونة 30–75 µm، نقطة الندى أعلى بـ 3℃، رطوبة نسبية ≤ 85%" بنداً إلزامياً؛
- لمشاريع الصيانة، اذكر بشكل منفصل متطلبات "صنفرة بنفس نوع الدهان القديم St3، وصنفرة تكميلية موضعية St3 لأماكن احتراق اللحام"؛
- الاستلام بثلاثة ضوابط: بصري + خشونة + أملاح، مع الاحتفاظ بالسجلات؛
- أدرج مدة وتكلفة معالجة السطح كبند منفصل، لتجنب ضغطها المعتاد.
تبدو معالجة السطح "عملاً خشناً قبل البدء"، لكنها في الواقع الأساس التقني لمنظومة الحماية من التآكل بأكملها. بإتقان هذه الحلقة، يمكن لدهان مضاد للصدأ أن يحقق عمره الوقائي المستحق فعلاً.
أربعة عشر، مصفوفة درجات تآكل ISO 12944 ومعالجة السطح
ربط درجة معالجة السطح ببيئة التآكل هو الخطوة الأكثر عملية في تصميم التناسب. وفق ISO 12944-2018، تُقسم بيئات تآكل الفولاذ من الأقل إلى الأعلى إلى C2 (منخفض)، C3 (متوسط)، C4 (عالٍ)، C5 (عالٍ جداً) وCX (متطرف، خارج الساحل)، بالإضافة إلى بيئات الغمر Im1–Im3. تختلف الحدود الدنيا لمعالجة السطح حسب الدرجة، مما يحدد مباشرة مدة صمود تناسب الدهان المضاد للصدأ:
- C2–C3 (تآكل منخفض إلى متوسط، مثل داخل مبانٍ جافة، غلاف جوي حضري عادي): يقبل تنظيف أدوات الطاقة St3، يتناسب مع دهان ألكيدي مضاد للصدأ وما شابه من تناسب حماية خفيف، الأكثر استخداماً في صيانة المواقع؛
- C4 (تآكل عالٍ، مثل غلاف صناعي، منطقة ساحلية صناعية): يوصى بالرملي Sa2.5، خشونة 30–75 µm، مع برايمر إيبوكسي أو مائي مضاد للصدأ، لضمان المتانة متوسطة وطويلة الأجل؛
- C5–CX (عالٍ جداً إلى متطرف، مثل منصات بحرية، مصانع كيميائية، مناطق رذاذ ملحي): يجب Sa2.5 أو حتى Sa3 موضعياً، مع برايمر غني بالزنك ومنظومة متعددة الطبقات "برايمر—متوسط—نهائي"، لا يمكن الاعتماد على دهان مضاد للصدأ وحيد.
الدرس الرئيسي من هذه المصفوفة: درجة معالجة السطح ليست مؤشراً منعزلاً أبداً، بل معلمة نظامية مربوطة بـ "بيئة التآكل + تناسب الطلاء + العمر التصميمي المتوقع (منخفض L، متوسط M، عالٍ H، عالٍ جداً VH في ISO 12944)". في وثيقة التناسب، يجب كتابة درجة التآكل والعمر المتوقع ودرجة Sa/St معاً، لمنع عشوائية "اختيار الدرجة بالحدس" في الموقع. تؤكد السجلات البحثية ذلك أيضاً: حقق Jotun Barrier 80 UHS تحت C5 عمراً "عالٍ جداً (VH)"، وشرطه الأساسي هو قاعدة رملي مؤهلة وتناسب غني بالزنك مناسب. بمعنى آخر، إذا اخترت الدرجة خطأ، فلا أغلى دهان مضاد للصدأ يعوض ذلك.
الأسئلة الشائعة
1. ما الفرق الحقيقي بين معالجة سطح دهان مضاد للصدأ Sa2.5 وSt3؟
Sa2.5 هو تنظيف الفولاذ بالرملي إلى "درجة بيضاء تقريباً"، دون صدأ أو قشور أكسدة مرئية تقريباً، مع تكوين نسيج ارتكاز 30–75 µm؛ St3 هو استخدام أدوات الطاقة (مطحنة الزاوية، فرش سلكية الخ) لتنظيف السطح "بشكل كامل" حتى قاعدة المعدن، لكنه لا يمكنه نزع قشور الأكسدة المتلاصقة بالكامل، والخشونة ضحلة نسبياً. يختلفان بعدة أضعاف في الالتصاق والمتانة، Sa2.5 مناسب للحماية الثقيلة، وSt3 يُستخدم غالباً للصيانة والبيئات الخفيفة.
2. لماذا تُتحكم خشونة رملي دهان مضاد للصدأ ضمن 30–75 µm؟
وفق بيانات دهان ألكيدي مضاد للصدأ GB/T 25251-2010، فإن نطاق الخشونة التناسبي هو 30–75 µm. الحد الأدنى يضمن قوة التشابك الميكانيكي للدهان، والحد الأعلى يتجنب ظهور الحديد عند قمم النتوءات أو حبس الهواء في القيعان مسبباً ثقوباً إبرية. يتناسب مع سماكة طبقة البرايمر الواحدة (عادة 60–80 µm) لتكوين حاجز متصل وكثيف.
3. هل يجب رملي Sa2.5 للهياكل الفولاذية الجديدة؟
المشاريع الجديدة القادرة على الرملي (معدات، توقف إنتاج، رفع)، Sa2.5 هو المعيار، والتوصية العامة لبرايمر مثل دهان ألكيدي مضاد للصدأ ودهان إيبوكسي مضاد للصدأ (ISO 8501-1). فقط في صيانة الموقع التي لا يمكن فيها الرملي، يُلجأ إلى تنظيف أدوات الطاقة St3.
4. لماذا "صنفرة بنفس النوع St3" عند صيانة دهان قديم؟
إذا طُليت الدهانات القديمة بدهان ثنائي المكونات بمذيبات قوية عشوائياً، قد يسبب انتفاخ الطبقة القديمة تمزق القاعدة وتجعدها. وفق مبدأ "نفس نوع الدهان القديم"، على طبقة ألكيدي قديمة تكمل بدهان ألكيدي مضاد للصدأ من نفس النوع، وتصنفر بأدوات الطاقة إلى St3، لتجنب مشاكل عدم التوافق، وهو أسلوب آمن لصيانة الموقع.
5. كيف تُعالج أماكن احتراق اللحام؟
منطقة تأثير حرارة اللحام غالباً ما تنتج قشور أكسدة احتراق وتناثراً وتغير لون، وهي نقاط عالية لصدأ مبكر. يجب أولاً إزالة رذاذ الخبث، ثم صنفرة بأدوات الطاقة إلى St3 (وعند الحاجة رملي تكميلي موضعي إلى Sa2.5)، ثم دهان البرايمر المضاد للصدأ، مع ضمان ألا يقل سمك دهان اللحام عن المنطقة المسطحة.
6. هل Sa2.5 لدهان مضاد للصدأ وSa2.5 لدهان صناعي نفس المعيار؟
نعم نفس المعيار (ISO 8501-1)، تعريف موحد لا يتغير حسب نوع الدهان. Sa2.5 لبرايمر مضاد للصدأ هو جزء من منظومة الطلاء الواقي الصناعي (ISO 12944-2018)، كطبقة أولى من تناسب "برايمر—متوسط—نهائي"، ومتطلبات معالجة السطح فيه غالباً الأشد.
7. كم من الوقت بعد الرملي يجب دهان البرايمر؟
يجب أن يكون قصيراً قدر الإمكان لتجنب عودة الصدأ. في رطوبة عالية قد يعود الصدأ خلال ساعات، لذا عادة يُستخدم برايمر مصنعي بعد الرملي، أو التحكم الصارم في الفاصل وإعادة الفحص. قبل الطلاء يجب أيضاً مراعاة نقطة الندى (حرارة القاعدة أعلى بأكثر من 3℃ من نقطة الندى) والرطوبة النسبية (عادة ≤ 85%).
8. هل يمكن استخدام أدوات الطاقة St3 لبيئات تآكل شديد؟
لا يُنصح. St3 لا يمكنه نزع قشور الأكسدة المتلاصقة تماماً، والتصاقه ومتانته أقل بوضوح من Sa2.5، عادة يقابل بيئات خفيفة C2–C3 من ISO 12944. فوق C4 أو بيئات غمر يجب الرملي إلى Sa2.5 أو أعلى.
9. هل يلزم فحص الأملاح الذائبة في معالجة السطح؟
ضروري جداً لبيئات رذاذ ملحي عالية مثل البحر وحول المصانع الكيميائية. الأيونات الكلوريدية المتبقية تمتص الرطوبة وتدمر الالتصاق، يُفحص عادة بطريقة لاصق Bresle، وإذا تجاوز الحد يلزم إعادة التنظيف أو الشطف. التحكم بالأملاح بنفس أهمية Sa2.5.
10. كيف يتم استلام معالجة السطح والتأكد من مطابقتها؟
يُنصح بالتأكد البصري (صور معيارية ISO 8501-1) لدرجة Sa/St، وجهاز خشونة لتأكيد 30–75 µm، وطريقة Bresle لقياس الأملاح، وطريقة الشريط اللاصق بالضغط ISO 8502-3 لقياس الغبار، وكتابة هذه البنود في سجل الاستلام للاحتفاظ بها.
قراءات ممتدة
- مقارنة التصاق الطلاء المائي ودهان الزيت:من آلية الواجهة إلى الاختلافات المقاسة فعليًا، لفهم المتطلب المشترك لمعالجة السطح على مستويات مختلفة لالتصاق أنواع الدهان المختلفة.
- إعادة الطلاء بطلاء مائي فوق سطح دهان زيتي:دليل تشغيلي لمعالجة الطبقات القديمة واختبار التوافق عند تجديد سطح دهان ألكيدي قديم إلى نظام مائي، يتوافق مع سيناريو الصيانة St3 في هذه المقالة.
- دهان البولي يوريثان الخشبي (دهان PU الخشبي):نظرة عبر سيناريوهات التطبيق على الطلاء الواقي للخشب، مما يشكل مع مكافحة صدأ الهياكل الفولاذية في هذه المقالة مقارنة متكاملة "معدن—خشب" (قراءة ذات صلة).