В многочисленных сценариях ремонта находящихся в эксплуатации стальных конструкций, трубопроводов, резервуаров и оборудования самой большой головной болью для подрядчиков часто является не «какую краску наносить», а «ржавчину в принципе невозможно полностью удалить». Пескоструйную камеру не подтащить, стоимость демонтажа слишком высока, убыток от одного дня простоя намного превышает стоимость самого покрытия, а ручная очистка от ржавчины с трудом достигает чистоты Sa 2½. Преобразователь ржавчины и стабилизирующая антикоррозийная краска созданы именно для таких условий на месте, где «невозможно полностью удалить ржавчину»: в виде однокомпонентного состава, готового к применению сразу после открытия, они преобразуют остаточную ржавчину на поверхности на месте в стабильные вещества или инкапсулируют и пассивируют её, позволяя выполнить ремонтное окрашивание в реальных условиях. В этой статье от принципов, границ применимости, технологических операций до приёмки качества подробно разбирается весь процесс однокомпонентного нанесения по ржавчине, приводится таблица технологических операций, которой можно напрямую следовать, и объясняется правильное соотношение между ней и полной антикоррозийной системой покрытий.
Как поставщик промышленного защитного покрытия, Кэсинь Новые Материалы (kexinMaterials) имеет зрелые решения по преобразователям ржавчины, стабилизирующим антикоррозийным грунтовкам и комплексной системе «грунт—средний слой—финиш», и в этой статье в разделе о комплектации и выборе также будут даны применимые на практике рекомендации на основе реальных условий. Если вы подбираете решение для ремонта по ржавчине находящегося в эксплуатации оборудования, вы также можете ознакомиться с нашими подходами к выбору водного промышленного покрытия, чтобы сначала соотнести условия эксплуатации с системой.
一、Сначала о принципах: что именно делают преобразователь ржавчины и стабилизирующий состав
Чтобы правильно использовать эти два типа продуктов, нужно сначала понять различие в механизмах того, как они «справляются с ржавчиной». Согласно обобщению механизмов антикоррозийной защиты в исследовательском архиве, окрашивание по ржавчине в основном опирается на путь «преобразующего/стабилизирующего» типа: преобразователь ржавчины (таннин/фосфорная кислота) преобразует ржавчину в стабильные вещества, подходит для мест, где невозможно полностью удалить ржавчину (согласно разделу «Механизмы и классификация антикоррозийной защиты» исследовательского архива). Если разобрать подробнее, это не одно и то же:
1.1 Преобразователь ржавчины: «превращает» ржавчину в стабильные вещества
Ядром преобразователя ржавчины является класс активных веществ, способных вступать в химическую реакцию с ржавчиной, наиболее распространённые из них — таннин (tannic acid) и фосфорная кислота (phosphoric acid). Основным компонентом ржавчины является гидратированный оксид железа (Fe₂O₃·xH₂O и др.), под действием таннина или фосфорной кислоты образуются тёмные, инертные стабильные комплексы или фосфатные плёнки, прочно удерживаемые на стальной поверхности. Этот процесс эквивалентен «локальной обработке»: нестабильные, продолжающие развиваться продукты коррозии фиксируются, переставая быть коррозионным элементом и продолжать реагировать.
- Путь таннина: с ионами железа образует тёмный комплекс танната железа, плёнка плотная, тёмного цвета (часто сине-чёрного или тёмно-коричневого);
- Путь фосфорной кислоты: с ржавчиной образует фосфатную пассивирующую плёнку железа, обладает также некоторым фосфатирующим действием, повышает последующую адгезию.
1.2 Стабилизирующая антикоррозийная краска: «оборачивает» ржавчину и пассивирует
Стабилизирующая (или стабилизирующего, проникающе-стабилизирующего типа) антикоррозийная краска не «съедает» ржавчину напрямую, а с помощью проникновения смолы и синергии антикоррозийных пигментов инкапсулирует и герметизирует остаточную рыхлую ржавчину, а посредством пассивирующих пигментов (например, фосфата цинка) пассивирует металлическую поверхность, препятствуя дальнейшему проникновению коррозионной среды. Она часто используется совместно с преобразователем ржавчины: сначала преобразователь обрабатывает активную ржавчину, затем плёнка стабилизирующего состава обеспечивает долгосрочную защиту за счёт экранирования и пассивации.
Короче говоря, преобразователь склоняется к «химической локальной обработке активной ржавчины», стабилизирующий состав — к «физической инкапсуляции + химической пассивации». Оба служат одной цели — при невозможности полного пескоструя получить на поверхности с ржавчиной основу, пригодную для окрашивания и долгосрочной защиты.
二、Почему нужно нанесение по ржавчине: те реальные места, где «ржавчину не отчистить»
Смысл существования преобразователей ржавчины и стабилизирующих антикоррозийных красок полностью привязан к типу условий «невозможно полностью удалить ржавчину на месте». Типичные сценарии включают:
- Ремонт находящегося в эксплуатации оборудования без остановки производства: локальная коррозия в нефтехимии, энергетике, муниципальных трубопроводах, невозможно демонтировать всё и отправить в пескоструйную камеру;
- Крупные стационарные конструкции: мосты, башенные опоры, внешние стенки резервуаров, оборудование для пескоструя трудно покрывает полностью, а экологические нормы строго ограничивают пылеобразование;
- Сложная геометрия и труднодоступные места: фланцы, болты, обратная сторона угловых швов — ручные и механизированные инструменты достигают ограниченных зон;
- Толстый слой исторической коррозии, неопределённое основание: многократное окрашивание, старое покрытие и ржавчина переплетаются, полная очистка до чистого металла крайне дорога;
- Аварийный ремонт с ограниченным бюджетом и временем: требуется в тот же день удалить ржавчину и нанести плёнку, однокомпонентный состав «открыл и используй» наиболее удобен.
Общая черта этих сценариев: полная очистка от ржавчины (Sa 2½) экономически или технологически невозможна, но коррозию необходимо контролировать. Преобразователь ржавчины и стабилизирующая антикоррозийная краска в однокомпонентной форме устраняют самые проблемные этапы на месте — смешивание двухкомпонентного состава, управление временем жизнеспособности, — являясь экономически эффективным выбором для ремонтного окрашивания.
三、Границы окрашивания по ржавчине: не всякую ржавчину можно «оставить»
Необходимо подчеркнуть, что нанесение по ржавчине имеет строгие границы применимости, выход за которые становится скрытой угрозой. Согласно чёткому определению в исследовательском архиве: граница окрашивания по ржавчине — применимо только для лёгкой рыхлой ржавчины, St2/St3, при сильной коррозии требуется пескоструй (согласно разделу «Механизмы и классификация антикоррозийной защиты» исследовательского архива). Это означает:
| Состояние коррозии | Степень подготовки поверхности | Подходит ли для преобразователя/стабилизатора | Пояснение |
|---|---|---|---|
| Лёгкая рыхлая ржавчина, тонкий рыхлый слой | St2 / St3 (ручная/механизированная) | Подходит | Сначала удалить отслаивающиеся части, затем окрашивать |
| Средняя коррозия, локальные язвы | Близко к St3, требуется усиленная очистка | Осторожно | Необходимо полностью удалить отслаивающуюся, расслоившуюся ржавчину |
| Тяжёлая коррозия, обширные язвы, утонение основы | Требуется пескоструй Sa 2½ | Не подходит | Необходим пескоструй до чистого металла и оценка толщины стенки |
| Старое покрытие цело, только поверхностное меление | Шлифовка для устранения блеска | Подходит как ремонтный грунт | Оценить совместимость системы старого покрытия |
Запомните железное правило: преобразователь ржавчины обрабатывает «активную ржавчину», но не справляется с «структурным разрушением». Если стальная основа уже заметно истончена из-за язвенной коррозии, никакое покрытие не восстановит прочность — в таком случае необходимо вернуться к пескострую, ремонту или замене.
四、Подготовка перед нанесением: очистка рыхлой ржавчины и масла — залог успеха
Многие ошибочно полагают, что «преобразователь ржавчины — это просто нанести прямо на ржавчину», это самое большое заблуждение. Даже если продукт заявляет нанесение по ржавчине, предварительная очистка перед нанесением составляет семьдесят процентов успеха или неудачи. Стандартная практика состоит из трёх шагов:
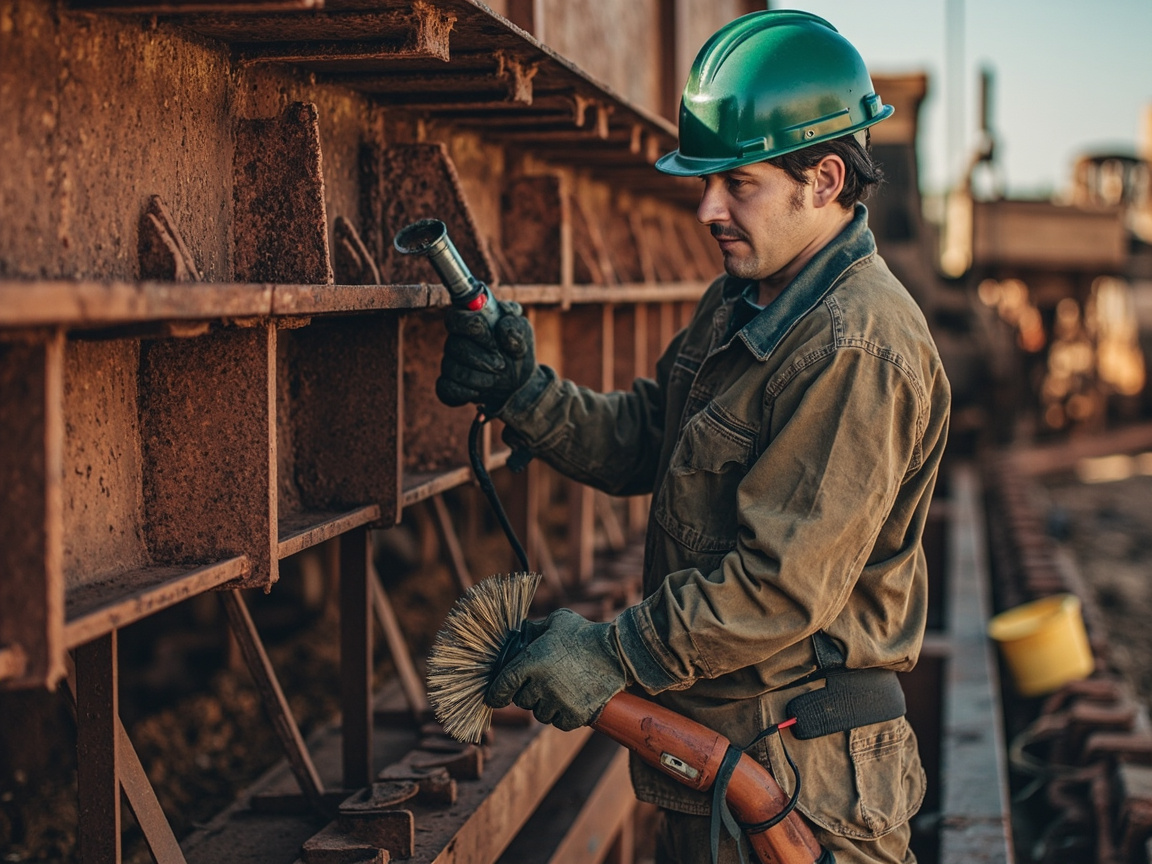
4.1 Удаление рыхлой ржавчины и негодного старого покрытия
Используя проволочную щётку, скребок, наждачную бумагу или угловую шлифовальную машину (с проволочным кругом/абразивным диском), полностью удалите:
- все отслаивающиеся, расслоившиеся, осыпающиеся при касании рыхлые слои ржавчины;
- мелящееся, растрескавшееся, пришедшее в негодность старое лакокрасочное покрытие;
- сварочный шлак, заусенцы, острые кромки (следует скруглить шлифовкой, чтобы избежать слишком тонкой плёнки).
Цель — достичь St2 или St3: на поверхности нет видимой рыхлой ржавчины и негодного покрытия, наблюдается состояние переплетения металлического основания и прочно держащегося старого покрытия. St3 более тщательна, чем St2, требует появления металлического блеска.
4.2 Обезжиривание
Масло серьёзно блокирует контакт преобразователя с ржавым слоем, вызывая отсутствие реакции и адгезии. Необходимо промышленным очистителем, растворителем или щелочным обезжиривателем полностью удалить с поверхности:
- машинное масло, смазку, гидравлическое масло;
- пятна от пота рук, спёкшуюся пыль;
- пасту против разбрызгивания в местах сварочных брызг;
полностью удалить и вытереть чистой ветошью. Для сильно загрязнённого маслом оборудования этот шаг нельзя пропускать.
4.3 Оценка окружающей среды и техника безопасности
- Рекомендуемая температура нанесения 15–25℃, избегать экстремальных интервалов ниже 5℃ или выше 35℃;
- при слишком высокой относительной влажности (например, близкой к точке росы) следует отложить работы, чтобы избежать конденсации на поверхности, влияющей на плёнкообразование;
- однокомпонентные алкидные продукты содержат горючие растворители, на месте запрет огня, курения, обеспечить вентиляцию;
- надеть нитриловые перчатки, защитные очки и респиратор, избегать прямого контакта с кожей и вдыхания паров растворителя.
五、Таблица технологических операций: процесс на месте, которому можно напрямую следовать
В таблице ниже «ремонт по ржавчине» разбит на стандартные операции от подготовки до ухода, может служить инструкцией на месте и чек-листом самопроверки. Примечание: «ориентировочные сроки» в таблице взяты из типичных данных о сушке алкидных антикоррозийных/преобразующих продуктов в исследовательском архиве (например, алкидная антикоррозийная краска время высыхания от пыли ≤5ч, полное ≤24ч, согласно серии GB/T 25251-2010; алкидные продукты типа Würth Rust Stop высыхают около 16ч, согласно исследовательскому архиву), фактически следуйте инструкции к продукту.
| Операция | Содержание операции | Ключевые контрольные точки | Ориентировочный срок/показатель |
|---|---|---|---|
| 1. Оценка | Определить степень коррозии, толщину стенки, состояние старого покрытия | Подтвердить, что относится к лёгкой ржавчине St2/St3, не тяжёлая коррозия | При тяжёлой коррозии вернуться к пескострую |
| 2. Удаление рыхлой ржавчины | Проволочная щётка/скребок/механизированный инструмент удаляют рыхлую ржавчину и негодное покрытие | Нет отслаивания и расслоения, видно металлическое основание и прочное покрытие | До St2–St3 |
| 3. Обезжиривание | Очиститель удаляет масло и пыль | На поверхности нет масляной плёнки, нет следов пота | Протирать до неизменения цвета чистой ветошью |
| 4. Сушка основания | Естественная сушка или вытирание воды с поверхности | На основании нет водяной плёнки, нет конденсата | Обычное требование на 3℃ выше точки росы |
| 5. Нанесение преобразователя | Однокомпонентный готов к применению сразу после открытия, равномерно кистью/валиком | Полное смачивание ржавой поверхности, избегать пропусков | Минимальный расход около 90 мл/м² (по данным Würth) |
| 6. Выдержка для реакции | Таннин/фосфорная кислота реагируют с ржавчиной с образованием плёнки | Поверхность превращается в тёмную стабильную плёнку, не липнет | По требованию продукта несколько часов |
| 7. Нанесение стабилизирующего грунта | Однокомпонентная антикоррозийная грунтовка перекрывает | Совместима со слоем преобразователя, полное покрытие | Интервал перекрытия по продукту (например, от ~2ч) |
| 8. Сушка и уход | Отверждение при комнатной температуре, беречь от воды и ударов | До полного высыхания не контактировать с водой, не нагружать | Полное высыхание около 16–24ч |
| 9. Контроль качества | Адгезия решёткой, внешний вид, толщина плёнки | 0/1 степень — отлично, нет пропусков до основы | Приёмка по GB/T 9286 |
| 10. Комплектное финишное покрытие | По необходимости переход к комплекту «средний—финиш» | Стыковка с общей антикоррозийной системой | См. раздел семь |
Ценность этой таблицы в том, чтобы превратить «нанесение на глаз» в «проверку по операциям». У каждой операции есть узел, где можно остановиться и оценить, проблемы обнаруживаются на том же шаге, а не через полгода по вздутиям.
六、Окрашивание и сушка: удобство и ритм однокомпонентного состава
Преобразователи ржавчины и стабилизирующие антикоррозийные краски в основном однокомпонентные, главное удобство нанесения — готовность к использованию сразу после открытия, без давления времени жизнеспособности — в отличие от двухкомпонентных эпоксидных/полиуретановых, требующих строгого соотношения и приготовления перед использованием. Но удобство не означает произвол, при окрашивании и сушке всё же нужно соблюдать несколько линий:
6.1 Способ нанесения
- Кисть/валик в приоритете для малых площадей и сложных деталей: для фланцев, болтов, труднодоступных мест кисть лучше смачивает ржавый слой, является основным рекомендуемым способом при нанесении по ржавчине;
- для больших ровных поверхностей можно использовать безвоздушное или пневматическое распыление, но нужно следить за вязкостью преобразователя и равномерностью распыления;
- слой должен быть «влажным и ровным», нельзя допускать пропусков до основы (оголение ржавых точек), также не стоит наносить слишком толсто за один раз, что вызывает подтёки и плохую сушку.
6.2 Ритм сушки
Со ссылкой на алкидные антикоррозийные продукты в исследовательском архиве (согласно GB/T 25251-2010 и данным Würth Rust Stop):
- время высыхания от пыли алкидной антикоррозийной краски обычно ≤5ч (некоторые продукты ≤2ч), полное ≤24ч;
- алкидные продукты типа «ржаво-стоп» высыхают около 16ч;
- полная сшивка и отверждение часто требуют более 24ч, в период ухода беречь от воды и механических ударов.
Сушка заметно зависит от температуры, влажности, вентиляции и толщины плёнки. Низкая температура и высокая влажность значительно замедляют сушку, на месте следует обеспечивать ритм через вентиляцию и выбор времени работ.
6.3 Окно перекрытия
Поверх стабилизирующего грунта обычно нужно перейти к комплектной системе. Со ссылкой на алкидные продукты, интервал перекрытия от ~2ч, полное высыхание ~24ч (по данным алкидных продуктов типа ROSTIO, исследовательский архив); конкретно необходимо наносить только после того, как предыдущий слой «полностью высох, не липнет», чтобы избежать сморщивания и отслаивания из-за взаимного растворения растворителей.
七、Связь с полной комплектной системой: основа по ржавчине ≠ полная антикоррозия
Это то, о чём автор статьи больше всего хочет предупредить инженеров: преобразователь ржавчины и стабилизирующая антикоррозийная краска решают вопрос «пригодности базы с ржавчиной к окрашиванию», они не заменяют полный антикоррозийный комплект «грунт—средний слой—финиш». Согласно обобщению промышленных защитных систем в исследовательском архиве, правильная логика антикоррозии стальных конструкций — грунтовка (антикоррозия/адгезия) + промежуточное покрытие (утолщение/экранирование) + финишное покрытие (атмосферостойкость/декор), и проектирование комплекта по коррозионным категориям ISO 12944-2018 (C2–CX), углеродистая сталь пескоструй Sa 2½, заводская грунтовка, грунт+средний+финиш комплект (согласно «Общим стандартам испытаний» и «Механизмам промышленных красок» исследовательского архива).
7.1 Типичная толщина полного комплекта (ответственные условия)
Исследовательский архив приводит стандартный комплект системы эпоксидно-полиуретанового финишного покрытия (согласно «Эпоксидно-полиуретановое финишное покрытие (сводка параметров отечественных продуктов)»):
- Эпоксидная цинконаполненная грунтовка: 70–80 мкм (1 слой), защита за счёт жертвенного анода цинкового порошка;
- Эпоксидная промежуточная краска с железной слюдкой: 100–150 мкм (1–2 слоя), чешуйки оксида железа удлиняют путь диффузии коррозионной среды (экранирующее действие);
- Эпоксидно-полиуретановое финишное покрытие: 100–120 мкм (2 слоя), обеспечивает атмосферостойкость и декор.
7.2 Место решения по ржавчине в комплекте
Рассматривая нанесение по ржавчине в общей системе, оно имеет два типичных позиционирования:
- Как «ремонтный переходный грунт»: на находящемся в эксплуатации оборудовании, где нельзя выполнить пескоструй, сначала преобразователем ржавчины + стабилизирующим грунтом остановить активную ржавчину, создать базу для окрашивания, затем по возможной технологии нанести сверху промежуточное и финишное покрытия, приблизив ремонтную систему к полному комплекту;
- Как «независимая защита низких требований»: для объектов уровня C2–C3, с коротким циклом осмотра, допускающих периодическое подновление, однокомпонентный стабилизирующий антикоррозийный состав может быть экономичной защитой напрямую, не обязательно требовать полный набор цинконаполненный+слюдка+полиуретан.
Нужно остерегаться другой ошибки: использовать грунтовку по ржавчине как тяжёлое антикоррозийное решение «одним слоем на всё», применяя в морской или химической среде сильной коррозии C4/C5. Исследовательский архив указывает, что алкидные продукты типа «ржаво-стоп» (например, Würth Rust Stop) соответствуют коррозионной категории ISO 12944 C3 «высокая» (согласно исследовательскому архиву), для более высоких категорий коррозии необходимо вернуться к полному комплекту пескоструй + цинконаполненный + промежуточная + финиш, даже эпоксидная цинконаполненная грунтовка в C5 должна достигать долговечности «очень высокая (VH)» (по данным типа Jotun Barrier 80, исследовательский архив).
Таким образом, выбор нанесения по ржавчине или полного пескоструйного комплекта по сути является решением по коррозионной категории и циклу осмотра, а не по «что удобнее».
八、Контроль качества и приёмка: судить по адгезии
Качество нанесения по ржавчине нельзя оценивать по «выглядит довольно тёмным и ровным», должна быть измеримая приёмка. Два самых практичных и легко выполнимых на месте пункта — адгезия методом решётчатого надреза и проверка внешнего вида/толщины плёнки.
8.1 Адгезия: метод решётчатого надреза по GB/T 9286
Согласно «Общим стандартам испытаний» исследовательского архива, адгезия (решётчатый надрез) оценивается по GB/T 9286-1998, ISO 2409, ASTM D3359, делится на степени 0–5, 0/1 степень — отлично (отслоение ≤5%). Операция на месте:
- на плёнке ножом нанести сетку (обычно шаг 1 мм или 2 мм, в зависимости от толщины);
- наклеить скотч, быстро оторвать;
- Осмотрите края решётки на предмет отслаивания, сопоставьте с критериями оценки и определите класс.
Нанесение по ржавчине изначально имеет остаточную ржавчину и шероховатость на основании, поэтому адгезия естественным образом несколько ниже, чем у основания после пескоструйной обработки Sa 2½, но если достигнут класс 0/1, это означает, что слой преобразования, стабилизирующая грунтовка и основа соединены надёжно, и можно переходить к следующей операции.
8.2 Внешний вид и толщина плёнки
- Внешний вид: без просветов (обнажение точек ржавчины), без подтёков, без пузырей, без заметных кратеров и апельсиновой корки; слой преобразования равномерно меняет цвет на тёмную стабильную плёнку;
- Толщина плёнки: выборочный контроль влажным гребнем или толщиномером сухой плёнки, обеспечить достижение проектного DFT; для алкидных продуктов типа «ржавчина-стоп» действует ограничение «минимального расхода» (например, около 90 мл/м², по данным Würth), недостаточная толщина равносильна пропуску защиты.
8.3 Чек-лист приёмки по первому слою
| Пункт приёмки | Метод/стандарт | Критерий годности |
|---|---|---|
| Очистка поверхности | Визуально + сопоставление со St2/St3 | Нет рыхлой ржавчины, нет отслоившейся краски, нет жировой плёнки |
| Эффект преобразования | Визуальный цвет | Ржавая поверхность превращается в тёмную стабильную плёнку |
| Адгезия | Решётчатый надрез по GB/T 9286 | Класс 0/1 — отлично |
| Толщина плёнки | Толщиномер/расчёт расхода | Достижение проектного DFT, без просветов |
| Сушка | На отлип + по времени | После полного высыхания переход к следующему слою |
Кэсинь Синьцайляо (kexinMaterials) при поставке решений по преобразованию ржавчины и стабилизации обычно предоставляет вместе с ними вышеуказанный чек-лист приёмки и сопутствующие рекомендации, помогая на месте превратить «ремонт по ржавчине» из работы на опыте в контролируемый процесс — особенно в проектах реконструкции существующего оборудования и при сжатых окнах остановки производства такая комплектация «краска + технологическая карта + стандарт приёмки» надёжнее, чем покупка отдельно одной банки преобразователя.
Девять. Распространённые ошибки выбора и нанесения
Заблуждение первое: преобразователь ржавчины справляется с любой коррозией. Неверно. Он предназначен только для активной ржавчины и применим в границах лёгкой рыхлой ржавчины (St2/St3); при сильной коррозии, язвенной коррозии с истончением основы необходима пескоструйная обработка и оценка конструкционной безопасности.
Заблуждение второе: достаточно нанести прямо на толстый слой ржавчины. Неверно. Рыхлую ржавчину и масляные загрязнения нужно сначала удалить, иначе преобразователь не коснётся активной ржавчины, а адгезия обнулится.
Заблуждение третье: одного слоя грунтовки по ржавчине достаточно для тяжёлой защиты от коррозии. Неверно. Решения по ржавчине чаще применяются для ремонта C2–C3 или как переходный этап; при тяжёлой коррозии C4/C5 необходимо вернуться к полной системе грунтовка—промежуточное покрытие—финишное покрытие.
Заблуждение четвёртое: однокомпонентный состав не нужно читать в инструкции. Неверно. Расход, межслойный интервал и температура сушки по-прежнему определяют успех, недостаток минимального расхода равносилен пропуску защиты.
Заблуждение пятое: стабилизирующий тип может заменить пескоструйную обработку. Неверно. Они решают разные задачи: пескоструйная обработка решает вопрос чистоты основания, а решение по ржавчине — вопрос «возможности окраски при недостаточной чистоте», они не взаимозаменяемы.
Десять. Рекомендации по стыковке с масляными/водными системами
После ремонта по ржавчине выбор верхнего слоя — масляное половое/антикоррозийное покрытие или водное промышленное покрытие — зависит от экологических требований и условий эксплуатации. Архив исследований содержит данные как по масляным алкидным антикоррозийным покрытиям, так и по водным промышленным системам: алкидная антикоррозийная краска проста в нанесении, однокомпонентная, недорогая, но плохо сопротивляется растворителям/кислотам-щелочам, медленно сохнет и несовместима с двухкомпонентными сильнорастворительными красками (согласно разделу об алкидной антикоррозийной краске в архиве исследований); а водное промышленное покрытие лучше с точки зрения соответствия VOC. Исполнитель может, опираясь на определение сценариев выбора масляной краски и выбор водного промышленного покрытия, принимать решение в общей рамке «грунт по ржавчине + верхняя система». По вопросам межслойной адгезии и совместимости также можно обратиться к анализу механизма сравнения адгезии водной и масляной красок, чтобы избежать отслаивания и сморщивания из-за несовместимости систем при обновлении.
Часто задаваемые вопросы
1. В чём разница между преобразователем ржавчины и стабилизирующей антикоррозийной краской?
Преобразователь ржавчины (таннин/фосфорная кислота) химически превращает ржавчину в тёмное стабильное вещество; стабилизирующая антикоррозийная краска за счёт проникновения смолы и пассивирующих пигментов (например, фосфата цинка) обволакивает и пассивирует остаточную рыхлую ржавчину. Первый больше «химически обрабатывает активную ржавчину на месте», второй — «физическое обволакивание + химическая пассивация», они часто применяются совместно.
2. Можно ли наносить преобразователь ржавчины прямо на очень толстый слой ржавчины?
Нельзя. Он применим только для лёгкой рыхлой ржавчины (St2/St3), и перед нанесением необходимо сначала инструментом удалить всю рыхлую ржавчину и отслоившуюся старую краску, а также обезжирить. При сильной коррозии, язвенной коррозии с истончением необходима пескоструйная обработка и оценка конструкционной безопасности.
3. Почему при нанесении по ржавчине всё равно нужно очищать рыхлую ржавчину и масляные загрязнения?
Потому что преобразователь должен вступить в реакцию с активной ржавчиной, рыхлая ржавчина отваливается при касании, а масло блокирует контакт — и то, и другое приведёт к отсутствию реакции и отсутствию адгезии. Очистка — это семьдесят процентов успеха нанесения по ржавчине.
4. Нужно ли смешивать однокомпонентный преобразователь ржавчины/стабилизирующий продукт?
Нет, готов к применению сразу после вскрытия, нет давления срока годности, как у двухкомпонентных. Но по-прежнему нужно контролировать расход, межслойный интервал и температуру сушки, недостаток минимального расхода равносилен пропуску защиты.
5. Через сколько после нанесения по ржавчине можно наносить финишное покрытие?
На примере алкидных продуктов: межслойный интервал от ~2 ч, полное высыхание ~24 ч (по данным типа ROSTIO); необходимо наносить только после высыхания предыдущего слоя до отлипа, чтобы избежать сморщивания из-за взаимного растворения растворителей. Фактически ориентируйтесь на инструкцию к продукту.
6. Какой класс адгезии при приёмке считается合格?
По методу решётчатых надрезов GB/T 9286, среди классов 0–5 класс 0/1 — отлично (отслоение ≤5%). Адгезия основания по ржавчине естественным образом несколько ниже, чем пескоструйного, но достижение класса 0/1 позволяет перейти к следующей операции.
7. Может ли преобразователь ржавчины заменить пескоструйную обработку для тяжёлой защиты от коррозии?
Нет. Решения по ржавчине чаще применяются для ремонта C2–C3 или как переход; при тяжёлой коррозии C4/C5 необходимо вернуться к полной системе пескоструйная обработка Sa 2½ + цинкнаполненная грунтовка + промежуточное покрытие + финишное покрытие. Алкидные продукты типа «ржавчина-стоп» обычно соответствуют также уровню ISO 12944 C3 «высокий».
8. Как контролировать температуру нанесения на месте?
Рекомендуется 15–25℃, избегать экстремальных интервалов ниже 5℃ или выше 35℃; при слишком высокой относительной влажности, близкой к точке росы, отложить, чтобы предотвратить конденсацию на поверхности и влияние на плёнкообразование. Однокомпонентная алкидная основа содержит горючие растворители — на месте запрет огня, вентиляция, средства защиты.
9. Какое финишное покрытие можно нанести поверх грунтовки по ржавчине?
Зависит от общей системы: при низких требованиях C2–C3 может использоваться самостоятельно как экономичная защита с периодическим обновлением; при высоких требованиях можно нанести сверху промежуточное и финишное покрытие (например, эпоксидное промежуточное покрытие с железной слюдкой + эпоксидно-полиуретановое финишное покрытие), приблизив ремонтную систему к полной — при условии совместимости систем.
10. Как понять, стоит ли на объекте применять решение по ржавчине?
Посмотрите на три вещи: является ли коррозия только лёгкой рыхлой ржавчиной (St2/St3), нет ли заметного истончения основы, позволяют ли межремонтный период и класс коррозии экономичную защиту. Если все три выполняются — можно применять решение по ржавчине; если любое не выполняется — вернуться к пескоструйной обработке и полной системе.
Дополнительное чтение
- Выбор водного промышленного покрытия: смолы и условия применения: структурирует решение «какую верхнюю систему выбрать после ремонта по ржавчине», дополняя разделы о совместимости и экологических требованиях в этой статье.
- Когда выбирать масляную краску: сценарии и границы: исходя из границы масляного и водного, помогает определить направление системы финишного покрытия поверх грунта по ржавчине.
- Наука рецептур и практика нанесения водных деревянных покрытий: понимание сквозь сценарии мышления системы «грунт—средний—финиш» и логики обработки поверхности, что также полезно для промышленного ремонта по ржавчине.