In einer Vielzahl von Wartungsszenarien für im Betrieb befindliche Stahlkonstruktionen, Rohrleitungen, Behälter und Anlagen ist das größte Kopfzerbrechen für die Ausführenden oft nicht „welche Farbe man aufträgt“, sondern „der Rost lässt sich einfach nicht restlos entfernen“. Eine Sandstrahlkabine lässt sich nicht herbeischaffen, die Demontagekosten sind zu hoch, der Verlust durch einen einzigen Stillstandstag übersteigt bei weitem die Kosten der Beschichtung selbst, und die manuelle Rostentfernung erreicht nur schwer die Sauberkeit von Sa 2½. Rostumwandler und stabilisierende Rostschutzfarbe sind genau für diese Art von Vor-Ort-Bedingungen mit „unmöglicher vollständiger Rostentfernung“ entwickelt worden: Sie liegen als einkomponentige, gebrauchsfertige Produkte vor, die den an der Oberfläche verbleibenden Rost vor Ort in stabile Substanzen umwandeln oder durch Einhüllen passivieren, sodass die Instandhaltungsbeschichtung unter realen Bedingungen umgesetzt werden kann. Dieser Artikel erklärt den gesamten Prozess der einkomponentigen Rostvor-Ort-Beschichtung von Prinzipien, Anwendungsgrenzen und Arbeitsschritten bis zur Qualitätsabnahme, gibt eine direkt anwendbare Arbeitsschritttabelle und erläutert das korrekte Verhältnis zwischen diesem System und einer vollständigen Korrosionsschutzsystematik.
Als Lieferant von industriellen Schutzbeschichtungen bietet Kexin New Materials (kexinMaterials) ausgereifte Lösungen für Rostumwandler, stabilisierende Rostschutzgrundierungen sowie das „Grundierung–Zwischenbeschichtung–Decklack“-System. Dieser Artikel gibt im Abschnitt zu Systemen und Auswahl ebenfalls umsetzbare Empfehlungen basierend auf realen Bedingungen. Wenn Sie gerade eine Lösung für die Rostvor-Ort-Instandhaltung von im Betrieb befindlichen Anlagen auswählen, können Sie auch unsere Auswahlhinweise für wasserverdünnbare Industriebeschichtungen konsultieren, um Bedingungen und Systeme zunächst zuzuordnen.
Eins: Zuerst das Prinzip – was Rostumwandler und Stabilisierer eigentlich tun
Um diese beiden Produktarten korrekt einzusetzen, muss man zunächst die Unterschiede ihrer Mechanismen beim „Umgang mit Rost“ verstehen. Gemäß der Zusammenfassung der Rostschutzmechanismen in den Forschungsunterlagen stützt sich die Rostvor-Ort-Beschichtung hauptsächlich auf den „Umwandlungs-/Stabilisierungspfad“: Der Rostumwandler (Tannin/Phosphorsäure) wandelt Rost in stabile Substanzen um und eignet sich für Vor-Ort-Einsätze, bei denen eine vollständige Rostentfernung nicht möglich ist (laut Abschnitt „Rostschutzmechanismen und Klassifizierung“ der Forschungsunterlagen). Im Detail betrachtet sind beide nicht dasselbe:
1.1 Rostumwandler: Rost „verwandeln“ in stabile Substanzen
Der Kern eines Rostumwandlers ist eine Art aktiver Substanz, die mit Rost chemisch reagieren kann; am häufigsten sind Tanninsäure (Tannic Acid) und Phosphorsäure (Phosphoric Acid). Die Hauptbestandteile von Rost sind hydratisiertes Eisenoxid (Fe₂O₃·xH₂O usw.), das unter der Einwirkung von Tanninsäure oder Phosphorsäure dunkle, inerte stabile Komplexe oder Phosphatschichten bildet, die fest an der Stahloberfläche haften. Dieser Vorgang entspricht einer „vor-Ort-Behandlung“, die die ursprünglich lockeren, weiter fortschreitenden Korrosionsprodukte fixiert, sodass sie nicht mehr als Korrosionselement weiterreagieren.
- Tanninsäure-Pfad: Bildet mit Eisenionen dunkle Eisen-Tannat-Komplexe, dichte Filmbildung, dunkle Farbe (oft blauschwarz oder dunkelbraun);
- Phosphorsäure-Pfad: Bildet mit Rost Eisenphosphat/Phosphat-Passivierungsschicht, bietet zusätzliche Phosphatierungswirkung und verbessert die anschließende Haftung.
1.2 Stabilisierende Rostschutzfarbe: Rost „einhüllen“ und passivieren
Die stabilisierende (oder stabilisierende, penetrierend-stabilisierende) Rostschutzfarbe „frisst“ den Rost nicht direkt, sondern hüllt durch Harzpenetration und synergistische Wirkung von Rostschutzpigmenten den verbleibenden Flugrost ein und schließt ihn ab, und passiviert mithilfe von passivierenden Pigmenten (wie Zinkphosphat) die Metalloberfläche, um ein weiteres Eindringen von Korrosionsmedien zu verhindern. Sie wird oft in Kombination mit dem Rostumwandler eingesetzt: Der Umwandler behandelt zuerst den aktiven Rost, dann bietet der stabilisierende Film langfristigen Schirm- und Passivierungsschutz.
Kurz gesagt: Der Umwandler neigt zur „chemischen Vor-Ort-Behandlung von aktivem Rost“, der Stabilisierer eher zur „physikalischen Einhüllung + chemischen Passivierung“. Beide dienen demselben Ziel – der Rostoberfläche unter der Voraussetzung unmöglichen vollständigen Sandstrahlens eine beschichtbare, langfristig schützbare Basis zu geben.
Zwei: Warum Rostvor-Ort-Beschichtung nötig ist: die realen Situationen mit „nicht restlos entfernbarem Rost“
Die Existenzberechtigung von Rostumwandlern und stabilisierenden Rostschutzfarben verankert vollständig in der Art von Bedingungen „Vor-Ort-unmögliche vollständige Rostentfernung“. Typische Szenarien umfassen:
- Instandhaltung im Betrieb befindlicher Anlagen ohne Stillstand: lokale Korrosion an petrochemischen, elektrischen und kommunalen Leitungen, die sich nicht komplett zur Sandstrahlkabine demontieren lassen;
- Große feststehende Konstruktionen: Brücken, Türme, Außenwände von Tanks, bei denen Sandstrahlgeräte schwer vollständig abdecken können und der Umweltschutz strenge Grenzen für Staubaufwirbelung hat;
- Komplexe Geometrien und tote Winkel: Flansche, Schrauben, hinter Kehlnähten, wo Hand- und Elektrowerkzeuge nur begrenzt hinkommen;
- Historische dicke Rostschichten, unsichere Basis: mehrfach wiederholt beschichtet, alte Farbe und Rostschichten verzahnt, vollständige Entfernung bis zum metallischen Blankzustand extrem kostspielig;
- Notreparatur mit begrenztem Budget und Zeit: Anforderung, am selben Tag zu entrosten und zu beschichten, einkomponentig gebrauchsfertig am einfachsten.
Der gemeinsame Nenner dieser Szenarien ist: Vollständige Rostentfernung (Sa 2½) ist wirtschaftlich oder technologisch nicht machbar, aber die Korrosion muss kontrolliert werden. Rostumwandler und stabilisierende Rostschutzfarbe setzen als einkomponentige Produkte an, ersparen das lästigste Vor-Ort-Mischen von Zweikomponenten und das Management der Topfzeit und sind eine kostengünstige Wahl für Instandhaltungsbeschichtungen.
Drei: Grenzen der Rostvor-Ort-Beschichtung: Nicht jeder Rost kann „mitgenommen“ werden
Es muss betont werden, dass die Rostvor-Ort-Beschichtung strenge Anwendungsgrenzen hat; Überschreitungen werden zu versteckten Gefahren. Laut klarer Definition in den Forschungsunterlagen: Die Grenze der Rostvor-Ort-Beschichtung lautet – nur geeignet für leichten Flugrost, St2/St3, schwere Korrosion erfordert Sandstrahlen (laut Abschnitt „Rostschutzmechanismen und Klassifizierung“ der Forschungsunterlagen). Das bedeutet:
| Rostzustand | Oberflächenvorbereitungsgrad | Eignung für Rostumwandler/stabilisierend | Hinweis |
|---|---|---|---|
| Leichter Flugrost, dünne lose Rostschicht | St2 / St3 (Hand-/Elektrowerkzeug) | Geeignet | Zuerst lose Teile entfernen, dann beschichten |
| Mittlere Korrosion, lokale Grübchen | Näher St3, verstärkte Reinigung nötig | Vorsicht | Abblätternden, geschichteten Rost muss restlos entfernt werden |
| Schwere Korrosion, großflächige Grübchen, Basiswanddicke reduziert | Sandstrahlen Sa 2½ erforderlich | Nicht geeignet | Muss bis metallisch blank sandgestrahlt und Wanddicke bewertet werden |
| Alte Farbe intakt, nur Oberflächenkreidung | Anschleifen zur Glanzbruch | Geeignet als Renovierungsgrund | Kompatibilität des alten Farbsystems prüfen |
Behalten Sie eine eiserne Regel im Gedächtnis: Der Rostumwandler behandelt „aktiven Rost“, kann aber „strukturellen Versagen“ nicht beheben. Wenn die Stahlbasis durch Grübchenbildung bereits deutlich dünner geworden ist, kann auch die beste Beschichtung die Festigkeit nicht zurückbringen; in diesem Fall muss man zum Sandstrahlen, Reparieren oder Austauschen zurückkehren.
Vier: Vorbereitung vor der Beschichtung: Lockeren Rost und Öl entfernen ist Voraussetzung für Erfolg oder Misserfolg
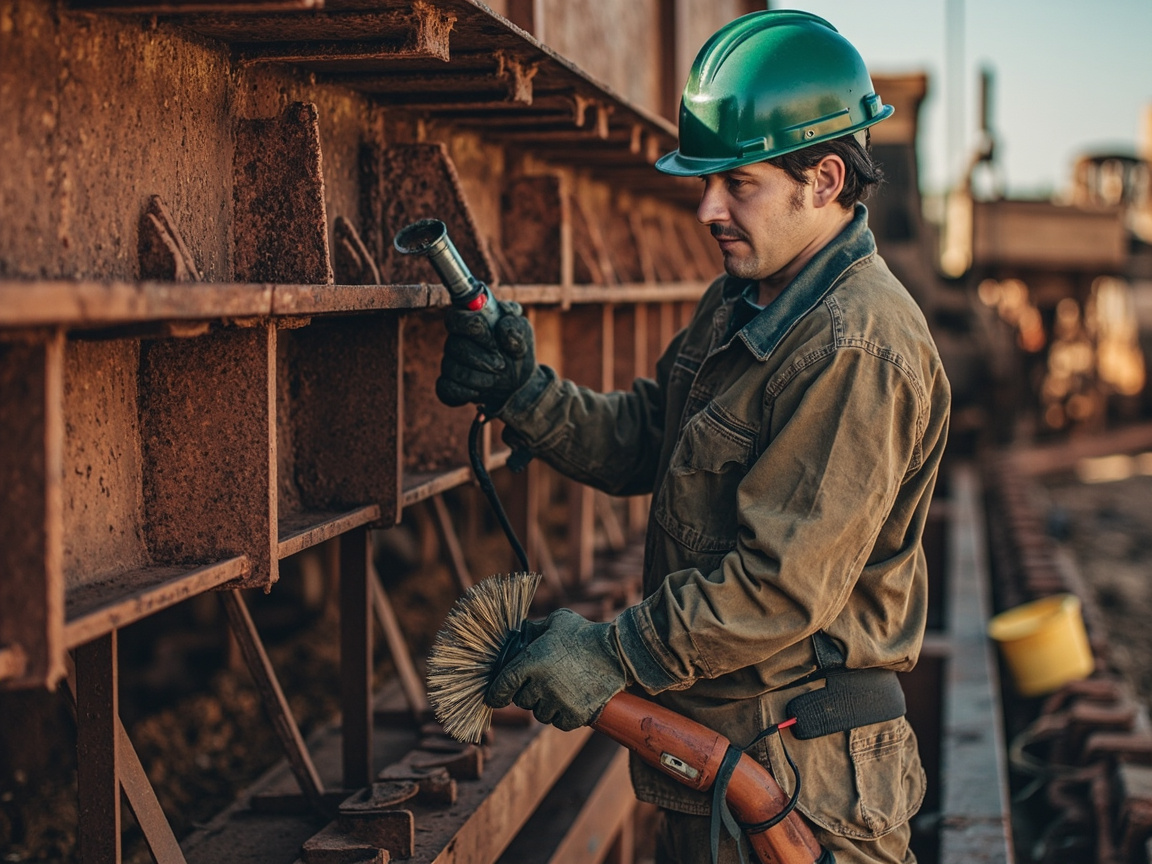
Viele denken irrtümlich, „Rostumwandler wird einfach auf den Rost gepinselt“, was der größte Irrtum ist. Selbst wenn das Produkt Rostvor-Ort-Beschichtung verspricht, ist die Reinigung vor der Beschichtung zu 70 % über Erfolg oder Misserfolg entscheidend. Das Standardvorgehen in drei Schritten:
4.1 Lockeren Rost und defekte alte Farbe entfernen
Mit Drahtbürste, Spachtel, Schleifpapier oder Winkelschleifer (mit Drahtrad/Schleifscheibe) gründlich entfernen:
- Alle abblätternden, geschichteten, beim Anstoßen abfallenden losen Rostschichten;
- kreidende, rissige, bereits defekte alte Farbfilme;
- Schweißschlacke, Grat, scharfe Kanten (rund schleifen, um zu dünne Filme zu vermeiden).
Ziel ist Erreichen von St2 oder St3: Oberfläche ohne sichtbaren losen Rost und defekte Beschichtung, Zustand mit verzahntem Metallbasis und fester alter Farbe. St3 ist gründlicher als St2 und erfordert sichtbaren Metallglanz.
4.2 Entfetten und entölen
Öl verhindert schwer den Kontakt von Umwandler und Rostschicht, führt zu keiner Reaktion und keiner Haftung. Mit Industriereiniger, Lösemittel oder alkalischem Entfettungsmittel müssen von der Oberfläche entfernt werden:
- Maschinenöl, Schmierfett, Hydrauliköl;
- Hand-Schweiß, Staubverkrustungen;
- Spritzsicherungspaste an Schweißspritzern;
gründlich entfernen und mit sauberem Tuch abtrocknen. Bei stark verölten Anlagen darf dieser Schritt nicht wegbleiben.
4.3 Umgebungsbeurteilung und Sicherheitsschutz
- Verarbeitungstemperatur empfohlen 15–25 °C, Vermeidung von extremen Bereichen unter 5 °C oder über 35 °C;
- Bei zu hoher relativer Feuchte (nahe Taupunkt) verschieben, um Filmbeeinträchtigung durch Oberflächenbetauung zu vermeiden;
- Einkomponentige alkydharzbasierte Produkte enthalten brennbare Lösemittel, am Ort Feuer und Rauchen verboten, Lüftung sicherstellen;
- Nitrilhandschuhe, Schutzbrille und Atemschutzmaske tragen, um Hautkontakt und Einatmen von Lösemitteldämpfen zu vermeiden.
Fünf: Arbeitsschritttabelle: direkt anwendbarer Vor-Ort-Prozess
Die folgende Tabelle zerlegt die „Rostinstandhaltung“ von Vorbereitung bis Pflege in Standardarbeitsschritte und dient als Vor-Ort-Einweisung und Selbstprüfliste. Hinweis: Die „Referenzzeiten“ in der Tabelle stammen aus typischen Trocknungsdaten alkydharzbasierter Rostschutz-/Umwandlerprodukte in den Forschungsunterlagen (z. B. alkydharzbasierte Rostschutzfarbe staubtrocken ≤ 5 h, durchgetrocknet ≤ 24 h, laut GB/T 25251-2010-Reihe; Würth Rust Stop ähnliche alkydharzbasierte Produkte trocknen ca. 16 h, laut Forschungsunterlagen), tatsächlich maßgeblich ist die Produktbeschreibung.
| Arbeitsschritt | Arbeitsinhalt | Schlüsselkontrollpunkt | Referenzzeit/Indikator |
|---|---|---|---|
| 1. Beurteilung | Rostgrad, Wanddicke, Zustand alter Farbe bestimmen | Bestätigen, dass leichter Rost St2/St3 vorliegt, keine schwere Korrosion | Stark korrodierte Rückkehr zum Strahlen |
| 2. Loses Rost entfernen | Drahtbürste/Schaber/Mechanische Werkzeuge zur Entfernung von losem Rost und defekter Farbe | Kein Abblättern oder Schichten, Metalluntergrund und feste Farbe freigelegt | Bis St2–St3 |
| 3. Entfetten | Reinigungsmittel zur Entfernung von Öl, Fett und Staub | Oberfläche ohne Ölfilm, ohne Handschweißabdrücke | Abwischen bis das saubere Tuch nicht mehr verfärbt |
| 4. Trockener Untergrund | Natürliche Trocknung oder Abtrocknen der Oberflächenfeuchte | Untergrund ohne Wasserfilm, ohne Tau | 3℃ über Taupunkt, übliche Anforderung |
| 5. Konvertierungsmittel auftragen | Einkomponentig, gebrauchsfertig nach Öffnen, gleichmäßig mit Pinsel/Rolle auftragen | Rostfläche vollständig benetzt, Streichen vermeiden | Mindestauftragsmenge ca. 90 ml/m² (Referenz Würth-Daten) |
| 6. Reaktionsruhe | Gerbsäure/Phosphorsäure reagiert mit Rost zu Film | Oberfläche zu dunklem stabilen Film verfärbt, nicht klebrig | Mehrere Stunden gemäß Produktanforderung |
| 7. Stabile Grundierung auftragen | Einkomponentige Rostschutzgrundierung überstreichen | Kompatibel mit Konvertierungsschicht, vollständige Abdeckung | Überstreichintervall gemäß Produkt (z. B. ab ca. 2 h) |
| 8. Trocknen und Pflegen | Aushärtung bei Raumtemperatur, Wasser und Stoß vermeiden | Vor Durchtrocknung kein Wasser, keine Belastung | Durchtrocknung ca. 16–24 h |
| 9. Qualitätskontrolle | Gitterschnitt-Adhäsion, Aussehen, Schichtdicke | Grad 0/1 als exzellent, kein Durchscheinen des Untergrunds | Abnahme gemäß GB/T 9286 |
| 10. Passende Decklack | Nach Bedarf in passende ”Zwischen–Deck”-Kombination | Anschluss an gesamtes Korrosionsschutzsystem | Siehe Abschnitt sieben |
Der Wert dieser Tabelle liegt darin, aus ”nach Erfahrung streichen” ”nach Arbeitsschritt prüfen” zu machen. Jeder Arbeitsschritt hat einen anhaltbaren und beurteilbaren Knotenpunkt; Probleme können im jeweiligen Schritt erkannt werden, anstatt erst nach einem halben Jahr bei Blasenbildung zurückzuverfolgen.
Sechs. Beschichtung und Trocknung: Der Komfort und Rhythmus der Einkomponentigkeit
Rostkonvertierungsmittel und stabile Rostschutzfarbe sind meist einkomponentig. Der größte Verarbeitungsvorteil ist gebrauchsfertig nach Öffnen, kein Topfzeitdruck – anders als bei Zweikomponenten-Epoxid/Polyurethan, die strikte Mischverhältnisse und sofortige Verarbeitung erfordern. Aber Komfort bedeutet nicht Willkür; bei Beschichtung und Trocknung müssen dennoch einige Linien eingehalten werden:
6.1 Beschichtungsmethode
- Pinseln/Rollen bevorzugt bei kleinen Flächen und komplexen Teilen: Bei Flanschen, Schrauben, toten Winkeln kann das Pinseln die Rostschicht besser benetzen und ist die Hauptmethode für die Verarbeitung mit Rost;
- Große ebene Flächen können mit Airless- oder Airspray beschichtet werden, aber auf Viskosität des Konvertierungsmittels und gleichmäßiges Spritzen achten;
- Die Schicht sollte ”feucht und gleichmäßig” sein, weder darf der Untergrund durchscheinen (Rostpunkte freiliegend), noch sollte sie einmal zu dick aufgetragen werden, was zu Läufen und schlechter Trocknung führt.
6.2 Trocknungsrhythmus
Referenz an alkydharzbasierten Rostschutzprodukten aus dem Forschungsarchiv (gemäß GB/T 25251-2010 und Würth Rust Stop Daten):
- Alkydharz-Rostschutzfarbe Trockengrad 1 (staubtrocken) meist ≤5h (einige Produkte ≤2h), durchgetrocknet ≤24h;
- Alkydharzbasierte Roststopp-Produkte trocknen ca. 16h;
- Vollständige Vernetzungshärtung erfordert oft über 24h, in der Pflegephase Wasser und mechanische Stöße vermeiden.
Die Trocknung wird stark von Temperatur, Luftfeuchtigkeit, Belüftung und Schichtdicke beeinflusst. Niedrige Temperatur und hohe Feuchtigkeit verlangsamen die Trocknung deutlich; vor Ort sollte durch Belüftung und zeitgerechte Ausführung der Rhythmus gesichert werden.
6.3 Überstreichfenster
Auf die stabile Grundierung folgt meist das passende System. Referenz an alkydharzbasierten Produkten: Überstreichintervall ab ca. 2 h, vollständig trocken ca. 24h (gemäß ROSTIO-ähnlichen alkydharzbasierten Produktdaten, Forschungsarchiv); konkret muss der nächste Schritt erst erfolgen, wenn die vorherige Schicht ”durchgetrocknet, nicht klebrig” ist, um durch Lösemittelverträglichkeit verursachtes Anschmelzen der unteren Schicht und Runzeln zu vermeiden.
Sieben. Verhältnis zum vollständigen Schichtsystem: Rostgrund ≠ vollständiger Korrosionsschutz
Das ist der Punkt, den wir Bauausführende am meisten erinnern möchten: Rostkonvertierungsmittel und stabile Rostschutzfarbe lösen die ”beschichtbare Eigenschaft von rostigen Untergründen”, sie können das vollständige ”Grund–Zwischen–Deck”-Korrosionsschutzsystem nicht ersetzen. Gemäß der Zusammenfassung industrieller Schutzsysteme im Forschungsarchiv ist die korrekte Logik des Stahlbaus-Korrosionsschutzes: Grundierung (Korrosionsschutz/Haftung) + Zwischenbeschichtung (Verdickung/Barriere) + Decklack (Wetterbeständigkeit/Dekor), und die Auslegung des Systems gemäß den Korrosionsklassen (C2–CX) der ISO 12944-2018, Stahlstrahlen Sa 2½, Werkstattgrundierung, Grund+Zwischen+Deck Kombination (gemäß Forschungsarchiv ”allgemeine Prüfnormen” und ”Mechanismen von Industrielacken”).
7.1 Typische vollständige Schichtdicken (hohe Anforderungen)
Das Forschungsarchiv gibt das Standard-System aus Epoxid-Polyurethan-Decklack an (gemäß ”Epoxid-Polyurethan-Decklack (Zusammenfassung inländischer Produktparameter)”):
- Epoxid-Zinkstaubgrundierung: 70–80 µm (1 Schicht), kathodischer Schutz durch Opferanode der Zinkstaub;
- Epoxid-Glimmerrostschutz-Zwischenbeschichtung: 100–150 µm (1–2 Schichten), Glimmeroxide-Schuppen verlängern den Diffusionsweg korrosiver Medien (Barrierewirkung);
- Epoxid-Polyurethan-Decklack: 100–120 µm (2 Schichten), bietet Wetterbeständigkeit und Dekor.
7.2 Position der Rostlösung im System
Die Rostverarbeitung in das Gesamtsystem gestellt, hat sie zwei typische Positionierungen:
- Als ”Reparatur-Übergangsgrundierung”: Bei im Betrieb befindlichen Anlagen, die nicht gestrahlt werden können, zuerst mit Rostkonvertierungsmittel + stabiler Grundierung den aktiven Rost stoppen und beschichtbaren Untergrund schaffen, dann darauf nach machbarer Technik Zwischenbeschichtung und Decklack auftragen, um das Reparatursystem dem vollständigen System anzunähern;
- Als ”unabhängiger Schutz geringer Anforderung”: Bei C2–C3-Stufen, kurzen Inspektionszyklen und akzeptabler periodischer Nachbeschichtung kann einkomponentige stabile Rostschutzfarbe direkt als wirtschaftlicher Schutz dienen, ohne zwingend Zinkstaub + Glimmer + Polyurethan Komplettset.
Zu warnen ist vor einem anderen Fehler: die Rostgrundierung als ”eine Schicht für alles” schwere Korrosionsschutzlösung in C4/C5 Marine- oder Chemie-Schwerkorrosionsumgebungen zu verwenden. Das Forschungsarchiv weist darauf hin, dass alkydharzbasierte Roststopp-Produkte (wie Würth Rust Stop) die Korrosionsklasse C3 ”hoch” der ISO 12944 erfüllen (gemäß Forschungsarchiv), für höhere Korrosionsklassen muss auf Strahlen + Zinkstaub + Zwischenbeschichtung + Decklack vollständiges System zurückgekehrt werden, sogar Epoxid-Zinkstaubgrundierung muss bei C5 ”sehr hoch (VH)” Dauerhaftigkeit erreichen (gemäß Jotun Barrier 80 ähnlichen Daten, Forschungsarchiv).
Daraus folgt: Ob Rostverarbeitung oder vollständiges Strahlsystem gewählt wird, ist im Wesen eine Entscheidung nach Korrosionsklasse und Inspektionszyklus, nicht nach ”was bequemer ist”.
Acht. Qualitätskontrolle und Abnahme: Mit Adhäsion sprechen
Ob die Rostverarbeitung gut gemacht ist, kann nicht nach ”sieht ziemlich schwarz und gleichmäßig aus” beurteilt werden, es muss eine quantifizierbare Abnahme geben. Die zwei praktischsten und vor Ort am leichtesten ausführbaren Punkte sind Gitterschnitt-Adhäsion und Aussehen/Schichtdickenprüfung.
8.1 Adhäsion: Gitterschnitt nach GB/T 9286
Gemäß Forschungsarchiv ”allgemeine Prüfnormen” wird die Adhäsion (Gitterschnitt) nach GB/T 9286-1998, ISO 2409, ASTM D3359 bewertet, in Klassen 0–5, Klasse 0/1 als exzellent (Abfall ≤5%). Vor-Ort-Ablauf:
- Mit Messer Raster in Lackfilm ritzen (üblich 1mm oder 2mm Abstand, je nach Schichtdicke);
- Klebeband aufkleben, schnell abziehen;
- Absplitterung an Rasterkanten beobachten, nach Bewertungsstandard einstufen.
Bei Rostverarbeitung ist die Adhäsion aufgrund verbleibenden Rosts und Rauheit am Untergrund naturgemäß etwas geringer als bei gestrahltem Sa 2½ Untergrund, aber solange Klasse 0/1 erreicht wird, zeigt dies, dass Konvertierungsschicht, stabile Grundierung und Substrat zuverlässig verbunden sind und der nächste Schritt erfolgen kann.
8.2 Aussehen und Schichtdicke
- Aussehen: Kein Durchscheinen des Untergrunds (Rostpunkte frei), keine Läufe, keine Blasen, keine deutlichen Krater und Orangenhaut; Konvertierungsschicht gleichmäßig zu dunklem stabilen Film verfärbt;
- Schichtdicke: Mit Nassfilmkarte oder Trockenfilmdickenmessgerät stichprobenartig prüfen, um designierte DFT zu erreichen; alkydharzbasierte Roststopp-Produkte haben ”Mindestauftragsmengen”-Begrenzung (z. B. ca. 90 ml/m², gemäß Würth Daten), unzureichende Schichtdicke gleichbedeutend mit Schutzlücke.
8.3 Eine Abnahmeliste
| Abnahmepunkt | Methode/Standard | Bestanden-Kriterium |
|---|---|---|
| Untergrundreinigung | Sichtprüfung + Vergleich St2/St3 | Kein loser Rost, keine defekte Farbe, kein Ölfilm |
| Konvertierungseffekt | Farbe Sichtprüfung | Rostfläche zu dunklem stabilen Film verfärbt |
| Adhäsion | GB/T 9286 Gitterschnitt | Klasse 0/1 als exzellent |
| Schichtdicke | Dickenmessgerät/Auftragsmengenberechnung | Erreicht designierte DFT, kein Durchscheinen |
| Trocknung | Fingertest + Zeitkontrolle | Nach Durchtrocknung nächster Arbeitsschritt |
Kexin New Materials (kexinMaterials) liefert bei Übergabe von Rostkonvertierungs- und Stabilisierungslösungen üblicherweise zusammen mit obiger Abnahmeliste und Systemempfehlungen, um vor Ort aus ”Rostreparatur” einen kontrollierbaren Prozess zu machen – besonders bei Modernisierung bestehender Anlagen und Projekten mit knappem Stillstandsfenster ist dieses ”Farbe + Prozesskarte + Abnahmestandard”-Paket verlässlicher als nur einen Eimer Konvertierungsmittel zu kaufen.
Neun. Häufige Auswahl- und Ausführungsfehler
Fehler 1: Rostkonvertierungsmittel kann jede Rostkorrosion behandeln. Falsch. Es wirkt nur auf aktivem Rost und der Anwendungsbereich ist leichter Flugrost (St2/St3); bei starker Korrosion und durch Lochfraß verdünnter Basis muss sandgestrahlt und die Struktursicherheit bewertet werden.
Irrtum 2: Einfach direkt auf dicken Rost streichen geht. Falsch. Lockerer Rost und Ölverschmutzungen müssen zuerst entfernt werden, sonst erreicht der Konverter den aktiven Rost nicht und die Haftung ist null.
Irrtum 3: Eine Schicht rosthaltige Grundierung reicht für schweren Korrosionsschutz. Falsch. Rosthaltige Lösungen werden meist für C2–C3-Wartung oder Übergang eingesetzt; bei C4/C5-Schwerkorrosion muss zur vollständigen Grund-Zwischen-Decklack-Kombination zurückgekehrt werden.
Irrtum 4: Einkomponentig, also keine Anleitung nötig. Falsch. Auftragsmenge, Überlackierintervall und Trocknungstemperatur entscheiden weiterhin über Erfolg oder Misserfolg; unterschreitet die Mindestauftragsmenge, gleicht das einem Schutzauslass.
Irrtum 5: Stabilisierende Type ersetzt Strahlen. Falsch. Beide lösen unterschiedliche Probleme: Strahlen löst die Reinheit der Basis, die Rosthalt-Lösung löst die ”Beschichtbarkeit bei unzureichender Reinheit”; sie sind nicht gegenseitig austauschbar.
Zehn. Empfehlungen zur Verbindung mit öl- und wasserverdünnbaren Systemen
Nach der Rosthalt-Wartung hängt die Wahl der oberen Kombination – ölhaltige Boden-/Rostschutzsysteme oder wasserverdünnbare Industrielackierung – von der Umweltschwelle und den Bedingungen ab. Das Forschungsarchiv stützt sowohl ölhaltige Alkyd-Rostschutz- als auch wasserverdünnbare Industriesysteme mit Daten: Alkyd-Rostschutzfarbe ist einfach aufzutragen, einkomponentig, kostengünstig, hat aber schlechte Beständigkeit gegen Lösemittel/Säuren/Laugen, trocknet langsam und verträgt sich nicht mit zweikomponentigen starken Lösemittellacken (laut Archivabschnitt Alkyd-Rostschutzfarbe); wasserverdünnbare Industrielackierung ist bei VOC-Compliance überlegen. Der Bauausführende kann die Szenarien zur Auswahl von Ölfarben und die Auswahl wasserverdünnbarer Industrielackierung kombinieren, um im Gesamtrahmen ”Rosthalt-Grundierung + oberes System” zu entscheiden. Zu Haftung und Verträglichkeit der Schichten siehe auch Vergleich der Haftung von Wasser- und Ölfarben für Mechanismen-Analyse, um beim Renovieren durch Systemunverträglichkeit auftretendes Anlösen oder Runzeln zu vermeiden.
Häufige Fragen
1. Was ist der Unterschied zwischen Rostkonverter und stabilisierender Rostschutzfarbe?
Der Rostkonverter (Tannin/Phosphorsäure) wandelt Rost durch chemische Reaktion in dunkle stabile Substanzen um; die stabilisierende Rostschutzfarbe umhüllt und passiviert verbleibenden Flugrost durch Harzpenetration und Passivierungspigmente (z. B. Zinkphosphat). Erstere neigt zu ”chemischer Vor-Ort-Behandlung von aktivem Rost”, letztere zu ”physikalischer Umhüllung + chemischer Passivierung”; beide werden oft kombiniert.
2. Kann man Rostkonverter direkt auf sehr dicken Rost streichen?
Nein. Er gilt nur für leichten Flugrost (St2/St3) und vor dem Auftrag müssen alle losen Roststellen und defekte Altlackierungen mit Werkzeug entfernt sowie entfettet werden. Starke Korrosion und Lochfraßverdünnung erfordern Strahlen und Struktursicherheitsbewertung.
3. Warum muss bei Rosthalt-Ausführung noch loser Rost und Öl entfernt werden?
Weil der Konverter aktiven Rost berühren muss, um zu reagieren; loser Rost fällt bei Berührung ab, Öl blockiert den Kontakt – beides führt zu keiner Reaktion und keiner Haftung. Die Reinigung ist siebzig Prozent der Rosthalt-Arbeit.
4. Müssen einkomponentige Rostkonverter-/Stabilisierungsprodukte angemischt werden?
Nein, gebrauchsfertig nach dem Öffnen, kein Topfzeitdruck wie bei Zweikomponenten. Dennoch Auftragsmenge, Überlackierintervall und Trocknungstemperatur kontrollieren; unterschreitet die Mindestauftragsmenge, gleicht das einem Schutzauslass.
5. Wie lange nach Rosthalt-Ausführung kann decklackiert werden?
Bezug auf Alkydbasis-Produkt: Überlackierintervall ab ca. 2 h, vollständig trocken ca. 24 h (laut ROSTIO-Daten); muss auf durchgetrockneter, nicht klebender Schicht erfolgen, um Anlösen durch Lösemittelvermischung zu vermeiden. Tatsächlich laut Produktanleitung.
6. Welche Haftungsklasse gilt bei Abnahme als bestanden?
Nach GB/T 9286 Gitterschnitt: von 0–5 Klassen sind 0/1 exzellent (Abfall ≤5%). Rosthalt-Basis hat naturgemäß etwas geringere Haftung als gestrahlte Basis, aber 0/1 reicht für die nächste Arbeitsstufe.
7. Kann Rostkonverter Strahlen für Schwerkorrosionsschutz ersetzen?
Nein. Rosthalt-Lösungen meist für C2–C3-Wartung/Übergang; C4/C5-Schwerkorrosion erfordert Strahlen Sa 2½ + Zinkstaubgrundierung + Zwischenbeschichtung + Decklack vollständig. Alkydbasis-Roststopp erfüllt meist ISO 12944 C3″hoch”.
8. Wie wird die Baustellentemperatur kontrolliert?
15–25℃ empfohlen, unter 5℃ oder über 35℃ Extreme vermeiden; bei zu hoher relativer Feuchte und nahem Taupunkt verschieben, um Kondensat auf der Oberfläche und Filmbildungsstörung zu vermeiden. Einkomponentige Alkydbasis enthält brennbare Lösemittel – Baustelle rauchfrei, belüftet, Schutzausrüstung tragen.
9. Welche Decklacke passen auf Rosthalt-Grundierung?
Je Gesamtaufbau: niedrige Anforderung C2–C3 als eigenständiger wirtschaftlicher Schutz mit periodischer Nachbeschichtung; hohe Anforderung kann mit Zwischen- und Decklack aufgerüstet werden (z. B. Epoxid-Eisenglimmer-Zwischenbeschichtung + Epoxid-Polyurethan-Decklack), um das Wartungssystem dem vollen Aufbau anzunähern – bei Systemverträglichkeit.
10. Wie erkennt man, ob ein Standort die Rosthalt-Lösung nutzen soll?
Drei Punkte prüfen: nur leichter Flugrost (St2/St3), Basis ohne deutliche Verdünnung, Wartungszyklus und Korrosionsklasse erlauben wirtschaftlichen Schutz. Alle drei erfüllt – Rosthalt nutzbar; einer nicht erfüllt – zu Strahlen und vollem Aufbau zurückkehren.
Weiterführende Lektüre
- Auswahl wasserverdünnbarer Industrielackierung: Harzsysteme und Einsatzbedingungen: Rahmen für die Entscheidung ”welches obere System nach Rosthalt-Wartung” strukturieren, ergänzt Aufbau- und Umweltteile dieses Artikels.
- Wann Ölfarben wählen: Szenarien und Grenzen: Ausgehend von Öl-Wasser-Grenze hilft es, die Richtung des Decklacksystems über der Rosthalt-Grundierung zu bestimmen.
- Rezepturwissenschaft und Ausführung wasserverdünnbarer Holzbeschichtung: Systemdenken ”Grund-Zwischen-Deck” und Oberflächenlogik übergreifend verstehen, auch für industrielle Rosthalt-Wartung inspirierend.