多数の稼働中の鋼構造物、配管、タンクおよび設備の補修現場において、Application側を最も悩ませるのは「何のペイントを塗るか」ではなく、「錆がどうしてもきれいに除去できない」ことであることが多い。ブラスト室は持ち運べない、分解コストは高すぎる、一日の停止損失は塗料本体をはるかに上回る、そして手動除錆では Sa 2½ の清浄度を達成するのは難しい。錆転換剤と安定型防錆ペイントは、まさにこのような「徹底した除錆が不可能」な現場の作業条件のために生まれたものである。これらは一液型で、蓋を開けてすぐに使える形態で、Surfaceに残った鉄錆をその場で安定物に転換したり、包埋・不動態化したりすることで、補修塗装を現実的な条件の下で実行可能にする。本稿では、原理、適用範囲、Application工程から品質検収まで、一液型帯錆Applicationの全工程を詳しく解説し、そのまま実行できるApplication工程表を提示するとともに、それが完全な防錆配套Systemとの間でどのような正しい関係にあるかを説明する。
工業用保護塗料のサプライヤーとして、KeXin New Material(kexinMaterials) は、錆転換剤、安定型防錆プライマー、および「下塗り—中塗り—上塗り」配套Systemにおいて成熟したSolutionを有しており、本稿でも配套と選定の部分で実際の作業条件に基づいた実行可能な提案を行う。もしあなたが稼働中の設備の帯錆補修に向けたSolutionを選定しているなら、私たちのWater-Based工業塗料の選定の考え方も参考にしていただき、まずは作業条件とSystemを対応させることをお勧めする。
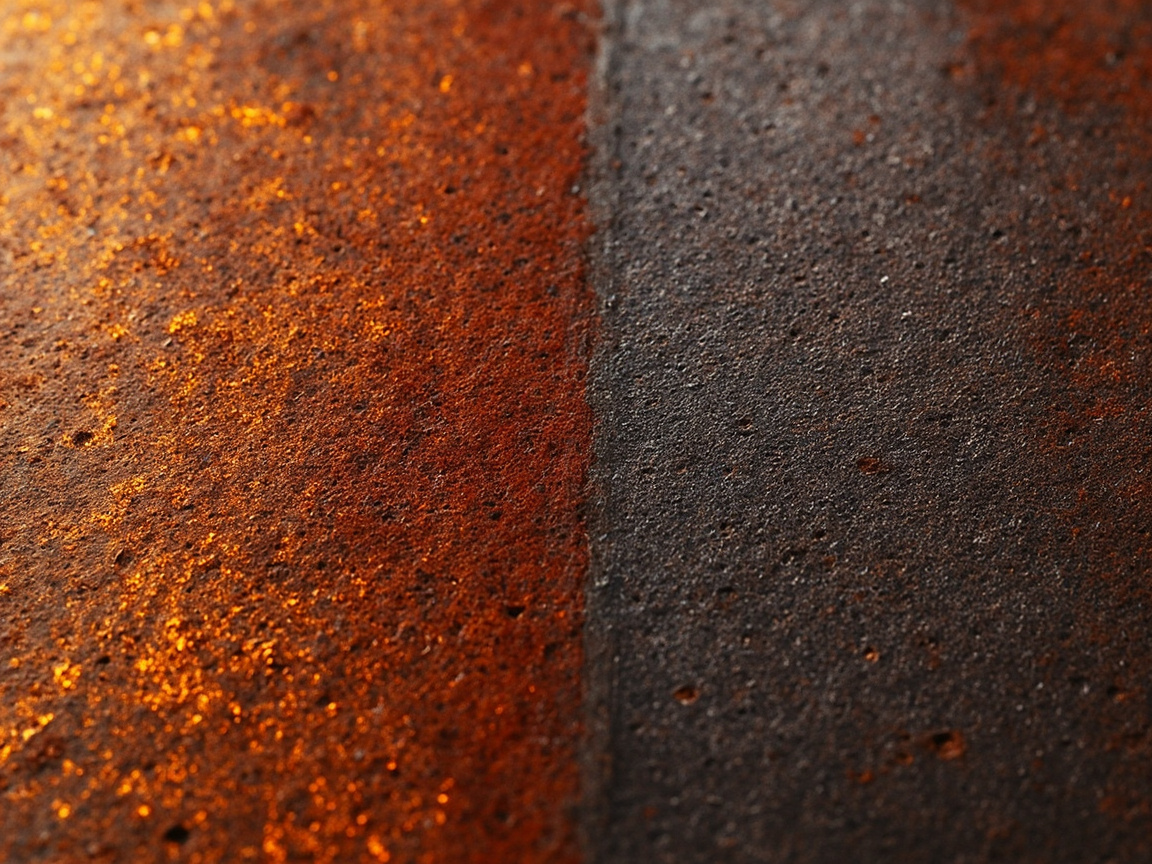
一、まず原理を説明:錆転換剤と安定型は一体何をしているか
これら二つの製品を正しく使用するには、まず「鉄錆に対処する」メカニズムの違いを理解しなければならない。研究档案がまとめた防錆メカニズムによれば、帯錆塗装は主に「転換型/安定型」の経路に依存している。錆転換剤(タンニン酸/リン酸)は鉄錆を安定物に転換し、徹底した除錆が不可能な現場に適用される(研究档案「防錆メカニズムと分類」の項による)。具体的に分けて見ると、両者は同じものではない。
1.1 錆転換剤:鉄錆を安定物に「変える」
錆転換剤のコアは、鉄錆と化学反応を起こす活性物質の一種であり、最も一般的なのはタンニン酸(tannic acid)とリン酸(phosphoric acid)である。鉄錆の主成分は水和酸化鉄(Fe₂O₃·xH₂O など)であり、タンニン酸またはリン酸の作用により、深色の、不活性な安定錯体またはリン酸塩皮膜を生成し、鋼Surfaceにしっかりと付着する。このプロセスは「その場での処理」に相当し、もともと緩く、さらに進行する錆生成物を固定し、それが腐食電池として反応し続けることを防ぐ。
- タンニン酸経路:鉄イオンと深色のタンニン酸鉄錯体を形成し、皮膜は緻密で色が濃い(しばしば青黒または深褐色);
- リン酸経路:鉄錆とリン酸鉄/リン酸塩不動態化膜を生成し、ある程度のリン酸処理作用を兼ね、後続の付着性を向上させる。
1.2 安定型防錆ペイント:鉄錆を「包み」、不動態化する
安定型(または安定化、浸透安定型とも呼ばれる)防錆ペイントは鉄錆をDirect的に「食べる」のではなく、樹脂の浸透と防錆顔料の協働により、残った浮錆を包埋・封止し、不動態化型顔料(リン酸亜鉛など)によってMetalSurfaceを不動態化し、腐食媒体の侵入を阻止する。これは錆転換剤としばしば併用される。転換剤がまず活性錆を処理し、安定型ペイント膜がその上で長期的な遮蔽と不動態化保護をProvidesする。
簡言之、転換剤は「化学的にその場で活性錆を処理する」傾向があり、安定型は「物理的な包埋 + 化学的不動態化」に傾いている。両者とも同じ目標に奉仕している。すなわち、徹底したブラストが不可能な前提で、帯錆Surfaceに塗装可能で、長期防護可能な基礎を得ることである。
二、なぜ帯錆Applicationが必要か:「錆が除去しきれない」真実の現場
錆転換剤と安定型防錆ペイントの存在意義は、完全に「現場で徹底した除錆が不可能」という作業条件に锚定されている。典型的なシナリオは以下の通り。
- 稼働中設備の非停止補修:石油化学、電力、市政管線の局部的な錆び。全体を分解してブラスト室に入れることは不可能;
- 大型固定構造物:橋梁、塔架、タンク外壁。ブラスト設備では全カバーが難しく、かつ環境規制により粉塵に対する厳しい制限がある;
- 複雑な幾何形状とデッドスペース:フランジ、ボルト、角溶接の裏側など、手動および動力工具が届く範囲が限られている;
- 歴史的な錆層が厚く、基底が不確定:何度も塗装を繰り返し、旧塗料と錆層が入り交じっており、Metalの素地色まで徹底して除去するコストが極めて高い;
- 予算と時間が限られた緊急補修:当日除錆当日成膜を要求され、一液型で蓋を開けてすぐ使えるのが最も手間がかからない。
これらのシナリオの共通点は、徹底した除錆(Sa 2½)が経済的または工程的に実行不可能であるが、錆びを制御しなければならないという点である。錆転換剤と安定型防錆ペイントは一液型の形態で切入し、二液型の配漆や適用期間管理など現場で最も面倒な工程を省くことができ、補修塗装における高コストパフォーマンスの選択である。
三、帯錆塗装の境界:すべての錆が「帯」で良いわけではない
強調しなければならないのは、帯錆Applicationには厳格な適用境界があり、境界を越えれば隠れたリスクになるということである。研究档案の明確な界定によれば、帯錆塗装の境界は——軽度の浮錆、St2/St3 のみに適用され、重腐食にはブラストが必要である(研究档案「防錆メカニズムと分類」の項による)。これは以下を意味する。
| 錆びの状態 | Surface処理等級 | 錆転換/安定型に適しているか | 説明 |
|---|---|---|---|
| 軽度の浮錆、緩い錆層が薄い | St2 / St3(手動/動力工具) | 適している | まず緩んだ部分を削り取ってから塗装 |
| 中等度の錆び、局部的な孔食 | St3 に近く、強化された清掃が必要 | 慎重 | 剥がれ、層間剥離した錆を徹底して除去しなければならない |
| 重度の錆び、広範囲の孔食、基体減肉 | ブラスト Sa 2½ が必要 | 適していない | Metal素地色までブラストし、板厚を評価しなければならない |
| 旧塗料が健全でSurfaceのみ粉化 | 研磨で光沢を消す | 翻新プライマーとして適している | 旧塗料Systemの相容性を判断 |
一つの鉄則を覚えておいてほしい。錆転換剤が処理するのは「活性錆」であり、「構造的失效」は処理できない。もし鋼基体が孔食によってすでに明らかに減肉しているなら、どんなに優れた塗料でも強度を取り戻すことはできない。このような場合は、ブラスト、補修または交換の経路に戻らなければならない。
四、Application前の準備:緩んだ錆と油汚れの清掃が成否の前提
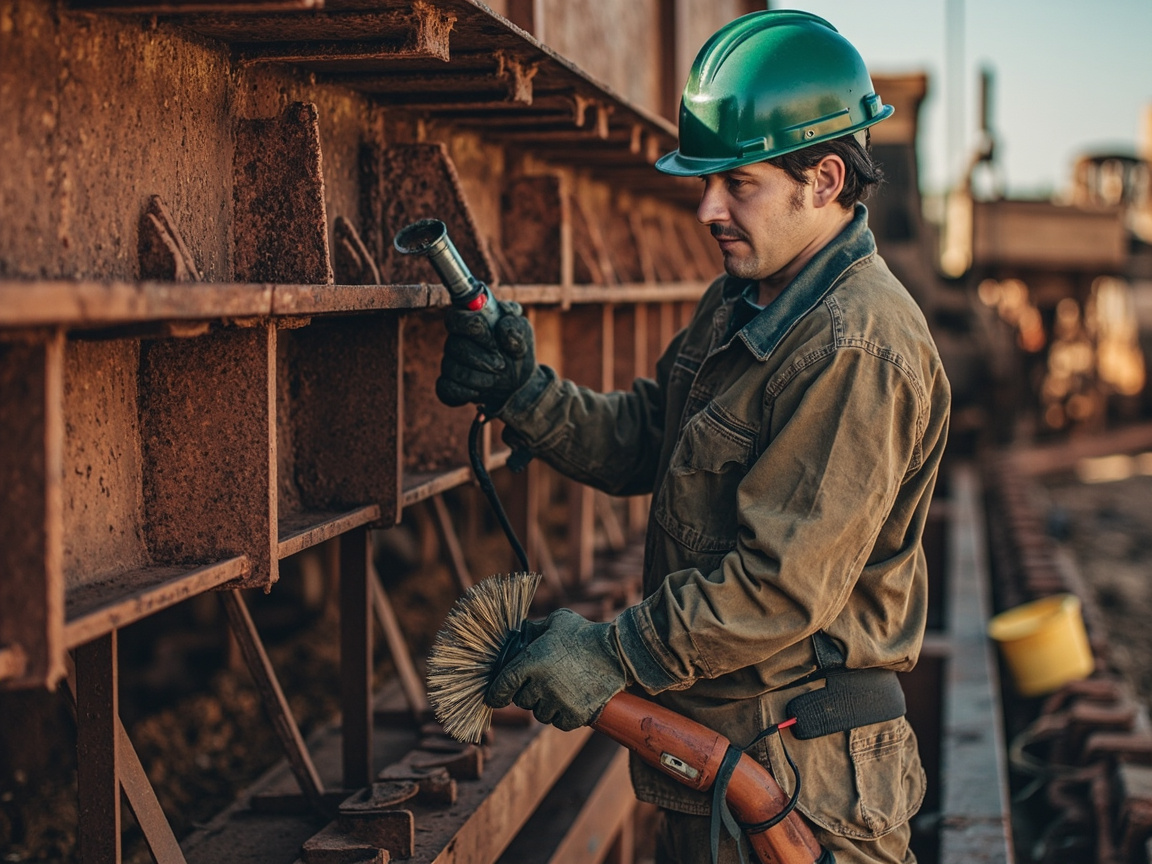
「錆転換剤はそのまま錆の上に塗れば良い」と誤解している人が多いが、これが最大の誤解である。製品が帯錆Applicationを謳っていても、Application前の清掃は成否を決める七割の作業である。標準的なやり方は三ステップに分かれる。
4.1 緩んだ錆と失效した旧塗料の除去
ワイヤーブラシ、へら、サンドペーパーまたは角グラインダー(ワイヤーホイール/研磨ディスク付き)を使用して徹底して除去する。
- すべての剥がれ、層間剥離、触れば落ちる緩い錆層;
- 粉化、亀裂、すでに失效した旧塗膜;
- 溶接スラグ、バリ、鋭角(丸く研磨し、塗膜の過薄を避けるべき)。
目標は St2 または St3 に達すること。Surfaceに可視的な緩んだ錆と失效塗層がなく、Metal素地としっかりした旧塗料が入り交じった状態となる。St3 は St2 よりも徹底しており、SurfaceにMetal光沢が現れることが要求される。
4.2 脱脂・Degreasing
油汚れは転換剤と錆層の接触を深刻に阻害し、反応しない、付着しないという結果を招く。工業用洗浄剤、溶剤またはアルカリ脱脂剤でSurfaceの以下を必ず除去する。
- 機械油、グリース、作動油;
- 手の汗、粉塵の塊;
- 溶接飛散Prevents剤が付いた溶接飛沫箇所;
徹底して除去し、清潔な布で拭き取る。油汚れのひどい設備では、このステップは省略できない。
4.3 環境判断とSafety防護
- Application Temperatureは 15–25℃ を推奨し、5℃未満または 35℃超の極端な範囲を避ける;
- 相対Humidityが高すぎる(露点に近いなど)場合は延期し、Surfaceの結露による成膜への影響を避ける;
- 一液型アルキド基製品は可燃性溶剤を含むため、現場での火気厳禁、喫煙禁止、換気保持;
- ニトリル手袋、保護眼鏡、防護マスクを着用し、皮膚のDirect接触と溶剤蒸気のInhalationを避ける。
五、Application工程表:そのまま実行できる現場フロー
以下の表は「帯錆補修」を準備から養生まで標準工程に分解したものであり、現場の打ち合わせと自己点検リストとして使用できる。注:表中の「参考时限」は、研究档案におけるアルキド基防錆/転換類製品の典型的な乾燥データ(例:アルキド防錆ペイントの指触乾燥≤5h、硬乾燥≤24h、GB/T 25251-2010 シリーズによる;Würth Rust Stop 類アルキド基製品の乾燥は約 16h、研究档案による)から取っており、実際は製品の説明書に準ずること。
| 工程 | 操作内容 | 重要管理点 | 参考时限/指標 |
|---|---|---|---|
| 1. 評価 | 錆び等級、板厚、旧塗料状態の判定 | St2/St3 の軽度帯錆に属し、重腐食でないことを確認 | 重腐食はブラストへ差し戻し |
| 2. 緩錆除去 | ワイヤーブラシ/へら/動力工具で緩んだ錆と失效塗料を除去 | 剥がれ・層間剥離がなく、Metal素地と固着塗料が露出 | St2–St3 まで |
| 3. 脱脂 | 洗浄剤で油汚れ、粉塵を除去 | Surfaceに油膜、手の汗跡がない | 清潔な布が変色しなくなるまで拭く |
| 4. 基面乾燥 | 自然乾燥またはSurfaceの水を拭き取る | 基面に水膜、結露がない | 露点以上 3℃ の常規要求 |
| 5. 転換剤塗布 | 一液型で蓋を開けてすぐ使用、刷毛/ローラーで均一に塗布 | 錆面を完全に濡らし、塗り残しを避ける | 最小Application量 約 90 ml/m²(Würth データ参考) |
| 6. 反応静置 | タンニン酸/リン酸が鉄錆と反応して皮膜形成 | Surfaceが深色の安定膜に変わり、粘着しない | 製品要求の数時間 |
この表の価値は”経験任せの塗装”を”工程ごとの検査”に変える点にある。各工程には停止・判定可能な节点があり、問題があればその工程で発見でき、半年後に膨れが生じてから遡る必要がない。
六、塗装と乾燥:一液型の利便性とリズム
錆転化剤と安定型防錆ペイントの多くは一液型であり、最大のApplication上の利便性は開封即使用、適用期間の圧力なし——二液型エポキシ/ポリウレタンのような厳密な配合比・その場Mixing使用が不要な点だ。しかし利便性は適当さを意味しない。塗装と乾燥には依然として守るべき幾つかの線がある:
6.1 塗装方法
- 小面積・複雑形状部には刷毛塗り/ローラー塗りを優先:フランジ、ボルト、死角に対し、刷毛塗りは錆層への濡れ性に優れ、帯錆Applicationの主推奨方法である;
- 大面積の平坦面はエアレス塗装またはエアスプレーが可能だが、転化剤のViscosityと塗装均一性に注意が必要;
- 塗膜は”湿って均一”でなければならず、下塗り漏れ(錆点露出)があってはならないし、一度に厚く塗りすぎて垂れや乾燥不良を招いてもならない。
6.2 乾燥のリズム
研究档案のアルキド基防錆製品を参照(GB/T 25251-2010 および Würth Rust Stop データによる):
- アルキド防錆ペイントの指触乾燥は通常≤5h(一部製品≤2h)、半硬化≤24h;
- アルキド基錆止め製品の乾燥は約16h;
- 完全架橋硬化には通常24h以上を要し、養生期間中は水・機械的衝突を避ける。
乾燥はTemperature、Humidity、換気、Film Thicknessの影響を顕著に受ける。低温・高湿は乾燥を著しく遅らせるため、現場では換気とApplication時間の選択でリズムを確保すべきである。
6.3 重塗窓
安定型プライマーの上には通常、配套Systemに進む必要がある。アルキド基製品を参照すると、重塗間隔は約2hから、完全乾燥は約24h(ROSTIO類アルキド基製品データ、研究档案による);具体的には必ず上一層が”半硬化、粘着なし”となってから行い、溶剤の相互溶解による咬底・しわを避ける。
七、完全配套Systemとの関係:帯錆プライマー≠完全防錆
これが本稿が工事側に最も提醒したい点である:錆転化剤と安定型防錆ペイントが解決するのは”帯錆基底の塗装可能性”であり、それは完全な”プライマー—中塗り—トップコート”防錆配套に代わるものではない。研究档案による工業防護Systemの归纳によれば、鋼構造防錆の正しい論理は——プライマー(防錆/付着)+中間ペイント(肉厚/遮蔽)+トップコート(Weather-Resistant/装飾)とし、ISO 12944-2018の腐食等級(C2–CX)に基づき配套設計を行い、炭素鋼ショットブラストSa 2½、車間プライマー、プライマー+中塗り+トップコート配套(研究档案”通用検測標準”および”工業ペイント機構”による)とする。
7.1 典型的な完全配套Film Thickness(高要求工況)
研究档案はエポキシポリウレタントップコートSystemの標準配套を提示している(”エポキシポリウレタントップコート(国内製品パラメータ総括)”による):
- エポキシ亜鉛リッチプライマー:70–80 µm(1回)、亜鉛Powderの犠牲陽極により陰極防食をProvides;
- エポキシマイカ鉄中間ペイント:100–150 µm(1–2回)、雲母酸化鉄片状層が腐食媒体の拡散経路を延長(遮蔽作用);
- エポキシポリウレタントップコート:100–120 µm(2回)、Weather-Resistant性と装飾性をProvides。
7.2 帯錆Solutionの配套内での位置
帯錆Applicationを全体Systemの中で見ると、典型的な位置づけは二つある:
- ”補修过渡プライマー”として:ブラスト不可の在役設備において、まず錆転化剤+安定型プライマーで活性錆を止め、塗装可能な基底を構築し、その上に実行可能な工法で中間ペイントとトップコートを重塗し、補修Systemを完全配套に近づける;
- ”独立低要求防護”として:C2–C3級、検修周期が短く、定期的补塗が受容される施設に対し、一液型安定型防錆を経済型防護としてDirect適用でき、亜鉛リッチ+雲母鉄+ポリウレタン全套を強要する必要はない。
警戒すべきは別の誤りである:帯錆プライマーを”一層で最後まで任せる”重防錆Solutionとし、C4/C5海洋または化学重腐食環境に用いること。研究档案は、アルキド基錆止め製品(Würth Rust Stop等)が満たすのはISO 12944腐食等級C3″高”(研究档案による)であり、より高い腐食等級ではブラスト+亜鉛リッチ+中間ペイント+トップコートの完全配套に戻る必要があり、エポキシ亜鉛リッチプライマーはC5下で”很高(VH)”耐久に達しなければならないことさえある(Jotun Barrier 80類データ、研究档案による)と指摘している。
このように、帯錆Applicationを選ぶか完全ブラスト配套を選ぶかは、本質的に腐食等級と検修周期に基づく意思決定であり、”どちらが楽か”による意思決定ではない。
八、品質管理と検収:付着性で語る
帯錆Applicationの良し悪しは、”黒くて均一に見える”で判断してはならず、定量化可能な検収が必要である。最も実用的で現場でも実行しやすい二項目は付着性クロスカットと外観/Film Thickness確認である。
8.1 付着性:GB/T 9286 クロスカット法
研究档案”通用検測標準”によると、付着性(クロスカット)はGB/T 9286-1998、ISO 2409、ASTM D3359に基づき評価され、0–5級に分かれ、0/1級が優(剥離≤5%)である。現場Handling:
- 塗膜に刃物で格子(Film Thicknessに応じ通常1mmまたは2mm間隔)を切り込む;
- テープを貼り、素早く剥がす;
- 格子の縁の剥離状況を観察し、評価基準と照合して等級を決定する。
帯錆Applicationは基底自体に残留錆と粗さがあるため、付着性はショットブラストSa 2½基底より天然的にやや低いが、0/1級に達していれば、転化層と安定型プライマーが基体と確実に結合していることを示し、次工程に進める。
8.2 外観とFilm Thickness
- 外観:下塗り漏れ(錆点露出)なし、垂れなし、膨れなし、明らかなピンホールとオレンジピールなし;転化層の色が均一に濃色安定膜へ変化;
- Film Thickness:Wet Filmゲージまたは乾Film Thickness計で抜取り検査し、設計DFTの達成を確保;アルキド基錆止め製品には”最低Application量”の制約がある(例:約90 ml/m²、Würthデータによる)、Film Thickness不足は防護漏れと同等である。
8.3 一括検収チェックリスト
| 検収項目 | 方法/標準 | 合格判定 |
|---|---|---|
| 基面清掃 | 目視 + St2/St3照合 | 緩んだ錆なし、失效ペイントなし、油膜なし |
| 転化効果 | 目視色 | 錆面が濃色安定膜へ転化 |
| 付着性 | GB/T 9286 クロスカット | 0/1級が優 |
| Film Thickness | Film Thickness計/Application量算出 | 設計DFT達成、下塗り漏れなし |
| 乾燥 | 指触 + 時間管理 | 半硬化後次工程へ |
KeXin New Material(kexinMaterials) は錆転化および安定型Solutionを納入する際、通常上記検収チェックリストと配套提案を併せて提示し、現場が”帯錆補修”を経験的作業から管理可能な工程へと変えることを支援する——特に既存設備改造、停止窓が逼迫したプロジェクトにおいて、この”ペイント+工法カード+検収標準”のパッケージは単独の転化剤一缶を買うよりも信頼できる。
九、一般的な選定とApplicationの誤解
誤解一:錆転化剤はあらゆる錆を処理できる。 違う。それは活性錆のみを対象とし、適用境界は軽度の浮錆(St2/St3)である;重腐食、孔食減肉の基体はブラストし構造Safetyを評価せねばならない。
誤解二:厚錆の上にそのまま塗ればよい。 違う。緩んだ錆と油汚れは先に除去しなければならず、さもなくば転化剤が活性錆に接触せず、付着性がゼロになる。
誤解三:帯錆プライマー一層で重防錆になる。 違う。帯錆Solutionは多くC2–C3補修または过渡に用いられ、C4/C5重腐食では完全なプライマー—中塗り—トップコート配套に戻らねばならない。
誤解四:一液型は説明書を見なくてよい。 違う。Application量、重塗間隔、乾燥Temperatureが成否を決定し、最低Application量不足は防護漏れと同等である。
誤解五:安定型はブラストに代わる。 違う。両者は異なる問題を解決する:ブラストは基底清浄度を解決し、帯錆Solutionは”清浄度不足時の塗装可能性”を解決するもので、相互に代替できない。
十、Oil-Based/Water-BasedSystemとの接続提案
帯錆補修の後、上層配套をOil-Based床用/防錆SystemとするかWater-Based工業塗料とするかは、環境規制のハードルと工況による。研究档案はOil-Basedアルキド防錆とWater-Based工業Systemの両方にデータ裏付けがある:アルキド防錆ペイントはApplication簡便、一液型、低コストだが、耐溶剤/酸アルカリに劣り、乾燥が遅く、二液型強溶剤ペイントと相性が悪い(研究档案アルキド防錆ペイント節による);一方Water-Based工業塗料はVOC適合で優れる。工事側はOil-Basedペイントを選ぶべき場面の判断とWater-Based工業塗料の選定を組み合わせ、”帯錆プライマー+上層System”の全体枠組みで意思決定されたい。上下層の付着性と相容性については、Water-BasedペイントとOil-Basedペイントの付着性比較の機構分析も参考にし、改修時のSystem不相容による咬底・しわを避けられたい。
よくある質問
1. 錆転化剤と安定型防錆ペイントの違いは?
錆転換剤(タンニン酸/リン酸)は化学反応により鉄錆を濃色の安定物質に変換します。安定型防錆ペイントは、樹脂の浸透と不動態化顔料(例:亜鉛リン酸塩)により残留浮錆を包埋・不動態化します。前者は「活性錆のその場化学処理」に偏重し、後者は「物理的包埋+化学的不動態化」に偏重し、両者はしばしば併用されます。
2. 錆転換剤は非常に厚い錆の上にDirect塗れますか?
できません。これは軽度の浮錆(St2/St3)にのみ適用され、Application前に必ず工具で全ての緩んだ錆と劣化した旧塗膜を除去し、脱脂・Degreasingを行う必要があります。重度の腐食や孔食による減肉にはブラスト処理が必要であり、構造Safetyを評価しなければなりません。
3. なぜ錆付きApplicationでも緩んだ錆や油汚れを清掃する必要があるのですか?
転換剤は活性錆と接触して初めて反応するため、緩んだ錆は触れると剥がれ、油汚れは接触を阻害し、いずれも反応不全や付着不良を引き起こすからです。清掃は錆付きApplicationの成否を七割占める作業です。
4. 一液型錆転換/安定型製品は調合が必要ですか?
必要ありません。開封即使用で、二液型のようなポットライフのプレッシャーはありません。ただし、Application量・重塗り間隔・乾燥Temperatureを管理し、最低Application量が不足すると未防護と同等となります。
5. 錆付きApplication後、どのくらいで上塗りできますか?
アルキド系製品を基準とすると、重塗り間隔は約2時間から、完全乾燥は約24時間(ROSTIO類データによる)です。上層が半乾き・非粘着になってから行い、溶剤の相互溶解による咬底・しわを避けます。実際は製品説明書に準じます。
6. 検収時、付着性が何級なら合格ですか?
GB/T 9286 クロスカット法では、0–5級のうち0/1級が優(剥離≤5%)です。錆付き下地の付着性はブラスト下地より天然やや低いですが、0/1級に達すれば次工程へ進めます。
7. 錆転換剤はブラストの代わりに重防食になりますか?
できません。錆付きSolutionは主にC2–C3の補修や过渡に用いられます。C4/C5の重腐食には、ブラストSa 2½+ジンクリッチプライマー+中塗り+トップコートの完全配套に戻る必要があります。アルキド系錆止め製品が満たすのも通常はISO 12944 C3「高」等级です。
8. 現場のApplication Temperatureはどう制御しますか?
15–25℃を推奨し、5℃未満や35℃超の極端な範囲を避けます。相対Humidityが高く、露点に近い場合はSurface結露による成膜への影響を防ぐため延期します。一液型アルキド系は可燃性溶剤を含むため、現場は禁火・換気・防護具着用とします。
9. 錆付きプライマーの上にはどんなトップコートが塗れますか?
全体配套によります:低要求のC2–C3は経済的防護として単独で定期補塗可能です。高要求は中塗りとトップコート(例:エポキシマイカ鉄中塗り+エポキシポリウレタントップコート)を上積みし、補修Systemを完全配套に近づけられます。前提はSystemの相容性です。
10. ある現場で錆付きSolutionを使うべきかどうかをどう判断しますか?
三つの点を見ます:腐食が軽度の浮錆(St2/St3)のみか、基体に明らかな減肉がないか、検修周期と腐食等级が経済型防護を許容するか。三項全て満たせば錆付きSolution可。いずれか一項でも満たさなければブラストと完全配套に戻るべきです。
関連記事
- Water-Based工業塗料の選定:樹脂Systemと適用工況:本稿の配套と環境対応ハードル部分を補い、「錆付き補修後にどの上層Systemを選ぶか」の意思決定を枠組み化します。
- いつOil-Basedペイントを選ぶか:シーンと境界の判断:Oil-BasedとWater-Basedの境界から出発し、錆付きプライマー上のトップコートSystemの方向を決定する手助けをします。
- Water-BasedWood塗料の配合科学とApplicationの落地:工業錆付き補修にも同様に啓発となる、「プライマー—中塗り—トップコート」のSystem思考とSurface処理ロジックを跨シーンで理解します。