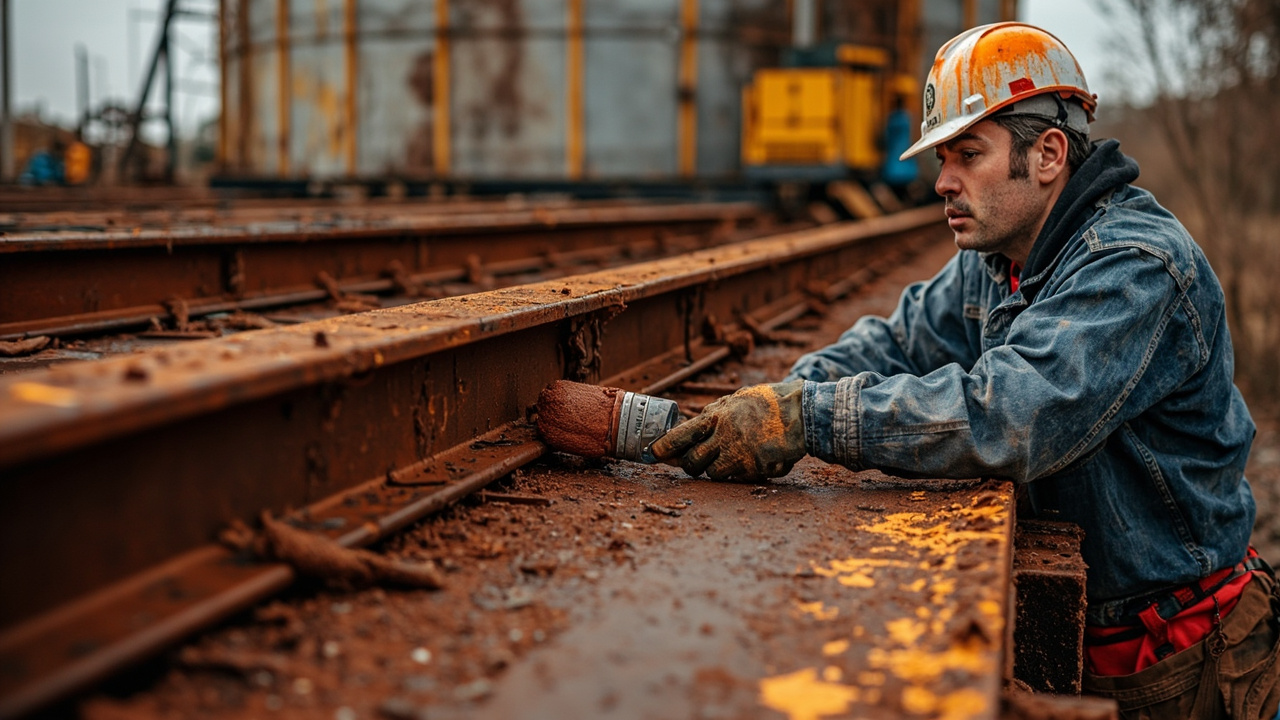
En numerosos escenarios de mantenimiento de estructuras de acero en servicio, tuberías, tanques y equipos, lo que más suele preocupar a las empresas constructoras no es "qué pintura aplicar", sino que "el óxido simplemente no se puede eliminar por completo". No se puede trasladar una cámara de granallado, el costo de desmontaje es demasiado alto, la pérdida por un día de parada supera con creces el costo del revestimiento en sí, y la eliminación manual del óxido difícilmente alcanza la limpieza Sa 2½. El convertidor de óxido y la pintura anticorrosiva estabilizadora nacen precisamente para estas condiciones in situ de "imposibilidad de eliminar el óxido por completo": en forma de un solo componente, listos para usar al abrir el envase, convierten in situ el óxido residual en la superficie en una sustancia estable o lo encapsulan y pasivan, permitiendo que el mantenimiento y revestimiento se lleve a cabo en condiciones reales. Este artículo explica a fondo todo el proceso de construcción con óxido en un solo componente, desde los principios, los límites de aplicación, los procedimientos de construcción hasta la aceptación de calidad, ofrece una tabla de procedimientos de construcción directamente aplicable y aclara la relación correcta entre este y un sistema completo de protección anticorrosión.
Como proveedor de revestimiento protector industrial, Kexin New Materials (kexinMaterials) cuenta con soluciones maduras en convertidores de óxido, imprimaciones anticorrosivas estabilizadoras y sistemas de compatibilidad "imprimación—capa intermedia—capa de acabado". Este artículo también ofrecerá sugerencias aplicables en la sección de compatibilidad y selección basadas en condiciones de trabajo reales. Si está seleccionando una solución para el mantenimiento con óxido de equipos en servicio, también puede consultar nuestra guía de selección de pintura industrial a base de agua para correlacionar primero las condiciones de trabajo con el sistema.
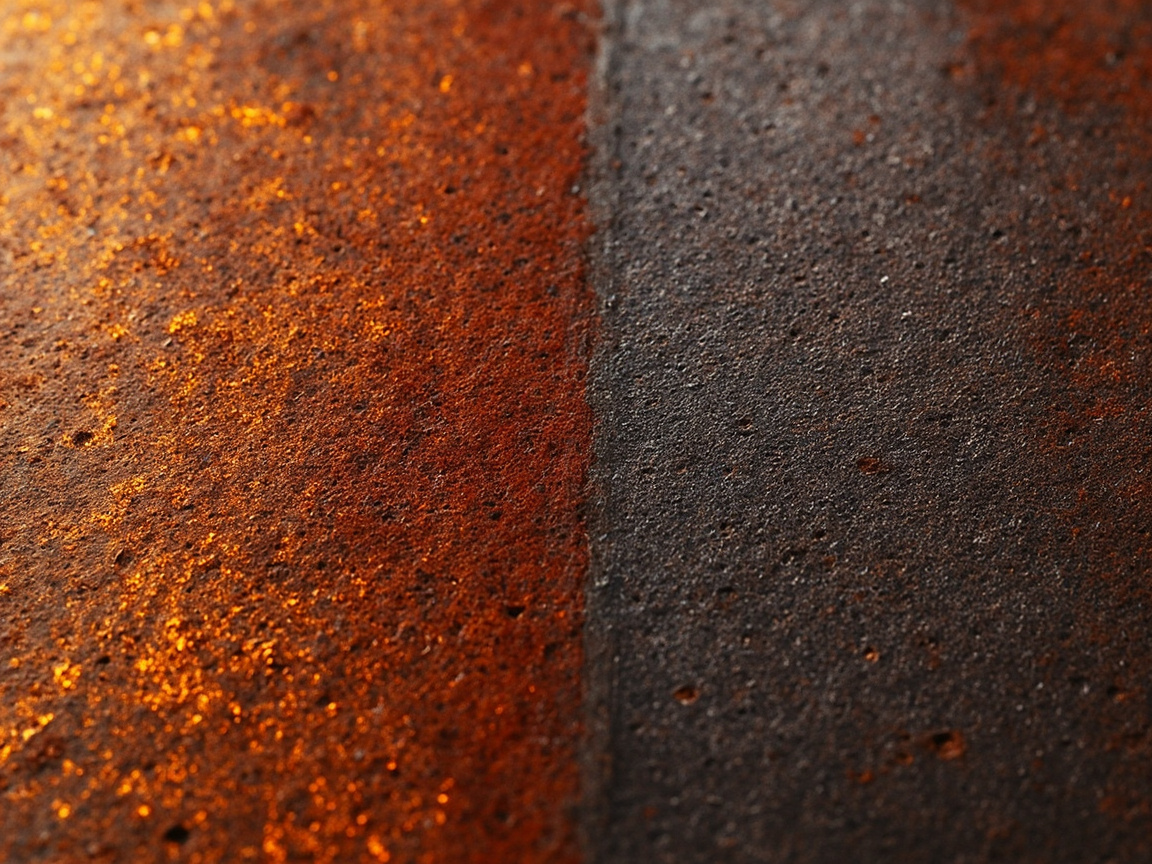
I. Primero los principios: qué hacen exactamente el convertidor de óxido y el tipo estabilizador
Para usar correctamente estos dos tipos de productos, primero debe comprender la diferencia de mecanismo con la que "tratan el óxido". Según la síntesis de los mecanismos anticorrosivos en los archivos de investigación, el revestimiento con óxido depende principalmente de la vía "convertible/estabilizadora": el convertidor de óxido (ácido tánico/ácido fosfórico) convierte el óxido en una sustancia estable, adecuado para sitios donde no se puede eliminar el óxido por completo (según la sección "Mecanismos y clasificación anticorrosiva" de los archivos de investigación). En concreto, no son lo mismo:
1.1 Convertidor de óxido: "transforma" el óxido en una sustancia estable
El núcleo del convertidor de óxido es una clase de sustancias activas que reaccionan químicamente con el óxido, siendo las más comunes el ácido tánico (tannic acid) y el ácido fosfórico (phosphoric acid). El componente principal del óxido es óxido de hierro hidratado (Fe₂O₃·xH₂O, etc.). Bajo la acción del ácido tánico o fosfórico, se genera un complejo estable inerte oscuro o una película de fosfato, que se adhiere firmemente a la superficie del acero. Este proceso equivale a un "tratamiento in situ", fijando los productos de corrosión originalmente sueltos y en desarrollo, de modo que ya no actúen como celda de corrosión continuando la reacción.
- Vía del ácido tánico: forma con los iones de hierro un complejo de hierro tánico oscuro, con película densa y color oscuro (a menudo azul negruzco o marrón oscuro);
- Vía del ácido fosfórico: genera con el óxido una película pasivadora de fosfato de hierro/fosfatos, con cierto efecto de fosfatado, mejorando la adherencia posterior.
1.2 Pintura anticorrosiva estabilizadora: "envuelve" el óxido y lo pasiva
La pintura anticorrosiva estabilizadora (o tipo estabilizador, penetrante estabilizadora) no "come" el óxido directamente, sino que, mediante la penetración de la resina y la sinergia con pigmentos anticorrosivos, encapsula y sella el óxido superficial residual, y con la ayuda de pigmentos pasivadores (como el fosfato de zinc) pasiva la superficie metálica, impidiendo que los medios corrosivos sigan penetrando. Se usa a menudo junto con el convertidor de óxido: el convertidor trata primero el óxido activo, y luego la película de la pintura estabilizadora proporciona una protección de blindaje y pasivación a largo plazo.
En resumen, el convertidor tiende al "tratamiento químico in situ del óxido activo", y el tipo estabilizador al "encapsulado físico + pasivación química". Ambos sirven al mismo objetivo: bajo la premisa de no poder granallar por completo, lograr que la superficie con óxido obtenga una base pintable y protegible a largo plazo.
II. Por qué se necesita la construcción con óxido: esos sitios reales donde "el óxido no se elimina"
El sentido de existir del convertidor de óxido y la pintura anticorrosiva estabilizadora se ancla totalmente en las condiciones de trabajo de "imposibilidad de eliminar el óxido por completo in situ". Los escenarios típicos incluyen:
- Mantenimiento de equipos en servicio sin parada: corrosión localizada en petroquímica, energía eléctrica, líneas municipales, imposible desmontar todo para entrar en cámara de granallado;
- Estructuras fijas de gran tamaño: puentes, torres, paredes exteriores de tanques, equipos de granallado difíciles de cubrir totalmente y con estrictas limitaciones ambientales al polvo;
- Geometría compleja y puntos muertos: bridas, pernos, detrás de soldaduras en ángulo, donde las herramientas manuales y de potencia llegan limitadamente;
- Capa de óxido histórica gruesa, base incierta: repintado repetidas veces, capa vieja y óxido entrelazados, costo altísimo eliminar hasta el metal desnudo;
- Reparación urgente con presupuesto y tiempo limitados: requiere eliminar óxido y formar película el mismo día, un solo componente listo para usar es lo más conveniente.
El punto en común de estos escenarios es: la eliminación completa del óxido (Sa 2½) no es factible económica o técnicamente, pero la corrosión debe ser controlada. El convertidor de óxido y la pintura anticorrosiva estabilizadora, en forma de un solo componente, eliminan las etapas más molestas in situ como el mezclado de dos componentes y la gestión del tiempo de uso, siendo una opción rentable para el mantenimiento y revestimiento.
III. Los límites del revestimiento con óxido: no todo óxido se puede "llevar"
Debe enfatizarse que la construcción con óxido tiene límites estrictos de aplicación; sobrepasarlos se convierte en un peligro oculto. Según la definición clara de los archivos de investigación: el límite del revestimiento con óxido es —solo aplicable a óxido superficial ligero, St2/St3; la corrosión grave requiere granallado (según la sección "Mecanismos y clasificación anticorrosiva" de los archivos de investigación). Esto significa:
| Estado de corrosión | Grado de tratamiento superficial | ¿Apto para convertidor/estabilizador? | Descripción |
|---|---|---|---|
| Óxido superficial ligero, capa de óxido suelta fina | St2 / St3 (manual/de potencia) | Apto | Retirar la parte suelta antes de revestir |
| Corrosión media, picaduras locales | Cercano a St3, requiere limpieza reforzada | Precaución | Debe eliminar completamente óxido descascarado y laminado |
| Corrosión grave, picaduras extensas, adelgazamiento de base | Requiere granallado Sa 2½ | No apto | Debe granallar hasta metal desnudo y evaluar espesor de pared |
| Pintura vieja intacta solo con pulverulencia superficial | Lijar para romper el brillo | Apto como imprimación de renovación | Juzgar compatibilidad del sistema de pintura vieja |
Recuerde una regla de hierro: el convertidor de óxido trata el "óxido activo", no puede tratar el "fallo estructural". Si la base de acero ya está visiblemente adelgazada por picaduras, por buen que sea el revestimiento no recupera la resistencia; en este caso debe volver a la vía de granallado, reparación o reemplazo.
IV. Preparación previa a la construcción: limpiar el óxido suelto y el aceite es el prerrequisito del éxito
Muchos creen erróneamente que "el convertidor de óxido se aplica directamente sobre el óxido", siendo este el mayor malentendido. Incluso si el producto afirma construcción con óxido, la limpieza previa a la construcción sigue siendo el 70% del trabajo que decide el éxito. El procedimiento estándar se divide en tres pasos:
4.1 Eliminación de óxido suelto y pintura vieja fallida
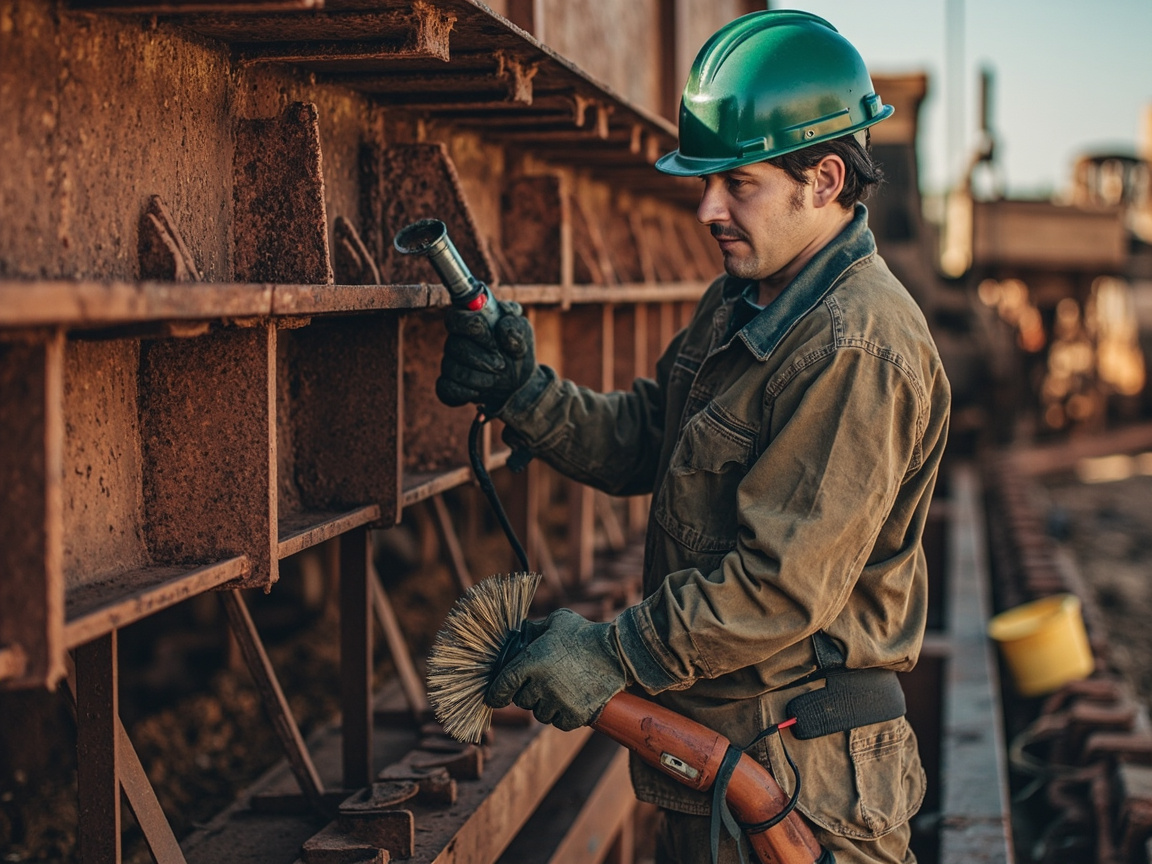
Use cepillo de alambre, espátula, lija o amoladora angular (con rueda de alambre/disco) para eliminar completamente:
- Todas las capas de óxido sueltas, descascaradas y que se caen al tocar;
- Película de pintura vieja pulverulenta, agrietada o fallida;
- Escoria de soldadura, rebabas, bordes afilados (deben lijarse redondeados para evitar película demasiado fina).
El objetivo es alcanzar St2 o St3: superficie sin óxido suelto visible ni recubrimiento fallido, mostrando estado entrelazado de base metálica y pintura vieja firme. St3 es más exhaustivo que St2, requiere brillo metálico visible.
4.2 Desengrase y eliminación de aceite
El aceite bloquea gravemente el contacto del convertidor con la capa de óxido, causando no reacción y no adherencia. Debe usar limpiador industrial, disolvente o desengrasante alcalino para eliminar de la superficie:
- Aceite de máquina, grasa lubricante, aceite hidráulico;
- Sudor de mano, aglomerados de polvo;
- Pasta anti-salpicaduras en salpicaduras de soldadura;
Eliminar completamente y secar con paño limpio. Para equipos con mucho aceite, este paso no se omite.
4.3 Juicio ambiental y protección de seguridad
- Temperatura de construcción recomendada 15–25℃, evitar extremos bajo 5℃ o sobre 35℃;
- Ante humedad relativa muy alta (cerca del punto de rocío) posponer, evitar condensación superficial que afecte formación de película;
- Producto de base alquídica de un componente contiene disolvente inflamable, prohibido fuego y fumar en sitio, mantener ventilación;
- Usar guantes de nitrilo, gafas de protección y mascarilla, evitar contacto dérmico directo e inhalación de vapores de disolvente.
V. Tabla de procedimientos de construcción: proceso in situ aplicable directamente
La siguiente tabla desglosa el "mantenimiento con óxido" de la preparación al cuidado en procedimientos estándar, como lista de entrega y autocomprobación in situ. Nota: los "tiempos de referencia" en la tabla se toman de los datos típicos de secado de productos de base alquídica anticorrosiva/convertidora en los archivos de investigación (ej. pintura anticorrosiva alquídica secado al tacto ≤5h, secado total ≤24h, según serie GB/T 25251-2010; productos de base alquídica tipo Würth Rust Stop secado ~16h, según archivos de investigación), el real según hoja de datos del producto.
| Procedimiento | Contenido de operación | Punto clave de control | Tiempo indicador / de referencia |
|---|---|---|---|
| 1. Evaluación | Determinar grado de corrosión, espesor de pared, estado de pintura vieja | Confirmar óxido ligero St2/St3, no corrosión grave | Retorno a granallado por corrosión grave |
| 2. Eliminar óxido suelto | Cepillo de alambre/espátula/herramienta motorizada para eliminar óxido suelto y pintura fallida | Sin descamación ni delaminación, exponiendo sustrato metálico y pintura adherida | Hasta St2–St3 |
| 3. Desengrasado | Agente de limpieza para eliminar aceite y polvo | Sin película de aceite ni huellas de sudor en superficie | Limpiar hasta que el paño no cambie de color |
| 4. Secado de la base | Secado natural o secado de agua superficial | Base sin película de agua ni condensación | Requisito convencional: 3℃ por encima del punto de rocío |
| 5. Aplicar agente de conversión | Monocomponente listo para usar al abrir, aplicar uniformemente con brocha/rodillo | Humectar completamente la superficie oxidada, evitar omisiones | Cantidad mínima de aplicación approx. 90 ml/m² (ref. datos Würth) |
| 6. Reposo de reacción | Ácido tánico/fosfórico reacciona con el óxido formando película | Superficie con película estable oscura, no pegajosa | Varias horas según requisito del producto |
| 7. Aplicar imprimación estabilizadora | Recubrimiento con imprimación anticorrosiva monocomponente | Compatible con capa de conversión, cobertura total | Intervalo de repintado según producto (p.ej. desde approx. 2h) |
| 8. Secado y curado | Curado a temperatura ambiente, evitar agua e impactos | No mojar ni cargar antes de secado total | Secado total approx. 16–24h |
| 9. Control de calidad | Adherencia por cuadrícula, aspecto, espesor de película | Grado 0/1 óptimo, sin falta de cobertura | Aceptación según GB/T 9286 |
| 10. Pintura de acabado complementaria | Según necesidad entrar en complemento "intermedia—acabado" | Conectar con sistema integral anticorrosión | Ver sección séptima |
El valor de esta tabla es cambiar de "pintar según experiencia" a "inspeccionar por proceso". Cada proceso tiene nodos detenibles y evaluables; los problemas se detectan en el paso actual, en lugar de rastrearlos medio año después cuando aparezcan burbujas.
VI. Aplicación y secado: la conveniencia y el ritmo del monocomponente
El agente de conversión de óxido y la pintura anticorrosiva estabilizadora son mayormente monocomponente; la mayor conveniencia de aplicación es listo para usar al abrir, sin presión de tiempo de uso—a diferencia de epoxi/poliuretano bicomponente que requiere proporción estricta y uso inmediato tras mezclar. Pero conveniencia no equivale a arbitrariedad; la aplicación y el secado aún deben respetar varias líneas:
6.1 Método de aplicación
- Brocha/rodillo prioritario para pequeñas áreas y piezas complejas: para bridas, pernos, rincones muertos, la brocha humecta mejor la capa de óxido, siendo el método principal para trabajos con óxido;
- Superficies planas grandes pueden usar pulverización sin aire o con aire, pero prestar atención a viscosidad del agente de conversión y uniformidad de pulverizado;
- La capa debe ser "húmeda y uniforme", sin falta de cobertura (puntos de óxido expuestos), ni exceso en una sola pasada que cause goteo o secado deficiente.
6.2 Ritmo de secado
Tomando como referencia productos anticorrosivos alquídicos en archivos de investigación (según GB/T 25251-2010 y datos Würth Rust Stop):
- Pintura anticorrosiva alquídica secado al tacto usualmente ≤5h (algunos productos ≤2h), secado total ≤24h;
- Productos alquídicos tipo rust stop secan approx. 16h;
- Curado por reticulación completa suele requerir más de 24h, evitar agua e impacto mecánico durante mantenimiento.
El secado se ve afectado claramente por temperatura, humedad, ventilación y espesor de película. Baja temperatura y alta humedad retardan significativamente el secado; en sitio debe garantizarse el ritmo mediante ventilación y horario de aplicación.
6.3 Ventana de repintado
Sobre la imprimación estabilizadora usualmente se entra en sistema complementario. Tomando productos alquídicos como referencia, intervalo de repintado desde approx. 2h, secado completo approx. 24h (según datos de productos alquídicos tipo ROSTIO, archivo de investigación); específicamente debe hacerse tras "secado total, no pegajoso" de capa anterior, evitando disolvente mutuo que cause arrastre de capa inferior o arrugas.
VII. Relación con sistema complementario completo: base con óxido ≠ anticorrosión completa
Esto es lo que más se quiere recordar a las partes de ingeniería: el agente de conversión de óxido y la pintura anticorrosiva estabilizadora resuelven la "pintabilidad de base con óxido", no pueden sustituir el complemento anticorrosivo completo "imprimación—intermedia—acabado". Según síntesis de archivos de investigación sobre sistemas de protección industrial, la lógica correcta para anticorrosión de estructuras de acero es—imprimación (anticorrosión/adherencia) + pintura intermedia (espesor/barrera) + pintura de acabado (intemperie/decorativo), y diseñar complemento según grado de corrosión ISO 12944-2018 (C2–CX), granallado acero al carbono Sa 2½, imprimación de taller, imprimación+intermedia+acabado (según archivo de investigación "normas generales de detección" y "mecanismo de pintura industrial").
7.1 Espesor de película de complemento completo típico (condiciones de alta exigencia)
El archivo de investigación da complemento estándar de sistema de pintura de poliuretano epoxi (según "pintura de poliuretano epoxi (resumen de parámetros de productos nacionales)"):
- Imprimación epoxi rica en zinc: 70–80 µm (1 capa), protección catódica por sacrificio de polvo de zinc;
- Pintura intermedia epoxi con micacio de hierro: 100–150 µm (1–2 capas), escamas de óxido de hierro micáceo alargan trayectoria de difusión de medios corrosivos (efecto barrera);
- Pintura de acabado epoxi-poliuretano: 100–120 µm (2 capas), provee intemperie y decoración.
7.2 Posición del esquema con óxido en el complemento
Viendo la construcción con óxido en el sistema integral, tiene dos posicionamientos típicos:
- Como "imprimación de transición de mantenimiento": en equipos en servicio sin posibilidad de granallado, primero con agente de conversión de óxido + imprimación estabilizadora detener óxido activo, establecer base pintable, luego recubrir intermedia y acabado según proceso factible, acercando sistema de reparación a complemento completo;
- Como "protección independiente de baja exigencia": para niveles C2–C3, ciclo de inspección corto, aceptable repintado periódico, pintura estabilizadora monocomponente puede ser protección económica directa, sin exigir juego completo zinc rico + micacio + poliuretano.
Lo que debe vigilarse es otro error: tomar imprimación con óxido como esquema anticorrosión pesada "una capa para todo", usado en ambiente marino o químico de corrosión grave C4/C5. El archivo de investigación señala que productos alquídicos tipo rust stop (como Würth Rust Stop) cumplen grado de corrosión ISO 12944 C3 "alto" (según archivo de investigación), grados de corrosión superiores deben volver a granallado + zinc rico + intermedia + acabado completo, incluso imprimación epoxi rica en zinc debe alcanzar durabilidad "muy alta (VH)" en C5 (según datos tipo Jotun Barrier 80, archivo de investigación).
Así se ve que, elegir construcción con óxido o complemento completo granallado, esencialmente es decisión según grado de corrosión y ciclo de inspección, no según "cuál es más fácil".
VIII. Control de calidad y aceptación: hablar con adherencia
Si la construcción con óxido es buena o no, no puede juzgarse por "se ve bastante negro, bastante uniforme", debe tener aceptación cuantificable. Los dos más prácticos y fáciles de ejecutar in situ son adherencia por cuadrícula y verificación de aspecto/espesor.
8.1 Adherencia: método de cuadrícula GB/T 9286
Según archivo de investigación "normas generales de detección", adherencia (cuadrícula) se evalúa por GB/T 9286-1998, ISO 2409, ASTM D3359, grados 0–5, grado 0/1 óptimo (desprendimiento ≤5%). Operación in situ:
- Marcar cuadrícula con cuchillo sobre película (común 1mm o 2mm según espesor);
- Pegar cinta, retirar rápido;
- Observar desprendimiento en bordes de cuadrícula, determinar grado según estándar.
La construcción con óxido, por base con óxido residual y rugosidad, tiene adherencia naturalmente algo menor que base granallada Sa 2½, pero alcanzando grado 0/1, indica unión fiable de capa de conversión, imprimación estabilizadora y sustrato, pudiendo entrar a siguiente proceso.
8.2 Aspecto y espesor de película
- Aspecto: sin falta de cobertura (puntos de óxido expuestos), sin goteo, sin burbujas, sin cráteres ni naranja evidentes; capa de conversión uniforme a película estable oscura;
- Espesor: muestreo con tarjeta película húmeda o medidor película seca, asegurar DFT de diseño; productos alquídicos tipo rust stop tienen restricción de "cantidad mínima de aplicación" (p.ej. approx. 90 ml/m², según Würth), espesor insuficiente equivale a falta de protección.
8.3 Lista de aceptación por proceso
| Ítem de aceptación | Método/estándar | Criterio de conformidad |
|---|---|---|
| Limpieza de base | Inspección visual + comparar St2/St3 | Sin óxido suelto, sin pintura fallida, sin película de aceite |
| Efecto de conversión | Color visual | Superficie oxidada a película estable oscura |
| Adherencia | Cuadrícula GB/T 9286 | Grado 0/1 óptimo |
| Espesor de película | Medidor/cálculo de aplicación | Alcanzar DFT de diseño, sin falta de cobertura |
| Secado | Tacto + control de tiempo | Secado total antes de siguiente proceso |
Kexin New Materials (kexinMaterials) al entregar esquema de conversión de óxido y estabilizador, usualmente da junto lista de aceptación y sugerencias de complemento, ayudando in situ a convertir "reparación con óxido" de trabajo empírico a proceso controlable—especialmente en reforma de equipos existentes, proyectos con ventana de parada tensa, este paquete de "pintura + tarjeta de proceso + estándar de aceptación" es más confiable que comprar solo un balde de agente de conversión.
IX. Errores comunes de selección y construcción
Error 1: El agente de conversión de óxido puede tratar cualquier oxidación. Incorrecto. Solo actúa sobre la herrumbre activa, y su límite de aplicación es la herrumbre superficial ligera (St2/St3); las bases con corrosión grave y picaduras que reducen el espesor deben ser granalladas y se debe evaluar la seguridad estructural.
Error común 2: Basta con aplicarlo directamente sobre herrumbre gruesa. Incorrecto. La herrumbre suelta y los aceites deben eliminarse primero, de lo contrario el agente de conversión no entra en contacto con la herrumbre activa y la adherencia se anula.
Error común 3: Con una sola capa de imprimación para herrumbre se logra anticorrosión pesada. Incorrecto. Las soluciones con herrumbre se usan mayormente en mantenimiento o transición C2–C3; la corrosión pesada C4/C5 debe volver a un sistema completo imprimación—capa intermedia—capa de acabado.
Error común 4: El monocomponente no requiere leer las instrucciones. Incorrecto. La cantidad de aplicación, el intervalo de repintado y la temperatura de secado siguen decidiendo el éxito; una cantidad mínima de aplicación insuficiente equivale a protección omitida.
Error común 5: El tipo estabilizante puede sustituir la granallada. Incorrecto. Ambos resuelven problemas distintos: la granallada resuelve la limpieza de la base, la solución con herrumbre resuelve la ”pintabilidad cuando la limpieza es insuficiente”, no pueden sustituirse mutuamente.
X. Recomendaciones de conexión con sistemas base de aceite/agua
Tras el mantenimiento con herrumbre, si la capa superior debe ser un sistema de pintura para suelos/anticorrosión base aceite o un revestimiento industrial a base de agua depende del umbral ambiental y las condiciones de trabajo. Los archivos de investigación respaldan datos tanto de pintura alquídica anticorrosión base aceite como de sistemas industriales a base de agua: la pintura alquídica anticorrosión es fácil de aplicar, monocomponente y de bajo costo, pero tiene mala resistencia a disolventes/ácidos y álcalis, secado lento y no es compatible con pinturas de fuerte disolvente bicomponente (según la sección de pintura alquídica anticorrosión en los archivos de investigación); mientras que el revestimiento industrial a base de agua es superior en cumplimiento de VOC. La parte ejecutora puede combinar la guía de cuándo elegir pintura base aceite y la selección de revestimiento industrial a base de agua, para decidir dentro del marco global de ”imprimación con herrumbre + sistema superior”. Sobre la adherencia y compatibilidad entre capas, también puede consultar el análisis de mecanismos de comparación de adherencia entre pintura a base de agua y base aceite, para evitar levantamiento y arrugas por incompatibilidad de sistemas al renovar.
Preguntas frecuentes
1. ¿Cuál es la diferencia entre el agente de conversión de herrumbre y la pintura anticorrosión estabilizante?
El agente de conversión de herrumbre (ácido tánico/fosfórico) convierte la herrumbre en una sustancia estable oscura mediante reacción química; la pintura anticorrosión estabilizante envuelve y pasiva la herrumbre superficial residual mediante penetración de resina y pigmentos pasivantes (como fosfato de zinc). La primera se enfoca en el ”tratamiento químico in situ de la herrumbre activa”, la segunda en el ”envoltura física + pasivación química”, y suelen usarse en conjunto.
2. ¿Se puede aplicar el agente de conversión de herrumbre directamente sobre herrumbre muy gruesa?
No. Solo es apto para herrumbre superficial ligera (St2/St3), y antes de aplicar debe eliminarse con herramientas toda la herrumbre suelta y la pintura vieja fallida, y desengrasar. La corrosión grave con picaduras y reducción de espesor debe granallarse y evaluar la seguridad estructural.
3. ¿Por qué en el trabajo con herrumbre también hay que limpiar la herrumbre suelta y los aceites?
Porque el agente de conversión debe contactar la herrumbre activa para reaccionar; la herrumbre suelta se cae al tocarse y el aceite bloquea el contacto, ambos causan falta de reacción y de adherencia. La limpieza es el 70% del éxito del trabajo con herrumbre.
4. ¿Los productos monocomponente de conversión/estabilización de herrumbre requieren mezcla?
No, listos para usar al abrir, sin la presión del tiempo de vida útil de los bicomponentes. Pero aún debe controlar la cantidad de aplicación, el intervalo de repintado y la temperatura de secado; una cantidad mínima de aplicación insuficiente equivale a protección omitida.
5. ¿Cuánto tiempo después del trabajo con herrumbre se puede aplicar la capa de acabado?
Tomando como referencia productos base alquídica, el intervalo de repintado es desde unas 2h, y el secado completo unas 24h (según datos tipo ROSTIO); debe hacerse tras el secado en capa anterior, sin pegajosidad, para evitar levantamiento por mutua disolución de disolventes. En la práctica, seguir las instrucciones del producto.
6. ¿Qué nivel de adherencia en la aceptación se considera calificado?
Según GB/T 9286 método de cuadrícula, en grados 0–5, 0/1 son excelentes (desprendimiento ≤5%). La adherencia en base con herrumbre es naturalmente algo menor que en base granallada, pero alcanzar 0/1 permite pasar a la siguiente etapa.
7. ¿Puede el agente de conversión de herrumbre sustituir la granallada para anticorrosión pesada?
No. Las soluciones con herrumbre se usan mayormente en mantenimiento o transición C2–C3; la corrosión pesada C4/C5 debe volver a granallada Sa 2½ + imprimación rica en zinc + capa intermedia + capa de acabado. Los productos alquídicos de detención de herrumbre suelen cumplir también el grado ”alto” C3 de ISO 12944.
8. ¿Cómo controlar la temperatura de aplicación en sitio?
Se recomienda 15–25℃, evitar por debajo de 5℃ o above 35℃ en rangos extremos; si la humedad relativa es muy alta y cercana al punto de rocío, posponer, para evitar condensación superficial que afecte la formación de película. El monocomponente base alquídica contiene disolvente inflamable; en sitio prohibido fumar, ventilar y usar protección.
9. ¿Qué capa de acabado puede ir sobre la imprimación con herrumbre?
Depende del sistema global: para exigencia baja C2–C3 puede usarse de forma independiente como protección económica con repintado periódico; para exigencia alta puede añadirse capa intermedia y capa de acabado (como capa intermedia epoxi micácea + capa de acabado epoxi-poliuretano), acercando el sistema de mantenimiento al sistema completo, siempre que haya compatibilidad de sistema.
10. ¿Cómo determinar si un sitio debe usar o no la solución con herrumbre?
Ver tres cosas: si la corrosión es solo herrumbre superficial ligera (St2/St3), si la base no tiene reducción de espesor evidente, y si el ciclo de mantenimiento y el grado de corrosión permiten protección económica. Si se cumplen las tres, se puede usar la solución con herrumbre; si alguna no se cumple, volver a granallada y sistema completo.
Lecturas adicionales
- Selección de revestimiento industrial a base de agua: sistema de resina y condiciones de aplicación: estructura la decisión de ”qué sistema superior elegir tras el mantenimiento con herrumbre”, complementando la parte de sistema y umbral ambiental de este artículo.
- Cuándo elegir pintura base aceite: juicio de escenarios y límites: partiendo del límite entre base agua y base aceite, ayuda a definir el rumbo del sistema de acabado sobre la imprimación con herrumbre.
- Ciencia de formulación y aplicación de revestimiento para madera a base de agua: comprender transversalmente el pensamiento de sistema ”imprimación—intermedia—acabado” y la lógica de tratamiento de superficie, también inspirador para el mantenimiento industrial con herrumbre.