مقدمة: خطوط أنابيب الغاز الطبيعي — يجب على الطلاء أن يمنع التآكل ويُساعد في توفير الغاز في آن واحد
من تكاليف تشغيل خطوط أنابيب الغاز الطبيعي طويلة المسافة، >>60% هي استهلاك طاقة الضواغط (لدفع الغاز للتدفق متغلباً على مقاومة الجدار الداخلي للأنبوب). كل انخفاض قدره 5μm في خشونة سطح جدار الأنبوب (Ra)، تنخفض مقاومة نقل الغاز بحوالي 5%-8%، وتنخفض طاقة الضواغط بنسبة 3%-5% وبالنسبة لخطوط النقل الطويلة التي تمتد لآلاف الكيلومترات، يمكن توفير ملايين إلى عشرات الملايين من اليوان سنوياً من تكاليف الطاقة. الطلاء الداخلي الإيبوكسي السائل الخالي من المذيبات (100% VS / طبقة واحدة DFT > 65μm) يخفض خشونة الجدار الداخلي لأنبوب الصلب من Ra 30-60μm للصلب العاري إلى <5μm، ويوفر في الوقت نفسه حماية طويلة الأمد من التآكل في بيئة تآكل بدرجة حرارة 60-80°C — ويجمع بين وظيفتين مزدوجتين: تقليل المقاومة والحماية من التآكل.
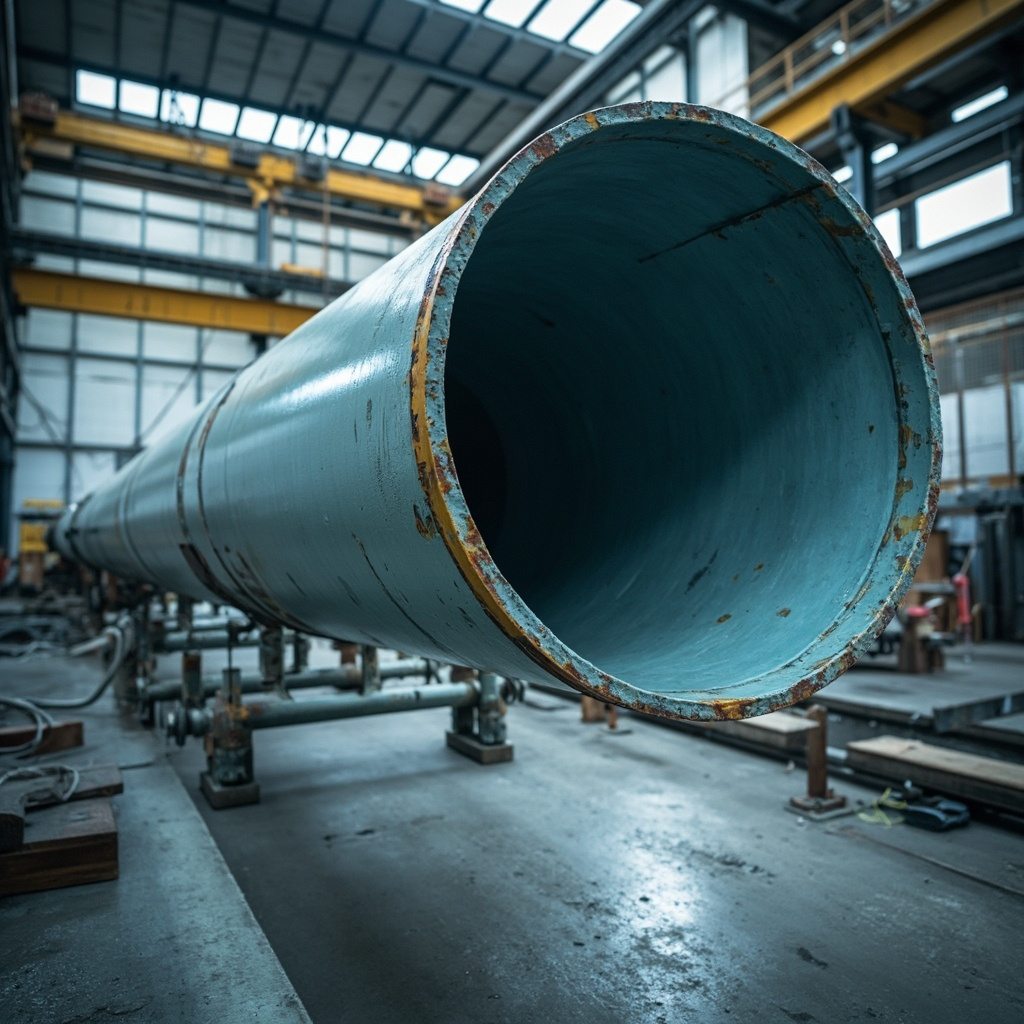
أولاً: مؤشرات الأداء الرئيسية للطلاء الداخلي للأنابيب (معيار API RP 5L2)
| مؤشرات الأداء | المتطلبات المعيارية (API RP 5L2) | القيم القياسية المقاسة للإيبوكسي بدون مذيبات | طريقة الاختبار |
|---|---|---|---|
| سماكة الطلاء الجاف (DFT) | >65μm (طبقة واحدة) | 80-120μm | جهاز قياس سماكة الطلاء الجاف (مخصص للجدار الداخلي للأنبوب) |
| خشونة السطح (Ra) | <5μm (متطلبات تقليل الاحتكاك) | 2-4μm | جهاز خشونة بنظام القلم الحساس |
| الالتصاق (طريقة الشد) | >5MPa | 8-15MPa | ISO 4624 (dolly/20mm) |
| المسام (الثقوب الإبرية) | 0 (صفر ثقوب إبرية) | 0 | شرارة كهربائية عالية الجهد (1500V/65μm DFT) |
| مقاومة رذاذ الملح (ASTM B117) | >500h (تقاطع خدش) | >1500h | ASTM B117 + تقييم ISO 4628 |
ثانياً: نظرة عامة على مقارنة المعلمات التقنية
| المؤشرات الفنية | متطلبات المعيار | مستوى الجودة العالي | طريقة الكشف |
|---|---|---|---|
| قوة الالتصاق | ≥3MPa | ≥5MPa | ISO 4624 طريقة السحب |
| مقاومة رذاذ الملح | ≥500h | ≥1000h | ASTM B117 |
| مقاومة الطقس (QUV) | ≥1000h احتفاظ اللمعان >50% | ≥3000h احتفاظ اللمعان >80% | ISO 16474-3 |
| محتوى VOC | يتوافق مع معيار GB | أقل من الحد بنسبة 50% | GB/T 23985 |
| نافذة التطبيق | 5-35°C | -10~40°C (نطاق حراري واسع) | شروط التوصية في TDS |

ثانياً: عملية طلاء APCA بالرش
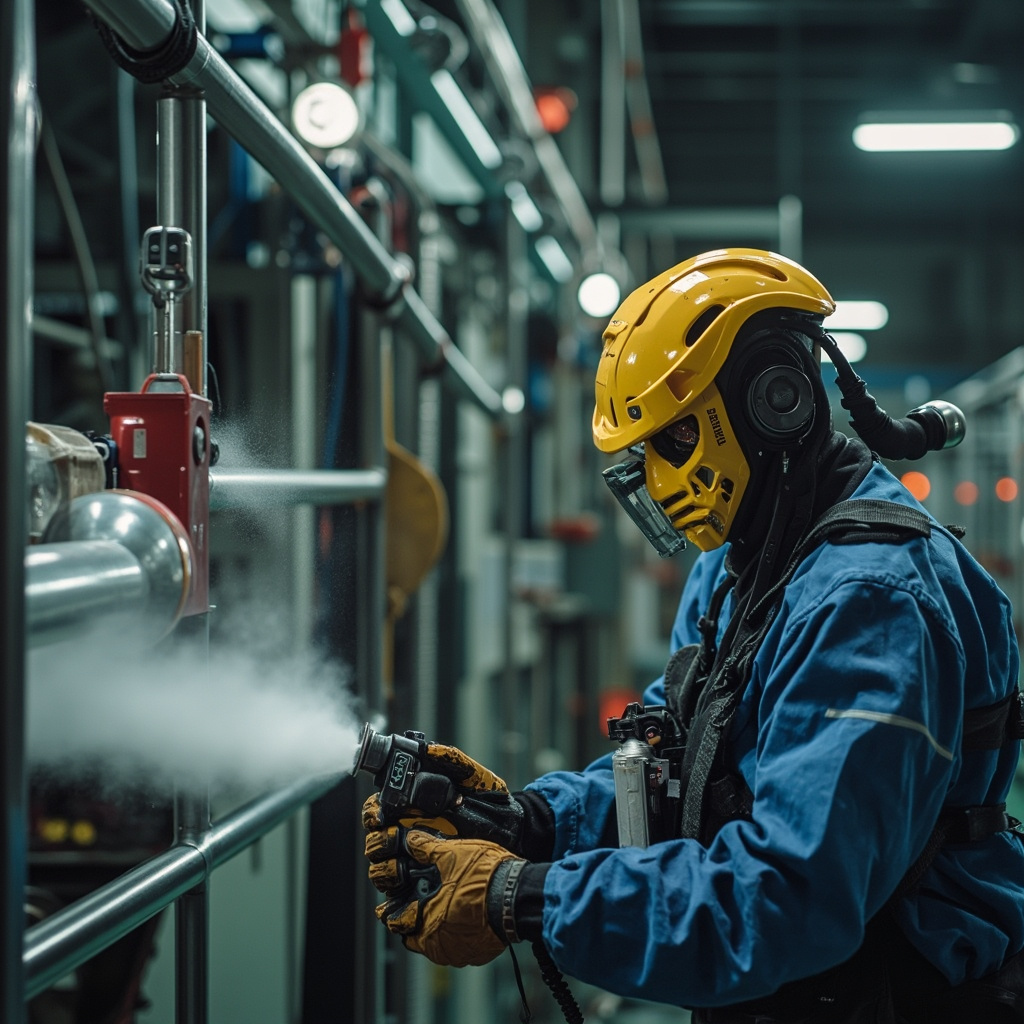
رش الطلاء الداخلي للأنابيب يستخدم عملية APCA (Airless Plural Component Application / تطبيق مكونات مزدوجة بدون هواء عالي الضغط) — (1) يظل الطلاء الرئيسي والمصلب منفصلين قبل دخولهما مسدس الرش — ويُنقلان عبر مسارين مستقلين للتسخين إلى مقدمة المسدس (كل مسار بدرجة حرارة 50-60°م لتقليل اللزوجة)؛ (2) يمتزجان لحظيًا بنسبة 1:1 (أو حسب نسبة الوصفة) داخل غرفة الخلط في المسدس؛ (3) يدور رشاش الدوران (Rotary Spray Nozzle) بسرعة 3000-8000 لفة/دقيقة حول نفسه — لطلاء الجدار الداخلي للأنبوب بشكل متساوٍ؛ (4) يتحرك الرشاش للأمام بسرعة ثابتة 0.3-1 م/ث على طول محور الأنبوب. بالنسبة للأنابيب كبيرة القطر Ø500-1420mm، يُستخدم روبوت زحف للرش داخل الأنابيب (Crawler) — الروبوت مزود بإضاءة + كاميرا + رشاش — ويتحكم به المشغل عن بُعد من خارج فم الأنبوب.
طلاء البطانة الداخلية للأنابيب يجب أن يتم على خط إنتاج الأنابيب في المصنع (التصنيع المسبق في المصنع) — يكاد يكون من المستحيل طلاء الأنابيب الملحومة في الموقع (البرية) داخلياً. لذلك فإن منطقة لحام الأنابيب (Field Joint) هي "نافذة سماوية" للبطانة الداخلية لا يمكن حمايتها بالبطانة الداخلية — ويحتاج الأمر إلى الاعتماد على الطلاء الخارجي والحماية الكاثودية كتعويض.
التعميق التقني: منهجية التحسين المنهجي لظروف العملية (تصميم التجارب DOE)
تحسين عملية إنتاج الطلاءلا ينبغي الاعتماد على "طريقة التجربة والخطأ" بل يجب استخدام تصميم التجارب DOE كمنهجية علمية. كمثال على عملية التشتيت — العوامل المؤثرة على الجودة (السرعة الخطية/الزمن/معدل التعبئة/الحرارة) 4 عوامل كل منها 3 مستويات — التجارب الكاملة تتطلب 81 تجربة — يستخدم DOE التجارب المتعامدة L9 (9 تجارب) أو طريقة سطح الاستجابة (27 تجربة) لتقليل عدد التجارب بشكل كبير — مع الحصول في نفس الوقت على التأثيرات الرئيسية والتفاعلات لكل عامل. على سبيل المثال، يُكتشف أن "تفاعل السرعة الخطية × الزمن مهم" — السرعة الخطية العالية + الزمن القصير والسرعة الخطية المنخفضة + الزمن الطويل يمكن أن يحققا نفس تأثير التشتيت — لكن الأولى توفر الطاقة بأكثر من 20%.
في تحليل DOE، تفسير القيمة P — أن P95% ثقة). يُخرج تحليل DOE في النهاية مجموعة من نماذج التنبؤ (معادلات الانحدار متعدد الحدود) — إدخال سرعة الخط/الزمن/الحرارة ← التنبؤ بالنعومة/اللزوجة/اللمعان — لتوفير أداة "تحسين الوصفات الرقمي" لمهندسي الوصفات.
ممارسات الصناعة: من "حدس المعلم الماهر" إلى "توحيد المعايير للمعلمات"
التحدي الشائع في صناعة الطلاء — عندما يتقاعد المعلم المتمرس، يأخذ "الإحساس باليد" (مقاومة الخلط / كشط لوحة النعومة / القياس البصري لبريق الطبقة الرطبة) معه — ولا يستطيع الموظفون الجدد استنساخه. تحويل "الإحساس باليد" إلى معايير كمية قابلة للقياس (1) مقاومة الخلط ← قراءة مقياس اللزوجة؛ (2) كشط لوحة النعومة ← قراءة لوحة النعومة (μm)؛ (3) بريق الطبقة الرطبة ← مقياس البريق (قيمة GU). يتم لصق "بطاقة المعايير المعيارية" لكل عملية بجانب المعدات — يعمل الموظفون الجدد وفقاً لـ "البطاقة" بدلاً من "الاعتماد على الشعور". "توحيد المعايير" هو خطوة رئيسية لانتقال مصنع الطلاء من "ورشة عمل" إلى "مصنع".
الأسئلة الشائعة
س1: كيف يمكن تحديد كمية تأثير تقليل المقاومة وتوفير الطاقة للطلاء الداخلي للأنبوب؟من خلال "عامل كفاءة الأنبوب (Efficiency Factor)" EF = كمية الغاز المنقولة الفعلية / (كمية الغاز المنقولة للأنبوب الأملس النظري) × 100%. أنبوب الصلب العاري بدون طلاء داخلي EF ≈ 92%-95%، وبعد الطلاء الداخلي EF ≈ 98%-100%. كل زيادة قدرها 1% في EF — بالنسبة لخط أنابيب نقل غاز بطول 1000 كم/ قطر 1000 مم — توفر سنويًا في استهلاك طاقة الضواغط حوالي 2-5 ملايين يوان.
س2: لماذا يحتاج الإيبوكسي الخالي من المذيبات إلى التسخين عند الرش الداخلي للأنابيب؟ لزوجة الإيبوكسي الخالي من المذيبات في درجة الحرارة العادية >5000mPa·s—— لا يمكن رشه بالرذاذ. بعد التسخين إلى 50-60°C تنخفض اللزوجة إلى <1000mPa·s—— يمكن رشه بالرذاذ. ولكن التسخين يقلل من Pot Life—— عند 50°C قد يكون Pot Life 20-40 دقيقة فقط مقابل 2-4 ساعات في درجة الحرارة العادية—— يلزم استخدام نظام الخلط المباشر APCA (يُرش فوراً بعد الخلط/ بدون خلط مسبق).
س3: ما تأثير انحراف نسبة خلط APCA (مثل 1:0.9 أو 1:1.1) على أداء الطلاء؟خطير! انحراف نسبة الطلاء الرئيسي/المصلب >5%——اختلال نسبة NCO/OH——> انحراف 10%→ تصلب الطلاء غير مكتمل (انخفاض الصلابة/انخفاض المقاومة الكيميائية) أو تصلب مفرط (تكسر هش). تتطلب مضخات القياس في نظام APCA معايرة يومية—— من خلال وزن الوزن الفعلي للمخرجات لكلا المكونين خلال دقيقة واحدة للتحقق من دقة النسبة.
س4: كيف يتم فحص جودة الطلاء الداخلي للأنابيب؟(1) روبوت فحص الأنابيب الزاحف (Crawler/مزود بمسبار DFT + أقطاب كشف الثقوب الإبرية + كاميرا) يتحرك تلقائياً على الجدار الداخلي للأنبوب بسرعة 0.2-0.5 م/ث لقياس DFT والثقوب الإبرية — تعتبر المنطقة مطابقة إذا غطى الفحص أكثر من 99% من طول الأنبوب بالكامل؛ (2) يُقاس DFT مرة كل 10 أمتار؛ (3) يُفحص الثقب الإبري لـ 100% من الطول الكامل. درجة الأتمتة في فحص جودة الطلاء الداخلي أعلى من الطلاء الخارجي (الطلاء الخارجي يتطلب فحصاً يدوياً — الأنابيب الكبيرة يمكن دخولها يدوياً/الأنابيب الصغيرة تعتمد على الروبوتات).
س5: ماذا نفعل إذا تعذر تطبيق الطلاء الداخلي على لحامات الأنابيب (Field Joint) في الموقع؟منطقة اللحام بعرض حوالي 200-300 ملم — بدون حماية بالطلاء الداخلي — يبقى هذا الجزء من الجدار الداخلي للأنبوب مكشوفاً. استراتيجيتان للتعويض: (1) استخدام قطاعات أنابيب اللحام المصنوعة من سبائك مقاومة للتآكل (CRA/ستانلس ستيل 316L) (أنابيب مركبة ميكانيكياً) — تكلفتها عالية؛ (2) الطلاء الخارجي للحام + الحماية الكاثودية (CP) معاً — حيث يولد تيار الحماية الكاثودية تأثيراً للحماية الكاثودية أيضاً عند اللحام على الجدار الداخلي للأنبوب — وهذا هو الحل القياسي لخطوط الأنابيب طويلة المسافة.
س6: هل لعملية تنظيف الأنابيب المبطنة داخلياً (Pigging) أي ضرر بالطلاء الداخلي؟ يوجد ضرر طفيف ولكنه مقبول. إن فرشاة الأسلاك المعدنية والكؤوس الكاشطة من البولي يوريثان في جهاز التنظيف (Pig) تؤدي بفعل الاحتكاك المستمر بالطلاء الداخلي إلى ترقق سماكة الطلاء ببطء (كل 100تنظيف يقلل السماكة1-3μm - عن كل 100 عملية تنظيف تقل السماكة بحوالي 1-3 ميكرومتر). إن تأثير التراكم الناتج عن تكرار عمليات تنظيف الأنابيب (1-4 مرات سنوياً/حسب سرعة ترسب الشوائب داخل الأنبوب) على عمر الطلاء يتطلب ترك هامش احتكاك عند تصميم سماكة الطلاء.
س7: ما هي متطلبات تحمل الضغط للطلاء على خطوط أنابيب الغاز الطبيعي عالي الضغط؟الطلاء نفسه لا يحتاج لتحمل الضغط (الأنبوب الفولاذي يتحمل الضغط)، ولكن يجب ألا يتشكل على الطلاء فقاعات بسبب تمدد الغاز المتسرب من المسام الدقيقة للطلاء عند تخفيف ضغط الغاز السريع (Rapid Gas Decompression) (فقاعات RGD) — وهذا هو عنصر الاختبار الرئيسي الذي يميز طلاء الأنابيب الداخلي للغاز عن طلاء أنابيب السوائل (ISO 23936-2/NORSOK M-710). تتميز الإيبوكسي الخالي من المذيبات بكثافة تشابك عالية تقاوم ظاهرة RGD بشكل جيد.
س8: هل لـ"لمعان" الطبقة الداخلية دلالة وظيفية؟ نعم. سطح الطبقة الداخلية عالي اللمعان (>85GU/60°) يكون أكثر نعومة ← معامل احتكاك الغاز مع جدار الأنبوب أقل ← تأثير أفضل لتقليل المقاومة. يُعد اللمعان الأولي للطبقة الداخلية ومعدل الحفاظ على اللمعان بعد التشغيل مؤشراً غير مباشر لاستمرارية تقليل المقاومة.
س9: ما هو الفرق الجوهري في التركيبة بين الطلاء الداخلي للأنابيب والطلاء الخارجي للأنابيب (3PE/FBE)؟الطلاء الداخلي (إيبوكسي سائل)——لزوجة منخفضة (تسخين 50-60°م)/طريقة التطبيق هي الرش——يركز على تقليل الاحتكاك (نعومة السطح) ومقاومة التآكل الحمضي الناتج عن كميات ضئيلة من H₂S/CO₂ في الغاز. الطلاء الخارجي (3PE/FBE/مسحوق)——صلب/طريقة التطبيق هي البثق أو انصهار المسحوق——يركز على المقاومة الميكانيكية للصدمات (حجارة ردم التربة) ومقاومة تآكل التربة/المياه الجوفية. متطلبات الأداء للطلاء الداخلي والخارجي تختلف اختلافاً كبيراً——لا يمكن تبادل التركيبات.
س10: المتطلبات الخاصة للطلاء لخط أنابيب الهيدروجين (Hydrogen Pipeline)؟بصفته أصغر جزيء، فإن الهيدروجين يتميز بقابلية للتغلغل ومخاطر تفكك الإجهاد الناتج عن الهيدروجين (RGD) أعلى بكثير من الغاز الطبيعي. يجب أن يجتاز الطلاء الداخلي لخط أنابيب الهيدروجين اختبار RGD وفقاً لمعيار ISO 23936-2 (غلاف هيدروجيني/100 بار ← تفريغ سريع/10 دورات/بدون فقاعات)، وميل الإيبوكسي الخالي من المذيبات القياسي لتكوين الفقاعات تحت تأثير RGD للهيدروجين أعلى بكثير من الغاز الطبيعي — مما يتطلب ترقية التركيبة (كثافة تشابك أعلى + مسامية أقل).
قراءات ذات صلة
ملخص
طلاء الأنابيب الداخلي السائل الإيبوكسي خالٍ من المذيبات (API RP 5L2/سماكة جافة >65 ميكرومتر/خشونة سطح 20 عاماً). إن عملية الرش غير الهوائي ثنائية المكونات المسخّنة APCA هي التقنية الأساسية لطلاء الأنابيب الداخلي. يجب إتمام طلاء الأنابيب الداخلي في مصنع تصنيع الأنابيب — لا يمكن إعادة طلاء وصلات اللحام في الموقع. توفر شركة كيكسين للمواد الجديدة للعملاء في قطاع الأنابيب مجموعة كاملة من منتجات الطلاء الداخلي والخارجي للأنابيب ودعم تقنية الرش APCA.