自動車塗料の「乾燥」という二字は、一見すると単に塗料が硬くなるのを待つプロセスに見えますが、実際には補修車間のテンポ、エネルギー消費、一次合格率、そして納品スピードをDirect的に決定します。同じ2Kクリアコートでも、室温に放置すれば運搬可能になるまで数時間、完全硬化には7日かかるかもしれませんが、60℃の焼き付けや半出力の赤外線に切り替えれば、数十分に短縮される可能性があります。異なる乾燥方式のメカニズムの境界と実際のパラメータを理解することは、すべての塗装エンジニア、鈑金・塗装車間の管理者、および塗料購買担当者が習得すべき基礎能力です。本稿では、アクゾノーベル、アクサルタ、BASFの3社の主流2Kクリアコートの公開技術データシート(TDS)を事実の基盤とし、室温自然乾燥、60℃焼き付け、赤外線硬化の3つの工程をSystem的に分解し、さらに「適用期(pot life)」という見過ごされがちだが致命的でもあるカウントダウン概念についても明確に説明します。
工業・自動車塗料Systemのサプライヤーとして、KeXin New Material(kexinMaterials)は、二液型ポリウレタンクリアコート、硬化剤、および関連希釈剤の配合安定性において多数の現場データを蓄積しています。本稿の乾燥工程の選定と関連提案のセクションでも、実際の作業条件を組み合わせて実行可能な判断ロジックを提示し、車間がテンポと塗膜品質のバランスを見つける手助けをします。
一、なぜ自動車塗料の乾燥は「一つの方式」ではないのか
自動車塗料(OEM純正塗装であれアフターサービス補修塗装であれ)の大多数のトップコートとクリアコートは二液型(2K)反応硬化型Systemに属し、典型的なものとしてアクリルポリウレタンクリアコートがあります。これは一液型酸化乾燥塗料(例えばアルキドペイントが酸素架橋に依存するもの)とは異なります——2KSystemの成膜は、主剤中のヒドロキシ樹脂と硬化剤中のポリイソシアネート(—NCO、業界TDSによれば多くがHDI型ヘキサメチレンジイソシアネート付加物)がMixing後に化学架橋を起こし、緻密なポリウレタンネットワークを生成することに依存します。
これにより重要な帰結が生じます:「指触乾燥」と「完全硬化」の間には長い化学架橋プロセスが存在する。塗膜が触ってもホコリが付かない(触乾)状態であっても、架橋反応が完了したことを意味するものではありません;この時点で無理に研磨、組立、あるいは外力を受けると、まだ形成されていないネットワークを破壊し、後期の光沢低下、曇り、ひいては付着性低下を引き起こします。したがって、自動車塗料の乾燥管理とは、本質的に「化学反応の進度」を管理することであり、単なる「溶剤揮発速度」ではありません。
研究アーカイブの集計によれば、主流の補修クリアコートの乾燥リズムには極めて大きな差があります:
- アクゾノーベル Lesonal 2Kクリアコート 288 HS:20℃において728B硬化剤の触乾は約15分、運搬可能は約2時間;
- アクサルタ Metalux LV9714:25℃において「手触りGood」5–10分、研磨可能45–60分、完全硬化7日;
- BASF Glasurit 923-666 HS:20℃の空気硬化には10時間、あるいは60℃焼き付け30分が必要。
したがって、工程条件に言及せずに「どの塗料が乾くのが速いか」を比較することは意味がない——まずTemperature、硬化剤型番、およびFilm Thicknessを固定しなければなりません。
二、室温自然乾燥:設備は最も省けるが、忍耐が最も試される
室温自然乾燥(空気硬化)は、補修車間で最も一般的かつ設備のハードルが最も低い方式です。焼き付け炉や赤外線ランプを必要とせず、環境Temperatureと硬化剤の活性によって架橋反応を自然に進行させます。
2.1 室温乾燥の4つの時間ノード
アクゾノーベル 288 HSを例にとると、同じクリアコートに異なる硬化剤(728シリーズ)を組み合わせた場合、室温でのリズムは全く異なります(アクゾノーベル 288 HS TDSによる):
- 728B:20℃で触乾約15分、運搬可能約2時間;
- 728C:運搬可能約5時間;
- 728CC:運搬可能約7時間35分。
これは「室温硬化」の速さが、まず硬化剤の型番によって決まり、塗料自体ではないことを示しています。遅乾性硬化剤(728CCなど)は大面積、高Humidity、あるいはより長いレベリング時間を必要とする修復に適し、速乾性(728B)はテンポを優先する小修復に用いられます。
アクサルタ LV9714の25℃でのノードはより細かいです(アクサルタ LV9714 TDSによる):手触りGood5–10分、ホコリなし10–15分、研磨可能45–60分、再研磨2–4時間、完全硬化7日。ここでの「研磨可能」と「再研磨」は、補修車間が最も関心を持つ2つの納品ノード——車両がいつ美容・組立工程に入れるかを意味します。
2.2 室温乾燥の隠れた制約
室温自然乾燥の最大の短所は温Humidityに極めて敏感であることです。Temperatureが数度下がるごとに架橋速度は著しく低下します;相対Humidityが高すぎると、イソシアネートと微量水分の副反応を妨げ、気泡や白化のリスクをもたらす可能性があります。したがって業界では一般的に、SubstrateTemperatureが露点より3℃以上高く、相対Humidityを適正範囲に制御することを要求し、乾燥リズムの安定を保証します。
より重要なのは「完全硬化7日」という事実です。多くの車間では「研磨可能」を誤って「硬化済み」と見なし、2–4時間以内に納品・装車してしまいます。この時点で塗膜Hardnessは研磨に足るものの、耐薬品性、耐ガソリン性、耐UV性は最終値に達していません。即座に洗車、ワックスがけ、あるいは長距離走行が必要な車両については、少なくとも24–48時間の安定期間を確保することを推奨します。
三、60℃焼き付け:Temperatureでテンポを得る
焼き付け硬化は、OEM純正ラインおよびEfficient率補修車間の標準仕様です。板温を60℃前後に引き上げることで、イソシアネート架橋反応速度は指数関数的に上昇し、本来数時間かかる運搬待ちを数十分に圧縮できます。
3.1 実際のパラメータ比較
BASF Glasurit 923-666 HSのTDSによれば、このクリアコートは60℃焼き付け下でわずか30分で、20℃空気硬化10時間相当の進度に達します。アクゾノーベル 288 HSのTDSも同様に、60℃焼き付けが乾燥時間を「大幅に短縮」するとしています(その赤外線SolutionはよりDirect的、次節参照)。
焼き付けのコア的価値は確実性にあります:室温乾燥はその日の温Humidity変動の影響を受けますが、60℃焼き付け炉は安定した熱力学環境をProvidesし、各車両の納品時間を予測可能にし、特に鈑金・塗装ラインおよび高単価修復に適しています。
3.2 焼き付けの代償と境界
焼き付けは万能ではありません:
- 設備とエネルギー消費:焼き付け炉、温風循環、およびTemperature制御システムが必要であり、初期投資と電気代は室温Solutionより高い;
- Substrate耐性:プラスチック部品、古いパテ、特定の接着部品は60℃長時間加熱に耐えられず、変形や剥離のリスクがある;
- 板温 ≠ 焼き付け炉Temperature:焼き付け炉が60℃を表示していても、板金内部が60℃に達しているとは限らない。厚い鋼板は升温が遅く、薄いアルミ板は升温が速いため、「板温」ではなく「環境Temperature」に注目しなければならない——この点は次節の赤外線においてより重要です。
四、赤外線硬化:精密加熱、半出力と全出力の差
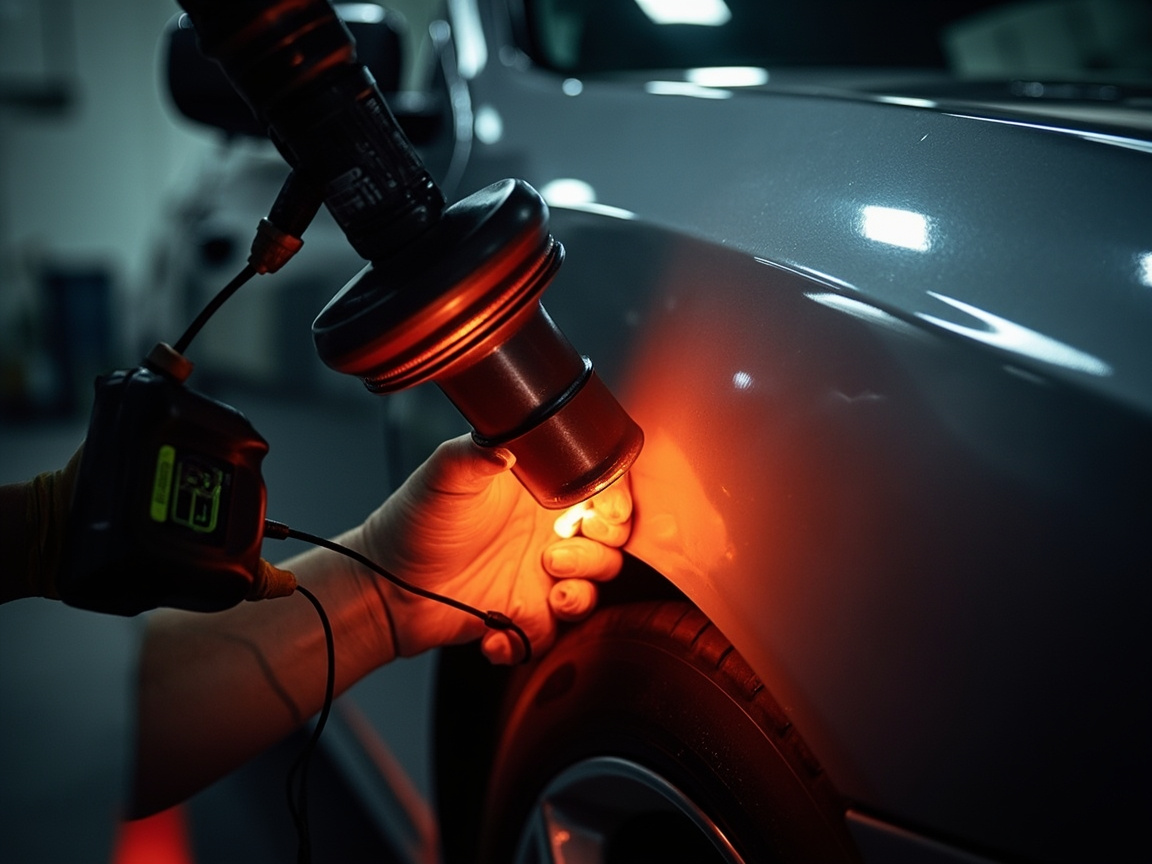
赤外線(IR)乾燥は、室温と全焼き付け炉の中間に位置するEfficient率Solutionであり、特に局部修復(spot repair)に適しています。赤外線ランプはエネルギーを塗膜と板金にDirect放射し、升温が速く、エネルギー消費は比較的低いです。
4.1 アクゾノーベル 288 HSの赤外線実測データ
アクゾノーベル 288 HS TDSによれば、推奨される赤外線硬化パラメータは以下の通りです:
- 半出力(50%)照射約4分;
- 全出力(100%)照射約6分;
- 重要な制約:板温は100℃を超えてはならない。
ここで「半出力4分、全出力6分」は一見直感に反しますが(出力が高い方が時間が長い)、その理由は、全出力では升温が激しすぎて塗膜Surfaceが先に皮膜を形成し、内部の溶剤が逃げきれず気泡やピンホールを引き起こすためです;一方半出力を適切な時間と組み合わせる方が、内側から外側への均一な硬化を実現しやすいです。いずれの出力であれ、板温 ≤100℃は硬性のSafetyラインであり、超えると塗膜の焼損、プラスチックや電子部品の損傷を招きます。
4.2 赤外線使用の実践的要点
- 距離と移動:赤外線ランプと板面の距離、および一定速度で移動させるかどうかは、受热の均一性をDirect的に決定する;固定して近距離直射すると局部過熱しやすい。
- 板温監視:赤外線Temperature計またはシールTemperature計を用い、ランプ面Temperatureではなく板温を確認しなければならない。
- 遮蔽保護:隣接するガラス、ゴムシール、センサーに対して断熱遮蔽を行う。
- 適用範囲:鋼板、アルミ板の局部クリアコート/着色ペイント硬化に最適;熱敏感Substrateを含むアッセンブリ部品には慎重を要する。
五、適用期(pot life):Mixing後に不可逆なカウントダウン
多くの乾燥問題の根源は、「どう乾かすか」ではなく、「Mixing後に長く放置しすぎたこと」にあります。適用期(pot life、別名活性期)とは、二液型塗料をMixingした後、容器内でApplication可能状態を保つ時間窓を指します。これを超えるとSystemはゲル化を始め、Viscosityが急上昇し、たとえ噴霧できたとしてもレベリングと最終Performanceが著しく損なわれます。
研究アーカイブによれば:
- アクサルタ LV9714:適用期約1時間(@25℃);
- BASF Glasurit 923-666 HS:適用期約2時間(@20℃);
- 業界補修の一般的経験:pot lifeは多くが1–3時間、硬化剤の活性により異なる(自動車塗料Systemと工程の集計による)。
適用期と「乾燥時間」は全く異なる概念です:
- 乾燥時間は、板面に塗布された後に硬くなるプロセス;
- 適用期は、Mixing完了後にバケツ内でまだ使える期限。
両者を混同すると、次のような事故を引き起こしがちです:作業員がクリアコートと硬化剤を朝に調合し、午後に続けて噴霧する——この時点ですでにpot lifeを超えており、噴霧した瞬間にオレンジピール、しわ、付着不良が発生するにもかかわらず、噴枪や環境Temperatureの問題と誤認する。正しい做法是班次(シフト)ごと、作業量に応じて小ロットで調合し、都度調合して都度使用することです。
Temperatureも適用期に显著な影響を与える:Temperatureが高いほど反応が速くなり、pot life(可使時間)は短くなる。夏場の工場で冷却措置がない場合、Mixing液の使用可能時間はさらに圧縮され、より頻繁に少量ずつ調合する必要がある。六、三つの主流 2K ニス乾燥パラメータ比較表
前述の散在したデータを一つの表にまとめ、横断的な選定を容易にする。すべての数値は該当メーカーの公開 TDS に基づき、引用時に注記している。
| 項目 | アクゾノーベル 288 HS | アクサルタ LV9714 | バスフ Glasurit 923-666 HS |
|---|---|---|---|
| 系タイプ | 二液型アクリルポリウレタンニス(高固形分 HS) | 2.1 VOC 速乾ニス(二液型) | 2K アクリルポリウレタン(高固形分 HS) |
| 主剤:硬化剤Mixing比 | 2K ニス : 728 硬化剤 = 2 : 1、+10% 希釈剤(体積) | LV9714 : 硬化剤 = 4 : 1(体積) | ニス : 929-666 硬化剤 = 2 : 1(希釈剤不要) |
| 噴塗Viscosity(DIN 4 @20℃) | 13–16 s | — | 18–21 s |
| 単層 DFT | 50–60 µm | 約 25 µm(1.0 mil)、2 層推奨 | 40–60 µm |
| 室温指触乾燥/取扱可能 | 728B 指触乾燥 15分 / 取扱可能 2h(20℃) | 手乾き 5–10分 / 研磨可能 45–60分(25℃) | 20℃ 空気硬化に 10h 要す |
| 完全硬化(室温) | 硬化剤により数時間〜7h以上 | 7 日 | 10h(20℃) |
| 60℃ 焼付け | 大幅短縮可能(TDS に記載) | 強調せず | 30 分 |
| 赤外線硬化 | 半出力 4分 / 全出力 6分(板温≤100℃) | — | — |
| 適用期(pot life) | 硬化剤による(個別記載なし、一般的に 1–3h 級) | 約 1h(@25℃) | 約 2h(@20℃) |
| VOC(Mixing液) | 538 g/L | 230 g/L(2.1 lb/gal) | ≤ 419 g/L |
| 鉛筆Hardness | — | — | > 2H |
*注:表中の”——”は該当 TDS が当該数値を公開していないことを示し、推測は行わない。アクゾノーベル 288 HS の”取扱可能 2h”は 728B 硬化剤に相当し、728C/728CC はそれぞれ異なるため、選定時は硬化剤型番を特定すること。*
この表は一つのコア的規則を明らかにしている:速乾はしばしば高 VOC、短適用期を伴う。LV9714 は 230 g/L の低 VOC と 5–10 分の手乾き速度を特長とするが、適用期はわずか 1 時間;Glasurit は 60℃ で 30 分納品可能だが、焼付け設備が必要;288 HS は赤外線 4–6 分で極速だが、板温を厳格に 100℃ 以内に制御しなければならない。”最良”ではなく、”あなたの工場条件に最も合うもの”のみがある。
七、OEM ラインと補修ラインの乾燥ロジックの違い
自動車塗料系および工程の総括によると、OEM 原塗装は”前処理→陰極電着(CED)→中塗り→色漆→ニス(焼付け)”の四段工程を採用し、ほぼ全行程でHigh Temperature焼付けを行い、タクトは分単位、品質一致性は極めて高い。
補修ラインははるかに柔軟である:単一車両、部分領域、異なるSubstrateのMixing作業のため、乾燥方式は室温、赤外線、60℃ 焼付けの間で切り替わる。補修エンジニアは三つの問いに答えなければならない:
- 修復面積はどの程度か?(部分スポット補修は赤外線に適し、車両ドア全体は焼付け炉または室温に適する)
- Substrateは加熱に耐えられるか?(プラスチックバンパーは 60℃ 焼付け炉に入れない)
- 納期の余裕はどの程度か?(急ぎは赤外線/焼付け、急がない場合は室温の方が安定)
この境界を理解して初めて、”OEM の焼付け基準をプラスチック部品に当てはめる”という初歩的ミスを避けられる。
八、Film Thickness DFT と乾燥リズムの非線形関係
多くの工場では”乾燥時間は一定”と誤解しているが、実際には乾燥Film Thickness(DFT)によって显著に変化する。各メーカー TDS によれば、推奨 DFT 範囲は:アクゾノーベル 288 HS 50–60 µm、アクサルタ LV9714 単層約 25 µm(1.0 mil、2 層推奨)、バスフ Glasurit 923-666 HS 40–60 µm。これらの数値は適当に決められたものではない——溶剤が順調に揮発し、架橋が均一になる最適窓に対応している。
Film Thicknessと乾燥時間の間は線形比例ではなく、非線形に上昇する:膜が厚いほど、溶剤が底層からSurfaceへ抜ける経路は長くなり、内部熱がSurfaceへ伝わる速度は遅くなる。単層で厚く噴塗しすぎると、Surfaceは既に指触乾燥して皮膜を形成しているが、底層の溶剤が”閉じ込められ”、焼付けや赤外線段階で気泡やピンホールとして発生する。これが LV9714 が明確に”2 層推奨”とし、1 層の厚塗りをしない理由である——2 回の薄塗りとし、各層 DFT 約 25 µm とすることで、1 層 50 µm よりもトラブルが起きにくい。
工場への実行可能な提案:ウェットフィルムゲージまたは DFT Film Thickness計を用い、各層のFilm Thicknessを推奨範囲に固定し、噴枪の感覚に頼らないこと。Film Thicknessの失控は乾燥を遅らせるだけでなく、最終Hardness、耐薬品性、光沢も犠牲にする。以下の表は”Film Thickness—乾燥—欠陥”の因果関係を示す:
| 工况 | Film Thicknessの状況 | 乾燥の結果 | 典型的欠陥 |
|---|---|---|---|
| 標準薄塗り(TDS 通り) | DFT が推奨範囲内(40–60 µm) | 溶剤が順調に揮発、架橋均一 | 品質安定 |
| 単層厚塗り | DFT が推奨を大幅超過(>80–100 µm) | Surface乾燥で皮膜形成、底層溶剤滞留 | ピンホール、気泡、暗泡 |
| 多層重ね塗りが早すぎ | 層間が指触乾燥前に上塗り | 層間溶剤が閉じ込められる | 層間剥離、オレンジピール |
| 薄塗り不足 | DFT が低すぎ(<30 µm) | 乾燥は速いが隠蔽力と保護不足 | 透け、Weather-Resistant性低下 |
覚えておくべきは:乾燥管理の第一歩はFilm Thickness管理であり、両者は不可分である。
九、Temperature・Humidity、露点と乾燥駆動力の関係
二液型ポリウレタンの硬化速度はTemperatureに駆動され、化学反応の基本則に従う——Temperatureが高いほど、イソシアネートとヒドロキシルの衝突頻度と有効エネルギーが高くなり、架橋が速くなる。業界経験では、環境Temperatureが一段階(約 10℃ 幅)上がるごとに反応速度は显著に速まり、乾燥节点(指触乾燥、取扱可能、完全硬化)がそれに伴い早まる;逆に低温下では”研磨可能”時間を過ぎても、架橋が遠く及んでいない可能性がある。これが冬場の工場で一般的に”塗料の乾きが遅く、光沢低下しやすい”と言われる根本原因である。
Humidityはまた別の両刃の剣である。イソシアネート(-NCO)はヒドロキシルと反応するだけでなく、水とも反応し、尿素結合を生成して二酸化炭素を放出する。環境相対Humidityが高すぎる場合、または板面に結露がある場合、過剰な水分は気泡や白化を引き起こし、成膜に使われるべき硬化剤を消費して、Hardnessと付着性の低下をもたらす。 therefore 自動車補修では一般的に:SubstrateTemperatureは露点より 3℃ 以上高く、相対Humidityを適正範囲に制御することが求められる。この環境制約は、档案のエポキシポリウレタントップコートApplication要件にも同様に記載されている(Temperature 5–35℃、相対Humidity ≤80%、SubstrateTemperatureが露点より 3℃ 以上高い)。自動車補修は系が異なるが、物理化学的ロジックは完全に一致する。
実務の要点:
- 冬季:適切な速乾硬化剤(例:288 HS の 728B)を選ぶか、赤外線/焼付けで補温を導入するが、板温が上限を超えないよう監視必須;
- 夏季高湿:圧縮空気の汚染を制御し、板面の結露を避け、必要に応じ除湿;
- 露点計算:温Humidity計で環境露点を読み取り、板温がその 3℃ 以上高いことを確認してからApplicationする——これが多くの”原因不明の気泡”事故の解決法である。
温Humidity管理は一見”ソフト環境”だが、実際には乾燥品質を決定する変数であり、Film Thickness、硬化剤選定と並んでコア的三要素である。
十、あなたの工場に合う乾燥工程の選び方
以上を総合し、実行可能な選定ロジックを提示する:
室温自然乾燥を優先、もし:
- 工場に焼付け炉/赤外線設備がなく、あるいは低頻度の小補修のみ行う場合;
- Substrateに熱敏感プラスチック、古いパテが含まれ、加熱に耐えられない場合;
- 納期に余裕があり、24–48 時間の安定期間を許容できる場合。
60℃ 焼付けを優先、もし:
- 適合する焼付け炉があり、板部品がすべてMetal(鋼/アルミ)の場合;
- タクトの確実性を求め、納期を分単位に精确到達させたい場合;
- バッチ修復、ライン作業の場合。
赤外線硬化を優先、もし:
- 部分スポット補修が主で、”迅速な入出”を求める場合;
- 板温監視手段があり、≤100℃ の紅線を厳守できる場合;
- 全焼付け炉より消費エネルギーを低くしたい場合。
ニスより硬化剤選びが重要: 同じ 288 HS でも、728B を配するか 728CC を配するかで、取扱可能時間が 2 時間か 7 時間 35 分かが決まる。季節、面積、タクトに応じて硬化剤型番を固定し、工程カードに明記すること。
KeXin New Material(kexinMaterials) は二液型ニスと硬化剤をProvidesする際、硬化剤型番ごとの乾燥曲線と適用期窓を同梱し、工場が”経験による調漆”を”パラメータ化工程カード”へ昇華することを支援する。タクトを重視しつつ、VOC 限值とイソシアネートApplication防護を満たさなければならない鈑金噴塗企業にとって、この”塗料 + 工程 + Safety”のパッケージは、単一のニスの乾燥速度を追うよりも実際の問題を解決する。二液型系とOil-Based系の選定検討については、さらに参照Oil-BasedとWater-Based塗料の選定方法;もしあなたが溶剤型から低臭気・Low VOCのWater-BasedSystemへ移行しようとしているなら、Water-Basedペイントの乾燥と硬化の要点が別のTemperature—Humidity管理の枠組みをProvidesしています。
十一、Safetyの底線:乾燥プロセスもイソシアネート曝露プロセスである
特に注意すべきは、2Kニスの硬化剤にHDI型ポリイソシアネートが含まれており、その蒸気/ミストは感作性があり、感作後は不可逆であることです(研究記録によると:スプレーブース内濃度はOSHA PELのHDI限度値0.02 ppmを50–100倍超えることがあります)。乾燥(室温・焼付・赤外線のいずれであれ)中も、塗膜は未反応モノマーと溶剤を放出し続けるため、以下の点に留意してください:
- 乾燥エリアは換気を維持し、「塗装が終わった」からといって排風を止めてはならない;
- 乾燥エリアへの立ち入りや、未完全硬化塗膜の研磨前には、必ず適合する呼吸用防護具(半面マスクAPR + OV/P100フィルターが最低構成、全面マスクまたはPAPRを推奨)を着用する;
- ニトリル手袋(≥8 mil)は有効な防護であり、ラテックス手袋はイソシアネートに対して無効である;
- 未完全硬化塗膜での溶接、研磨、High Temperature作業は厳禁である。
イソシアネート防護に関する一般的な誤解については、Water-BasedペイントSafety誤解の解析を参照いただけます。其中では「換気=Safety」「ラテックス手袋で十分」などの誤った認識がSystem的に解明されています。Safetyと乾燥効率は矛盾しない——むしろ、乾燥プロセスに曝露の窓口が存在するからこそ、規範的な工程と防護でリスクを確実に封じ込める必要があるのです。
十二、乾燥失敗事例から工程規律を逆算する
理論を語ったら、実際の現場でよくある「乾燥の失敗」から規律を逆算する方が、正方向の説教よりも役立つことが多いです。以下の症状の類型は、本質的に前述のFilm Thickness、温Humidity、硬化剤または適用期間(ポットライフ)のいずれかの环节の失控を指しています:
| 症状の表れ | 最も可能性の高い根本原因 | 対応する規律 |
|---|---|---|
| ニスSurfaceにピンホールや暗い気泡が点在 | 一度の厚塗りや層間の指触乾燥不足で、下層溶剤が閉じ込められた | DFTを推奨範囲内に制御、薄塗り多回塗装 |
| 研磨後に曇りや光沢低下 | 未完全硬化で研磨(「研磨可能」を「硬化済み」と誤認) | 十分な硬化時間を確保、少なくとも24–48hの安定期間 |
| 全体の付着性不良、剥がれやすい | 硬化剤配合比誤りまたは適用期間超過(pot life) | 厳格な配合比、調製直ちに使用、小バッチ調製 |
| 局部的なオレンジピール、タレ | Film Thickness不均一、スプレーガンParametersまたはViscosityの偏离 | 塗装Viscosityとガン操作のリズムを固定 |
| 板面の焼け痕、樹脂部品の変形 | 赤外線/焼付が板温の限界(>100℃ またはSubstrate許容超え)を超過 | 板温を監視、熱敏感Substrateは室温へ変更 |
| 高湿日の白化、気泡 | Substrateの結露または相対Humidity過大による—NCOと水の反応 | 板温を露点より3℃以上高く、Humidity制御と除湿 |
この「症状—根本原因—規律」の対照表は、そのまま現場の工程カードに貼ることを推奨します。多くの乾燥事故は塗料の問題ではなく、「Parametersが固定されていない」ことに起因します。Film Thickness、温Humidity、硬化剤Model、適用期間、板温のこの5項目を毎車必検項目として記載すれば、故障率は显著に低下します。
効率の観点に戻ると:乾燥方式の選択は、本質的に「車位の回転」と「設備投資」のトレードオフです。室温Solutionはほぼゼロ設備コストですが、每台の車が工位を占める時間が長く、テンポが制御不能です;60℃焼付炉と赤外線設備は初期投資が高いものの、納期を分単位に圧縮し、単工位の日産能力を向上させます。鈑金塗装チェーンにとって、前者は低产量店舗に、後者は高吞吐量センター店に適しています。档位を誤ると、要么はThroughputがボトルネックになり、要么は設備が遊休して利益を吞み込む——これは前篇の「面積・Substrate・期限別選定」の論理と一脈相通じています。
よくある質問
1. 自動車塗料の「指触乾燥」と「完全硬化」の違いは?
指触乾燥(触乾/搬送可)は単に溶剤揮発と初期架橋により塗膜が塵を粘着しなくなった状態であり、完全硬化はイソシアネートとヒドロキシル基が十分に架橋し、最終Hardnessと耐薬品性に達した状態です。アクサルタLV9714を例に取ると、25℃で45–60分で研磨可能ですが、完全硬化には7日を要します。「研磨可能」を「硬化済み」として納品すると、長期Weather-Resistant性と耐薬品性に影響します。
2. 60℃焼付は室温よりどれくらい速い?
バスフGlasurit 923-666 HSのTDSによると、60℃焼付30分で20℃空気硬化10時間の進度に達します。アクゾノーベル288 HSのTDSも60℃で乾燥を大幅に短縮できるとしています。具体的な倍率は製品により異なりますが、オーダーとしては「時間/日」から「分」への圧縮です。
3. 赤外線硬化の半出力4分、全出力6分で、なぜ出力が高い方が時間が長い?
これはアクゾノーベル288 HSのTDSが示す推奨値です。全出力では昇温が激しく塗膜Surfaceが先に皮膜を形成し、内部溶剤が逃げきれず気泡やピンホールを生じます;半出力で適切な時間を併用する方が内側から外側へ均一に硬化しやすいです。いずれにせよ、板温は≤100℃でなければなりません。
4. 適用期間(pot life)を過ぎたらまだ使える?
使えません。適用期間超過後は系がゲル化を始め、Viscosityが上昇し、噴出し時にオレンジピール、しわ、著しい付着性喪失を生じます。pot life内(例:LV9714約1h、Glasurit約2h)で調製直ちに使用し、夏季High Temperature時は窓がさらに短くなるため小バッチ調製すべきです。
5. 樹脂バンパーは60℃焼付炉を使える?
多くの自動車樹脂部品(PP/ABSバンパー、内装品など)は長時間60℃加熱に耐えられず、変形や剥離リスクがあります。樹脂部品には室温自然乾燥または低温赤外線局部処理が適しており、板温とSubstrate許容境界の確認が必要です。
6. 同じニスで硬化剤を変えたら乾燥がこんなに違うのはなぜ?
アクゾノーベル288 HSを例に取ると、728Bを配合すれば搬送可約2時間、728CCを配合すれば約7時間35分を要します。硬化剤の活性が架橋速度を決定するため、選定時はニスブランドを選ぶより硬化剤Modelを固定する方がより重要です。
7. 室温自然乾燥で工期を急がなければ、最も安定?
熱敏感Substrateと低頻度補修には確かに安定ですが、室温は温Humidityに敏感でテンポが制御不能、かつ完全硬化に数日を要します。車両を直ちに洗車、ワックス、長距離走行させる必要がある場合は、未硬化塗膜の損傷を避けるため少なくとも24–48時間の安定期間を確保することを推奨します。
8. 焼付時に焼付炉Temperature60℃を見れば十分?
不十分です。焼付炉表示60℃は板部品内部が60℃に達したことを意味しません。厚鋼板は昇温が遅く、薄アルミ板は昇温が速いため、「板温」を基準とすべきです。赤外線硬化も同様に、灯面や環境Temperatureではなく測温手段で板温を確認しなければなりません。
9. VOCの低いニスは必ず乾燥が遅い?
おおむね正の相関がありますが絶対ではありません。例えばアクサルタLV9714は230 g/LのLow VOCで5–10分で手触りGood、45–60分で研磨可能ですが、適用期間はわずか1時間;高VOCの288 HSは赤外線4–6分で極速です。選定ではVOC、乾燥节点、適用期間の3データを同時に見る必要があります。
10. 乾燥期間中も換気と防護が必要?
必要です。2Kニス硬化剤にHDI型イソシアネートが含まれ、乾燥期間中も未反応モノマーと溶剤を放出し続け、ブース濃度はHDI PEL(0.02 ppm)を数十倍超えることがあります。乾燥エリアは換気を維持し、未硬化塗膜への立ち入りや研磨時は適合する呼吸用防護具とニトリル手袋を着用しなければなりません。
関連記事
- Water-Basedペイントの乾燥と硬化の要点:温Humidity管理から成膜機構まで、本稿「室温自然乾燥」節のWater-BasedSystem対照枠組みを補完する。
- Oil-BasedとWater-Based塗料の選定方法:「乾燥テンポ—VOC—適用期間」のトレードオフを全体の塗料選定意思決定へ拡張する。
- Water-BasedペイントSafety誤解の解析:イソシアネートと塗装防護の一般的な誤った認識を解明し、本稿第九節Safety底線と呼応する。