परिचय: भागों और घटकों को लेपित और #8221; शरीर के रंग का इस्तेमाल नहीं किया जा सकता है और #8221;
कार कोटेड और #8220; बॉडी कोटेड और #8221; OEM - PPG/BASF/Axalta की 4C3B/3C1B/Cresed प्रक्रिया) और #8220; भागों चित्रित और #8221; - दो लगभग और #8220; समानांतर लेकिन अलग-अलग नहीं और #8221; तकनीकी मार्ग - (1) कार बॉडी का स्टील बेस (cooling board - यूनिफॉर्म - प्री-ट्रीटमेंट (फास्फोरसाइज़ेशन / सिलिकन) - इलेक्ट्रॉन तैराकी (KTL - > 25 μm - 160-180 °C / 20min) - कोटिंग + पेंट्स + पेंट्स और #8221; प्रत्येक प्रकार के समान शरीर。
ऑटो पार्ट्स कोटिंग प्रक्रिया का उद्देश्य विभिन्न भागों (ब्रेक / स्प्रिंग्स / तेल टैंक / हीटर / निकास ट्यूबों) के व्यक्तिगत कार्य चरम सीमाओं के उद्देश्य से है (> 600 °C / पेट्रोल इंप्रेशन / 107 चक्र थकान / प्रवाहकीय गर्मी) - लक्षित पेंट्स (ध्वनि जस्ता / एपॉक्सी पाउडर / गैस प्रतिरोधी पु / पानी पतली पेंट / अकार्बनियम पाउडर) - भागों (गेंद / फॉसिनाइज़ेशन / सिलेन) और निर्माण / सिलिकनीकरण प्रक्रियाओं के विशिष्ट सामने उपचार के साथ संयोजन के साथ - भागों और # 2121 पर कोटिंग्स प्राप्त करने के लिए; मूल कार्य को कम करने के बिना (एक ही कोटिंग मूल्यों के खिलाफ रासायनिक घर्षण / अंगूठी K82 / निष्क्रिय ताप संरक्षण)।。
I. पांच बड़े भागों के सामान्य दृश्य लेपित
भागों और घटकों बेस चरम कार्य स्थिति अनुशंसित पेंट DFT(m) ठोस स्थिति समाप्ति मोड ब्रेक ड्राइव। HT250/ग्रे कच्चा लोहा > 500 °C ब्रेक / थर्मल चक्र / नमक कोहरे Epoxy समृद्ध जिंक बेस पेंट + एल्यूमीनियम पाउडर कार्बनिक सिलिकॉन पास्ता 40-80 180-200°C/20-30min कोटिंग जंग और हिलाता के कलाकारों के माध्यम से पीसती है। ले जाएँ! निलंबित वसंत 55CrSi / स्प्रिंग स्टील > 107 सर्कुलेशनरी थकान / शॉक इफेक्ट / सैलिन फॉग ऑक्सीजन पाउडर कोटिंग (सॉफ्ट) 60-120 160-200°C/15-25min क्रैकिंग स्टील स्प्रिंग जंग और थकान। तेल टैंक (धातु) जस्ता चढ़ाया इस्पात पेट्रोल इंप्रेशन / आंतरिक दीवार / इनोल / बाहर नमक कोहरे आंतरिक दीवार: गैसोलीन प्रतिरोधी पु / फ्लोरीनेटेड आंतरिक 50-100/बाहर 80-150 80-40 °C / 20-30min (पु / एपोक्सी मॉडल में) आंतरिक दीवार: कोटिंग घुलनशील / दोष जंग फैल तेल बाहरी दीवार: नमक धुंध भेदी रेडिएटर। एल्यूमिनियम 3003 / तांबा हीट / पतली कोटिंग /> 100 °C ठंडा तरल पदार्थ Aqueous एक्रिलिक एसिड (फिल्म) 15-30 120-150 डिग्री सेल्सियस / 15-20 मिनट DFT > 50μm > 10% गर्मी नुकसान निकास पाइप। 409/439 स्टेनलेस स्टील > 600°C (Nar भेदभाव) to कार्बनिक सिलिकॉन एल्यूमीनियम पाउडर (> 600 °C) 30-80 200-25 °C / 30-60min कोटिंग ने उच्च तापमान ऑक्सीकरण छेद के साथ स्टेनलेस स्टील को जला दिया।सामान्य
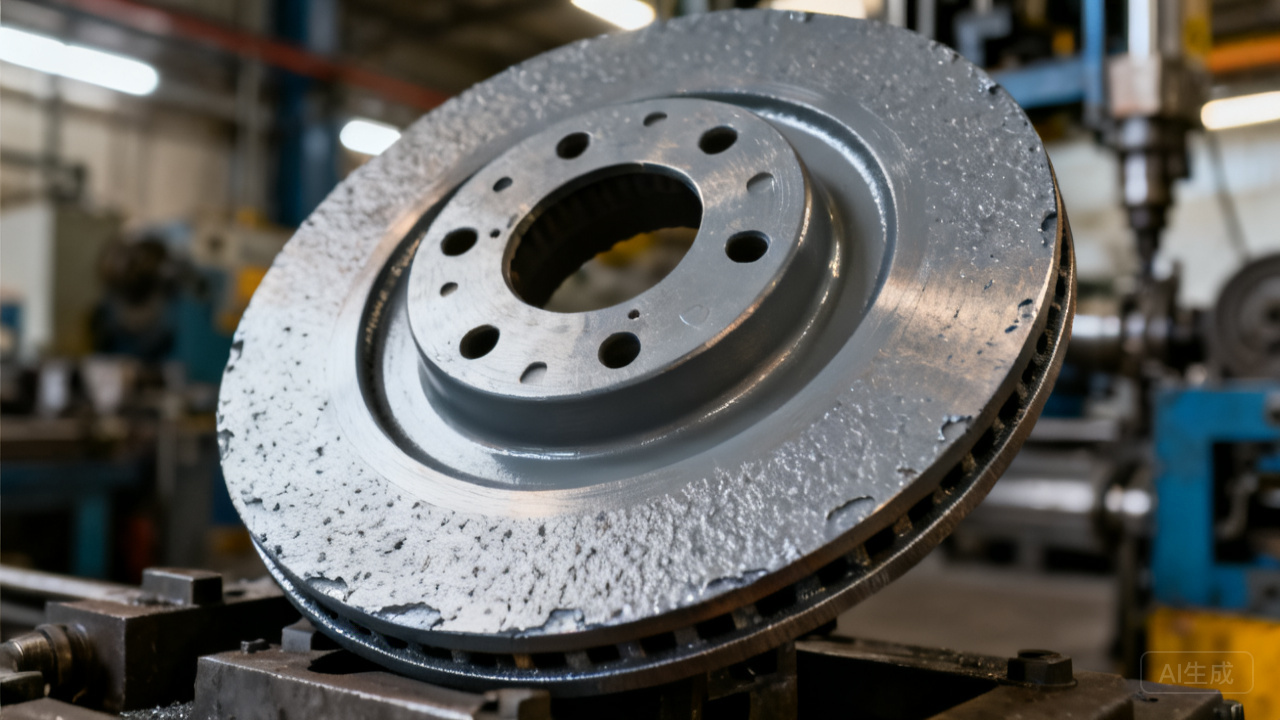
Q1: ब्रेक डिस्क कोटिंग - क्यों नहीं और #8221; घर्षण गुणांक और #8221 को प्रभावित नहीं कर सकता; यह ब्रेक डिस्क पेंट के डिजाइन के लिए लाल रेखा है? ब्रेक प्लेटों पर काम - #8221 तक; ब्रेक प्लेट्स (सेमी-मेटल - स्टील फाइबर + ग्रेफाइट) + ब्रेक प्लेट्स (कैंसर - पीस सामग्री) घर्षण गुणांक μ ≈0.35-0.45 - स्थिर) - ब्रेक - गतिशील ऊर्जा को गर्मी में बदल देता है। कोटिंग ब्रेक प्लेट (कैप्स - प्लेट के किनारों) और वेंटिलेशन टैंक - उद्देश्य - संरक्षित - घर्षण के बिना (ब्रेक फेस - जो जल्द ही पहना जाएगा - सफेद कोटिंग - और संभवतः ब्रेक प्लेट में शामिल - प्लेटों के बीच मिलीमीटर बदल गया है - जिसके परिणामस्वरूप &8221; ब्रेक विफलता &8221; — जो घातक है)। कैप्स और वेंट्स - कोटिंग को गर्मी में गिरावट और #8221 द्वारा उत्पादित नहीं किया जा सकता है; वाष्पीकरण और #8221; ये अस्थिरता घर्षण पक्ष पर संघनित होती है - कम μ #8221; ब्रेक स्लाइड और #8221; - ब्रेक विफल हो जाते हैं। ब्रेक प्लेट कोटिंग & #8221; गर्मी प्रतिरोधी गैर-degradability प्लस ब्रेक घर्षण चेहरे का कोई संदूषण - Volatilism 500 °C / थर्मल वजन विश्लेषण - 60min - अवशिष्ट > 80%) यह ब्रेक पेंट और #8217; #8217; और #8221。
Q2: स्प्रिंग कोटिंग और #8221; लचीलापन और #8221 (% विस्तार) यह नमक प्रतिरोधी कोहरे की तुलना में अधिक महत्वपूर्ण क्यों है - वसंत की थकान ब्रेक तंत्र? Scramble Springs (spiration > ऊंचाई > 300 मिमी > वसंत इस्पात > कठोरता > HRC 45) - काम संपीड़न/बैकलैश> 107 चक्र - स्प्रिंग स्टील के कारण नहीं है और #8221; सामग्री ताकत पर्याप्त मजबूत नहीं है > 8221; ब्रेक-अप > 8220; जंग थकान और #8221; नमक धुंध / बारिश का पानी - वसंत स्टील और #8221 का सतह का निर्माण; संक्षारक गड्ढे> 8221; बार-बार तनाव के तहत - संक्षारक गड्ढे के नीचे तनाव की एकाग्रता - माइक्रोक्रैकिंग - थकान के चक्र में विस्तार - अंतिम fracking - यह है &8221; संक्षारक थकान - वसंत #1 विफलता मोड #8221; कोटिंग्स और #8220 का प्रभाव; संक्षारक गड्ढे के गठन और #8221 को रोकने; कोटिंग की आवश्यकता न केवल नमक कोहरे (> 1000h - ताकत - स्ट्रिप के लिए नहीं) का सामना करना पड़ता है - लेकिन यह भी अधिक लचीला (> 10% खिंचाव) वसंत स्टील की तुलना में (> 1-3% खिंचाव) - कोटिंग्स स्टील #8221 के साथ खिंचाव करने में सक्षम होना चाहिए - नहीं #8221; दरारें और #8221; अगर कोटिंग लंबे हैं
Q3: तेल टैंक आंतरिक दीवार कोटिंग और #8221 की डबल चुनौती; पेट्रोल प्रतिरोधी और #8221; और & #8221; DS” वैश्विक गैसोलीन - E10(>10% इथेनॉल/सबसे अधिक दुनिया - • E10 in चीन 2020 और E85 (ब्राजील/संयुक्त राज्य फ्लेक्स ईंधन > 85% इथेनॉल) इथेनॉल इथेनॉल - (1) ध्रुवीयता - पानी वाहक - टैंक के नीचे - पानी इथेनॉल चरण अलगाव - घुसपैठ और पानी में पानी की घुलनशीलता - कोटिंग बुलबुले/समुद्रीकरण; (2) इथेनॉल के विलायक (2626 - कई पॉलिमर के करीब - कोटिंग को भंग कर सकते हैं)। विलायक प्रकार पु - गैसोलीन के लिए प्रतिरोध (δ≈15 - घुलनशीलता धुंध - अघुलनशील) - लेकिन पीयू में E10 / इथेनॉल पानी -NH-COO के लिए - (aminomethylate कुंजी - शराब / पानी पर मजबूत प्रभाव - उच्च हाइड्रोजन कुंजी - घुलनशील हो सकता है) - फ्लोरोकार्बन बैंड या फैटीसाइनेट (HDI - पानी प्लम - प्रतिरोध - शराब का घुसपैठ) - यह तेल टैंक इंटीरियर पेंट के सबसे तकनीकी रूप से मांग वाले क्षेत्रों में से एक है। इसके अलावा शुद्ध गैसोलीन + अल्कोहल + पानी > संसेचन > 1000h defamin तीन परत आवश्यकताओं - एक साथ मुलाकात की।。
Q4: Dispersor कोटिंग & #8221; संक्षारक नुकसान & #8221; गणना कैसे करें? Scatterers (एल्यूमीनियम - चालकता K≈200W / mK) - कोटिंग्स (epoxy/propylene एसिड - K≈0-0.5W/m.K — एल्यूमीनियम का एक हजारवां) &8221; थर्मल प्रतिरोध & #8221; (R) = R-एल्यूमीनियम + R कोटिंग 1+ R कोटिंग 2 पक्षों — R-एल्यूमीनियम / K-एल्यूमीनियम — R-C- कोटिंग्स> 50 μm & #8221; कोटिंग्स> कुल गर्मी retardation का 10% (i.e., no-paint कमी)> 10% - इंजन ठंडा तरल तापमान बढ़ जाता है> 5 °C - चरम गर्मी/अवशोषित इंजन पर। सबसे अच्छा — DFT0.5 — इलेक्ट्रॉन स्नान पेंट्स (waterability — K≈0.3-0.5) — DFT 15-25 मीटर — थर्मल अपघटन <3-5% — dispersor कोटिंग्स के लिए पसंदीदा विकल्प है, जो "प्रतिशत से बेहतर परिरक्षक — गैर प्रवाहकीय गर्मी अपघटन — क्योंकि अति ताप इंजन घातक विफलता है।。
Q5: & #8221 निकास पाइप के लिए; तापमान ढाल & #8221; क्यों>2-3 विभिन्न कोटिंग्स एक निकास ट्यूब के लिए आवश्यक हैं? निकास ट्यूब निकास trachea (near engine - > 800°C) से हैं - उत्प्रेरक (> 600°C) - साइलेंसर (> 300°C) - पूंछ ट्यूब (650°C - एक कोटिंग पूरे तापमान क्षेत्र को कवर नहीं कर सकती है - (1) trachea -> 800°C - केवल अकार्बनिक मिट्टी के बरतन (सिलिकॉन / एल्यूमीनियम फॉस्फेट - शून्य कार्बनिक -> 1000°C और #8221; कुल अकार्बनिक और #8221; (2) साइलेंसर और मध्य खंड -> 300-600°C - कार्बनिक सिलिकॉन + एल्यूमिनियम पाउडर (> 500 मिमी - एल्यूमीनियम पाउडर -> CTE + एंटीऑक्सीडेशन और 600 -21 °C。
Q6: भागों का पूर्व उपचार - क्यों ब्रेक & #8221; प्रोजेक्टाइल & #8221; वसंत & #8221; फास्फोरस & #8221? ब्रेक प्लेट (क्रीम > 0.5 मिमी - संपीड़ित करने के लिए > 60m / s - jettison - सतह ऑक्सीकरण + जंग को हटा दें - Sa2.5 तक पहुंचें - रफ > 50 मीटर - कोटिंग्स उच्च) # 8220; यांत्रिक पूर्व उपचार और #8221; कच्चा लोहा के लिए उपयुक्त (ग्रे - उच्च तापमान प्रतिरोध - फास्फोरस (Zn3 (PO4) 2 4H2O - फास्फोरस परत > 2-5g / m2) - रासायनिक पूर्व उपचार - (1) वसंत स्टील के कोटिंग (माइक्रोकोटानाइजेशन - यांत्रिक एंकरिंग) में सुधार करने के लिए फास्फोरस परत और जंग के खिलाफ सुरक्षा की डिग्री (शॉर्ट-ट-अवधि - कार्यशाला भंडारण); (2) प्रोजेक्टाइल दबाव उत्पन्न करते हैं - वसंत की सतह पर दबाव (अवधि दबाव) वसंत का थकावट जीवन - हालांकि, सतह का दबाव अच्छा है, प्रोजेक्टाइल स्प्रिंग बेंडिंग (कंप्रेस्ड फेस - मैक्सिमम स्ट्रेस - प्रोजेक्टाइल एंड #8221; कोल्ड हार्डनिंग एंड #8221; माइक्रोफिशर के लिए संभावित - इसके बजाय थकान जीवन को कम करना) - वसंत - फास्फोरस और #8221; यांत्रिक क्षति के बिना रासायनिक पूर्व उपचार और #8221; यांत्रिक क्षति के बिना रासायनिक पूर्व उपचार。
Q7: भागों कोटिंग और #8221 में पाउडर कोटिंग के प्रमुख फायदे; शून्य VOC और #8221; पहले से ही लघु और #8221; एक बार ठोसकरण और #8221 उच्च इकाई मोटाई में; यह कोर है? पाउडर कोटिंग - (1) 60-120 मिमी का एक बार छिड़काव - एक बार तरल कोटिंग का ठोसकरण (सॉल्वेंट / वाटरेबिलिटी - DFT>60 - 2-3 लेन्स की आवश्यकता - प्रवाह स्तर / सूखा / ठोसकरण और #8221; प्रक्रिया समय है>3 बार और #8221 पाउडर के लिए); (2) पाउडर का पूर्व उपचार केवल (फॉस्फेट / सिलेन - कोई पृष्ठभूमि पेंट की आवश्यकता नहीं है - क्योंकि मोटी झिल्ली - यह #8221 है; नीचे + चेहरा एक साथ #8221;) और तरल और #8221; पूर्व उपचार + बेस पेंट + फेस पेंट + प्रबलित पेंट्स # 8221; - पाउडर कोटिंग के साथ = बेस + फेस - प्रोसेस टाइम 4h बचाओ। ऑटोमोबाइल पार्ट्स (वसंत/ब्रेक > लाखों / वर्ष > प्रक्रिया दक्षता & #8221; हरा & #8221; कोर प्रतिस्पर्धात्मकता — पाउडर कोटिंग — एक स्प्रे > अधिकतम अर्थव्यवस्था & #8221。
Q8: भागों और घटकों (scatterers) और #8221 में लेपित इलेक्ट्रिक तैराकी का लाभ; पूर्ण सतह कवर और #8221; थर्मोस्टेट (> 100 फ्लैट ट्यूबर - आंतरिक - दीवार की मोटाई इलेक्ट्रिक सिंक में डूब गई - प्रत्यक्ष वर्तमान क्षेत्र - पेंट कण #8221; हर जगह और #8221; आंतरिक पाइपों सहित - 95% कवरेज - DFT - आंतरिक दीवारें - 15-20 माइक्रोन - बाहरी दीवारें - 20-25 माइक्रोन और #8221; पूर्ण सतह गैर-मध्यम और #8221; यह हीटरों में इलेक्ट्रो-समुद्रीकरण पेंट का विकल्प है। इलेक्ट्रॉन तैराकी की सीमा उच्च तापमान (> 200 °C गिरावट) का सामना नहीं कर सकती है - रेडिएटर की गर्मी।。
Q9: & #8221 ब्रेक प्लेटों के लिए; & #8221 गर्मी चक्र परीक्षण के लिए; और वास्तविक ब्रेक के अनुकरण के लिए कोटिंग परीक्षण? ब्रेक प्लेट पर कोटिंग - टेस्ट टेबल पर ब्रेक लूप्स - एक फ्लैश स्टॉप (ब्रेक ब्लेड घर्षण > 500 °C) में 0 °100 किमी / एच - कमरे के तापमान को ठंडा करना > 500 °C - दोहराना > 100 बार - कोटिंग्स को नहीं होना चाहिए (1) गिरना (गर्मी सूजन - गर्मी सूजन) • CTE स्टील 12x10-6 / °C - CTE3030-50 - प्रत्येक चक्र के लिए तापमान अंतर -> 100 °C - इंटरफेस तनाव उत्पन्न करते हैं -> 100 - कोटिंग्स ड्रॉप नहीं करते हैं और #8221; जोर + CTE और #8221; उच्च मांग; (2) कोई अस्थिरता (> गर्मी वजन विश्लेषण> 500 °C / 60min - वजन नहीं) यह ब्रेक प्लेट कोटिंग और #8221 है; गर्मी प्रतिरोधी चक्र और #8221。
Q10: पार्ट्स लेपित और #8221; ठोस और #8221; पारंपरिक गर्म हवा की जगह इन्फ्रारेड (IR) क्यों है? भागों - जटिल आकार - पारंपरिक गर्म हवा और # 8220; संवहन और #8221; भागों की सतह पर हवा से गर्मी - फिर भागों के अंदर - धीमी गर्मी परिवहन (> 10-15min लक्ष्य तापमान) - ऊर्जा खपत अधिक है। इन्फ्रारेड solidification (IR - शॉर्ट वेव x 1-5 μm - मध्यम तरंग / लंबी लहर) - (1) प्रत्यक्ष इन्फ्रारेड विकिरण मर्मज्ञ कोटिंग - आधार सामग्री (स्टील / कच्चा लोहा / एल्यूमीनियम) द्वारा अवशोषित - आधार सामग्री हीटिंग - आधार सामग्री गर्मी हस्तांतरण करने के लिए कोटिंग्स #8221; आंतरिक और #8221; ठोसकरण त्वरण -> 3 बार गर्मी हवा - • तापमान समय 10min से 60 प्रतिशत तक कम हो गया है; (2) आईआर पाउडर कोटिंग के लिए विशेष रूप से कुशल है - पाउडर कण अच्छी तरह से अवशोषित होते हैं - आधार सामग्री की धातु लाल (> 50 प्रतिशत - पाउडर और #8221 द्वारा अवशोषित; आंतरिक और #8221; पाउडर तेजी से पिघला हुआ —
संबंधित रीडिंग
सारांश
ऑटोमोटिव पार्ट्स कोटिंग (ब्रेक / स्प्रिंग्स / तेल टैंक / डिक्रिएशन ट्यूब - पांच घटक - पांच कस्टम कोटिंग कार्यक्रम - और 8221 पर; भागों और8221 के मुख्य कार्यों के लिए पूर्वाग्रह के बिना; ब्रेक / लचीलापन / सील / प्रवाहकीय / तापमान प्रतिरोधी) और8221; कोटिंग के लिए लाल रेखाएं - फ्रंट ट्रीटमेंट (गेंद / फॉस्फेट / सिलाने / इलेक्ट्रिक तैराकी - भागों की सामग्री और कामकाजी तापमान के आधार पर), पाउडर या तरल कोटिंग की पसंद (सॉफ्ट / गरम / गरम / गैस प्रतिरोधी) और फिक्सिफिकेशन (संतुलनीय गुण, आदि)। इन्फ्रारेड + गर्म हवा - ऊर्जा की बचत - शून्य वीओसी को भेदभाव और पेशेवर अनुकूलन की उच्च डिग्री की आवश्यकता होती है। ऑटो पार्ट्स निर्माताओं के लिए नए ग्राहक मेल सामग्री प्रदान और # 8220; स्पेयर पार्ट्स विशिष्ट कोटिंग + प्रक्रिया पैरामीटर + योग्य परीक्षण और #8221; - एक-स्टॉप कोटिंग समाधान।。