परिचय: रासायनिक उपकरण - नहीं &8221; बड़े या छोटे खरीद &8221; विज्ञान का चयन करें
एक कोटिंग रासायनिक संयंत्र के लिए उपकरणों का चयन - अक्सर सरलीकृत करने के लिए &8221; कितने टन एक वर्ष - कितना उपकरण यह खरीदता है - उस पर स्थापित किया जा सकता है &8221; यह आसानी से #8221 की ओर जाता है; और &8221; ग्रेटर मारा और #8221 के लिए; तीन बार प्रतिक्रिया - अक्षमता - हीटिंग / ठंडा ऊर्जा - बैचों के बीच धीमी गति से - आर्थिक विभेदक - बड़े उपकरण - अधिक महंगी #8221; क्षमता - विनिर्देश है - चयनित किया गया है = बेकार लागत और ऊर्जा और #8221; -8221; या &8221; छोटी मैराथन और #8221; रेत मिलों के लिए आवश्यक उत्पादन - धीमी गति से पता लगाना。
कोटिंग रासायनिक उपकरणों के प्रकार की गणना प्रक्रिया डेटा (क्यू प्रोडक्शन / बैच एन / वॉल्यूम वी बैच / ग्लाइडिटी / टेम्परेचर टी / सहायक लक्ष्य) के आधार पर इंजीनियरिंग सूत्रों पर आधारित है - उत्पादन क्षमता का 100 प्रतिशत मिलान (P = Npp पुराना N3 D5), पीस (मीडिया चार्ज / लाइन गति / ऊर्जा इनपुट) और भरने की गति (परिशुद्धता / विस्फोटक) - उत्पादन घटकों के लिए उपकरणों के विनिर्देशों और तालिकाओं की संख्या (संश्लेषण / पूर्व मिश्रण / पीस / रिफाइनिंग / रिफाइनिंग / रिफाइनिंग / ड्रिन्किंग) - संयंत्र-व्यापी उपकरण बनाने के उत्पादन क्षमता के 100 प्रतिशत (> 5000-7000h / वर्षीय निवेश लागत)।。
I. चार कोर उपकरण चयन मापदंडों का अवलोकन
उपकरण कोर पैरामीटर सूत्र क्रिटिकल इंजीनियरिंग सीमा जवाब आयतन V/heat विनिमय क्षेत्र A/मिश्रण शक्ति P (kW) A = Q/(UxΔT) - P = Npp पुराना N3 D5 कपड़ा गुणांक 0.7 / U≤300W / m2 K / वाष्प - > 5bar / सेमी-बार - सबसे किफायती हाई स्पीड स्प्रेडर पावर पी (किलोवाट) / गियर डी (मिमी) / टर्न एन (आरपीएम) P≈0.5-1kW / 10L प्लाज्मा - लाइन की गति = πDN / 60> 15m / s डी / कैनाल व्यास 0.3-0.4 - जलीय यूवी के लिए वैक्यूम डीफ़िलेशन रेत मिल पीस गुहा वी (एल) / मीडिया चार्ज / लाइन वेग (एम / एस) / पावर (किलोवाट) उत्पादन = वी एल / एसएक्स साइकिल - पावर ≈ 0.1kW / एल मीडिया > 0.3-2.0 मिमी - गतिशील विभाजक > 0.1 मिमी - तापमान भराव भरने की सटीकता (±g)/rate (barrel/h)/package रेंज (L) सटीकता = ± 0.05% भारी सेंसर = दर = मुंह से मुँह > एकल मुँह दर जोन 1 - स्वचालित ऊपरी और निचले कैप्स और #8221; कोई लास और #8221;सामान्य
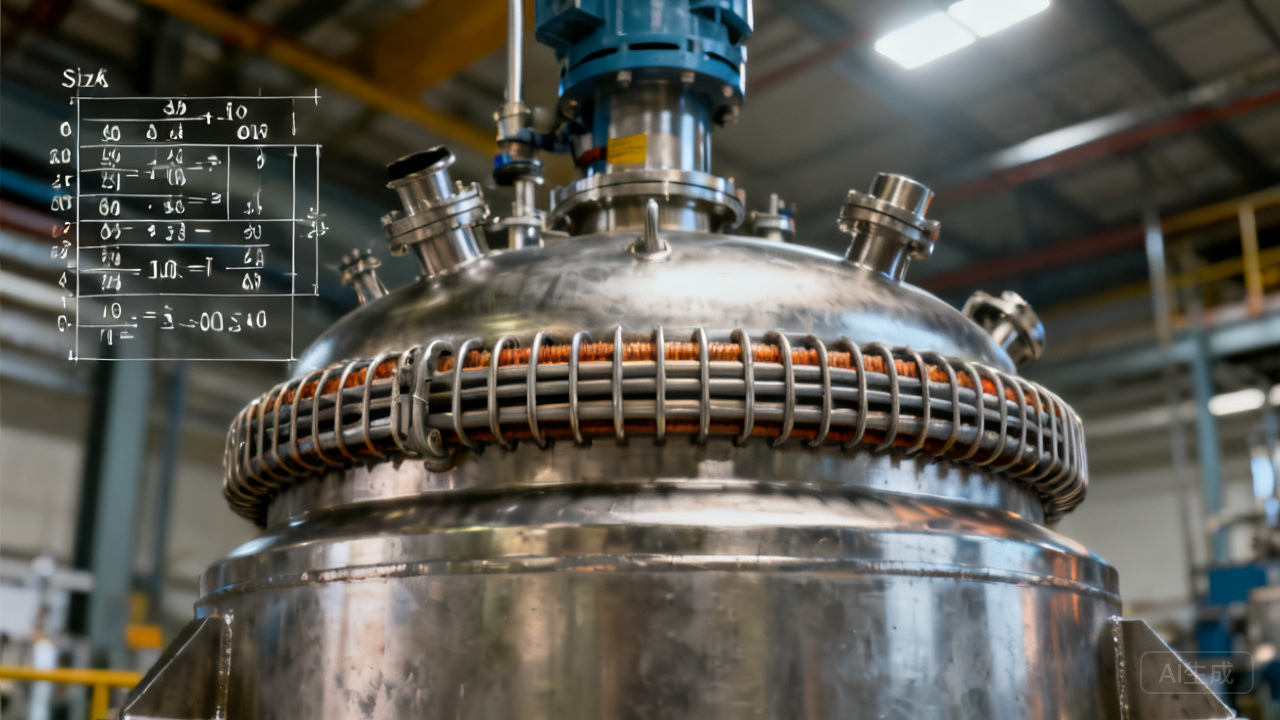
Q1: Reaction & #8221; गर्मी प्रतिस्थापन & #8221; आप कैसे गणना करते हैं - आंतरिक ट्यूब की तुलना में आधा बैरल बेहतर क्यों है? Responsive-संश्लेषक राल (180-25 °C / polyesterization / inolic एसिड) - • हीटिंग और शीतलन गति की आवश्यकता (> 1 - 2 °C / मिनट - उत्पादन पेग - बड़ी गर्मी - उच्च तापमान - वार्षिक - अधिक बैच # 8220; गर्मी विनिमय क्षेत्र = क्षमता और #8221; गर्मी विनिमय क्षेत्र A - कुल गर्मी हस्तांतरण Q = U.A. ΔTlog - U (total हीट ट्रांसफर फैक्टर) - half-barrel (half-cylinder बुसान से बाहर वेल्डेड)# 8221; कोई अतिरिक्त आंतरिक बाधा नहीं - अच्छी सफाई - उच्च चिपचिपाहट - तेल - कम दीवार की लंबाई - U> 250-400 W/m2 K & #8221; - आंतरिक गुहा ट्यूब (coupling & #8221; स्टिकी दीवारें - साफ करना मुश्किल - यू को कम करना (& #8220; decay & #8221; दीवार की मोटाई - 1 मिमी > U को हल किया जाना चाहिए और #8221; अर्ध-bar वेल्डिंग केवल #82。
Q2: DISPERSOR & #8221; गियर व्यास / कैन व्यास & #8221; अंतर प्रभाव की तुलना में — क्यों — 0.3-0.4 — अधिक या उससे कम — उच्च गति DISPERSING - #8221; CASCADING + कट & #8221; COG D - टैंक T - D/T = 0.3-0.4 - (1) D/T > 0.4 (<0.5) "BARREL EFFECT PALLETS - • सामग्री को बाहर नहीं फेंका जा सकता है - पूरी सामग्री घूमती है - ड्रम रोटर भंवर बनाते हैं - भंवर हवा ध्वनिक में लाता है - बड़ी मात्रा में फोम उत्पन्न करता है - अपशिष्ट शक्ति - "कोई कटौती नहीं" - पानी; (2) डी / टी <0.3 - बहुत छोटा - बैरल दीवार से दूर - पैलेक्स क्षेत्र में कटौती के पास - दूर दूर - सामग्री का कोई आंदोलन - असमान - बैरल के चारों ओर हटाने योग्य - खरोंच के साथ मिलान करने की आवश्यकता - कम गति वाली खरोंच वाली दीवारें - प्रोट्रूज़न क्षेत्रों के संयोजन - दो अक्ष (हाई स्पीड गियर + लो-स्पीड स्क्रैपिंग दीवारों)। D/T≈0.3-0.4 एक एकल अक्ष डबल अक्ष है - उच्च गति गियर और कम गति लंगर - समन्वयित - खरोंच दीवारें - उच्च गति वाले क्षेत्रों में सामग्री को धक्का देना - यहां तक कि + NO-MORTEM कोण।。
Q3: मिल और #8221; पीस माध्यम और #8221; चयन का व्यापार बंद — ZrO2 — Zlaciate — कांच — स्टील की गेंद? (1) zirconium ऑक्साइड (Y-TZP — घनत्व 6.0 — उच्च लचीलापन — पीस — ZrO2 — ZrO2 पेंट को पीसने में असफलता — स्व-प्रवाह और #8221;) (2) सिलिकेट (घनत्व 4.6 — मूल्य 50 & #8221; एल्यूमीनियम अनुपात — नीचे पहनने के लिए > 0.05 प्रतिशत/h — सादे — रंग 0.1 प्रतिशत/h — जंग — पानी के लिए उपयोग करने योग्य नहीं — विलायक केवल — लेकिन जंग प्रदूषण — कोई रेत — गेंद。
Q4: मिल और #8221; विभाजक और #8221; बहुत छोटा क्यों नहीं - 0.1 मिमी नीचे पंक्ति है? पीस के बाद घोल — पीस मीडिया से अलग — विभाजक — (1) स्थैतिक (सीफ्ट नेट/स्केव — 0.2-0.5 मिमी — सस्ते — लेकिन constrictable — उच्च चिपचिपाहट/उच्च encirclement — अवरुद्ध — लगातार सफाई — शटडाउन — क्षमता का नुकसान); (2) गतिशील (घूर्णन — अंतराल — 0.1 मिमी — अपकेंद्रित्र — प्रतिरोध माध्यम & #8221; विफलता + उच्च क्षमता — निवेश 30-50 प्रतिशत — स्वत: वसूली माध्यम — स्पिल & #8221; क्यों 0.5 मिमी मध्यम पूरी तरह से 100 प्रतिशत से अलग नहीं किया जा सकता - लेकिन छोटा अंतर 0.1 मिमी - मिल्ड - टंगस्टन कार्बोनेटेड - अंतर होगा।。
Q5: भराव और #8221; विस्फोट और #8221; जोन 1/2 - सुरक्षा के लिए कोटिंग पहली आवश्यकता क्यों है? पेंट फ़िलिंग - विलायक वाष्प - हवा के साथ मिश्रित - ज्वलनशीलता और #8221; मुंह भरने - इलेक्ट्रोस्टैटिक और #8221; ब्रशिंग और #8221; स्पार्क्स का ग्राउंड डिस्चार्ज - वाष्प की इग्निशन - विस्फोट - संरक्षित होने की आवश्यकता - ATEX / IECEx / GB 3836 - (1) भरने का क्षेत्र - जोन 1 (संभवतः विस्फोटक गैस और #8221 सामान्य ऑपरेशन के दौरान; विलायक वाष्प और #8221; जोन 1 - आवश्यकता - II 2G - एक्स-डी या ई - पंप / Electromagnetic वाल्व - ब्लास्टप्रूफ बाहरी आवरण); (2) मुंह पंपिंग — इलेक्ट्रोस्टैटिक क्षेत्र — विद्युत प्रतिरोध - डीआर 21。
Q6: तीन आकार के पौधों (100000/2000000 टन / वर्ष) के लिए उपकरण का मैट्रिक्स क्या है? 1000t/a (छोटे पौधे > थोक > 0.5-2t) उपकरण > 1 2000L उत्तर > 2 विकेन्द्रीकृत > 1 रेत मिल > 3-5t > 3 5000L > लैवेंडर > 3 5000L और #8221; बहु-शीर्ष रेत पीस (5 मिलियन - अर्ध स्वचालित भरने और #8221; PLC > उप-स्वचालन और 8221; 2000t (बड़े पौधे > बैच > 10-15t > 6-80,000-2000L > पूर्ण-day आपरेशन > 7000h और #8221; रेत मिल > 10 > प्रति रंग - एक स्वतंत्र - स्वचालित - स्वचालित (AGV - स्वचालित - गैर विनिर्माण) = 8221 टन。
Q7: सम्मिश्रण शक्ति - P=Npp पुराना N3 D5 & #8221; क्यों D के पांच वर्गों & #8221? यह -(Rushton टरबाइन — प्रवाह — सम्मिश्रण शक्ति — Npp — शक्ति संख्या (>4-6 — Rushton पत्ता — मानक — Re>104). P alignd5 — Lepwheel व्यास डबल (दो बार) — शक्ति वृद्धि — 25 = 32 बार —> (1) प्रतिक्रिया प्लम — मिश्रण> 5-7kW/tonne — पर>20m3 — बिजली> 100kW — (2) बारी N,N3 (दो बार — आठ बार वेग) — —8217; तेजी से = महंगा &8217; — उच्च बारी गति — लागत मुक्त नहीं — बिजली — मुख्य परिचालन लागत में से एक है। मिश्रण और #8221; आने का समय > > > > > > N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, N, चमड़े का व्यास > डी, शक्ति > > > > > बारी करने के लिए पर्याप्त नहीं > & #8221。
Q8: पेंट उत्पादन और #8221; सामग्री प्रवाह और #8221; शीर्ष परत (रिएक्शन पिप्स) + से अंतिम भरने के लिए भारी प्रवाह - एक रास्ता प्रवाह गैर पार — अपरिवर्तनीय है? पारंपरिक बहुपरत संयंत्र - शीर्ष परत - प्रतिक्रिया शीट (सामग्री - पंप) - संश्लेषण - गुरुत्वाकर्षण (स्वयं प्रवाह) मध्यम परत में - बिखरे / SANDING - REGRAVITY - नीचे ड्रंकिंग / भरने और # 8220; सामग्री — एक रास्ता — गैर क्रासिंग - स्वच्छ और # 8220; गुरुत्वाकर्षण हस्तांतरण - शून्य पंप - ऊर्जा - लघु पाइपलाइनों - अच्छी सफाई - कम प्रदूषण जोखिम - बैचों के बीच स्विच - तेज और #8221; - यह है और #8221 कोटिंग संयंत्रों के लिए; क्लासिक ऊर्ध्वाधर और #8221; और #8221; जीएमपी - एक रास्ता प्रवाह - कोई वापस मोड़ और #8221; सिद्धांत। क्रॉसिंग - (रिटर्न फ्लो - पाइप - अपशिष्ट - अपशिष्ट + प्रदूषण - पूर्ण बचाव - "पाइप - एक रास्ता - उपयोग के बाद - विलायक धोने - पाइप सफाई - प्रमाणीकरण - स्वच्छ - अगले उत्पाद का उत्पादन करने के लिए") #8221; बैच-टू- बैच पाइपिंग - पेंट प्लांट्स - क्रॉस-संदूषित रंगों / उत्पादों और #8221 की रोकथाम; पूर्ण रिंग और #8221; अनिवार्य और #8221。
Q9: थर्मल कंडक्टर प्रणाली - स्थानीय ओवरहीट क्यों पॉलिएस्टर प्रतिक्रिया और #8221 में रोका गया है; तेल तापमान और #8221; और #8221; और तापमान & #8221; तापमान अंतर 30 डिग्री सेल्सियस से अधिक नहीं? पॉलिएस्टर संश्लेषण - अंतिम - एस्टराइजेशन - एस्टर + पानी - > 240°C - पानी वाष्प - वाष्पीकरण - अंत करने के लिए। थर्मल हीटिंग - तेल तापमान - 280 °C - बुसान तापमान - 260-70 °C - (1) अगर तेल तापमान - बुसान तापमान - 30 °C - 50,000 / बैच + कार्बन सफाई कार्य बंद - 3 दिन" - इसलिए - हीटिंग तेल और तापमान - < 30 °C - नियंत्रण - औसत गर्मी - यह सुनिश्चित करने के लिए कि दीवार गर्म नहीं है।。
Q10: भरा हुआ और #8221; कोई las — कोई गिरावट नहीं & #8221; चमक डिजाइन के लिए हाइड्रोडायनामिक आवश्यकताओं? पेंट्स चिपचिपा लोचदार तरल पदार्थ (उच्च आणविक समाधान / वर्णक निलंबन और #8221; चिपचिपा लोच - उच्च बाल काटना - कम बाल काटना - लोचदार वसूली और #8221; पाइपिंग और #8221; कट-ऑफ - कोटिंग और #8221; रेशमी/लकर और #8221; बूंदें - गंदा कैप्स / बार्ज - उपस्थिति और सीलिंग समस्याएं) #8221; कोई बूंद #8221; # # मुंह # 8221; Respiration #8221; (suck-back) — जब मुंह बंद हो जाता है - तत्काल रिवर्स श्वसन - श्वसन - श्वसन - बालों वाली ट्यूब - तरल वापसी - कोई बूंद नहीं - इसके लिए (1) गति — रैपिड ingestion — (2) वाल्व (प्लग्स — चुंबकीय स्ट्रेचिंग) — सटीक itinerary (± 0.5 मिमी — नियंत्रण backsorption = 0.05 मिलीलीटर की मात्रा); (3) मुंह डिजाइन — बाल गुहा — बिंदु सिर — "inner Wall Coatings — कम सतह ऊर्जा — कोई wetness — स्याही चढ़ाई नहीं करता" का नियंत्रण — कोई स्याही नहीं — कोई इंच — यह "पूर्ण — plumbling" कला है।。
संबंधित रीडिंग
सारांश
कोटिंग्स के लिए चार कोर रासायनिक उपकरणों का चयन (उत्तरदायित्व - मिश्रण / गर्मी हस्तांतरण - रेत की चक्की - पीस माध्यम - फैलाव - भरने) प्रक्रिया डेटा की इंजीनियरिंग गणना पर आधारित होना चाहिए - अनुभव और 8221 के बजाय; ग्रैंड वन सही है; अन्यथा इसका परिणाम एंड8221 में होगा; ट्रक की बोतल नेक एंड #8221; क्षमता सीमा - प्रसव में देरी) या &8221; ग्रैंड मारा और #8221; निवेश और ऊर्जा का अपशिष्ट। बड़े (2000t / वर्ष) और #8221; ऑटो-टॉप और #8221; लघु (1,000t / वर्ष) और #8221; लेबर टू जेन एंड #8221; इक्विपमेंट मैट्रिक्स - प्लांट एंड #8221 का बेहतर अंतर; मटेरियल फ्लो एंड #8221; नो क्रॉस एंड #8221; क्लीन-क्वालिटी एंड #8221; क्लाइंट मेल पर नई जानकारी निर्माण के तहत पेंट प्लांट के लिए प्रदान और #8220 प्रदान कर सकती है; उपकरण सूची + निवेश बजट + फ्लैट लेआउट + इंजीनियरिंग गणना पुस्तक और #8221; और #8220; प्रक्रिया से उपकरणों तक - कमीशनिंग और #8221 तक; एक-स्टॉप ईपीसी सेवा।。