Leitfähige und isolierende Funktionbeschichtungen: Die Materiallogik von antistatisch bis zur elektronischen Verkapselung
In modernen Industriesystemen wie der Elektronikfertigung, Energieausrüstung, Schienenverkehr und Präzisionsinstrumenten ist die Beschichtung längst keine reine Korrosionsschutz- und Dekorschicht mehr. Sie übernimmt zunehmend funktionale Rollen, wobei die wichtigste und am leichtesten zu übersehende Kategorie die funktionalen Beschichtungen mit leitfähigen oder isolierenden Eigenschaften sind. Wenn wir über antistatische Bodenbeschichtungen in Halbleiterwerken, elektromagnetische Abschirmgehäuse für Kommunikationsgeräte, Isolationsschutz von Traktionsbatteriepacks und sogar die dielektrische Trennschicht in der Chip-Verkapselung sprechen, behandeln wir im Kern stets dasselbe materialwissenschaftliche Thema: Wie lässt sich durch einen Film mit einer Dicke von oft nur wenigen Dutzend Mikrometern der Fluss und Verbleib von Ladungen präzise steuern.
Leitfähigkeit und Isolation sind keine Gegensätze von entweder-oder, sondern verschiedene Bereiche auf der kontinuierlichen physikalischen Skala des spezifischen Widerstands. In der Praxis werden Beschichtungen mit einem Oberflächenwiderstand unter zehn hoch sechs Ohm pro Quadrat als leitfähige Beschichtungen bezeichnet, solche mit einem Widerstand über zehn hoch zwölf Ohm pro Quadrat als isolierende Beschichtungen, und der weite Bereich dazwischen von zehn hoch sechs bis zehn hoch zwölf entspricht den funktionalen Anforderungen an antistatisch und elektrostatisch ableitend. Das Verständnis dieses Kontinuums ist die Voraussetzung, um die gesamte technische Logik zu erfassen. Auf dieser Basis bietet Kexin New Materials (Guangdong) Co., Ltd. mit ihrer Forschungs- und Fertigungsbasis in Foshan, Guangdong, langfristig Ingenieuren und Beschaffungsentscheidern praxisnahe Lösungen für funktionale Beschichtungen an und hilft Unternehmen, in Szenarien wie antistatisch, elektromagnetische Verträglichkeit und elektronische Verkapselung stabile und zuverlässige elektrische Oberflächeneigenschaften aufzubauen.
Dieser Artikel zerlegt die Materiallogik leitfähiger und isolierender Beschichtungen systematisch anhand von sieben Dimensionen: elektrische Grundlagen, Materialsysteme, Applikationsverfahren, technische Auswahl, typische Anwendungen, häufige Irrtümer und relevante Normen. Er soll Lesern aus Konstruktion, Verfahrenstechnik und Beschaffung ein vollständiges Erkenntnisgerüst von der Theorie bis zur Praxis vermitteln und ihnen helfen, in realen Projekten solidere technische Entscheidungen zu treffen.
Eins: Elektrische Grundlagen und Klassifizierungslogik von Funktionbeschichtungen
Kontinuums des spezifischen Widerstands: Die wesentliche Grenze zwischen leitfähig und isolierend
Bei jeder funktionalen Beschichtung muss man zum Basisphysikum des Widerstands zurückkehren. Für Beschichtungsfilme sind in der Praxis zwei Kennwerte am wichtigsten: der Oberflächenwiderstand und der Volumenwiderstand. Der Oberflächenwiderstand beschreibt, wie leicht Ladungen entlang der Beschichtungsoberfläche lateral wandern, in Ohm pro Quadrat. Der Volumenwiderstand beschreibt den Widerstand gegen das Wandern von Ladungen durch die Filmdicke, in Ohm·cm. Beide bestimmen gemeinsam, ob eine Beschichtung unter realen Bedingungen eher Ladung ableitet, dissipiert oder blockiert.
Zahlenmäßig gibt es in der Natur keinen absoluten ”Leiter” oder ”Isolator”, sondern nur Unterschiede im spezifischen Widerstand. Das Volumenmaterial von Silber hat etwa zehn hoch minus sechs Ohm·cm und ist ein ausgezeichneter Leiter; ein hochwertiger isolierender Lackfilm kann über zehn hoch sechzehn Ohm·cm erreichen. In dieser Spanne von mehr als zwanzig Größenordnungen werden funktionale Beschichtungen in mehrere Bereiche unterteilt: unter zehn hoch sechs Ohm pro Quadrat ist der Leitbereich, hauptsächlich für EMV-Abschirmung und Erdableitung; zehn hoch sechs bis zehn hoch neun ist der antistatische Bereich für elektrostatische Dissipation in Elektronikwerken und explosionsgefährdeten Orten; zehn hoch neun bis zehn hoch zwölf ist der schwach leitende oder hochohmige Bereich für spezifische Spannungsverteilung und Stromausgleich; über zehn hoch zwölf beginnt der Isolationsbereich für elektrische Trennung und dielektrischen Schutz.
Besonders hervorzuheben ist, dass diese Einteilung keine starre Grenze physikalischer Gesetze ist, sondern eine erfahrungsbasierte Konvention der Branche zur Erleichterung der Auswahl. Derselbe Beschichtungsfilm kann in trockener und in feuchter Umgebung um mehrere Größenordnungen unterschiedliche Oberflächenwiderstände aufweisen – genau dies ist der Grund, warum bei der elektrostatischen Schutzausrüstung die Umgebungsanpassung zwingend beachtet werden muss.
Entstehung, Ansammlung und Schadensmechanismen von Elektrostatik
Elektrostatik entsteht nicht aus dem Nichts, ihr Wesen ist der Ladungstransfer beim Kontakt und der Trennung oder Reibung zweier Materialien. Wenn zwei Stoffe mit unterschiedlicher Oberflächenenergie in Kontakt treten, bildet sich an der Grenzfläche eine Doppelschicht; bei der Trennung verbleibt ein Teil der Ladung auf der Oberfläche und führt zur elektrostatischen Aufladung. In den Umschlag-, Montage- und Bestückungsprozessen von Elektronikwerken findet dieser mikroskopische Ladungsaustausch ständig zwischen Mensch, Verpackungsmaterial, Förderband und Vorrichtungen statt.
Elektrostatische Schäden zeigen sich auf drei Ebenen. Erstens der Adsorptionseffekt: geladene Oberflächen ziehen Staub und Partikel aus der Luft an und verunreinigen direkt Wafer, optische Elemente und präzise Kontakte, was die Ausbeute senkt. Zweitens Entladungsschäden: wenn die aufgebaute Spannung den Durchbruchsschwellenwert des Mediums überschreitet, kann der Momentanentladungsstrom mehrere Ampere erreichen und ausreichen, um mikroskopische Strukturen in integrierten Schaltungen zu zerstören; solche Schäden sind oft latent – beim Werkstest noch normal, nach Auslieferung jedoch vorzeitig ausfallend. Drittens Explosionsrisiko: an Orten wie Erdöl, Chemie und Pulververarbeitung kann ein elektrostatischer Funke brennbare Gase oder Staubwolken entzünden und katastrophale Unfälle verursachen.
Der Kernansatz von Funktionbeschichtungen bei der Elektrostatikbekämpfung besteht darin, ”Ladungsansammlung auf isolierender Oberfläche” in ”kontrolliertes Ableiten oder Dissipieren von Ladung an der Oberfläche” umzuwandeln. Antistatische Beschichtungen führen durch Einbringen eines leitfähigen Netzwerks in die isolierende Matrix den Oberflächenwiderstand stabil in den Bereich zehn hoch sechs bis zehn hoch neun, sodass Ladung kontrolliert langsam abfließt – sowohl schnelle Entladungsschäden als auch langfristige Ansammlung werden vermieden. Dieser Mechanismus ist der Ausgangspunkt aller nachfolgenden Materialdesigns.
Funktionsgradient von antistatisch über leitfähig bis isolierend
Eine Frage, die Anfänger leicht verwirrt: Wenn leitfähig und isolierend die Enden desselben Kontinuums sind, warum kann man nicht alle Probleme mit einer einzigen Beschichtung lösen? Die Antwort ist, dass die Anforderungen an das Ladungsverhalten in verschiedenen Szenarien genau entgegengesetzt sind.
In Halbleiterwerken muss die Oberfläche Ladung sanft dissipieren können – weder so isolierend, dass statische Elektrizität aufgebaut wird, noch so leitfähig, dass der Mensch Geräte direkt kurzschließt, also im mittleren antistatischen Bereich. Bei Gehäusen von Kommunikationsbasisstationen und medizinischen Bildgebungsgeräten muss externe elektromagnetische Störung abgeschirmt und interne Strahlung eingeschlossen werden, was einen ausreichend niedrigen Oberflächenwiderstand und eine kontinuierliche metallisierte leitfähige Schicht erfordert – also im Leitbereich. Bei Motorwicklungen, Sammelschienen und zwischen Batteriemodulen müssen unterschiedliche Potenziale vollständig getrennt werden, um Kriechstrom und Durchschlag zu verhindern, was extrem hohe Volumenwiderstände und dielektrische Festigkeit erfordert – also im Isolationsbereich.
Diese Idee des ”Funktionsgradienten” unterscheidet Funktionbeschichtungen grundlegend von gewöhnlichen Dekorbeschichtungen. Es geht nicht darum, ein Material zur Perfektion zu treiben, sondern durch systematische Abwägung von Art des leitfähigen Füllstoffs, Füllgrad, Matrixharz, Filmdicke und Härtungsprozess genau auf die Zielbedingung abgestimmt das Widerstandsprofil der Beschichtung präzise im benötigten Bereich zu verankern.
Grenzflächenphysik von leitfähiger Phase und isolierender Matrix
Das Wesen leitfähiger und isolierender Beschichtungen liegt in der Synergie zwischen leitfähigem Füllstoff und isolierender Matrix. Die meisten leitfähigen Beschichtungen verwenden ein isolierendes duromeres oder thermoplastisches Harz als kontinuierliche Phase und leitfähige Partikel als disperse Phase. Liegt die Konzentration des leitfähigen Füllstoffs unter einem kritischen Wert, bleiben die Partikel isoliert und die Beschichtung ist insgesamt isolierend; mit steigendem Füllgrad berühren sich die Partikel oder verbinden sich über Tunneleffekt und bilden einen durchgehenden leitfähigen Pfad – dies ist der von der Perkolationstheorie beschriebene ”Perkolationsschwellenwert”.
Der Bereich nahe dem Perkolationsschwellenwert ist empfindlich im Materialdesign. Zu wenig Füllstoff – Beschichtung leitet nicht; zu viel Füllstoff – nicht nur steigen die Kosten stark, sondern auch Haftung, Flexibilität und Korrosionsbeständigkeit leiden erheblich, da überschüssige starre Partikel die kontinuierliche Filmbildung des Harzes zerstören. Eine gute Rezeptur muss knapp oberhalb des Perkolationsschwellenwerts einen angemessenen Spielraum lassen, damit das leitfähige Netzwerk stabil bleibt und gleichzeitig die schützenden Eigenschaften des Matrixharzes erhalten. Zudem entscheidet die Grenzflächenbindungsfestigkeit zwischen Füllstoff und Harz direkt darüber, ob das leitfähige Netzwerk unter thermischer Ausdehnung, mechanischer Reibung und chemischer Korrosion langfristig stabil bleibt – auch dies ist die verfahrenstechnische Hürde hochwertiger leitfähiger Beschichtungen.
Zwei: Materialsysteme leitfähiger Beschichtungen
Kohlenstoffbasierte leitfähige Füllstoffe: Ruß, Graphit und Kohlenstoffnanoröhren
Kohlenstoffbasierte Füllstoffe sind die kosteneffizienteste Kategorie leitfähiger Beschichtungen und umfassen hauptsächlich Carbon Black, Graphitpulver und Kohlenstofffasern sowie in jüngerer Zeit rasch aufkommende Kohlenstoffnanoröhren. Carbon Black hat extrem feine Partikel und riesige spezifische Oberflächen, ist reich an sauerstoffhaltigen funktionellen Gruppen und benetzt Harze gut; schon bei geringer Zugabemenge bildet sich ein leitfähiges Netzwerk – es ist das Hauptmaterial für antistatische Bodenbeschichtungen und antistatische Beschichtungen für Ölleitungen. Graphit überzeugt durch Schichtstruktur und gute Schmierfähigkeit in Szenarien, die zugleich Leitfähigkeit und Verschleißfestigkeit verlangen, wie bestimmte leitfähige Spachtel und Erdungsbeschichtungen.
Kohlenstoffnanoröhren können aufgrund ihres extremen Längen-Durchmesser-Verhältnisses bei sehr geringer Füllung den Perkolationsschwellenwert überschreiten; die daraus hergestellten Beschichtungen sind hervorragend leitfähig und beeinträchtigen die mechanischen Eigenschaften der Matrix kaum, doch sind sie schwer zu dispergieren und teuer – derzeit meist für Hochleistungs-EMV-Abschirmung und transparente leitfähige Folien genutzt. Gemeinsamer Vorteil kohlenstoffbasierter Füllstoffe: geringe Kosten, gute chemische Stabilität, keine oxidationsbedingte Degradation wie bei Metallen; gemeinsamer Nachteil: tiefe schwarze Farbe, geringere absolute Leitfähigkeit als Metallfüllstoffe, und Carbon Black reagiert empfindlich auf Oberflächenzustand – nach Abrieb kann der Widerstand driftieren.
Metallbasierte leitfähige Füllstoffe: Silber, Kupfer und Nickel
Wenn Anwendungen sehr niedrige Widerstände oder Hochfrequenz-EMV-Abschirmung verlangen, sind Metallfüllstoffe die erste Wahl. Silberpulver leitet am besten und hat starke Oxidationsbeständigkeit, ist Kernfüllstoff für Hochleistungs-Leitkleber und leitfähige Tinten, aber teuer, was den Einsatz in großflächiger Beschichtung begrenzt. Kupferpulver leitet nahezu wie Silber und ist viel günstiger, hat aber den Nachteil starker Oxidation; die isolierende Kupferoxidschicht treibt den Widerstand schnell hoch, daher müssen Kupferbeschichtungen mit reduzierenden oder beschichtenden Verfahren wie silberbeschichtetem Kupferpulver kombiniert werden, um Kosten und Stabilität auszugleichen.
Nickelpulver hat eine einzigartige Position in der EMV-Abschirmung: es dämpft Magnetfelder besser als Kupfer und Silber und hat bessere Oxidations- und Korrosionsbeständigkeit, weshalb es für Abschirmbeschichtungen an Gehäusen von Militär- und Raumfahrtgeräten üblich ist. Die zentrale Herausforderung metallischer Füllstoffbeschichtungen liegt in hoher Dichte und Sedimentationsneigung sowie Rissrisiko durch thermische Ausdehnungskoeffizienten-Mismatch zwischen Metallpartikeln und Harz; Rezepturen benötigen oft Thixotropiermittel, Kopplungsmittel und gradiente Härtungsprozesse zur Lösung.
Leitfähige Polymere und Verbundsysteme
Neben dem Füllstoffansatz gibt es eine Klasse intrinsisch leitfähiger Polymere wie Polyanilin, Polypyrrol, Polythiophen, deren Molekülketten konjugierte Strukturen zur Ladungsleitung besitzen. Vorteile: transparent, leicht, einfärbbar; Nachteile: Leitfähigkeit meist geringer als Metallfüllstoffe, enges Verarbeitungsfenster, langfristige Umgebungsstabilität ausbaufähig. Derzeitiger Industriestandard ist die Kombination leitfähiger Polymere mit kohlenstoff- oder metallbasierten Füllstoffen, um Schwächen auszugleichen: leitfähiges Polymer verbessert Dispergierung und Grenzflächenbindung, anorganischer Füllstoff zieht die Leitfähigkeitsuntergrenze hoch.
Verbundsysteme repräsentieren eine wichtige Entwicklungsrichtung von Funktionbeschichtungen. Im Batterieisolationsbereich etwa kombiniert man keramische Füllstoffe mit elastischem Harz, um bei hoher Isolation zugleich Wärmebeständigkeit und Durchstoßfestigkeit zu erhalten; im transparenten Antistatikbereich kombiniert man leitfähiges Polymer mit nano-metalloxid, um bei hoher sichtbarer Lichtdurchlässigkeit den Oberflächenwiderstand zu steuern. Solche multiphasigen Verbunde zeigen, wie die Materiallogik von ”einzelnem Füllstoff” zu ”Grenzflächenengineering” übergeht.
Auswahllogik des Matrixharzes
Leitfähigkeit und Isolation werden nicht nur durch Füllstoffe bestimmt, das Matrixharz ist ebenso die Leistungsbasis. Epoxidharz hat starke Haftung, gute Chemikalienbeständigkeit und ausgezeichnete dielektrische Eigenschaften, es ist das Hauptharz für industrielle korrosionsschützende leitfähige und isolierende Beschichtungen, Nachteil: mäßige Bewitterungsbeständigkeit im Freien. Polyurethan (PU) Beschichtungen sind flexibel, abriebfest und wetterbeständig, geeignet für Szenarien mit Elastizität und Optik wie Automobil- und Elektronikgehäuse. Acrylsysteme sind wetter- und transparentbeständig, oft für Außen und Decklack. Silikon ist hitze- und alterungsbeständig, Wahl für spezielle Hochtemperatur-Isolation.
Isolationsbeschichtungen stellen strengere Anforderungen an das Matrixharz: hoher Volumenwiderstand, große dielektrische Festigkeit, geringe dielektrische Verluste, niedrige Wasseraufnahme. Daher verwendet Isolierlack meist rein epoxidhaltige, Polyimid- oder Silikonharze mit geringer Polarität und kontrolliert Härterrückstände sowie Fremdionen streng. Polarität, Vernetzungsdichte und Feuchtebeständigkeit des Matrixharzes entscheiden oft mehr als der Füllstoff über die langfristige Zuverlässigkeit isolierender Beschichtungen in feuchtwarmen Umgebungen.
Filmbildung und dielektrisches Design von Isolationsbeschichtungen
Kernkennwerte isolierender Schichten sind dielektrische Festigkeit (Durchschlagspannung) und Volumenwiderstand. Designseitig muss einerseits ein niedrigpolares, hochreines Filmbildner gewählt werden, um freie Ionen und polare Gruppen zu reduzieren; andererseits durch dichte Filmbildung Nadelstiche und Blasen eliminiert werden, da lokale Defekte Ausgangspunkte für Durchschlag sind. Mehrfachbeschichtung, Vakuumimprägnierung und lösemittelfreie Rezepturen sind gängige Mittel zur Steigerung der dielektrischen Zuverlässigkeit.
In Hochspannungs- und Neue-Energie-Szenarien muss Isolationsbeschichtung zudem Wärmeleitung und Flammwidrigkeit vereinen. Beispielsweise soll die Isolationsbeschichtung am Batteriemodul Potenziale trennen, Wärme abführen und bei thermischem Durchgehen Flammenausbreitung verzögern. Dies führt zum Verbunddesign ”Isolation plus Wärmeleitung plus Flammwidrigkeit”, oft realisiert durch Bornitrid, Aluminiumhydroxid etc. – eine der aktivsten Richtungen der Isolationsmaterialinnovation jüngster Zeit.
Drei: Applikationsverfahren und Filmbildungskontrolle
Substratbehandlung: Das Fundament der elektrischen Leistung
So gut eine Beschichtung auch ist, ohne ordnungsgemäße Substratbehandlung sinkt die elektrische Leistung drastisch. Bei leitfähigen und isolierenden Beschichtungen hat die Substratbehandlung zwei Ziele: erstens Haftung sichern, zweitens gleichmäßigen Oberflächenzustand gewährleisten, um lokale Widerstandssprünge zu vermeiden. Metallsubstrate werden meist gestrahlt oder geschliffen auf vorgeschriebene Rauheit, um Zunder und Öl zu entfernen; Betonsubstrate müssen geschliffen, repariert und in Feuchte kontrolliert werden, sonst aufsteigende Feuchtigkeit die dielektrische Leistung der Isolationsschicht zerstört.
Bei Antistatik-Bodenbeschichtungsprojekten beeinflussen der Feuchtigkeitsgehalt des Untergrunds und die Oberflächenebenheit direkt die Stabilität des Erdungswiderstands. Bei der Abschirmungsbeschichtung von elektronischen Gehäusen führen Trennmittel und Fingerfett auf der Untergrundoberfläche, wenn sie nicht entfernt werden, zu lokalem Adhäsionsversagen und Rissen in der Abschirmungsschicht. Daher sollten Oberflächenprüfungen vor der Ausführung – wie Rauheitstests, Fettprüfungen, Feuchtigkeitsgehaltsprüfungen – als obligatorische Arbeitsgänge in die Verfahrensunterlagen aufgenommen werden, anstatt nach Erfahrung vorzugehen.
Beschichtungsverfahren: Spritzen, Streichen, Rollen und Tauchen
Die Beschichtungsverfahren für leitfähige und isolierende Beschichtungen sind in Kombination mit Produktform und Stückzahl auszuwählen. Airless- und Airless-Spritzen sind effizient und ergeben gleichmäßige Schichtdicken, geeignet für großflächige Gerätegehäuse und Bodenbeschichtungen; Streichen und Rollen sind flexibel, geeignet für Reparaturen und lokale Verstärkungen komplexer Strukturen; Tauchen und Elektrotauchlackieren eignen sich für Kleinteile und Serienwerkstücke mit vollflächiger Abdeckung und sichern eine gleichmäßige Beschichtung von Hohlräumen und Fugen.
Zu beachten ist, dass Metallfüllstoffbeschichtungen beim Spritzen leicht durch Schwerkraftabsatz zu Düsenverstopfungen und ungleichmäßiger Füllstoffverteilung in der Schicht führen können; der Verarbeiter muss die Viskosität kontrollieren, Antisedimentationsmittel zugeben und kontinuierlich rühren. Das Auftragen von leitfähiger Tinte und leitfähigem Klebstoff hängt stärker von präzisen Prozessen wie Siebdruck und Dosieren ab; Schichtdicke und Grafikgenauigkeit bestimmen direkt Widerstand und Abschirmwirkung. Die Wahl der Prozessroute ist im Wesentlichen die Brücke, die Laborformulierungen in stabile Serienfähigkeit überführt.
Härtungsprozess und Schichtdickenkontrolle
Leitfähige Netzwerke und isolierende Dielektrikumseigenschaften reagieren beide äußerst empfindlich auf den Härtegrad. Epoxidharzbeschichtungen mit unvollständiger Aushärtung lassen Restlösemittel und unreacted Gruppen zu Ionenkanälen werden, die das Volumenwiderstandsvermögen deutlich senken; Metallfüllstoffschichten mit zu starker Härtungsschrumpfung lassen den Kontakt zwischen leitfähigen Partikeln reißen, wodurch der Widerstand steigt. Daher müssen Härtungstemperaturkurve, Härtezeit und Umgebungslüftung streng kontrolliert werden.
Die Schichtdicke ist eine weitere Kernvariable. Antistatikschichten benötigen ausreichende Dicke, damit leitfähige Füllstoffe ein kontinuierliches Netzwerk bilden, aber zu dick deckt Untergrundschäden ab und erhöht Kosten; Isolierschichten erfordern oft eine Mindestschichtdicke zur Sicherstellung der Dielektrischen Festigkeit, beispielsweise verlangen manche Hochspannungsisolierungen eine Trockenfilmdicke von nicht unter mehreren hundert Mikrometern. Bei der Ausführung sind Nassfilmkarten und Trockenfilmdickenmessgeräte zur Doppelkontrolle einzusetzen, sowie an Schlüsselbereichen zerstörende oder nicht-zerstörende Schichtdickenstichproben.
Umgebungstemperatur und -feuchte sowie Vor-Ort-Management
Funktionelle Beschichtungen sind wählerischer bezüglich der Ausführungsumgebung als normale Farben. Zu niedrige Temperatur führt zu erhöhter Viskosität, schlechterem Verlauf und verzögerter Aushärtung; zu hohe Feuchte lässt Oberflächen beschlagen und führt Feuchtigkeit ein, was für Isoliereigenschaften besonders fatal ist. Bei Antistatik-Bodenbeschichtungen in Elektronikwerken ist oft der Taupunkt der Umgebung zu kontrollieren, um sicherzustellen, dass die Untergrundtemperatur mindestens drei Grad Celsius über dem Taupunkt liegt, bevor beschichtet wird.
Das Vor-Ort-Management umfasst auch Werkzeugreinigung, Chargenrückverfolgbarkeit und Personalschulung. Werden leitfähige und isolierende Schichten mit denselben Werkzeugen oder durch Kreuzkontamination verwendet, kann es zu schweren Qualitätsunfällen kommen. Es wird empfohlen, auf der Baustelle einen speziellen Werkzeugbereich und ein Mischverhältnis-Erfassungsblatt einzurichten; Chargennummer, Mischverhältnis, Ausführungszeit und Umgebungsparameter jeder Beschichtung sind zu archivieren, um Fehleranalyse und Haftungsverfolgung zu erleichtern.
Online-Widerstandsmessung und Abnahme
Nach Abschluss der Ausführung müssen die elektrischen Eigenschaften messbar und abnahmefähig sein. Oberflächen- und Volumenwiderstand werden üblicherweise mit Isolationswiderstandsprüfgeräten oder Oberflächenwiderstandsmessern gemessen; Antistatik-Bodenbeschichtungen werden zusätzlich auf System-Erdungswiderstand geprüft. Elektromagnetische Abschirmungsschichten sind mit entsprechenden Abschirmwirkungs-Prüfgeräten gemäß Norm zu bewerten. Isolierschichten müssen Durchschlagfestigkeit und Volumenwiderstandsvermögen bestehen.
Es ist ein Zwei-Schienen-Mechanismus aus ”Prozessprüfung plus Endabnahme” aufzubauen: während des Prozesses werden Nassfilmzustand und Umgebungsparameter erfasst; am Ende werden Widerstand, Haftung, Chemikalienbeständigkeit etc. der ausgehärteten Schicht stichprobenartig geprüft. Nur wenn elektrische Kennzahlen in die Abnahmeliste aufgenommen werden, wird die Funktionbeschichtung wirklich vom ”aufgestrichen” zum ”stabil genutzt”.
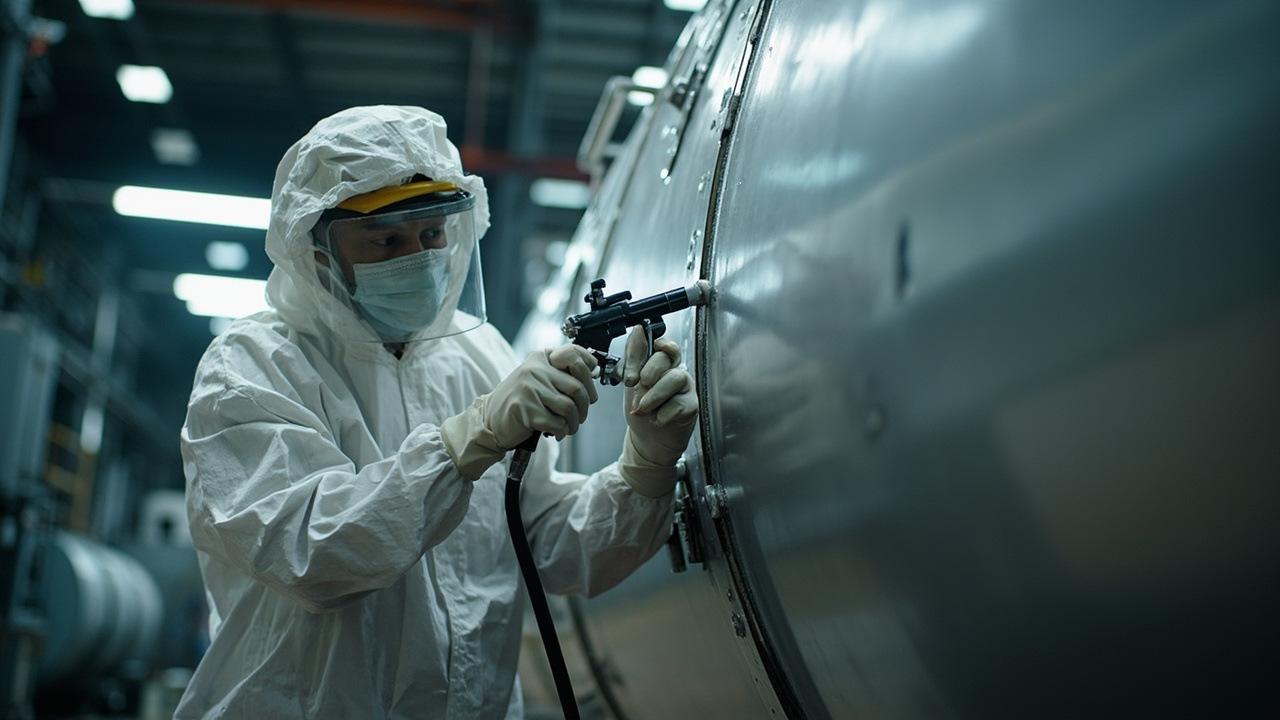
IV. Wesentliche Punkte zur Projektauswahl
Interpretation der Kennzahlen für Oberflächen- und Volumenwiderstand
Der erste Schritt der Auswahl ist, den Zielwiderstandsbereich zu klären und auf Normabschnitte abzubilden. Antistatik in Elektronikwerken verlangt üblicherweise einen Oberflächenwiderstand von 10^6 bis 10^9 Ohm pro Quadrat; EMV-Abschirmung verlangt Oberflächenwiderstand unter einem Ohm pro Quadrat oder weniger; Hochspannungsisolierung verlangt Volumenwiderstandsvermögen über 10^12 Ohm·cm und Dielektrische Festigkeit von mehreren tausend Volt pro Millimeter. Bei Beschaffung sind Drittprüfberichte vom Lieferanten anzufordern, nicht nur Werbeangaben.
Zu unterscheiden sind auch ”Nennwert” und ”Einsatzwert”. Im Labor bei 23 °C und 50 % Luftfeuchte gemessene Daten können vor Ort bei hoher Hitze und Feuchte oder niedriger Temperatur und Trockenheit um ein Mehrfaches abweichen. Verantwortungsvolle Auswahl basiert auf beschleunigten Alterungsdaten der Zielumgebung, nicht auf Normaltemperatur-Standarddaten. Dies ist der Punkt, der von Ingenieuren bei der Prüfung technischer Unterlagen am ehesten übersehen wird.
Wetter- und chemikalienbeständigkeit sowie Umgebungsanpassung
Leitfähige und isolierende Beschichtungen dienen meist in rauen Umgebungen, Witterungs- und Chemikalienbeständigkeit sind nicht verhandelbar. Outdoor-Kommunikationsgeräte-Abschirmungsschichten müssen UV, Temperaturwechsel und Salzsprühnebel aushalten; antistatische Bodenbeschichtungen in Chemiezonen müssen Lösemittel und Säure-Laugen-Spritzer tolerieren; Fahrzeug- und Energiespeicher-Isolierschichten müssen Temperaturschock und Vibration aushalten. Bei der Auswahl sind Alterungstestdaten der entsprechenden Umgebung anzufordern, z. B. neutraler Salzsprühtest, UV-Alterung, Temperaturwechsel, Tauchtests.
Umgebungsanpassung zeigt sich auch im Temperaturbereich. Normale Epoxid-Leitschichten haben eine Dauertemperaturbeständigkeit von etwa 120 °C; darüber sind Silikon- oder Polyimidsysteme nötig. Neue Energie und Stromnetze haben oft hohe Temperaturen; wird ein Niedrigtemperatursystem fälschlich an Hochtemperaturstellen eingesetzt, scheint kurzfristig alles normal, langfristig führt Isolationsversagen zu Unfällen. Daher ist die Temperaturklasse eine eigene Spalte im Auswahlformular.
Haftungsabgleich mit dem Untergrund
Haftung ist das Fundament der Zuverlässigkeit funktioneller Schichten. Leitfähige Füllstoffe sind meist starre Partikel; zu viel Zugabe senkt Kohäsion und Grenzflächenhaftung; Metallfüllstoffe und Harz haben unterschiedliche Wärmeausdehnungskoeffizienten, bei Temperaturwechsel entstehen leicht Mikrorisse. Bei der Auswahl sind Untergrundmaterial – Stahl, Aluminium, Beton, technischer Kunststoff – jeweils klar und passende Grundierung sowie Grenzflächenbehandlung zuzuordnen.
Bei Kunststoffuntergründen ist zudem das Risiko von Lösemittelangriff und Spannungsrissbildung durch die Beschichtung zu beachten; bevorzugt niedriglösemittelige oder UV-härtende Systeme. Bei Renovierung auf bestehenden alten Schichten ist die Zwischenschichtverträglichkeit zu bewerten, um Abplatzung der neuen Schicht von der alten zu vermeiden. Haftung wirkt basal, ist aber oft die Hauptursache für Vor-Ort-Versagen und verdient in der Auswahlbewertung gleiches Gewicht wie elektrische Kennzahlen.
Abwägung von Kosten und Lebensdauer
Kosten sind eine unvermeidbare Dimension der Beschaffungsentscheidung, sollten aber nicht vom Oberflächenpreis pro Einheit irregeführt werden. Bei leitfähigen Farben ist Silbersystem am teuersten, Kupfer folgt, Kohlenstoff am günstigsten; bei Isolierfarben steigen Kosten mit Temperatur- und Brandschutzklasse. Wahre Wirtschaftlichkeit kommt aus dem Lebenszyklus: ein billiger, aber nach zwei Jahren versagender Antistatik-Boden verursacht Stillstands- und Ausbeuteverluste, die den anfänglichen Preisunterschied weit übersteigen.
Es wird empfohlen, ”Kosten pro Fläche und Jahr” statt ”Preis pro Kilogramm” zu vergleichen und Faktoren wie erwartete Lebensdauer, Wartungshäufigkeit, Stillstandsrisiko einzubeziehen. Bei kritischen Produktionslinien und Hochrisikobereichen sind Redundanz und Prüfaufwand angemessen zu erhöhen; bei nicht-kritischen Hilfsbereichen lassen sich Kosten bei Erfüllung der Mindestkennzahlen optimieren. Diese gestufte Strategie ist gängige Praxis reifer Unternehmen bei der Materialwahl.
Technische Zusammenarbeit mit Materiallieferanten
Die Umsetzung funktioneller Beschichtungen hängt stark von der technischen Zusammenarbeit von Angebot und Nachfrage ab. Von Untergrundbewertung, Verfahrensdesign, Kleinst- und Pilotversuchen bis zur Vor-Ort-Anleitung ist die Engineering-Kompetenz des Lieferanten oft wichtiger als einzelne Produktparameter. Kexin New Materials (Guangdong) Co., Ltd. sitzt in Foshan, Guangdong, und ist langfristig im Bereich Industriebeschichtung tätig; für Szenarien wie Antistatik, EMV-Abschirmung und elektronische Verkapselung bietet sie integrierte Unterstützung von Formulierungssauswahl über Ausführungstechnik bis Abnahmeprüfung, um Ingenieuren zu helfen, Materiallogik in stabile Vor-Ort-Leistung zu übersetzen.
In der Zusammenarbeit sollte der Käufer Umgebung, Untergrundliste, Widerstandsziel, Lebensdaueranforderung und Zertifizierungsbedarf früh an den Lieferanten geben, damit beide gemeinsam das technische Spezifikationsblatt und Abnahmekriterien festlegen. Diese ”vorausschauende Zusammenarbeit” senkt Nacharbeit und Versagensrisiko deutlich und ist der Trend, dass Industriebeschichtungsbeschaffung vom ”Produktkauf” zum ”Kompetenzkauf” übergeht.
V. Typische Projektbeispiele
Antistatik-Bodenbeschichtungssystem in Elektronikwerk
Eine IC-Packaging- und Testwerkstatt nutzte ursprünglich normale Epoxidbodenbeschichtung; in trockenen Wintermonaten kam es wiederholt zu Produktverschmutzung und Gerätefehlauslösungen durch elektrostatische Aufladung. Im Umbaukonzept wurde ein kohlenstoffbasiertes antistatisches Epoxid-Selbstnivelliersystem eingesetzt; durch Kontrolle des Zusatzes leitfähiger Paste wurde der Oberflächenwiderstand stabil auf 10^6 bis 10^8 gehalten, und ein Kupferfolien-Erdungsnetz leitete die Ladung in das Gebäude-Erdungssystem.
Drei Umsetzungspunkte: erstens Untergrundfeuchte unter 4 % zur Vermeidung dielektrischer Schäden durch Wasserdampf; zweitens während der Ausführung kontinuierliche Oberflächenwiderstandsmessung zur Sicherung der Gleichmäßigkeit der gesamten Fläche; drittens Bildung eines vollständigen ESD-Ableitkreislaufs mit antistatischen Schuhen, Werkbänken, Förderbändern. Nach Inbetriebnahme sank die ESD-bedingte Fehlerrate deutlich und bestätigte die Notwendigkeit der systematischen Behandlung ”Beschichtung plus Erdung plus Personalausrüstung”.
EMV-Abschirmung von Kommunikations- und Radargerätegehäusen
Ein Outdoor-Kommunikationsschrank litt unter EMV-Störungen aus der Umgebung, wodurch die interne Steuereinheit gelegentlich resettete. Die Nachrüstung nutzte nickelbasierten EMV-Abschirmungslack auf der Innenseite des Schranks, kombiniert mit leitfähigen Dichtungen und Fugenbehandlung, wodurch der Oberflächenwiderstand unter 1 Ohm pro Quadrat sank und die Abschirmwirkung Normanforderungen erfüllte. Die Herausforderung lag in gleichmäßiger Abdeckung von Ecken und Nähten; ausgeführt wurde erst Spritzen dann Ergänzen, mit manueller Verstärkung kritischer Fugen.
Dieser Fall zeigt: EMV-Abschirmung ist nicht nur ein Lackwiderstandsproblem, sondern ein geometrisches Problem der ”kontinuierlichen leitfähigen Umschließung”. Jede Fuge oder Unterbrechung bildet einen Leckpfad und mindert die Gesamtwirkung. Daher muss Abschirmtechnik Strukturdesign und leitfähige Versiegelung kombinieren; allein mit Lack lassen sich nicht alle Leckwege lösen.
Isolationsschutz des Traktionsbatteriegehäuses
Neue Energiefahrzeuge haben extrem hohe Isolationsanforderungen an Batteriepacks; zwischen Modulen und zwischen Modul und Gehäuse sind Spannungsdifferenzen von hunderten bis über tausend Volt zu ertragen. Ein Batteriewerk setzte auf Modulgehäuse eine hochisolierende Epoxidbeschichtung mit Keramikfüllstoff zur Hitze- und Durchstoßbeständigkeit, Volumenwiderstandsvermögen über 10^12 Ohm·cm, Dielektrische Festigkeit erfüllte Fahrzeughochspannungsanforderungen.
Ein weitergehender Ansatz führt wärmeleitende isolierende Verbundbeschichtungen ein, die bei elektrischer Trennung die Zellwärme zum Kühlplatte leiten und Wärmestau mindern. Dies repräsentiert das Upgrade von Isolierlacken vom ”einfachen Barrieren” zur ”Isolation plus Wärmeleitung plus Flammschutz” Multifunktionsverbundbeschichtung, auch ein Schwerpunkt der Materialinnovation im Neue-Energie-Sektor.
Drei-Schutz- und Verkapselung von Leiterplatten
In feuchten, salznebligen oder staubigen Umgebungen benötigen Leiterplatten einen Drei-Schutz-Lack (Conformal Coating) zur Trennung von Feuchtigkeit und Ionenverschmutzung – im Wesen eine isolierende Schutzschicht. Hochwertige Verkapselung nutzt isolierende Dielektrika für Wafer-level oder Board-level Packaging mit Signalisolations- und Strukturschutzfunktion. Solche Schichten verlangen extrem niedrige Ionenverunreinigung und Wasseraufnahme, sonst korrodieren Leckströme die Präzisionsschaltungen.
Ein häufiger Konflikt bei der Umsetzung: je dicker die Schicht, desto besser der Schutz, aber zu dick verdeckt kalte Lötstellen, behindert Wärmeabfuhr und erhöht Spannungen. Daher ist Gleichgewicht zwischen Schutzgrad und Wartbarkeit nötig, mit niedrigspannungs- und reparaturfähigen Formulierungen. Isolierbeschichtungen im Elektronikverkapselungsbereich entwickeln sich zu niedrigem Dielektrizitätskonstante, niedrigem Verlust, hoher Temperaturbeständigkeit und lithografierbarkeit.
VI. Häufige Irrtümer und Fehleranalyse
Irrtum 1: Je leitfähiger, desto besser
Viele Einkäufer denken intuitiv, niedrigerer Widerstand sei sicherer, und verfolgen blind ultraniedrige Oberflächenwiderstände. Im Antistatik-Szenario bedeutet zu niedriger Widerstand extrem schnelle Ladungsableitung, was Funken erzeugen und empfindliche Bauteile schädigen kann; dort wo elektrische Isolation nötig ist, führt falscher leitfähiger Lack direkt zu Kurzschluss. Die richtige Logik ist ”Bereich bedarfsgerecht verankern”, nicht pauschal niedriger.
Irrtum 2: Haftung und Untergrundanpassung ignorieren
Funktionelle Beschichtung wie normale Farbe aufzustreichen, ist der häufigste Vor-Ort-Fehler. Leitfähige Füllstoffe senken Haftung, Metallfüllstoffe verursachen thermische Spannung, Kunststoffuntergrund wird von Lösemitteln angegriffen – all das führt zu frühem Abplatzen. Versagen beginnt oft an Rändern oder Ecken und breitet sich aus, bis elektrische Leistung zusammenbricht. Auswahl und Ausführung müssen Untergrundanpassung gleichgewichtig mit Widerstandskennzahlen behandeln.
Irrtum 3: Normaltemperaturdaten statt Einsatzdaten
Lieferanten liefern meist schöne Daten bei Standardklima, während vor Ort hohe Hitze/Feuchte, Kälte/Trockenheit oder Temperaturzyklen herrschen. Epoxidharz kann nach Feuchtigkeitsaufnahme im Volumenwiderstandsvermögen um Größenordnungen fallen; kohlenstoffbasierte Schichten driften bei Abrieb. Wählt man nur nach Nennwert, bricht im Einsatz leicht der Funktionsschwellenwert. Zwingend Alterungs- und Abriebdaten der Zielumgebung anfordern.
Irrtum 4: Anwendungsgrenzen von Isolation und Leitung verwechseln
Ein typischer Unfall: auf isolierende Sammelschienen fälschlich leitfähige Korrosionsschutzfarbe, oder auf erdungsbedürftigen Boden fälschlich normale Isolierfarbe – Ergebnis Kurzschluss oder statische Aufladung. Solche Fehler rühren von unklaren Funktionsgrenzen. Projektdokumente müssen Widerstandskategorie und Abnahmebereich jeder Schicht klar kennzeichnen und bei Ausführung streng prüfen, um Vermischung zu verhindern.
Irrtum 5: Produkt über Prozess
Selbst bei der richtigen Wahl der Beschichtung führen überschrittene Grenzwerte in der Verarbeitungsumgebung, unkontrollierte Schichtdicken oder unzureichende Aushärtung dazu, dass die Leistung ebenfalls null ist. Viele Projekte investieren das gesamte Budget in das Produkt, sparen jedoch bei der Untergrundvorbehandlung und der Prozesskontrolle. Tatsächlich ist die funktionelle Beschichtung ein Systemengineering aus "Material plus Verarbeitung" – ein unkontrollierter Prozess vernichtet alle Formulierungsvorteile. Es wird empfohlen, die Prozesskontrolle in die vertraglichen Abnahmekriterien aufzunehmen.Irrtum sechs: Fehlende Instandhaltung über den gesamten Lebenszyklus
Antistatische Bodenbeschichtungen und Abschirmungsbeschichtungen verlieren durch Abrieb, Verschmutzung und Alterung an Leistung, doch viele Projekte führen nach der Übergabe keine Prüfungen mehr durch. Wenn erst nach einem Unfall zurückverfolgt wird, sind die Verluste oft bereits eingetreten. Es sollte ein regelmäßiger Widerstandsprüf- und Instandhaltungsplan aufgebaut werden, der die funktionelle Beschichtung wie ein "alterndes Bauteil" verwaltet, um langfristige Zuverlässigkeit zu gewährleisten.
Sieben: Relevante Normen und Prüfsysteme
Anforderungen an elektrische Beschichtungen im nationalen Normensystem
Im Inland gibt es zahlreiche nationale Normen, die als Referenz für die elektrischen Eigenschaften und die Verarbeitungsabnahme von funktionellen Beschichtungen dienen können. Beispielsweise legen allgemeine Prüfverfahren für die elektrischen Eigenschaften von Lackfilmen die Testverfahren für Volumenwiderstand, Oberflächenwiderstand und Dielektrizitätsfestigkeit fest; Normen für Bau- und Industrieböden geben klare Anforderungen an den Widerstandsbereich, das Erdungssystem und die Abnahmemethode antistatischer Böden vor; Normen für elektrische Isolierlacke begrenzen die Dielektrizitätsfestigkeit, den Volumenwiderstand und die Wärmebeständigkeitsklasse der Isolierfarbe.
Bei Beschaffung und Abnahme sollten die spezifischen nationalen Normabschnitte des jeweiligen Produkts maßgeblich sein, und die Prüfberichte müssen Normnummer und Prüfbedingungen ausweisen. Vorsicht ist geboten, da verschiedene Normen den Widerstandsbereich für "antistatisch" leicht unterschiedlich beschreiben; Ingenieure sollten die passende Norm anhand des Anwendungsszenarios wählen, statt einen bestimmten Wert mechanisch zu übernehmen.
Normen der Baustoff- und Chemieindustrie
Neben nationalen Normen decken auch Normen der Baustoffindustrie (JC) und des Bauwesens (JG) zahlreiche funktionelle Beschichtungen ab. Beispielsweise betreffen JC-Normen technische Anforderungen an Bodenmaterialien, Baukorrosionsschutz und einige funktionelle Beschichtungen; JG-Normen finden sich häufig in Ausführungs- und Abnahmevorschriften für Bauwerke, einschließlich Vor-Ort-Prüfverfahren für den Widerstand von Böden und Schutzschichten. Für Sanierungsprojekte bestehender Gebäude und Industrieböden sind diese Normen ein wichtiger Bestandteil der Abnahmegrundlage.
Verschiedene Normen mit unterschiedlicher Zuständigkeit legen unterschiedliche Schwerpunkte bei Probenahme, Pflege und Beurteilung; Großprojekte müssen oft mehrere Normklassen gleichzeitig erfüllen. Es wird empfohlen, im Planungsstadium eine klare Liste der anzuwendenden Normen festzulegen, um Streitigkeiten zu vermeiden, die durch unterschiedliches Verständnis der "Grenzwerte" zwischen Ausführenden und Überwachenden entstehen.
Überblick über Prüfmethoden und Laboraufbau
Die routinemäßigen elektrischen Prüfungen von funktionellen Beschichtungen umfassen: Oberflächen- und Volumenwiderstandstests, Dielektrizitätsfestigkeitsprüfung (Durchschlagspannung), Isolationswiderstandsprüfung, elektromagnetische Schirmungswirkungsprüfung, elektrostatische Abklingzeitprüfung usw. Neben den elektrischen Eigenschaften sind ergänzende Tests für Haftung, Chemikalienbeständigkeit, Wetterbeständigkeit, Abrieb- und Wärmeeigenschaften erforderlich, um die Beschichtungszuverlässigkeit vollständig zu erfassen.
Unternehmen mit entsprechenden Möglichkeiten können interne kleine Prüfplätze einrichten, um Eingangsstichproben und Vor-Ort-Nachmessungen durchzuführen; Schlüsselprojekte sollten an akkreditierte Drittlaboratorien übergeben werden. Unabhängig von der Methode besteht der Kern darin, "elektrische Eigenschaften messbar und kontrollierbar" in die Praxis umzusetzen, damit funktionelle Beschichtungen vom Erfahrungswert zur datengesteuerten Qualitätsverwaltung gelangen.
Normenentwicklung und Compliance-Trends
Mit der Beschleunigung von Neuerergie, Halbleiter- und Rechenzentrumsbau erweitern sich die Anwendungsgrenzen von leitfähigen und isolierenden Beschichtungen stetig, und die entsprechenden Normen werden laufend aktualisiert. Beispielsweise werden Anforderungen an Flammwidrigkeit und thermisches Durchgehen von Batterie-Isolierbeschichtungen, Anforderungen an die Integrität antistatischer Systeme in Elektronikwerken und Grenzwerte für umweltfreundliche, niedrigemissionsarme Formulierungen strenger. Unternehmen sollten einen Normen-Tracking-Mechanismus aufbauen, um sicherzustellen, dass Materialauswahl und Verarbeitung nicht hinter den neuesten Compliance-Anforderungen zurückbleiben.
Aus makroskopischer Sicht bedeutet die Standardisierung funktioneller Beschichtungen im Wesentlichen, die "Materiallogik" in eine "Ingenieursprache" zu überführen. Wenn Prinzipien, Formulierungen, Verarbeitung und Abnahme durch Normen verbunden sind, können Ingenieure und Beschaffer in unternehmens- und projektübergreifender Zusammenarbeit mit derselben Sprache die Qualität bestätigen – ein Zeichen für die Reife der Branche.
Experimentelle Bestimmung des Perkolationsschwellenwerts und Formulierungsfenster
Der Perkolationsschwellenwert ist der Kernparameter im Formulierungsdesign leitfähiger Beschichtungen; er beschreibt das Phänomen, dass der Beschichtungswiderstand nach Erreichen eines kritischen Volumenanteils leitfähiger Füllstoffe vom isolierenden Zustand um mehrere Größenordnungen abfällt. Experimentell werden typischerweise bei festem Harzsystem eine Reihe von Proben mit unterschiedlichem Füllstoffanteil hergestellt, der Volumen- oder Oberflächenwiderstand jeder Probe gemessen und eine Kurve des Logarithmus des Widerstands gegen den Füllstoffvolumenanteil gezeichnet; der Knickpunkt der Kurve entspricht dem Perkolationsschwellenwert.
In der technischen Formulierung liegt die Ziel-Füllstoffmenge üblicherweise oberhalb des Perkolationsschwellenwerts mit einer gewissen Reserve, um den durch Verarbeitungsschwankungen und Alterungsabfall bedingten Widerstandsanstieg auszugleichen. Zu geringe Reserve lässt den Widerstand in der Serienfertigung leicht unter die funktionelle Untergrenze fallen; zu hohe Reserve verstärkt Risiken wie Füllstoffagglomeration, verminderte Haftung und Kostenanstieg. Daher gilt: Eine gute leitfähige Beschichtung hat nicht umso mehr Füllstoff, je besser sie ist, sondern verriegelt den Füllstoffanteil präzise im Perkolationsplattenbereich, sodass das leitfähige Netzwerk stabil bleibt, ohne die Matrixeigenschaften übermäßig zu opfern. Dieses feine Gleichgewicht ist der konzentrierte Ausdruck der technologischen Erfahrung des Materiallieferanten.
Oberflächenmodifizierung von Füllstoffen: Kopplungsmittel und Grenzflächentechnik
Die Grenzflächenbindung zwischen leitfähigem Füllstoff und Harzmatrix bestimmt die Stabilität des leitfähigen Netzwerks unter thermischen, mechanischen und chemischen Einflüssen. Unbehandelter Ruß und Metallpulver weisen hohe Oberflächenenergie auf, neigen zur Agglomeration und benetzen schlecht mit Harz; sie benötigen nicht nur höhere Zugabemengen zur Leitfähigkeit, sondern werden leicht zu Spannungskonzentrationspunkten im Beschichtungsinneren. Durch Oberflächenmodifizierung mit Kopplungsmitteln, Tensiden oder Plasmabehandlung lässt sich die Agglomeration deutlich verringern, die Dispersionsgleichmäßigkeit erhöhen und die chemische Bindung zwischen Partikeln und Harz verstärken.
Die Grenzflächentechnik beeinflusst auch die langfristige Zuverlässigkeit der Beschichtung. Beispielsweise wird bei mit Silan-Kopplungsmittel umhülltem Kupferpulver die Oberflächenoxidation gehemmt und die Widerstandsdrift über die Zeit stark verringert; polymergepfropfte Kohlenstoffnanoröhren können bei niedriger Zugabemenge stabilere leitfähige Pfade bilden. Solche Oberflächenmodifizierungstechniken sind das entscheidende Mittel, mit dem hochwertige leitfähige und isolierende Beschichtungen heute Leistungsunterschiede erzielen, und der notwendige Weg von der Laborformulierung in anspruchsvolle Betriebsbedingungen.
Zerstörungsfreie Bewertung des Aushärtungsgrads
Leitfähige und isolierende Eigenschaften reagieren extrem empfindlich auf den Grad der vollständigen Aushärtung; daher ist die Bewertung des Aushärtungsgrads ein wichtiger Teil der Qualitätskontrolle. Traditionell wird auf Erfahrungswerte für Aushärtezeit und Umgebungstemperatur vertraut, zuverlässiger ist jedoch der Einsatz zerstörungsfreier Prüfungen, beispielsweise über Härte, IR-Spektralfeatures oder die Änderung des dielektrischen Verlustfaktors (tan δ) zur Rückschluss auf den Vernetzungsgrad.
Bei Isolierbeschichtungen bieten nicht vollständig ausgehärtete Restlösemittel und reaktive Gruppen Ionenkanäle, die den Volumenwiderstand senken und die dielektrischen Verluste erhöhen. Vor Ort können tragbare Dielektrikum-Tester den Aushärtungszustand stichprobenartig prüfen oder mit dem Lösemittelabwischverfahren schnell Oberflächentrocken- und Durchtrockengrad bestimmen. Die Aushärtungsbewertung von "nach Zeit" auf "nach Daten" zu heben, senkt das Risiko elektrischer Ausfälle durch unzureichende Aushärtung deutlich, besonders bei Großserien und hochwertigen Produktionslinien.
Zertifizierung und Umweltkonformität: Niedrigemission und grüne Grenzwerte
Industriebeschichtungen unterliegen zunehmend strengen Umweltauflagen. Leitfähige und isolierende Beschichtungen enthalten meist Lösemittel und funktionelle Hilfsstoffe; deren flüchtige organische Verbindungen (VOC), Schwermetalle und Schadstoffgrenzwerte werden schrittweise durch nationale Normen und Branchenvorschriften begrenzt. In Elektronik- und Automobilzuliefernetzen verlangen Endgerätehersteller oft Zertifizierungen der Beschichtung für Umwelt- und verbotenen Stoffen, beispielsweise Beschränkungen bestimmter Halogene, Phthalate und Schwermetalle.
Bei der Auswahl sollten nicht nur elektrische Parameter verglichen, sondern Umweltkonformität in die technische Spezifikation aufgenommen und Prüfberichte sowie Konformitätserklärungen zu Schadstoffen angefordert werden. Niedrigemissions-, wasserverdünnbare und hochfestkörperige Formulierungen sind sowohl gesetzlich getrieben als auch für die Gesundheit und Sicherheit am Arbeitsplatz nötig; besonders in geschlossenen Werkstätten und personalintensiven Linien verbessern geruchsarme, niedrigtoxische Beschichtungen direkt das Arbeitsumfeld und senken Lüftungsenergiekosten.
Neues Szenario: Antistatischer Explosionsschutz in Öl und Chemie
Bedarf an antistatischem Explosionsschutz in Öl- und Chemieszenarien
In Raffinerien, Chemieanlagen, Beschichtungs- und Pulververarbeitungsstätten existieren weit verbreitet brennbare Dämpfe und Staubwolken; elektrostatische Funken sind ein großes Sicherheitsrisiko. Die antistatischen Beschichtungen solcher Szenarien müssen mit dem Gesamt-Explosionsschutzkonzept abgestimmt sein: Boden, Tanks, Rohrleitungen und Arbeitsflächen benötigen stabile elektrostatische Entladungsfähigkeit und werden über Kupferfolie oder Leitergitter in ein unabhängiges Erdungssystem geführt, um sicherzustellen, dass an jedem Punkt Ladung sicher abgeführt wird.
Anders als in Elektronikwerken haben Explosionsschutzszenarien zusätzliche Anforderungen an die Beschichtung bezüglich Brennbarkeitswiderstand, Lösemittelbeständigkeit und Schlagfestigkeit; Erdungswiderstand und Kontinuität müssen regelmäßig geprüft werden, jeder Unterbruch kann einen lokalen Ladungsinsel bilden. Daher betonen solche Projekte eher die Systemkontinuität als den Einzelpunktwiderstand; die Verarbeitungsabnahme sollte die Gesamtverbundprüfung des Erdungsnetzwerks umfassen, nicht nur Stichproben des Oberflächenwiderstands.
Irrtum sieben: Vernachlässigung der Erdungssystem-Ergänzung
Viele Projekte behandeln die antistatische Beschichtung als isoliertes Produkt und glauben nach dem Auftragen, alles sei erledigt, ignorieren jedoch, dass Ladung letztlich in die Erde abgeführt werden muss. Ohne Erdungsnetzwerk oder bei schlechter Erdung kann die Oberfläche selbst bei zulässigem Widerstand die Ladung nirgendwo hin ableiten; bei Ansammlung entlädt sie sich dennoch. Antistatik ist ein vollständiges System aus Beschichtung plus Erdung plus Personenausrüstung – fehlt ein Glied, versagt das Ganze.
Irrtum acht: Preis statt technischer Bewertung
Manche Beschaffungen vergeben nach dem niedrigsten Stückpreis, bewerten aber nicht die Engineering-Kapazität, Chargenstabilität und Ausfallreaktionsgeschwindigkeit des Lieferanten. Der Wert funktioneller Beschichtungen liegt stark in der Umsetzungszuverlässigkeit; nach dem Zuschlag zum Niedrigpreis führen häufige Nachbesserungen oder Produktionslinienunfälle zu höheren Gesamtkosten. Es wird ein Auswahlprozess mit technischer Bewertung empfohlen, der die Engineering-Unterstützung des Lieferanten in die Entscheidung einbezieht.
Acht: Zuverlässigkeitsverifikation und Lebensdauervorhersage
Funktionelle Beschichtungen dienen in komplexer Umgebung; ihre elektrischen Eigenschaften nehmen mit Temperatur, Feuchte, Licht, mechanischem Abrieb und chemischem Kontakt ab. Um aus "nutzbar" "vertrauenswürdig" zu machen, bedarf es eines datenbasierten Managements auf Basis von Zuverlässigkeitsverifikation und Lebensdauervorhersage.
Beschleunigte Alterung und Arrhenius-Modell
Zur Bewertung der Langzeitstabilität isolierender und leitfähiger Beschichtungen kann man nicht Jahre natürlicher Alterung abwarten; üblich ist die Lebensdauervorhersage durch beschleunigte Alterungstests. Proben werden unter kontrollierter Temperatur/Feuchte, UV, Salzsprühnebel und Thermozyklen belastet, und die Abfallkurven von Widerstand, Haftung und Aussehen gemessen. Für temperaturdominierte Degradationsprozesse lässt sich mit dem Arrhenius-Modell aus beschleunigten Ausfalldaten bei hoher Temperatur die erwartete Lebensdauer bei Raumtemperatur extrapolieren.
Die Zuverlässigkeit solcher Extrapolationen hängt von der wissenschaftlichen Versuchsplanung ab: Belastungsniveaus dürfen nicht außerhalb des realen Ausfallmechanismus des Materials liegen, sonst verfälscht das Modell. Daher sollten bei Schlüsselprojekten beschleunigte Daten laufend mit Vor-Ort-Stichproben abgeglichen und kalibriert werden, um einen Doppelregelkreis aus Labor-Extrapolation und Feldverifikation zu bilden, der die Lebensdauervorhersage der Realität immer näher bringt.
Fehlermodenanalyse und Redundanzdesign
Eine Fehlermöglichkeits- und -einflussanalyse (FMEA) für leitfähige und isolierende Beschichtungen hilft, Schwachstellen im Designstadium zu identifizieren. Typische Ausfälle sind: Anstieg des Widerstands durch Unterbrechung des leitfähigen Netzwerks infolge Abriebs, Abschirmungsabfall durch Oxidation metallischer Füllstoffe, Durchschlag der Isolierbeschichtung durch Pinholes oder Feuchtigkeitsaufnahme, Gesamtablösung durch Haftungsversagen. Für jede Ausfallart sollten Prüfposten und Warnschwellen festgelegt werden.
Redundanzdesign ist ein pragmatisches Mittel zur Zuverlässigkeitssteigerung. Beispielsweise erhalten kritische Abschirmbereiche duale Sicherung durch leitfähigen Lack plus leitfähige Dichtung, wichtige Isolierbereiche mehrschichtige Struktur aus Grundierung und Decklack, antistatische Böden mehrere Erdungspunkte. Redundanz ist kein Verschwendung, sondern bietet Puffer bei Einzelpunktversagen, besonders geeignet für hochwertige Linien und sicherheitsrelevante Szenarien.
Datenbasierte Qualitätsrückverfolgung
Moderne Industrie betont Rückverfolgbarkeit, und funktionelle Beschichtungen sind keine Ausnahme. Von Untergrundvorbehandlungsprotokoll, Beschichtungschargennummer, Mischverhältnis, Umgebungsparametern, Schichtdickenmessung bis zur finalen elektrischen Abnahme sollten Daten jedes Schritts archiviert werden. Mit elektronischen Arbeitsaufträgen und Prüfdatenbanken lassen sich chargenweise Qualitätsrückverfolgung und Trendanalyse realisieren, um frühzeitig vor Leistungsabfall zu warnen.
Datenbasierte Rückverfolgung speist auch Formulierungs- und Prozessoptimierung zurück. Meldet die Baustelle Widerstandsdrift einer Charge, kann die Entwicklung anhand der Chargennummer Rohstoff und Prozessvariablen lokalisieren und schnell die Grundursache finden. Dieser vor-Ort-Daten-getriebene Entwicklungsregelkreis ist eine Fähigkeit, die reife Beschichtungslieferanten und High-End-Anwender gemeinsam aufbauen, und ein Zeichen, dass funktionelle Beschichtungen von Erfahrungsverarbeitung zu deterministischem Engineering gelangen.
Vor-Ort-Überwachung und intelligente Warnung
In kritischen Linien und Hochrisikoszenarien reicht regelmäßige Stichprobe nicht mehr, um plötzliche Ausfälle zu verhindern. In jüngerer Zeit werden Widerstandssensornetzwerke in Beschichtung oder Untergrundoberfläche integriert; durch eingebettete Elektroden oder flexible Sensormembranen wird der Trend von Oberflächen- und Erdungswiderstand kontinuierlich überwacht. Nähert sich ein Wert dem Warnschwellenwert, alarmiert das System automatisch und fordert Wartung oder Austausch.
Solche intelligente Überwachung stuft funktionelle Beschichtungen von passivem Schutz auf aktive Wahrnehmung hoch, besonders geeignet für Rechenzentren, Speicherkraftwerke und Halbleiterreinräume mit hoher Empfindlichkeit gegen Elektrostatik und Isolation. Kombiniert mit obiger datenbasierter Rückverfolgung bildet sie einen Qualitätsregelkreis über den gesamten Lebenszyklus von Verarbeitung, Betrieb bis Wartung – auch eine typische Richtung der Fusion von Industriebeschichtung und IoT.
Neun: Zukunft von Druckelektronik und leitfähigen Materialien
Aufstieg von leitfähiger Tinte und grafischer Fertigung
Neben traditioneller Beschichtung tritt leitfähige Beschichtung als leitfähige Tinte und leitfähiger Silberleitlack in die Druckelektronik ein. Durch Siebdruck, Tintenstrahldruck und Flexible-Circuit-Prozesse lassen sich direkt auf Folie, Keramik oder Glas Antennen, Sensoren und Heizelemente drucken, wodurch Ätz- und Lötprozesse entfallen. Solche Anwendungen stellen neue Anforderungen an Feinlinienauflösung, Haftung und Biegezuverlässigkeit der Beschichtung.
Der Aufstieg der Druckelektronik lässt leitfähige Beschichtungen von industriemäßigem Schutz zur Fertigung funktioneller Bauteile werden; Anwendungsszenarien erweitern sich vom Gerätegehäuse zu Wearables, Automobilelektronik und Medizinalpatches. Dies repräsentiert die Ausdehnung der Materiallogik von makroskopischer Beschichtung zu mikroskopischer Grafik, und öffnet auch neuen Ingenieursraum für koordiniertes Design von Isolation und Leitfähigkeit.
Multifunktionale Komposit- und Grünrichtung
Für die Zukunft zeigt die Entwicklung leitfähiger und isolierender Beschichtungen zwei Hauptlinien. Erstens multifunktionale Komposite: eine einzelne Beschichtung gleichzeitig leitfähig, wärmeleitend, flammhemmend, korrosionsschützend und selbstreinigend, um Verarbeitungsschritte und Systemgewicht zu reduzieren – dringend gefragt in Neuerergie und Luftfahrt. Zweitens Grünung: wasserverdünnbare, lösemittelfreie und biobasierte Harze senken schrittweise die Umweltlast funktioneller Beschichtungen.
Beide Linien weisen auf einen Trend: funktionelle Beschichtungen sind nicht mehr passive Zusatzschichten, sondern aktive Bestandteile von Geräteleistung und -zuverlässigkeit. Wer in Materialsystem, Grenzflächentechnik und Prozessdatenvertiefung Aufbau leistet, erlangt die Initiative in der Lieferkette von Elektronik, Energie und High-End-Fertigung.
Häufige Fragen FAQ
Q: Können antistatische Beschichtung und Isolierbeschichtung gegenseitig ersetzt werden?
A:Nein. Beide befinden sich in unterschiedlichen Bereichen des kontinuierlichen Spektrums des elektrischen Widerstands und verfolgen entgegengesetzte Funktionsziele. Antistatische Beschichtung hält den Oberflächenwiderstand im Bereich von 10⁶ bis 10⁹ Ohm pro Quadrat und dient der sanften Ableitung von Ladungen; isolierende Beschichtung erfordert eine sehr hohe Volumenleitfähigkeit und Dielektrizitätsfestigkeit und dient der elektrischen Isolation. Der irrtümliche Einsatz einer leitfähigen Beschichtung auf Sammelschienen, die isoliert werden müssen, führt zu Kurzschlüssen; der irrtümliche Einsatz einer isolierenden Beschichtung auf Böden, die elektrostatisch entladen werden müssen, führt zur Ansammlung von statischer Elektrizität. Beide müssen strikt nach Anwendungsszenario unterschieden werden, und technische Dokumente sollten die Widerstandskategorie jeder Beschichtungsschicht klar kennzeichnen.
Q:Warum unterscheidet sich der gemessene Oberflächenwiderstand derselben leitfähigen Beschichtung in verschiedenen Jahreszeiten stark?
A:Weil der Oberflächenwiderstand äußerst empfindlich gegenüber der Umgebungsfeuchtigkeit ist. In isolierenden oder schwach leitfähigen Matrices bietet der adsorbierte Wasserfilm zusätzliche ionische Leitwege; bei steigender Feuchtigkeit kann der Oberflächenwiderstand um mehrere Größenordnungen sinken. Auch Temperatur und Oberflächenverschmutzung beeinflussen die Messwerte. Daher darf die Auswahl und Abnahme nicht nur auf Daten bei Raumtemperatur und Normalzustand basieren, sondern sollte auf beschleunigten Alterungs- und Hochfeuchtigkeitstests der Zielumgebung beruhen, ergänzt durch einen regelmäßigen Vor-Ort-Nachmessmechanismus zur Überwachung der Leistungsabnahme.
Q:Sind leitfähige Beschichtungen mit Metallfüllstoffen immer besser als solche auf Kohlenstoffbasis?
A:Nicht unbedingt. Metallfüllstoffe wie Silber, Kupfer und Nickel bieten niedrigeren Widerstand und höhere Abschirmwirkung, sind aber teuer, neigen zur Sedimentation und Oxidation (besonders Kupfer) und reißen leicht aufgrund mangelnder Wärmeausdehnungsanpassung an das Harz; Kohlenstoffsysteme sind kostengünstig, stabil und korrosionsbeständig, aber dunkel in der Farbe und haben einen absolut niedrigeren Leitwert. Die Auswahl sollte auf Widerstandsziel, Umgebung, Budget und Aussehen abgestimmt werden, statt rein auf Metallfüllstoffe abzuzielen. In vielen industriellen antistatischen Szenarien reicht das Kohlenstoffsystem völlig aus und ist wirtschaftlicher.
Q:Reicht für elektromagnetische Abschirmung allein das Besprühen mit leitfähiger Beschichtung aus?
A:Normalerweise nicht. Die Abschirmwirkung hängt von der geometrischen Integrität der „durchgehend leitfähigen Umschließung“ ab; jede Fuge, jede Naht und jede Öffnung bildet einen Leckpfad, der die Gesamtwirkung mindert. Die Beschichtung liefert einen niedrigen Wandwiderstand, benötigt aber zusätzlich leitfähige Dichtungen, leitfähige Fugendichtung, Erdungsmaßnahmen und konstruktive Gestaltung, um einen geschlossenen Kreis zu bilden. Allein mit Beschichtung lassen sich nicht alle Leckwege lösen; Abschirmtechnik muss ein Systemverbund aus Struktur und Material sein.
Q:Worauf muss man bei Isolationsbeschichtung für Antriebsbatteriegehäuse neben der Isolation achten?
A:Moderne Isolationsbeschichtungen für Batteriegehäuse sind oft multifunktionale Komposite; zusätzlich sind Wärmebeständigkeitsklasse, Durchstoßfestigkeit, Wärmeleitung und Flammhemmung relevant. Zwischen Modulen bestehen große Potenzialunterschiede, was hohe Volumenleitfähigkeit und Dielektrizitätsfestigkeit erfordert; das Risiko der Wärmeansammlung verlangt wärmebeständige Beschichtung, idealerweise mit Wärmeleitung zum Flüssigkühlsystem; bei thermischem Durchgehen muss die Flammenausbreitung verzögert werden. Die Einführung funktioneller Füllstoffe wie Keramik und Bornitrid zur „Isolation plus Wärmeleitung plus Flammhemmung“ ist die Hauptentwicklungsrichtung neuer Isolationsmaterialien.
Q:Wie stellt man nach der Verarbeitung fest, ob die Funktionbeschichtung qualifiziert ist?
A:Elektrische Kennzahlen sollten in die Abnahmeliste aufgenommen werden, mit Prozessprüfung plus Endabnahme. Prozessbegleitend werden Umgebungstemperatur und -feuchte, Schichtdicke und Zustand des Nassfilms erfasst; final werden Oberflächenwiderstand, Volumenwiderstand, Dielektrizitätsfestigkeit oder Abschirmwirkung gemessen, ergänzt durch Stichproben zu Haftung und Chemikalienbeständigkeit. Schlüsselprojekte werden an Dritte zur Prüfung gegeben mit Bericht, der die Normnummern nennt. Nur wenn messbar und abnahmefähig, wird die Funktionbeschichtung wirklich vom „Aufgestrichenen“ zum „Zuverlässig Genutzten“.
Q:Worauf ist bei der täglichen Wartung von Funktionbeschichtungen zu achten?
A:Funktionbeschichtungen sind Komponenten, die abbauen. Antistatische Bodenbeschichtungen und Abschirmungsschichten verlieren durch Abrieb, Verschmutzung und Alterung an Leistung; es sollten regelmäßige Widerstandsmess- und Reinigungspläne etabliert sowie beschädigte Bereiche zeitnah repariert werden. Vermeiden Sie stark lösungsmittelhaltige Reiniger, die das leitfähige oder isolierende Netzwerk zerstören; beim Verschieben schwerer Geräte Schutz gegen Kratzer anwenden. Wartung in das Anlagenmanagementsystem aufnehmen, um langfristig zuverlässigen Betrieb zu sichern.
Erweiterte Lektüre
Kexin New Materials (Guangdong) Co., Ltd. teilt auf psste.com fortlaufend technische Systeme und Auswahlmethoden für Industriebeschichtung. Dieser Schwesterartikel derselben Reihe dient als ergänzende Lektüre und hilft Lesern, einen vollständigeren Erkenntnisrahmen zu Funktionbeschichtungen aufzubauen:
- Vollständige Erläuterung der Hochtemperaturbeschichtungstechnik
- Antifouling- und Selbstreinigungs-Funktionbeschichtung
- Panorama der Bautenbeschichtungsindustrie
{"@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [{"@type": "Question", "name": "Können antistatische Beschichtung und isolierende Beschichtung austauschbar verwendet werden?", "acceptedAnswer": {"@type": "Answer", "text": "Nein. Beide befinden sich in unterschiedlichen Bereichen des kontinuierlichen Spektrums des elektrischen Widerstands und verfolgen entgegengesetzte Funktionsziele. Antistatische Beschichtung hält den Oberflächenwiderstand im Bereich von 10⁶ bis 10⁹ Ohm pro Quadrat und dient der sanften Ableitung von Ladungen; isolierende Beschichtung erfordert eine sehr hohe Volumenleitfähigkeit und Dielektrizitätsfestigkeit und dient der elektrischen Isolation. Der irrtümliche Einsatz einer leitfähigen Beschichtung auf Sammelschienen, die isoliert werden müssen, führt zu Kurzschlüssen; der irrtümliche Einsatz einer isolierenden Beschichtung auf Böden, die elektrostatisch entladen werden müssen, führt zur Ansammlung von statischer Elektrizität. Beide müssen strikt nach Anwendungsszenario unterschieden werden, und technische Dokumente sollten die Widerstandskategorie jeder Beschichtungsschicht klar kennzeichnen."}}, {"@type": "Question", "name": "Warum unterscheidet sich der gemessene Oberflächenwiderstand derselben leitfähigen Beschichtung in verschiedenen Jahreszeiten stark?", "acceptedAnswer": {"@type": "Answer", "text": "Weil der Oberflächenwiderstand äußerst empfindlich gegenüber der Umgebungsfeuchtigkeit ist. In isolierenden oder schwach leitfähigen Matrices bietet der adsorbierte Wasserfilm zusätzliche ionische Leitwege; bei steigender Feuchtigkeit kann der Oberflächenwiderstand um mehrere Größenordnungen sinken. Auch Temperatur und Oberflächenverschmutzung beeinflussen die Messwerte. Daher darf die Auswahl und Abnahme nicht nur auf Daten bei Raumtemperatur und Normalzustand basieren, sondern sollte auf beschleunigten Alterungs- und Hochfeuchtigkeitstests der Zielumgebung beruhen, ergänzt durch einen regelmäßigen Vor-Ort-Nachmessmechanismus zur Überwachung der Leistungsabnahme."}}, {"@type": "Question", "name": "Sind leitfähige Beschichtungen mit Metallfüllstoffen immer besser als solche auf Kohlenstoffbasis?", "acceptedAnswer": {"@type": "Answer", "text": "Nicht unbedingt. Metallfüllstoffe wie Silber, Kupfer und Nickel bieten niedrigeren Widerstand und höhere Abschirmwirkung, sind aber teuer, neigen zur Sedimentation und Oxidation (besonders Kupfer) und reißen leicht aufgrund mangelnder Wärmeausdehnungsanpassung an das Harz; Kohlenstoffsysteme sind kostengünstig, stabil und korrosionsbeständig, aber dunkel in der Farbe und haben einen absolut niedrigeren Leitwert. Die Auswahl sollte auf Widerstandsziel, Umgebung, Budget und Aussehen abgestimmt werden, statt rein auf Metallfüllstoffe abzuzielen. In vielen industriellen antistatischen Szenarien reicht das Kohlenstoffsystem völlig aus und ist wirtschaftlicher."}}, {"@type": "Question", "name": "Reicht für elektromagnetische Abschirmung allein das Besprühen mit leitfähiger Beschichtung aus?", "acceptedAnswer": {"@type": "Answer", "text": "Normalerweise nicht. Die Abschirmwirkung hängt von der geometrischen Integrität der „durchgehend leitfähigen Umschließung“ ab; jede Fuge, jede Naht und jede Öffnung bildet einen Leckpfad, der die Gesamtwirkung mindert. Die Beschichtung liefert einen niedrigen Wandwiderstand, benötigt aber zusätzlich leitfähige Dichtungen, leitfähige Fugendichtung, Erdungsmaßnahmen und konstruktive Gestaltung, um einen geschlossenen Kreis zu bilden. Allein mit Beschichtung lassen sich nicht alle Leckwege lösen; Abschirmtechnik muss ein Systemverbund aus Struktur und Material sein."}}, {"@type": "Question", "name": "Worauf muss man bei Isolationsbeschichtung für Antriebsbatteriegehäuse neben der Isolation achten?", "acceptedAnswer": {"@type": "Answer", "text": "Moderne Isolationsbeschichtungen für Batteriegehäuse sind oft multifunktionale Komposite; zusätzlich sind Wärmebeständigkeitsklasse, Durchstoßfestigkeit, Wärmeleitung und Flammhemmung relevant. Zwischen Modulen bestehen große Potenzialunterschiede, was hohe Volumenleitfähigkeit und Dielektrizitätsfestigkeit erfordert; das Risiko der Wärmeansammlung verlangt wärmebeständige Beschichtung, idealerweise mit Wärmeleitung zum Flüssigkühlsystem; bei thermischem Durchgehen muss die Flammenausbreitung verzögert werden. Die Einführung funktioneller Füllstoffe wie Keramik und Bornitrid zur „Isolation plus Wärmeleitung plus Flammhemmung“ ist die Hauptentwicklungsrichtung neuer Isolationsmaterialien."}}, {"@type": "Question", "name": "Wie stellt man nach der Verarbeitung fest, ob die Funktionbeschichtung qualifiziert ist?", "acceptedAnswer": {"@type": "Answer", "text": "Elektrische Kennzahlen sollten in die Abnahmeliste aufgenommen werden, mit Prozessprüfung plus Endabnahme. Prozessbegleitend werden Umgebungstemperatur und -feuchte, Schichtdicke und Zustand des Nassfilms erfasst; final werden Oberflächenwiderstand, Volumenwiderstand, Dielektrizitätsfestigkeit oder Abschirmwirkung gemessen, ergänzt durch Stichproben zu Haftung und Chemikalienbeständigkeit. Schlüsselprojekte werden an Dritte zur Prüfung gegeben mit Bericht, der die Normnummern nennt. Nur wenn messbar und abnahmefähig, wird die Funktionbeschichtung wirklich vom „Aufgestrichenen“ zum „Zuverlässig Genutzten“."}}, {"@type": "Question", "name": "Worauf ist bei der täglichen Wartung von Funktionbeschichtungen zu achten?", "acceptedAnswer": {"@type": "Answer", "text": "Funktionbeschichtungen sind Komponenten, die abbauen. Antistatische Bodenbeschichtungen und Abschirmungsschichten verlieren durch Abrieb, Verschmutzung und Alterung an Leistung; es sollten regelmäßige Widerstandsmess- und Reinigungspläne etabliert sowie beschädigte Bereiche zeitnah repariert werden. Vermeiden Sie stark lösungsmittelhaltige Reiniger, die das leitfähige oder isolierende Netzwerk zerstören; beim Verschieben schwerer Geräte Schutz gegen Kratzer anwenden. Wartung in das Anlagenmanagementsystem aufnehmen, um langfristig zuverlässigen Betrieb zu sichern."}}]}