Container sind die “Standardzellen” des globalen Handels; sie werden das ganze Jahr über im Hafen gestapelt, überqueren mit Schiffen die Ozeane und sind hoher Feuchtigkeit, Salznebel, UV-Strahlung sowie mechanischen Stößen ausgesetzt. Im Gegensatz zu festen Stahlkonstruktionen muss die Containerbeschichtung in einem extrem kurzen Produktionstakt fertiggestellt werden – eine gängige Beschichtungslinie liefert alle 2–3 Minuten einen Container aus, was bedingt, dass das Beschichtungssystem “schnelltrocknend, hochfestkörperhaltig und leicht applizierbar” sein muss. Gleichzeitig ist die Containerbeschichtung als Massenprodukt der Industrie ein Schwerpunkt der umweltrechtlichen Überwachung.
Kexin New Materials (kexinMaterials) kann seine Erfahrungen mit Epoxid- und Polyurethan-Industrieschutzsystemen auf die optimierte Zubehörentwicklung für Container-Innenlack und Untergestelllack ausweiten. Dieser Artikel analysiert anhand geltender Standards wie GB 30981-2020 den Systemaufbau, die Verfahrensgrenzen und die Compliance-Schwerpunkte von Containerbeschichtungen. Für die allgemeine Zubehörlogik von Stahlkonstruktionen siehe Allgemeines Korrosionsschutz-Zubehördesign für Stahlkonstruktionen.
I. Einsatzumgebung und Beschichtungsherausforderungen von Containern
Die Korrosionsumgebung von Containern lässt sich als “mobile Version C4–C5-M” betrachten: Hafensalznebel, hohe Meeresfeuchtigkeit, länderübergreifende UV-Strahlung, häufige Hebe- und Anstoßvorgänge. Die größte Herausforderung ist jedoch nicht die Korrosionsklasse, sondern die Produktionseffizienz. Die Beschichtung eines 20- oder 40-Fuß-Containers muss an der Fließbandlinie innerhalb weniger Minuten mehrschichtig aufgespritzt und in den Trockenofen gefahren werden; daher muss die Beschichtung:
- schnelltrocknend sein: Die Staubtrockenzeit wird in Minuten gemessen, um den Takt einzuhalten;
- hochfestkörperhaltig/niedriger VOC: Erfüllung zwingender Grenzwerte wie GB 30981-2020;
- mechanisch belastbar: beständig gegen Kratzer beim Heben und Abrieb durch Stapeln;
- witterungsbeständig im Freien: farb- und glanzbeständig, beständig gegen Salznebel und Alterung.
Diese dreieckige Restriktion aus “Effizienz + Umweltfreundlichkeit + Langlebigkeit” macht die Containerbeschichtung zu einer der stärksten standardisierten Kategorien in der Industriebeschichtung.
II. Standardisiertes Zubehör für Containerbeschichtungen
Die branchenübliche Containerzubehörkonfiguration wird normalerweise unterteilt in Untergestell (Grundierung), Innenlack, Außenlack und Bitumenlack (Boden):
- Werkstattgrundierung/Untergestelllack: meist zinkreiche Epoxid- oder Eisenoxid-Epoxidbeschichtung, bietet basiskorrosionsschutz und Schweißfestigkeit.
- Innenlack: wässrige oder lösemittelhaltige Epoxidbeschichtung, beständig gegen Korrosion durch Ladung und Umgebung im Inneren, oft mit Anforderung an geringen Geruch und geringe Migration.
- Außenlack: aliphatischer Polyurethan- oder Acryl-Polyurethanlack, bietet Witterungsbeständigkeit, Farberhalt und Haftung für Markierungen.
- Bitumenlack/Bodenlack: Der Boden wird oft mit schwarzem Bitumensystem oder dickschichtiger Epoxidbeschichtung beschichtet, beständig gegen Abrieb und Bodenkontaktkorrosion.
Die folgende Tabelle fasst die Zubehörpunkte typischer Bereiche zusammen:
| Bereich | Empfohlenes System | Anwendungsanforderung | Typischer DFT-Bereich | Wichtige Kontrollpunkte |
|---|---|---|---|---|
| Stahluntergestell | Zinkreiche Epoxid-/Epoxidgrundierung | Korrosionsschutz, Schweißfestigkeit | nach Spezifikation (oft 15–25 µm Werkstattgrund + Hauptlack) | Schutz der Schweißkanten |
| Innen | Epoxid-Innenlack | Korrosionsbeständig, geringe Migration | nach Spezifikation | Geringer Geruch, Hygiene |
| Außen (Seitenwand/Dach) | Epoxidgrund + Polyurethan-Decklack | Witterungsbeständig, farberhaltend | nach Spezifikation | Schnelltrocknend, Aussehen |
| Boden | Bitumen/dickschichtige Epoxid | Abriebfest, stoßfest | nach Spezifikation | Dickbeschichtung, kerbstoßfest |
Es muss betont werden: Die DFT in der obigen Tabelle sind nur illustrativ; in der Praxis sind die Containerfertigungsnormen und das TDS des verwendeten Produkts maßgeblich. Die Schichtdicke der Containerbeschichtung ist normalerweise geringer als bei schwerem Korrosionsschutz von Stahlkonstruktionen, erreicht jedoch durch “mehrschichtige Dünnbeschichtung + Schnelltrocknung” die Balance zwischen Takt und Lebensdauer.
III. GB 30981-2020 und VOC-Compliance
Containerbeschichtungen fallen in den Regelungsbereich von GB 30981-2020 “Grenzwerte für schädliche Stoffe in Industrie-Schutzbeschichtungen”. Dieser zwingende nationale Standard legt Grenzwerte für den VOC-Gehalt und schädliche Stoffe (wie Schwermetalle) in Industrie-Schutzbeschichtungen fest; Produkte, die diese überschreiten, werden in Engineering- und Fertigungsprozessen abgelehnt. Für Containerhersteller ist es zum Standard in technischen Einkaufsanhängen geworden, dass Lieferanten Prüfberichte Dritter fordern, die den Grenzwerten der entsprechenden Kategorie entsprechen.
Die drei Haupttechnikpfade zur Erfüllung von GB 30981-2020 sind: Wasserbasierung, hoher Festkörpergehalt, Lösemittelfreiheit. Die Containerbranche verwendet aufgrund der Schnelltrocknungsanforderung traditionell überwiegend hochfestkörperhaltige lösemittelhaltige Systeme, aber im Kontext strengerer Umweltauflagen steigt der Anteil wasserverdünnbarer Containerbeschichtungen (insbesondere Innenlack). Zu beachten ist, dass VOC-Grenzwerte normalerweise als “Verarbeitungszustand g/L” angegeben werden; das Hinzufügen von Verdünnern verändert den gemessenen Wert erheblich, im Vertrag sollten Probenahme- und Prüfmethoden (wie GB/T 23985, GB/T 23986) vereinbart werden, um Abnahmestreitigkeiten zu vermeiden.
Für den Gesamtrahmen der VOC-Vorschriften siehe Interpretation der VOC-Grenzwertverordnungen für Industrie-Schutzbeschichtungen.
IV. Fließbandprozess und Schichtdickenmanagement
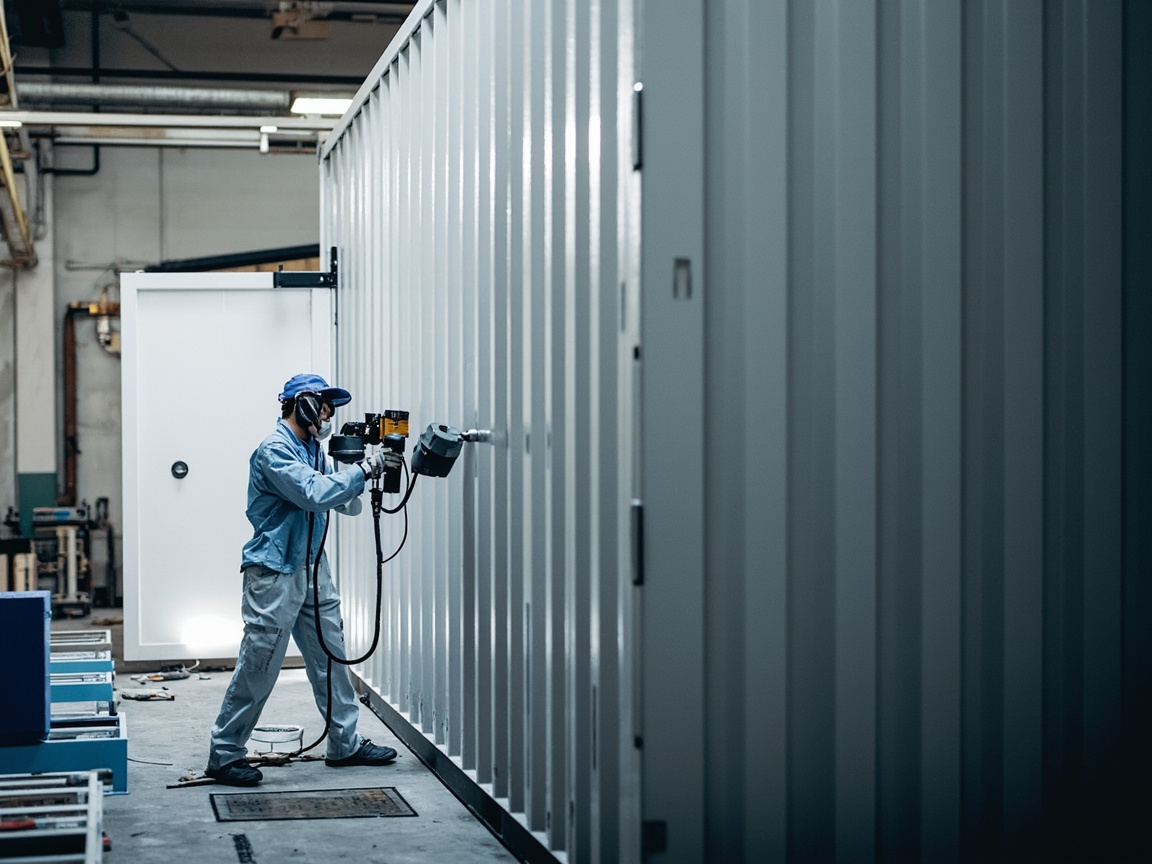
Der typische Ablauf einer Containerbeschichtungslinie ist: Stahlvorbehandlung (Strahlentzunderung + Werkstattgrundierung) → Sandstrahlen/Schleifen → automatisches Aufspritzen der Grundierung → Trocknen → automatisches Aufspritzen von Innen-/Außenlack → Trocknen → Kennzeichnung → Prüfung. Wichtige Kontrollpunkte:
- Taktanpassung: Die Trocknungsgeschwindigkeit der Beschichtung muss mit der Liniengeschwindigkeit matchien; zu langsam verstopft die Linie, zu schnell führt zu schlechtem Verlauf.
- Gleichmäßige Schichtdicke: Automatisierte Sprühroboter steuern programmgesteuert, Trockenfilmdicke wird stichprobenartig mit magnetischem Dickenmessgerät geprüft.
- Ofentemperaturkurve: Anheizen, Halten, Abkühlen abschnittsweise gesteuert, um Vergilben des Decklacks durch Überhitzung oder Kleben durch Unterhitzung zu vermeiden.
- Umgebungskontrolle: Luftgeschwindigkeit, Temperatur, Feuchtigkeit und Sauberkeit in der Spritzkabine beeinflussen Aussehen und Fehlerrate.
V. Externe Witterungsbeständigkeit und Haftung von Markierungen
Der Außenlack des Containers muss weltweit bei klaren Markierungen und intaktem Aussehen bleiben. Aliphatischer Polyurethanlack ist aufgrund von Witterungsbeständigkeit und Farberhalt der gängige Decklack; Kennzeichnungslack muss mit dem Decklack kompatibel und abriebfest sein. Die Haftung von Eigentümer-Logo und Containernummer ist oft ein direktes Abnahmekriterium.
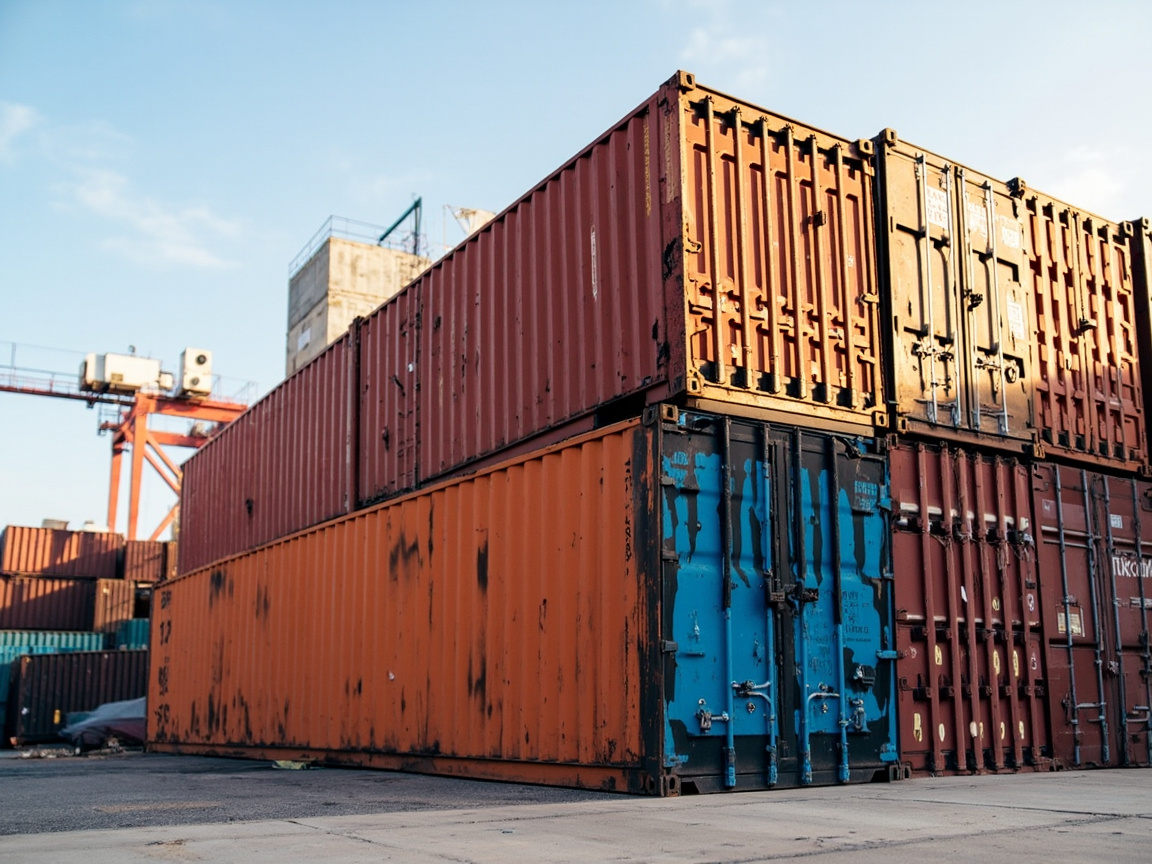
VI. Abriebfestes Design für Boden und Untergestell
Der Boden reibt dauerhaft an Boden, Twistlocks und Anhängern und ist eine Hochrisikozone für mechanische Schäden. Neben Bitumen oder dickschichtiger Epoxid wird das Leben durch erhöhte Schichtdicke und lokale Verstärkung verlängert. Schweißnähte am Untergestell sollten vorbeschichtet werden und die Kantenabdeckung sicherstellen, um Rostausbreitung nach Rissbildung der Beschichtung durch Transportvibration zu verhindern.
VII. Reparatur und Renovierung
Bei der Renovierung alter Container muss der Zustand der Originalbeschichtung bewertet werden: Bei leichter Kreidung nach dem Schleifen erneuter Decklack; korrodierte Stellen lokal sandstrahlen und Grund- sowie Decklack ausbessern; bei schwerer Korrosion komplette Neubeschichtung. Renovierung unterliegt ebenfalls VOC-Grenzwerten, es sollten konforme geruchsarme Systeme gewählt werden, um gesundheitliche Auswirkungen der Vor-Ort-Arbeit zu reduzieren.
VIII. Auswahlirrtümer und Normungsempfehlungen
Irrtum 1: Containerlack ist besser, je dicker er ist. Falsch. Zu dick beeinträchtigt Takt und Kosten und kann reißen; es sollte im Bereich der Spezifikation kontrolliert werden.
Irrtum 2: VOC nur nach Werkwert betrachten. Falsch. Der Verarbeitungszustand (einschließlich Verdünner) ist die Grenzwertbasis, der Vertrag muss die Prüfmethode festlegen.
Irrtum 3: Außenlack kann aromatischer Polyurethanlack sein. Falsch. Aromatischer vergilbt leicht, Containeraußen sollte vorzugsweise aliphatisch sein, um Farberhalt zu sichern.
Irrtum 4: Geruch des Innenlacks ist egal. Falsch. Im Inneren können empfindliche Güter verladen werden, Innenlack sollte gering migrierend, geruchsarm und relevanten Hygiene- und Sicherheitsanforderungen entsprechen.
Kexin New Materials (kexinMaterials) empfiehlt, in technischen Dokumenten für Containerzubehör die DFT jeder Schicht, das Aushärtefenster und Umweltgrenzwerte klar zu definieren und den VOC-Prüfbericht Dritter als Lieferbasis aufzunehmen, um den zwingenden Anforderungen von GB 30981-2020 zu entsprechen. Für das Gesamtbild des Normensystems siehe Übersicht zum Normensystem für Industriebeschichtungen.
IX. Technische Ökonomie und globale Compliance der Containerbeschichtung
Der Container ist ein hochstandardisiertes global zirkulierendes Produkt, dessen Beschichtungsentscheidung die ausgeprägten Doppelmerkmale “Skaleneffekte + globale Compliance” aufweist. Eine gängige Hauptlinie liefert alle 2–3 Minuten einen Container aus; die Trocknungsgeschwindigkeit und Applikationsstabilität der Beschichtung bestimmen direkt Durchsatz und Stückkosten. Der Stückpreis der Beschichtung ist nur ein kleiner Teil der Kosten; Linienverstopfung durch langsame Trocknung oder Nacharbeit durch hohe Fehlerrate sind die eigentlichen versteckten Kosten. Daher ist in der Containerbranche die “Prozessanpassung” der Beschichtung oft entscheidender für die Gesamtkosten als der Stückpreis.
Umwelt-Compliance ist die andere Hauptlinie der Containerbeschichtung. GB 30981-2020 integriert Containerbeschichtungen in den Grenzwertbereich für schädliche Stoffe in Industrie-Schutzbeschichtungen und fordert VOC- und Schwermetallkonformität. Gleichzeitig achten globale Hauptreedereien und Containerbesitzer zunehmend auf den Umweltfußabdruck der Beschichtung, einige internationale Käufer fügen in Einkaufsklauseln VOC- oder spezifische Stoffbeschränkungen an. Wenn Lieferanten nur Werkprüfungen erfüllen, aber Messungen im Verarbeitungszustand (einschließlich Verdünner) ignorieren, entstehen leicht Abnahmestreitigkeiten. Die Klärung von Probenahmemethoden (wie GB/T 23985, GB/T 23986) und Grenzwertbasis im Vertrag ist der Schlüssel zur Risikovermeidung.
Die Wasserverdünnung ist eine wichtige Entwicklungsrichtung für Containerbeschichtungen. Wasserbasierte Innenfarbe bietet aufgrund des geringen Geruchs und der geringen Migration in Szenarien mit empfindlichen Gütern wie Lebensmitteln und Bekleidung Vorteile; jedoch reagiert das wasserverdünnbare System empfindlich auf Temperatur und Luftfeuchtigkeit, trocknet bei niedrigen Temperaturen und hoher Luftfeuchtigkeit langsam und neigt zu Weißanlauf, weshalb eine entsprechende Aufrüstung von Trockenofenkapazität und Klimaentfeuchtung in der Produktionslinie erforderlich ist. Derzeit dominiert die Industrie überwiegend lösemittelhaltige Beschichtungen mit hohem Festkörpergehalt, während die wasserverdünnbare Variante schrittweise vordringt. Dieser Übergang ist keine einfache Materialsubstitution, sondern eine systemische Restrukturierung von Produktionsprozess, Energieverbrauch und Kosten.
Aus der Perspektive des gesamten Lebenszyklus ist auch der Renovierungsmarkt für Container beträchtlich. Wenn bei der Aufarbeitung alter Container weiterhin Hoch-VOC-Systeme verwendet werden, sind die Auswirkungen auf Gesundheit und Umwelt bei der Vor-Ort-Arbeit deutlicher; daher ist die Nachfrage nach wasserverdünnbaren, geruchsarmen Systemen in der Renovierungsphase oft stärker als bei der Neufertigung. Für Beschichtungsdienstleister ist die Etablierung eines integrierten Compliance-Konzepts für „Neue Container + Renovierung“ wettbewerbsfähiger als die bloße Bereitstellung von Beschichtungen an einem einzelnen Punkt.
Besonders hervorzuheben ist, dass das „schnelle“ Beschichten von Containern keineswegs „schlampig“ bedeutet. Die Gleichmäßigkeit der Schichtdicke beim automatischen Spritzen, die Stabilität der Temperaturkurve im Trockenofen und die Zuverlässigkeit der Haftung von Markierungen sind allesamt Faktoren, die das Erscheinungsbild und den Korrosionsschutz des Containers über den gesamten Lebenszyklus beeinflussen. Erst wenn Taktzeit, Umweltgrenzwerte und Qualitätskennzahlen in derselben technischen Spezifikation integriert geplant werden, ist dies ein Zeichen für eine ausgereifte Auswahl von Containerbeschichtungen.
Zehn, tiefgehende Analyse von Rezeptur und Verarbeitungsdetails von Containerbeschichtungen
Der Bedarf an schnelltrocknenden Containerbeschichtungen resultiert aus der Taktzeit der Produktionslinie, hinter der ein präzises Gleichgewicht von Rezeptur und Prozess steht. Die Werkstattgrundierung muss innerhalb kurzer Zeit vorübergehenden Rostschutz bieten, ohne die anschließende Haftung zu beeinträchtigen; die Hauptfarbe muss innerhalb weniger Minuten oberflächentrocknen, im Trockenofen schnell aushärten und gleichzeitig ausreichenden Verlauf und ein gutes Erscheinungsbild beibehalten. Hochfestkörper-Epoxidfarbe senkt das Lösemittel auf das Minimum und erhöht bei Aufrechterhaltung der Verarbeitungsviskosität die Schichtdicke pro Anstrich, was ein gängiger Ansatz zur Vereinbarung von Effizienz und Umweltfreundlichkeit ist; wasserverdünnbare Systeme ersetzen das Lösemittel durch Wasser, um Geruch und Gesundheitsrisiken weiter zu senken, stellen jedoch höhere Anforderungen an Ofentrocknung, Entfeuchtung und Verlaufskontrolle.
Die Rezepturaspekte der Innenfarbe unterscheiden sich von denen der Außenfarbe. Im Inneren können kurzzeitig verschiedene Güter in Kontakt kommen, daher legt die Innenfarbe mehr Wert auf geringe Migration, geringen Geruch und Feuchte-Wärme-Beständigkeit; einige empfindliche Anwendungen erfordern zudem die Einhaltung entsprechender Hygiene- und Sicherheitsrahmen. Dies treibt die Innenfarbe hin zu wasserverdünnbarem Epoxid oder Systemen mit geringer Migration. Die Außenfarbe basiert überwiegend auf aliphatischem Polyurethanlack, dessen Wetterbeständigkeit und Farberhalt auf der stabilen aliphatischen Isocyanatstruktur beruhen, die unter langanhaltender UV-Strahlung kaum vergilbt; bei Verwendung aromatischer Systeme ist die Vergilbung zwar geringfügig kostengünstiger, tritt aber innerhalb weniger Monate deutlich auf und beeinträchtigt die Kennzeichnung des Containereigentümers sowie das Erscheinungsbild, weshalb bei der Außenfarbe nicht bei der Wetterbeständigkeit kompromittiert werden sollte.
Boden und Rahmen des Containers sind mechanischen Beschädigungen ausgesetzt, das Beschichtungsdesign konzentriert sich hier auf Abriebfestigkeit und Stoßfestigkeit. Asphaltsysteme oder hochbuildige Epoxidfarben absorbieren Stöße durch höhere Schichtdicken und Zähigkeit, doch Asphaltsysteme haben eine dunkle Farbe, wodurch Defekte schwer erkennbar sind, und sind unter bestimmten Umweltauflagen eingeschränkt. Der moderne Trend ist der Ersatz durch hochfestkörperige hochbuildige Epoxidfarbe, die Abriebfestigkeit und Prüfbarkeit vereint. Schweißnähte und Kanten des Rahmens sind Hochrisikobereiche für Schäden; die prozessuale Disziplin von Voranstrich und Kantenabdeckung bestimmt direkt den Beginn der Korrosion am Boden während der Nutzungsdauer.
Das Schichtdickenmanagement in der Fließfertigung stützt sich auf Automatisierung. Spritzroboter steuern Spritzgang und Überlappung nach vordefiniertem Programm, die Kombination aus Stichproben mit Nassfilmdickenkamm und Trockenfilmdickenmessgerät stellt sicher, dass die Schichtdicken aller Schichten gleichmäßig und normgerecht sind. Die Temperaturkurve des Trockenofens wird abschnittsweise gesteuert, um ein Vergilben des Decklacks durch Überhärtung oder Kleben durch Unterhärtung zu vermeiden. Jede Drift eines Parameters wird bei der Defektrate verstärkt, daher ist das Qualitätsmanagement der Containerbeschichtung im Wesentlichen eine stationäre Steuerung der vierdimensionalen Parameter „Takt – Viskosität – Temperatur – Schichtdicke“.
Die technische Logik des Renovierungsmarktes unterscheidet sich von der der Neufertigung. Die Aufarbeitung alter Container erfolgt oft vor Ort oder in regionalen Reparaturzentren, wobei Lüftungs- und Umweltrestriktionen stärker ins Gewicht fallen, weshalb geruchsarme, niedrigemissionssysteme bevorzugt werden; gleichzeitig muss der Zustand des ursprünglichen Beschichtungssystems bewertet werden: bei leichter Kreidung wird nach dem Schleifen der Decklack neu aufgetragen, korrodierte Stellen werden lokal sandgestrahlt und nachbeschichtet, bei schwerer Korrosion erfolgt eine komplette Neubeschichtung. Die Auswahl der Renovierungsrezeptur sollte die Kompatibilität mit dem neuen System berücksichtigen, Schichtprobleme vermeiden und im Vertrag Umweltgrenzwerte sowie Prüfmethoden klar festlegen, damit die Abnahme eine Grundlage hat.
Die globale Compliance-Perspektive von Containerbeschichtungen verdient Beachtung. Da Container weltweit zirkulieren, unterscheiden sich die Regulierungen zu Schadstoffen und Emissionen von Land zu Land, und Käufer fügen in Einkaufsklauseln zunehmend Beschränkungen hinzu. Wenn Lieferanten nur die Werkausgangsprüfung erfüllen, aber die tatsächliche Messung flüchtiger Stoffe im Transport- und Verarbeitungszustand ignorieren, entstehen leicht Streitigkeiten bei Abnahme oder Hafeneinfuhr. Daher ist die klare Festlegung von Probenahmeverfahren, Grenzwertbasis und Qualifikation der Prüfstelle im Vertrag der Schlüssel zur Vermeidung grenzüberschreitender Compliance-Risiken und eine versteckte Hürde für Großreedereien bei der Auswahl von Lieferanten.
Die Transformation zur Wasserverdünnung ist eine systemische Restrukturierung der Produktionslinie. Wasserbasierte Innenfarbe hat zwar geringen Geruch und geringe Migration, ihre Trocknung hängt jedoch von Umgebungstemperatur und -feuchtigkeit ab und neigt bei niedrigen Temperaturen und hoher Luftfeuchtigkeit zu Weißanlauf und schlechtem Verlauf. Das bedeutet, die Produktionslinie muss mit Klimaentfeuchtung und feinerer Ofenkurvensteuerung ausgestattet sein, was Energieverbrauch und Anlageninvestitionen erhöht. Viele Fabriken unterschätzen bei der Umstellung auf wasserverdünnbare Systeme die Komplexität der Prozessumstellung, was zu niedrigen Anfangsqualifizierungsraten führt. Der richtige Weg ist, Materialwechsel und Produktionslinienupgrade synchron zu planen und durch Prozessstabilität langfristige Umwelt- und Markenvorteile zu erzielen, anstatt Wasser einfach als Ersatz zu betrachten.
Der Renovierungsmarkt gestaltet das Liefergefüge neu. Die Aufarbeitung alter Container erfolgt oft vor Ort oder in regionalen Reparaturzentren, wobei Lüftungs- und Umweltrestriktionen stärker ins Gewicht fallen, weshalb geruchsarme, niedrigemissionssysteme bevorzugt werden. Bei der Renovierung muss der Zustand des ursprünglichen Beschichtungssystems bewertet werden: bei leichter Kreidung wird nach dem Schleifen der Decklack neu aufgetragen, korrodierte Stellen werden lokal sandgestrahlt und nachbeschichtet, bei schwerer Korrosion erfolgt eine komplette Neubeschichtung, wobei zudem die Kompatibilität von Alt- und Neusystem zu beachten ist. Ein integriertes Compliance-Konzept, das Neufertigung und Renovierung umfasst, ist wettbewerbsfähiger als die bloße Farblieferung an einem Punkt und entspricht eher dem Trend zur Lebensdauerverlängerung von Assets in der Kreislaufwirtschaft.
Die stationäre Steuerung von Qualitätsdaten ist die interne Stärke der Containerbeschichtung. Taktzeit, Farbviskosität, Ofentemperatur und Schichtdickenverteilung bilden ein gekoppeltes Parameternetzwerk, wobei jede Drift bei der Defektrate verstärkt wird. Ausgereifte Fabriken integrieren diese Parameter in die statistische Prozesskontrolle und nutzen Trendwarnungen anstelle von nachträglicher Aussortierung, was die Erstpassqualität erhöht und Verschwendung von Beschichtung und Energie senkt. Bei einem Produkt wie dem Container, das extrem auf Effizienz ausgerichtet ist, entscheidet oft der Grad der Qualitätsmanagement-Vertiefung mehr über die Gesamtkosten als die reine Materialleistung.
Die Haltbarkeit und das Erscheinungsbild von Containerbeschichtungen erfordern ein Gleichgewicht zwischen Tempo und Qualität. Der Takt der Fließfertigung bestimmt die extrem kurze Verweildauer pro Container; die Farbe muss innerhalb weniger Minuten oberflächentrocknen und in den Trockenofen gehen, sonst blockiert sie die Produktionslinie oder es entstehen Läufer und Partikel. Je schneller das Tempo, desto höher sind die Anforderungen an die Stabilität der Beschichtung und das Verarbeitungsfenster; jede Parameterdrift vergrößert sich zu einem Seriendefekt. Daher legen ausgereifte Fabriken den Schwerpunkt des Qualitätsmanagements auf die stationäre Parametersteuerung, nutzen Trendwarnungen statt nachträglicher Aussortierung und sichern durch Prozessdisziplin die Konsistenz von Erscheinungsbild und Schutz, anstatt auf Endprüfung und Nachbesserung zu vertrauen.
Umwelttrends gestalten die Lieferkette für Containerbeschichtungen neu. Viele Reedereien fügen in Einkaufsklauseln Grenzwerte für Schadstoffe und Emissionen hinzu; wenn Lieferanten nur die Werkausgangsprüfung erfüllen, aber die tatsächliche Messung im Verarbeitungszustand ignorieren, entstehen leicht Streitigkeiten bei Hafeneinfuhr oder Abnahme. Die klare Festlegung von Probenahmeverfahren, Grenzwertbasis und Prüfqualifikation im Vertrag ist der Schlüssel zur Vermeidung grenzüberschreitender Compliance-Risiken und eine versteckte Hürde für Großreedereien bei der Auswahl von Partnern. Die Vorverlagerung der Umweltcompliance in die technische Spezifikation ist wirtschaftlicher als nachträgliche Korrekturen und fördert zudem das Markenimage.
Die Schwerpunkte von Kunden-Audits und Werksbesichtigungen verdienen Beachtung. Internationale Reedereien entsenden bei der Auswahl von Beschichtungen und Beschichtungsbetrieben oft Auditteams, die Produktionsumgebung, Ofenkapazität, Prüfgeräte und Dokumentationssysteme prüfen. Ein vollständiges Prozessprotokoll und rückverfolgbare Akten schaffen oft mehr Vertrauen als Einzelprüfberichte. Wenn Beschichtungsbetriebe im Alltag Schichtdicken, Umgebungsparameter und Prüfergebnisse jeder Charge strukturiert speichern, können sie beim Audit gelassen reagieren, wiederholte Prüfkosten senken und Compliance-Risiken verringern.
Die technische Logik des Renovierungsmarktes unterscheidet sich von der der Neufertigung. Die Aufarbeitung alter Container erfolgt oft vor Ort oder in regionalen Reparaturzentren, wobei Lüftungs- und Umweltrestriktionen stärker ins Gewicht fallen, weshalb geruchsarme, niedrigemissionssysteme bevorzugt werden. Bei der Renovierung muss der Zustand des ursprünglichen Beschichtungssystems bewertet werden: bei leichter Kreidung wird nach dem Schleifen der Decklack neu aufgetragen, korrodierte Stellen werden lokal sandgestrahlt und nachbeschichtet, bei schwerer Korrosion erfolgt eine komplette Neubeschichtung, wobei zudem die Kompatibilität von Alt- und Neusystem zu beachten ist. Ein integriertes Compliance-Konzept, das Neufertigung und Renovierung umfasst, ist wettbewerbsfähiger als die bloße Farblieferung an einem Punkt und entspricht eher der Richtung von Lebensdauerverlängerung und Kreislaufwirtschaft.
Die zukünftige Entwicklungsrichtung der Containerbeschichtung ist die Einheit von höherem Festkörpergehalt, geringerem Geruch und besserem Erscheinungsbild. Materialfortschritte ermöglichen es wasserverdünnbaren Systemen, in mehr Bereichen lösemittelhaltige zu ersetzen, doch darf das zugehörige Produktionslinienupgrade nicht ignoriert werden. Nur wenn Material, Ausrüstung und Prozess als Ganzes geplant werden, lässt sich bei strengen Lieferfristen sowohl die Umweltbasis wahren als auch Schutz und Ästhetik erhalten, sodass jeder weltweit zirkulierende Standardcontainer wirklich den Prüfungen von Zeit und Umwelt standhält.
Als Grundlage des globalen Handels beeinflusst die Beschichtungsqualität von Containern direkt die Gütersicherheit und das Transportimage. Ein Standardcontainer durchläuft in seinem mehrjahrzehnteligen Lebenszyklus tausende Hub-, Stapel- und grenzüberschreitende Vorgänge; die Beschichtung muss bei extrem geringer Schichtdicke dennoch ausreichenden Korrosionsschutz und Abriebfestigkeit bieten. Diese effizienzorientierte Schutzlogik steht im Kontrast zur dickbeschichtenden Denkweise fester Stahlstrukturen und bestimmt, dass Containerbeschichtungen ein raffiniertes Gleichgewicht zwischen Schnelltrocknung, geringer Emission und Haltbarkeit finden müssen. Wer dies versteht, lässt sich bei der Auswahl der Zubehörlösungen nicht von Einzelkennzahlen irreführen.
Aus Sicht der Industriekette ist die Containermertigung eine hochgradig intensivierte industrielle Tätigkeit, wobei Schwankungen im Beschichtungsprozess zu Chargenunterschieden verstärkt werden. Daher betrachten führende Unternehmen die Beschichtung als Systemengineering und nicht als bloßes Materialaufstreichen. Von der Stahlvorbehandlung über die Werkstattgrundierung und automatische Beschichtung bis zur Ofenhärtung hat jeder Prozessschritt quantifizierbare Steuerparameter, die statistisch im stationären Zustand gehalten werden. Dieses ingenieurtechnische Denken macht das Preis-Leistungs-Verhältnis von Containerbeschichtungen unabhängig von der Erfahrung einzelner Arbeiter und gründet auf replizierbarer, überwachbarer Prozessdisziplin, was auch den Weg für die qualitative Verbesserung der gesamten Branche weist.
Zurück zum Ursprung der Containerbeschichtung: Ihr Sinn ist es, mit minimalem Ressourcenverbrauch die Sicherheit und Integrität der Güter während der globalen Zirkulation zu schützen. Die Beschichtungsfläche eines Containers ist begrenzt, muss aber über mehr als zehn Jahre Lebenszyklus den kombinierten Einflüssen von Salzsprühnebel, UV, Abrieb und Temperaturwechsel widerstehen. Dieser extrem verdichtete Schutzbedarf zwingt Material und Prozess zu ständiger Innovation und treibt die Branche vom lösemittelhaltigen zum schrittweisen Übergang in hochfestkörperige, wasserverdünnbare Systeme. Wer Containerbeschichtungen versteht, versteht, wie moderne Industriebeschichtung ein dynamisches Gleichgewicht zwischen Effizienz, Kosten und Umweltschutz findet – dies ist die innere Logik, warum solche standardisierten Produkte dauerhaft erfolgreich sind.
Aus branchenweiter Höhe betrachtet spiegelt die Evolution der Containerbeschichtung das doppelte Streben der gesamten Industriebeschichtung nach Effizienz und Verantwortung wider. Sie schützt den Betrieb des globalen Handels auf äußerst verdichtete Weise und erneuert sich ständig im Umweltschutz-Trend. Wer sie versteht, versteht jene Beharrlichkeit auf Zuverlässigkeit und Nachhaltigkeit hinter standardisierten Produkten.
Blickt man auf die Entwicklung der Containerbeschichtung zurück – vom lösemittelhaltigen zum hochfestkörperigen System und weiter zur Erforschung wasserverdünnbarer Systeme –, so entspricht jeder Schritt den doppelten Erwartungen des globalen Handels an Effizienz und Verantwortung. In äußerst schlichter Standardform trägt sie höchst anspruchsvolle Engineering-Weisheit und bietet der gesamten Industriebeschichtung ein Vorbild für Ausgewogenheit.
Häufig gestellte Fragen
Häufig gestellte Fragen
Frage: Warum legt die Containerbeschichtung Wert auf Schnelltrocknung?
Antwort: Container werden in der Fließfertigung mit einem Takt von 2–3 Minuten pro Stück produziert; die Beschichtung muss innerhalb weniger Minuten oberflächentrocknen und in den Trockenofen gehen, sonst blockiert sie die Linie oder es entstehen Läufer, Partikel und andere Defekte. Schnelltrocknung ist eine harte Anforderung zur Abstimmung auf die Produktionseffizienz, kein reiner Leistungsvorzug.
Frage: Was bedeutet GB 30981-2020 für Containerbeschichtungen?
Antwort: Es ist ein verbindlicher nationaler Standard, der die VOC- und Schadstoffgrenzwerte für Industrie-Schutzbeschichtungen festlegt. Containerbeschichtungen fallen in seinen Regelungsbereich; Produkte, die die Grenzwerte überschreiten, dürfen nicht konform verwendet werden, und Lieferanten müssen entsprechende Drittprüfberichte der jeweiligen Kategorie als Liefergrundlage vorlegen.
Frage: Warum wird für die Außenfarbe von Containern meist aliphatisches Polyurethan verwendet?
Antwort: Aliphatisches Polyurethan ist wetterbeständig, farberhaltend und UV-vergilbungsbeständig, geeignet für die langfristige Exposition von Containern unter globalem Klima bei klarer Kennzeichnung; aromatisches Polyurethan vergilbt leicht und wird allgemein nicht für den Außenbereich verwendet.
Frage: Wie dick ist die Beschichtung von Containern normalerweise?
Antwort: Die Beschichtungsdicke von Containern ist normalerweise geringer als bei schwer korrosionsgeschützten Stahlstrukturen; durch „mehrschichtigen Dünnauftrag + Schnelltrocknung“ wird das Gleichgewicht zwischen Takt und Lebensdauer erfüllt. Der genaue DFT richtet sich nach Fertigungsspezifikation und Produkt-TDS und wird in diesem Artikel nicht zahlenmäßig behauptet, sondern ist der technischen Dokumentation zu entnehmen.
Frage: Was bedeutet „Verarbeitungszustand“ bei VOC-Grenzwerten?
Antwort:GB 30981-2020 verwendet häufig den g/L-Wert im Applikationszustand (einschließlich Verdünner) als Grenzwertbasis. Das Hinzufügen von Verdünner kann den gemessenen VOC-Wert erheblich verändern; daher sollte der Vertrag Probenahme und Prüfverfahren (z. B. GB/T 23985, GB/T 23986) festlegen, um Streitigkeiten bei der Abnahme aufgrund unklarer Basiswerte zu vermeiden.
Frage: Welche besonderen Anforderungen gelten für den Container-Innendecklack?
Antwort: Im Inneren können empfindliche Güter wie Lebensmittel oder Kleidung transportiert werden; der Innendecklack sollte geruchsarm, migrationsarm sein und relevanten Hygiene- und Sicherheitsanforderungen entsprechen, zudem hohe Feuchtigkeit und Salzsprühkorrosion im Container widerstehen – er darf nicht einfach durch eine normale Epoxidbeschichtung ersetzt werden.
Frage: Was ist bei der Aufarbeitung alter Container zu beachten?
Antwort: Zuerst die ursprüngliche Beschichtung bewerten: bei leichter Kreidung anschleifen und Decklack neu auftragen, bei Rost örtlich strahlen und nachbeschichten, bei schwerer Korrosion komplett erneuern. Die Aufarbeitung unterliegt ebenfalls den VOC-Grenzwerten; es sollten konforme, geruchsarme Systeme bevorzugt werden.
Frage: Warum ist der Containerboden besonders anfällig für Schäden?
Antwort: Der Boden reibt dauerhaft an Boden, Twistlocks und Anhängern und nimmt Hebeerschütterungen auf – er ist eine Hochrisikozone für mechanische Beschädigung. Es sollten verschleißfeste Systeme wie Bitumen oder dickfilmige Epoxidbeschichtung mit örtlicher Verstärkung eingesetzt werden; Schweißnähte sind vorzustreichen, um Kanten und Ecken abzudecken.
Frage: Kann wasserverdünnbare Containerbeschichtung die lösemittelhaltige vollständig ersetzen?
Antwort: Wasserverdünnbare Systeme bieten ökologische Vorteile, insbesondere bei steigendem Anteil des Innendecklacks, doch schnelle Trocknung und Verarbeitung bei niedrigen Temperaturen bleiben Herausforderungen. Derzeit dominieren hochfeststoffhaltige lösemittelhaltige Systeme, während wasserverdünnbare allmählich vordringen – entscheidend ist die Gesamtabwägung aus Linien tempo, Klima und Kosten.
Frage: Wie lässt sich die Konformität und Rückverfolgbarkeit von Containerbeschichtungen sicherstellen?
Antwort: Vom Lieferanten einen Prüfbericht eines unabhängigen Drittlabors anfordern, der der entsprechenden Kategorie von GB 30981-2020 entspricht, und in den technischen Unterlagen VOC-Grenzwert, Prüfverfahren, DFT der einzelnen Schichten und das Aushärtefenster festhalten, damit jede Charge prüf- und rückverfolgbar ist.
Weiterführende Literatur
- Interpretation der VOC-Grenzwertverordnung für Industrie-Schutzbeschichtungen: tieferes Verständnis der Grenzwertstruktur und Konformitätswege von GB 30981-2020.
- Allgemeine Korrosionsschutz-Auslegung für Stahlkonstruktionen: wie die Grund–Zwischen–Deck-Logik auf das mehrschichtige Dünnbeschichtungssystem von Containern übertragen wird.
- Überblick über das Normensystem für Industriebeschichtungen: systematische Einordnung von GB 30981-2020 in die Normenhierarchie.
- Hygienische Beschichtung in Lebensmittelbetrieben: Hygienedesign und Konformität für Lebensmittelkontakt
- Beschichtung von Windkrafttürmen: Korrosionsschutz-Auslegung für Onshore- und Offshore-Windkraftanlagen
- Einführung in Industrie-Schutzbeschichtungssysteme: ISO 12944 Korrosionsgrade und Auslegung der Systeme