Ein neues Fahrzeug durchläuft vom Rohkarosserie bis zum glänzenden Auslaufwerk dutzende Arbeitsgänge, mehrere Stunden Spritz- und Einbrennarbeit, wobei das wirklich über „zehn Jahre rostfrei, langlebige Lackoberfläche“ entscheidende nicht der äußerste Klarlack, sondern die unterste Elektrotauchbeschichtung ist. Die Automobilserienlackierung (OEM-Lack) ist ein mehrschichtiges System aus Vorbehandlung, kathodischer Elektrotauchlackierung (CED), Zwischenbeschichtung, pigmentierter Farbe und Klarlack, wobei jede Schicht ihre eigene Funktion hat: die Elektrotauchbeschichtung übernimmt den Korrosionsschutz, die Zwischenbeschichtung das Füllen und Steinschlagfestigkeit, die pigmentierte Farbe die Farbgebung, der Klarlack Dekoration und Wetterbeständigkeit. Das Verständnis dieses Systems ermöglicht es, die Qualitätsgrundlage des Fahrzeugwerks zu begreifen und auch die Reparaturlackierung sowie die Beschichtung von Zulieferteilen zu verbessern. Dieser Artikel zerlegt systematisch die Schichtlogik des OEM-Beschichtungssystems sowie den Filmbildungsmechanismus, die Prozessparameter und die Qualitätsaspekte der kathodischen Elektrotauchlackierung.
Als Lieferant von Automobilbeschichtungen und industriellen Schutzsystemen hat Kexin New Materials (kexinMaterials) bei der Elektrotauchlack-Abstimmung, Vorbehandlungs-Umwandlungsschichten und korrosionsschützenden Grundschichten Engineering-Erfahrung gesammelt. Dieser Artikel kombiniert auch den Korrosionsschutzansatz nach ISO 12944 und branchenübliche Elektrotauchstandards, um die Kerntechnologie der Werksbeschichtung klar darzustellen, damit bei der Auswahl und Prozessbewertung nachvollziehbare Urteile etabliert werden können.
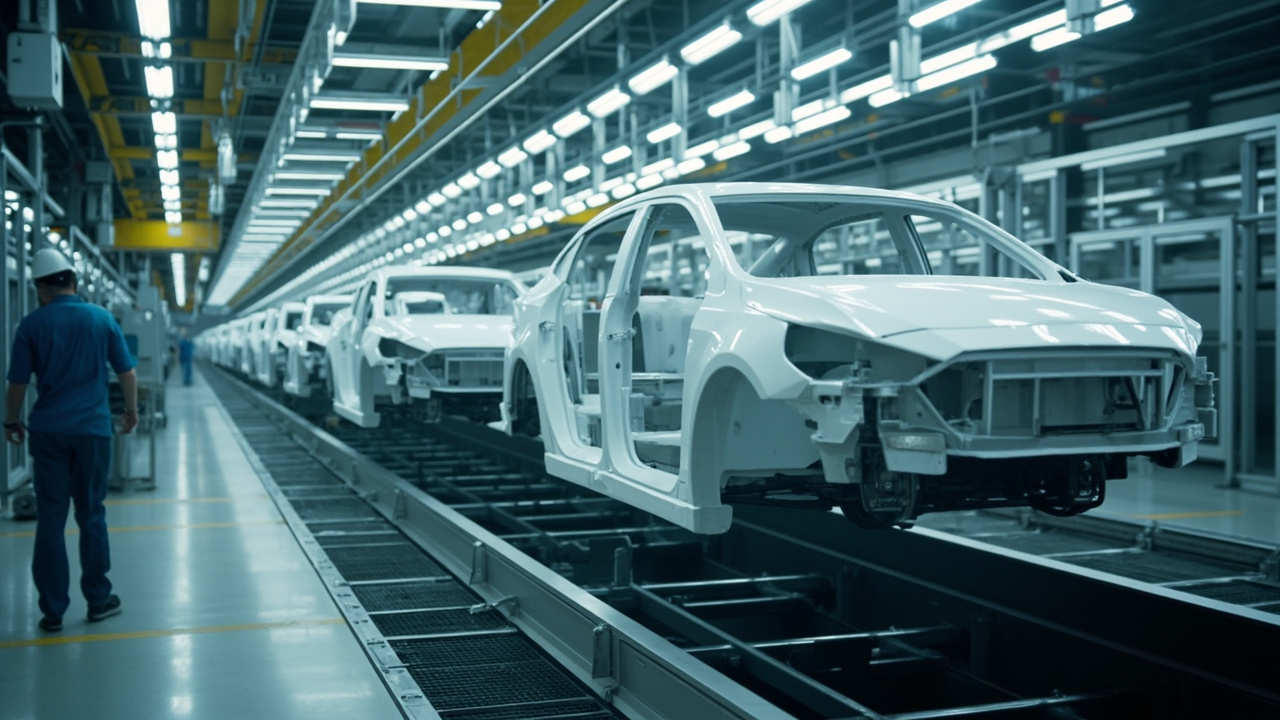
I. Was ist das Automobil-OEM-Lackiersystem: Fünf-Schicht-Logik
Die Werkslackierung ist nicht „eine Lackschicht“, sondern eine schichtweise Kombination. Der typische OEM-Beschichtungsprozess für Pkw ist: Vorbehandlung → kathodische Elektrotauchlackierung (CED, Grundierung) → Zwischenbeschichtung (Primer Surfacer) → Basislack (Basecoat, liefert Farbe und Effekt) → Klarlack (Clearcoat, Decklack). Die Funktionen der einzelnen Schichten sind wie folgt:
Vorbehandlung: Reinigen, Entfetten, Phosphatieren oder Umwandlungsbeschichtung, um dem Stahlblech/Aluminiumblech einen sauberen, haftungs- und korrosionsfördernden Untergrund zu geben.
Kathodische Elektrotauchlackierung: Die Karosserie wird als Kathode in die Elektrotauchwanne eingetaucht, geladene Harzpartikel wandern im elektrischen Feld und lagern sich zu einem Film ab, der eine gleichmäßige, vollständige, hochhaftende korrosionsschützende Grundschicht bildet und das Kernstück des Fahrzeugkorrosionsschutzes darstellt.
Zwischenbeschichtung: Füllt feine Oberflächenfehler, verbessert die Zwischenschichthaftung, bietet Steinschlagfestigkeit und UV-Abschirmung (schützt die Elektrotauchschicht) und liefert der pigmentierten Farbe einen ebenen Untergrund.
pigmentierte Farbe: Liefert Farbe und Effekt (Metallic/Perle), meist Niedrig-VOC- oder Hochfestkörper-Basislack.
Klarlack: Transparenter Decklack, liefert Glanz, Wetterbeständigkeit, Kratz- und Chemikalienbeständigkeit, am häufigsten 2K-Polyurethan-Klarlack.
Diese schichtweise Denkweise „Grund — Zwischen — Farbe — Klar“ stimmt mit dem „Grundierung + Zwischenlack + Decklack“ des industriellen Heavy-Duty-Korrosionsschutzes überein (siehe Whitelist ISO 12944 Auswahlleitfaden für Korrosionsschutz-Beschichtungssysteme). Wie Effektpigmente über der Zwischenschicht winkelabhängigen Farbwechsel zeigen, erklärt diese Charge Prinzip der Effektpigmente für Automobil-Lackfarben (Perle/Metallic).
II. Kathodische Elektrotauchlackierung: Prinzip und warum sie das Korrosionsschutz-Kernstück ist
Die kathodische Elektrotauchlackierung (Cathodic Electrocoating, CED) ist das Fundament des modernen Automobil-Karosseriekorrosionsschutzes. Das Prinzip ist die elektrochemische Abscheidung: Die vorbehandelte Karosserie wird als Kathode in eine wässrige Elektrotauchlackwanne mit kationischen Harzen und Pigmenten getaucht, dazu wird eine Anode gesetzt. Nach Stromfluss wird Wasser elektrolysiert, an der Kathode (Karosserie) entsteht OH⁻, wodurch der lokale pH-Wert steigt; die geladenen Harzpartikel (positiv geladen) wandern zur Kathode, verlieren an der Karosserieoberfläche ihre Stabilität, lagern sich ab und vernetzen zu einem Film.
Der Grund, warum die kathodische Elektrotauchlackierung der anodischen überlegen ist, liegt darin, dass die Karosserie die Kathode ist und keine Metallauflösung stattfindet, wodurch Eisenionenverschmutzung und Basismaterialkorrosion vermieden werden; zudem fördert das alkalische Milieu an der Kathode die Harzabscheidung, der Film ist gleichmäßiger und dichter und korrosionsbeständiger. Dies ist der Grund, warum moderne Pkw fast ausnahmslos kathodische Elektrotauchlackierung als Grundierung verwenden.
Der Kernwert des Elektrotauchfilms ist die „vollständige Abdeckung“ — Spalten, Hohlräume, Schweißnähte und Kanten der Karosserie, die bei herkömmlichem Spritzen nicht erreicht werden, erhalten durch elektrisches Feld und Strömung ebenfalls einen Film, der eine durchgehende Korrosionsschutzschicht bildet, was mit Spritzgrundierung kaum möglich ist. Für geschlossene Strukturen wie Batteriegehäuse von NEV ist die Elektrotauchlackierung ebenfalls das zuverlässigste grundlegende Korrosionsschutzmittel, siehe hierzu Beschichtungsschutz des Antriebs-/Batterie-/Steuersystems von NEV dieser Charge.
III. Zusammensetzung und Filmbildung von Elektrotauchlack
Elektrotauchlack ist ein wässriges System, hauptsächlich bestehend aus: Harz (überwiegend Epoxid, liefert Haftung und Korrosionsschutz), Pigmenten (z. B. Titandioxid, Ruß, Rostschutzpigmente), Hilfsmitteln, entionisiertem Wasser. Epoxidharz ist aufgrund seiner starken Haftung, guten Chemikalienbeständigkeit und guten Metallbindung der Hauptrohstoff für kathodische Elektrotauchlacke. Die Filmbildung erfolgt in drei Schritten: Elektrodeposition (Partikelwanderung und -abscheidung) → Elektrolyse (Wasserzersetzung erzeugt OH⁻, lokaler pH steigt) → abgeschiedenes Harz entwässert und vernetzt (Einbrennhärtung).
Die Badpflege ist entscheidend: Feststoffgehalt, pH, Leitfähigkeit, Temperatur, Lösemittelgehalt, Pigment-Bindemittel-Verhältis müssen online überwacht werden. Der Feststoffgehalt bestimmt Schichtdicke und Stabilität; der pH beeinflusst die Harzladung und Abscheidung; die Leitfähigkeit spiegelt die Menge an Fremdionen wider; die Temperatur beeinflusst Abscheidungsrate und Badstabilität. Jede Parameterdrift führt zu ungleichmäßiger Schichtdicke, Kratern, Nadelstichen, verminderter Haftung. Daher stützt sich die Elektrotauchlinie auf ein automatisiertes Instrumentenset + Ultrafiltration (UF)-Kreislauf + Anolyt-Kreislauf, um den Stabilzustand aufrechtzuerhalten.
IV. Elektrotauch-Prozessparameter und Einbrennen
Ein typischer Takt einer Elektrotauchlinie ist: Vorbehandlung (Entfetten — Spülen — Aktivieren — Phosphatieren/Zirconisieren — Spülen) → Elektrotauchlackierung (Eintauchen, Stromabscheidung, Austauchen) → UF-Spülen (Rückgewinnung von Schwimmlack, Wassersparen) → Trocknen/Einbrennen (meist 160–180 ℃, ca. 20–30 Minuten, je nach Lack und Liniengeschwindigkeit). Das Einbrennen vernetzt das abgeschiedene Harz vollständig und bestimmt die endgültige Korrosionsbeständigkeit und Haftung.
Wesentliche Parameterfenster (als Branchenrichtwerte, konkret gemäß TDS des Produkts): Badtemperatur ca. 28–32 ℃; Elektrotauchspannung ca. 200–350 Volt (je nach Karosseriestruktur und Schichtdickenziel einzustellen); Abscheidungszeit ca. 2–4 Minuten; Zielschichtdicke ca. 15–25 Mikrometer (CED-Schichtdicke, variiert je Modell und Bereich). Zu geringe Schichtdicke schwächt Korrosionsschutz und fördert Rost; zu dick verschwendet Material und kann Oberbau und Energieverbrauch beeinträchtigen. Die Schichtdicke wird mit magnetischem/wirbelstrombasiertem Dickenmessgerät an mehreren Punkten der Karosserie stichprobenartig geprüft.
Zu beachten: Die oben genannten Temperaturen, Spannungen und Zeiten sind typische Größenordnungen, keine Garantiewerte eines Produkts; in der Praxis muss der TDS des verwendeten Elektrotauchlacks und der Werksnorm folgt werden, kein blindes Übernehmen.
V. Vorbehandlung: Das Fundament der Elektrotauchlackierung
Ob die Elektrotauchlackierung gut ist, hängt zu siebzig Prozent von der Vorbehandlung ab. Das Ziel der Vorbehandlung ist „sauber + aktiver Untergrund“: Entfetten entfernt Öl und Stanzrückstände; Aktivieren verfeinert Phosphatkristalle; Phosphatieren (Zinkphosphatierung) oder Zirconisieren (phosphatfreie Umwandlungsbeschichtung) erzeugt auf der Oberfläche eine haftungs- und korrosionsfördernde Umwandlungsschicht; abschließend VE-Spülen entfernt Chemiereste. Jede unvollständige Entfettung oder ungleichmäßige Phosphatierung wird zur Ursache von Elektrotauchkratern, schlechter Haftung und Frührost.
Umwelttrends fördern phosphatfreies Zirconisieren und Silanbehandlung als Ersatz für traditionelles Phosphatieren, um Schwermetalle und Abwasserlast zu senken. Der steigende Aluminiumanteil in Karosserien erfordert auch vorbehandlungsseitige Aluminiumkompatibilität (Aluminium-Umwandlungsschichtmechanismus unterscheidet sich von Stahl), Mehrmetall-Mischnutzung erfordert „Mixed-Line-Behandlung“. Die Stabilität der Vorbehandlung überträgt sich direkt auf das Salzsprühnebel-Ergebnis der Elektrotauchlackierung und ist das erste Qualitätstor.
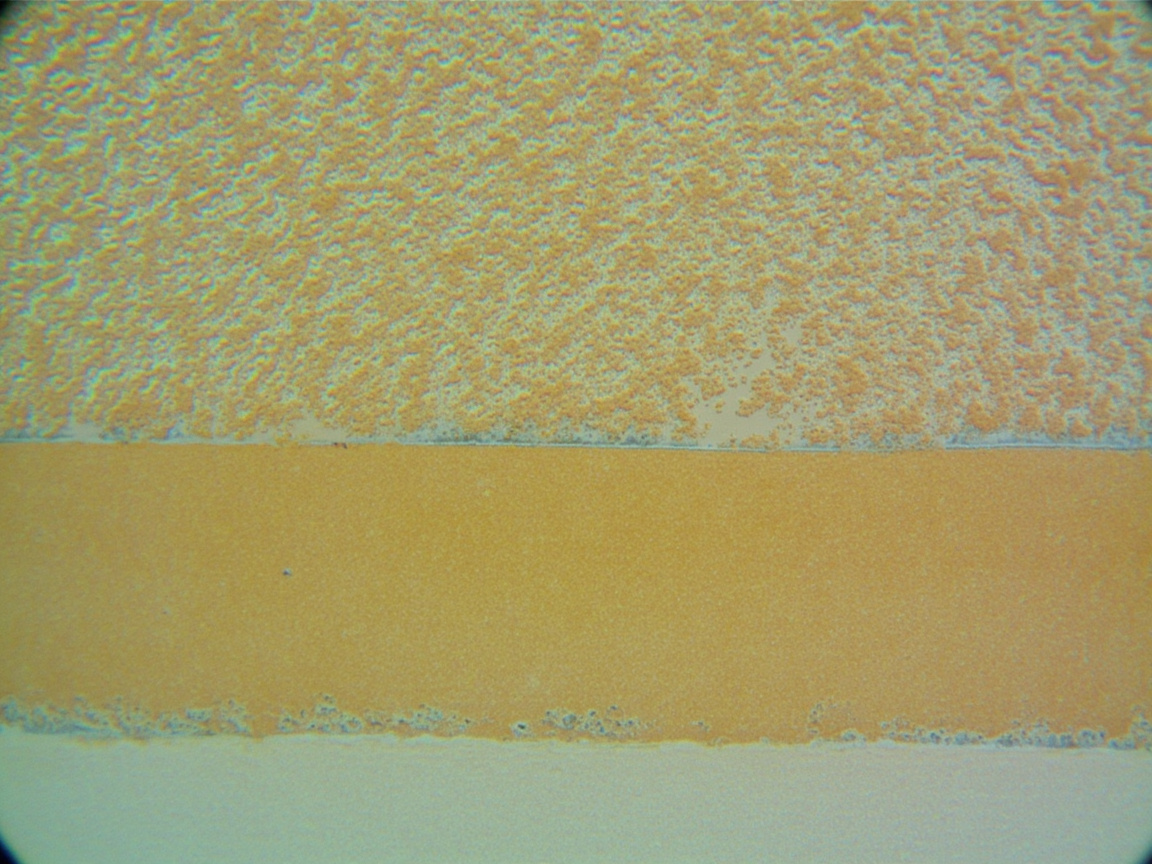
VI. Abstimmung von Zwischenbeschichtung, pigmentierter Farbe und Klarlack
Über der Elektrotauchschicht übernimmt die Zwischenbeschichtung das „Verbinden von oben und unten“: Füllen feiner Fehler, Steinschlagfestigkeit, UV-Abschirmung zum Schutz der Elektrotauchschicht und ebenen Untergrund für die pigmentierte Farbe. Zwischenbeschichtungen sind meist Polyurethan- oder epoxidmodifizierte Systeme, die mit Elektrotauchlack und pigmentierter Farbe gute Zwischenschichthaftung aufweisen müssen.
Die pigmentierte Farbe liefert Farbe und Effekt. OEM-Lackfarben sind meist Basislack (Basecoat) + Klarlack als Zweischichtlack (2C1B oder 3C1B/3C2B etc. Prozessvarianten), der Basislack enthält Effektpigmente (siehe Prinzip der Effektpigmente für Automobil-Lackfarben (Perle/Metallic)) und erfordert strikte Kontrolle von Schichtdicke und Ausrichtung, um winkelabhängigen Farbwechsel stabil zu halten. Der Klarlack deckt als äußerste Schicht, vorherrschend ist 2K-Polyurethan-Klarlack (Mechanismus und Parameter siehe Whitelist 2K-Polyurethan-Klarlack-Technik).
Das eiserne Gesetz der Zwischenschichtabstimmung lautet „verträglich und haftend“. Ist die Zwischenbeschichtung rau und schlecht haftend, blättert auch der härteste Klarlack ab; ist der Basislack nicht durchgetrocknet beim Überlackieren, führt Lösemittelverträglichkeit zu Anlösung und Runzeln. Die Bewertung darf nicht nur die Einzelschicht messen, sondern muss das gesamte „Grund — Zwischen — Farbe — Klar“ auf Gitterschnitt-Haftung (GB/T 9286, 0/1 Klasse ist exzellent) und abgestimmte Wetterbeständigkeit prüfen.
VII. Qualitätsverifikation: Salzsprühnebel, Haftung und Dicke
Die Qualität der OEM-Beschichtung wird durch mehrere harte Prüfungen gesichert:
Eins: Trockenfilmdicke (DFT). Elektrotauchschicht, Zwischenbeschichtung, pigmentierte Farbe und Klarlack haben jeweils Zielschichtdicken, gemessen mit Dickenmessgerät an mehreren Punkten. Gesamtdicke und Einzelschichtdicken bestimmen gemeinsam Korrosionsschutz und Aussehen.
Zwei: Haftung. Gitterschnittverfahren (GB/T 9286) misst Zwischenschichthaftung, nach Salzsprühnebel erneut messen zur Dauerhaftigkeitsprüfung.
Drei: Salzsprühnebel- und Zyklenkorrosion. Neutraler Salzsprühnebel (GB/T 10125 / ISO 9227) oder Zyklenkorrosion (z. B. GM-, VDA- und andere OEM-Methoden) bewertet Schnitt- und Hohlraumkorrosionsbeständigkeit, interne Werksstandards sind oft strenger als allgemeine Normen.
Vier: Aussehen und Wetterbeständigkeit. Glanz (GB/T 9754), Orangenhaut (DOI/Orangenhautmessgerät), Farbabweichung (mehrwinklige Farbmessung), Wetterbeständigkeit (Xenonlampe oder Freibewitterung) usw.
Die folgende Tabelle fasst typische Fokuspunkte und Zielrichtungen der einzelnen Schichten zusammen (Größenordnungen als Branchenrichtwerte, keine Garantiewerte):
| Beschichtung | Typische DFT-Größenordnung | Kernziel | Hauptprüfung |
|---|---|---|---|
| Vorbehandlungs-Umwandlungsschicht | Dünnfilm (µm-Ebene) | Haftungsuntergrund, Korrosionsbeständigkeit | Kristallisation/Filmbewicht, Haftung |
| Kathodische Elektrotauchlackierung | ca. 15–25 µm | Gesamtkorrosionsschutz, Hohlraumabdeckung | Salzsprühnebel, Haftung, Schichtdicke |
| Zwischenbeschichtung | ca. 25–40 µm | Füllen, Steinschlagfestigkeit, Zwischenschicht | Haftung, Steinschlag |
| Basislack | ca. 10–25 µm | Farbe und Effekt | Farbabweichung, Aussehen |
| Klarlack | ca. 40–60 µm | Glanz, Wetterbeständigkeit, Kratzfestigkeit | Glanz, Härte, Wetterbeständigkeit |
VIII. Umwelt- und Niedrig-VOC-Trend
Die VOC-Emissionen pro Flächeneinheit in der OEM-Linie werden durch die gesamte Fahrzeuglackierlinie kontrolliert und unterliegen Beschränkungen wie GB 24409-2020 „Grenzwerte für schädliche Stoffe in Fahrzeugbeschichtungen“. Die Branchenrichtung lautet: Wasserverdünnung (Vorbehandlung, Zwischenbeschichtung, Basislack werden stark auf Wasser umgestellt), hoher Festkörpergehalt, Pulver-Zwischenbeschichtung/Klarlack, kompakte Prozesse (Reduzierung der Beschichtungsschichten). Die Elektrotauchlackierung ist von Natur aus im Vorteil, da sie wasserverdünnbar und niedrig in VOC ist; die Herausforderung liegt in der Wasserverdünnung und Pulverisierung von pigmentierter Farbe und Klarlack. Während Lieferanten den VOC-Gehalt auf Rezepturseite senken, müssen sie Bewitterungsbeständigkeit, Aussehen und Taktzeit beibehalten. Kexin New Materials (kexinMaterials) liefert im Rahmen seines Unterstützungskonzepts „niedrig-VOC-Material + Prozessfenster + Prüfgrenzen“ gemeinsam, um der Produktionslinie zu helfen, sowohl konform als auch qualitätsstabil zu bleiben.
IX. Vergleich mit dem Reparatursystem
Das Erstausrüstungssystem (OEM) und das Reparatursystem haben das gleiche Ziel (Korrosionsschutz + Ästhetik), aber unterschiedliche Bedingungen: OEM ist kontinuierliches Hochtemperatur-Einbrennen, mehrschichtig integriert, feste Taktzeit; Reparatur ist Einzelstück bei Raumtemperatur, lokales Verblenden, begrenzte Ausrüstung. Daher muss Reparaturlack an Raumtemperaturhärtung angepasst sein (z. B. 2K-Polyurethanlack bei Raumtemperatur vernetzend) und bei Farbtonanpassung und Verblendung aufholen (siehe dieser Charge Computerfarbtonanpassung und Farbabweichungskontrolle bei Autoreparaturlack). Das Verständnis des OEM-Systems hilft zu beurteilen: Bei Farbabweichung oder Ablösung bei Reparatur, in welcher Schicht das Problem liegen könnte – am Elektrotauchgrund, an der Zwischenbeschichtungsverbindung oder am Klarlack selbst.
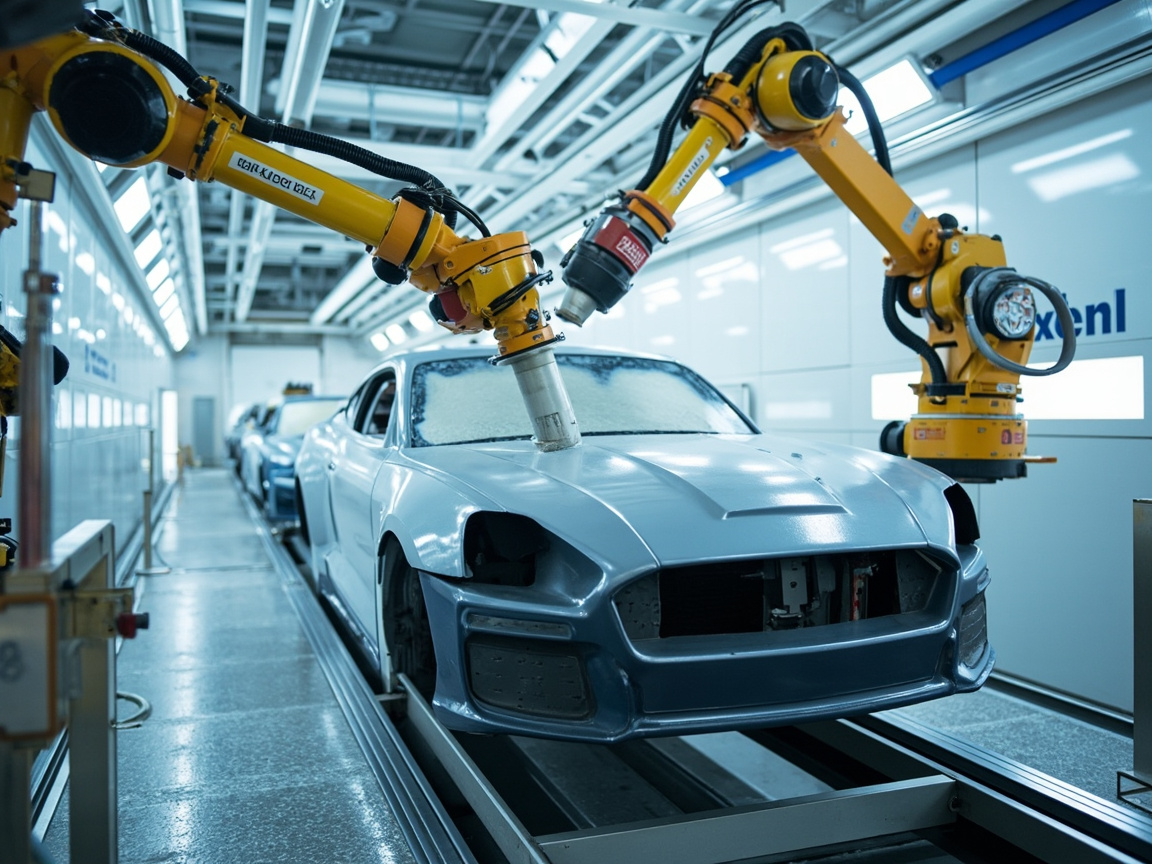
X. Häufige Fehler und Fehlerbehebung
Die häufigsten Defekte bei der OEM-Beschichtung resultieren meist aus Parametern und Sauberkeit:
Erstens: Krater/Poren in der Elektrotauchlackierung. Ursache ist unzureichende Entfettung in der Vorbehandlung, Öl in der Badflüssigkeit oder unzureichendes Rühren. Gegenmaßnahme ist Verstärkung von Entfettung und Badreinigung sowie Kontrolle des Rührens.
Zweitens: Ungleichmäßige Schichtdicke. Ursache sind Drift von Spannung/Zeit/Temperatur, Abschirmungseffekt der Karosserie. Gegenmaßnahme ist Optimierung der Einschaltkurve und Anodenanordnung.
Drittens: Schlechte Haftung. Ursache ist mangelhafte Vorbehandlung, unzureichendes Einbrennen. Gegenmaßnahme ist Stabilisierung der Vorbehandlung und Sicherung des Einbrennfensters.
Viertens: Durchgreifen zwischen den Schichten. Ursache ist Aufbringen der nächsten Schicht, bevor die untere trocken ist. Gegenmaßnahme ist Kontrolle der Zwischentrocknungs- und Härtungstaktzeiten jeder Schicht.
Fünftens: Farbabweichung/Orangenhaut. Ursache liegt in Schichtdicke und Spritzparametern der pigmentierten Farbe. Gegenmaßnahme siehe Farbtonanpassung und Spritzprozessdisziplin.
XI. Normen und Auswahlkriterien
Bei der technischen Auswahl muss entsprechend identifiziert werden: Für das Korrosionsschutzsystem siehe die Umgebungsklassen und Beschichtungslogik nach ISO 12944-2018; Salzsprühverfahren siehe GB/T 10125 / ISO 9227; Haftung siehe GB/T 9286; VOC siehe GB 24409-2020. Fahrzeughersteller haben oft strengere interne Normen; Lieferantenprüfberichte sollten die vom Kunden vorgegebenen Punkte abdecken. Bei der Auswahl sollten „Vorbehandlungskompatibilität + Elektrotauchstabilität + Schichtzwischenverträglichkeit + niedriger VOC + Taktzeitanpassung“ als Gesamtbewertung herangezogen werden, statt nur eine Schicht isoliert zu betrachten. Der Transfer des OEM-Systemdenkens auf Bauteile, Batteriegehäuse und industriellen Korrosionsschutz steigert die Schutzzuverlässigkeit erheblich.
XII. Zukünftige Entwicklung der Elektrotauchlackierung und des OEM-Beschichtungssystems
Das Erstausrüstungs-Beschichtungssystem entwickelt sich entlang von vier Linien: „umweltfreundlicher, energieeffizienter, intelligenter Fertigung, mehr Materialien“, wobei die Grundlogik weiterhin die mehrschichtige Kombination ist, aber jede Schicht neu geschrieben wird. Im Vorbehandlungsbereich wird die traditionelle Zinkphosphatierung aufgrund von Schwermetallen und hoher Abwasserbelastung beschleunigt durch phosphorfreie Keramisierung, Silanbehandlung und Dünnschichtvorbehandlung ersetzt; Ziel sind weniger Chemikalien, geringerer Energieverbrauch und leichter behandelbares Abwasser, ohne die Elektrotauchhaftung und Korrosionswurzel zu opfern.
Der Elektrotauchlack selbst bricht in drei Richtungen durch. Erstens: Hohe Eintauchkraft, sodass Innenräume und Spalten der Karosserie auch am Ende des elektrischen Feldes ausreichend Schichtdicke abscheiden, die Differenz zwischen Innen- und Außenschichtdicke verringern und den Gesamtkorrosionsschutz verbessern; zweitens: Niedrigtemperaturhärtung, die Einbrenntemperatur weiter senken, direkt Energie und CO2 sparen, auch gut für Aluminium- und Verbundmaterial-Mischnutzung; drittens: Farbige Elektrotauchlackierung, die Korrosionsschutzgrundschicht gleichzeitig als Dekorfarbe ausführen, um nachfolgende Schichten zu reduzieren. Alle drei zielen auf „einen Prozessschritt sparen, einen Energieanteil senken, Qualität stabil halten“.
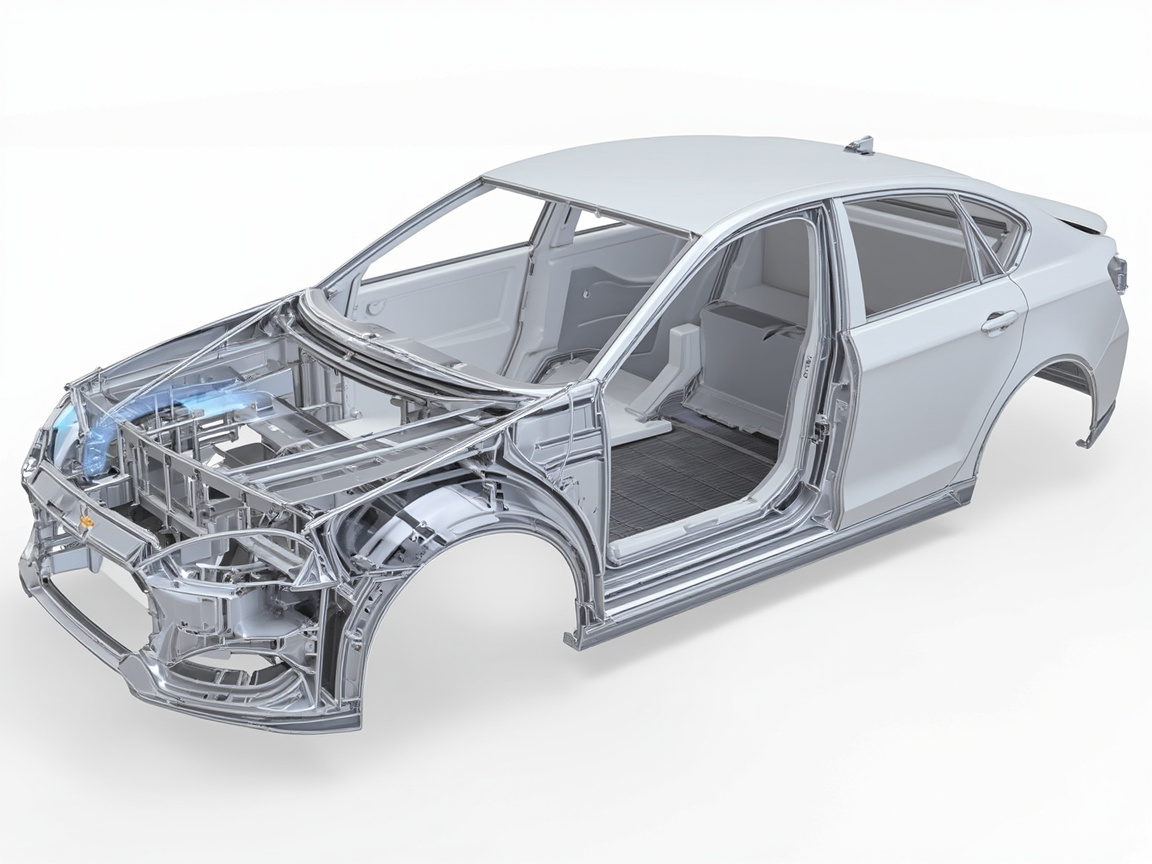
Die Pulverisierung und Wasserverdünnung von Zwischenbeschichtung und Decklack schreitet weiter voran. Pulver-Zwischenbeschichtung und Pulver-Klarlack werden wegen lösemittelfrei, hoher Ausbringungsrate und gleichmäßiger Schichtdicke bevorzugt, erfordern aber hohe Anforderungen an Spritz- und Härteausrüstung; wasserverdünnbare pigmentierte Farbe und hochfestkörperhaltiger Klarlack balancieren zwischen VOC-Reduzierung und Aussehen. Kompakte Prozesse (wie 3-Coat-1-Bake, 2-Coat-1-Bake) kombinieren mehrschichtiges Einbrennen, erhöhen Taktzeit und senken Energieverbrauch, sind das Hauptmittel der Fahrzeughersteller zur Effizienzsteigerung.
Intelligente Fertigung verwandelt Beschichtung von einer „Erfahrungslinie“ in eine „Datenlinie“. Online-Schichtdicken- und Oberflächenprüfung, maschinelle Bilddefekterkennung, digitale Zwillinge von Prozessparametern machen den Beschichtungszustand jedes Fahrzeugs rückverfolgbar und vorhersagbar. Defekte werden im Moment der Entstehung abgefangen, statt nach Auslieferung zurückgerufen. Dieser Daten-Feedbackkreis ist genau die grundlegende Fähigkeit für den kontinuierlichen Qualitätsanstieg des OEM-Systems.
Mehrmaterial-Mischnutzung ist ein unvermeidbares Problem. Stahl, Aluminium, Magnesium, Verbundmateriale coexistieren auf derselben Rohkarosserie; die Vorbehandlung muss verschiedene Substrate verträglich machen und Kontaktkorrosion vermeiden, die Elektrotauchlackierung muss Haftung und Korrosion verschiedener Materialien berücksichtigen, die Beschichtung muss unterschiedlichen Wärmeausdehnungen anpassen. Die Lösung ist „zonale Vorbehandlung + kompatible Konversionsschicht + elektrische Isolation + maßgeschneiderte Beschichtung“, um Materialunterschiede im Design der Kombination zu verdauen, statt erst nach Produktionsstart nachzubessern.
Zurück zum Wesentlichen: Unabhängig von der Systementwicklung ändert sich das Schichtendenken „Grund – Zwischen – Farbe – Klar“ nicht: Die Grundschicht regelt Korrosionsschutz, die Zwischenschicht Füllung und Verbindung, die pigmentierte Farbe die Farbe, der Klarlack Dekoration und Bewitterung. Wer dieses Denken beherrscht, versteht sowohl die Qualitätswurzel des OEM als auch kann das Zubehör-Design für Bauteile, Batteriegehäuse und industriellen Korrosionsschutz zurückfüttern. Die Übertragung der Strenge des Erstausrüstungssystems auf breitere Schutzszenarien ist genau der Zweck von Kexin New Materials (kexinMaterials), das „Lack + Prozesskarte + Verifikationsmethode“ als Kombisystem fördert – damit die Ingenieursdisziplin des schichtweisen Schutzes zu einer branchenübergreifend replizierbaren Fähigkeit wird.
Besonders betont werden muss: Die Systementwicklung darf die Verifikation nicht opfern. Jeder neue Prozess (Niedrigtemperaturhärtung, farbige Elektrotauchlackierung, Pulver-Zwischenbeschichtung) muss vor der Inbetriebnahme mit harten Kennzahlen wie Salzsprühtest, Haftung, Bewitterung, Steinschlag neu kalibriert werden und die strengeren internen Normen der Fahrzeughersteller abdecken, nicht nur allgemeine Standards erfüllen. Die Tiefe der Verifikationsfähigkeit entscheidet, ob das neue System wirklich zuverlässig oder nur oberflächlich glänzend ist. Ein Lieferant, der nur Material liefern kann, aber keine passenden Verifikationsmethoden, mindert seinen Wert.
Auch die Verbindung zum Reparatursystem wird stärker beachtet. Wenn ein Fahrzeug mit Erstlack einmal einen Unfall hat, muss die Reparaturseite die lokale Wiederherstellung vornehmen, ohne den korrosionsschützenden Elektrotauchgrund zu zerstören; das Verständnis der OEM-Schichtstruktur hilft der Reparaturwerkstatt zu beurteilen, welche Schicht zu ergänzen ist, wie zu verblenden und wie die Grundschicht nicht zu beschädigen. Wenn in Zukunft Erstausrüstung und Reparaturseite mehr Spektral- und Prozessdaten teilen (siehe Farbtonartikel dieser Charge), werden Farbabweichung und Haltbarkeit einer Reparatur stark steigen, Fahrzeugeigentümer erleben und Restwert profitieren.
Schließlich werden Kohlenstoff und Nachhaltigkeit zu harten Constraints im Systemdesign. Früher rechnete Beschichtung nur Leistung und Kosten, jetzt muss Energieverbrauch, VOC und CO2-Fußabdruck rechnen; Niedrigtemperaturhärtung, kompakte Prozesse, hochausbringende Spritztechnik, Wasserverdünnung entkohlen im Kern die Beschichtung. Wenn Umweltschutz von Compliance-Kosten zu Produktwettbewerbsvorteil wird, wird die Entwicklungsrichtung des Erstausrüstungs-Beschichtungssystems klarer – bei geringerem Ressourcenverbrauch höheren Korrosionsschutz und Ästhetik liefern.
XIII. Schnellnachschlage für häufige OEM-Beschichtungsfehler und Gegenmaßnahmen
Die häufigen Defekte der Erstausrüstungsbeschichtung lassen sich schichtweise lokalisieren, für schnelles Eingreifen:
Elektrotauch-Krater, Poren: Entfettung in Vorbehandlung unzureichend oder Bad enthält Öl. Gegenmaßnahme: Entfettung und Badreinigung verstärken, Rühren stabilisieren, Temperatur kontrollieren.
Ungleichmäßige Elektrotauchschichtdicke: Spannung, Zeit, Temperaturdrift oder Karosserieabschirmung. Gegenmaßnahme: Einschaltkurve und Anodenanordnung optimieren, Online-Dickenmessung.
Zwischenbeschichtung Orangenhaut, unzureichende Füllung: Spritzviskosität oder Schichtdicke unpassend. Gegenmaßnahme: Viskosität auf Fenster einstellen, DFT kontrollieren, Ablauf sichern.
Farbabweichung, Winkelabhängigkeit abnormal: Basislack-Schichtdicke und Spritzparameter driften. Gegenmaßnahme: Farbton- und Spritzprozessdisziplin, mehrmesswinklige Farbprüfung zur Abnahme.
Klarlack läuft, matt: Schichtdicke überschritten oder Mischverhältnis falsch, Härtung unzureichend. Gegenmaßnahme: DFT kontrollieren, Mischverhältnis strikt einhalten, Härtezeit sichern.
Schichtablösung: Zwischenbeschichtung oder Basislack schlechte Haftung, untere Schicht nicht trocken. Gegenmaßnahme: Vorbehandlung und Schichtzwischenverträglichkeit prüfen, Zwischentrocknungstakt kontrollieren.
Haftungsabfall: Vorbehandlung oder Einbrennen unzureichend. Gegenmaßnahme: Vorbehandlung stabilisieren, Einbrennfenster sichern, nach Salzsprühtest erneut messen.
Diese Schnellnachschlage mit Online-Prüfung und digitalem Zwilling kombiniert, kann Defekte im Moment der Entstehung abfangen, statt nach Auslieferung zurückzurufen. Die Qualität des Systems steckt in jedem quantifizierbaren Prozessschritt.
XIV. Zusammenhang zwischen Beschichtungssystem und Fahrzeuglebensdauer
Das Erstausrüstungs-Beschichtungssystem bestimmt direkt die Korrosions- und Aussehensbeständigkeit des Fahrzeugs und beeinflusst damit Garantie und Restwert. Das Wesen der Korrosionsschutzgarantie ist das Langzeitverhalten der Elektrotauchgrundschicht unter Salzsprüh, Steinschlag, Auftausalz; die Aussehensgarantie hängt von der Bewitterungsbeständigkeit, Kratzfestigkeit und Glanzerhalt des Klarlacks ab. Beide verlassen sich auf die Systemfähigkeit „Schichtkombination + Prozessdisziplin + Verifikation“.
Aus Sicht des Fahrzeugeigentümers bedeutet eine zuverlässige Beschichtung weniger Rost, langsameres Mattwerden, höherer Restwert des Gebrauchtwagens; aus Sicht des Werks bedeutet sie weniger Rückrufe und Ansprüche. Beschichtung als „Dekorschicht“ zu sehen ist kurzsichtig, als „Dauerhaftigkeitsengineering“ ist der richtige Weg.
Das ist auch, warum das OEM-System es wert ist, wiederholt erforscht zu werden: Sein Schichtendenken, Verifikationsmethoden und Daten-Feedbackkreis lassen sich auf Bauteile, Batteriegehäuse und industriellen Korrosionsschutz übertragen, um mehr Szenarien zu nutzen. Wer das System versteht, kann über Einzelpunkte hinausgehen und wirklich dauerhaften Schutz schaffen.
XV. Vorbehandlungschemikalien und Substitutionstrends
Die Vorbehandlung ist die Wurzel der Elektrotauchlackierung, ihre Chemikalien erleben Substitutionsupgrade:
Entfettungsmittel: Von stark alkalisch und hoher Temperatur hin zu mittlerer/niedriger Temperatur, niedrigem Schaum, leicht zu reinigen, um Energieverbrauch und Rückstände zu reduzieren.
Konditionierer: Verfeinern Phosphatkristalle, erhöhen Elektrotauchgleichmäßigkeit, geringe Menge aber großer Einfluss.
Phosphatierung: Traditionelle Zinkphosphatierung hat gute Korrosion, aber Schwermetalle und hohe Abwasserlast; wird durch phosphorfreie Keramisierung, Silanbehandlung, Dünnschichtvorbehandlung ersetzt.
Phosphorfreier Trend: Keramisierung und Silan bieten durch organisch-anorganische Hybridfilme Haftung und Korrosion, Abwasser leichter behandelbar, aber für Kanten und komplexe Strukturen ist Prozessverifikation nötig.
Substitution ist kein einfacher Austausch, man muss Haftung, Salzsprühbeständigkeit und Elektrotauchverträglichkeit neu kalibrieren. Wenn die Vorbehandlung falsch gewählt ist, rettet auch die beste Elektrotauchlackierung danach nicht. Die Vorbehandlung als Systemstartpunkt zu sehen, ist die wahre Wurzel des Korrosionsschutzes.
XVI. Energieverbrauch und CO2-Fußabdruck-Berechnung der Beschichtung
Der Energieverbrauch der Erstausrüstungsbeschichtung konzentriert sich auf Vorbehandlungsbeheizung, Elektrotauch-Einbrennen und kompakte Prozesse. CO2-Reduktion an drei Stellen:
Vorbehandlung: Von hoher Temperatur und stark alkalisch zu mittlerer/niedriger Temperatur, niedrigem Schaum, leicht reinigend, spart direkt Dampf und Strom.
Elektrotauch und Trocknung: Niedrigtemperaturhärtende Elektrotauchlackierung, Wärmepumpen und Abwärmenutzung, Ofentemperaturoptimierung, spart Energie und sichert Qualität.
Beschichtung und Ausbringung: Hochfestkörper-, Pulver- und wasserverdünnbare Systeme reduzieren VOC und Lösemittelverbrauch; Spritztechnik mit hohem Transferwirkungsgrad reduziert Overspray-Verschwendung.
Der CO2-Fußabdruck muss „Material – Prozess – Abfall“ durchlaufen, mit Daten den Emissionsbeitrag jeder Maßnahme quantifizieren. Wenn Umweltschutz von Kosten zu Wettbewerbsvorteil wird, wird die Entwicklungsrichtung des Beschichtungssystems klarer – geringerer Ressourcenverbrauch, höherer Korrosionsschutz und Ästhetik.
XVII. Ein-Satz-Zusammenfassung des Systemdenkens
Die Qualität der Erstausrüstungsbeschichtung steckt in jedem quantifizierbaren Prozessschritt. Vorbehandlung ist die Wurzel, Elektrotauchlackierung ist der Korrosionskern, Zwischenbeschichtung und pigmentierte Farbe regeln Füllung und Farbe, Klarlack regelt Dekoration und Bewitterung. Schichtkombination, Prozessdisziplin und Verifikationsmethoden als System zu führen, bringt Korrosionsschutz und Ästhetik gleichzeitig an Ort, und die Fahrzeuglebensdauer erhält ihre wahre Grundlage.
Achtzehn, Hinweise für Beschichtungsingenieure
In einem Schichtsystem gibt es keine ”unwichtige Schicht”. Nachlässigkeit bei der Vorbehandlung, Abstriche bei der Elektrotauchlackierung oder eine grobe Zwischenbeschichtung werden letztlich bei Glanz und Korrosionsschutzgarantie sichtbar. Der Wert des Ingenieurs liegt darin, die Kennzahlen jeder Schicht zu quantifizieren und die Zwischenschichtverträglichkeit durch echte Prüfung abzusichern, statt nur auf hübsche Einzelschichtdaten zu schielen. Ist das System stabil, ist das ganze Fahrzeug stabil.
Häufige Fragen
Frage: Wie viele Schichten hat die Automobilserienlackierung eigentlich und wofür ist jede zuständig?
Antwort: Typisch sind fünf Schichten: Vorbehandlung (sauberer, aktiver Untergrund), Kathodische Elektrotauchlackierung (Kern des Gesamtkorrosionsschutzes), Zwischenbeschichtung (Füll- und Steinschlagsschicht dazwischen), Basislack (Farbe und Effekt), Klarlack (Glanz, Witterungs- und Kratzfestigkeit). Die Schichten erfüllen je eigene Aufgaben und sind nicht gegenseitig ersetzbar.
Frage: Warum ist die Elektrotauchlackierung der Kern des Korrosionsschutzes?
Antwort: Die Kathodische Elektrotauchlackierung nutzt ein elektrisches Feld, damit Harzpartikel gleichmäßig auf der Karosserie abscheiden – auch in Spalten, Hohlräumen und Kanten, die mit Spritzen nicht erreichbar sind – und bildet so eine durchgehende, dichte Korrosionsschutzschicht; zudem löst die Kathodische Elektrotauchlackierung die Karosserie nicht anodisch auf und ist korrosionsbeständiger als die anodische Elektrotauchlackierung. Das Fundament des Fahrzeugrostschutzes liegt in genau dieser Schicht.
Frage: Worin unterscheiden sich Kathodische und Anodische Elektrotauchlackierung?
Antwort: Bei der Kathodischen Elektrotauchlackierung ist die Karosserie die Kathode; es findet keine Metallauflösung statt, die Schicht ist gleichmäßiger, dichter und korrosionsbeständiger – daher der moderne Standard. Bei der Anodischen Elektrotauchlackierung wirkt die Karosserie als Anode, Metall löst sich heraus, verunreinigt das Bad und die Korrosionsbeständigkeit ist geringer; sie ist bei Pkw praktisch ersetzt worden.
Frage: Wie dick ist die Elektrotauchschicht normalerweise, ist dicker besser?
Antwort: Branchenüblich liegt das Ziel bei etwa 15–25 Mikrometern (je nach Fahrzeugteil). Zu dünn schwächt den Korrosionsschutz und fördert Rost; zu dick verschwendet Material, erhöht Energieverbrauch und kann die Oberflächenverträglichkeit beeinträchtigen. Die Schichtdicke richtet sich nach TDS und Fahrzeugnorm, mit Dickenmessgerät an mehreren Punkten stichprobenartig prüfen.
Frage: Warum ist die Vorbehandlung so wichtig?
Antwort: Bei der Elektrotauchlackierung hängt sieben Zehntel von der Vorbehandlung ab. Unzureichendes Entfetten oder ungleichmäßige Phosphatierung/Zirconisierung führen direkt zu Kratern, schlechter Haftung und Frührost. Die Vorbehandlung liefert der Elektrotauchlackierung einen sauberen und aktiven Untergrund – das ist das erste Qualitätstor.
Frage: Ist die Elektrotauchfarbe wasserverdünnbar und umweltfreundlich?
Antwort: Die Kathodische Elektrotauchfarbe ist ein wasserverdünnbares System, an sich niedrig in VOC und relativ umweltfreundlich. Doch die Gesamt-VOC des Fahrzeugs hängen auch von Basislack und Klarlack ab; die Branche treibt wasserverdünnbare Zwischenbeschichtung/Basislacke, Pulver und kompakte Prozesse zur weiteren Emissionssenkung voran.
Frage: Kann man die Zwischenbeschichtung weglassen?
Antwort: Nicht empfohlen. Die Zwischenbeschichtung füllt Defekte, schützt gegen Steinschlag, blockt UV zum Schutz der Elektrotauchschicht und bietet dem Basislack einen ebenen Untergrund. Weglassen verstärkt Untergrunddfehler, senkt Haltbarkeit und Aussehen – sie ist das verbindende Glied im Schichtsystem.
Frage: Warum unterscheiden sich Reparaturlack und Serienlack?
Antwort: OEM ist kontinuierliches Hochtemperatur-Einbrennen, mehrschichtig integriert, mit festem Takt; Reparatur ist Einzelteil bei Raumtemperatur, lokales Feathering, begrenzte Ausrüstung – daher härten Reparaturlacke meist bei Raumtemperatur als Zwei-Komponenten-System und werden durch Farbtonanpassung und Feathering ergänzt. Beide haben dasselbe Ziel, andere Bedingungen.
Frage: Wie erkennt man, in welcher Schicht ein Lackproblem liegt?
Antwort: Durch schichtweise Prüfung: Elektrotauchschichtdicke und Salzsprühtest, Zwischenbeschichtungshaftung und Steinschlag, Basislackdicke und Farbtonabweichung, Klarlackglanz und -härte prüfen. Abplatzungen meist zwischen Schichten (Zwischenbeschichtung/Basislack-Übergang), Rost meist an Elektrotauch- oder Vorbehandlung, Farbtonabweichung meist am Basislack.
Frage: Worauf achten bei der Wahl des OEM-Schichtsystems?
Antwort: Auf fünf Gesamtpunkte: Vorbehandlungsverträglichkeit, Badstabilität der Elektrotauchlackierung, Zwischenschichthaftung, niedrige VOC und Taktadaption – nicht nur auf eine Schicht schauen. Zuverlässiger ist, wenn der Lieferant Material + Prozessfenster + Prüfgrenzen zusammen liefert.
Weiterführende Literatur
- Prinzip der Effektpigmente für Automobil-Basislack (Perlglanz/Metallic):Das Verständnis des optischen Verhaltens und des flächenwinkelabhängigen Farbwechsels von Metall-/Perlpigmenten im Basislack ist die Grundlage der OEM-Basislacktechnik.
- Beschichtungs- und Korrosionsschutz der drei elektrischen Systeme bei Neufahrzeugen mit Elektroantrieb:Den Korrosionsschutzgedanken der Elektrotauchlackierung auf Isolierung und Schutz von Strukturbauteilen der drei elektrischen Systeme wie Batteriegehäusen ausweiten.
- Leitfaden zur Auswahl von Korrosionsschutz-Beschichtungssystemen nach ISO 12944:Mit Umgebungsklasse + Schichtsystemlogik Grundlagen- und Korrosionsschutzauslegung sowie -prüfung leiten.
- UV-Härtungstechnik und Taktsteigerung in der Automobillackierung: vom 2K-Einbrennen zur Sekundenhärtung
- Rezeptur und Verarbeitungshinweise für Automobil-Reparatur-2K-Klarlack: kompletter Prozess von Farbmischung bis Niedertemperaturhärtung
- Automobil-Reparaturlack-System: 2K-Volltonlack, Basislack + Klarlack und Ein-Komponenten