La peinture de retouche automobile (Refinish) et la peinture d'origine OEM présentent la plus grande différence : elle s'applique à un véhicule déjà en circulation et partiellement endommagé, et non à une carrossie neuve sortant de la chaîne chaque minute. L'exigence centrale de la retouche est « de restaurer la zone endommagée, dans la mesure du possible sans démontage ni cuisson, à un niveau visuellement sans différence de couleur à l'œil nu par rapport à l'usine d'origine, et avec une durabilité approchante ». Dans cette logique, le vernis polyuréthane 2K (vernis de finition bicomposant) est la couche de protection externe la plus critique — il détermine le brillant, la tenue aux intempéries, la résistance aux rayures et la résistance chimique après retouche.
En tant que fournisseur technique de revêtements de protection automobiles et industriels, Kexin New Materials (kexinMaterials) dispose de données correspondantes pour les deux systèmes de retouche et OEM. Cet article se concentre sur le vernis 2K côté retouche, en expliquant clairement les caractéristiques de formulation, la discipline de mélange, les paramètres de pistolet, la cuisson basse température et le dépannage sur site, afin d'aider les ateliers de retouche à faire évoluer « le toucher du vieux maître » vers « des données reproductibles ».
I. Différences essentielles entre le vernis 2K de retouche et le vernis OEM
Les vernis OEM sont pour la plupart des systèmes 2K ou 1K cuits à haute température de 140–180℃, avec un pontage complet et une excellente résistance ; tandis que le vernis de retouche, limité par les pièces plastiques de la carrosserie, la peinture ancienne et les colles d'étanchéité, ne peut durcir qu'à ≤60℃ ou à température ambiante. La conception de la résine met donc davantage l'accent sur « durcissement rapide basse température, haut brillant, facile à polir ». Cela entraîne deux conséquences directes :
- Plafond de performance légèrement inférieur : avec le même durcisseur HDI, la densité de pontage en durcissement basse température est généralement inférieure à celle de la cuisson haute température ; le vernis de retouche est donc souvent un peu moins dur et moins résistant chimiquement que l'origine, mais suffit pour l'usage quotidien ;
- Ratio et procédé plus sensibles : à basse température, la réaction —NCO avec —OH est lente ; un léger écart de ratio, température, humidité ou temps d'activation provoque facilement « non-sec, ramollissement, perte de brillant ».
Selon les TDS publiques des fournisseurs majeurs, les vernis 2K de retouche sont pour la plupart des polyuréthanes acryliques (résine acrylique hydroxylée + durcisseur polyisocyanate HDI), avec un ratio de mélange courant de 2:1 ou 4:1 (volume), et un VOC souvent dans la plage 200–550 g/L. Le type HS (haut extrait sec) réduit le VOC à environ 400 g/L en augmentant l'extrait sec volumique (environ 50%). Lors de la sélection, il faut examiner conjointement « durcissable basse température, polissable, tenue aux intempéries, conformité VOC », et non seulement le prix ou le brillant initial. À noter : le système de retouche doit également prendre en compte « une large fenêtre d'application » — un novice peut pulvériser un bon film de manière stable, ce qui est plus important que la performance limite.
II. Squelette de formulation : résine hydroxylée + durcisseur HDI
La substance filmogène du vernis 2K de retouche est très uniforme : la peinture principale est une résine acrylique hydroxylée (apporte brillant, tenue aux intempéries, souplesse), le durcisseur est un polyisocyanate de type HDI (diisocyanate d'hexaméthylène) (apporte pontage et dureté). —NCO et —OH subissent une addition nucléophile pour former une liaison uréthane :
—NCO + —OH → —NH—COO— (liaison polyuréthane)
Lorsque le durcisseur contient un trimère HDI (trivalent), la réaction s'étend de linéaire à un réseau tridimensionnel ; plus la densité de pontage est élevée, plus le film est dense, se traduisant par une dureté élevée, une bonne résistance chimique et une bonne résistance à l'usure. La raison d'utiliser un HDI aliphatique plutôt qu'un TDI aromatique est la résistance au jaunissement du HDI — le TDI jaunit facilement sous UV et ne convient pas aux vernis extérieurs.
À rappeler : le HDI présente un pouvoir sensibilisant respiratoire et la sensibilisation est irréversible. Côté retouche, en raison de la pulvérisation manuelle et souvent en environnement non standard, la protection ne doit pas être négligée. L'agent de niveaument, l'absorbeur d'UV (UVA) et le stabilisateur de lumière amine empêchée (HALS) dans la formulation déterminent conjointement la tenue aux intempéries et l'apparence ; il faut regarder l'ensemble et non seulement la résine. La température de transition vitreuse (Tg) de l'oligomère affecte également la résistance à la température et la résistance aux rayures du vernis, et est le levier clé pour « dur mais non cassant ».
III. Discipline de mélange : 2:1 / 4:1 strictement interdit au feeling
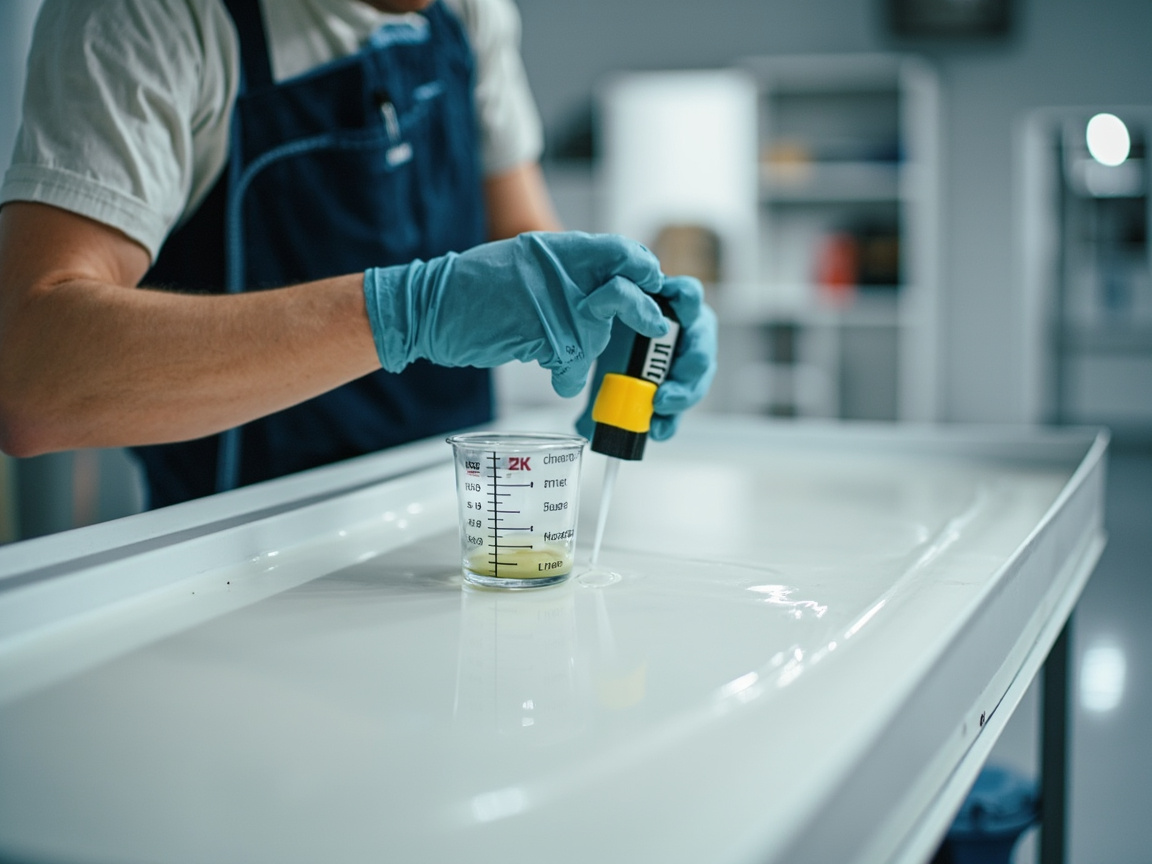
Le mélange de retouche doit utiliser un gobelet gradué pour mesurer précisément le ratio volumique, strictement interdit au feeling :
- Type 2:1 : vernis : durcisseur = 2 : 1 (volume), souvent associé à environ 10% de diluant (volume) pour ajuster la viscosité de pulvérisation ;
- Type 4:1 (positionnement séchage rapide) : vernis : durcisseur = 4 : 1 (volume), la part de base est plus élevée, adapté à la réparation rapide.
Conséquences techniques d'un ratio incorrect : durcisseur insuffisant → pontage insuffisant → ramollissement, collant, non résistant chimiquement, perte de brillant facile ; durcisseur excessif → —NCO résiduel élevé → cassant, fissuration facile, plus irritant ; diluant incontrôlé → épaisseur de film insuffisante, coulures, peau d'orange.
Ordre de fonctionnement correct : verser d'abord la peinture principale, ajouter le durcisseur, enfin le diluant (si nécessaire), mélanger dans un sens à vitesse constante pendant 2–3 minutes, laisser reposer pour débuller (maturation) avant usage. La réaction chimique commence dès le mélange ; dépasser le pot life (souvent 1–2 h @25℃) fait monter la viscosité brutalement voire gélifier et gaspiller, il faut « estimer la quantité nécessaire, mélanger la quantité nécessaire ». La balance électronique est plus précise que le gobelet, l'usage pondéral est recommandé pour les lots critiques. Lors des grands écarts de température hiver/été, la vitesse de réaction équivalente du durcisseur varie nettement, il faut ajuster le temps d'activation et le siccatif selon la température, mais interdiction d'ajouter du durcisseur en excès pour aller plus vite.
IV. Viscosité de pulvérisation : la vraie signification de DIN 4 @20℃
Le vernis de retouche utilise généralement le cup DIN 4 (20℃) pour mesurer le temps d'écoulement, plage typique 13–21 s. La viscosité détermine l'atomisation et le niveaument :
- Trop dilué (< 13 s) → coulures, épaisseur insuffisante, transparence facile ;
- Trop épais (> 21 s) → mauvaise atomisation, grains grossiers, peau d'orange marquée, débullage difficile.
La viscosité doit être mesurée avec le même type de cup et à la même température pour être comparable — chaque degré de plus fait chuter nettement le temps d'écoulement, d'où le @20℃ sur les TDS. Sans cup DIN 4 sur place, on peut utiliser un Ford Cup #4 par conversion, mais l'unité d'enregistrement doit être uniforme. La viscosité n'est pas meilleure plus basse : trop basse donne film mince et coulures ; trop haute donne peau d'orange. Elle doit être ajustée en liaison avec la pression du pistolet et la distance de passage, formant l'équilibre « atomisation — niveaument ». Le type de diluant (séchage rapide/moyen/lent) doit aussi suivre température et humidité : lent par chaud pour éviter la peau d'orange, rapide par froid pour éviter les coulures.
V. Épaisseur de film sec DFT : la zone optimale de retouche 40–60 µm
Le DFT recommandé pour le vernis de retouche est souvent de 40–60 µm (certains types séchage rapide ~25 µm par couche, 2 couches recommandées). Trop fin ( 70–80 µm) → contrainte interne élevée, coulures, peau d'orange, et « sec en surface mais pas à cœur » causant retrait et fissuration ultérieurs. Le DFT se calcule par « épaisseur de film humide × extrait sec volumique » (WFT = DFT ÷ extrait sec volumique), à quantifier après application par un épaissimètre magnétique/à courants de Foucault, et non à l'œil.
La particularité de la retouche réside dans la « zone de transition » : sur le bord de la zone réparée, faire un « bord plume » (ponçage en plume) pour que le vernis transitionne doucement depuis la peinture d'origine, évitant un escalier. Le vernis est plus fin en zone plume, il faut contrôler par pulvérisation fine + déploiement progressif du cône ; un empilement excessif laisse une interface visible. Un DFT irrégulier est la cause cachée de différence de couleur et d'interface visible, il faut mesurer l'épaisseur séparément en zone plume. Recommandé : « plaque test + mesure » pour calibrer d'abord le débit par couche, puis passer sur la carrosserie, transformant le contrôle DFT de l'expérience en lecture chiffrée.
VI. Pistolet et paramètres de pulvérisation
La retouche utilise surtout des pistolets HVLP (haute efficacité de transfert) ou RP (débit moyenne pression), diamètre 1.2–1.4 mm (vernis) :
- Pression au capuchon : HVLP ≤ 0.7 bar (≈10 PSI), économise la peinture et réduit la surpulvérisation ;
- Distance de passage : 15–25 cm, trop proche donne coulures et empilement, trop loin donne séchage à l'air et peau d'orange ;
- Vitesse et recouvrement : constante, recouvrement du cône 1/2–2/3, garantit l'uniformité d'épaisseur ;
- Couches : 1.5–2 couches humides, contrôler le DFT dans la plage cible.
L'environnement de cabine doit être 15–25℃, humidité relative ≤ 70%, température du substrat supérieure de 3℃ au point de rosée ; cabine propre, en surpression, bonne ventilation, sinon poussière, brouillard d'huile et gouttes d'eau tombent dans le vernis et créent des défauts. Pour la conception de propreté de cabine, voir Propreté de l'atelier de peinture automobile et conception de cabine. L'entretien quotidien du pistolet (buse, aiguille, capuchon d'air propres) affecte directement la qualité d'atomisation, à démonter et nettoyer chaque poste. L'air comprimé doit passer par sécheur réfrigérant + filtration multiniveau, point de rosée sous 3℃ pour éviter de souffler eau et huile dans le film.
VII. Durcissement basse température : deux voies ≤60℃ et température ambiante
Le durcissement de retouche a deux voies :
- Température ambiante (20–25℃) : économique, ne abîme pas la carrosserie, mais le pontage complet demande 5–7 jours, éviter repolissage, eau, film adhésif pendant ce temps ;
- Cuisson basse température (≤60℃) ou infrarouge : compresse le délai de « jours » à « heures/demi-heures » et améliore la complétude du pontage, adapté au flux en série. La température de plaque doit être contrôlée (IR ≤100℃), pour éviter la dégradation thermique du vernis ou la déformation du substrat, la fonte de la colle d'étanchéité.
Reconnaissance clé : « polissable » ≠ « totalement durci ». Beaucoup de vernis séchage rapide se polissent en 45–60 min, mais le pontage complet demande encore plusieurs jours ; un repolissage prématuré peut rayer le film non totalement durci. Recommandé : polissage léger après stabilisation du sec superficiel, repolissage lourd plus tard. Le chauffage IR doit surveiller la « température de plaque noire » et non « la température ambiante », pour éviter la surchauffe locale. En atelier froid en hiver, monter d'abord la température ambiante par climatisation avant travail, plus stable que longue cuisson ultérieure.
VIII. Conformité VOC : le calibre de retouche du GB 24409-2020
Le vernis de retouche est soumis à la GB 24409-2020 « Limites des substances nocives dans les revêtements pour véhicules » contraint, fixe une limite supérieure au VOC ; la peinture de retouche vernis solvant se réfère également à EU 2004/42/EC, CARB/SCAQQMD, etc. Il faut clarifier : VOC élevé ≠ haute performance — le VOC n'est que la teneur en solvant, ce qui détermine réellement la performance est la résine et la densité de réticulation ; les produits à faible VOC peuvent aussi être à séchage rapide, polissables et résistants aux intempéries.
Kexin New Materials (kexinMaterials) en promouvant les systèmes de retouche bicomposants à haute teneur en solides et faible VOC, prend les limites de GB 24409-2020 comme frontière rigide de formulation, aidant les ateliers de retouche à passer les contrôles environnementaux et à éviter les restrictions de production. Pour les boutiques en cours de conversion solvant-eau ou de mise à niveau faible VOC, ce pack « peinture + fiche technique » livré ensemble est particulièrement crucial. Il faut préciser : bien que la peinture de retouche vernis à l'eau ait un VOC plus bas, elle est plus sensible à la température, l'humidité et au séchage intermédiaire ; avant la conversion à l'eau, il faut d'abord rendre l'environnement du cabine de pulvérisation conforme, sinon le taux de défauts augmente au contraire.
IX. Défauts courants et dépannage du vernis de retouche
Du côté retouche, en raison de l'environnement changeant, la fréquence des défauts est plus élevée que l'OEM. Le tableau ci-dessous est organisé selon « phénomène — cause — solution » :
| Défaut | Cause principale | Solution |
|---|---|---|
| Peau d'orange | Viscosité élevée / pression basse / atomisation médiocre | Ajuster la viscosité à la fenêtre, augmenter la pression d'atomisation conforme |
| Coulures | Épaisseur de film excessive / dilution excessive / température basse | Contrôler DFT 40–60 µm, réduire la dilution, augmenter la température |
| Microcratères et bulles internes | Substrat humide / mélange avec air / séchage de surface trop rapide | Contrôler l'humidité, déformer, réduire la vitesse de séchage de surface |
| Perte de brillance | Ratio incorrect / durcissement insuffisant / humidité élevée | Ratio strict, maintenir la période de durcissement, réduire l'humidité |
| Jaunissement | Mauvais type de durcisseur / exposition solaire | Confirmer HDI aliphatique, choisir système résistant aux intempéries |
| Craquelure | DFT trop épais / excès de durcisseur rendant cassant | Contrôler l'épaisseur de film, ratio strict |
| Reprise (mordant) | Couche inférieure non sèche / solvants miscibles | Laisser la couche inférieure complètement durcie avant d'appliquer le vernis |
| Points de poussière | Cabine non propre / filtre défectueux | Améliorer la propreté, changer le filtre |
La plupart des défauts proviennent d'une perte de contrôle des paramètres plutôt que de la peinture elle-même ; établir la discipline « mesurer l'environnement d'abord, préparer la peinture ensuite, pulvériser après » est plus efficace que de changer de marque. En dépannage, remonter par « étape — paramètre » est beaucoup plus rapide que d'essayer au hasard. Il est recommandé d'enregistrer chaque reprise comme « phénomène — cause racine — correction de paramètre » pour constituer la base de connaissances de dépannage de la boutique.
X. Compatibilité avec le vernis 2K : apprêt — intermédiaire — couleur — vernis
Le vernis de retouche n'est pas isolé. Un système de retouche complet est généralement « apprêt époxy/polyuréthane (ou apprêt sans ponçage) → couche intermédiaire (mastic de remplissage, nivelage) → peinture de fond 1K/2K → vernis 2K ». Si l'on applique le vernis alors que la couche inférieure n'est pas sèche, la miscibilité des solvants provoque reprise et fripures ; si l'intermédiaire est rugueux et mal adhérent, le vernis ne décolle pas même s'il est dur. Pour la compatibilité entre couches et les causes racines des défauts, voir Défauts courants des peintures automobiles (coulures / peau d'orange / cratères). Pour évaluer un vernis de retouche, on ne doit pas seulement mesurer sa dureté et brillance propres, mais aussi regarder son adhérence dans le système complet « apprêt — intermédiaire — couleur — vernis » (GB/T 9286 quadrillage 0/1 est excellent) et la compatibilité inter-couches. Le degré de séchage intermédiaire de la peinture de fond détermine aussi si le vernis mordura — si la couleur n'est pas sèche en surface avant le vernis, il est très facile que le brouillard apparaisse au raccord.
XI. Liste de contrôle à la réception
La qualité de livraison de la retouche doit être contrôlée par les données ; il est recommandé d'inscrire les tests suivants dans le bon de réception :
- Brillance (60°) : selon GB/T 9754 / ISO 2813, le vernis brillant doit être ≥ 85 GU ;
- Dureté crayon : selon GB/T 6739, référence > niveau 2H ;
- Adhérence par quadrillage : selon GB/T 9286, 0/1 est excellent ;
- Écart de couleur : selon ISO 11664 (CIELAB), ΔE généralement exigé < 1 (difficile à distinguer à l'œil) ;
- Apparence : couleur uniforme, sans peau d'orange ni coulures ni points de poussière, brillance homogène, sans marche au raccord.
Le contrôle de l'écart de couleur est l'âme de la retouche, nécessitant la teinture informatisée et une source lumineuse standard. Le bon de réception transforme le subjectif « ça va d'apparence » en objectif « données conformes », réduisant les litiges. Il est recommandé de regarder une fois sous lumière naturelle et une fois sous source standard, pour éviter les litiges de réception « beau sous lampe, laid au soleil ».
XII. Stockage, transport et sécurité
Le bicomposant doit être strictement scellé et protégé de l'humidité — le durcisseur réagit très facilement avec l'eau de l'air et perd son efficacité ; après ouverture, l'utiliser rapidement, le reste peut être conservé sous azote ou retourné pour isoler de l'humidité. La peinture principale et le durcisseur sont stockés séparément dans un endroit frais et ventilé, loin des flammes nues, les déchets de peinture et bidons traités comme déchets dangereux. Le transport évite l'exposition au soleil et le gel ; après gel, la peinture principale peut floculer, le durcisseur peut cristalliser, et le retour à température ambiante ne garantit pas une récupération complète. Le travail nécessite un respirateur (OV/P100 ou PAPR), gants en nitrile (≥8 mil, latex inefficace), lunettes de protection ; interdiction de poncer ou souder un film de peinture non complètement durci. La sensibilisation au HDI est irréversible ; le nouveau personnel doit recevoir une formation à la santé au travail et un examen de référence, avec contrôle périodique.
XIII. Synergie entre teinture et vernis
Le « sans écart de couleur » en retouche ne repose pas seulement sur la peinture de fond, l'optique du vernis influence aussi le rendu final. L'indice de réfraction, l'épaisseur et la planéité du vernis modifient l'effet métallique/nacré changeant selon l'angle : avec la même peinture de fond, un vernis d'épaisseur inégale ou à peau d'orange visible produira un décalage de couleur visible selon les angles. Par conséquent, la confirmation de teinte ne doit pas seulement regarder la couche de fond, mais comparer à l'état final « vernis appliqué », et juger sous source lumineuse standard (D65 ou simulation lumière du jour) à angle d'observation fixe. La variation d'épaisseur de vernis au raccord de retouche est aussi source de décalage local et de « sensation de patch » ; il faut utiliser l'effilage et le balayage en éventail élargi pour aplanir le gradient d'épaisseur. Si le vernis jaunit lui-même (mauvais choix de durcisseur ou résistance insuffisante), il tirera toute la teinte vers le chaud, rendant toutes les couleurs jaunâtres. Considérer le vernis comme une « couche optique supérieure » plutôt qu'une simple protection est la clé pour comprendre l'écart de couleur en retouche.
XIV. Bascule entre travaux hiver et été
Les variations saisonnières de température et d'humidité impactent directement la retouche 2K. Le basse température hivernale ralentit la réaction —NCO avec —OH, retardant séchage de surface et durcissement, facilitant ramollissement, coulures, et longue adhérence de la poussière ; la solution est de préchauffer la peinture et le substrat, augmenter la température ambiante, si nécessaire utiliser un durcisseur à séchage rapide ou un catalyseur, mais interdiction d'ajouter trop de durcisseur pour aller vite. L'été chaud et humide accélère le séchage de surface, augmente le risque de peau d'orange et de bulles internes, et la haute humidité provoque la réaction —NCO avec l'eau produisant du gaz ; la solution est de renforcer la déshumidification, contrôler le point de rosée, utiliser un diluant à séchage lent, réduire l'épaisseur par passe et augmenter le nombre de passes. Au changement de saison, recalibrer la fenêtre de viscosité et le temps de séchage intermédiaire, au lieu d'utiliser les mêmes paramètres toute l'année. Il est recommandé à l'atelier de faire un « SOP saisonnier » : un jeu de paramètres recommandés par printemps, été, automne, hiver (température, limite d'humidité, viscosité, séchage intermédiaire, cuisson), gérant explicitement la variable saisonnière plutôt que de s'en remettre au feeling du maître.
XV. Tendances retouche à l'eau et haute teneur en solides
Pour répondre à GB 24409-2020 et aux restrictions environnementales locales, la retouche passe du solvant traditionnel vers la haute teneur en solides et l'eau. La haute teneur en solides réduit le VOC en augmentant le solide en volume, la logique de travail est proche du solvant, le coût de modification est bas, c'est la voie de transition principale actuelle. La peinture de retouche à l'eau a un VOC plus bas, mais est plus sensible à la température, l'humidité et le séchage intermédiaire : l'eau s'évapore lentement, le séchage de surface dépend fortement de l'humidité, nécessitant déshumidification plus forte et pré-nivelage infrarouge, et certains substrats incompatibles avec l'eau nécessitent un scellage. Avant la conversion à l'eau, assurez-vous d'abord que l'environnement de la cabine (température, humidité, propreté, renouvellement d'air) est conforme, sinon le taux de défauts augmente au contraire. Quelle que soit la voie, la nature de réticulation basse température du vernis polyuréthane 2K ne change pas, le ratio, l'épaisseur de film et la discipline de durcissement restent le cœur de la qualité. Kexin New Materials (kexinMaterials) en promouvant les systèmes faible VOC insiste sur « peinture et fiche technique livrées ensemble », précisément pour éviter que la boutique ne change que la peinture sans changer le processus et tombe dans le piège.
XVI. Communication de réception client et garantie
Le dernier maillon de la livraison de retouche est la communication de réception ; mal fait, on a facilement « la peinture est correcte, le client n'est pas satisfait ». Il est recommandé de présenter activement les données à la livraison : lecture du brillantomètre, ΔE de couleur, niveau de quadrillage, relevé d'épaisseur de film, remplaçant le subjectif « ça a l'air bien » par des chiffres objectifs. Pour les points litigieux comme raccords et zones effilées, confirmer une fois sous lumière naturelle et une fois sous source standard, et conserver les photos comparatives au dossier. Les clauses de garantie doivent clarifier les limites : lavage normal et vieillissement climatique sont couverts, mais fientes d'oiseaux ou sève non nettoyées longtemps, lavage avec solvant fort, dommages secondaires d'accident ne le sont pas, évitant responsabilité illimitée. Faire de la réception et la garantie un processus transparent protège à la fois la boutique et le client, réduisant les litiges. Kexin New Materials (kexinMaterials) recommande à la boutique de prendre « bon de réception + fiche technique + classement des défauts » comme trio de livraison, pour que le client voie non seulement le brillant, mais aussi le contrôle et le professionnalisme derrière, cette confiance retient bien plus les clients qu'un prix bas unique.
XVII. Questions courantes clients et réponses professionnelles
Les clients demandent souvent : « Pourquoi y a-t-il un léger écart avec l'origine ? » Réponse : l'origine est un film formé en plaque entière à haute température uniforme, la retouche est localisée basse température, le lot de peinture et le gradient d'épaisseur induisent inévitablement une micro-différence, ΔE < 1 est déjà indiscernable à l'œil. « Pourquoi ne peut-on pas laver tout de suite après pulvérisation ? » Réponse : la réticulation complète à température ambiante prend plusieurs jours, durant lesquels résistance chimique et adhérence ne sont pas au pic, éviter lavage haute pression et cirage dans la semaine. « Pourquoi le prix est plus élevé que le quick-fix ? » Réponse : la différence est dans le système complet apprêt — intermédiaire — couleur — vernis, environnement propre et réception par données, le taux de reprise et la durabilité sont plus contrôlables. L'essence de la réponse pro est de traduire le langage technique en bénéfice compréhensible, non de botter en touche avec des termes. La boutique standardisant ces réponses améliore l'expérience et contraint aussi sa propre conformité au standard — car ce qu'on dit doit être faisable.
XVIII. Vue d'ensemble de la conformité environnementale de l'atelier de retouche
Les obligations environnementales des ateliers de retouche ne se limitent pas au COV : les peintures de retouche usagées, les solvants usagés, les chiffons usagés et le coton filtrant usagé sont tous des déchets dangereux, qui doivent être collectés par catégorie, stockés temporairement conformément aux normes, confiés à des unités qualifiées pour traitement, et faire l'objet d'un registre de bordereaux de transfert ; les gaz résiduaires de la cabine de pulvérisation doivent être traités pour un rejet conforme aux normes ; le bruit et le stockage des produits chimiques dangereux sont également soumis à des exigences. Beaucoup de magasins ne se concentrent que sur le COV des revêtements, négligeant la chaîne des déchets dangereux, et sont pris au dépourvu lors des inspections. Il est recommandé de gérer la conformité environnementale sous forme de liste : la fiche de données de sécurité (MSDS) des revêtements affichée, le local des déchets dangereux verrouillé et sous surveillance, un registre traçable jusqu'au lot, et des employés connaissant les mesures d'urgence. La conformité n'est pas une charge, mais la ligne de fond de la survie du magasin, surtout dans les villes où la régulation environnementale se durcit. Choisir des systèmes à faible COV et à haute teneur en solides permet de réduire à la source les déchets dangereux et les émissions, c'est la voie au coût de conformité le plus bas, et répond également à la grande orientation de la transformation verte de l'industrie. Considérer l'environnement comme une condition préalable à l'exploitation plutôt que comme une tâche supplémentaire permet au magasin de fonctionner de manière durable et stable.
XIX. Formation technique et transmission maître-apprenti
La qualité de la retouche dépend fortement de la main-d'œuvre, la formation technique est un mécanisme à long terme. Il est recommandé d'établir une formation par paliers : les nouveaux employés apprennent la sécurité et les paramètres de base (viscosité, épaisseur de film, ratio de mélange), les ouvriers qualifiés apprennent le dépannage des défauts et le contrôle de la différence de couleur, les cadres apprennent la conception des procédés et la réception. La formation doit se faire « en pratiquant » — s'entraîner à répétition sur des plaques standard jusqu'à ce que les données atteignent les normes, plutôt que de se contenter de regarder des vidéos. La transmission maître-apprenti doit rendre explicite l'expérience tacite des vieux maîtres : traduire le « toucher » en paramètres mesurables tels que « plage de viscosité, distance de pulvérisation, temps de flash », et les inscrire dans la fiche de travail. Lorsque l'expérience devient des données reproductibles, la rotation du personnel ne emporte plus la qualité. L'investissement en formation n'est pas visible à court terme, mais à long terme il détermine la réputation du magasin et le taux de reprise, c'est l'actif le plus sous-estimé de l'atelier de retouche. Les magasins qui investissent continuellement dans les compétences humaines sont souvent aussi ceux au taux de reprise le plus bas et à la clientèle la plus stable.
XX. Boucle d'amélioration continue du procédé de retouche
La fin de la retouche d'un véhicule n'est pas un point final, les données doivent revenir en flux pour l'amélioration. Il est recommandé d'enregistrer pour chaque commande : modèle de véhicule, partie endommagée, système associé, paramètres environnementaux, ratio de mélange, épaisseur de film, mode de durcissement, résultat d'apparence et d'adhérence, reprise ou non. Un résumé mensuel pour observer les tendances : quelles parties ont un taux de reprise élevé, quel climat provoque le plus de défauts, quel nouveau débutant a un dérive de paramètres importante. Les actions d'amélioration sont directement appliquées à la formation et à la révision des fiches de procédé, puis l'effet est vérifié le mois suivant. Cette petite boucle « enregistrement — analyse — amélioration — vérification » est plus durable qu'une grande rectification unique. Plus le magasin est petit, plus il est facile de gérer à la mémoire, mais la mémoire s'efface ; avec une boucle de données, la qualité ne dépend pas d'une personne, et le magasin peut s'étendre stablement et ouvrir des succursales sans perte de niveau. Faire de la revue un élément fixe de la réunion hebdomadaire, le taux de reprise baissera de façon visible.
XXI. Tendance de l'industrie : de la retouche au reconditionnement
La retouche automobile passe de la « restauration locale » au « reconditionnement » : pour les pare-chocs, jantes, portes et autres pièces, on démonte l'ensemble, on renouvelle centralisé, puis on réinstalle, le rythme et la cohérence sont supérieurs à la retouche in situ sur le véhicule. Le reconditionnement exige des systèmes de revêtement plus standardisés et des procédés plus paramétrés, ce qui correspond parfaitement au durcissement rapide des systèmes 2K à haute teneur en solides et UV. La tendance pointe aussi vers le « règlement des sinistres par la donnée » : les compagnies d'assurance déterminent le sinistre selon les données de détection, forçant l'atelier de retouche à parler par une réception standard. Pour le magasin, embrasser le reconditionnement et la donnée est une voie de mise à niveau du travail intensif vers le technique intensif, et permet aussi de mieux accueillir les activités de certification officielle des constructeurs et concessionnaires. Anticiper la mise en place de l'exploitation standard et des capacités de détection est la carte maîtresse pour ne pas être éliminé lors du renouvellement de l'industrie, et permet aussi de transformer un business de retouche ponctuel en service industriel reproductible.
XXII. Liste d'inspection quotidienne du magasin
Il est recommandé à l'atelier de retouche de faire une inspection de cinq minutes avant l'ouverture chaque jour : vérifier si température/humidité et point de rosée sont dans la fenêtre, vérifier le drainage et le point de rosée de l'air comprimé, vérifier si le gobelet de mélange et la balance sont propres et précis, vérifier la chute de pression et la vitesse d'air des filtres de la cabine, vérifier si le durcisseur est scellé et non humide. Ces cinq points sont complétés avec une fiche à cocher, en trente jours on peut voir le lien entre fluctuation de qualité et environnement. L'inspection semble prendre du temps, mais en réalité elle intercepte la plupart des défauts au coût le plus bas. La transformer en mémoire musculaire, le taux de reprise du magasin restera stablement bas, et un bon travail sortira même sans le vieux maître. Conserver les registres d'inspection, c'est à la fois une preuve de gestion et une entrée pour l'amélioration, faisant de la « stabilité » un fait vérifiable plutôt qu'un vœu.
XXIII. En une phrase
L'essence de la retouche est de restaurer la zone endommagée à un état fiable par un procédé contrôlé. Le revêtement détermine la limite supérieure, le procédé détermine la limite inférieure, et la discipline détermine si la limite inférieure est maintenue. Écrire le ratio de mélange, l'épaisseur de film, la température/humidité, le durcissement en chiffres reproductibles, le magasin peut transformer le « toucher du vieux maître » en « standard accessible à tous ». C'est à la fois la garantie de la qualité et la condition préalable de la mise à l'échelle. Lorsque l'exploitation standard devient une habitude, le taux de reprise et les réclamations clients baissent naturellement, et le magasin passe d'un atelier dépendant de l'expérience individuelle à un service industriel reproductible et fiable.
Questions fréquentes
Q :Peut-on mélanger la couche transparente 2K de retouche et la couche transparente OEM ?
R :Non recommandé. Leurs conditions de durcissement (basse température vs haute température) et la conception des résines sont différentes, un mélange entre systèmes provoque facilement perte de brillance, non-séchage, décollement intercouche. Pour la retouche, utiliser la formule de retouche, et pour le reconditionnement OEM aussi suivre autant que possible l'assortiment d'origine.
Q :Le ratio de mélange 2:1 et 4:1 peuvent-ils se substituer ?
R :Non. Le ratio équivalent résine—NCO de différents produits est validé par formulation, une modification arbitraire entraîne un pontage insuffisant/excessif, se manifestant par ramollissement, fragilité, perte de brillance, baisse de résistance chimique, un dosage précis en volume est obligatoire.
Q :Pourquoi la couche transparente peut être polie en 45–60 minutes, mais on dit que le durcissement complet prend 7 jours ?
R :« Polissable » signifie que la surface atteint un état opérable, « durcissement complet » signifie que la réaction —NCO avec —OH est totalement terminée. Un repolissage précoce peut rayer le film non totalement ponté, il est recommandé de repousser le repolissage plus tard.
Q :Quel est le bénéfice d'une cuisson à 60℃ pour la couche transparente de retouche ?
R :La cuisson accélère le pontage, comprimant le délai de « jours » à « heures/demi-heures », et améliore l'intégrité du pontage, la uniformité de brillance, adaptée à la circulation en lot ; mais la température de plaque doit être contrôlée pour éviter la dégradation et la déformation du substrat.
Q :Quel DFT de couche transparente de retouche est le plus approprié ?
R :Recommandé 40–60 µm. En dessous de 40 µm le masquage est insuffisant et laisse voir le fond, au-dessus de 70–80 µm la contrainte interne est grande et favorise la fissuration, il faut quantifier avec un épaissimètre plutôt qu'à l'œil.
Q :Comment être conforme au COV côté retouche ?
R :Sélectionner selon les limites GB 24409-2020, privilégier les systèmes à haute teneur en solides ou faible COV, et combiner avec HVLP pour réduire la surpulvérisation ; haut COV ≠ haute performance, faible COV peut aussi être à séchage rapide et résistant aux intempéries.
Q :D'où viennent la plupart des défauts courants de retouche ?
R :La plupart viennent de la perte de contrôle des paramètres et de l'environnement (ratio de mélange, viscosité, température, humidité, propreté de la cabine), plutôt que de la peinture elle-même. Établir la discipline « mesurer l'environnement — préparer la peinture — pulvériser » est plus efficace que de changer de marque.
Q :Comment éviter les marches dans la jonction de retouche (bord plume) ?
R :Faire un ponçage en bord plume, laisser la couche transparente transitionner en douceur depuis la peinture d'origine ; dans la zone plume pulvérisation fine + éventail progressivement élargi, éviter l'accumulation formant une jonction visible, et mesurer le DFT séparément dans la zone plume.
Lecture complémentaire
- Propreté de l'atelier de pulvérisation automobile et conception de la cabine : l'environnement de la cabine détermine directement l'effet orange, les coulures et les points de poussière de la couche transparente.
- Défauts courants de la peinture automobile (coulures / effet orange / cratères) : le ratio de mélange, l'épaisseur de film, la perte de contrôle température/humidité sont la cause principale des défauts côté retouche.
- Normes de détection de la peinture automobile (adhérence / résistance aux intempéries / choc de pierre) : faire descendre les normes de dureté, brillance, adhérence dans la réception sur site de retouche.
- Technologie de durcissement UV pour la peinture automobile et amélioration du rythme : de la cuisson 2K au durcissement en secondes
- Système de peinture d'origine automobile et procédé d'apprêt électrophorétique
- Système de peinture de retouche automobile : peinture 2K monochrome, base + couche transparente et monocomposant