La vernice di rifinitura per auto (Refinish) è molto diversa dalla vernice originale OEM in quanto si applica su un veicolo già in uso e parzialmente danneggiato, e non su una carrozzeria nuova di zecca che esce dalla linea di produzione ogni minuto. L'esigenza fondamentale della riparazione è "riportare la zona danneggiata, senza smontare o cuocere il più possibile, a un livello di assenza di differenza di colore a occhio nudo rispetto all'originale e di durabilità simile". In questa logica, la vernice trasparente poliuretanica 2K (vernice trasparente bicomponente) è lo strato protettivo esterno più critico: determina la brillantezza, la resistenza agli agenti atmosferici, la resistenza ai graffi e quella chimica dopo la riparazione.
Come fornitore tecnologico di rivestimenti protettivi per auto e industriali, kexinMaterials (KeXin New Material) dispone di dati di supporto sia per i sistemi di rifinitura che per quelli OEM. Questo articolo si concentra sulla vernice trasparente 2K per la rifinitura, spiegando chiaramente le caratteristiche della formulazione, la disciplina di miscelazione, i parametri della pistola, l'indurimento a bassa temperatura e la risoluzione dei problemi in loco, per aiutare le carrozzerie a trasformare il "tatto del maestro esperto" in "dati replicabili".
I. Differenze sostanziali tra la vernice trasparente 2K per rifinitura e quella OEM
Le vernici trasparenti OEM sono per lo più sistemi 2K o 1K cotti ad alta temperatura (140–180℃), con reticolazione completa e ottima resistenza; la vernice di rifinitura, limitata da componenti in plastica, vecchie vernici e sigillanti, può essere indurita solo a ≤60℃ o a temperatura ambiente, quindi nella progettazione della resina si enfatizza maggiormente "indurimento rapido a bassa temperatura, alta brillantezza, facile lucidatura". Questo comporta due conseguenze dirette:
- Soffitto di prestazioni leggermente inferiore: con lo stesso indurente HDI, la densità di reticolazione a bassa temperatura è solitamente inferiore a quella della cottura ad alta temperatura, quindi la durezza e la resistenza chimica della vernice di rifinitura sono spesso leggermente inferiori all'originale, ma sufficienti per l'uso quotidiano;
- Rapporto e processo più sensibili: a bassa temperatura la reazione tra —NCO e —OH è lenta; piccole deviazioni nel rapporto, temperatura, umidità o tempo di attivazione possono facilmente causare "non asciugatura, ammorbidimento, perdita di brillantezza".
Secondo i TDS pubblici dei principali fornitori, le vernici trasparenti 2K per rifinitura sono per lo più poliuretano acrilico (resina acrilica idrossilata + indurente poliisocianato HDI), con rapporto di miscelazione comune 2:1 o 4:1 (in volume), VOC per lo più nell'intervallo 200–550 g/L; i tipi ad alto contenuto solido (HS) riducono il VOC a circa 400 g/L aumentando il contenuto solido in volume (circa 50%). Nella selezione, "induribile a bassa temperatura, lucidabile, resistente agli agenti atmosferici, conforme al VOC" devono essere valutati insieme, non guardando solo prezzo o brillantezza iniziale. Va aggiunto: il sistema di rifinitura deve anche considerare "finestra di applicazione ampia" — che anche un principiante possa spruzzare stabilmente un buon film è più importante delle prestazioni limite.
II. Scheletro della formulazione: resina idrossilata + indurente HDI
La sostanza formante film della vernice trasparente 2K per rifinitura è molto coerente: la vernice base è la resina acrilica idrossilata (fornisce brillantezza, resistenza agli agenti atmosferici, flessibilità), l'indurente è il poliisocianato di tipo HDI (diisocianato esametilenico) (fornisce reticolazione e durezza). —NCO e —OH subiscono addizione nucleofila generando il legame uretanico:
—NCO + —OH → —NH—COO— (legame poliuretanico)
Quando l'indurente contiene trimeri HDI (trifunzionali), la reazione si estende da lineare a rete tridimensionale; maggiore è la densità di reticolazione, più denso è il film di vernice, manifestandosi in alta durezza, buona resistenza chimica e all'usura. Il motivo per cui si usa HDI alifatico invece di TDI aromatico è la resistenza al ingiallimento di HDI — il TDI ingiallisce facilmente sotto UV, non adatto a vernici trasparenti esterne.
Da notare: l'HDI ha proprietà sensibilizzanti respiratorie e la sensibilizzazione è irreversibile. Nel settore rifinitura, per via della spruzzatura manuale e spesso in ambienti non standard, la protezione non può essere trascurata. Gli additivi livellanti, assorbitori UV (UVA) e stabilizzanti alla luce amminici stericamente impediti (HALS) nella formulazione determinano insieme resistenza agli agenti atmosferici e aspetto; nella selezione bisogna guardare l'abbinamento e non solo la resina. La temperatura di transizione vetrosa (Tg) dell'oligomero influisce anche sulla resistenza termica e ai graffi della vernice trasparente, ed è la leva chiave per essere "duro ma non fragile".
III. Disciplina di miscelazione: 2:1 / 4:1 vietato affidarsi al tatto
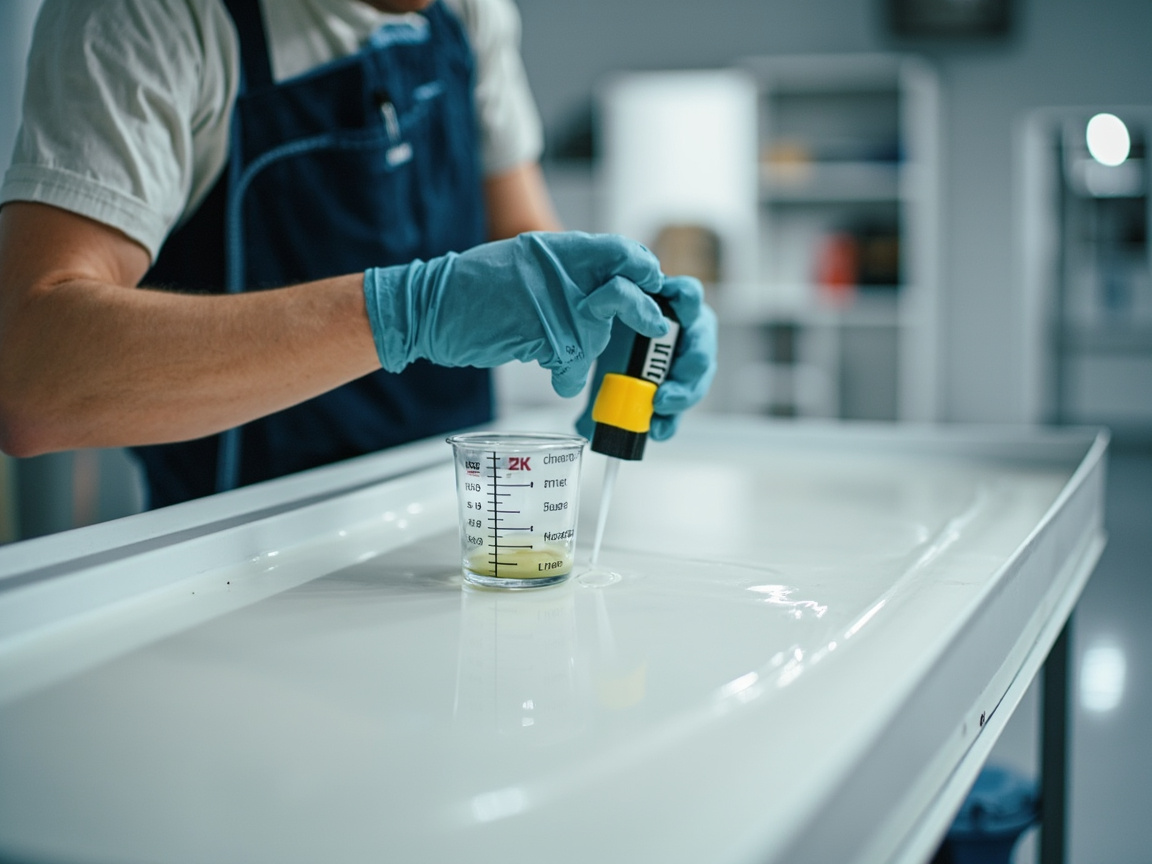
La miscelazione per rifinitura deve usare bicchieri graduati per misurare con precisione il rapporto volumetrico, vietato affidarsi alla sensazione:
- Tipo 2:1: vernice trasparente : indurente = 2 : 1 (volume), spesso abbinato a circa 10% di diluente (volume) per regolare la viscosità di spruzzatura;
- Tipo 4:1 (posizionamento ad asciugatura rapida): vernice trasparente : indurente = 4 : 1 (volume), la parte principale ha percentuale maggiore, adatto a riparazioni veloci.
Conseguenze ingegneristiche di rapporto errato: poco indurente → reticolazione insufficiente → ammorbidimento, appiccicosità, scarsa resistenza chimica, facile perdita di brillantezza; troppo indurente → residuo —NCO elevato → fragilità, facile crepatura, maggiore irritazione; diluente fuori controllo → spessore film insufficiente, colature, buccia d'arancia.
Sequenza corretta: prima versare la vernice base, poi aggiungere l'indurente, infine il diluente (se necessario), mescolare in una direzione a velocità costante per 2–3 minuti, lasciar riposare per eliminare bolle (maturazione) prima dell'uso. La reazione chimica dopo la miscela inizia subito; oltre il tempo di utilizzo (Pot Life, comune 1–2 h @25℃) la viscosità schizza e può gelificare diventando scarto, quindi bisogna "stimare quanto serve, miscelare quanto serve". La bilancia elettronica è più precisa del misurino; per lotti critici si consiglia il metodo ponderale. Con grandi differenze di temperatura inverno-estate, la velocità di reazione equivalente dell'indurente cambia sensibilmente; si deve regolare il tempo di attivazione e gli essiccativi secondo la temperatura, ma è vietato aggiungere indurente in eccesso per velocizzare.
IV. Viscosità di spruzzatura: il significato reale di DIN 4 @20℃
Le vernici trasparenti per rifinitura usano generalmente la coppa DIN 4 (20℃) per misurare il tempo di scorrimento, intervallo tipico 13–21 s. La viscosità determina atomizzazione e livellamento:
- Troppo diluita (< 13 s) → colature, spessore insufficiente, facile vedere il fondo;
- Troppo densa (> 21 s) → atomizzazione scarsa, grana grossa, buccia d'arancia marcata, difficile eliminare bolle.
La viscosità deve essere misurata con coppa dello stesso modello e stessa temperatura per essere comparabile — ogni 1℃ di aumento, il tempo di scorrimento si accorcia sensibilmente, quindi i TDS indicano @20℃. Se in loco non c'è la coppa DIN 4, si può usare Ford Cup #4 ecc. per conversione, ma il criterio di registrazione deve essere uniforme. La viscosità non è meglio bassa possibile: troppo bassa film sottile e colature; troppo alta buccia d'arancia. Deve essere regolata insieme a pressione pistola e distanza di passata, formando l'equilibrio "atomizzazione — livellamento". Anche il tipo di diluente (asciugatura rapida/media/lenta) va scelto secondo temperatura e umidità: ad alta temperatura usare diluente lento per evitare buccia d'arancia, a bassa temperatura usare rapido per evitare colature.
V. Spessore film secco DFT: la zona ottimale di riparazione 40–60 µm
Per le vernici trasparenti di rifinitura il DFT raccomandato è per lo più 40–60 µm (alcuni tipi a asciugatura rapida singola passata circa 25 µm, si raccomandano 2 passate). Troppo sottile ( 70–80 µm) → elevato stress interno, colature, buccia d'arancia e "asciutto in superficie ma non dentro" con ritiro e crepe in seguito. Il DFT si calcola da "spessore film umido × contenuto solido in volume" (WFT = DFT ÷ contenuto solido in volume); dopo l'applicazione si misura con spessimetro magnetico/induttivo, non a occhio.
La particolarità della rifinitura è la "zona di transizione": sul bordo della riparazione si deve fare il "bordo a penna" (carteggiatura sfumata), facendo transitare la vernice trasparente fluidamente dalla vernice originale per evitare scalini. Nella zona sfumata la vernice è più sottile, va controllata con spruzzo sottile + ventaglio gradualmente allargato; accumuli eccessivi lasciano giunzioni visibili. Il DFT non uniforme è causa invisibile di differenze di colore e giunzioni evidenti, si deve misurare lo spessore separatamente nella zona sfumata. Si consiglia di usare "pannello di prova + misura spessore" per calibrare prima la portata per passata, poi passare alla carrozzeria, trasformando il controllo DFT da esperienza a lettura.
VI. Pistola e parametri di spruzzatura
Per la rifinitura si usano spesso pistole HVLP (alta efficienza di trasferimento) o RP (media pressione alto flusso), ugello 1.2–1.4 mm (trasparente):
- Pressione alla capsula: HVLP ≤ 0.7 bar (≈10 PSI), risparmia vernice e riduce overspray;
- Distanza di passata: 15–25 cm, troppo vicino facile colatura e accumulo, troppo lontano facile polverizzazione a secco e buccia d'arancia;
- Velocità e sovrapposizione: costante, sovrapposizione ventaglio 1/2–2/3, per garantire uniformità spessore;
- Passate: 1.5–2 passate umide, controllando DFT nell'intervallo target.
L'ambiente cabina deve essere 15–25℃, umidità relativa ≤ 70%, temperatura substrato almeno 3℃ sopra il punto di rugiada; cabina pulita, in pressione positiva, buona ventilazione, altrimenti polvere, nebbia d'olio, gocce d'acqua finiscono nella vernice causando difetti. Sulla progettazione della pulizia cabina, vedi Pulizia cabina di verniciatura auto e progettazione della cabina. La manutenzione quotidiana della pistola (ugello, ago, capsula aria puliti) influisce direttamente sulla qualità di atomizzazione, va smontata e lavata ogni turno. L'aria compressa deve passare per essiccazione a refrigerazione + filtrazione multistadio, punto di rugiada sotto 3℃ per evitare di soffiare acqua e olio nel film.
VII. Indurimento a bassa temperatura: ≤60℃ e due percorsi a temperatura ambiente
L'indurimento della rifinitura ha due percorsi:
- Temperatura ambiente (20–25℃): economico, non danneggia la carrozzeria, ma la reticolazione completa richiede 5–7 giorni, evitare durante il periodo lucidatura pesante, contatto con acqua, pellicole;
- Cottura a bassa temperatura (≤60℃) o infrarossi: comprime il tempo da "giorni" a "ore/mezz'ora" e migliora la completezza di reticolazione, adatto a flusso di lavoro di massa. La temperatura del pannello deve essere controllata (IR ≤100℃), per evitare degrado termico della vernice o deformazione substrato, fusione sigillanti.
Cognizione chiave: "lucidabile" ≠ "completamente indurito". Molte vernici a asciugatura rapida si possono lucidare in 45–60 min, ma la reticolazione completa richiede ancora giorni; lucidare troppo presto può graffiare il film non completamente indurito. Si consiglia lucidatura leggera dopo stabilizzazione superficiale, lucidatura pesante più tardi. La cottura IR deve guardare la "temperatura a pannello nero" non "temperatura ambiente", per evitare surriscaldamento locale. In inverno con officina fredda, prima alzare la temperatura ambiente con condizionatore poi lavorare, più stabile che cuocere a lungo dopo.
VIII. Conformità VOC: il criterio di rifinitura di GB 24409-2020
La vernice trasparente di rifinitura è vincolata da GB 24409-2020 "Limiti di sostanze pericolose nelle vernici per veicoli", che fissa tetti VOC; le vernici a solvente per rifinitura fanno anche riferimento a EU 2004/42/EC, CARB/SCAQQMD ecc. Da chiarire: alto VOC ≠ alte prestazioni — il VOC è solo contenuto di solvente, a determinare le prestazioni sono resina e densità di reticolazione; prodotti a basso VOC possono ugualmente essere a asciugatura rapida, lucidabili, resistenti agli agenti atmosferici.
kexinMaterials (KeXin New Material) nel promuovere sistemi bicomponente di rifinitura ad alto contenuto solido e basso VOC, usa i limiti GB 24409-2020 come confine rigido di formulazione, aiutando le carrozzerie a superare controlli ambientali ed evitare limitazioni produttive. Per negozi in fase di conversione da solvente a acqua o upgrade a basso VOC, questo abbinamento "vernice + scheda processo" consegnato insieme è particolarmente critico. Da precisare: la vernice di rifinitura a base d'acqua ha VOC ancora più basso, ma è più sensibile a temperatura/umidità e asciugatura flash; prima di convertire bisogna rendere l'ambiente cabina conforme, altrimenti la frequenza difetti aumenta.
IX. Difetti comuni e risoluzione problemi della vernice trasparente di rifinitura
Il settore rifinitura, per via dell'ambiente variabile, ha frequenza difetti superiore all'OEM. Tabella sotto per "fenomeno — causa — rimedio":
| Difetto | Causa principale | Rimedio |
|---|---|---|
| Buccia d'arancia | Viscosità alta / pressione bassa / atomizzazione scarsa | Regolare viscosità nella finestra, aumentare pressione atomizzazione conforme |
| Colatura | Spessore eccessivo / eccesso diluente / bassa temperatura | Controllare DFT 40–60 µm, ridurre diluente, alzare temperatura |
| Porosità e bolle scure | Substrato umido / miscela con aria / asciugatura superficiale troppo rapida | Controllare umidità, anti-bolle, ridurre velocità asciugatura superficiale |
| Perdita brillantezza | Rapporto errato / indurimento insufficiente / alta umidità | Rispettare rigoroso rapporto, garantire periodo indurimento, ridurre umidità |
| Ingiallimento | Tipo indurente errato / esposizione solare | Confermare HDI alifatico, scegliere sistema resistente agenti atmosferici |
| Crepatura | DFT troppo spesso / eccesso indurente e fragile | Controllare spessore, rispettare rigoroso rapporto |
| Attacco fondo | Strato inferiore non asciutto / solubilità solventi | Strato inferiore completamente indurito prima di vernice trasparente |
| Punti polvere | Cabina non pulita / filtri inefficienti | Migliorare pulizia, cambiare filtri |
La maggior parte dei difetti deriva da parametri fuori controllo non dalla vernice stessa; stabilire la disciplina "prima misura ambiente, poi miscela, poi spruzza" è più efficace che cambiare marca. Nella risoluzione, risalire per "fase — parametro" è molto più veloce che provare a caso. Si consiglia di registrare ogni rilavorazione con "fenomeno — causa radice — correzione parametro", formando la propria base di conoscenza difetti del negozio.
X. Abbinamento con vernice trasparente 2K: fondo — intermedio — colore — trasparente
La vernice trasparente di rifinitura non è isolata. Il sistema completo di riparazione è solitamente "primer epossidico/poliuretanico (o primer non carteggiabile) → strato intermedio (stucco riempitivo, livellamento) → vernice pigmentata 1K/2K → vernice trasparente 2K". Se lo strato inferiore non è asciutto e si applica il trasparente, la solubilità dei solventi causa attacco fondo e rugosità; se l'intermedio è ruvido e scarsa aderenza, per quanto dura la trasparente si sfalda. Cause radice di compatibilità e difetti tra strati, vedi Difetti comuni vernice auto (colature/buccia d'arancia/crateri). Valutare una vernice trasparente di rifinitura non può misurare solo durezza e brillantezza proprie, ma anche adesione (GB/T 9286 cross-cut 0/1 ottimo) e compatibilità tra strati nel sistema "fondo — intermedio — colore — trasparente". Il grado di asciugatura flash della vernice pigmentata determina anche se il trasparente attacca il fondo — se si vernicia trasparente su colore non asciutto in superficie, facile nebbia nella giunzione.
XI. Elenco controlli di accettazione
La qualità di consegna della riparazione va controllata con dati; si consiglia di scrivere i seguenti test nel modulo di accettazione:
- Brillantezza (60°): secondo GB/T 9754 / ISO 2813, trasparente alto lucido deve essere ≥ 85 GU;
- Durezza matita: secondo GB/T 6739, riferimento > 2H;
- Adesione cross-cut: secondo GB/T 9286, 0/1 ottimo;
- Differenza colore: secondo ISO 11664 (CIELAB), ΔE solitamente richiesto < 1 (a occhio indistinguibile);
- Aspetto: colore uniforme, senza buccia d'arancia colature punti polvere, brillantezza uniforme, giunzione senza scalino.
Il controllo della differenza colore è l'anima della riparazione, richiede tintometro computerizzato e sorgente luminosa standard. Il modulo di accettazione trasforma il soggettivo "sembra ok" nell'oggettivo "dati conformi", riducendo dispute. Si consiglia di guardare una volta in luce naturale e una in sorgente standard, per evitare dispute di accettazione "bello sotto lampada, brutto alla luce solare".
XII. Stoccaggio, trasporto e sicurezza
I bicomponenti devono essere sigillati ermeticamente anti-umidità — l'indurente reagisce facilmente con l'umidità dell'aria e perde efficacia, dopo apertura usare presto, il residuo può essere conservato con azoto o capovolto per isolare umidità. Vernice base e indurente conservati separati in luogo fresco e ventilato, lontano da fiamme, rifiuti di vernice e fusti trattati come rifiuti pericolosi. Trasporto evitare esposizione solare e congelamento; dopo congelamento la vernice base può flocculare, l'indurente cristallizzare, e dopo riscaldamento potrebbe non recuperare completamente. Lavorazione deve prevedere respiratore (OV/P100 o PAPR), guanti nitrilici (≥8 mil, lattice inefficace), occhiali protettivi; vietato carteggiare o saldare film non completamente indurito. La sensibilizzazione HDI è irreversibile; nuovo personale deve fare formazione salute occupazionale ed esame basale, con controlli periodici.
XIII. Corrispondenza tintometrica e sinergia con vernice trasparente
La "nessuna differenza colore" della riparazione non dipende solo dalla vernice pigmentata, l'ottica della trasparente influisce sulla percezione finale. L'indice di rifrazione, spessore e planarità della trasparente modificano la flop dei pigmenti metallici/perlacei: stessa vernice pigmentata, con trasparente di spessore disuniforme o buccia d'arancia evidente, a diversi angoli appare differenza colore visibile. Quindi la conferma tintometrica non deve guardare solo il colore base, ma confrontare nello stato finale "già verniciato trasparente", e giudicare sotto sorgente standard (D65 o simulazione luce solare) ad angolo di osservazione fisso. La variazione di spessore trasparente nella giunzione di riparazione è anche fonte di differenza colore locale e "senso di toppa", va livellata la gradazione di spessore con sfumatura e ventaglio allargato. Se la trasparente stessa ingiallisce (scelta indurente o scarsa resistenza agenti atmosferici), scalda anche l'intera tonalità, facendo virare tutti i colori al giallo. Considerare la trasparente come "strato ottico superiore" non semplice protezione è la chiave per capire la differenza colore di riparazione.
XIV. Cambio lavorazione inverno-estate
Le variazioni stagionali di temperatura e umidità colpiscono direttamente la rifinitura 2K. In inverno il basso temperature rallenta la reazione —NCO e —OH, ritardando asciugatura superficiale e indurimento, facile ammorbidimento, colature, lungo tempo di adesione polvere; la contromisura è preriscaldare vernice e substrato, alzare temperatura ambiente, se necessario usare indurente rapido o essiccativi, ma vietato aggiungere indurente in eccesso per velocità. In estate alta temperatura e umidità accelerano asciugatura superficiale, aumentando rischio buccia d'arancia e bolle scure, e l'alta umidità induce reazione —NCO con acqua producendo gas; contromisura è rafforzare deumidificazione, controllare punto rugiada, usare diluente lento, ridurre spessore per passata e aumentare passate. Al cambio stagione ricalibrare finestra viscosità e tempo flash, non usare gli stessi parametri tutto l'anno. Si consiglia alle carrozzerie di fare "SOP stagionale": primavera, estate, autunno, inverno ciascuno con un set di parametri raccomandati (temperatura, tetto umidità, viscosità, flash, cottura), gestendo esplicitamente la variabile stagionale anziché affidarsi al feeling del maestro.
XV. Tendenze vernice di rifinitura a base d'acqua e alto contenuto solido
Per far fronte alla GB 24409-2020 e ai vari decreti locali per la limitazione ambientale, la vernice di rifinitura sta passando dai tradizionali rivestimenti a solvente ad alta concentrazione di solidi e a base d'acqua. L'alta concentrazione di solidi riduce il VOC aumentando il contenuto di solidi in volume; la logica di applicazione è simile a quella del rivestimento a solvente e il costo di retrofit è basso, perciò è l'attuale via di transizione principale. La vernice di rifinitura a base d'acqua ha un VOC ancora più basso, ma è più sensibile a temperatura, umidità e flash-off: l'evaporazione dell'acqua è lenta, l'asciugatura superficiale è fortemente vincolata dall'umidità, richiede una deumidificazione più forte e un pre-leveling a infrarossi, e alcuni substrati sono incompatibili con l'acqua e necessitano di sigillatura. Prima di passare all'acqua, è assolutamente necessario rendere conformi l'ambiente della cabina di verniciatura (temperatura, umidità, pulizia, ricambio d'aria), altrimenti il tasso di difetti aumenta anzi. Indipendentemente dalla via scelta, la natura a bassa temperatura della reticolazione della vernice trasparente poliuretanica 2K non cambia: rapporto di miscelazione, spessore del film e disciplina di indurimento restano il nucleo della qualità. Kexin New Materials (kexinMaterials), nel promuovere sistemi a basso VOC, enfatizza la "consegna della vernice insieme alla scheda di processo", proprio per evitare che i punti vendita cambino solo la vernice senza cambiare il processo e incorrano in problemi.XVI. Comunicazione di accettazione con il cliente e garanzia
L'ultima fase della consegna della rifinitura è la comunicazione di accettazione; se non gestita bene, si rischia facilmente "la vernice è a posto, ma il cliente non è soddisfatto". Si consiglia di mostrare attivamente i dati alla consegna: lettura del glossmetro, ΔΕ di differenza colore, grado di quadrettatura, registro dello spessore del film, usando numeri oggettivi al posto di "sembra abbastanza bene". Per i punti contestabili come giunzioni e zone di sfumatura, confermare una volta in luce naturale e una in sorgente luminosa standard, e conservare foto di confronto in archivio. I termini di garanzia devono chiarire i confini: il normale lavaggio auto e l'invecchiamento climatico sono coperti, ma la mancata rimozione prolungata di guano e resina di alberi, l'uso di lavaggi auto a solventi forti e i danni secondari da incidente non lo sono, per evitare responsabilità illimitate. Rendere accettazione e garanzia un processo trasparente protegge sia il punto vendita sia il cliente e riduce le dispute. Kexin New Materials (kexinMaterials) suggerisce ai punti vendita di adottare "modulo di accettazione + scheda di processo + classificazione difetti" come trio di consegna, facendo vedere al cliente non solo la brillantezza, ma anche il controllo e la professionalità sottostanti; questa fiducia trattiene i clienti molto più di un prezzo basso una tantum.
XVII. Domande frequenti dei clienti e risposte professionali
I clienti chiedono spesso: "Perché c'è una leggera differenza di colore rispetto alla fabbrica?" Risposta: la fabbrica forma il film su pannello intero e ad alta temperatura in modo uniforme, la rifinitura è locale e a bassa temperatura; lotti di vernice pigmentata e gradiente di spessore comportano inevitabili micro-differenze, ΔΕ inferiore a 1 è già impercettibile a occhio nudo. "Perché non si può lavare subito dopo la verniciatura?" Risposta: la reticolazione completa a temperatura ambiente richiede diversi giorni, durante i quali resistenza chimica e adesione non sono al picco; si consiglia di evitare lavaggio ad alta pressione e lucidatura entro una settimana. "Perché il prezzo è più alto del negozio di riparazione veloce?" Risposta: la differenza sta nel completo abbinamento fondo—intermedio—colore—trasparente, ambiente pulito e accettazione dati, con tasso di rielaborazione e durabilità più controllabili. L'essenza della risposta professionale è tradurre il linguaggio tecnico in benefici comprensibili per il cliente, non eludere con termini tecnici. Standardizzare queste risposte eleva l'esperienza e vincola il punto vendita a operare secondo standard—perché ciò che si dice deve essere ciò che si fa.
XVIII. Quadro complessivo della conformità ambientale nell'officina di rifinitura
Gli obblighi ambientali della officina di rifinitura non riguardano solo il VOC: vernice di scarto, solventi di scarto, panni di scarto, cotone filtrante di scarto sono tutti rifiuti pericolosi, da raccogliere separatamente, stoccare conformemente, affidare a unità qualificate per lo smaltimento, e creare registri di trasferimento; i gas di scarico della cabina devono essere trattati e emessi a norma; ci sono requisiti anche per rumore e stoccaggio di prodotti chimici pericolosi. Molti punti vendita guardano solo al VOC della vernice, ignorando la filiera dei rifiuti pericolosi e venendo colti impreparati ai controlli. Si consiglia di gestire la conformità ambientale con liste di controllo: MSDS della vernice esposte, locale rifiuti pericolosi chiuso a chiave e monitorato, registri tracciabili al lotto, personale a conoscenza delle procedure di emergenza. La conformità non è un onere, ma la linea di fondo per la sopravvivenza del punto vendita, specialmente nelle città con supervisione ambientale severa. Scegliere sistemi a basso VOC e alta concentrazione di solidi riduce a monte rifiuti pericolosi ed emissioni, è la via a costo di conformità più basso e risponde alla grande direzione della trasformazione verde del settore. Considerare l'ambiente come premessa operativa e non come compito extra permette al punto vendita di operare stabilmente a lungo.
XIX. Formazione tecnica e trasmissione maestro-allievo
La qualità della rifinitura dipende fortemente dalla mano d'opera; la formazione tecnica è un meccanismo a lungo termine. Si consiglia di stabilire una formazione a gradini: i nuovi dipendenti imparano sicurezza e parametri base (viscosità, spessore del film, rapporto di miscelazione), i lavoratori esperti imparano risoluzione difetti e controllo colore, i quadri imparano progettazione di processo e accettazione. La formazione deve essere "imparare facendo"—esercitarsi ripetutamente su pannelli standard finché i dati sono a norma, non solo guardare video. La trasmissione maestro-allievo deve rendere esplicita l'esperienza tacita dell'anziano: tradurre il "tatto" in parametri misurabili di "intervallo di viscosità, distanza di spruzzo, tempo di flash-off", scrivendoli nella scheda operativa. Quando l'esperienza diventa dato replicabile, il turnover del personale non porta via la qualità. L'investimento in formazione nel breve non si vede, ma a lungo termine determina reputazione e tasso di rielaborazione del punto vendita, ed è l'asset più sottovalutato della officina di rifinitura. I punti vendita disposti a investire continuamente nelle capacità umane sono spesso anche quelli con tasso di rielaborazione più basso e clienti più stabili.
XX. Ciclo di miglioramento continuo del processo di rifinitura
La rifinitura di un singolo veicolo non è il traguardo; i dati devono rifluire come miglioramento. Si consiglia di registrare per ogni ordine: modello auto, parte danneggiata, sistema abbinato, parametri ambientali, rapporto di miscelazione, spessore del film, modalità di indurimento, risultato aspetto e adesione, se rielaborato. Riepilogo mensile per vedere tendenze: quale tipo di parte ha alta rielaborazione, quale clima causa più difetti, quale nuovo dipendente ha deriva di parametri. Le azioni di miglioramento ricadono direttamente su formazione e revisione della scheda di processo, verificate il mese successivo. Questo piccolo ciclo "registra—analizza—migliora—verifica" è più sostenibile di una grande rettifica una tantum. Più il punto vendita è piccolo, più facile gestire a memoria, ma la memoria si perde; con il ciclo dati, la qualità non dipende da una persona e il punto vendita può espandersi stabilmente, aprire filiali senza perdere livello. Rendere il riesame azione fissa del meeting settimanale e il tasso di rielaborazione scenderà visibilmente.
XXI. Tendenze del settore: dalla rifinitura alla rimanufacturing
La rifinitura auto sta passando da "ripristino locale" a "rimanufacturing": per paraurti, cerchi, porte e altri pezzi, si smontano interamente, si rinnovano centralmente, si rimontano, con ritmo e consistenza superiori alla rifinitura in loco sul veicolo. La rimanufacturing richiede sistemi di verniciatura più standard e processi più parametrizzati, sposando proprio la rapida reticolazione di 2K alta concentrazione di solidi e UV. La tendenza punta anche alla "liquidazione dati": le assicurazioni determinano il danno in base a dati di rilevamento, costringendo la officina di rifinitura a parlare con accettazione standard. Per il punto vendita, abbracciare rimanufacturing e digitalizzazione è la via di upgrade da intensivo di lavoro a intensivo di tecnologia, e permette più facilmente di ottenere business di certificazione ufficiale da case madri e concessionarie. Pianificare preventivamente capacità operative e di rilevamento standard è la carta vincente per non essere eliminati nel rimescolamento del settore, e trasforma l'attività di rifinitura una tantum in servizio industriale replicabile.
XXII. Lista di ispezione quotidiana del punto vendita
Si consiglia alla officina di rifinitura di fare una ispezione di cinque minuti prima dell'apertura: controllare che temperatura, umidità e punto di rugiada siano nella finestra, controllare scarico acqua dell'aria compressa e punto di rugiada, controllare che bicchieri di miscelazione e bilance siano puliti e precisi, controllare differenziale di pressione e velocità aria dei filtri della cabina, controllare che l'indurente sia sigillato e non umido. Questi cinque punti su un modulo a spunta, in trenta giorni si vede la correlazione tra fluttuazione qualità e ambiente. L'ispezione sembra rubare tempo, ma in realtà intercetta alla fonte la maggior parte dei difetti al costo più basso. Farla diventare memoria muscolare e il tasso di rielaborazione resterà stabilmente basso, e si fa buon lavoro anche senza il maestro anziano. Registrare l'ispezione è sia prova di gestione sia input di miglioramento, rendendo la "stabilità" da desiderio a fatto verificabile.
XXIII. Riassunto in una frase
L'essenza della rifinitura è riportare la zona danneggiata a stato affidabile con processo controllato. La vernice determina il limite superiore, il processo determina il limite inferiore, e la disciplina determina se il limite inferiore regge. Scrivere rapporto di miscelazione, spessore del film, temperatura-umidità, indurimento come numeri replicabili, e il punto vendita trasformerà il "tatto del maestro" in "standard raggiungibile da tutti". Questo è sia garanzia di qualità sia premessa di scalabilità. Quando l'operazione standard diventa abitudine, tasso di rielaborazione e reclami scendono naturalmente, e il punto vendita da bottega basata sull'esperienza individuale cresce in servizio industriale replicabile e affidabile.
Domande frequenti
Domanda: La vernice trasparente 2K di rifinitura e la vernice trasparente OEM possono essere miscelate?
Risposta: Non consigliato. Le due hanno condizioni di reticolazione (bassa temperatura vs alta temperatura) e design delle resine diversi; miscelare sistemi diversi facilmente causa perdita di brillo, non asciugatura, distacco tra strati. Per la rifinitura usa formulazione da rifinitura, per il rinnovo OEM cerca di seguire l'abbinamento originale di fabbrica.
Domanda: Il rapporto di miscelazione 2:1 e 4:1 possono sostituirsi?
Risposta: No. Il rapporto equivalente resina—NCO di prodotti diversi è verificato in formula; modifiche arbitrarie causano reticolazione insufficiente/eccessiva, manifestandosi come ramollimento, fragilità, perdita di brillo, calo resistenza chimica; deve essere misurato con precisione in rapporto volumetrico.
Domanda: Perché la vernice trasparente può essere lucidata in 45–60 minuti, ma si dice che l'indurimento completo richiede 7 giorni?
Risposta: "Lucidabile" significa che la superficie ha raggiunto stato operabile, "indurimento completo" significa che la reazione —NCO con —OH è terminata del tutto. Lucidare pesantemente in anticipo può graffiare il film non ancora completamente reticolato; si consiglia di posticipare la lucidatura pesante.
Domanda: Cosa apporta la cottura a 60℃ alla vernice trasparente di rifinitura?
Risposta: La cottura accelera la reticolazione, comprimendo il tempo da "giorni" a "ore/mezz'ora", e migliora completezza di reticolazione e uniformità di brillo, adatta a flusso batch; ma la temperatura del pannello deve essere controllata per evitare degrado e deformazione del substrato.
Domanda: Qual è il DFT migliore da controllare per la vernice trasparente di rifinitura?
Risposta: Raccomandato 40–60 µm. Sotto 40 µm lo schermo è insufficiente e traspara il fondo, sopra 70–80 µm gli stress interni sono alti e facile crepare; usare spessimetri per quantificare, non occhio.
Domanda: Come essere conformi al VOC nella rifinitura auto?
Risposta: Selezionare secondo limite GB 24409-2020, priorità ad alta concentrazione di solidi o sistemi a basso VOC, con HVLP per ridurre overspray; alto VOC ≠ alta prestazione, basso VOC può essere ugualmente a rapida asciugatura e resistenza agli agenti atmosferici.
Domanda: Da dove vengono la maggior parte dei difetti comuni di rifinitura?
Risposta: Per lo più da parametri e ambiente fuori controllo (rapporto di miscelazione, viscosità, temperatura, umidità, pulizia cabina), non dalla vernice stessa. Stabilire disciplina "misura ambiente—miscela vernice—spruzza" è più efficace che cambiare marca.
Domanda: Come evitare scalino nell'interfaccia (bordo di sfumatura) di rifinitura?
Risposta: Fare carteggiatura a bordo piuma, lasciando che la vernice trasparente transiti lisciamente dalla vernice originale di fabbrica; nella zona di sfumatura spruzzo sottile + ventaglio graduale, evitare accumulo che forma interfaccia visibile, e misurare DFT separatamente nella zona di sfumatura.
Letture estese
- Pulizia della cabina di verniciatura auto e progettazione della cabina: l'ambiente della cabina determina direttamente buccia d'arancia, colature e punti di polvere della vernice trasparente.
- Difetti comuni della vernice auto (colature/buccia d'arancia/crateri): rapporto di miscelazione, spessore del film, perdita di controllo temperatura-umidità sono la causa principale dei difetti lato rifinitura.
- Standard di rilevamento vernice auto (adesione/esposizione/impatto pietre): far ricadere durezza, brillo, standard di adesione nell'accettazione sul campo della rifinitura.
- Tecnologia di reticolazione UV per verniciatura auto e miglioramento del ritmo: dalla cottura 2K alla reticolazione in secondi
- Sistema di verniciatura originale auto e processo di primer elettroforetico
- Sistema di vernice di rifinitura auto: vernice 2K monocolore, base+trasparente e monocomponente