La pintura de retoque automotriz (Refinish) es muy diferente de la pintura OEM de fábrica en que se enfrenta a un vehículo ya en uso y con daño localizado, no a una carrocería nueva que sale de la línea cada minuto. La demanda central del retoque es "restaurar el área dañada a un nivel sin diferencia de color visible a simple vista respecto a la fábrica y con durabilidad cercana, en la medida de lo posible sin desmontar ni hornear". En esta lógica, el barniz transparente de poliuretano 2K (barniz transparente de acabado bicomponente) es la capa de protección externa más crítica: determina el brillo, la resistencia a la intemperie, la resistencia a rayones y la resistencia química tras el retoque.
Como proveedor técnico de revestimiento protector automotriz e industrial, kexinMaterials (KeXin New Material) cuenta con datos de soporte tanto para los sistemas de retoque como para OEM. Este artículo se centra en el barniz transparente 2K del lado del retoque, explicando con claridad las características de formulación, la disciplina de mezcla, los parámetros de pistola, el curado a baja temperatura y la resolución de fallas in situ, para ayudar a los talleres de retoque a elevar el "tacto del maestro experimentado" a "datos reproducibles".
I. Diferencias esenciales entre el barniz transparente 2K de retoque y el barniz OEM
Los barnices OEM suelen ser sistemas 2K o 1K horneados a alta temperatura de 140–180℃, con reticulación completa y excelente resistencia; en cambio, el barniz de retoque, limitado por las piezas plásticas de la carrocería, la pintura vieja y los selladores, solo puede curar a ≤60℃ o a temperatura ambiente, por lo que en el diseño de la resina se enfatiza más "curado rápido a baja temperatura, alto brillo, fácil pulido". Esto trae dos consecuencias directas:
- Techo de rendimiento ligeramente menor: con el mismo endurecedor HDI, la densidad de reticulación en curado a baja temperatura suele ser menor que en horneado a alta temperatura, por lo que la dureza y resistencia química del barniz de retoque a menudo son algo inferiores a las de fábrica, pero ya suficientes para el uso diario;
- Proporción y proceso más sensibles: a baja temperatura la reacción —NCO con —OH es lenta, y cualquier desviación en proporción, temperatura, humedad o tiempo de activación fácilmente provoca "no secado, reblandecimiento, pérdida de brillo".
Según TDS públicas de proveedores principales, los barnices transparentes 2K de retoque son mayormente poliuretano acrílico (resina acrílica hidroxilada + endurecedor de poliisocianato HDI), con relación de mezcla común 2:1 o 4:1 (volumen), y VOC en el rango de 200–550 g/L; los tipos de alto contenido sólido (HS) reducen el VOC a cerca de 400 g/L aumentando el contenido sólido en volumen (aprox. 50%). Al seleccionar, debe revisarse en conjunto "curado a baja temperatura, pulible, resistente a intemperie, VOC conforme", no solo precio o brillo inicial. Hay que añadir: el sistema de retoque también debe considerar "ventana de aplicación amplia" — que un principiante pueda rociar una buena película de forma estable es más importante que el rendimiento límite.
II. Esqueleto de formulación: resina hidroxilada + endurecedor HDI
La sustancia formadora de película del barniz transparente 2K de retoque es muy consistente: la pintura base es resina acrílica hidroxilada (aporta brillo, resistencia a intemperie, flexibilidad), y el endurecedor es poliisocianato tipo HDI (diisocianato de hexametileno) (aporta reticulación y dureza). —NCO y —OH sufren adición nucleofílica generando enlace de uretano:
—NCO + —OH → —NH—COO— (enlace de poliuretano)
Cuando el endurecedor contiene trímero de HDI (trifuncional), la reacción pasa de lineal a red tridimensional; cuanto mayor la densidad de reticulación, más densa la película, manifestándose en alta dureza, buena resistencia química y al desgaste. El motivo de usar HDI alifático en lugar de TDI aromático es que el HDI es resistente al amarilleo — el TDI amarillea fácilmente bajo UV, no apto para barnices exteriores.
Debe recordarse: el HDI tiene sensibilización respiratoria y tras la sensibilización es irreversible. En el retoque, por ser pulverización manual y a menudo en entornos no estándar, la protección no debe descuidarse. Los niveladores, absorbedores de UV (UVA) y estabilizadores de luz hindered amine (HALS) en la formulación determinan conjuntamente la resistencia a intemperie y apariencia; al seleccionar, véase el sistema completo no solo la resina. La temperatura de transición vítrea (Tg) del oligómero también afecta la resistencia térmica y al rayado del barniz, siendo la palanca clave para "duro pero no frágil".
III. Disciplina de mezcla: 2:1 / 4:1 prohibido por intuición
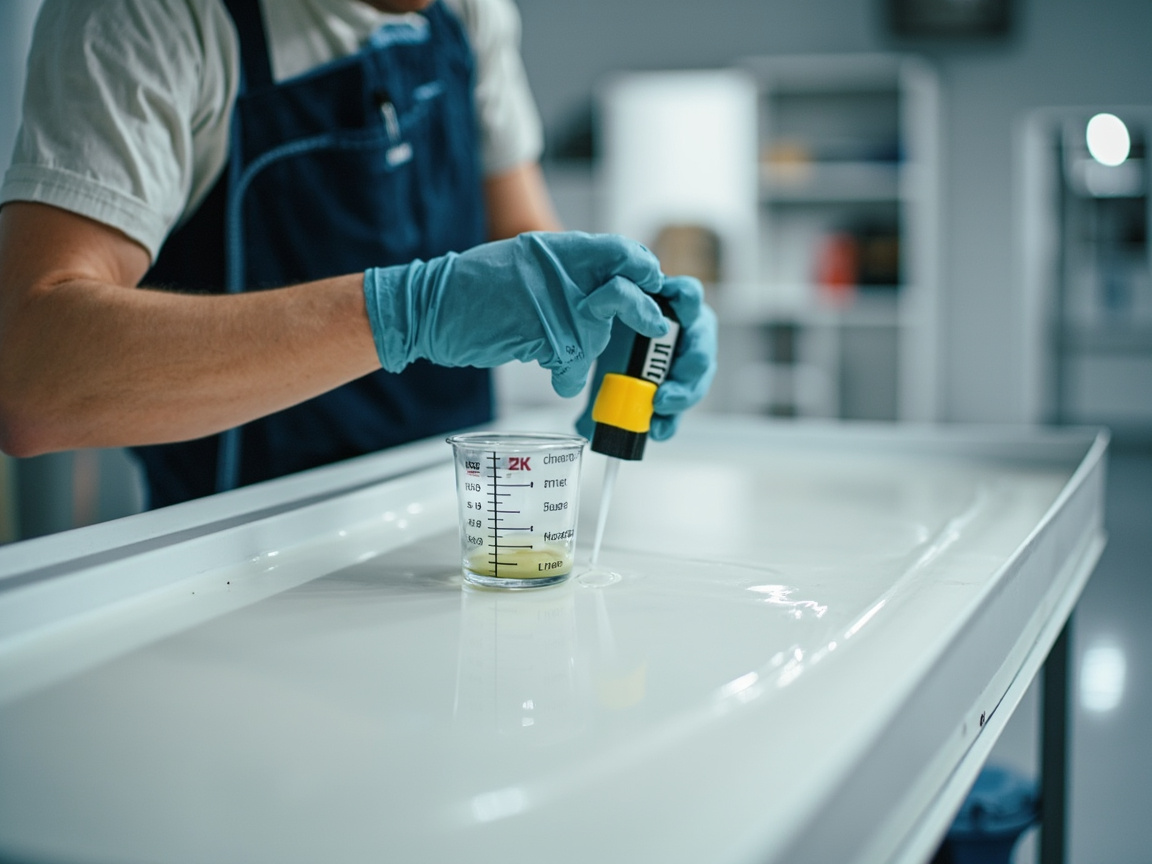
La mezcla de retoque debe usar vaso graduado con escala y medir con precisión por relación volumétrica, prohibido por sensación:
- Tipo 2:1: barniz : endurecedor = 2 : 1 (volumen), usualmente con ~10% de diluyente (volumen) para ajustar viscosidad de pulverización;
- Tipo 4:1 (posicionamiento de secado rápido): barniz : endurecedor = 4 : 1 (volumen), mayor proporción de base, apto para reparación rápida.
Consecuencias de proporción incorrecta: poco endurecedor → reticulación insuficiente → reblandecimiento, pegajosidad, baja resistencia química, fácil pérdida de brillo; mucho endurecedor → exceso de —NCO residual → fragilidad, fácil agrietamiento, mayor irritación; diluyente fuera de control → espesor insuficiente, goteo, piel de naranja.
Orden correcto: primero verter base, luego endurecedor, finalmente diluyente (si necesario), agitar unidireccional y uniforme 2–3 min, reposar para desespumar (maduración) antes de usar. La reacción química inicia al mezclar; pasada la vida útil (Pot Life, común 1–2 h @25℃) la viscosidad se dispara o incluso gelifica y desecha, debe "calcular cuánto usar, mezclar cuánto". La balanza electrónica es más precisa que el vaso; para lotes críticos se recomienda pesaje. Con gran diferencia invierno-verano, la velocidad equivalente del endurecedor cambia notablemente; ajustar tiempo de activación y secantes según temperatura, pero prohibido exceder endurecedor por prisa.
IV. Viscosidad de pulverización: significado real de DIN 4 @20℃
El barniz de retoque usa comúnmente copa DIN 4 (20℃) para medir tiempo de salida, rango típico 13–21 s. La viscosidad determina atomización y nivelado:
- Muy diluido (< 13 s) → goteo, espesor insuficiente, fácil descubrimiento de base;
- Muy espeso (> 21 s) → mala atomización, partículas gruesas, piel de naranja severa, difícil eliminación de burbujas.
La viscosidad debe medirse con misma copa y temperatura para ser comparable — cada 1℃ de aumento acorta notablemente el tiempo de salida, por eso el TDS indica @20℃. Sin copa DIN 4 in situ, usar Ford Cup #4 con conversión, pero registrar uniformemente. La viscosidad no es cuanto menor mejor: muy baja película fina y goteo; muy alta piel de naranja. Debe ajustarse junto con presión de pistola y distancia, formando equilibrio "atomización—nivelado". El tipo de diluyente (secado rápido/medio/lento) también según temperatura-humedad: alto calor usar lento para evitar piel de naranja, baja temperatura usar rápido para evitar goteo.
V. Espesor de película seca DFT: zona óptima de retoque 40–60 µm
El DFT recomendado para barniz de retoque está mayormente en 40–60 µm (algunos tipos rápidos ~25 µm por pasada, recomendan 2 pasadas). Muy fino ( 70–80 µm) gran estrés interno, goteo, piel de naranja y "seco superficial pero no interno" con retracción y grietas posteriores. El DFT se calcula por "espesor húmedo × contenido sólido en volumen" (WFT = DFT ÷ contenido sólido vol.), medir con espesímetro magnético/por corrientes de Eddy tras aplicación, no a ojo.
La particularidad del retoque está en la "zona de transición": en el borde del parche hacer "borde de pluma" (lijado difuminado) para que el barniz transite suavemente desde la pintura de fábrica, evitando escalón. En la zona difuminada el barniz es más fino, controlar con pulverización fina + abanico expandido gradual; acumulación excesiva deja interfaz visible. El DFT desigual es causa invisible de diferencia de color e interfaz marcada, medir espesor por separado en zona difuminada. Se recomienda "tabla de prueba + espesímetro" para calibrar salida por pasada antes de carrocería, convirtiendo el control DFT de experiencia a lectura.
VI. Pistola y parámetros de pulverización
En retoque se usan pistolas HVLP (alta eficiencia de transferencia) o RP (mediana presión alto flujo), boquilla 1.2–1.4 mm (barniz):
- Presión en capuchón: HVLP ≤ 0.7 bar (≈10 PSI), ahorra pintura y reduce sobrepulverización;
- Distancia de pasada: 15–25 cm, muy cerca goteo-acumulación, muy lejos pulverizado seco-piel de naranja;
- Velocidad y solape: uniforme, solape de abanico 1/2–2/3, asegurar espesor uniforme;
- Pasadas: 1.5–2 pasadas húmedas, controlar DFT en rango objetivo.
El ambiente de cabina debe ser 15–25℃, humedad relativa ≤ 70%, temperatura de sustrato 3℃ sobre punto de rocío; cabina limpia, presión positiva, buena ventilación, o polvo, neblina de aceite y gotas de agua caerán en el barniz causando defectos. Sobre diseño de limpieza de cabina, ver Limpieza de taller de pulverización automotriz y diseño de cabina. El mantenimiento diario de pistola (boquilla, aguja, capuchón de aire) afecta directamente atomización, limpiar por turno. Aire comprimido con secado frigorífico + filtrado multietapa, punto de rocío bajo 3℃, evitar soplar agua-aceite a película.
VII. Curado a baja temperatura: ≤60℃ y ambiente dos rutas
El curado de retoque tiene dos rutas:
- Ambiente (20–25℃): económico, no daña carrocería, pero reticulación completa necesita 5–7 días, evitar repulido, agua, película en ese periodo;
- Horneado baja temp (≤60℃) o IR: comprime plazo de "días" a "horas/medias horas" y mejora integridad de reticulación, apto para flujo en lote. Temp. de placa debe controlarse (IR ≤100℃), evitar degradación térmica del barniz o deformación de sustrato, fusión de sellador.
Conocimiento clave: "pulible" ≠ "curado completo". Muchos barnices rápidos se pulen a 45–60 min, pero reticulación completa aún tardía días; repulir prematuro puede rayar película no curada. Repulido leve tras estabilizado superficial, repulido pesado más tarde. Horneado IR atender "temp. de placa negra" no "temp. ambiente", evitar sobrecalentamiento local. Taller frío en invierno: subir temp. ambiente con aire acondicionado antes de aplicar, más estable que hornear largo posterior.
VIII. Conformidad VOC: criterio de retoque de GB 24409-2020
El barniz de retoque está sujeto a GB 24409-2020 "Límites de sustancias peligrosas en pinturas para vehículos", con tope de VOC; el barniz de retoque a base de disolvente también referencia EU 2004/42/EC, CARB/SCAQQMD. Aclarar: alto VOC ≠ alto rendimiento — VOC es solo contenido de solvente, quien determina rendimiento es resina y densidad de reticulación; productos bajos en VOC también logran secado rápido, pulible, resistente a intemperie.
kexinMaterials (KeXin New Material) al promover sistemas de retoque bicomponente alto sólido y bajo VOC, toma el límite GB 24409-2020 como frontera dura de formulación, ayudando a talleres a pasar inspección ambiental y evitar producción limitada. Para tiendas en cambio de solvente a agua o upgrade bajo VOC, este soporte de "pintura + tarjeta de proceso" junto es clave. Aclarar: el barniz de retoque a base de agua aunque VOC menor, es más sensible a temp-humedad y secado entre pasos; antes de cambiar a agua, cumplir ambiente de cabina o sube tasa de defectos.
IX. Defectos comunes y resolución de fallas del barniz de retoque
El retoque por entorno variable tiene mayor frecuencia de defectos que OEM. Tabla por "fenómeno—causa—solución":
| Defecto | Causa principal | Solución |
|---|---|---|
| Piel de naranja | Viscosidad alta / presión baja / mala atomización | Ajustar viscosidad a ventana, subir presión de atomización conforme |
| Goteo | Espesor excesivo / diluyente excesivo / baja temp. | Controlar DFT 40–60 µm, reducir diluyente, subir temp. |
| Poros oscuros / burbujas | Sustrato con agua / mezcla con aire / secado superficial rápido | Controlar agua, desespumar, bajar velocidad de secado superficial |
| Pérdida de brillo | Proporción errónea / curado insuficiente / alta humedad | Proporción estricta, mantener periodo de curado, bajar humedad |
| Amarilleo | Tipo de endurecedor erróneo / exposición solar | Confirmar HDI alifático, elegir sistema resistente intemperie |
| Grieta | DFT muy grueso / exceso endurecedor frágil | Controlar espesor, proporción estricta |
| Mordido de base | Capa inferior no seca / solubilidad de solventes | Curar completamente capa inferior antes de barniz transparente |
| Puntos de polvo | Cabina sucia / filtro fallido | Mejorar limpieza, cambiar filtro |
La mayoría de defectos provienen de parámetros fuera de control no de la pintura; establecer disciplina "medir ambiente primero, luego mezclar, luego pulverizar" es más efectivo que cambiar marca. En fallas, retroceder por "etapa—parámetro" es más rápido que probar error por error. Registrar cada retrabajo "fenómeno—causa raíz—corrección de parámetro" para formar base de conocimiento propia.
X. Compatibilidad con barniz 2K: base—intermedio—color—transparente
El barniz de retoque no está aislado. El sistema completo suele ser "imprimación epoxi/poliuretano (o sin lijar) → intermedia (masilla de dos componentes, relleno-nivelado) → pintura base 1K/2K → barniz transparente 2K". Si la capa inferior no está seca y se barniza, la solubilidad de solventes causa mordido y arrugas; intermedia rugosa o mala adherencia, el barniz aunque duro se desprende. Causas de compatibilidad intercapa y defectos, ver Defectos comunes de pintura automotriz (goteo/piel de naranja/cráteres). Evaluar un barniz de retoque no solo por dureza-brillo propios, sino por adherencia bajo sistema completo "base—intermedio—color—transparente" (GB/T 9286 cuadrícula 0/1 óptimo) y compatibilidad intercapa. El secado entre pasos de la pintura base también decide si el transparente muerde — base sin secado superficial y barnizar fácilmente empaña en interfaz.
XI. Lista de inspección de aceptación
La calidad de entrega de retoque debe controlarse con datos, sugerir incluir en hoja de aceptación:
- Brillo (60°): según GB/T 9754 / ISO 2813, barniz alto brillo debe ≥ 85 GU;
- Dureza lápiz: según GB/T 6739, referencia > 2H;
- Adherencia cuadrícula: según GB/T 9286, 0/1 óptimo;
- Diferencia de color: según ISO 11664 (CIELAB), ΔE usual < 1 (imperceptible a ojo);
- Apariencia: color uniforme, sin piel de naranja-goteo-polvo, brillo consistente, interfaz sin escalón.
El control de diferencia de color es alma del retoque, requiere toner por computadora y fuente estándar. La hoja convierte "se ve bien" subjetivo en "datos cumplen" objetivo, reduce disputas. Sugerir ver bajo luz natural y fuente estándar una vez cada uno, evitar disputa "bello bajo lámpara, feo a sol".
XII. Almacenamiento, transporte y seguridad
El bicomponente debe sellarse estricto contra humedad — el endurecedor reacciona fácil con agua del aire y falla, usar pronto tras abrir, remanente puede guardar con nitrógeno o invertido aislando humedad. Base y endurecedor separados en lugar fresco ventilado, lejos de fuego, residuos y tambores como peligrosos. Transporte evitar sol y congelado; congelado puede flocular base o cristalizar endurecedor, tras recalentar no siempre recupera. Aplicación con respirador (OV/P100 o PAPR), guantes nitrilo (≥8 mil, látex inútil), gafas; prohibido lijar o soldar película no curada. Sensibilización HDI irreversible, nuevo personal debe capacitación de salud ocupacional y línea base médica, reexamen periódico.
XIII. Coordinación de toner y barniz transparente
El "sin diferencia de color" del retoque no depende solo de la pintura base; la óptica del barniz afecta aspecto final. El índice de refracción, espesor y planitud del barniz cambian el efecto flip-flop de pigmentos metálicos/perla: misma base, con barniz desigual o piel de naranja, aparece desviación de color visible en ángulos. Por eso la confirmación de color no solo vea base, sino estado final "ya barnizado" y bajo fuente estándar (D65 o simulación solar) a ángulo fijo. El cambio de espesor de barniz en interfaz de retoque también es fuente de diferencia local y "sensación de parche", requiere difuminado y abanico expandido para nivelar gradiente. Si el barniz amarillea (selección de endurecedor o intemperie insuficiente), calienta toda la tonalidad, todos los colores tienden amarillo. Ver el barniz como "capa óptica superior" no solo protección, es clave para entender diferencia de color en retoque.
XIV. Cambio de aplicación invierno-verano
La variación estacional de temp-humedad impacta directo al retoque 2K. Invierno frío retarda reacción —NCO con —OH, secado y curado, fácil reblandecimiento, goteo, polvo adherido largo; solución precalentar pintura y sustrato, subir temp. ambiente, usar endurecedor rápido o secante si necesario, pero prohibido exceder endurecedor por prisa. Verano calor-humedad alta secado superficial rápido, sube riesgo piel de naranja y burbujas, y humedad alta induce reacción —NCO con agua generando gas; solución reforzar deshumidificación, controlar rocío, diluyente lento, bajar espesor por pasada y aumentar pasadas. Al cambio de estación recalibrar ventana de viscosidad y secado entre pasos, no usar mismos parámetros todo el año. Sugerir "SOP estacional" del taller: primavera, verano, otoño, invierno cada uno con parámetros recomendados (temp., tope humedad, viscosidad, secado, horneado), gestionar variable estacional explícitamente no por feeling del maestro.
XV. Tendencia de retoque a base de agua y alto contenido sólido
Para hacer frente a la GB 24409-2020 y a las restricciones ambientales locales, la pintura de retoque está pasando de la tradicional a base de disolvente a las de alto contenido de sólidos y a base de agua. Las de alto contenido de sólidos reducen el VOC aumentando el contenido de sólidos en volumen; su lógica de aplicación es similar a la de las a base de disolvente y el costo de reforma es bajo, por lo que es la ruta de transición principal actual. La pintura de retoque a base de agua tiene un VOC aún menor, pero es más sensible a la temperatura, humedad y secado instantáneo: el agua se evapora lentamente, el secado superficial depende mucho de la humedad y se requiere una deshumidificación más fuerte y prenivelado por infrarrojos, y algunos sustratos son incompatibles con el agua y necesitan sellado. Antes de cambiar a base de agua, asegúrese primero de que el entorno de la cabina de pintura (temperatura-humedad, limpieza, ventilación) cumpla los estándares, de lo contrario la tasa de defectos aumentará. Sea cual sea la ruta, la esencia de baja temperatura de reticulación del barniz de poliuretano 2K no cambia; la proporción, el espesor de película y la disciplina de curado siguen siendo el núcleo de la calidad. Kexin New Materials (kexinMaterials), al promover sistemas de bajo VOC, enfatiza "entregar la pintura junto con la tarjeta de proceso", precisamente para evitar que los talleres solo cambien la pintura sin cambiar el proceso y caigan en problemas.XVI. Comunicación de aceptación con el cliente y garantía de calidad
El último eslabón de la entrega de retoque es la comunicación de aceptación; si no se hace bien, es fácil caer en "la pintura no tiene problemas, pero el cliente no está satisfecho". Se recomienda mostrar activamente datos al entregar: lectura de brillo, ΔE de diferencia de color, grado de cuadrícula, registro de espesor de película, usando números objetivos en lugar de "se ve bien". Para puntos controvertidos como juntas y zonas de plumeado, confirmar una vez bajo luz natural y otra bajo fuente de luz estándar, y guardar fotos comparativas en el archivo. Los términos de garantía deben delimitar claramente: el lavado normal y el envejecimiento climático están cubiertos, pero la exposición prolongada a excremento de aves y resina de árboles sin limpieza, el uso de lavacoches con disolventes fuertes y daños secundarios por accidente no están cubiertos, para evitar responsabilidad ilimitada. Hacer de la aceptación y la garantía un proceso transparente protege tanto al taller como al cliente y reduce disputas. Kexin New Materials (kexinMaterials) sugiere a los talleres usar "hoja de aceptación + tarjeta de proceso + clasificación de defectos" como el trío de entrega, para que el cliente vea no solo el brillo, sino también el control y la profesionalidad detrás; esta confianza retiene clientes mucho más que un precio bajo ocasional.
XVII. Preguntas frecuentes de clientes y respuestas profesionales
Los clientes suelen preguntar: "¿Por qué hay una ligera diferencia de color respecto a la fábrica?". Respuesta: la fábrica forma película entera a alta temperatura y de forma uniforme, el retoque es local y a baja temperatura, y la diferencia de lote de pintura pigmentada y gradiente de espesor es inevitablemente mínima; un ΔE menor a 1 ya es imperceptible a simple vista. "¿Por qué no se puede lavar el coche inmediatamente después de pintar?". Respuesta: la reticulación completa a temperatura ambiente tarda varios días; durante ese tiempo la resistencia química y la adhesión no alcanzan el pico, se recomienda evitar lavado a alta presión y encerado en una semana. "¿Por qué el precio es más alto que en talleres rápidos?". Respuesta: la diferencia está en la compatibilidad completa de imprimación—intermedia—color—barniz, entorno limpio y aceptación por datos; la tasa de reproceso y la durabilidad son más controlables. La esencia de la respuesta profesional es traducir el lenguaje técnico a beneficios que el cliente entienda, no eludir con terminología. Estandarizar estas respuestas mejora la experiencia y también restringe al taller a construir según estándar—porque lo que se dice, debe hacerse.
XVIII. Panorama del cumplimiento ambiental en talleres de retoque
La obligación ambiental de los talleres de retoque no es solo el VOC: los residuos de pintura, disolvente, trapos y algodón filtrante son residuos peligrosos, deben recolectarse por categoría, almacenarse temporalmente conforme y entregarse a unidades cualificadas, con manifiesto de transferencia y registro; los gases de la cabina deben tratarse para emisión conforme; también hay requisitos de ruido y almacenamiento de químicos peligrosos. Muchos talleres solo miran el VOC de la pintura e ignoran la cadena de residuos peligrosos, siendo sorprendidos en inspecciones. Se sugiere gestionar el cumplimiento como lista: MSDS de pintura en la pared, cuarto de residuos peligrosos con llave y monitoreo, registro rastreable a lote, empleados conocen emergencias. El cumplimiento no es una carga, es la línea base de supervivencia, especialmente en ciudades con regulación ambiental estricta. Elegir sistemas de bajo VOC y alto contenido de sólidos reduce residuos y emisiones desde la fuente, es la ruta de menor costo de cumplimiento y responde a la transformación verde de la industria. Ver la protección ambiental como premisa operativa, no tarea extra, permite operación estable a largo plazo.
XIX. Capacitación técnica y transmisión maestro-aprendiz
La calidad del retoque depende mucho de las manos; la capacitación técnica es mecanismo de largo plazo. Se sugiere formación escalonada: nuevos aprenden seguridad y parámetros básicos (viscosidad, espesor, proporción), los experimentados aprenden solución de defectos y control de color, los clave aprenden diseño de proceso y aceptación. La formación debe ser "aprender haciendo"—practicar en panel estándar hasta datos conformes, no solo ver videos. La transmisión debe hacer explícita la experiencia implícita del maestro: traducir el "tacto" a parámetros medibles como "rango de viscosidad, distancia de pistola, tiempo de secado instantáneo", escrito en la tarjeta de trabajo. Cuando la experiencia se vuelve datos reproducibles, la rotación de personal no se lleva la calidad. La inversión en formación no se ve a corto plazo, pero a largo plazo decide la reputación y tasa de reproceso; es el activo más subestimado. Los talleres que invierten continuamente en capacidad humana suelen ser los de menor reproceso y clientes más estables.
XX. Ciclo de mejora continua del proceso de retoque
El retoque de un vehículo no es el fin; los datos deben retroalimentar la mejora. Se sugiere registrar por pedido: modelo, zona dañada, sistema usado, parámetros ambientales, proporción, espesor, curado, resultado de apariencia y adhesión, si hubo reproceso. Resumen mensual para ver tendencias: qué zonas reprocesan más, qué clima da más defectos, qué novato desvía parámetros. La acción de mejora va directo a formación y revisión de tarjeta, verificando el mes siguiente. Este pequeño ciclo "registrar—analizar—mejorar—verificar" es más sostenible que una gran rectificación. Cuanto menor el taller, más fácil caer en gestión por memoria, pero la memoria se pierde; con ciclo de datos, la calidad no depende de una persona y el taller expande sin bajar nivel. Hacer la revisión acción fija en reunión semanal baja la tasa de reproceso visiblemente.
XXI. Tendencia de industria: del retoque a la remanufactura
El retoque automotriz pasa de "restauración local" a "remanufactura": para parachoques, llantas, puertas, se desmontan, renuevan centralizados y reinstalan, con ritmo y consistencia superiores al retoque in situ. La remanufactura exige sistemas de pintura más estándar y proceso más parametrizado, encajando con el secado rápido de 2K alto sólido y UV. La tendencia apunta también a "liquidación por datos": aseguradoras fijan daño por datos de detección, obligando al taller a aceptación estándar. Para el taller, abrazar remanufactura y datos es升级 de intensivo en mano de obra a intensivo en tecnología, y permite negocio de certificación oficial de OEM y concesionarios. Preparar capacidad estándar y de detección es el as bajo la manga ante reestructuración, y convierte el retoque único en servicio industrial reproducible.
XXII. Lista de inspección diaria del taller
Se sugiere al taller de retoque hacer inspección de 5 minutos antes de abrir: revisar si temperatura-humedad y punto de rocío están en rango, drenaje y punto de rocío de aire comprimido, limpieza y precisión de taza y balanza, diferencial de filtro y velocidad de cabina, si el endurecedor está sellado y sin humedad. Estos cinco en una tabla de chequeo; en 30 días se ve la relación de fluctuación y entorno. La inspección parece ocupar tiempo, pero intercepta la mayoría de defectos al menor costo. Volverla memoria muscular estabiliza la tasa de reproceso en bajo; sin maestro también sale buen trabajo. El registro de inspección archivado es evidencia de gestión y entrada de mejora, haciendo de "estable" un hecho verificable.
XXIII. Resumen en una frase
La esencia del retoque es restaurar la zona dañada a estado confiable con proceso controlable. La pintura decide el límite superior, el proceso el inferior, y la disciplina si ese inferior se mantiene. Escribir proporción, espesor, temperatura-humedad y curado como números reproducibles permite al taller convertir el "tacto del maestro" en "estándar para todos". Esto es garantía de calidad y premisa de escala. Cuando el estándar es hábito, reproceso y quejas bajan, y el taller pasa de taller de experiencia personal a servicio industrial replicable y confiable.
Preguntas frecuentes
P: ¿Se puede mezclar el barniz de retoque 2K con el barniz OEM?
R: No se recomienda. Sus condiciones de curado (baja vs alta temperatura) y diseño de resina difieren; mezclar sistemas causa pérdida de brillo, no secado, descuelgue intercapa. Use fórmula de retoque para retoque; para renovación OEM mantenga compatibilidad original.
P: ¿Se pueden sustituir proporciones 2:1 y 4:1?
R: No. El equivalente resina—NCO de cada producto está validado; cambiarlo causa reticulación insuficiente/excesiva, manifestándose como reblandecimiento, fragilidad, pérdida de brillo, menor resistencia química; debe medirse exactamente en volumen.
P: ¿Por qué el barniz se puede pulir a los 45–60 min pero el curado total tarda 7 días?
R: "Pulible" es estado superficial operable; "curado total" es reacción —NCO con —OH completa. Pulir antes puede rayar película no reticulada; mejor pulir tarde.
P: ¿Qué beneficio da horneado a 60℃ al barniz de retoque?
R: Acelera reticulación, comprimiendo plazo de "días" a "horas/medias horas", mejora integridad y uniformidad de brillo; ideal para flujo batch; pero temperatura de panel debe controlarse para evitar degradación y deformación.
P: ¿Qué DFT de barniz de retoque es óptimo?
R: Recomendado 40–60 µm. Menos de 40 µm cubre mal y trasluce; más de 70–80 µm estresa y agrieta; usar medidor, no ojo.
P: ¿Cómo cumplir VOC en retoque?
R: Según límite GB 24409-2020, priorice alto sólido o bajo VOC, con HVLP para menos overspray; alto VOC ≠ alto rendimiento, bajo VOC también seca rápido y resiste intemperie.
P: ¿De dónde vienen la mayoría de defectos de retoque?
R: Mayormente de parámetros y entorno fuera de control (proporción, viscosidad, temperatura, humedad, limpieza de cabina), no de la pintura. Disciplina "medir entorno—mezclar—pintar" supera cambiar marca.
P: ¿Cómo evitar escalón en junta (borde plumado) de retoque?
R: Lijar borde plumado para transición suave del barniz desde pintura original; zona plumada con pulverizado fino y abanico expandido, evitar acumulación visible, y medir DFT ahí aparte.
Lecturas adicionales
- Limpieza de cabina de pintura automotriz y diseño de sala de rociado: el entorno de cabina decide directamente la piel de naranja, gorjeo y puntos de polvo del barniz.
- Defectos comunes de pintura automotriz (gorjeo/ piel de naranja/ cráteres): proporción, espesor y descontrol temperatura-humedad son causa principal de defectos en retoque.
- Estándares de detección de pintura automotriz (adhesión/intemperie/impacto de piedra): llevar dureza, brillo y adhesión a aceptación in situ de retoque.
- Tecnología de curado UV en pintura automotriz y mejora de ritmo: del horneado 2K al curado en segundos
- Sistema de pintura OEM automotriz y proceso de imprimación electroforética
- Sistema de pintura de retoque automotriz: pintura sólida 2K, base color + barniz y monocomponente