A maior diferença entre a tinta de retoque automotivo (Refinish) e a tinta OEM de fábrica é que a primeira lida com um veículo já em uso e com danos localizados, e não com uma carroçaria nova que sai da linha a cada minuto. O objetivo central do retoque é "restaurar a área danificada, na medida do possível sem desmontar ou cozer, ao nível de ausência de diferença de cor a olho nu em relação à fábrica e com durabilidade próxima". Nesta lógica, o verniz transparente de poliuretano 2K (verniz transparente de camada dupla) é a camada de proteção externa mais crítica — ele determina o brilho, a resistência às intempéries, a resistência a riscos e a resistência química após o retoque.
Como fornecedor de tecnologia de revestimento protetor automotivo e industrial, a Kexin New Materials (kexinMaterials) possui dados de suporte tanto para os sistemas de retoque quanto OEM. Este artigo foca no verniz 2K para retoque, explicando claramente as características da formulação, a disciplina de mistura, os parâmetros da pistola, a cura a baixa temperatura e a resolução de problemas no local, ajudando as oficinas de retoque a elevar o "toque do mestre experiente" a "dados reproduzíveis".
I. A diferença essencial entre o verniz 2K de retoque e o verniz OEM
Os vernizes OEM são maioritariamente sistemas 2K ou 1K cozidos a alta temperatura de 140–180℃, com reticulação completa e excelente resistência; já o verniz de retoque, limitado por peças plásticas da carroçaria, tinta antiga e selantes, só pode curar a ≤60℃ ou à temperatura ambiente, pelo que o design da resina enfatiza mais "cura rápida a baixa temperatura, alto brilho, fácil polimento". Isto traz duas consequências diretas:
- Teto de desempenho ligeiramente inferior: com o mesmo agente de cura HDI, a densidade de reticulação em cura a baixa temperatura é geralmente menor do que em cozedura a alta temperatura, pelo que a dureza e a resistência química do verniz de retoque são frequentemente ligeiramente inferiores às da fábrica, mas já são suficientes para o uso diário;
- Proporção e processo mais sensíveis: a baixa temperatura a reação —NCO com —OH é lenta, e pequenos desvios na proporção, temperatura, humidade ou tempo de ativação facilmente causam "não secagem, amolecimento, perda de brilho".
De acordo com as FDS públicas de fornecedores principais, os vernizes 2K de retoque são maioritariamente poliuretano acrílico (resina acrílica hidroxilada + agente de cura de poliisocianato HDI), com proporção de mistura comum de 2:1 ou 4:1 (volume), VOC maioritariamente na faixa de 200–550 g/L, e os tipos de alto teor sólido (HS) reduzem o VOC para perto de 400 g/L aumentando o teor sólido em volume (cerca de 50%). Na seleção, devem ser avaliados em conjunto "curável a baixa temperatura, polível, resistente às intempéries, conformidade VOC", e não apenas preço ou brilho inicial. É necessário acrescentar: o sistema de retoque deve também considerar "janela de aplicação ampla" — um novato conseguir aplicar um bom filme de forma estável é mais importante do que o desempenho limite.
II. Estrutura da formulação: resina hidroxilada + agente de cura HDI
A matéria de formação de filme do verniz 2K de retoque é altamente consistente: a tinta base é a resina acrílica hidroxilada (fornece brilho, resistência às intempéries, flexibilidade), e o agente de cura é o poliisocianato tipo HDI (diisocianato de hexametileno) (fornece reticulação e dureza). —NCO e —OH sofrem adição nucleofílica, gerando ligação de uretano:
—NCO + —OH → —NH—COO— (ligação de poliuretano)
Quando o agente de cura contém trímero de HDI (trifuncional), a reação estende-se de linear para rede tridimensional; quanto maior a densidade de reticulação, mais denso o filme de tinta, manifestando-se em alta dureza, boa resistência química e abrasão. O motivo de usar HDI alifático em vez de TDI aromático é que o HDI é resistente ao amarelecimento — o TDI amarelece facilmente sob UV, não sendo adequado para verniz transparente exterior.
É necessário alertar: o HDI tem potencial de sensibilização respiratória e, após sensibilização, é irreversível. No retoque, por ser pulverização manual e frequentemente em ambiente não padronizado, a proteção não pode ser negligenciada. O agente de nivelamento, o absorvedor de raios UV (UVA) e o estabilizador de luz hindered amine (HALS) na formulação determinam em conjunto a resistência às intempéries e o aspeto; na seleção deve-se ver o conjunto e não apenas a resina. A temperatura de transição vítrea (Tg) do oligómero afeta também a resistência à temperatura e ao risco do verniz, sendo a alavanca-chave para "duro mas não quebradiço".
III. Disciplina de mistura: 2:1 / 4:1 estritamente sem palpite
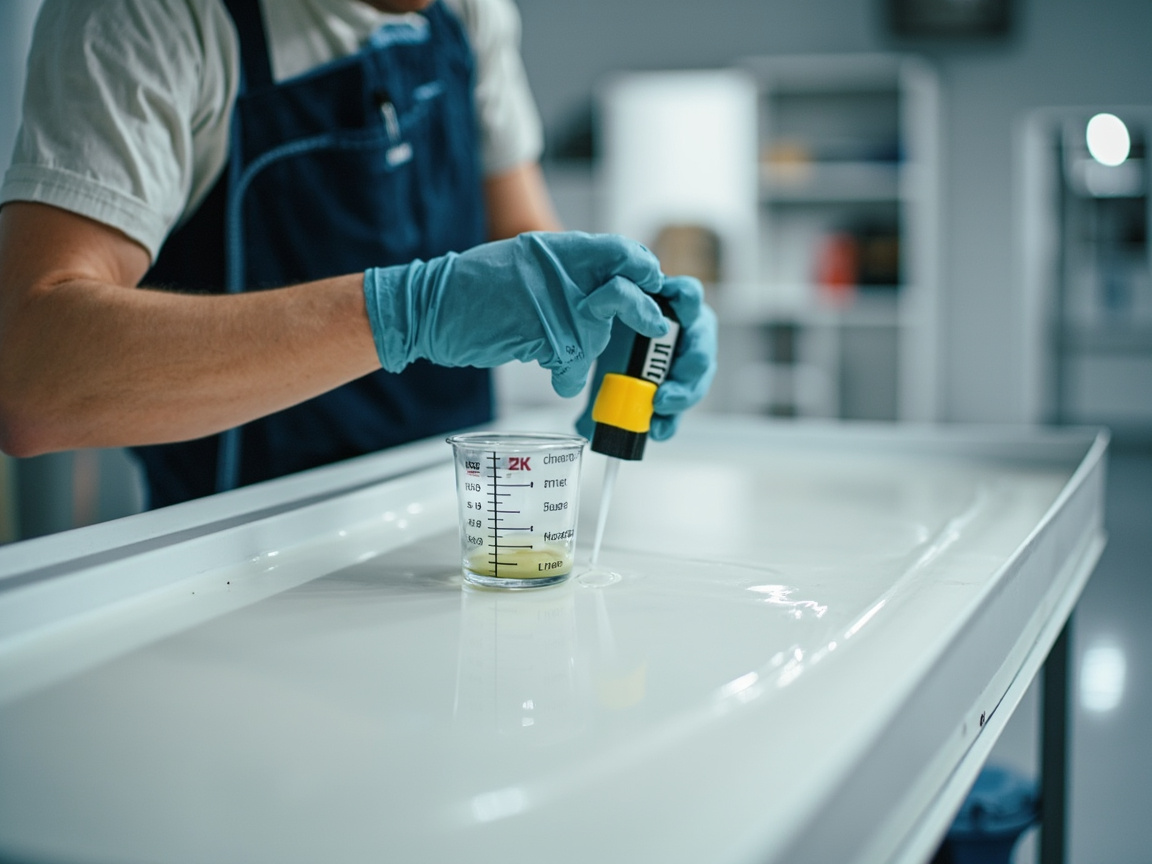
A mistura de retoque deve usar copo de medição com escala para medição exata por proporção volumétrica, proibido o uso de feeling:
- Tipo 2:1: verniz : agente de cura = 2 : 1 (volume), maioritariamente com cerca de 10% de diluente (volume) para ajustar à viscosidade de pulverização;
- Tipo 4:1 (posicionamento de secagem rápida): verniz : agente de cura = 4 : 1 (volume), com maior proporção de componente principal, adequado para reparação rápida.
Consequências de proporção incorreta: pouco agente de cura → reticulação insuficiente → amolecimento, pegajosidade, fraca resistência química, fácil perda de brilho; muito agente de cura → excesso de —NCO residual → quebradiço, fácil fissura, maior irritação; diluente descontrolado → espessura insuficiente, escorrimento, casca de laranja.
Ordem correta de operação: primeiro deitar a tinta principal, depois adicionar o agente de cura, e por fim o diluente (se necessário), agitar numa só direção e a velocidade constante durante 2–3 minutos, repousar para eliminar bolhas (maturação) antes de usar. A reação química após mistura começa imediatamente; ultrapassando o tempo de vida útil (Pot Life, comum 1–2 h @25℃) a viscosidade sobe drasticamente ou até gelifica e descarta, sendo necessário "estimar quanto usar, misturar quanto". A balança eletrónica é mais precisa que o copo graduado; em lotes críticos recomenda-se o método de pesagem. Com grandes diferenças de temperatura inverno-verão, a velocidade equivalente de reação do agente de cura varia claramente, devendo ajustar-se o tempo de ativação e o agente de secagem conforme a temperatura, mas proibido adicionar excesso de agente de cura para acelerar.
IV. Viscosidade de pulverização: o significado real de DIN 4 @20℃
O verniz de retoque usa geralmente o copo DIN 4 (20℃) para medir o tempo de escoamento, faixa típica 13–21 s. A viscosidade determina atomização e nivelamento:
- Muito diluído (< 13 s) → escorrimento, espessura insuficiente, fácil expor base;
- Muito espesso (> 21 s) → má atomização, grânulo grosso, casca de laranja acentuada, difícil eliminar bolhas.
A viscosidade só é comparável com o mesmo modelo de copo e mesma temperatura — cada 1℃ de subida reduz claramente o tempo de escoamento, por isso as FDS indicam @20℃. Sem copo DIN 4 no local, pode usar-se Ford Cup #4 para conversão, mas o critério de registo deve ser uniforme. Viscosidade não é quanto menor melhor: muito baixa dá filme fino e escorrimento; muito alta dá casca de laranja. Deve ser ajustada em conjunto com pressão da pistola e distância de passe, formando o equilíbrio "atomização—nivelamento". O modelo de diluente (secagem rápida/média/lenta) deve também ser escolhido conforme temperatura e humidade: alta temperatura usa secagem lenta para evitar casca de laranja, baixa temperatura usa secagem rápida para evitar escorrimento.
V. Espessura de filme seco DFT: a zona ótima de retoque de 40–60 µm
O DFT recomendado para verniz de retoque é maioritariamente 40–60 µm (alguns tipos de secagem rápida cerca de 25 µm por camada, recomendadas 2 camadas). Muito fino ( 70–80 µm) → grande tensão interna, escorrimento, casca de laranja e "seco à superfície mas não no interior" com retração e fissura tardia. O DFT é calculado por "espessura de filme húmido × teor sólido em volume" (WFT = DFT ÷ teor sólido em volume), medido após aplicação com medidor de espessura magnético/por correntes de Foucault, não por inspeção visual.
A particularidade do retoque está na "zona de transição": na borda do bloco de retoque deve fazer-se "borda em pena" (lixagem em pena), para o verniz transitar suavemente da tinta original, evitando degrau. Na zona em pena o verniz é mais fino, exigindo controle por pulverização fina + leque gradualmente alargado; acumulação excessiva deixa interface visível. DFT desigual é causa invisível de diferença de cor e interface evidente, devendo medir-se espessura separadamente na zona em pena. Recomenda-se usar "placa de teste + medição" para calibrar primeiro o débito por camada, depois aplicar na carroçaria, transformando o controlo de DFT de experiência em leitura.
VI. Pistola e parâmetros de pulverização
No retoque usam-se maioritariamente pistolas HVLP (alta eficiência de transferência) ou RP (média pressão alto fluxo), bico 1.2–1.4 mm (verniz):
- Pressão na capa: HVLP ≤ 0.7 bar (≈10 PSI), poupa tinta e reduz overspray;
- Distância de passe: 15–25 cm, muito perto fácil escorrimento e acumulação, muito longe fácil pulverização seca e casca de laranja;
- Velocidade e sobreposição: constante, sobreposição de leque 1/2–2/3, garantir espessura uniforme;
- Camadas: 1.5–2 camadas de pulverização húmida, controlar DFT na faixa alvo.
O ambiente da cabine deve ser 15–25℃, humidade relativa ≤ 70%, temperatura do substrato acima do ponto de orvalho em mais de 3℃; cabine limpa, em pressão positiva, boa ventilação, caso contrário poeira, névoa de óleo e gotas de água caem no verniz causando defeitos. Sobre o design de limpeza da cabine, ver Limpeza da oficina de pintura automotiva e design da cabine. A manutenção diária da pistola (bico, agulha, tampa de ar) afeta diretamente a qualidade de atomização, devendo ser desmontada e lavada por turno. O ar comprimido deve passar por secagem por refrigeração + filtragem multinível, ponto de orvalho abaixo de 3℃, evitando soprar água e óleo para o filme.
VII. Cura a baixa temperatura: dois caminhos ≤60℃ e ambiente
A cura de retoque tem dois caminhos:
- Ambiente (20–25℃): económico, não danifica a carroçaria, mas a reticulação completa exige 5–7 dias, evitando repolimento, contacto com água ou película neste período;
- Cozedura a baixa temperatura (≤60℃) ou infravermelho: comprime o prazo de "dias" para "horas/meia hora" e melhora a completude da reticulação, adequado para fluxo em lote. A temperatura da chapa deve ser controlada (IV ≤100℃), evitando degradação térmica do verniz ou deformação do substrato e fusão do selante.
Conhecimento-chave: "polível" ≠ "totalmente curado". Muitos vernizes de secagem rápida podem ser polidos em 45–60 min, mas a reticulação completa ainda exige vários dias; o repolimento antecipado pode riscar a camada não totalmente curada. Recomenda-se polimento leve após estabilização do seco à superfície, polimento pesado deixar para mais tarde. O aquecimento IV deve atenção à "temperatura do corpo negro" e não "temperatura ambiente", evitando sobreaquecimento local. No inverno com oficina fria, primeiro usar ar condicionado para subir a temperatura ambiente antes de aplicar, mais estável do que cozedura prolongada posterior.
VIII. Conformidade VOC: o critério de retoque da GB 24409-2020
O verniz de retoque é regulado pela GB 24409-2020《Limites de substâncias nocivas em revestimentos para veículos》 impõe restrições, estabelecendo um limite superior para o VOC; a verniz de retoque à base de solvente referencia ainda a EU 2004/42/EC, CARB/SCAQQMD, etc. É necessário esclarecer: alto VOC ≠ alto desempenho — o VOC é apenas teor de solvente; o que realmente determina o desempenho é a resina e a densidade de reticulação; produtos com baixo VOC também podem apresentar secagem rápida, polibilidade e resistência às intempéries.
Kexin New Materials (kexinMaterials), ao promover sistemas de retoque bicomponentes de alto teor de sólidos e baixo VOC, adota os limites da GB 24409-2020 como fronteira rígida da formulação, ajudando as oficinas de retoque a passar na inspeção ambiental e evitar paralisação de produção. Para lojas que estão a fazer a transição de tinta para água ou a atualização para baixo VOC, este suporte de "tinta + cartão de processo" entregue em conjunto é especialmente crítico. É necessário explicar: embora a verniz de retoque à base de água tenha VOC mais baixo, é mais sensível a temperatura, humidade e evaporação intermédia; antes de mudar para água, deve-se primeiro colocar o ambiente da cabine de pintura em conformidade, caso contrário a taxa de defeitos aumenta em vez de diminuir.
IX. Defeitos comuns e resolução de problemas da verniz de retoque
No setor de retoque, devido à variabilidade ambiental, a frequência de defeitos é superior à do OEM. A tabela abaixo está organizada por "fenómeno—causa—solução":
| Defeito | Causa principal | Solução |
|---|---|---|
| Casca de laranja | Viscosidade alta / pressão baixa / atomização fraca | Ajustar viscosidade à janela, aumentar pressão de atomização conforme norma |
| Escorrimento | Espessura de filme excessiva / diluição excessiva / temperatura baixa | Controlar DFT 40–60 µm, reduzir diluente, aumentar temperatura |
| Porosidade e bolhas ocultas | Substrato com humidade / mistura com ar / secagem superficial muito rápida | Controlar humidade, desarear, reduzir velocidade de secagem superficial |
| Perda de brilho | Proporção errada / cura insuficiente / humidade alta | Proporção estrita, garantir período de cura, reduzir humidade |
| Amarelecimento | Tipo de endurecedor errado / exposição solar | Confirmar HDI alifático, escolher sistema resistente às intempéries |
| Fissuração | DFT muito espesso / excesso de endurecedor torna quebradiço | Controlar espessura de filme, proporção estrita |
| Repinte (ataque de camada inferior) | Camada inferior não secou totalmente / solventes miscíveis | Aplicar verniz após cura completa da camada inferior |
| Pontos de poeira | Cabine de pintura suja / filtros ineficazes | Melhorar limpeza, trocar filtros |
A maioria dos defeitos deriva de perda de controlo de parâmetros e não da tinta em si; estabelecer a disciplina de "medir o ambiente primeiro, depois preparar a tinta, e só então pintar" é mais eficaz do que trocar de marca. Na resolução de problemas, rastrear por "fase—parâmetro" é muito mais rápido do que testar erros um a um. Recomenda-se registar cada retrabalho com "fenómeno—causa raiz—correção de parâmetro", formando a base de conhecimento de resolução de problemas da própria loja.
X. Compatibilidade com verniz 2K: primário—intermédio—cor—verniz
A verniz de retoque não é isolada. Um sistema de retoque completo é tipicamente "primário epóxi/poliuretano (ou primário sem lixar) → camada intermédia (massa de enchimento, nivelar) → tinta de base 1K/2K → verniz 2K". Se a camada inferior não estiver seca e se aplica o verniz, a miscibilidade de solventes causa repinte e enrugamento; se a camada intermédia for áspera e com fraca aderência, por mais dura que seja a verniz, descama. Para compatibilidade entre camadas e causas raízes de defeitos, ver Defeitos comuns de tinta automotiva (escorrimento/casca de laranja/crateras). Ao avaliar uma verniz de retoque, não se deve medir apenas a dureza e brilho próprios, mas também a aderência (GB/T 9286, classe 0/1 de reticulação é excelente) e a compatibilidade intercamadas no sistema completo "primário—intermédio—cor—verniz". O grau de evaporação intermédia da tinta de base também determina se a verniz causa repinte — se a base não secou superficialmente e se aplica o verniz, é muito fácil formar nebulosidade na junta.
XI. Lista de verificação de inspeção e aceitação
A qualidade da entrega de retoque deve ser controlada por dados; recomenda-se incluir as seguintes inspeções na folha de aceitação:
- Brilho (60°): segundo GB/T 9754 / ISO 2813, verniz de alto brilho deve ser ≥ 85 GU;
- Dureza lápis: segundo GB/T 6739, referência > nível 2H;
- Aderência por reticulação: segundo GB/T 9286, classe 0/1 é excelente;
- Diferença de cor: segundo ISO 11664 (CIELAB), ΔE geralmente exigido < 1 (difícil de distinguir a olho nu);
- Aparência: cor uniforme, sem casca de laranja/escorrimento/pontos de poeira, brilho consistente, sem degrau na junta.
O controlo de diferença de cor é a alma do retoque, exigindo compatibilidade com tintas por computador e fonte de luz padrão. A folha de aceitação transforma o subjetivo "parece estar bem" em objetivo "dados em conformidade", reduzindo disputas. Recomenda-se observar uma vez à luz natural e outra à fonte de luz padrão, evitando disputas de aceitação do tipo "bonito sob lâmpada, feio à luz do dia".
XII. Armazenamento, transporte e segurança
Os bicomponentes devem ser estritamente selados à prova de humidade — o endurecedor reage facilmente com a humidade do ar e perde eficácia; após abertura, usar o mais rápido possível, o remanescente pode ser conservado com azoto ou invertido para isolar da humidade. Tinta base e endurecedor armazenados separadamente em local fresco e ventilado, longe de chamas, resíduos de tinta e tambores tratados como resíduos perigosos. No transporte, evitar exposição solar e congelamento; após congelamento, a tinta base pode flocular e o endurecedor cristalizar, podendo não recuperar totalmente após aquecimento. Na aplicação, usar obrigatoriamente respirador (OV/P100 ou PAPR), luvas de nitrilo (≥8 mil, látex ineficaz), óculos de proteção; proibido lixar ou soldar filme de tinta não totalmente curado. A sensibilização por HDI é irreversível; novos funcionários devem receber formação de saúde ocupacional e exame basal, com reavaliação periódica.
XIII. Sinergia entre compatibilidade de cor e verniz
O "sem diferença de cor" no retoque não depende apenas da tinta de base; a ótica da verniz também afeta a aparência final. O índice de refração, espessura de filme e planicidade da verniz alteram o efeito de cor dependente do ângulo de pigmentos metálicos/perolados: com a mesma tinta de base, ao aplicar verniz com espessuras desiguais ou casca de laranja evidente, surge desvio de cor visível em diferentes ângulos. Portanto, a confirmação de cor deve observar não só a base, mas comparar no estado final "já com verniz", e julgar sob fonte de luz padrão (D65 ou simulação de luz do dia) a ângulo de observação fixo. A variação de espessura da verniz na junta de retoque é também origem de diferença de cor local e sensação de "remendo", exigindo plumagem e leque gradual para nivelar o gradiente de espessura. Se a própria verniz amarelecer (seleção errada de endurecedor ou resistência insuficiente), ainda puxa todo o tom para o quente, fazendo todas as cores tenderem ao amarelo. Considerar a verniz como "camada ótica superior" e não mero protetor é a chave para entender a diferença de cor no retoque.
XIV. Transição de construção inverno-verão
As mudanças sazonais de temperatura e humidade afetam diretamente o retoque 2K. O baixo inverno torna a reação —NCO com —OH lenta, atrasando secagem superficial e cura, facilitando amolecimento, escorrimento e longo tempo de aderência de poeira; a solução é pré-aquecer tinta e substrato, elevar temperatura ambiente, se necessário usar endurecedor de secagem rápida ou agente de cura, mas proibido adicionar excesso de endurecedor para acelerar. O verão quente e húmido acelera a secagem superficial, aumentando risco de casca de laranja e bolhas ocultas, e a humidade elevada induz reação de —NCO com água gerando gás; a solução é reforçar desumidificação, controlar ponto de orvalho, usar diluente de secagem lenta, reduzir espessura por camada e aumentar número de camadas. Na mudança de estação, recalibrar janela de viscosidade e tempo de evaporação intermédia, não usar os mesmos parâmetros o ano todo. Recomenda-se que a oficina de retoque faça um "seasonal SOP": um conjunto de parâmetros recomendados para cada estação (primavera, verão, outono, inverno: temperatura, limite de humidade, viscosidade, evaporação intermédia, cozedura), gerindo explicitamente a variável sazonal em vez de confiar no feeling do mestre.
XV. Tendência de retoque à base de água e alto teor de sólidos
Para responder à GB 24409-2020 e às restrições ambientais locais, o setor de retoque está a passar do solvente tradicional para alto teor de sólidos e água. O alto teor de sólidos reduz VOC aumentando sólidos em volume, a lógica de aplicação é próxima da base solvente, com baixo custo de reforma, sendo a rota de transição dominante atual. A tinta de retoque à base de água tem VOC mais baixo, mas é mais sensível a humidade e evaporação intermédia: a água evapora lentamente, a secagem superficial é muito condicionada pela humidade, exigindo desumidificação forte e pré-nivelamento por infravermelho, e alguns substratos incompatíveis com água exigem selagem. Antes de mudar para água, garantir primeiro o ambiente da cabine (temperatura/humidade, limpeza, renovação de ar) em conformidade, caso contrário a taxa de defeitos sobe. Seja qual for a rota, a essência de reticulação a baixa temperatura da verniz de poliuretano 2K não muda; proporção, espessura de filme e disciplina de cura continuam a ser o núcleo da qualidade. A Kexin New Materials (kexinMaterials), ao promover sistemas de baixo VOC, enfatiza "entregar tinta e cartão de processo em conjunto", precisamente para evitar que a loja troque só a tinta e não o processo e caia em problemas.
XVI. Comunicação de aceitação com cliente e garantia
O último elo da entrega de retoque é a comunicação de aceitação; se mal feita, facilmente "a tinta está bem, o cliente insatisfeito". Recomenda-se apresentar ativamente dados na entrega: leitura de brilhómetro, ΔE de cor, classe de reticulação, registo de espessura de filme, usando números objetivos em vez de "parece bom". Para juntas, zonas de plumagem e outros pontos contestáveis, confirmar uma vez à luz natural e outra à fonte de luz padrão, guardando fotografia comparativa no arquivo. Os termos de garantia devem esclarecer limites: lavagem normal e envelhecimento climático cobertos; mas fezes de pássaros e resina de árvore não removidas por muito tempo, uso de lavagem com solvente forte, dano secundário por acidente não cobertos, evitando responsabilidade ilimitada. Tornar aceitação e garantia um processo transparente protege tanto a loja como o cliente, reduzindo disputas. A Kexin New Materials (kexinMaterials) recomenda que a loja adote "folha de aceitação + cartão de processo + classificação de defeitos" como trio de entrega, para que o cliente veja não só o brilho, mas o controlo e profissionalismo subjacentes; esta confiança retém clientes muito mais do que um preço baixo pontual.
XVII. Dúvidas comuns de clientes e respostas profissionais
Clientes perguntam frequentemente: "Por que há ligeira diferença de cor em relação à fábrica?" Resposta: a fábrica forma filme inteiro a alta temperatura uniforme, o retoque é local a baixa temperatura, lotes de tinta de cor e gradiente de espessura inevitavelmente têm microdiferença, ΔE menor que 1 já é impercetível a olho nu. "Por que não posso lavar o carro logo após pintar?" Resposta: a reticulação completa à temperatura ambiente demora dias, período em que resistência química e aderência não atingiram pico, recomenda-se evitar lavagem de alta pressão e encerar na primeira semana. "Por que o preço é mais alto que a loja de reparo rápido?" Resposta: a diferença está no sistema completo primário—intermédio—cor—verniz, ambiente limpo e aceitação por dados, com taxa de retrabalho e durabilidade mais controláveis. A essência da resposta profissional é traduzir linguagem técnica em benefício compreensível pelo cliente, não enrolar com termos. Ao padronizar estas respostas, a loja melhora a experiência e invertemente se obriga a construir conforme o padrão — porque o que se diz, deve se fazer.
XVIII. Panorama de conformidade ambiental da oficina de retoque
As obrigações ambientais das oficinas de retoque vão além do VOC: resíduos de tinta, solventes usados, panos de limpeza usados e algodão filtrante usado são todos resíduos perigosos, devendo ser recolhidos por categoria, armazenados temporariamente em conformidade e entregues a entidades com qualificação para tratamento, estabelecendo-se registos de guias de transferência; os gases exaustos da cabine de pintura devem ser tratados até cumprir os padrões de emissão; também há exigências relativas a ruído e armazenamento de produtos químicos perigosos. Muitas lojas focam apenas no VOC do revestimento, ignorando a cadeia de resíduos perigosos, e são apanhadas desprevenidas durante inspeções. Recomenda-se gerir a conformidade ambiental através de listas de verificação: MSDS do revestimento afixado na parede, compartimento de resíduos perigosos trancado com videovigilância, registos rastreáveis até ao lote, e funcionários conhecedores do tratamento de emergência. Conformidade não é um encargo, mas a linha de base para a sobrevivência da loja, especialmente em cidades com fiscalização ambiental mais rigorosa. Escolher sistemas de baixo VOC e alto teor de sólidos reduz na origem resíduos perigosos e emissões, sendo o caminho de menor custo de conformidade e respondendo à grande direção de transformação verde da indústria. Tratar o ambiente como premissa operacional e não como tarefa extra é o que permite à loja operar de forma duradoura e estável.
XIX. Formação técnica e transmissão mestre-aprendiz
A qualidade do retoque depende fortemente da mão de obra, e a formação técnica é um mecanismo de longo prazo. Recomenda-se estabelecer formação por níveis: novos funcionários aprendem segurança e parâmetros básicos (viscosidade, espessura do filme, proporção de mistura), funcionários experientes aprendem resolução de defeitos e controlo de diferença de cor, e elementos centrais aprendem conceção de processo e aceitação. A formação deve ser "aprender fazendo" — praticar repetidamente em painéis padrão até os dados cumprirem os padrões, em vez de apenas ver vídeos. A transmissão mestre-aprendiz deve tornar explícita a experiência tácita do mestre: traduzir o "toque" em parâmetros mensuráveis como "intervalo de viscosidade, distância de pulverização, tempo de secagem ao ar", e registá-los na ficha de trabalho. Quando a experiência se torna dados replicáveis, a rotação de pessoal já não leva a qualidade comigo. O investimento em formação não se vê a curto prazo, mas a longo prazo decide a reputação da loja e a taxa de retrabalho, sendo o ativo mais subestimado da oficina de retoque. As lojas dispostas a investir continuamente na capacidade das pessoas são, frequentemente, as de menor taxa de retrabalho e clientes mais estáveis.
XX. Ciclo fechado de melhoria contínua do processo de retoque
O fim do retoque de um veículo não é o ponto final; os dados devem refluir para a melhoria. Recomenda-se registar por encomenda: modelo do veículo, zona danificada, sistema correspondente, parâmetros ambientais, proporção de mistura, espessura do filme, modo de cura, resultado de aparência e aderência, e se houve retrabalho. Resumo mensal para ver tendências: que tipo de zona tem maior retrabalho, que clima causa mais defeitos, que novato tem maior desvio de parâmetros. As ações de melhoria aplicam-se diretamente à formação e revisão da ficha de processo, e o efeito é verificado no mês seguinte. Este pequeno ciclo fechado de "registo — análise — melhoria — verificação" é mais sustentável do que uma grande retificação única. Quanto menor a escala da loja, mais fácil gerir pela memória, mas a memória perde-se; com um ciclo fechado de dados, a qualidade não depende de uma pessoa, e a loja pode expandir-se de forma estável e abrir filiais sem perder o nível. Tornar a revisão uma ação fixa na reunião semanal faz a taxa de retrabalho descer de forma visível.
XXI. Tendência da indústria: do retoque à remanufatura
O retoque automotivo está a passar de "restauro local" para "remanufatura": para para-choques, jantes, portas e outras peças, desmontar no conjunto, renovar centralizadamente e reinstalar, com cadência e consistência superiores ao retoque in situ no veículo. A remanufatura exige sistemas de revestimento mais padronizados e processos mais parametrizados, alinhando-se exatamente com a cura rápida de 2K alto teor de sólidos e UV. A tendência aponta também para o "seguro baseado em dados": as seguradoras determinam o sinistro conforme dados de inspeção, obrigando as oficinas de retoque a falar com aceitação padrão. Para a loja, abraçar a remanufatura e a digitalização é um caminho de upgrade do intensivo em mão de obra para o intensivo em tecnologia, e permite captar melhor negócios de certificação oficial de fabricantes e concessionários. Antecipar a capacidade de trabalho padrão e inspeção é a carta na manga para não ser eliminado na reestruturação da indústria, e pode transformar o negócio único de retoque num serviço industrial replicável.
XXII. Lista de inspeção diária da loja
Recomenda-se que a oficina de retoque faça uma inspeção de cinco minutos antes da abertura diária: verificar se temperatura, humidade e ponto de orvalho estão na janela, verificar drenagem e ponto de orvalho do ar comprimido, verificar se o copo de mistura e a balança estão limpos e precisos, verificar diferencial de pressão e velocidade do ar da cabine de filtração, verificar se o agente de cura está selado e sem humidade. Estes cinco itens são concluídos numa tabela de seleção; em trinta dias vê-se a relação entre flutuação de qualidade e ambiente. A inspeção parece ocupar tempo, mas na realidade interceta a maioria dos defeitos ao menor custo. Torná-la memória muscular faz a taxa de retrabalho da loja estabilizar em nível baixo, e bons trabalhos saem mesmo sem o mestre. O registo de inspeção arquivado é tanto prova de gestão como input de melhoria, tornando a "estabilidade" um facto verificável em vez de um desejo.
XXIII. Resumo numa frase
A essência do retoque é restaurar a zona danificada a um estado fiável com processo controlado. O revestimento decide o limite superior, o processo decide o limite inferior, e a disciplina decide se o limite inferior se mantém. Escrever proporção de mistura, espessura do filme, temperatura e humidade, cura como números replicáveis permite à loja transformar o "toque do mestre" em "padrão acessível a todos". Isto é tanto garantia de qualidade como premissa de escala. Quando o trabalho padrão se torna hábito, a taxa de retrabalho e as reclamações descem naturalmente, e a loja evolui de uma oficina dependente de experiência individual para um serviço industrial replicável e confiável.
Perguntas frequentes
P: O verniz 2K de retoque e o verniz OEM podem ser misturados?
R: Não recomendado. As condições de cura (baixa temperatura vs alta temperatura) e o design de resina são diferentes; misturar sistemas diferentes facilmente causa perda de brilho, não secagem, descamação intercamadas. Para retoque use fórmula de retoque, e para renovação OEM mantenha tanto quanto possível o sistema original do fabricante.
P: A proporção de mistura 2:1 e 4:1 podem substituir-se?
R: Não. A relação equivalente resina—NCO de produtos diferentes é validada por fórmula; alterar arbitrariamente causa reticulação insuficiente/excessiva, manifestando-se como macio, quebradiço, perda de brilho, queda de resistência química, devendo ser medida exata em proporção volumétrica.
P: Porque é que o verniz pode ser polido em 45–60 minutos, mas diz-se que a cura completa demora 7 dias?
R: "Polível" é a superfície atingir estado operável, "cura completa" é a reação —NCO com —OH concluída totalmente. Polir novamente cedo pode riscar a camada não totalmente reticulada; recomenda-se adiar o repolimento para mais tarde.
P: Que benefício traz a cura a 60℃ para o verniz de retoque?
R: A cura acelera a reticulação, comprimindo o prazo de "dias" para "horas/meia hora", e melhora a integridade de reticulação e uniformidade de brilho, adequada para fluxo em lote; mas a temperatura da peça deve ser controlada para evitar degradação e deformação do substrato.
P: Que valor de DFT do verniz de retoque é mais adequado?
R: Recomendado 40–60 µm. Abaixo de 40 µm a proteção é insuficiente e transparece a base; acima de 70–80 µm o stress interno é grande e fende facilmente, devendo usar medidor de espessura em vez de inspeção visual.
P: Como cumprir VOC no retoque?
R: Selecionar conforme limite GB 24409-2020, priorizar sistema alto teor de sólidos ou baixo VOC, e usar HVLP para reduzir overspray; alto VOC ≠ alto desempenho, baixo VOC também seca rápido e resiste às intempéries.
P: De onde vêm a maioria dos defeitos comuns de retoque?
R: A maioria vem de perda de controlo de parâmetros e ambiente (proporção, viscosidade, temperatura, humidade, limpeza da cabine), não da tinta em si. Estabelecer disciplina de "medir ambiente — misturar tinta — pulverizar" é mais eficaz do que trocar de marca.
P: Como evitar degrau na junta de retoque (borda de pena)?
R: Fazer lixagem em borda de pena, deixando o verniz transitar suavemente da tinta original de fábrica; na zona de pena pulverizar fino + leque gradualmente alargado, evitando acumulação que forme junta visível, e medir DFT separadamente na zona de pena.
Leitura adicional
- Limpeza da cabine de pintura automotiva e design da cabine: o ambiente da cabine decide diretamente a casca de laranja, escorrimento e pontos de poeira do verniz.
- Defeitos comuns de tinta automotiva (escorrimento/casca de laranja/cratera): proporção, espessura do filme, perda de controlo de temperatura e humidade são as causas principais de defeitos no retoque.
- Normas de teste de tinta automotiva (aderência/intemperismo/impacto de pedra): aplicar dureza, brilho, padrões de aderência na aceitação in loco do retoque.
- Tecnologia de cura UV em pintura automotiva e melhoria de cadência: da cura 2K a cura em segundos
- Sistema de pintura original de fábrica automotiva e processo de primário eletroforético
- Sistema de tinta de retoque automotivo: tinta 2K de cor sólida, base de cor + verniz e de componente único