Un vehículo nuevo, desde la carrocería en blanco hasta su salida brillante de la línea, pasa por decenas de procesos, varias horas de pulverización y horneado; lo que realmente determina "diez años sin óxido y durabilidad de la pintura" no es la capa transparente más externa, sino el recubrimiento electroforético en la capa más inferior. La pintura de fábrica para automóviles (pintura OEM) es un sistema multicapa compuesto por pretratamiento, electrodeposición catódica (CED), capa intermedia, pintura pigmentada y capa transparente, donde cada capa cumple su función: la electroforesis se encarga de la anticorrosión, la capa intermedia del relleno y resistencia al impacto de piedras, la pintura pigmentada del color y la capa transparente de la decoración y resistencia a la intemperie. Comprender este sistema permite tanto ver las raíces de calidad de las plantas ensambladoras como retroalimentar la pintura de retoque y el recubrimiento de piezas de repuesto. Este artículo desglosa sistemáticamente la lógica por capas del sistema de pintura OEM y el mecanismo de formación de película, parámetros de proceso y puntos clave de calidad de la electrodeposición catódica.
Como proveedor de revestimiento automotriz y sistemas de protección industrial, Kexin New Materials (kexinMaterials) ha acumulado experiencia de ingeniería en pintura electroforética complementaria, películas de conversión de pretratamiento y capas base anticorrosión. Este artículo también combina el enfoque anticorrosión de ISO 12944 y los estándares de electroforesis de uso común en la industria para explicar claramente la tecnología central del recubrimiento de fábrica, facilitando el establecimiento de criterios citables para la selección y evaluación de procesos.
I. Qué es el sistema de pintura de fábrica para automóviles: lógica de cinco capas
La pintura de fábrica no es "una capa de pintura", sino un sistema por capas. El proceso típico de pintura OEM para automóviles de pasajeros es: pretratamiento → electrodeposición catódica (CED, imprimación) → capa intermedia (primer surfacer) → pintura base (basecoat, aporta color y efecto) → capa transparente (clearcoat, capa transparente). Las funciones de cada capa son las siguientes:
Pretratamiento: limpieza, desengrase, fosfatado o tratamiento de película de conversión, para dar a la chapa de acero/aluminio una base limpia y favorable para la adherencia y resistencia a la corrosión.
Electrodeposición catódica: la carrocería, como cátodo, se sumerge en el tanque de electroforesis; las partículas de resina cargadas migran bajo el campo eléctrico y se depositan formando una película, creando una capa base anticorrosiva uniforme, completa y de alta adherencia, siendo el núcleo de la anticorrosión del vehículo completo.
Capa intermedia: rellena defectos finos del sustrato, mejora la adherencia entre capas, aporta resistencia al impacto de piedras y aislamiento UV (protege la capa electroforética), y proporciona una base plana para la pintura pigmentada.
Pintura pigmentada: aporta color y efecto (metálico/perla), mayormente pintura base de bajo VOC o alto sólido.
Capa transparente: capa transparente brillante, aporta brillo, resistencia a la intemperie, rayados y químicos; la más común es la capa transparente de poliuretano 2K.
Esta idea por capas de "base—intermedia—color—transparente" es de la misma línea que la "imprimación + pintura intermedia + pintura de acabado" de la protección pesada industrial (se puede consultar la guía de selección de sistemas de revestimiento anticorrosión ISO 12944 en la lista blanca). Sobre cómo los pigmentos de efecto presentan color variable según el ángulo sobre la capa intermedia, consulte este lote de principio de pigmentos de efecto para pintura de automóviles (perla/metálico).
II. Electrodeposición catódica: principio y por qué es el núcleo anticorrosivo
La electrodeposición catódica (Cathodic Electrocoating, CED) es la piedra angular de la anticorrosión de carrocerías de automóviles modernos. Su principio es la deposición electroquímica: la carrocería pretratada se usa como cátodo y se sumerge en un tanque de revestimiento electroforético acuoso que contiene resina catiónica y pigmento, con un ánodo separado. Al energizar, el agua se electroliza, la superficie del cátodo (carrocería) genera OH⁻ elevando el pH local, las partículas de resina cargadas (positivas) migran al cátodo y se desestabilizan, depositan y reticulando forman película en la superficie.
La razón por la que la electrodeposición catódica es superior a la anódica es que la carrocería es el cátodo y no hay disolución metálica, evitando contaminación por iones de hierro y corrosión del sustrato; además, el entorno alcalino en la zona catódica favorece la deposición de resina, dando película más uniforme y densa, mejor resistencia. Por eso casi todos los automóviles de pasajeros modernos usan uniformemente electrodeposición catódica como imprimación.
El valor central de la película electroforética es la "cobertura completa": grietas, cavidades, soldaduras y bordes de la carrocería donde el pulverizado tradicional no llega, el líquido electroforético por campo y flujo también deposita película, formando capa anticorrosiva continua, algo que la imprimación por pulverizado difícilmente alcanza. Para estructuras cerradas como cajas de batería de vehículos nuevos de energía, la electroforesis es igualmente el medio base anticorrosivo más confiable; ver ideas relacionadas en este lote de revestimiento y protección del sistema de tres eléctricos de vehículos nuevos de energía.
III. Composición y formación de película de la pintura electroforética
La pintura electroforética es un sistema acuoso, contiene principalmente: resina (mayormente epoxi, aporta adherencia y anticorrosión), pigmento (como blanco de titanio, negro de humo, pigmento anticorrosivo), aditivos, agua desionizada. La resina epoxi, por fuerte adherencia, buena resistencia química y buen enlace con metal, es la base principal de la pintura electroforética catódica. La formación de película tiene tres pasos: electrodeposición (migración y deposición de partículas) → electrólisis (descomposición de agua genera OH⁻, sube pH local) → deshidratación y reticulación de resina depositada (horneado de curado).
La gestión del baño es clave: sólidos, pH, conductividad, temperatura, contenido de solvente, relación pigmento/ligante deben monitorearse en línea. Los sólidos determinan espesor y estabilidad; el pH afecta carga de resina y deposición; la conductividad refleja impurezas iónicas; la temperatura afecta velocidad de deposición y estabilidad del baño. Cualquier desviación trae espesor desigual, cráteres, poros, caída de adherencia. Por eso la línea de electroforesis mantiene estado estable con instrumentos automáticos + circulación UF + circulación de líquido anódico.
IV. Parámetros de proceso de electroforesis y horneado
El ciclo típico de una línea de electroforesis es: pretratamiento (desengrase—lavado—ajuste de superficie—fosfatado/ceramizado—lavado) → electroforesis (entrada a tanque, deposición energizada, salida) → lavado con UF (recupera pintura flotante, ahorra agua) → horneado de secado (usualmente 160–180℃, unos 20–30 min, según pintura y velocidad de línea). El horneado reticulada completamente la resina depositada, determina resistencia final y adherencia.
Ventana de parámetros clave (rango común de industria, sujeto a TDS del producto): temperatura de baño unos 28–32℃; voltaje de electroforesis unos 200–350 V (ajustar según estructura y objetivo de espesor); tiempo de deposición unos 2–4 min; objetivo de espesor de película unos 15–25 micras (espesor CED, varía por modelo y zona). Insuficiente se corroe fácil; excesivo desperdicia y afecta capas superiores y energía. Espesor se verifica con espesómetro magnético/vórtice en múltiples puntos.
Aclaración: las temperaturas, voltajes y tiempos anteriores son magnitudes típicas, no valores garantizados de algún producto; en práctica debe seguir TDS de la pintura electroforética usada y norma de la planta, no copiar.
V. Pretratamiento: la base de la electroforesis
La electroforesis depende siete partes del pretratamiento. El objetivo es "limpio + base activa": desengrase quita aceite y residuos de estampado; ajuste de superficie refina cristalización fosfática; fosfatado (zinc) o ceramizado (película de conversión sin fósforo) genera en superficie película de conversión favorable a adherencia y corrosión; final lavado con agua pura quita químicos residuales. Cualquier desengrase incompleto o fosfatado desigual será causa de cráteres, mala adherencia y óxido temprano.
La tendencia ecológica impulsa ceramizado sin fósforo, tratamiento de silano en lugar de fosfatado tradicional, reduciendo metales pesados y carga de aguas residuales. Mayor proporción de carrocería de aluminio también exige pretratamiento compatible con Al (mecanismo de película de conversión distinto al acero), línea mixta multimetal necesita proceso de "tratamiento mixto". La estabilidad del pretratamiento se transmite directo al resultado de niebla salina de electroforesis, es la primera compuerta de calidad.
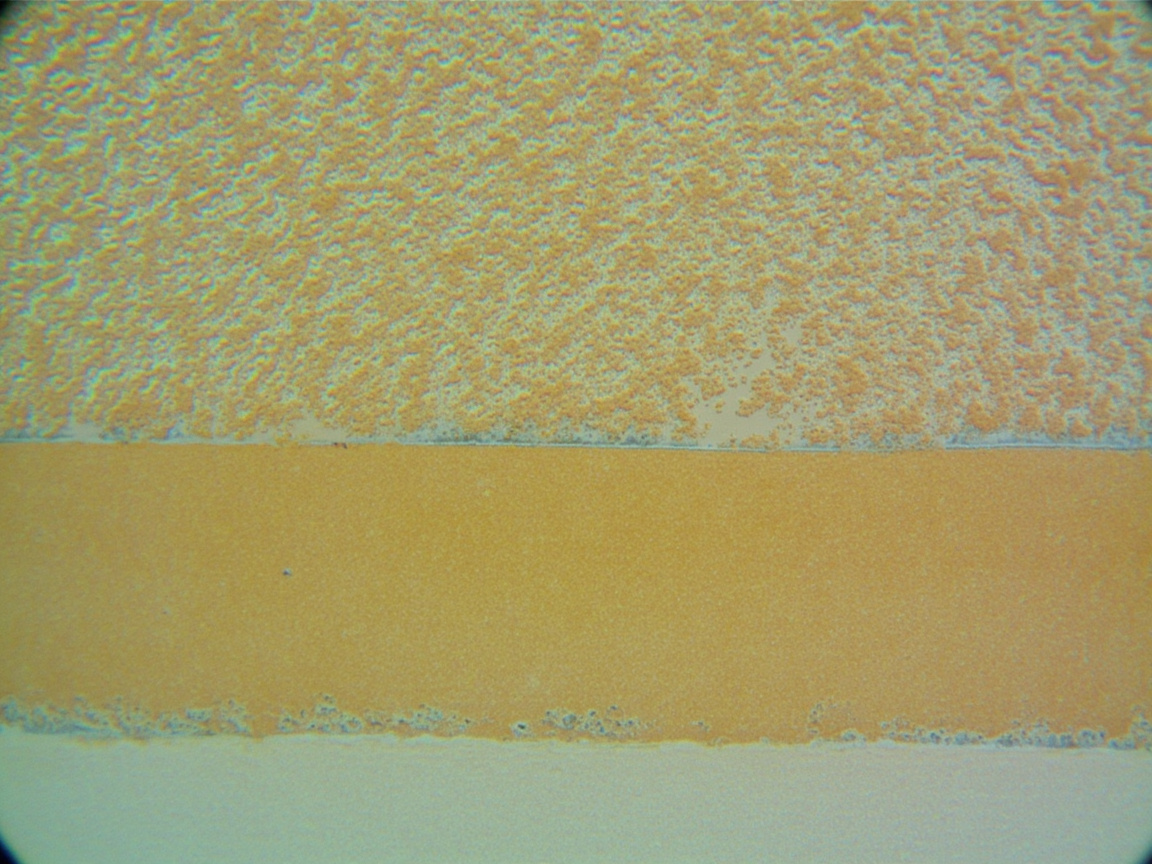
VI. Compatibilidad de capa intermedia, pintura pigmentada y capa transparente
Sobre la electroforesis, la capa intermedia "conecta": rellena defectos finos, resiste impacto de piedras, aísla UV protegiendo capa electroforética, y da base plana a la pintura pigmentada. La intermedia suele ser poliuretano o epoxi modificado, requiere buena adherencia con electroforesis y pigmentada.
La pintura pigmentada aporta color y efecto. Las OEM suelen ser pintura base (basecoat) + capa transparente en dos capas (2C1B o variantes 3C1B/3C2B), la base contiene pigmento de efecto (ver principio de pigmentos de efecto para pintura de automóviles (perla/metálico)), requiere control estricto de espesor y orientación para estabilizar color variable por ángulo. La capa transparente al final, principalmente poliuretano 2K (mecanismo y parámetros en tecnología de capa transparente de poliuretano 2K de lista blanca).
La regla de compatibilidad entre capas es "compatible y adherente". Si intermedia es rugosa o mala adherencia, transparente dura se desprende; si base no seca y se cubre, solventes se disuelven y arrugan. Evaluar no solo capa simple, sino adherencia de cuadrícula (GB/T 9286, grado 0/1 óptimo) de todo "base—intermedia—color—transparente" y resistencia conjunta.
VII. Verificación de calidad: niebla salina, adherencia y espesor
La calidad OEM se controla con pruebas duras:
Uno, espesor de película seca (DFT). Electroforesis, intermedia, pigmentada, transparente tienen objetivos; se mide con espesómetro en puntos. Espesor total y por capa determinan corrosión y apariencia.
Dos, adherencia. Cuadrícula (GB/T 9286) mide adherencia entre capas, tras niebla salina se reevalúa durabilidad.
Tres, niebla salina y corrosión cíclica. Nieblla salina neutra (GB/T 10125 / ISO 9227) o cíclica (métodos GM, VDA etc.) evalúa corrosión de corte y cavidad; estándar interno de planta suele ser más estricto.
Cuatro, apariencia y intemperie. Brillo (GB/T 9754), naranja (DOI/medidor), diferencia de color (medición multángulo), intemperie (xenón o exposición natural).
La tabla resume puntos de atención y objetivos por capa (magnitudes comunes, no garantizadas):
| Capa | Magnitud DFT típica | Objetivo central | Verificación principal |
|---|---|---|---|
| Película de conversión pretratamiento | Película fina (µm) | Base de adherencia, corrosión | Cristalización/peso película, adherencia |
| Electrodeposición catódica | Unos 15–25 µm | Anticorrosión global, cobertura cavidad | Niebla salina, adherencia, espesor |
| Capa intermedia | Unos 25–40 µm | Relleno, impacto piedra, entre capas | Adherencia, impacto piedra |
| Pintura base | Unos 10–25 µm | Color y efecto | Diferencia color, apariencia |
| Capa transparente | Unos 40–60 µm | Brillo, intemperie, rayado | Brillo, dureza, intemperie |
VIII. Tendencia ecológica y bajo VOC
La línea OEM de VOC por unidad de área está controlada en su conjunto por la línea de pintura integral del vehículo completo, y está sujeta a restricciones como la GB 24409-2020 «Límites de sustancias nocivas en revestimientos para vehículos». La dirección de la industria es: la transformación a base de agua (tratamiento previo, capa intermedia, pintura base en gran medida convertida a agua), alto contenido de sólidos, capa intermedia en polvo/barniz en polvo, proceso compacto (reducir el número de capas). La electroforesis en sí es acuosa y de bajo VOC, con ventaja natural; el desafío está en la transformación a base de agua y en polvo de la pintura pigmentada y el barniz. Mientras los proveedores reducen el VOC en el extremo de la formulación, deben mantener la resistencia a la intemperie, la apariencia y el ritmo de producción. 客信新材料(kexinMaterials) propone un enfoque de soporte que entrega conjuntamente «material de bajo VOC + ventana de proceso + límite de detección», ayudando a la línea de producción a cumplir la normativa y mantener la calidad estable.
IX. Comparación con el sistema de retoque
El sistema de fábrica y el sistema de retoque tienen el mismo objetivo (anticorrosión + estética), pero condiciones distintas: el OEM es horneado continuo a alta temperatura, multicapa integrado, ritmo fijo; el retoque es a temperatura ambiente por pieza, empalme local, equipo limitado. Por ello, la pintura de retoque debe adaptarse al curado a temperatura ambiente (como el entrecruzado en frío de poliuretano 2K), y compensar en el matizado y el empalme (véase este lote de matizado por computadora y control de diferencia de color en retoque automotriz). Comprender el sistema OEM ayuda a juzgar: en caso de diferencia de color o desprendimiento durante el retoque, en qué capa podría estar el problema —si en la base electroforética, la unión de la capa intermedia, o el propio barniz.
X. Defectos comunes y solución de fallas
Los defectos de alta frecuencia en el revestimiento OEM provienen en su mayoría de parámetros y limpieza:
Uno, cráteres/poros en electroforesis. La causa es desengrase insuficiente en el tratamiento previo, aceite en el baño o agitación insuficiente. La solución es reforzar el desengrase y la purificación del baño, y controlar la agitación.
Dos, espesor de película desigual. La causa es deriva de voltaje/tiempo/temperatura, efecto de blindaje de la carrocería. La solución es optimizar la curva de energización y la disposición de ánodos.
Tres, mala adherencia. La causa es tratamiento previo deficiente, horneado insuficiente. La solución es estabilizar el tratamiento previo y mantener la ventana de horneado.
Cuatro, penetración entre capas. La causa es aplicar la capa superior sin que la inferior esté seca. La solución es controlar el secado al aire y el ritmo de curado de cada capa.
Cinco, diferencia de color/efecto naranja. La causa está en el espesor de película de la pintura pigmentada y los parámetros de pulverización. La solución véase la disciplina de matizado y proceso de pulverización.
XI. Normas y puntos de selección
La selección de ingeniería debe identificar correspondientemente: para el sistema anticorrosión, referenciar la lógica de grados ambientales y compatibilidad de la ISO 12944-2018; método de niebla salina referenciar GB/T 10125 / ISO 9227; adherencia referenciar GB/T 9286; VOC referenciar GB 24409-2020. Las ensambladoras suelen tener normas internas más estrictas, los informes de ensayo del proveedor deben cubrir los ítems especificados por el cliente. Al seleccionar, evaluar en conjunto «compatibilidad de tratamiento previo + estabilidad electroforética + compatibilidad entre capas + bajo VOC + adaptación de ritmo», en lugar de mirar solo el rendimiento de una capa. Migrar el pensamiento del sistema OEM a piezas, cajas de batería y anticorrosión industrial puede mejorar significativamente la fiabilidad de protección.
XII. Evolución futura de la electroforesis y el sistema de revestimiento OEM
El sistema de revestimiento de fábrica evoluciona a lo largo de cuatro líneas: «más ecológico, más ahorro de energía, más inteligente, más materiales», la lógica subyacente sigue siendo ese sistema de capas compatibles, pero cada capa está siendo reescrita. En el extremo del tratamiento previo, la fosfatación zinc tradicional, por metales pesados y alta carga de aguas residuales, se acelera en su sustitución por tratamiento cerámico sin fósforo, tratamiento de silano, tratamiento de película delgada; el objetivo es menos químicos, menor consumo energético y aguas residuales más fáciles de tratar, sin sacrificar la adherencia electroforética ni la base de resistencia a la corrosión.
La pintura electroforética en sí avanza en tres direcciones. Una, alta penetración de electrodeposición, permitiendo que cavidades y juntas del cuerpo depositen espesor suficiente incluso en extremos del campo eléctrico, reduciendo la diferencia interna/externa de espesor y mejorando la anticorrosión global; dos, curado a baja temperatura, empujando la temperatura de horneado más baja, ahorrando energía y carbono directamente, y favoreciendo líneas mixtas de aluminio y compuestos; tres, electroforesis en color, haciendo la capa anticorrosiva base también decorativa, reduciendo capas posteriores. Estas tres apuntan a «ahorrar un proceso, reducir un consumo energético, mantener la misma calidad».
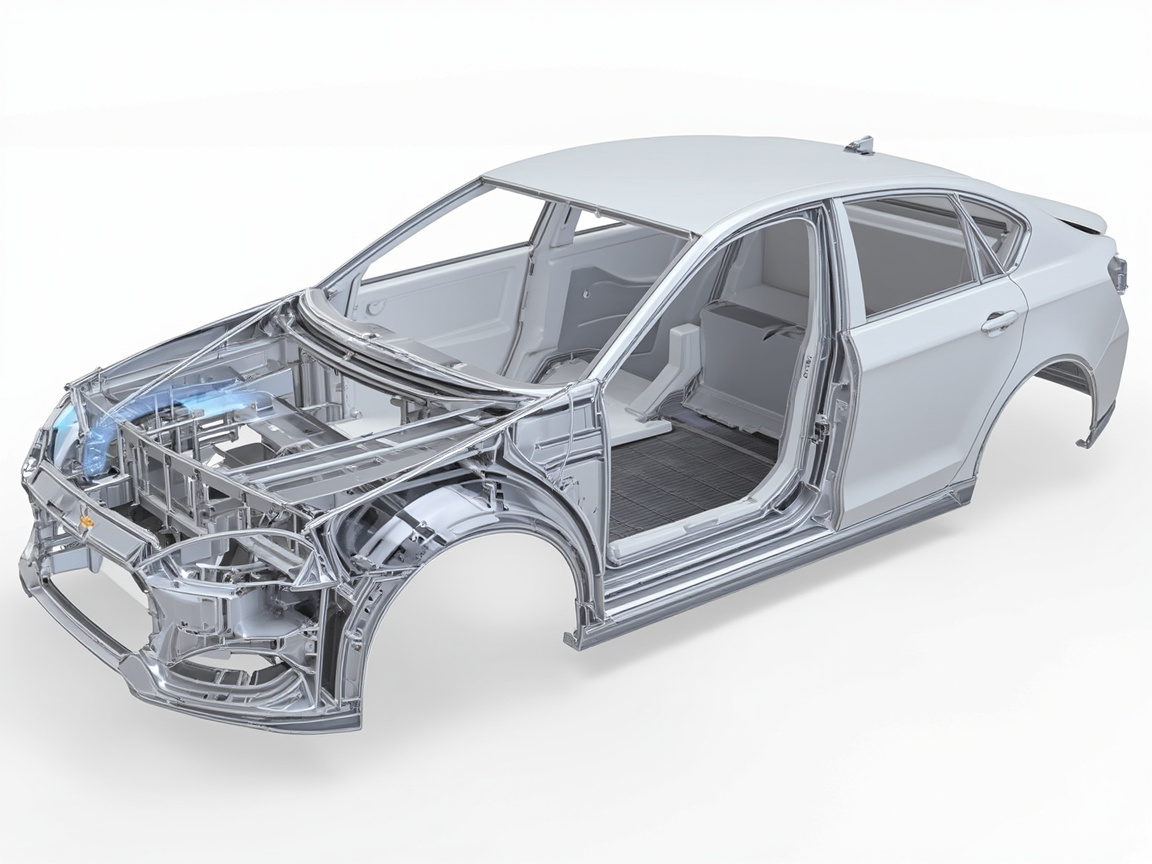
La pulverización en polvo y la transformación a base de agua de capa intermedia y capa de acabado avanzan continuamente. La capa intermedia en polvo y el barniz en polvo, por ser sin disolvente, alta utilización y espesor uniforme, son favorecidos, pero exigen equipos de pulverización y curado de alto nivel; la pintura pigmentada acuosa y el barniz de alto contenido de sólidos buscan equilibrio entre reducir VOC y mantener apariencia. El proceso compacto (como tres capas un horneado, dos capas un horneado) fusiona capas para hornear, mejorando ritmo y reduciendo energía, siendo el punto principal de eficiencia de las ensambladoras.
La fabricación inteligente convierte el revestimiento de «línea de experiencia» a «línea de datos». Detección en línea de espesor y apariencia, identificación de defectos por visión artificial, gemelo digital de parámetros de proceso, hacen que el estado de capa de cada vehículo sea rastreable y predecible. El defecto se intercepta en el momento de producirse, no tras entrega y recall. Este bucle de datos es la capacidad subyacente de mejora continua de calidad del sistema OEM.
La línea mixta multimaterial es un problema inevitable. Acero, aluminio, magnesio, compuestos coexisten en un mismo carrocería blanca; el tratamiento previo debe ser compatible con distintos sustratos, evitar corrosión galvánica, la electroforesis debe considerar adherencia y resistencia de distintos materiales, el revestimiento debe adaptarse a distintas expansiones térmicas. La solución es «tratamiento previo por zonas + película de conversión compatible + aislamiento + revestimiento personalizado», digiriendo la diferencia de materiales en la etapa de diseño de compatibilidad, no remediar tras línea.
Volviendo a la raíz, sin importar cómo evolucione el sistema, el pensamiento de capas «base—intermedia—color—barniz» no cambia: la base gestiona anticorrosión, la intermedia relleno y unión, la pintura pigmentada color, el barniz decoración y resistencia a intemperie. Dominar este pensamiento permite entender la base de calidad OEM y retroalimentar el diseño de compatibilidad de piezas, cajas de batería y anticorrosión industrial. Migrar la rigurosidad del sistema de fábrica a escenarios de protección más amplios es la intención de 客信新材料(kexinMaterials) al promover el sistema de soporte «pintura + tarjeta de proceso + método de verificación» —hacer la disciplina de ingeniería de protección por capas una capacidad replicable cross-industria.
Cabe enfatizar que la evolución del sistema no puede sacrificar la verificación. Cada nuevo proceso (curado baja temperatura, electroforesis en color, capa intermedia en polvo) antes de línea debe recalibrarse con indicadores duros como niebla salina, adherencia, intemperie, golpe de piedra, y cubrir normas internas más estrictas de ensambladora, no solo pasar estándares generales. La profundidad de capacidad de verificación decide si el nuevo sistema es realmente fiable o solo superficial. Si el proveedor solo da material y no método de verificación compatible, su valor se reduce.
La conexión con el sistema de retoque también recibe más atención. Vehículos con pintura de fábrica tras accidente, el extremo de retoque debe restaurar localmente sin destruir la anticorrosión electroforética original; entender la estructura por capas OEM ayuda al taller de retoque a juzgar qué capa reparar, cómo empalmar, cómo no dañar la base. Si en el futuro fábrica y retoque comparten más datos espectrales y de proceso (véase artículo de matizado de este lote), la diferencia de color y durabilidad de una reparación mejorarán enormemente, beneficiando experiencia del propietario y valor residual.
Finalmente, carbono y sostenibilidad se vuelven restricción dura del diseño de sistema. Antes el revestimiento solo calculaba rendimiento y costo, ahora debe calcular energía, VOC y huella de carbono; curado baja temperatura, proceso compacto, pulverización alta utilización, transformación a base de agua, en esencia reducen carbono del revestimiento. Cuando la ecología pasa de costo de cumplimiento a competitividad de producto, la dirección de evolución del sistema de revestimiento de fábrica es más clara: entregar mayor anticorrosión y estética con menor consumo de recursos.
XIII. Consulta rápida de defectos y soluciones en revestimiento OEM
Los defectos de alta frecuencia en revestimiento de fábrica se localizan por capa para intervención rápida:
Cráteres, poros en electroforesis: desengrase insuficiente en tratamiento previo o aceite en baño. Solución: reforzar desengrase y purificación de baño, estabilizar agitación, controlar temperatura.
Espesor electroforético desigual: deriva de voltaje, tiempo, temperatura o blindaje de carrocería. Solución: optimizar curva de energización y disposición de ánodos, medición de espesor en línea.
Efecto naranja, relleno insuficiente en intermedia: viscosidad de pulverización o espesor inadecuados. Solución: ajustar viscosidad a ventana, controlar DFT, mantener nivelado.
Diferencia de color, anomalía de flip-flop: deriva de espesor de pintura base y parámetros de pulverización. Solución: disciplina de pintura pigmentada y matizado, aceptación con medidor de color multángulo.
Goteo, pérdida de brillo en barniz: espesor excesivo o proporción errónea, curado insuficiente. Solución: controlar DFT, mezcla estricta, mantener periodo de curado.
Desprendimiento entre capas: adherencia pobre de intermedia o base, capa inferior no seca. Solución: revisar tratamiento previo y compatibilidad entre capas, controlar ritmo de secado al aire.
Caída de adherencia: tratamiento previo o horneado insuficiente. Solución: estabilizar tratamiento previo, mantener ventana de horneado, reensayo tras niebla salina.
Combinar esta tabla con detección en línea y gemelo digital permite interceptar el defecto en el momento de producirse, no tras entrega y recall. La calidad del sistema reside en cada proceso cuantificable.
XIV. Relación del sistema de revestimiento con durabilidad del vehículo
El sistema de revestimiento de fábrica decide directamente la durabilidad anticorrosiva y estética del vehículo, afectando garantía y valor residual. La esencia de la garantía anticorrosión es el desempeño a largo plazo de la base electroforética bajo niebla salina, golpe de piedra, sal fundente; la garantía estética mira resistencia a intemperie, rayado y retención de brillo del barniz. Ambas dependen de la capacidad de sistema «capas compatibles + disciplina de proceso + verificación».
Desde la vista del propietario, un revestimiento fiable significa menos óxido, pérdida de brillo más lenta, mayor valor residual de usado; desde la fábrica, significa menos recall y reclamos. Ver el revestimiento como «capa decorativa» es miopía, como «ingeniería de durabilidad» es el camino correcto.
Esta es la razón por la que el sistema OEM merece estudio repetido: su pensamiento por capas, métodos de verificación y bucle de datos pueden migrar a piezas, cajas de batería y anticorrosión industrial, beneficiando más escenarios. Entender el sistema permite superar el punto único y lograr protección verdaderamente duradera.
XV. Químicos de tratamiento previo y tendencia de sustitución
El tratamiento previo es la raíz de la electroforesis, sus químicos sufren sustitución y升级:
Desengrasante: de álcali fuerte y alta temperatura a media-baja temperatura, baja espuma, fácil lavado, reduciendo energía y residuo.
Agente de acondicionamiento: refina cristalización de fosfatación, mejora uniformidad electroforética, poco uso pero gran impacto.
Fosfatación: la zinc tradicional resiste bien pero tiene metales pesados y alta carga de aguas residuales; está siendo sustituida por cerámico sin fósforo, silano, película delgada.
Tendencia sin fósforo: cerámico y silano usan película híbrida orgánico-inorgánico para adherencia y resistencia, agua residual más tratable, pero esquinas y estructuras complejas requieren verificación de proceso.
Sustituir no es reemplazo simple, hay recalibrar adherencia, niebla salina y compatibilidad electroforética. Tratamiento previo mal elegido, ni la mejor electroforesis posterior salva. Tomar el tratamiento previo como inicio del sistema es la verdadera base anticorrosiva.
XVI. Cálculo de energía y huella de carbono del revestimiento
La energía del revestimiento de fábrica se concentra en calentamiento de tratamiento previo, horneado electroforético y proceso compacto. Reducir carbono en tres puntos:
Tratamiento previo: de álcali caliente fuerte a media-baja temperatura, baja espuma, fácil lavado, ahorrando vapor y electricidad directo.
Electroforesis y secado: electroforesis curado baja temperatura, bomba de calor y recuperación de calor, optimización de horno, ahorra energía y mantiene calidad.
Pintura y utilización: alto sólidos, polvo y sistema acuoso reducen VOC y consumo de disolvente; pulverización alta transferencia reduce desperdicio de overspray.
La huella de carbono debe cubrir «material—proceso—desecho», cuantificando con datos el aporte de reducción de cada medida. Cuando la ecología pasa de costo a competitividad, la dirección del sistema de revestimiento es más clara: menor consumo de recursos, mayor anticorrosión y estética.
XVII. Resumen en una frase del pensamiento de sistema
La calidad del revestimiento de fábrica reside en cada proceso cuantificable. El tratamiento previo es raíz, la electroforesis núcleo anticorrosivo, la intermedia y pintura pigmentada gestionan relleno y color, el barniz decoración e intemperie. Gestionar como sistema las capas compatibles, la disciplina de proceso y los métodos de verificación es como anticorrosión y estética llegan juntas, y la durabilidad del vehículo tiene base real.
XVIII. Recordatorios para ingenieros de revestimiento
En un sistema de capas no existe "una capa sin importancia". Ahorrar en el pretratamiento, recortar en la pintura electroforética o tener una capa intermedia tosca, terminará revelándose en el brillo del acabado y en la garantía de anticorrosión. El valor del ingeniero consiste en cuantificar los indicadores de cada capa y validar sólidamente la compatibilidad entre capas, no solo perseguir datos bonitos de una sola capa. Si el sistema es estable, el vehículo completo lo es.
Preguntas frecuentes
P: ¿Cuántas capas tiene exactamente la pintura de fábrica para automóviles y qué función cumple cada una?
R: Típicamente son cinco capas: pretratamiento (base limpia y activa), electroforesis catódica (núcleo de anticorrosión integral), capa intermedia (relleno, resistencia a impacto de piedras y entre capas), pintura base (color y efecto), barniz (brillo, resistencia a la intemperie y a rayaduras). Cada capa cumple su función y no pueden sustituirse entre sí.
P: ¿Por qué la electroforesis es el núcleo de la anticorrosión?
R: La pintura electroforética catódica utiliza el campo eléctrico para depositar uniformemente partículas de resina en la carrocería, incluyendo grietas, cavidades internas y bordes donde la pulverización no llega, formando una capa anticorrosiva continua y densa; además, la carrocería en electroforesis catódica no sufre disolución anódica y su resistencia a la corrosión es superior a la anódica. La base de la protección contra el óxido de todo el vehículo está en esta capa.
P: ¿En qué difieren la electroforesis catódica y la anódica?
R: La electroforesis catódica usa la carrocería como cátodo, no hay disolución metálica, la película es más uniforme, densa y resistente a la corrosión, siendo el estándar moderno; la anódica usa la carrocería como ánodo, disuelve metal, contamina el baño y tiene peor resistencia a la corrosión, por lo que ha sido básicamente eliminada en automóviles de pasajeros.
P: ¿Cuál es el espesor habitual de la película electroforética y es mejor más gruesa?
R: El objetivo común en la industria es de unos 15–25 micras (según modelo y zona). Muy fina debilita la anticorrosión y se oxida fácilmente; muy gruesa desperdicia, aumenta el consumo energético y puede afectar la compatibilidad de las capas superiores. El espesor debe seguir la TDS y la norma del vehículo, midiendo con espesómetro en múltiples puntos.
P: ¿Por qué es tan importante el pretratamiento?
R: Siete partes de la electroforesis dependen del pretratamiento. Una desengrasadora incompleta o fosfatado/ceramizado irregular causan directamente cráteres, mala adherencia y óxido prematuro. El pretratamiento da a la electroforesis una base limpia y activa, siendo la primera barrera de calidad.
P: ¿La pintura electroforética es acuosa y ecológica?
R: La pintura electroforética catódica es un sistema acuoso, con bajo VOC y relativamente ecológico. Pero el VOC total del vehículo también depende de la pintura base y el barniz; la industria promueve pintura intermedia/base acuosa, en polvo y procesos compactos para reducir más emisiones.
P: ¿Se puede omitir la capa intermedia?
R: No se recomienda. La capa intermedia rellena defectos, resiste impacto de piedras, aísla los rayos UV protegiendo la capa electroforética y da una base plana a la pintura base. Omitirla amplifica defectos de base, reduce durabilidad y apariencia, siendo el eslabón que conecta capas en el sistema.
P: ¿Por qué la pintura de retoque y la de fábrica son distintas?
R: El OEM es horneado continuo a alta temperatura, multicapa integrado y con ritmo fijo; el retoque es pieza única a temperatura ambiente, empalme local y equipo limitado, por eso la pintura de retoque suele ser bicomponente de curado en frío, compensando con tonalizado y empalme. Mismo objetivo, distintas condiciones.
P: ¿Cómo saber en qué capa está el problema del acabado?
R: Con detección por capas: revisar espesor electroforético y niebla salina, adherencia y impacto de la intermedia, espesor y diferencia de color de la base, brillo y dureza del barniz. El desprendimiento suele ser entre capas (unión intermedia/base), el óxido en electroforesis o pretratamiento, la diferencia de color en la base.
P: ¿Qué mirar al elegir un sistema de revestimiento OEM?
R: Ver cinco aspectos globales: compatibilidad de pretratamiento, estabilidad del baño electroforético, adherencia entre capas, bajo VOC y adaptación al ritmo, no solo una capa. Es más fiable que el proveedor entregue material + ventana de proceso + límites de inspección juntos.
Lecturas complementarias
- Principio de pigmentos de efecto para pintura de automóviles (perla/metálico): entender el comportamiento óptico y el cambio de color según el ángulo de las láminas metálicas/perla en la pintura base es la base del proceso OEM de pintura de color.
- Protección de revestimiento del sistema de tres electricidades de vehículos nuevos energéticos: extender el pensamiento de anticorrosión electroforética al aislamiento y protección de piezas estructurales de las tres electricidades como cajas de batería.
- Guía de selección de sistema de revestimiento anticorrosión ISO 12944: usar nivel de entorno + lógica de sistema de capas para guiar el diseño y validación de anticorrosión de base.
- Tecnología de curado UV en revestimiento de automóviles y mejora de ritmo: del horneado 2K a curado en segundos
- Formulación y puntos de aplicación de barniz 2K de retoque automotriz: proceso completo del tintado al curado a baja temperatura
- Sistema de pintura de retoque automotriz: pintura sólida 2K, pintura base + barniz y monocomponente