Um veículo novo, desde a carroçaria branca até sair brilhante da linha, passa por dezenas de processos, horas de pintura e cozedura, e o que realmente determina "dez anos sem ferrugem, durabilidade da pintura" não é o verniz da camada mais externa, mas sim a pintura eletroforética da camada mais inferior. A tinta de fábrica para automóveis (tinta OEM) é um sistema multicamadas composto por pré-tratamento, eletrodeposição catódica (CED), camada intermédia, tinta pigmentada e acabamento, cada camada com sua função: a eletroforese gere a anticorrosão, a camada intermédia gere o preenchimento e resistência a impacto de pedras, a tinta pigmentada gere a cor, e o acabamento gere a decoração e resistência às intempéries. Compreender este sistema permite tanto entender a base de qualidade das fábricas de veículos completos, como também retroalimentar a pintura de retoque e de peças sobressalentes. Este artigo desconstrói sistematicamente a lógica em camadas do sistema de pintura OEM e o mecanismo de formação de filme da eletrodeposição catódica, parâmetros de processo e pontos de qualidade.
Como fornecedor de revestimento automotivo e sistema de proteção industrial, KeXin New Material(kexinMaterials) acumulou experiência de engenharia em tintas eletroforéticas complementares, filmes de conversão de pré-tratamento e camadas de base anticorrosivas. Este artigo também combina o pensamento anticorrosivo da ISO 12944 e os padrões de eletroforese comuns da indústria, para explicar claramente a tecnologia central da pintura de fábrica, facilitando o estabelecimento de critérios citáveis na seleção e avaliação de processos.
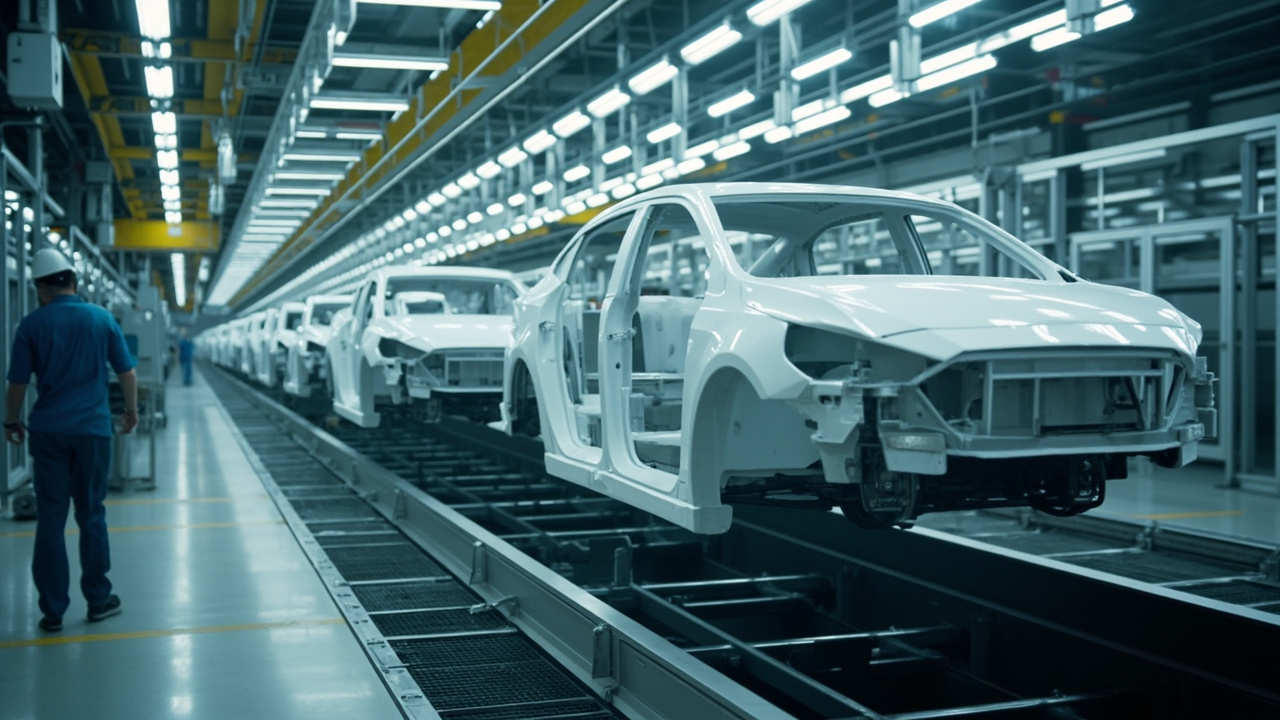
I. O que é o sistema de tinta de fábrica para automóveis: lógica de cinco camadas
A tinta de fábrica não é "uma camada de tinta", mas sim um sistema em camadas complementares. O fluxo típico de pintura OEM de automóveis de passageiros é: pré-tratamento → eletrodeposição catódica (CED, primário) → camada intermédia (primário de superfície) → basecoat (fornece cor e efeito) → acabamento (camada transparente). As funções de cada camada são as seguintes:
Pré-tratamento: limpeza, desengorduramento, fosfatização ou tratamento de filme de conversão, conferindo à chapa de aço/alumínio uma base limpa, propícia à aderência e resistência à corrosão.
Eletrodeposição catódica: a carroçaria como cátodo é imersa no tanque de eletroforese, as partículas de resina carregadas migram sob campo elétrico e depositam-se formando filme, criando uma camada de base anticorrosiva uniforme, completa e de alta aderência, sendo o núcleo da anticorrosão do veículo completo.
Camada intermédia: preenche defeitos finos do substrato, melhora a aderência entre camadas, fornece resistência a impacto de pedras e isolamento UV (protege a camada eletroforética), e oferece base plana para a tinta pigmentada.
Tinta pigmentada: fornece cor e efeito (metálico/perolado), maioritariamente basecoat de baixo VOC ou alto teor de sólidos.
Acabamento: camada transparente, fornece brilho, resistência às intempéries, riscos e produtos químicos, sendo o mais comum o verniz de poliuretano 2K.
Este pensamento em camadas "base—intermédia—cor—acabamento" está na mesma linha do "primário + tinta intermédia + acabamento" da proteção anticorrosiva industrial pesada (pode consultar a lista branca Guia de seleção de sistema de pintura anticorrosiva ISO 12944). Sobre como os pigmentos de efeito apresentam cor variável com o ângulo acima da camada intermédia, consulte Princípio dos pigmentos de efeito para tinta de automóvel (perolado/metálico) deste lote.
II. Eletrodeposição catódica: princípio e por que é o núcleo anticorrosivo
A eletrodeposição catódica (Cathodic Electrocoating, CED) é a pedra angular da anticorrosão da carroçaria moderna. O seu princípio é a deposição eletroquímica: a carroçaria pré-tratada como cátodo é imersa num tanque de tinta eletroforética à base de água contendo resina catiónica e pigmento, com um ânodo separado. Após energização, a água é eletrolisada, a superfície do cátodo (carroçaria) produz OH⁻ elevando o pH local, as partículas de resina carregadas (positivamente) migram para o cátodo, perdendo estabilidade, depositando e reticulando para formar filme na superfície da carroçaria.
A razão pela qual a eletrodeposição catódica é superior à anódica é que a carroçaria é o cátodo, não havendo dissolução metálica, evitando contaminação por iões de ferro e corrosão do substrato; além disso, o ambiente alcalino na zona catódica favorece a deposição de resina, com filme mais uniforme e denso, melhor resistência à corrosão. É por isso que os automóveis de passageiros modernos adotam quase unanimemente a eletrodeposição catódica como primário.
O valor central do filme eletroforético é a "cobertura completa" — fendas, cavidades internas, soldas, bordas e cantos da carroçaria onde a pintura tradicional por pulverização não alcança, o líquido de eletroforese através do campo elétrico e fluxo também deposita filme, formando camada anticorrosiva contínua, o que a pintura por pulverização de primário dificilmente iguala. Para estruturas fechadas como caixas de bateria de veículos novos de energia, a eletroforese é igualmente o meio de base anticorrosiva mais fiável, ideias relacionadas em Proteção de pintura do sistema de três eletricidades de automóveis novos de energia deste lote.
III. Composição e formação de filme da tinta eletroforética
A tinta eletroforética é um sistema à base de água, contendo principalmente: resina (maioritariamente epóxi, fornece aderência e anticorrosão), pigmento (como branco de titânio, negro de fumo, pigmento anticorrosivo), aditivos, água desionizada. A resina epóxi, devido a forte aderência, boa resistência química e excelente ligação com metal, é a matéria-prima dominante da tinta eletroforética catódica. A formação de filme tem três passos: eletrodeposição (migração e deposição de partículas) → eletrólise (decomposição da água produz OH⁻, eleva pH local) → desidratação e reticulamento da resina depositada (cozedura de cura).
A gestão do banho é chave: teor de sólidos, pH, condutividade, temperatura, teor de solvente, rácio pigmento/ligante devem ser monitorizados online. O teor de sólidos determina espessura e estabilidade do filme; o pH afeta a carga da resina e deposição; a condutividade reflete a quantidade de iões impuros; a temperatura afeta taxa de deposição e estabilidade do banho. Qualquer desvio de parâmetro traz espessura irregular, crateras, poros, queda de aderência. Por isso a linha de eletroforese mantém estado estável com um conjunto de instrumentos automáticos + circulação de ultrafiltração (UF) + circulação de líquido anódico.
IV. Parâmetros de processo de eletroforese e cozedura
Um ciclo típico de linha de eletroforese é: pré-tratamento (desengorduramento—lavagem—ajuste de superfície—fosfatização/ceramização—lavagem) → eletroforese (entrada no tanque, deposição por energização, saída) → lavagem com ultrafiltração (recupera tinta flutuante, poupa água) → secagem e cozedura (tipicamente 160–180℃, cerca de 20–30 minutos, conforme tinta e velocidade de linha). A cozedura faz a resina depositada reticular completamente, determinando resistência à corrosão e aderência finais.
Janela de parâmetros chave (faixas comuns da indústria como ilustração, específico conforme TDS do produto): temperatura do banho cerca de 28–32℃; tensão de eletroforese cerca de 200–350 volts (ajuste conforme estrutura da carroçaria e alvo de espessura); tempo de deposição cerca de 2–4 minutos; alvo de espessura de filme cerca de 15–25 micrómetros (espessura CED, variando por modelo e zona). Espessura insuficiente enfraquece anticorrosão e facilita ferrugem; excessiva desperdiça e pode afetar compatibilidade da camada superior e consumo energético. A espessura é inspecionada por amostragem em múltiplos pontos da carroçaria com medidor de espessura magnético/por correntes de Foucault.
É necessário esclarecer: as temperaturas, tensões e tempos acima são ordens de grandeza típicas, não valores garantidos de algum produto, na prática deve seguir o TDS da tinta eletroforética usada e a norma da fábrica de veículos, não copiar cegamente.
V. Pré-tratamento: a base da eletroforese
Se a eletroforese é boa ou não, sete décimos dependem do pré-tratamento. O objetivo do pré-tratamento é "limpo + base ativa": desengorduramento remove óleos e resíduos de estampagem; ajuste de superfície refina a cristalização da fosfatização; fosfatização (zincada) ou ceramização (filme de conversão sem fósforo) gera na superfície um filme de conversão propício à aderência e resistência à corrosão; finalmente lavagem com água pura remove resíduos químicos. Qualquer desengorduramento incompleto, fosfatização irregular torna-se origem de crateras eletroforéticas, fraca aderência e ferrugem precoce.
A tendência ambiental impulsiona ceramização sem fósforo, tratamento de silano substituindo fosfatização tradicional, reduzindo metais pesados e carga de águas residuais. O aumento da proporção de carroçarias de alumínio também exige pré-tratamento compatível com alumínio (mecanismo de filme de conversão do alumínio difere do aço), linha multimaterial precisa de processo de "tratamento de linha mista". A estabilidade do pré-tratamento transmite diretamente ao resultado de névoa salina da eletroforese, sendo a primeira comporta de qualidade.
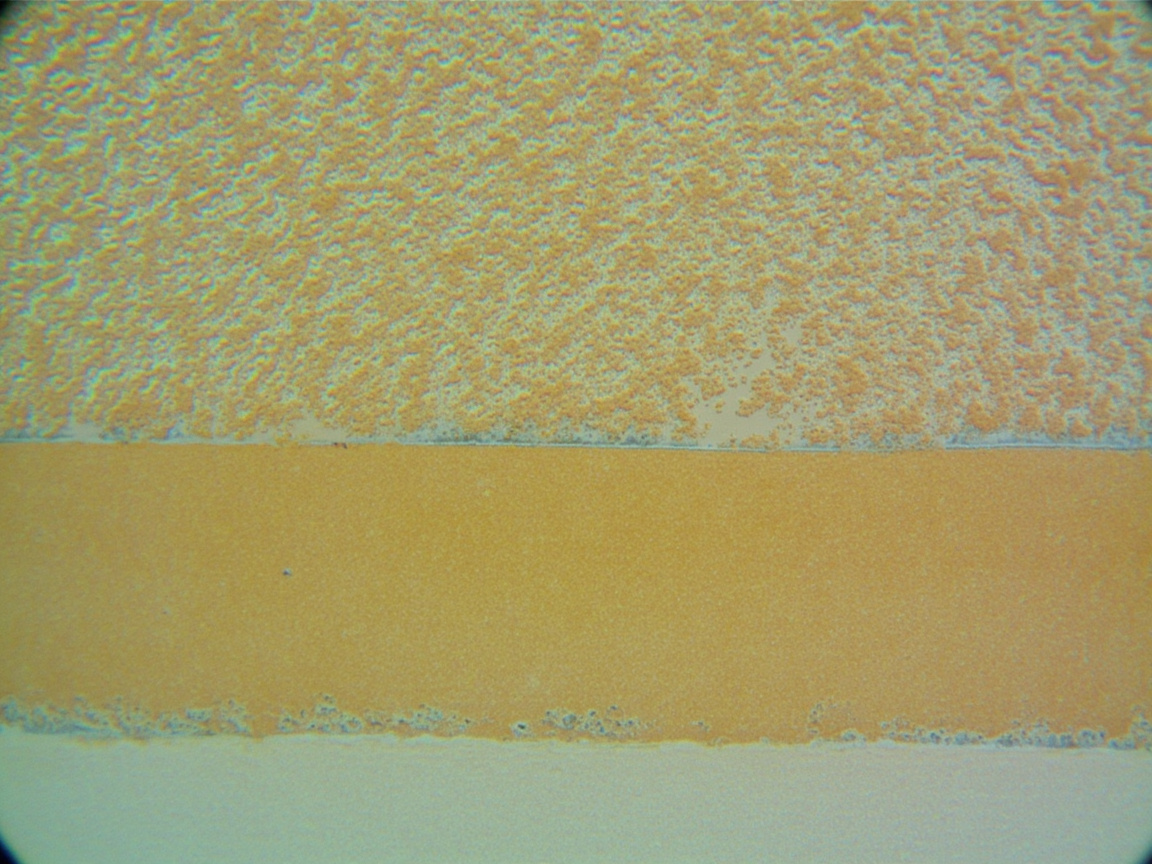
VI. Compatibilidade de camada intermédia, tinta pigmentada e acabamento
Acima da eletroforese, a camada intermédia assume o "elo entre base e topo": preenche defeitos finos, resiste a impacto de pedras, isola UV protegendo a camada eletroforética, e oferece base plana para a tinta pigmentada. A camada intermédia é maioritariamente sistema de poliuretano ou epóxi modificado, exigindo boa aderência entre camadas com eletroforese e tinta pigmentada.
A tinta pigmentada fornece cor e efeito. A tinta pigmentada OEM é maioritariamente basecoat + acabamento de duas camadas (2C1B ou variantes 3C1B/3C2B etc.), o basecoat contém pigmentos de efeito (ver Princípio dos pigmentos de efeito para tinta de automóvel (perolado/metálico)), exigindo controlo estrito de espessura e orientação para estabilizar cor variável com o ângulo. O acabamento na camada mais externa é camada transparente, dominante é verniz de poliuretano 2K (mecanismo e parâmetros em Tecnologia de verniz de poliuretano 2K da lista branca).
A lei de ferro da compatibilidade entre camadas é "compatível e aderente". Se a camada intermédia for áspera, fraca aderência, por mais duro que o acabamento não descasca; se o basecoat não secar totalmente antes do acabamento, a miscibilidade de solventes causa craquelê por ataque de base. A avaliação não pode medir só camada única, deve ver aderência por grade (GB/T 9286, grau 0/1 é ótimo) e resistência às intempéries compatível de todo o "base—intermédia—cor—acabamento".
VII. Verificação de qualidade: névoa salina, aderência e espessura
A qualidade da pintura OEM é controlada por várias inspeções rigorosas:
Uma é espessura de filme seco (DFT). Camada eletroforética, intermédia, pigmentada, acabamento têm alvos de espessura respetivos, medidos em múltiplos pontos com medidor. A espessura total e por camada determinam conjuntamente anticorrosão e aparência.
Duas é aderência. Método de grade (GB/T 9286) mede aderência entre camadas, re-medido após névoa salina para verificar durabilidade.
Três é névoa salina neutra e corrosão cíclica. Névoa salina neutra (GB/T 10125 / ISO 9227) ou corrosão cíclica (como métodos GM, VDA etc. de montadoras) avalia resistência à corrosão de corte e cavidade interna, padrões internos de fábrica frequentemente mais rigorosos que normas gerais.
Quatro é aparência e resistência às intempéries. Brilho (GB/T 9754), pele de laranja (DOI/medidor de pele de laranja), diferença de cor (medição de cor multiângulo), resistência às intempéries (xénon ou exposição natural) etc.
A tabela abaixo resume pontos de atenção típicos e orientação de objetivo de cada camada (ordens de grandeza comuns da indústria, não valores garantidos):
| Camada de revestimento | Ordem típica de DFT | Objetivo central | Verificação principal |
|---|---|---|---|
| Filme de conversão de pré-tratamento | Filme fino (nível µm) | Base de aderência, resistência à corrosão | Cristalização/peso de filme, aderência |
| Eletrodeposição catódica | Cerca de 15–25 µm | Anticorrosão geral, cobertura de cavidade | Névoa salina, aderência, espessura de filme |
| Camada intermédia | Cerca de 25–40 µm | Preenchimento, resistência a impacto de pedras, entre camadas | Aderência, impacto de pedras |
| Basecoat | Cerca de 10–25 µm | Cor e efeito | Diferença de cor, aparência |
| Acabamento | Cerca de 40–60 µm | Brilho, resistência às intempéries, riscos | Brilho, dureza, resistência às intempéries |
VIII. Tendência de proteção ambiental e baixo VOC
A linha OEM tem o VOC por área unitária controlado pelo conjunto da linha de pintura de veículos completos, estando sujeita a restrições como a GB 24409-2020 «Limites de substâncias nocivas em revestimentos para veículos». A direção da indústria é: hidrosolubilização (pré-tratamento, camada intermédia e base de cor com ampla conversão para água), alto teor de sólidos, camada intermédia em pó/verniz em pó, processo compacto (redução do número de camadas). A eletroforese é, por natureza, aquosa e de baixo VOC, tendo vantagem natural; o desafio está na hidrosolubilização e pulverização em pó da tinta pigmentada e do verniz. Enquanto os fornecedores reduzem o VOC na formulação, precisam manter resistência às intempéries, aparência e cadência, e a KeXin New Material(kexinMaterials) entrega o conceito de suporte combinando «material de baixo VOC + janela de processo + limite de deteção», ajudando a linha de produção a ser conforme e estável na qualidade.
IX. Comparação com o sistema de retoque
O sistema de fábrica e o sistema de retoque têm o mesmo objetivo (anticorrosão + estética), mas condições diferentes: o OEM é de cozedura contínua a alta temperatura, multicamada integrada e cadência fixa; o retoque é de peça única à temperatura ambiente, reparação local e equipamento limitado. Por isso, a tinta de retoque tem de se adaptar à cura à temperatura ambiente (como reticulação à temperatura ambiente de poliuretano 2K), e compensar na tonalidade e na reparação local (ver tonalização por computador e controlo de diferença de cor em retoque automotivo deste lote). Compreender o sistema OEM ajuda a julgar: na diferença de cor ou descamação durante o retoque, o problema pode estar em que camada — a base eletroforética, a ligação da camada intermédia, ou o próprio verniz.
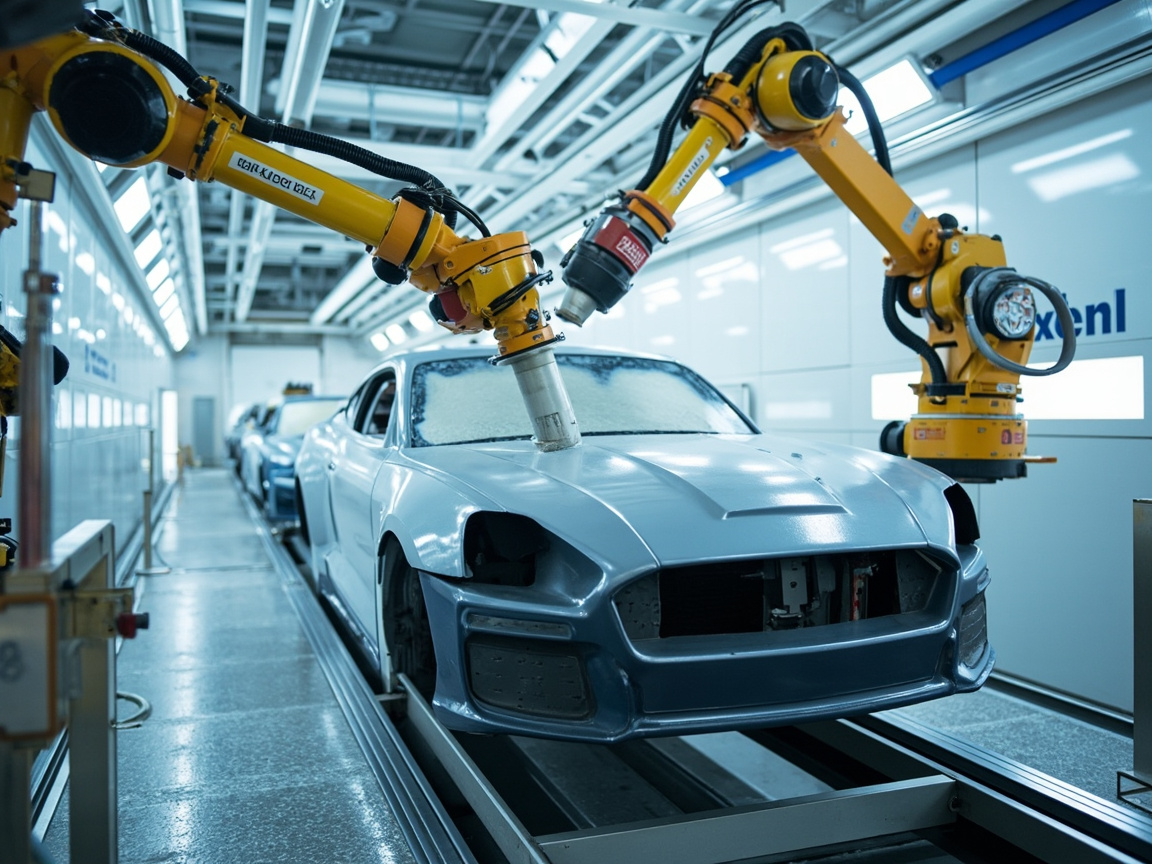
X. Defeitos comuns e resolução de problemas
Os defeitos de alta frequência no revestimento OEM provêm maioritariamente de parâmetros e limpeza:
Um, crateras/poros na eletroforese. A causa é desengorduramento insuficiente no pré-tratamento, óleo no banho ou agitação insuficiente. A solução é reforçar o desengorduramento e a purificação do banho, controlar a agitação.
Dois, espessura de filme irregular. A causa é deriva de voltagem/tempo/temperatura, efeito de blindagem da carroçaria. A solução é otimizar a curva de energização e a disposição dos ânodos.
Três, fraca aderência. A causa é mau pré-tratamento, cozedura insuficiente. A solução é estabilizar o pré-tratamento, garantir a janela de cozedura.
Quatro, ataque intercamadas. A causa é aplicação da camada superior antes da secagem completa da inferior. A solução é controlar o tempo de evaporação e cadência de cura de cada camada.
Cinco, diferença de cor/pele de laranja. A causa está na espessura de filme da tinta pigmentada e parâmetros de pulverização. A solução ver disciplina de tonalização e processo de pulverização.
XI. Normas e pontos de seleção
A seleção de projeto deve corresponder e identificar: o raciocínio do sistema anticorrosivo referencia as classes de ambiente e lógica de compatibilidade da ISO 12944-2018; método de névoa salina referencia GB/T 10125 / ISO 9227; aderência referencia GB/T 9286; VOC referencia GB 24409-2020. As fábricas de veículos completos têm normalmente normas internas mais rigorosas, e o relatório de ensaio do fornecedor deve cobrir os itens especificados pelo cliente. Na seleção, avaliar como um todo «compatibilidade de pré-tratamento + estabilidade eletroforética + compatibilidade intercamadas + baixo VOC + adaptação de cadência», em vez de olhar apenas o desempenho de uma camada. Migrar o pensamento do sistema OEM para componentes, caixas de bateria e anticorrosão industrial pode melhorar significativamente a fiabilidade da proteção.
XII. Evolução futura da eletroforese e do sistema de revestimento OEM
O sistema de revestimento de fábrica está a evoluir ao longo de quatro linhas: «mais ecológico, mais poupador de energia, mais inteligente, mais materiais», a lógica subjacente continua a ser aquele sistema de camadas compatíveis, mas cada camada está a ser reescrita. No pré-tratamento, a fosfatização tradicional de zinco, por conter metais pesados e elevada carga de águas residuais, está a ser substituída aceleradamente por tratamento cerâmico sem fósforo, tratamento de silano, pré-tratamento de filme fino; o objetivo é menos produtos químicos, menor consumo de energia e águas residuais mais fáceis de tratar, sem sacrificar a aderência eletroforética e a base de resistência à corrosão.
A tinta eletroforética em si rompe em três direções. Uma é alto poder de penetração eletroforética, permitindo que cavidades internas e fendas da carroçaria depositem espessura de filme suficiente mesmo na extremidade do campo elétrico, reduzindo a diferença interna/externa de espessura e melhorando a anticorrosão global; duas é cura a baixa temperatura, empurrando a temperatura de cozedura para mais baixo, poupando energia e reduzindo carbono diretamente, e favorecendo também a linha mista de alumínio e compósitos; três é eletroforese colorida, fazendo da camada anticorrosiva base também cor decorativa, reduzindo o número de camadas subsequentes. Estes três apontam a «poupar um processo, reduzir um consumo de energia, estabilizar uma qualidade».
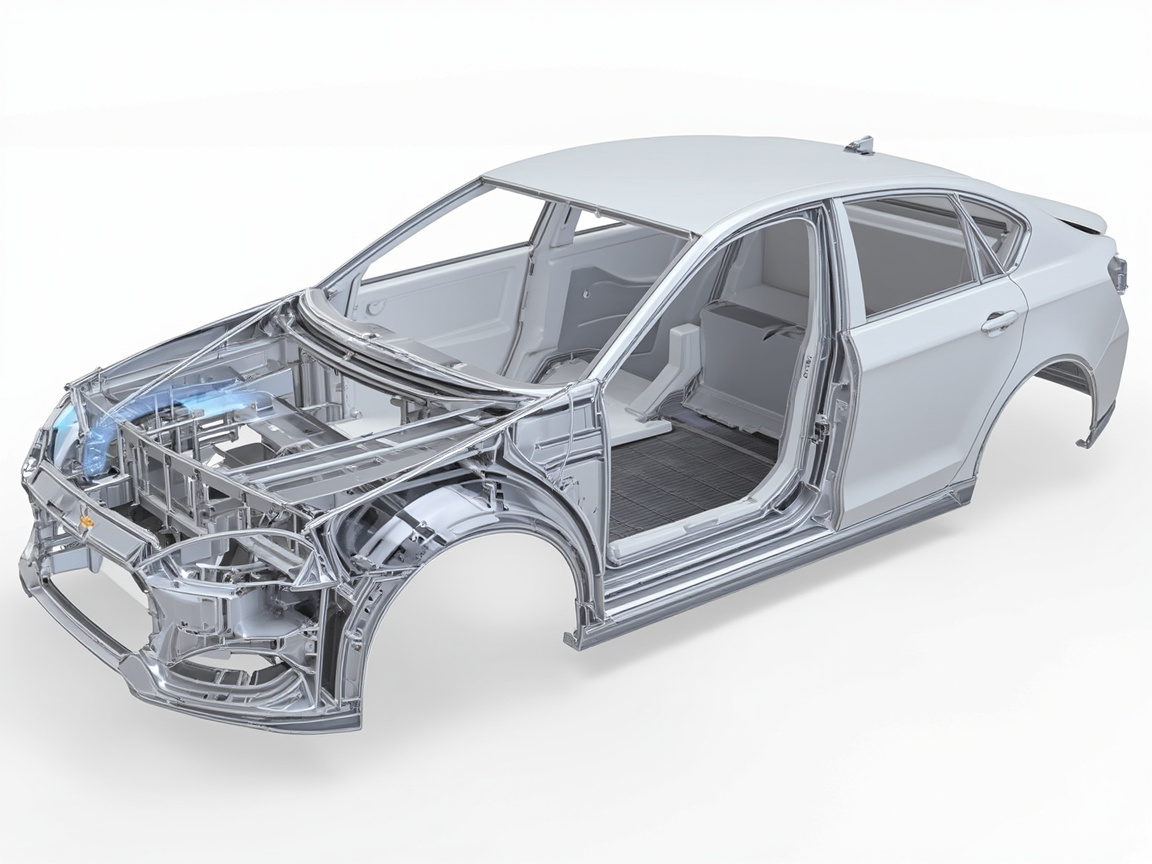
A pulverização em pó e hidrosolubilização da camada intermédia e acabamento avançam continuamente. A camada intermédia em pó e verniz em pó são favorecidos por serem isentos de solvente, alta taxa de utilização e espessura de filme uniforme, mas exigem equipamento de pulverização e cura de alto nível; a tinta pigmentada aquosa e verniz de alto teor de sólidos procuram equilíbrio entre reduzir VOC e manter aparência. O processo compacto (como três camadas uma cozedura, duas camadas uma cozedura) funde múltiplas camadas numa cozedura, melhorando a cadência e reduzindo energia, sendo a principal alavanca de eficiência das fábricas de veículos completos.
A manufatura inteligente transforma o revestimento de «linha de experiência» em «linha de dados». Deteção online de espessura e aparência, identificação de defeitos por visão computacional, gémeo digital de parâmetros de processo, fazem com que o estado do revestimento de cada veículo seja rastreável e previsível. O defeito é intercetado no momento da produção, em vez de recolha após entrega. Este ciclo fechado de dados é exatamente a capacidade subjacente da melhoria contínua de qualidade do sistema OEM.
A linha mista multimaterial é um problema inevitável. Aço, alumínio, magnésio, compósitos coexistem na mesma carroçaria branca, o pré-tratamento tem de ser compatível com diferentes substratos, evitar corrosão galvânica, a eletroforese tem de conciliar aderência e resistência à corrosão de materiais diferentes, o revestimento tem de adaptar-se a diferentes expansões térmicas. A solução é «pré-tratamento zonado + filme de conversão compatível + isolamento elétrico + revestimento personalizado», digerindo a diferença de materiais já na fase de design de compatibilidade, em vez de remediar após entrar em linha.
Voltando à raiz, independentemente de como o sistema evolua, o pensamento de camadas «base — intermédia — cor — verniz» não muda: a base gere anticorrosão, a intermédia gere enchimento e ligação, a tinta pigmentada gere cor, o verniz gere decoração e resistência às intempéries. Dominar este pensamento permite tanto compreender a base de qualidade OEM, como devolver ao design de compatibilidade de componentes, caixas de bateria e anticorrosão industrial. Migrar o rigor do sistema de fábrica para cenários de proteção mais amplos é exatamente a intenção da KeXin New Material(kexinMaterials) em promover o sistema de suporte «tinta + carta de processo + método de verificação» — fazer a disciplina de engenharia de proteção em camadas tornar-se capacidade replicável transversal à indústria.
Vale enfatizar que a evolução do sistema não pode sacrificar a verificação. Cada novo processo (cura a baixa temperatura, eletroforese colorida, camada intermédia em pó) antes de entrar em linha, tem de ser recalibrado com indicadores rígidos de névoa salina, aderência, resistência às intempéries, impacto de pedra, e cobrir as normas internas mais rigorosas das fábricas de veículos completos, em vez de apenas passar nas normas gerais. A profundidade da capacidade de verificação decide se o novo sistema é verdadeiramente fiável ou apenas superficialmente brilhante. Se o fornecedor só pode dar material, sem dar método de verificação compatível, o valor fica descontado.
A ligação com o sistema de retoque também recebe mais atenção. Veículos com tinta de fábrica sob garantia, uma vez acidentados, o lado do retoque tem de fazer recuperação local sem destruir a anticorrosão eletroforética de fábrica; compreender a estrutura em camadas OEM ajuda a oficina de retoque a julgar que camada reparar, como fazer a reparação local, como não danificar a camada base. No futuro, se fábrica e retoque partilharem mais dados espectrais e de processo (ver artigo de tonalização deste lote), a diferença de cor e durabilidade de uma reparação aumentarão muito, beneficiando a experiência do proprietário e o valor residual.
Por fim, carbono e sustentabilidade tornam-se restrições rígidas no design do sistema. Antes o revestimento só calculava desempenho e custo, agora tem de calcular consumo de energia, VOC e pegada de carbono; cura a baixa temperatura, processo compacto, pulverização de alta utilização, hidrosolubilização, essencialmente estão a «reduzir carbono» no revestimento. Quando a ecologia passa de custo de conformidade a competitividade do produto, a direção de evolução do sistema de revestimento de fábrica fica mais clara — entregar maior anticorrosão e estética com menor consumo de recursos.
XIII. Consulta rápida de doenças comuns e soluções do revestimento OEM
Os defeitos de alta frequência do revestimento de fábrica podem ser localizados por camada, facilitando intervenção rápida:
Crateras e poros na eletroforese: desengorduramento insuficiente no pré-tratamento ou óleo no banho. Solução: reforçar desengorduramento e purificação do banho, estabilizar agitação, controlar temperatura.
Espessura de filme eletroforético irregular: deriva de voltagem, tempo, temperatura ou blindagem da carroçaria. Solução: otimizar curva de energização e disposição de ânodos, medição de espessura online.
Pele de laranja e enchimento insuficiente na intermédia: viscosidade de pulverização ou espessura de filme inadequada. Solução: ajustar viscosidade à janela, controlar DFT, garantir nivelamento.
Diferença de cor, anomalia de cor dependente do ângulo: deriva de espessura de filme e parâmetros de pulverização da base de cor. Solução: ver disciplina de processo de tinta pigmentada e tonalização, aceitar com medição de cor multiângulo.
Escorrimento e perda de brilho no verniz: espessura acima ou proporção errada, cura insuficiente. Solução: controlar DFT, rigor na proporção de mistura, garantir período de cura.
Descamação intercamadas: fraca aderência da intermédia ou base de cor, camada inferior não seca. Solução: verificar pré-tratamento e compatibilidade intercamadas, controlar cadência de evaporação.
Queda de aderência: pré-tratamento ou cozedura insuficiente. Solução: estabilizar pré-tratamento, garantir janela de cozedura, reteste após névoa salina.
Combinar esta tabela de consulta rápida com deteção online e gémeo digital permite intercetar o defeito no momento da produção, em vez de recolha após entrega. A qualidade do sistema está em cada processo quantificável.
XIV. Relação entre sistema de revestimento e durabilidade do veículo completo
O sistema de revestimento de fábrica decide diretamente a durabilidade anticorrosiva e estética do veículo completo, afetando assim garantia e valor residual. A essência da garantia anticorrosiva é o desempenho a longo prazo da camada base eletroforética sob névoa salina, impacto de pedra, sal de degelo; a garantia estética olha a resistência às intempéries, resistência a riscos e retenção de brilho do verniz. Ambos dependem da capacidade de sistema «camadas compatíveis + disciplina de processo + verificação».
Da perspetiva do proprietário, um revestimento fiável significa menos ferrugem, perda de brilho mais lenta, maior valor residual de usado; da perspetiva da fábrica, significa menos recolhas e reclamações. Tratar o revestimento como «camada decorativa» é miopia, tratá-lo como «engenharia de durabilidade» é o caminho certo.
É também por isso que o sistema OEM merece ser estudado repetidamente: o seu pensamento em camadas, métodos de verificação e ciclo fechado de dados podem migrar para componentes, caixas de bateria e anticorrosão industrial, beneficiando mais cenários. Compreender o sistema permite superar o ponto único e fazer proteção verdadeiramente durável.
XV. Químicos de pré-tratamento de revestimento e tendência de substituição
O pré-tratamento é a raiz da eletroforese, e os seus químicos estão a passar por substituição e upgrade:
Desengordurante: de álcali forte e alta temperatura para média/baixa temperatura, baixa espuma, fácil lavagem, reduzindo consumo de energia e resíduos.
Condicionador de superfície: refina a cristalização da fosfatização, melhora a uniformidade eletroforética, pequena quantidade mas grande influência.
Fosfatização: a fosfatização tradicional de zinco tem boa resistência à corrosão mas metais pesados e alta carga de águas residuais; está a ser substituída por tratamento cerâmico sem fósforo, tratamento de silano, pré-tratamento de filme fino.
Tendência sem fósforo: cerâmico e silano dependem de filme híbrido orgânico-inorgânico para dar aderência e resistência à corrosão, águas residuais mais fáceis de tratar, mas para cantos e estruturas complexas requer verificação de processo.
Substituir não é troca simples, tem de recalibrar aderência, resistência à névoa salina e compatibilidade eletroforética. Pré-tratamento errado, nem a melhor eletroforese a seguir salva. Tratar o pré-tratamento como início do sistema é a verdadeira raiz da anticorrosão.
XVI. Contabilização de consumo de energia e pegada de carbono do revestimento
O consumo de energia do revestimento de fábrica concentra-se no aquecimento do pré-tratamento, cozedura eletroforética e processo compacto. Redução de carbono pode focar três pontos:
Pré-tratamento: de álcali forte alta temperatura para média/baixa temperatura, baixa espuma, fácil lavagem, poupando diretamente vapor e eletricidade.
Eletroforese e secagem: eletroforese de cura a baixa temperatura, bomba de calor e recuperação de calor residual, otimização de temperatura de forno, poupando energia e mantendo qualidade.
Tinta e utilização: sistemas de alto teor de sólidos, pó e aquoso reduzem VOC e consumo de solvente; pulverização de alta eficiência de transferência reduz desperdício de overspray.
A pegada de carbono deve atravessar «material — processo — resíduo», quantificando com dados a contribuição de redução de cada medida. Quando a ecologia passa de custo a competitividade, a direção de evolução do sistema de revestimento fica mais clara — menor consumo de recursos, entregando maior anticorrosão e estética.
XVII. Resumo numa frase do pensamento de sistema
A qualidade do revestimento de fábrica está em cada processo quantificável. O pré-tratamento é a raiz, a eletroforese é o núcleo anticorrosivo, a camada intermédia e tinta pigmentada gerem enchimento e cor, o verniz gere decoração e resistência às intempéries. Gerir como sistema o conjunto de camadas compatíveis, disciplina de processo e métodos de verificação, é que anticorrosão e estética podem estar em simultâneo, e a durabilidade do veículo completo ganha a verdadeira base.
Dezoito, Aviso aos engenheiros de revestimento
Não existe "camada sem importância" num sistema em camadas. Poupar no pré-tratamento, cortar no eletroforese, ou fazer uma camada intermédia grosseira, acabará por se revelar no brilho do aspeto e na garantia anticorrosiva. O valor do engenheiro está em quantificar os indicadores de cada camada e validar seriamente a compatibilidade entre camadas, e não apenas perseguir dados bonitos de uma única camada. Se o sistema é estável, o veículo completo é estável.
Perguntas frequentes
P: Quantas camadas tem afinal a tinta de fábrica para automóveis e o que faz cada uma?
R: Tipicamente são cinco camadas: pré-tratamento (base limpa e ativa), eletroforese catódica (núcleo de anticorrosão geral), camada intermédia (nivelamento, resistência a impacto de pedras e entre camadas), tinta pigmentada base (cor e efeito), verniz (brilho, resistência às intempéries e riscos). Cada camada tem a sua função e não podem substituir-se mutuamente.
P: Por que a eletroforese é o núcleo da anticorrosão?
R: A eletroforese catódica utiliza o campo elétrico para fazer as partículas de resina depositarem-se uniformemente na carroçaria, incluindo frestas, cavidades internas e arestas onde a pulverização não chega, formando uma camada anticorrosiva contínua e densa; além disso, na eletroforese catódica a carroçaria não sofre dissolução anódica, tendo melhor resistência à corrosão do que a eletroforese anódica. A base da proteção contra ferrugem do veículo completo está nesta camada.
P: Qual a diferença entre eletroforese catódica e anódica?
R: Na eletroforese catódica a carroçaria é o cátodo, não ocorre dissolução de metal, a película é mais uniforme, densa e resistente à corrosão, sendo o padrão moderno; na eletroforese anódica a carroçaria é o ânodo e dissolve metal, polui o banho e tem fraca resistência à corrosão, tendo sido basicamente eliminada dos automóveis de passageiros.
P: Qual a espessura típica da película de eletroforese, mais espessa é melhor?
R: O alvo comum da indústria é cerca de 15–25 micrómetros (conforme o modelo e a zona). Muito fina enfraquece a anticorrosão e oxida facilmente; muito espessa desperdiça, aumenta o consumo energético e pode afetar a compatibilidade das camadas superiores. A espessura deve seguir a TDS e as normas do veículo, com medições por espessímetro em múltiplos pontos.
P: Por que o pré-tratamento é tão importante?
R: Sete em dez da eletroforese dependem do pré-tratamento. Desengraxe incompleto ou fosfatização/ceramização irregular causam diretamente crateras, fraca aderência e ferrugem precoce. O pré-tratamento dá à eletroforese uma base limpa e ativa, sendo a primeira barreira de qualidade.
P: A tinta eletroforética é à base de água, é ecológica?
R: A tinta eletroforética catódica é um sistema à base de água, com baixo VOC por si só, sendo relativamente ecológica. Mas o VOC do veículo completo também é afetado pela tinta pigmentada e pelo verniz; a indústria está a promover tinta intermédia/pigmentada à base de água, em pó e processos compactos para reduzir ainda mais as emissões.
P: Pode-se omitir a camada intermédia?
R: Não é recomendado. A camada intermédia nivela defeitos, resiste a impacto de pedras, isola os raios UV protegendo a camada de eletroforese e fornece uma base plana para a tinta pigmentada. Omiti-la amplia os defeitos da base, reduz a durabilidade e o aspeto, sendo um elo que liga as camadas no sistema de compatibilidade.
P: Por que a tinta de retoque é diferente da tinta de fábrica?
R: O OEM é de cozedura contínua a alta temperatura, multicamada integrada e ritmo fixo; o retoque é peça única à temperatura ambiente, com emenda local e equipamento limitado, por isso a tinta de retoque é maioritariamente bicomponente de cura à temperatura ambiente, compensando com tonalização e emenda. Ambos têm o mesmo objetivo, mas condições diferentes.
P: Como saber em que camada está o problema do revestimento?
R: Use deteção em camadas: verifique espessura e névoa salina da eletroforese, aderência e impacto de pedras da intermédia, espessura e diferença de cor da pigmentada, brilho e dureza do verniz. Descolamento ocorre maioritariamente entre camadas (ligação intermédia/base), ferrugem maioritariamente na eletroforese ou pré-tratamento, diferença de cor maioritariamente na pigmentada.
P: O que observar na seleção do sistema de compatibilidade OEM?
R: Observe cinco aspetos globais: compatibilidade do pré-tratamento, estabilidade do banho de eletroforese, aderência entre camadas, baixo VOC e adequação ao ritmo, e não apenas uma camada isolada. É mais fiável que o fornecedor entregue em conjunto material + janela de processo + limites de inspeção.
Leitura adicional
- Princípio dos pigmentos de efeito da tinta para automóveis (perolado/metálico): compreender o comportamento ótico e a cor dependente do ângulo das lâminas metálicas/peroladas na tinta base é a base do processo de tinta OEM.
- Proteção de revestimento do sistema de três eletrónicos de veículos novos de energia: estender o pensamento de anticorrosão por eletroforese ao isolamento e proteção de peças estruturais de três eletrónicos como a caixa da bateria.
- Guia de seleção de sistema de revestimento anticorrosivo ISO 12944: usar classe de ambiente + lógica de sistema de compatibilidade para orientar o design e validação da anticorrosão de base.
- Tecnologia de cura UV em revestimento automóvel e melhoria de ritmo: de cozedura 2K a cura em segundos
- Formulação e pontos de aplicação de verniz 2K de retoque automóvel: processo completo do tinturismo à cura a baixa temperatura
- Sistema de tinta de retoque automóvel: tinta sólida 2K, tinta base + verniz e monocomponente