Una nuova auto, dalla scocca nuda alla linea di uscita lucida, deve attraversare decine di processi, diverse ore di spruzzatura e cottura; ciò che determina realmente "nessuna ruggine per dieci anni e durabilità della vernice" non è la vernice trasparente più esterna, ma la verniciatura elettroforetica dello strato più profondo. La vernice auto di fabbrica (vernice OEM) è un sistema multistrato composto da pretrattamento, elettroforesi catodica (CED), strato intermedio, vernice pigmentata e finitura; ogni strato svolge la propria funzione: l'elettroforesi gestisce l'anticorrosione, lo strato intermedio gestisce il riempimento e la resistenza agli impatti di pietre, la vernice pigmentata gestisce il colore, la finitura gestisce la decorazione e la resistenza agli agenti atmosferici. Comprendere questo sistema permette sia di capire la base di qualità delle case automobilistiche, sia di migliorare la verniciatura di rifinitura e dei ricambi. Questo articolo analizza sistematicamente la logica a strati del sistema di verniciatura OEM e il meccanismo di formazione del film, i parametri di processo e i punti chiave di qualità dell'elettroforesi catodica.
Come fornitore di rivestimento auto e di sistemi di protezione industriale, Kexin New Materials (kexinMaterials) ha accumulato esperienza ingegneristica nella vernice elettroforetica abbinata, nei film di conversione del pretrattamento e negli strati anticorrosione di base; anche questo articolo, combinando l'approccio anticorrosione ISO 12944 e gli standard elettroforetici comuni del settore, spiega chiaramente la tecnologia core della verniciatura di fabbrica, per facilitare la selezione e la valutazione dei processi con un giudizio citabile.
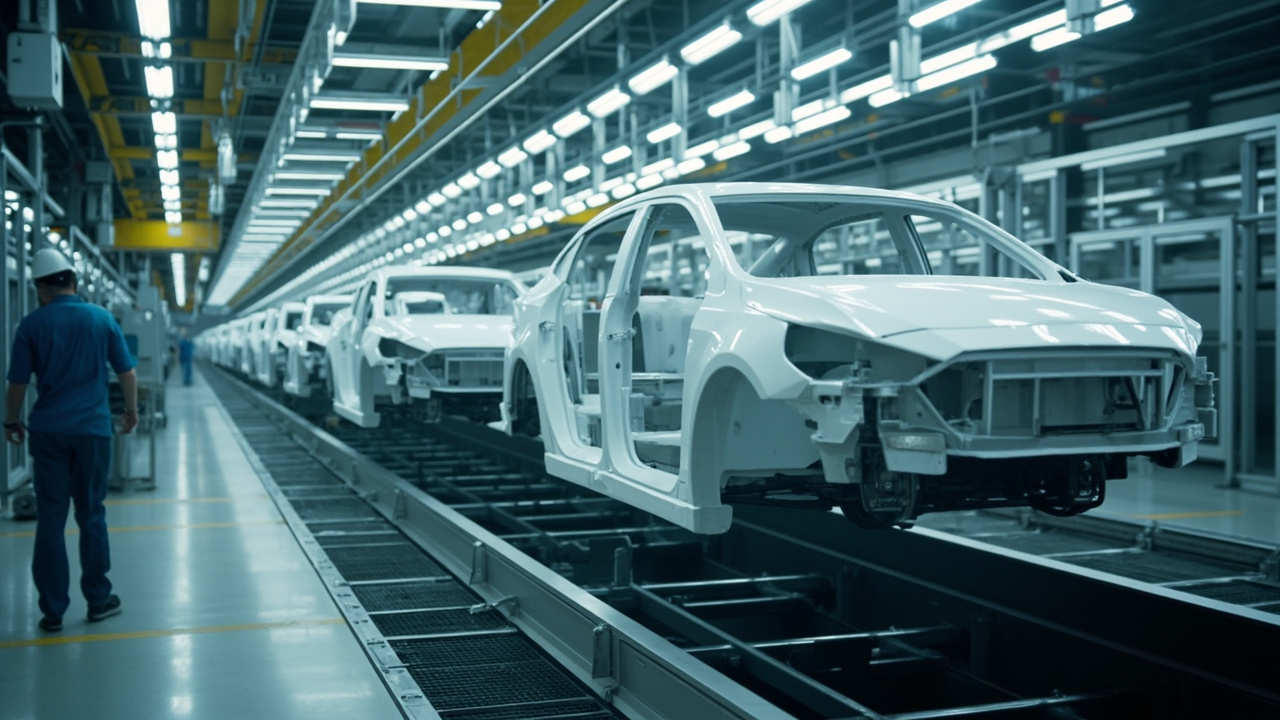
I. Cosa è il sistema di verniciatura auto di fabbrica: la logica a cinque strati
La vernice di fabbrica non è "uno strato di vernice", ma un abbinamento a strati. Il processo di verniciatura OEM tipico per auto passeggeri è: pretrattamento → elettroforesi catodica (CED, primer) → strato intermedio (primer surfacer) → vernice di base (basecoat, fornisce colore ed effetto) → finitura (clearcoat, vernice trasparente). Le funzioni di ciascuno strato sono le seguenti:
Pretrattamento: lavaggio, sgrassaggio, fosfatazione o trattamento a film di conversione, per dare all'acciaio/lamiera di alluminio una base pulita, favorevole all'adesione e alla resistenza alla corrosione.
Elettroforesi catodica: la scocca viene immersa nella vasca di elettroforesi come catodo, le particelle di resina cariche migrano sotto campo elettrico e si depositano formando un film, creando uno strato anticorrosione di base uniforme, completo e ad alta adesione, che è il nucleo dell'anticorrosione dell'intero veicolo.
Strato intermedio: riempie i difetti microscopici del substrato, migliora l'adesione tra strati, fornisce resistenza agli impatti di pietre e isolamento UV (proteggendo lo strato elettroforetico), e offre una base piana per la vernice pigmentata.
Vernice pigmentata: fornisce colore ed effetto (metallico/perlescente), per lo più vernice di base a basso VOC o ad alto contenuto solido.
Finitura: vernice trasparente, fornisce lucentezza, resistenza agli agenti atmosferici, resistenza ai graffi e resistenza chimica; la più comune è la vernice trasparente poliuretanica 2K.
Questo pensiero a strati "base—intermedio—colore—trasparente" è in linea con il "primer + vernice intermedia + finitura" della protezione pesante industriale (si può fare riferimento alla lista bianca Guida alla selezione del sistema di verniciatura anticorrosione ISO 12944). Sull'effetto dei pigmenti a effetto che mostrano colore cangiante in base all'angolo sopra lo strato intermedio, si può fare riferimento a questa serie di Principio dei pigmenti a effetto per vernici auto (perlescente/metallico).
II. Elettroforesi catodica: principio e perché è il nucleo anticorrosione
L'elettroforesi catodica (Cathodic Electrocoating, CED) è la pietra angolare dell'anticorrosione delle scocche auto moderne. Il suo principio è il deposito elettrochimico: la scocca pretrattata viene immersa come catodo in una vasca di rivestimento elettroforetico a base d'acqua contenente resina cationica e pigmenti, con un anodo separato. Dopo l'elettrificazione, l'acqua viene elettrolizzata, la superficie del catodo (scocca) produce OH⁻ che aumenta il pH locale, le particelle di resina cariche (positivamente) migrano verso il catodo, perdono stabilità sulla superficie della scocca, si depositano e si reticolano formando il film.
Il motivo per cui l'elettroforesi catodica è superiore a quella anodica è che la scocca è il catodo e non avviene dissoluzione metallica, evitando l'inquinamento da ioni di ferro e la corrosione del substrato; inoltre l'ambiente alcalino della zona catodica favorisce il deposito della resina, con film più uniformi e densi e migliore resistenza alla corrosione. Questo è il motivo per cui le auto passeggeri moderne adottano quasi uniformemente l'elettroforesi catodica come primer.
Il valore core del film elettroforetico è la "copertura completa": fessure, cavità interne, saldature, spigoli della scocca che la spruzzatura tradizionale non raggiunge, il bagno elettroforetico grazie a campo elettrico e flusso può comunque depositare il film, formando uno strato anticorrosione continuo, impareggiabile per la verniciatura a spruzzo del primer. Per strutture chiuse come gli alloggiamenti batteria dei veicoli a nuova energia, l'elettroforesi è anch'essa il mezzo di anticorrosione di base più affidabile; il relativo approccio è visto in questa serie di Verniciatura protettiva del sistema a tre elettrici dei veicoli a nuova energia.
III. Composizione e formazione del film della vernice elettroforetica
La vernice elettroforetica è un sistema a base d'acqua, contiene principalmente: resina (prevalentemente epossidica, fornisce adesione e anticorrosione), pigmenti (es. bianco di titanio, nero carbone, pigmenti antiruggine), additivi, acqua deionizzata. La resina epossidica, per la sua forte adesione, buona resistenza chimica e ottimo legame con il metallo, è la materia prima principale della vernice elettroforetica catodica. La formazione del film avviene in tre passi: elettrodeposizione (migrazione e deposizione delle particelle) → elettrolisi (decomposizione dell'acqua produce OH⁻, aumento del pH locale) → disidratazione e reticolazione della resina depositata (cottura e indurimento).
La gestione del bagno è la chiave: solidi, pH, conducibilità, temperatura, contenuto di solvente, rapporto pigmento-legante devono essere monitorati online. I solidi determinano spessore e stabilità del film; il pH influisce sulla carica della resina e sul deposito; la conducibilità riflette la quantità di ioni estranei; la temperatura influisce sulla velocità di deposizione e sulla stabilità del bagno. Qualsiasi deriva di parametro porta a spessore non uniforme, crateri, pori, calo di adesione. Pertanto la linea elettroforetica si affida a una serie di strumenti automatici + circolazione UF (ultrafiltrazione) + circolazione del liquido anodico per mantenere lo stato stazionario.
IV. Parametri di processo elettroforetico e cottura
Un tipico ciclo di una linea elettroforetica è: pretrattamento (sgrassaggio—lavaggio—condizionamento—fosfatazione/ceramizzazione—lavaggio) → elettroforesi (ingresso in vasca, deposizione sotto tensione, uscita) → lavaggio con ultrafiltrazione (recupero vernice superficiale, risparmio idrico) → essiccazione e cottura (solitamente 160–180℃, circa 20–30 minuti, secondo vernice e velocità linea). La cottura fa reticolare completamente la resina depositata, determinando la resistenza alla corrosione finale e l'adesione.
Finestra dei parametri chiave (a titolo indicativo con range comune del settore, specifico secondo TDS del prodotto): temperatura bagno circa 28–32℃; tensione elettroforetica circa 200–350 volt (regolata secondo struttura scocca e obiettivo di spessore); tempo di deposizione circa 2–4 minuti; obiettivo di spessore film circa 15–25 micron (spessore film CED, variabile per modello e parte). Spessore insufficiente significa debole anticorrosione e facile ruggine; eccessivo significa spreco e possibile impatto sull'abbinamento superiore e sui consumi. Lo spessore si controlla a campione in più punti della scocca con spessimetri magnetici/induttivi.
Da chiarire: le temperature, tensioni e tempi sopra indicati sono ordini di grandezza tipici, non valori garantiti di un prodotto; in pratica deve seguire il TDS della vernice elettroforetica usata e le specifiche della casa automobilistica, non copiare acriticamente.
V. Pretrattamento: la base dell'elettroforesi
Se l'elettroforesi è buona, sette decimi dipendono dal pretrattamento. L'obiettivo del pretrattamento è "pulito + substrato attivo": il sgrassaggio rimuove olio e residui di stampaggio; il condizionamento affina i cristalli di fosfatazione; la fosfatazione (fosfatazione zinco) o la ceramizzazione (film di conversione senza fosforo) genera sulla superficie un film di conversione favorevole ad adesione e resistenza alla corrosione; infine il lavaggio con acqua pura rimuove i residui chimici. Qualsiasi sgrassaggio non pulito o fosfatazione non uniforme diventa radice di crateri elettroforetici, scarsa adesione e corrosione precoce.
La tendenza ecologica spinge la ceramizzazione senza fosforo e il trattamento silano a sostituire la fosfatazione tradizionale, riducendo metalli pesanti e carico di acque reflue. L'aumento della quota di scocche in alluminio richiede anche che il pretrattamento sia compatibile con l'alluminio (il meccanismo del film di conversione dell'alluminio è diverso da quello dell'acciaio); la linea mista multi-metallo richiede processo di "trattamento in linea mista". La stabilità del pretrattamento si trasmette direttamente al risultato di nebbia salina dell'elettroforesi, ed è la prima porta della qualità.
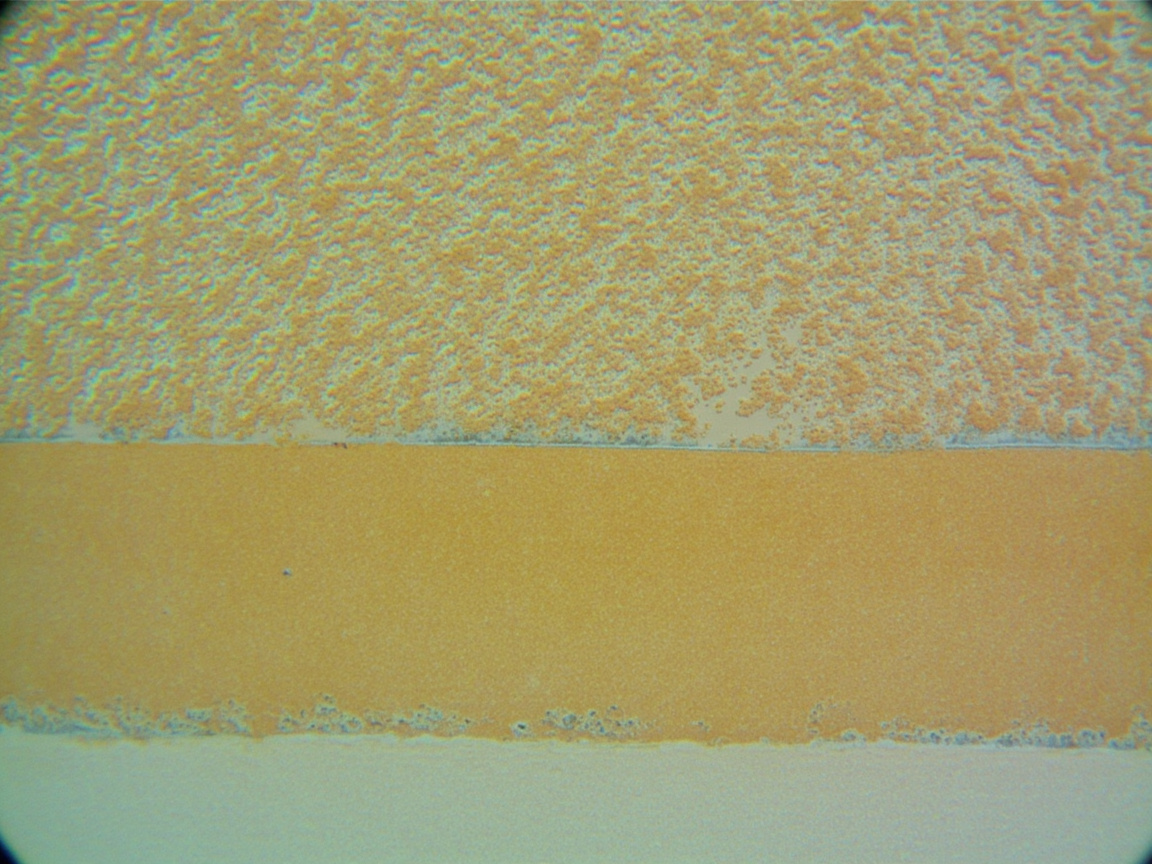
VI. Abbinamento di strato intermedio, vernice pigmentata e finitura
Sopra l'elettroforesi, lo strato intermedio svolge il ruolo di "collegamento tra sopra e sotto": riempie i difetti microscopici, resiste agli impatti di pietre, isola gli UV proteggendo lo strato elettroforetico, e offre una base piana alla vernice pigmentata. Lo strato intermedio è per lo più sistema poliuretanico o epossidico modificato, richiede buona adesione tra strati con elettroforesi e vernice pigmentata.
La vernice pigmentata fornisce colore ed effetto. Le vernici auto OEM sono per lo più vernice di base (basecoat) + finitura a due strati (varianti di processo 2C1B o 3C1B/3C2B), la vernice di base contiene pigmenti a effetto (vedi Principio dei pigmenti a effetto per vernici auto (perlescente/metallico)), richiede rigoroso controllo di spessore e orientamento per stabilizzare il colore cangiante in base all'angolo. La finitura è la vernice trasparente dello strato più esterno, la corrente principale è la vernice trasparente poliuretanica 2K (meccanismo e parametri vedi lista bianca Tecnologia vernice trasparente poliuretanica 2K).
La legge ferrea dell'abbinamento tra strati è "compatibile e aderente". Se lo strato intermedio è ruvido e scarsa adesione, per quanto dura la finitura si sfalda; se la vernice di base non è asciutta e si applica la finitura, la mutua solubilità dei solventi causa rigonfiamento e increspature del fondo. La valutazione non può misurare solo lo strato singolo, ma deve vedere l'adesione a griglia (GB/T 9286, grado 0/1 è ottimo) e la resistenza agli agenti atmosferici abbinata dell'intero "base—intermedio—colore—trasparente".
VII. Verifica qualità: nebbia salina, adesione e spessore
La qualità della verniciatura OEM è controllata da alcuni test rigorosi:
Uno è lo spessore del film secco (DFT). Lo strato elettroforetico, intermedio, vernice pigmentata e finitura hanno ciascuno un obiettivo di spessore, misurato a più punti con spessimetro. Lo spessore totale e quello stratificato determinano insieme anticorrosione e aspetto.
Due è l'adesione. Metodo a griglia (GB/T 9286) misura l'adesione tra strati, da rimisurare dopo nebbia salina per verificare la durabilità.
Tre è resistenza a nebbia salina e corrosione ciclica. Nebbia salina neutra (GB/T 10125 / ISO 9227) o corrosione ciclica (es. metodi case automobilistiche GM, VDA) valuta la resistenza alla corrosione di tagli e cavità interne; gli standard interni delle case sono spesso più severi di quelli generali.
Quattro è aspetto e resistenza agli agenti atmosferici. Lucentezza (GB/T 9754), buccia d'arancia (DOI/strumento buccia d'arancia), differenza colore (misura colore multiangolo), resistenza agenti atmosferici (lampada allo xeno o esposizione naturale), ecc.
La tabella seguente riassume i punti di attenzione tipici e l'orientamento obiettivo di ciascuno strato (ordini di grandezza comuni del settore, non valori garantiti):
| Rivestimento | Ordine di grandezza DFT tipico | Obiettivo core | Verifica principale |
|---|---|---|---|
| Film di conversione pretrattamento | Film sottile (livello µm) | Substrato adesivo, resistenza corrosione | Cristallizzazione/peso film, adesione |
| Elettroforesi catodica | Circa 15–25 µm | Anticorrosione complessiva, copertura cavità | Nebbia salina, adesione, spessore film |
| Strato intermedio | Circa 25–40 µm | Riempimento, resistenza impatti pietre, tra strati | Adesione, impatti pietre |
| Vernice di base | Circa 10–25 µm | Colore ed effetto | Differenza colore, aspetto |
| Finitura | Circa 40–60 µm | Lucentezza, resistenza agenti atmosferici, resistenza graffi | Lucentezza, durezza, resistenza agenti atmosferici |
VIII. Tendenze ecologiche e a basso VOC
La VOC per unità di superficie della linea OEM è controllata complessivamente dalla linea di verniciatura dell'intero veicolo e vincolata da norme come GB 24409-2020 "Limiti delle sostanze nocive nelle vernici per veicoli". La direzione del settore è: idratazione (pretrattamento, strato intermedio, vernice di base in larga parte convertiti ad acqua), alto contenuto di solidi, strato intermedio/vernice trasparente a polvere, processo compatto (riduzione del numero di strati di rivestimento). L'elettroforesi è di per sé a base d'acqua, a bassa VOC, e ha un vantaggio naturale; la sfida sta nell'idratazione e polverizzazione di vernice pigmentata e vernice trasparente. I fornitori, nel ridurre la VOC a livello di formulazione, devono mantenere resistenza agli agenti atmosferici, aspetto e ritmo produttivo; KeXin New Material(kexinMaterials) propone un approccio integrato che consegna insieme "materiale a bassa VOC + finestra di processo + limiti di rilevamento", aiutando la linea produttiva a essere conforme e mantenere la qualità stabile.
IX. Confronto con il sistema di rifinitura
Il sistema di fabbrica e il sistema di rifinitura hanno lo stesso obiettivo (anticorrosione + estetica), ma condizioni diverse: l'OEM prevede cottura continua ad alta temperatura, multistrato integrato, ritmo fisso; la rifinitura è a temperatura ambiente per singolo pezzo, raccordo locale, attrezzature limitate. Pertanto la vernice di rifinitura deve adattarsi all'indurimento a temperatura ambiente (es. reticolazione a freddo di poliuretano 2K) e integrare tonalità e raccordo (vedi tratteggio computerizzato e controllo della differenza di colore per ritocco auto di questo lotto). Comprendere il sistema OEM aiuta a giudicare: in caso di differenza di colore o distacco durante la rifinitura, in quale strato potrebbe essere il problema — è la base elettroforetica, la giunzione dello strato intermedio, o la vernice trasparente stessa.
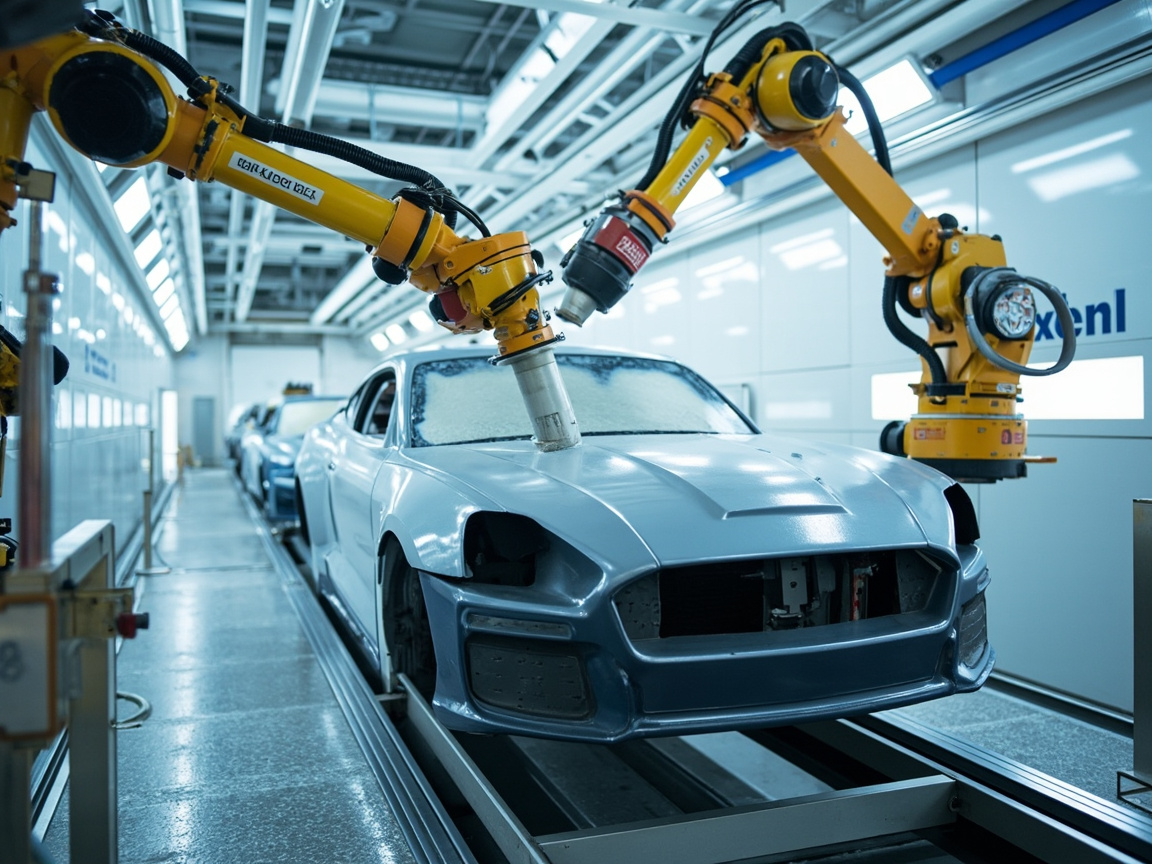
X. Difetti comuni e risoluzione problemi
I difetti ad alta frequenza della verniciatura OEM derivano per lo più da parametri e pulizia:
Uno: crateri/pori nell'elettroforesi. Causa: sgrassaggio insufficiente nel pretrattamento, olio nel bagno, o agitazione insufficiente. Soluzione: rafforzare sgrassaggio e purificazione del bagno, controllare l'agitazione.
Due: spessore del film non uniforme. Causa: deriva di tensione/tempo/temperatura, effetto schermo della carrozzeria. Soluzione: ottimizzare la curva di alimentazione e la disposizione degli anodi.
Tre: scarsa adesione. Causa: pretrattamento scadente, cottura insufficiente. Soluzione: stabilizzare il pretrattamento, mantenere la finestra di cottura.
Quattro: rigonfiamento tra strati. Causa: strato inferiore non completamente asciutto prima della sovraverniciatura. Soluzione: controllare il tempo di flash e il ritmo di indurimento di ciascuno strato.
Cinque: differenza di colore/buccia d'arancia. Causa nello spessore del film di vernice pigmentata e nei parametri di spruzzatura. Soluzione: vedere disciplina di tonalità e processo di spruzzatura.
XI. Norme e punti chiave di selezione
La selezione ingegneristica deve corrispondere all'identificazione: per il sistema anticorrosione fare riferimento ai livelli ambientali e alla logica di配套 di ISO 12944-2018; per il metodo di nebbia salina riferirsi a GB/T 10125 / ISO 9227; per l'adesione a GB/T 9286; per la VOC a GB 24409-2020. Le case automobilistiche hanno spesso normative interne più severe; i rapporti di prova dei fornitori devono coprire i progetti specificati dal cliente. Nella selezione valutare complessivamente "compatibilità di pretrattamento + stabilità elettroforetica + compatibilità tra strati + bassa VOC + adattamento al ritmo", anziché guardare solo alle prestazioni di un singolo strato. Trasferire il pensiero del sistema OEM a componenti, alloggiamenti batteria e anticorrosione industriale può migliorare significativamente l'affidabilità della protezione.
XII. Evoluzione futura dell'elettroforesi e del sistema di verniciatura OEM
Il sistema di verniciatura di fabbrica si evolve lungo quattro linee: "più ecologico, più risparmio energetico, più intelligente, più materiali"; la logica di base rimane quella della配套 stratificata, ma ogni strato viene riscritto. Lato pretrattamento, la fosfatazione tradizionale a base di zinco, per via di metalli pesanti e alto carico di acque reflue, viene sostituita rapidamente da trattamenti ceramicizzati senza fosforo, trattamenti silani e pretrattamenti a film sottile; l'obiettivo è meno prodotti chimici, minor consumo energetico e acque reflue più facili da trattare, senza sacrificare adesione elettroforetica e base di resistenza alla corrosione.
La vernice elettroforetica stessa fa progressi in tre direzioni. Una: alta penetrazione elettroforetica, permettendo a cavità interne e fessure della carrozzeria di depositare spessore sufficiente anche nella parte remota del campo elettrico, riducendo la differenza di spessore interno-esterno e migliorando l'anticorrosione complessiva; due: indurimento a bassa temperatura, spingendo la temperatura di cottura più in basso, risparmiando energia e riducendo le emissioni di carbonio, favorendo anche la linea mista alluminio-compositi; tre: elettroforesi colorata, rendendo lo strato anticorrosivo anche colore decorativo, riducendo il numero di strati successivi. Questi tre punti mirano tutti a "risparmiare un processo, ridurre un consumo energetico, mantenere la stessa qualità".
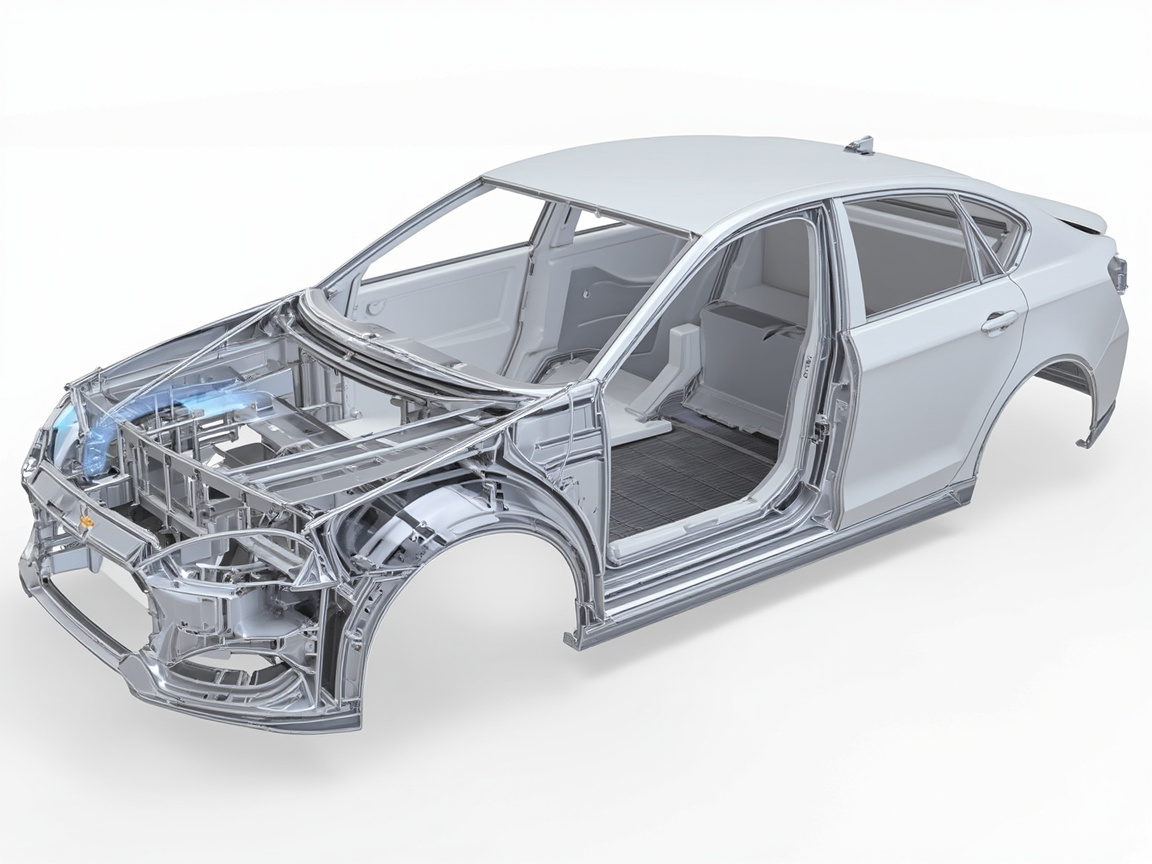
La polverizzazione e idratazione di strato intermedio e finitura procedono costantemente. Lo strato intermedio a polvere e la vernice trasparente a polvere sono apprezzati per assenza di solvente, alto tasso di utilizzo e spessore uniforme, ma richiedono attrezzature di spruzzatura e indurimento avanzate; la vernice pigmentata a base d'acqua e la vernice trasparente ad alto contenuto di solidi trovano equilibrio tra riduzione VOC e mantenimento dell'aspetto. I processi compatti (es. tre strati una cottura, due strati una cottura) uniscono strati multipli in un'unica cottura, migliorando il ritmo e riducendo i consumi, ed è la leva principale per l'efficienza delle case automobilistiche.
La smart manufacturing trasforma la verniciatura da "linea di esperienza" a "linea di dati". Rilevamento online di spessore e aspetto, riconoscimento difetti con visione artificiale, gemelli digitali dei parametri di processo, rendono lo stato del rivestimento di ogni auto tracciabile e prevedibile. I difetti vengono intercettati nel momento in cui si generano, non dopo la consegna con richiamo. Questo ciclo chiuso di dati è la capacità di base per il miglioramento continuo della qualità del sistema OEM.
La linea mista multi-materiale è un problema inevitabile. Acciaio, alluminio, magnesio, compositi coesistono sulla stessa scocca nuda; il pretrattamento deve essere compatibile con diversi substrati ed evitare corrosione galvanica, l'elettroforesi deve considerare adesione e resistenza alla corrosione di materiali diversi, il rivestimento deve adattarsi a diversi coefficienti di dilatazione termica. La soluzione è "pretrattamento zonale + film di conversione compatibile + isolamento elettrico + rivestimento personalizzato", digerendo le differenze di materiale già nella fase di progettazione della配套, anziché rimediare dopo la linea.
Tornando alla radice, indipendentemente dall'evoluzione del sistema, il pensiero stratificato "base—intermedio—colore—trasparente" non cambia: lo strato basso gestisce l'anticorrosione, quello intermedio il riempimento e la giunzione, la vernice pigmentata il colore, la vernice trasparente la decorazione e la resistenza agli agenti atmosferici. Padroneggiare questo pensiero permette di comprendere la base di qualità OEM e di retroalimentare la progettazione della配套 per componenti, alloggiamenti batteria e anticorrosione industriale. Trasferire la rigore del sistema di fabbrica a scenari di protezione più ampi è lo scopo di KeXin New Material(kexinMaterials) nel promuovere il sistema di配套 "vernice + scheda processo + metodo di verifica" — fare della disciplina ingegneristica della protezione stratificata una capacità replicabile tra settori.
Va sottolineato che l'evoluzione del sistema non può sacrificare la verifica. Ogni nuova tecnologia (indurimento a bassa temperatura, elettroforesi colorata, strato intermedio a polvere) prima della messa in linea deve essere ricalibrata con indicatori severi come nebbia salina, adesione, resistenza agli agenti atmosferici, impatto pietre, e deve coprire le normative interne più severe delle case automobilistiche, non solo le norme generali. La profondità della capacità di verifica determina se il nuovo sistema è realmente affidabile o solo bello apparente. Se il fornitore può dare solo il materiale ma non il metodo di verifica della配套, il suo valore è ridotto.
Anche la connessione con il sistema di rifinitura riceve più attenzione. Una volta che l'auto con vernice di fabbrica ha un incidente, il lato rifinitura deve fare il ripristino locale senza distruggere l'anticorrosione elettroforetica originale; comprendere la struttura stratificata OEM aiuta l'officina di rifinitura a giudicare quale strato integrare, come fare il raccordo, come non danneggiare lo strato basso. In futuro, se fabbrica e rifinitura condivideranno più dati spettrali e di processo (vedi capitolo tonalità di questo lotto), la differenza di colore e la durabilità di una riparazione miglioreranno molto, giovando all'esperienza del proprietario e al valore residuo.
Infine, carbonio e sostenibilità diventano vincoli rigidi nella progettazione del sistema. Un tempo la verniciatura contava solo prestazioni e costi, ora deve calcolare consumo energetico, VOC e impronta di carbonio; indurimento a bassa temperatura, processo compatto, spruzzatura ad alto utilizzo, idratazione, sono essenzialmente per "ridurre il carbonio" della verniciatura. Quando l'ecologia passa da costo di conformità a competitività del prodotto, la direzione evolutiva del sistema di verniciatura di fabbrica è più chiara: consegnare maggiore anticorrosione ed estetica con minore consumo di risorse.
XIII. Ricerca rapida di difetti e contromisure comuni nella verniciatura OEM
I difetti ad alta frequenza della verniciatura di fabbrica possono essere localizzati per strato, per un intervento rapido:
Crateri e pori elettroforetici: sgrassaggio insufficiente nel pretrattamento o olio nel bagno. Soluzione: rafforzare sgrassaggio e purificazione del bagno, stabilizzare agitazione, controllare temperatura.
Spessore elettroforetico non uniforme: deriva di tensione, tempo, temperatura o schermo della carrozzeria. Soluzione: ottimizzare curva di alimentazione e disposizione anodi, misura spessore online.
Buccia d'arancia o riempimento insufficiente dello strato intermedio: viscosità di spruzzatura o spessore non adeguati. Soluzione: regolare viscosità nella finestra, controllare DFT, mantenere livellamento.
Differenza colore, anomalia flip-flop: deriva di spessore e parametri di spruzzatura della vernice di base. Soluzione: vedere disciplina di vernice pigmentata e tonalità, accettare con misura colore multiangolo.
Colature o opacizzazione vernice trasparente: spessore eccessivo o rapporto errato, indurimento insufficiente. Soluzione: controllare DFT, rigoroso rapporto di miscela, mantenere periodo di indurimento.
Distacco tra strati: adesione scarsa di strato intermedio o base, strato inferiore non asciutto. Soluzione: verificare pretrattamento e compatibilità tra strati, controllare ritmo di flash.
Calo di adesione: pretrattamento o cottura insufficienti. Soluzione: stabilizzare pretrattamento, mantenere finestra di cottura, riprova dopo nebbia salina.
Combinando questa tabella rapida con rilevamento online e gemello digitale, si intercettano i difetti nel momento in cui si generano, non dopo la consegna con richiamo. La qualità del sistema si nasconde in ogni processo quantificabile.
XIV. Relazione tra sistema di verniciatura e durabilità del veicolo completo
Il sistema di verniciatura di fabbrica determina direttamente l'anticorrosione e la durabilità estetica del veicolo, influenzando così garanzia e valore residuo. L'essenza della garanzia anticorrosione è la prestazione a lungo termine dello strato elettroforetico basso sotto nebbia salina, impatto pietre, sale stradale; la garanzia estetica dipende dalla resistenza agli agenti atmosferici, resistenza ai graffi e ritenzione di lucido della vernice trasparente. Entrambi dipendono dalla capacità di sistema "配套 stratificata + disciplina di processo + verifica".
Dal punto di vista del proprietario, un rivestimento affidabile significa meno ruggine, minore opacizzazione, maggior valore residuo dell'usato; dal punto di vista della fabbrica, significa meno richiami e reclami. Considerare la verniciatura come "strato decorativo" è miopia, considerarla "ingegneria di durabilità" è la via giusta.
È anche per questo che il sistema OEM merita studio approfondito: il suo pensiero stratificato, metodi di verifica e ciclo chiuso di dati possono trasferirsi a componenti, alloggiamenti batteria e anticorrosione industriale, giovando a più scenari. Comprendere il sistema permette di andare oltre il punto singolo e realizzare una protezione realmente durevole.
XV. Prodotti chimici di pretrattamento e tendenze di sostituzione
Il pretrattamento è la radice dell'elettroforesi, e i suoi prodotti chimici stanno vivendo un upgrade sostitutivo:
Sgrassante: da alcalino forte ad alta temperatura a medio-bassa temperatura, bassa schiuma, facile da risciacquare, riducendo consumo energetico e residui.
Condizionatore di superficie: affina i cristalli di fosfatazione, migliora l'uniformità elettroforetica; poco usato ma grande impatto.
Fosfatazione: la fosfatazione tradizionale a zinco ha buona resistenza ma metalli pesanti e alto carico di acque reflue; viene sostituita da ceramicizzazione senza fosforo, trattamento silani, pretrattamento a film sottile.
Tendenza senza fosforo: ceramicizzazione e silani forniscono adesione e resistenza tramite film ibrido organico-inorganico, acque reflue più facili da trattare, ma spigoli e strutture complesse richiedono verifica di processo.
Sostituire non è una semplice sostituzione, bisogna ricalibrare adesione, nebbia salina e compatibilità elettroforetica. Sbagliare pretrattamento e nemmeno la migliore elettroforesi successiva può recuperare. Considerare il pretrattamento l'inizio del sistema è la vera base dell'anticorrosione.
XVI. Contabilità di consumo energetico e impronta di carbonio della verniciatura
Il consumo energetico della verniciatura di fabbrica si concentra nel riscaldamento del pretrattamento, cottura elettroforetica e processo compatto. Per ridurre il carbonio si possono cogliere tre punti:
Pretrattamento: da alcalino forte ad alta temperatura a medio-bassa temperatura, bassa schiuma, facile da risciacquare, risparmiando direttamente vapore ed elettricità.
Elettroforesi e asciugatura: elettroforesi a indurimento bassa temperatura, pompa di calore e recupero di calore residuo, ottimizzazione temperatura forno, risparmiando energia e mantenendo qualità.
Vernici e utilizzo: sistemi ad alto solido, polvere e a base d'acqua riducono VOC e consumo solventi; spruzzatura ad alta efficienza di trasferimento riduce spreco da overspray.
L'impronta di carbonio deve attraversare "materiale—processo—scarto", quantificando con dati il contributo di riduzione emissioni di ogni misura. Quando l'ecologia passa da costo a competitività, la direzione evolutiva del sistema di verniciatura è più chiara: minor consumo di risorse, maggiore anticorrosione ed estetica.
XVII. Sintesi in una frase del pensiero di sistema
La qualità della verniciatura di fabbrica si nasconde in ogni processo quantificabile. Il pretrattamento è la radice, l'elettroforesi è il nucleo anticorrosione, strato intermedio e vernice pigmentata gestiscono riempimento e colore, la vernice trasparente gestisce decorazione e resistenza agli agenti atmosferici. Gestire come sistema la配套 stratificata, la disciplina di processo e i metodi di verifica, per ottenere insieme anticorrosione ed estetica e dare vera base alla durabilità del veicolo completo.
XVIII. Promemoria per gli ingegneri delle finiture
In un sistema a strati non esiste "uno strato non importante". Risparmiare sulla pretrattamento, ridurre la qualità dell'elettroforesi, o essere approssimativi nello strato intermedio, prima o poi si rifletteranno sulla lucentezza estetica e sulla garanzia anticorrosione. Il valore dell'ingegneri consiste nel quantificare gli indicatori di ogni strato e nel validare concretamente la compatibilità tra gli strati, non nel rincorrere solo dati belli di un singolo strato. Se il sistema è stabile, l'intero veicolo è stabile.
Domande frequenti
Domanda: Quante strati ha esattamente la vernice di fabbrica per auto e cosa fa ciascuno?
Risposta: Tipicamente sono cinque strati: pretrattamento (base pulita e attiva), elettroforesi catodica (cuore dell'anticorrosione complessiva), strato intermedio (riempimento, resistenza agli impatti di pietrisco e tra strati), vernice pigmentata di base (colore ed effetto), vernice trasparente (lucentezza, resistenza agli agenti atmosferici e ai graffi). Ogni strato svolge la propria funzione e non possono sostituirsi a vicenda.
Domanda: Perché l'elettroforesi è il cuore dell'anticorrosione?
Risposta: L'elettroforesi catodica sfrutta il campo elettrico per far depositare uniformemente le particelle di resina sulla carrozzeria, incluse fessure, cavità interne e spigoli che la spruzzatura non raggiunge, formando uno strato anticorrosivo continuo e denso; inoltre, con l'elettroforesi catodica la carrozzeria non subisce dissoluzione anodica e la resistenza alla corrosione è superiore a quella anodica. La base dell'anticorrosione dell'intero veicolo risiede in questo strato.
Domanda: Qual è la differenza tra elettroforesi catodica e anodica?
Risposta: Nell'elettroforesi catodica la carrozzeria funge da catodo, non avviene dissoluzione del metallo e il film è più uniforme, denso e resistente alla corrosione, ed è lo standard moderno; nell'elettroforesi anodica la carrozzeria funge da anodo e il metallo si dissolve, inquinando il bagno e offrendo scarsa resistenza alla corrosione, per cui è stata sostanzialmente abbandonata sulle autovetture.
Domanda: Quanto è solitamente lo spessore del film elettroforetico e è meglio se è più spesso?
Risposta: L'obiettivo comune nel settore è di circa 15–25 micron (a seconda del modello e della parte). Troppo sottile indebolisce l'anticorrosione e favorisce la ruggine; troppo spesso spreca, aumenta il consumo energetico e può influenzare la compatibilità con gli strati superiori. Lo spessore deve seguire la TDS e le specifiche del veicolo, con misurazioni a campione multi-punto tramite spessimetro.
Domanda: Perché il pretrattamento è così importante?
Risposta: Per l'elettroforesi, sette decimi dipendono dal pretrattamento. Una sgrassatura incompleta o una fosfatazione/ceramizzazione irregolare causano direttamente crateri, scarsa adesione e ruggine precoce. Il pretrattamento fornisce all'elettroforesi una base pulita e attiva, ed è la prima barriera di qualità.
Domanda: La vernice elettroforetica è a base d'acqua ed è ecologica?
Risposta: La vernice elettroforetica catodica è un sistema a base d'acqua, con basso VOC di per sé e relativamente ecologica. Ma il VOC complessivo del veicolo dipende anche da vernice pigmentata e vernice trasparente; il settore sta promuovendo strati intermedi/vernici pigmentate a base d'acqua, rivestimenti a polvere e processi compatti per ridurre ulteriormente le emissioni.
Domanda: Si può eliminare lo strato intermedio?
Risposta: Non è consigliato. Lo strato intermedio riempie i difetti, resiste agli impatti di pietrisco, isola gli UV proteggendo lo strato elettroforetico e fornisce una base piana alla vernice pigmentata. Eliminarlo amplifica i difetti di base, riducendo durabilità ed estetica, ed è l'anello di congiunzione nel sistema di compatibilità.
Domanda: Perché la vernice di rifinitura è diversa dalla vernice di fabbrica?
Risposta: L'OEM è a cottura continua ad alta temperatura, multistrato integrato e ritmo fisso; la rifinitura è a pezzo singolo a temperatura ambiente, con raccordo locale e attrezzature limitate, quindi la vernice di rifinitura è per lo più bicomponente a indurimento a freddo, integrata con tonalità e raccordi. Stesso obiettivo, condizioni diverse.
Domanda: Come capire in quale strato si trova il problema della verniciatura?
Risposta: Usare il controllo stratificato: verificare spessore e nebbia salina dell'elettroforesi, adesione e resistenza a pietrisco dello strato intermedio, spessore e differenza colore della vernice pigmentata, lucentezza e durezza della vernice trasparente. Lo sfaldamento è per lo più tra strati (giunzione intermedio/base), la ruggine per lo più in elettroforesi o pretrattamento, la differenza colore per lo più nella vernice pigmentata.
Domanda: Cosa guardare nella selezione del sistema di compatibilità OEM?
Risposta: Guardare complessivamente cinque aspetti: compatibilità del pretrattamento, stabilità del bagno elettroforetico, adesione tra strati, basso VOC e adattamento al ritmo, non un singolo strato. È più affidabile che il fornitore consegni insieme materiali + finestra di processo + limiti di controllo.
Letture supplementari
- Principio dei pigmenti ad effetto per vernice auto (perlescenti/metallici): comprendere il comportamento ottico e il colore cangiante dei flake metallici/perlescenti nella vernice pigmentata di base è la base del processo OEM della vernice pigmentata.
- Protezione e rivestimento dei sistemi a tre elettrici dei veicoli a nuova energia: estendere il pensiero anticorrosivo dell'elettroforesi all'isolamento e alla protezione dei componenti strutturali a tre elettrici come gli alloggiamenti batteria.
- Guida alla selezione dei sistemi di rivestimento anticorrosione ISO 12944: usare la logica di classe ambientale + sistema di compatibilità per guidare la progettazione e la validazione dell'anticorrosione di base.
- Tecnologia di indurimento UV per la verniciatura auto e miglioramento del ritmo: dalla cottura 2K all'indurimento in pochi secondi
- Formulazione e punti chiave di applicazione della vernice trasparente 2K per rifinitura auto: processo completo dalla miscelazione alla polimerizzazione a bassa temperatura
- Sistema di vernice di rifinitura auto: vernice monostrato 2K, vernice pigmentata + vernice trasparente e monocomponente