Une nouvelle voiture, de la carrosserie brute à sa sortie brillante de la ligne, passe par des dizaines d'opérations, plusieurs heures de pulvérisation et de cuisson ; ce qui détermine réellement « dix ans sans rouille, durabilité de la peinture », ce n'est pas le vernis de la couche la plus externe, mais l'électrophorèse de la couche la plus basse. La peinture automobile d'origine (peinture OEM) est un système multicouche composé de prétraitement, d'électrophorèse cathodique (CED), de couche intermédiaire, de peinture pigmentée et de finition, chaque couche ayant sa fonction : l'électrophorèse assure l'anticorrosion, la couche intermédiaire le remplissage et la résistance aux chocs de pierres, la peinture pigmentée la couleur, la finition la décoration et la résistance aux intempéries. Comprendre ce système permet de saisir le fondement de qualité des constructeurs, et aussi d'alimenter la peinture de retouche et le revêtement des pièces détachées. Cet article décompose systématiquement la logique des couches du système de peinture OEM ainsi que le mécanisme de formation de film, les paramètres de procédé et les points clés de qualité de l'électrophorèse cathodique.
En tant que fournisseur de revêtement automobile et de système de protection industrielle, KeXin New Material(kexinMaterials) a accumulé une expérience ingénierie dans l'électrophorèse, les films de conversion de prétraitement et les couches de fond anticorrosion. Cet article combinera également la réflexion anticorrosion de l'ISO 12944 et les normes d'électrophorèse couramment utilisées dans l'industrie, pour expliquer clairement la technologie centrale de la peinture d'origine, facilitant l'établissement de jugements citables lors de la sélection et de l'évaluation des procédés.
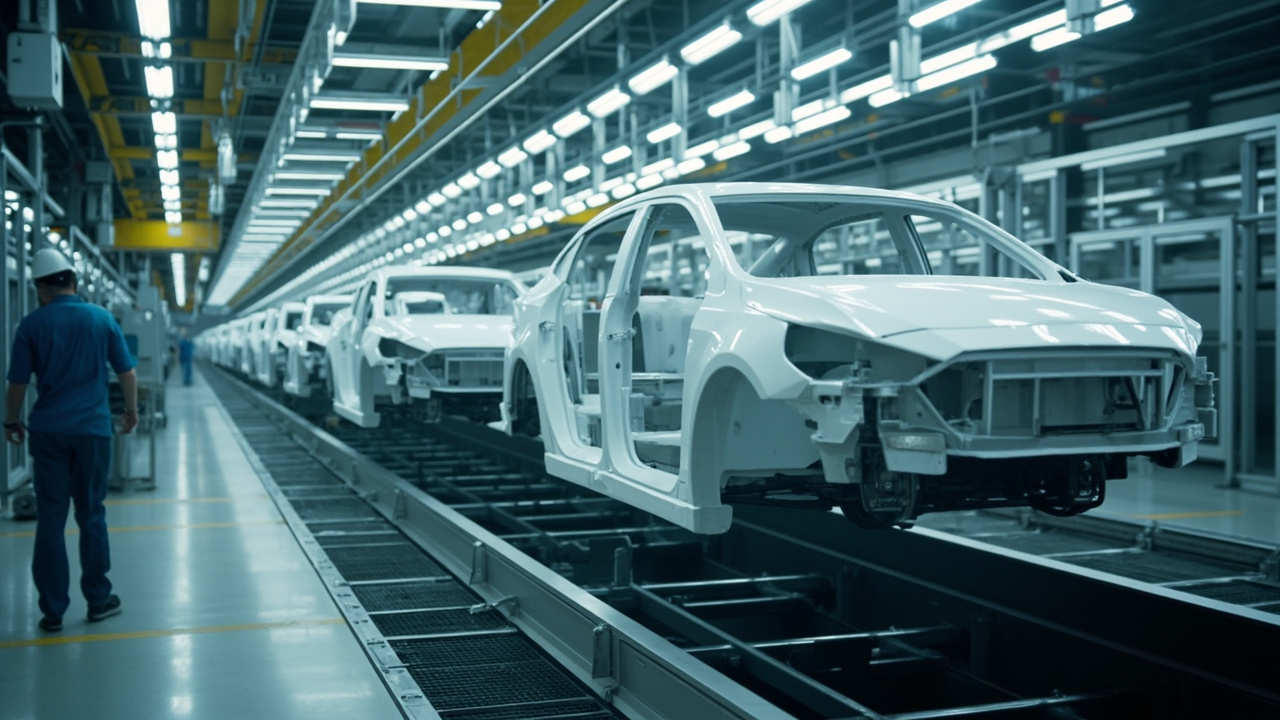
I. Qu'est-ce que le système de peinture automobile d'origine : la logique des cinq couches
La peinture d'origine n'est pas « une couche de peinture », mais un système de couches associées. Le flux de peinture OEM typique d'une voiture particulière est : prétraitement → électrophorèse cathodique (CED, apprêt) → couche intermédiaire (primer surfacer) → base teintée (basecoat, fournit couleur et effet) → finition (clearcoat, couche transparente). Les rôles de chaque couche sont les suivants :
Prétraitement : nettoyage, dégraissage, phosphatation ou traitement par film de conversion, offrant à la tôle d'acier / d'aluminium une base propre, favorable à l'adhérence et à la résistance à la corrosion.
Électrophorèse cathodique : la carrossie, en tant que cathode, est immergée dans le bac d'électrophorèse ; les particules de résine chargées migrent sous le champ électrique et se déposent en film, formant une couche de fond anticorrosion uniforme, complète et à haute adhérence, cœur de l'anticorrosion du véhicule.
Couche intermédiaire : comble les micro-défauts du substrat, améliore l'adhérence intercouches, procure résistance aux chocs de pierres et isolation UV (protégeant la couche d'électrophorèse), et offre une base plane à la peinture pigmentée.
Peinture pigmentée : fournit couleur et effet (métallique / nacré), le plus souvent base teintée à faible COV ou à haut extrait sec.
Finition : couche transparente, procure brillance, résistance aux intempéries, rayures et produits chimiques ; la plus courante est la finition polyuréthane 2K.
Cette pensée de stratification « fond — intermédiaire — couleur — finition » est de la même lignée que la « apprêt + couche intermédiaire + finition » de l'anticorrosion lourde industrielle (voir la liste blanche Guide de sélection du système de peinture anticorrosion ISO 12944). Sur la façon dont les pigments à effet présentent une couleur variable selon l'angle au-dessus de la couche intermédiaire, voir ce lot Principe des pigments à effet de peinture automobile (nacré / métallique).
II. Électrophorèse cathodique : principe et pourquoi c'est le cœur de l'anticorrosion
L'électrophorèse cathodique (Cathodic Electrocoating, CED) est la pierre angulaire de l'anticorrosion de la carrossie automobile moderne. Son principe est le dépôt électrochimique : la carrossie prétraitée, en tant que cathode, est immergée dans un bac de peinture électrophorétique à l'eau contenant résine cationique et pigments, avec une anode séparée. Sous tension, l'eau est électrolysée, la surface cathodique (carrossie) produit des OH⁻ élevant localement le pH, les particules de résine chargées (positivement) migrent vers la cathode, se déstabilisent, déposent et réticulent en film à la surface.
La raison pour laquelle l'électrophorèse cathodique est supérieure à l'anodique est que la carrossie est la cathode, aucune dissolution métallique ne se produit, évitant la pollution par ions fer et la corrosion du substrat ; de plus, l'environnement alcalin de la zone cathodique favorise le dépôt de résine, le film est plus uniforme et dense, meilleure tenue. C'est pourquoi les voitures particulières modernes adoptent presque toutes l'électrophorèse cathodique comme apprêt.
La valeur centrale du film d'électrophorèse est la « couverture complète » — les fentes, cavités, soudures, arêtes de la carrossie que la pulvérisation traditionnelle n'atteint pas, le bain d'électrophorèse y dépose un film par champ et écoulement, formant une couche anticorrosion continue, inaccessible à un apprêt pulvérisé. Pour les boîtiers de batterie de véhicules électriques et autres structures fermées, l'électrophorèse reste le moyen de fond anticorrosion le plus fiable, voir ce lot Protection par peinture du système tri-électrique des véhicules NEV.
III. Composition et formation de film de la peinture électrophorétique
La peinture électrophorétique est un système aqueux, contenant principalement : résine (surtout époxy, pour adhérence et anticorrosion), pigment (blanc de titane, noir de carbone, pigment antirouille), additifs, eau déminéralisée. L'époxy, par sa forte adhérence, bonne résistance chimique et bonne liaison au métal, est la base principale de la peinture électrophorétique cathodique. Le film se forme en trois étapes : électrodéposition (migration et dépôt des particules) → électrolyse (décomposition de l'eau produisant OH⁻, hausse locale de pH) → déshydratation et réticulation de la résine déposée (cuisson et durcissement).
La gestion du bain est clé : extrait sec, pH, conductivité, température, teneur en solvant, rapport pigment/liant doivent être surveillés en ligne. L'extrait sec détermine épaisseur et stabilité ; le pH affecte la charge de résine et le dépôt ; la conductivité reflète les ions d'impuretés ; la température influence la vitesse de dépôt et la stabilité du bain. Tout dérive de paramètre provoque épaisseur irrégulière, cratères, piqûres, baisse d'adhérence. Ainsi la ligne d'électrophorèse maintient un régime stable par instrumentation automatique + circulation UF (ultrafiltration) + circulation de liquide anodique.
IV. Paramètres de procédé d'électrophorèse et cuisson
Un cycle typique de ligne d'électrophorèse est : prétraitement (dégraissage — rinçage — conditionnement — phosphatation / céramisation — rinçage) → électrophorèse (entrée bac, dépôt sous tension, sortie) → rinçage UF (récupération peinture flottante, économie d'eau) → séchage et cuisson (généralement 160–180℃, environ 20–30 min, selon peinture et vitesse ligne). La cuisson réticule complètement la résine déposée, déterminant tenue anticorrosion et adhérence finales.
Fenêtre de paramètres clés (à titre indicatif, selon TDS produit) : température bain ~28–32℃ ; tension électrophorèse ~200–350 V (selon structure et cible d'épaisseur) ; temps de dépôt ~2–4 min ; épaisseur cible ~15–25 µm (film CED, varie selon modèle et zone). Insuffisant = faible anticorrosion, rouille ; trop épais = gaspillage, peut affecter couches sup et énergie. Épaisseur contrôlée par magnétique /涡流 sur multiples points.
À noter : températures, tensions, durées ci-dessus sont des ordres de grandeur typiques, non des valeurs garanties ; en pratique suivre strictement le TDS de la peinture électrophorétique utilisée et les specs constructeur, ne pas copier.
V. Prétraitement : le fondement de l'électrophorèse
Électrophorèse réussie, sept parts au prétraitement. L'objectif est « propre + substrat actif » : dégraissage enlève huiles et résidus d'emboutissage ; conditionnement affine cristaux de phosphatation ; phosphatation (zinc) ou céramisation (film de conversion sans phosphore) génère à la surface un film de conversion favorable à adhérence et tenue ; enfin rinçage eau pure élimine résidus chimiques. Tout dégraissage incomplet, phosphatation irrégulière devient source de cratères, mauvaise adhérence, rouille précoce.
La tendance écologique pousse céramisation sans phosphore, traitement silane remplaçant phosphatation traditionnelle, réduisant métaux lourds et charge eau usée. La hausse de taux de carrossie aluminium exige aussi un prétraitement compatible Al (mécanisme de film différent de l'acier), la co-ligne multi-métaux nécessite procédé « traitement mixte ». La stabilité du prétraitement se transmet directement au résultat de brouillard salin de l'électrophorèse, première porte de qualité.
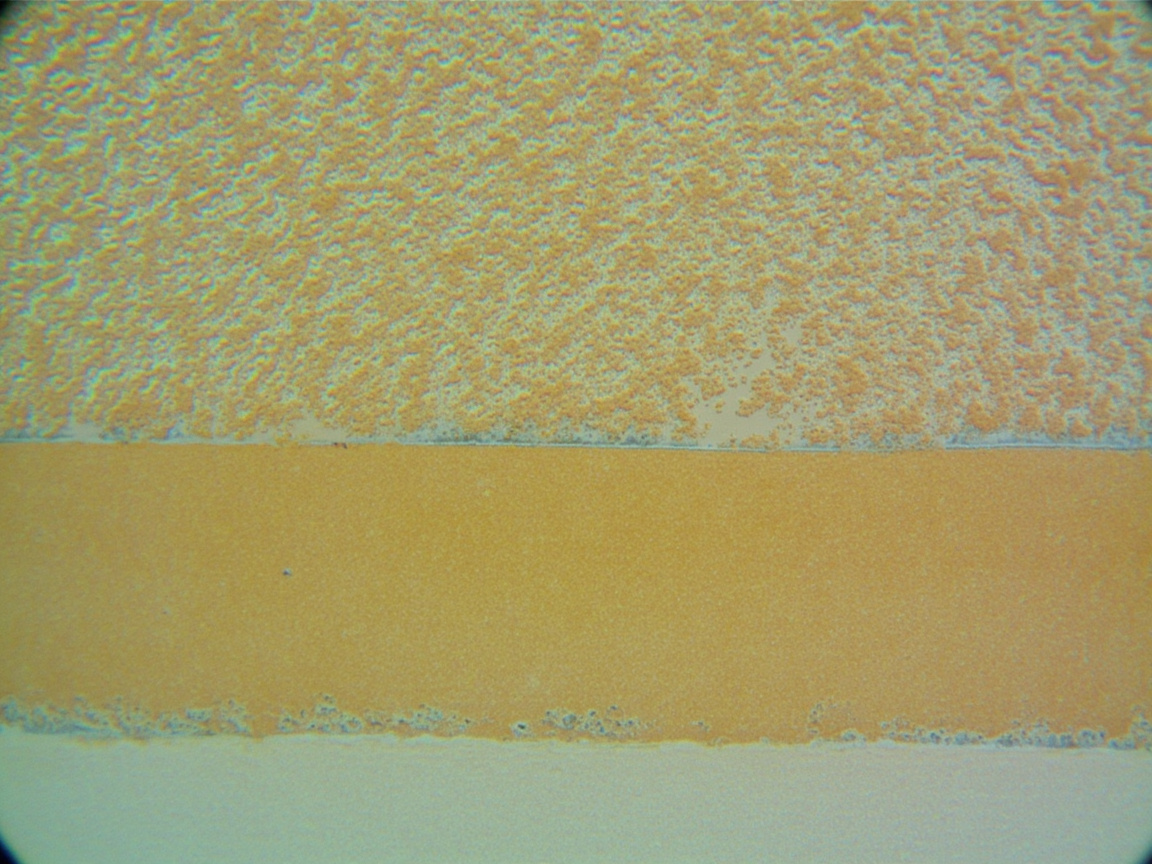
VI. Association couche intermédiaire, peinture pigmentée et finition
Au-dessus de l'électrophorèse, la couche intermédiaire « relie bas et haut » : comble micro-défauts, résiste chocs pierres, isole UV protégeant l'électrophorèse, offre base plane à la peinture pigmentée. Souvent polyuréthane ou époxy modifié, exige bonne adhérence intercouches avec électrophorèse et pigmentée.
La peinture pigmentée fournit couleur et effet. Les peintures OEM sont surtout base teintée (basecoat) + finition en deux couches (2C1B ou variantes 3C1B/3C2B), la base contient pigments à effet (voir Principe des pigments à effet de peinture automobile (nacré / métallique)), orientation et épaisseur strictement contrôlées pour stabiliser couleur variable selon angle. La finition en couche externe, majoritairement polyuréthane 2K (mécanisme et paramètres voir liste blanche Technique de finition polyuréthane 2K).
La règle d'or d'association intercouches est « compatible et adhérent ». Si intermédiaire rugueux, mauvaise adhérence, la finition dure se décolle ; si base non sèche avant finition, solvants se dissolvent et provoquent rides. L'évaluation ne mesure pas une seule couche, mais quadrillage d'adhérence (GB/T 9286, 0/1 excellent) et tenue aux intempéries du système « fond—interm—couleur—finition ».
VII. Validation qualité : brouillard salin, adhérence et épaisseur
La qualité OEM est contrôlée par tests durs :
Un, épaisseur de film sec (DFT). Électrophorèse, intermédiaire, pigmentée, finition ont chacune cible ; mesurée multi-points. Épaisseur totale et par couche déterminent anticorrosion et aspect.
Deux, adhérence. Quadrillage (GB/T 9286) mesure adhérence intercouches, re-mesurée après brouillard pour durabilité.
Trois, brouillard salin neutre et corrosion cyclique. Brouillard salin neutre (GB/T 10125 / ISO 9227) ou cyclique (méthodes GM, VDA etc.) évalue tenue coupe et cavités ; standards internes constructeur souvent plus stricts.
Quatre, aspect et tenue intempéries. Brillance (GB/T 9754), peau d'orange (DOI / instrument), écart couleur (mesure multi-angle), vieillissement (xénon ou exposition naturelle).
Le tableau résume points clés et objectifs par couche (ordres de grandeur, non garantis) :
| Revêtement | Ordre DFT typique | Objectif central | Validation principale |
|---|---|---|---|
| Film de conversion prétraitement | Film mince (µm) | Base adhérente, tenue | Cristallisation / poids film, adhérence |
| Électrophorèse cathodique | ~15–25 µm | Anticorrosion globale, couverture cavités | Brouillard salin, adhérence, épaisseur |
| Couche intermédiaire | ~25–40 µm | Comblage, chocs pierres, intercouches | Adhérence, chocs pierres |
| Base teintée | ~10–25 µm | Couleur et effet | Écart couleur, aspect |
| Finition | ~40–60 µm | Brillance, intempéries, rayures | Brillance, dureté, intempéries |
VIII. Tendance écologique et bas COV
Le COV par surface ligne OEM est contrôlé globalement, contraint par GB 24409-2020 « Limites substances nocives peintures véhicules » etc. Directions : aquisation (prétraitement, intermédiaire, base largement à l'eau), haut extrait sec, poudre intermédiaire / finition, procédé compact (réduire passes). L'électrophorèse est naturellement avantagée : aqueuse, bas COV ; le défi est aquisation et poudrage de pigmentée et finition. Le fournisseur réduit COV en formule tout en gardant tenue, aspect et cadence, KeXin New Material(kexinMaterials) livre « matériau bas COV + fenêtre procédé + limites test » pour conformité et stabilité.
IX. Comparaison avec système de retouche
Même objectif (anticorrosion + esthétique) mais conditions différentes : OEM continue haute température, multicouche intégré, cadence fixe ; retouche pièce seule température ambiante, raccord local, équipement limité. Donc peinture de retouche adapte durcissement ambiant (ex. polyuréthane 2K ambiant), et complète teinte et raccord (voir ce lot Teintage informatique et contrôle écart couleur retouche auto). Comprendre OEM aide à juger : écart ou décollement retouche, quel couche fautif — base électrophorèse, liaison intermédiaire, ou finition.
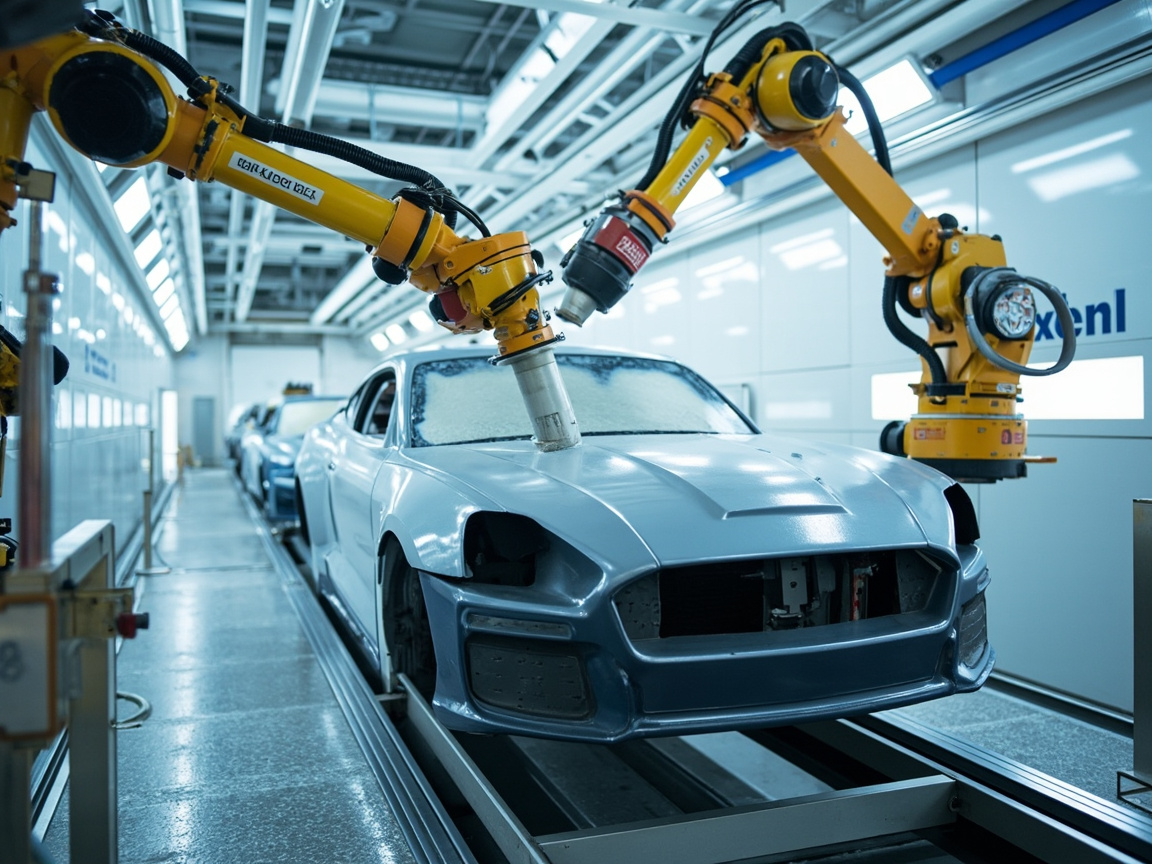
X. Défauts courants et dépannage
Défauts fréquents OEM viennent surtout paramètres et propreté :
Un, cratères / piqûres électrophorèse. Cause : dégraissage incomplet, huile dans bain ou brassage faible. Remède : renforcer dégraissage et purification bain, contrôler brassage.
Deux, épaisseur irrégulière. Cause : dérive tension / temps / temp, effet blindage carrossie. Remède : optimiser courbe tension et disposition anodes.
Trois, mauvaise adhérence. Cause : prétraitement défectueux, cuisson insuffisante. Remède : stabiliser prétraitement, garder fenêtre cuisson.
Quatre, morsure intercouches. Cause : couche inf non sèche avant sup. Remède : contrôler flash et durcissement chaque couche.
Cinq, écart couleur / peau d'orange. Cause à peinture pigmentée épaisseur et paramètres. Remède : discipline teinte et pulvérisation.
XI. Normes et points de sélection
Sélection ingénierie doit identifier : réflexion ISO 12944-2018 classes environnement et logique association ; brouillard GB/T 10125 / ISO 9227 ; adhérence GB/T 9286 ; COV GB 24409-2020. Constructeurs ont specs internes plus strictes, rapports fournisseur doivent couvrir projets client. Sélectionner « compatibilité prétraitement + stabilité électrophorèse + association intercouches + bas COV + cadence » comme évaluation globale, non une seule couche. Transférer pensée OEM à pièces, boîtiers batterie, anticorrosion industrielle améliore fiabilité.
XII. Évolution future électrophorèse et système OEM
Le système de peinture d'origine évolue sur quatre axes « plus éco, plus sobre, plus intelligent, plus matériaux », la logique de stratification reste, mais chaque couche se réécrit. Prétraitement : phosphatation zinc traditionnelle (métaux lourds, eau usée) remplacée par céramisation sans P, silane, film mince ; moins produits, moins énergie, eau usée facile, sans sacrifier adhérence et tenue électrophorèse.
La peinture électrophorétique percée sur trois directions. Un, haute pénétration : cavités et fentes déposent épaisseur suffisante au loin du champ, réduisant écart interne/externe, meilleure anticorrosion globale. Deux, durcissement basse temp : pousser cuisson plus basse, économie énergie et carbone, favorable aluminium et composites en co-ligne. Trois, électrophorèse colorée : couche anticorrosion devient aussi décorative, réduit passes. Les trois visent « économiser une étape, réduire énergie, garder qualité ».
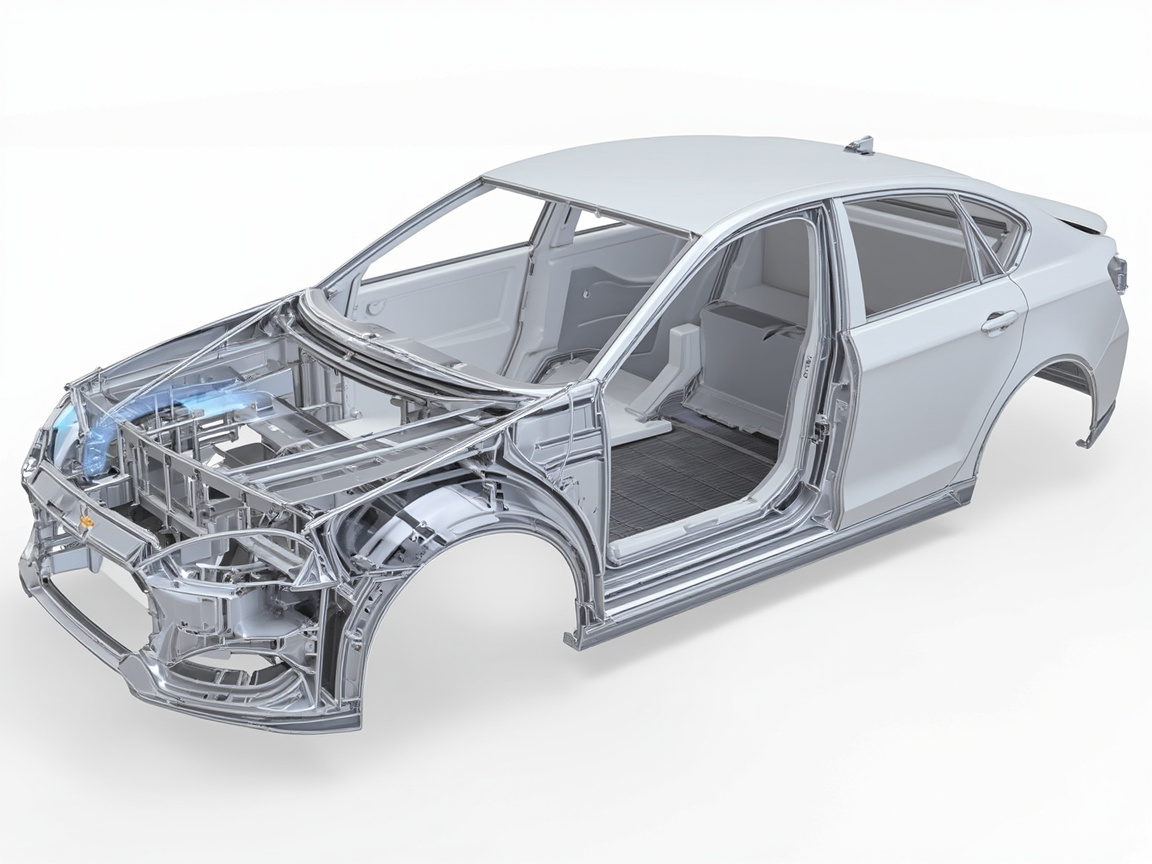
La poudre et l'aquisation de intermédiaire et finition progressent. Poudre intermédiaire et finition sans solvant, haut rendement, épaisseur uniforme sont prisées, mais exigent équipement pulvérisation et cuisson élevé ; pigmentée aqueuse et finition haut extrait cherchent équilibre COV et aspect. Procédé compact (3 couches 1 cuisson, 2 couches 1 cuisson) fusionne cuissons, cadence et économie énergie, levier principal constructeurs.
L'intelligence transforme peinture « ligne d'expérience » en « ligne de données ». Détection en ligne épaisseur et aspect, vision machine défauts, jumeau numérique paramètres, rendent état revêtement traçable et prévisible. Le défaut est intercepté à la naissance, non rappel après livraison. Ce bouclage de données est la capacité de fond de la montée en qualité OEM.
La co-ligne multi-matériaux est incontournable. Acier, aluminium, magnésium, composites sur même carrossie ; prétraitement compatible évite corrosion galvanique, électrophorèse兼顾 adhérence et tenue par matériau, revêtement adapte dilatations. Solution : « prétraitement zoné + film conversion compatible + isolation + revêtement sur mesure », digérer différences dès conception, non après ligne.
Au fond, quelle que soit évolution, la pensée « fond—interm—couleur—finition » ne change pas : fond anticorrosion, intermédiaire remplissage et liaison, pigmentée couleur, finition décoration et intempéries. Maîtriser cela permet de comprendre OEM et alimenter pièces, batterie, anticorrosion industrielle. Transférer rigueur OEM à scènes plus larges est l'intention de KeXin New Material(kexinMaterials) de promouvoir « peinture + carte procédé + méthode validation » — faire de la discipline de protection par couches une capacité reproductible inter-industries.
À souligner : l'évolution ne sacrifie pas la validation. Chaque nouveau procédé (basse temp, électrophorèse colorée, poudre intermédiaire) avant ligne doit être recalibré par brouillard, adhérence, intempéries, chocs pierres, et couvrir specs internes plus strictes, non seulement normes générales. La profondeur de validation décide si nouveau système est fiable ou seulement brillant. Fournisseur ne donnant que matériau sans méthode de validation associée perd de sa valeur.
Le lien avec retouche est aussi plus prisé. Véhicule sous garantie accidenté, le retoucheur restaure localement sans détruire anticorrosion électrophorèse d'origine ; comprendre structure OEM aide à juger quelle couche compléter, comment raccorder, ne pas blesser fond. Si OEM et retouche partagent plus données spectrales et procédé (voir article teinte de ce lot), une réparation gagne écart couleur et durabilité, profitant expérience et valeur résiduelle propriétaire.
Enfin, carbone et durabilité deviennent contraintes dures de conception. Avant on calculait perf et coût, maintenant énergie, COV et empreinte carbone ; basse temp, compact, pulvérisation haut rendement, aquisation visent « décarboner » la peinture. Quand éco devient compétitivité produit, la direction d'évolution OEM est claire — sous moins de ressources, livrer plus d'anticorrosion et esthétique.
XIII. Aide-mémoire défauts et remèdes peinture OEM
Les défauts fréquents OEM se localisent par couche pour intervention rapide :
Cratères, piqûres électrophorèse : dégraissage incomplet ou huile bain. Remède : renforcer dégraissage et purification, stabiliser brassage, contrôler temp.
Épaisseur irrégulière électrophorèse : dérive tension, temps, temp ou blindage. Remède : optimiser courbe tension et anodes, mesure en ligne.
Peau d'orange, comblage insuffisant intermédiaire : viscosité ou épaisseur pulvérisation. Remède : viscosité fenêtre, contrôler DFT, garder niveau.
Écart couleur, anomalie variable angle : dérive épaisseur et paramètres base. Remède : discipline peinture et teinte, mesure multi-angle.
Coulures, perte brillance finition : excès épaisseur ou mauvais ratio, durcissement insuffisant. Remède : contrôler DFT, ratio mixte strict, garder cure.
Décollement intercouches : intermédiaire ou base mauvaise adhérence, inf non sec. Remède : vérifier prétraitement et association, contrôler flash.
Baisse adhérence : prétraitement ou cuisson insuffisants. Remède : stabiliser prétraitement, garder fenêtre cuisson, re-tester brouillard.
Combiner cette aide avec détection en ligne et jumeau numérique intercepte le défaut à la naissance, non rappel. La qualité du système est dans chaque étape quantifiable.
XIV. Relation système peinture et durabilité véhicule
Le système de peinture d'origine détermine directement l'anticorrosion et la durabilité esthétique du véhicule, affectant garantie et valeur résiduelle. La garantie anticorrosion repose sur la tenue à long terme du fond électrophorèse sous brouillard, chocs, sel de déneigement ; la garantie aspect repose sur tenue intempéries, rayures et rétention brillance de la finition. Les deux dépendent de « association couches + discipline procédé + validation ».
Du point de vue du propriétaire, un revêtement fiable signifie moins de rouille, un ternissement plus lent et une meilleure valeur de revente de l'occasion ; du point de vue du constructeur, cela signifie moins de rappels et de réclamations. Considérer le revêtement comme une « couche décorative » est une vision à court terme, le considérer comme une « ingénierie de durabilité » est la bonne voie.C'est aussi pourquoi le système OEM mérite d'être étudié à plusieurs reprises : sa pensée par couches, sa méthode de validation et sa boucle de données peuvent être transférés aux pièces détachées, aux boîtiers de batteries et à la protection anticorrosion industrielle, profitant ainsi à davantage de scénarios. Comprendre le système permet de dépasser le point unique et d'obtenir une véritable protection durable.
XV. Produits chimiques de prétraitement de surface et tendances de substitution
Le prétraitement est la racine de l'électrophorèse, et ses produits chimiques connaissent une mise à niveau par substitution :
Dégraissant : passage d'un alcalin fort à haute température vers des températures moyennes et basses, faible mousse, facile à rincer, réduisant la consommation d'énergie et les résidus.
Conditionneur de surface : affine la cristallisation phosphatée, améliore l'uniformité de l'électrophorèse, faible dosage mais fort impact.
Phosphatation : la phosphatation au zinc traditionnelle offre une bonne résistance à la corrosion mais présente des métaux lourds et une forte charge en eaux usées ; elle est remplacée par la céramisation sans phosphore, le traitement au silane et le prétraitement à film mince.
Tendance sans phosphore : la céramisation et le silane s'appuient sur un film hybride organique-inorganique pour l'adhérence et la résistance à la corrosion, les eaux usées sont plus faciles à traiter, mais les arêtes et structures complexes nécessitent une validation du procédé.
La substitution n'est pas un remplacement simple, il faut recalibrer l'adhérence, la brume saline et la compatibilité électrophorétique. Un mauvais choix de prétraitement ne peut être rattrapé par la meilleure électrophorèse. Considérer le prétraitement comme le point de départ du système est la véritable fondation de l'anticorrosion.
XVI. Consommation énergétique du revêtement et calcul de l'empreinte carbone
La consommation d'énergie du revêtement d'usine se concentre sur le chauffage du prétraitement, la cuisson électrophorétique et les procédés compacts. La réduction du carbone peut cibler trois points :
Prétraitement : passage d'un alcalin fort à haute température vers des températures moyennes et basses, faible mousse, facile à rincer, économisant directement vapeur et électricité.
Électrophorèse et séchage : électrophorèse à faible température de durcissement, pompe à chaleur et récupération de chaleur, optimisation de la température de four, économisant l'énergie tout en préservant la qualité.
Peinture et taux d'utilisation : les systèmes à haut extrait sec, en poudre et à l'eau réduisent les COV et la consommation de solvants ; une pulvérisation à haut rendement de transfert réduit le gaspillage de surpulvérisation.
L'empreinte carbone doit traverser « matériau — procédé — rebut », en quantifiant par les données la contribution à la réduction des émissions de chaque mesure. Lorsque l'écologie passe du coût à la compétitivité, la direction d'évolution du système de revêtement devient plus claire — une consommation de ressources plus faible, livrant une meilleure protection anticorrosion et esthétique.
XVII. Résumé en une phrase de la pensée systémique
La qualité du revêtement d'usine se cache dans chaque procédé quantifiable. Le prétraitement est la racine, l'électrophorèse est le cœur de l'anticorrosion, la couche intermédiaire et la peinture pigmentée gèrent le remplissage et la couleur, le vernis gère la décoration et la résistance aux intempéries. Gérer la compatibilité par couches, la discipline de procédé et la méthode de validation comme un système permet d'obtenir simultanément anticorrosion et esthétique, et donne une véritable fondation à la durabilité du véhicule complet.
XVIII. Rappel aux ingénieurs en revêtement
Dans un système par couches, il n'y a pas de « couche sans importance ». Prétraitement négligé, électrophorèse réduite, couche intermédiaire grossière, finiront par se révéler sur le brillant de l'apparence et la garantie anticorrosion. La valeur de l'ingénieur est de quantifier les indicateurs de chaque couche, de valider sérieusement la compatibilité inter-couches, plutôt que de ne poursuivre que de beaux chiffres pour une seule couche. Système stable, véhicule stable.
Questions fréquentes
Q : Combien de couches compte la peinture automobile d'usine, et que gère chacune ?
R : Typiquement cinq couches : prétraitement (base propre et active), électrophorèse cathodique (cœur de l'anticorrosion globale), couche intermédiaire (nivellement et résistance aux chocs de pierres inter-couches), peinture de fond (couleur et effet), vernis (brillant, résistance aux intempéries et rayures). Les couches ont chacune leur rôle, ne peuvent se remplacer.
Q : Pourquoi l'électrophorèse est-elle le cœur de l'anticorrosion ?
R : L'électrophorèse cathodique utilise le champ électrique pour déposer uniformément les particules de résine sur la carrosserie, y compris les interstices, cavités internes et arêtes inaccessibles à la pulvérisation, formant une couche anticorrosion continue et dense ; de plus, la carrossie en électrophorèse cathodique ne subit pas de dissolution anodique, sa résistance à la corrosion est supérieure à l'électrophorèse anodique. La base de la rouille du véhicule repose sur cette couche.
Q : Quelle est la différence entre électrophorèse cathodique et anodique ?
R : L'électrophorèse cathodique utilise la carrosserie comme cathode, pas de dissolution métallique, film plus uniforme dense et résistant, c'est le courant principal moderne ; l'électophorèse anodique utilise la carrosserie comme anode, dissout le métal, pollue le bain et offre une mauvaise résistance, a été éliminée des voitures particulières.
Q : Quelle est l'épaisseur typique du film électrophorétique, plus épais est-il mieux ?
R : Cible courante de l'industrie environ 15–25 microns (selon modèle et zone). Trop fin, faible anticorrosion et rouille facile ; trop épais, gaspillage, plus d'énergie et peut affecter la compatibilité supérieure. L'épaisseur suit la TDS et la spécification véhicule, mesurée par épaissimètre en multi-points.
Q : Pourquoi le prétraitement est-il si important ?
R : L'électrophorèse dépend à 70 % du prétraitement. Un dégraissage insuffisant, une phosphatation/céramisation irrégulière provoquent directement cratères, mauvaise adhérence et rouille précoce. Le prétraitement offre à l'électrophorèse une base propre et active, c'est la première porte de qualité.
Q : La peinture électrophorétique est-elle à l'eau, est-ce écologique ?
R : La peinture électrophorétique cathodique est un système à l'eau, faible COV, relativement écologique. Mais les COV du véhicule complet dépendent aussi de la peinture pigmentée et du vernis, l'industrie promeut les couches intermédiaires/peintures de fond à l'eau, la poudre et les procédés compacts pour réduire davantage les émissions.
Q : Peut-on supprimer la couche intermédiaire ?
R : Déconseillé. La couche intermédiaire nivelle les défauts, résiste aux chocs de pierres, isole les UV pour protéger la couche électrophorétique et offre une base lisse à la peinture pigmentée. La supprimer amplifie les défauts de fond, réduit durabilité et apparence, c'est un maillon de liaison dans le système.
Q : Pourquoi la peinture de retouche diffère-t-elle de la peinture d'usine ?
R : L'OEM est cuisson continue haute température, multi-couches intégrées, cadence fixe ; la retouche est pièce unique température ambiante, raccord local, équipement limité, donc la peinture de retouche est souvent bicomposant durcissant ambiant, complétée par teintage et raccord. Mêmes objectifs, conditions différentes.
Q : Comment juger à quelle couche appartient un problème de peinture ?
R : Par inspection par couches : vérifier épaisseur électrophorèse et brume saline, adhérence intermédiaire et chocs pierres, épaisseur et écart de couleur peinture pigmentée, brillant et dureté vernis. Décollement surtout inter-couches (lien intermédiaire/fond), rouille surtout électrophorèse ou prétraitement, écart couleur surtout peinture pigmentée.
Q : Que regarder dans le choix d'un système compatible OEM ?
R : Regarder la compatibilité de prétraitement, stabilité du bain électrophorétique, adhérence inter-couches, faible COV et adaptation cadence, cinq points globaux, plutôt que d'une seule couche. Confier au fournisseur matériau + fenêtre procédé + limites de contrôle ensemble est plus fiable.
Lecture complémentaire
- Principe des pigments à effet pour peinture automobile (nacre/métal) : comprendre le comportement optique et le métachromatisme des flocons métalliques/nacrés dans la peinture de fond, base de la procédure OEM.
- Protection par revêtement du système tri-électrique des véhicules neufs à énergie : étendre la pensée anticorrosion électrophorétique à l'isolation et protection des pièces tri-électriques comme boîtiers de batteries.
- Guide de sélection du système de revêtement anticorrosion ISO 12944 : avec classe d'environnement + logique de système compatible, guider conception et validation anticorrosion de fond.
- Technologie de durcissement UV pour revêtement automobile et gain de cadence : de la cuisson 2K au durcissement en secondes
- Formulation et points de pose du vernis 2K de retouche automobile : procédé complet du teintage au durcissement basse température
- Système de peinture de retouche automobile : peinture 2K pleine, peinture de fond + vernis et monocomposant